
Ein auf 230 °C ausgelegter O-Ring kostet etwa so viel wie eine Tasse Kaffee. Er hält den Druck eine Schicht lang, manchmal einen Monat. Dann kommt er flach, hart und mit scharfen Kanten aus der Nut, und der Flansch beginnt an den Schrauben zu schwitzen. An der Typenschild-Temperatur war nichts falsch. Der Fehler war die Anzahl der Stunden bei dieser Temperatur, das vorhandene Medium und die Tatsache, dass niemand gefragt hat, wie das Elastomer nach 4.000 dieser Stunden aussehen würde.
Das Abdichten über 200 °C ist keine Materialeinkaufs-Übung. Es ist eine Wärmebudget-Übung mit drei Variablen: kontinuierliche Temperatur an der Dichtfläche, Verweilzeit bei dieser Temperatur und die chemische Umgebung, die die Oxidation beschleunigt oder blockiert. Bringt man diese drei richtig hin, schreibt sich die Materialauswahl von selbst. Bringt man sie falsch hin, versagt FFKM in denselben sechs Wochen wie ein FKM-Ring für 0,30 $.
Dieser Leitfaden vergleicht die vier Familien, die über 200 °C tatsächlich zum Einsatz kommen – FKM, FFKM, PTFE/PEEK sowie Graphit oder Metall – mit den Zahlen, die sie unterscheiden, den Hardware-Änderungen, die jede von ihnen erfordert, und dem Workflow, den wir verwenden, wenn ein Kunde eine Anfrage für eine Heißanwendung an unser Werk in Foshan schickt.
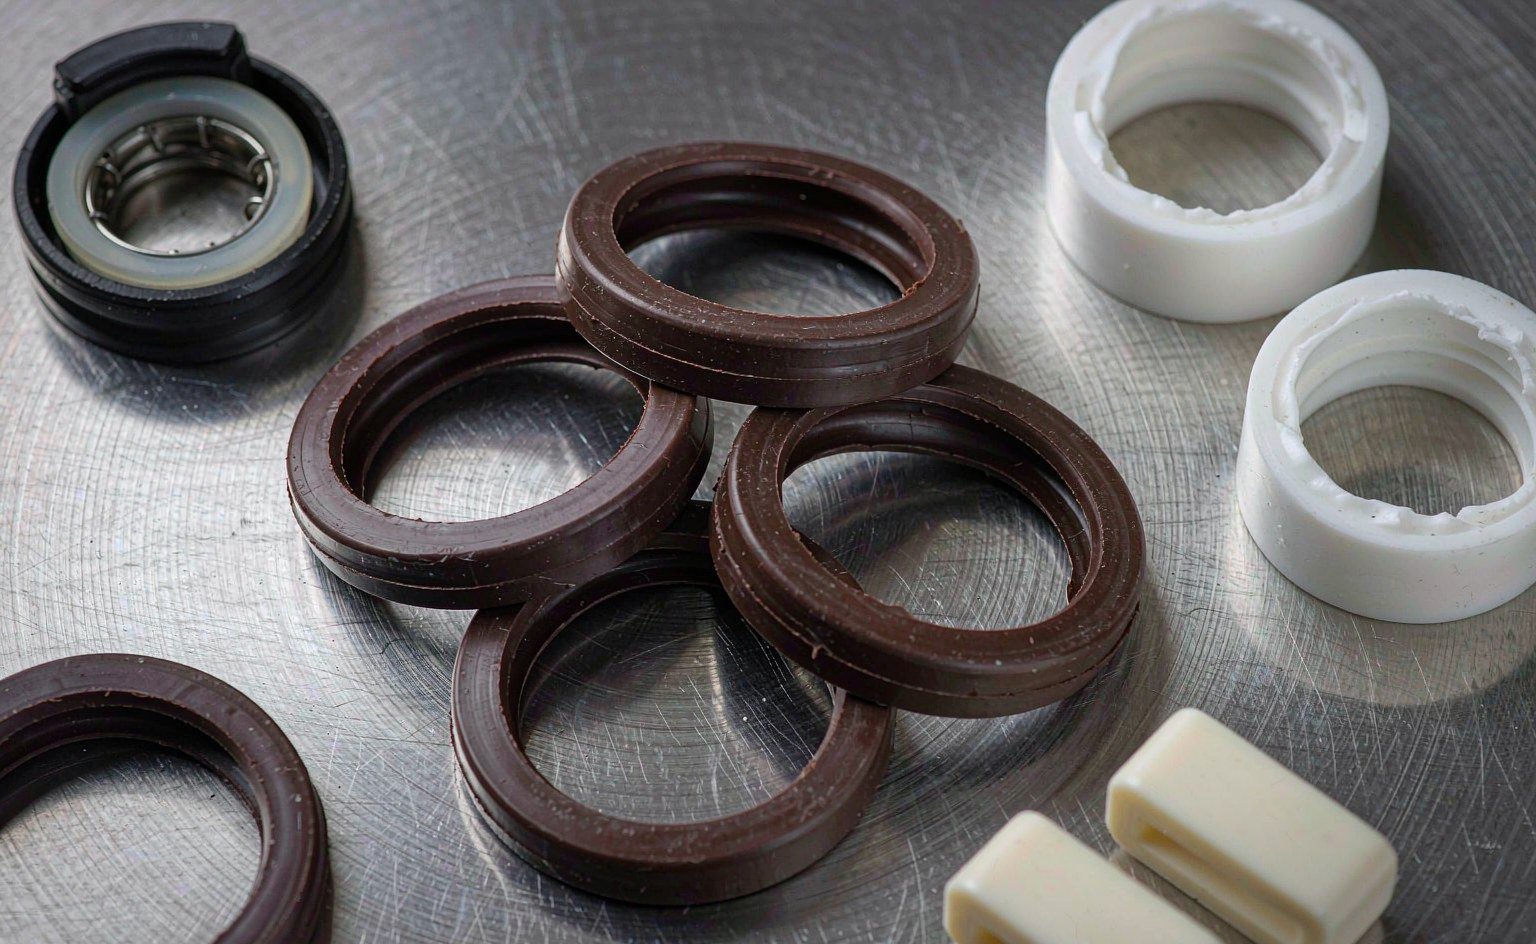
Was 200 °C tatsächlich mit einer Dichtung machen
Polymere schmelzen nicht bei 200 °C. Was passiert, ist langsamer und teurer. Vier Mechanismen laufen gleichzeitig ab, und derjenige, der zuerst abschließt, bestimmt Ihr Wartungsintervall.
Oxidation und Vernetzungshärtung. Sauerstoff greift das Polymerrückgrat an und fügt Vernetzungen hinzu. Der Gummi wird härter, verliert die Bruchdehnung und folgt der Nut bei Druckzyklen nicht mehr. Eine mit 70 Shore A gemessene Mischung, die nach der Alterung 85 Shore A misst, sieht noch wie eine Dichtung aus und verhält sich nicht mehr wie eine.
Druckverformungsrest. Die Dichtung wird konstruktiv verformt – üblicherweise um 15 bis 25 Prozent ihres Querschnitts. Hitze lässt die Polymerketten aus dieser Verformung dauerhaft relaxieren. Sobald der Rest etwa 40 Prozent überschreitet, fällt der Kontaktdruck an der Dichtlinie unter den Fluiddruck, den sie zurückhalten soll, und die Leckage beginnt ohne sichtbare Beschädigung.
Dehydrofluorierung. Spezifisch für Fluorkohlenstoff. Über etwa 150 °C in Dampf, heißem Wasser oder starken Basen verliert FKM Fluorwasserstoff aus der Kette. Die Oberfläche härtet aus und bläht sich, und der Angriff schreitet nach innen fort. Das ist der Grund, warum eine Dichtung, die bei 200 °C in trockenem Öl funktioniert, bei 160 °C in gesättigtem Dampf versagt.
Modulverlust und Extrusion. Hitze erweicht die Mischung. Bei 200 °C hat ein FKM-Ring mit 75 Shore A vielleicht die Hälfte des Druckmoduls, den er bei 23 °C hat. Derselbe Druck und derselbe Spalt, die im kalten Zustand sicher waren, drücken nun Material in den Freiraum. Sobald ein Gummistück abgeschert ist, ist die Dichtung erledigt.
Vier Systeme, die tatsächlich bei 200 °C laufen
Hitze in Dichtungsanwendungen stammt aus vier Quellen, und jede hat eine andere Signatur. Zu wissen, welche man hat, verengt die Materialauswahl, bevor man ein Datenblatt öffnet.
Verdichtung und Reibung. Luftkompressoren, Hydraulikaggregate und Getriebe erwärmen das Öl, und das Öl erwärmt die Dichtung. Dichtungen auf der Druckseite eines Hubkolbenkompressors sehen routinemäßig 180 bis 220 °C bei vorhandenem Öl. FKM bewältigt das gut, solange das Öl mineralisch oder auf PAO-Basis ist und der Wassergehalt niedrig bleibt.
Durch Metall geleitete Prozesswärme. Ein Flansch an einem Reaktor mit 220 °C, ein Ventildeckel an einem Dampfverteiler, ein Wärmetauscher-Kanaldeckel. Hier hat die Dichtung Metalltemperatur, und das Medium kann harmlos sein – oft der Fall in Lebensmittel-, Pharma- und Chemie-Skids. Die Wärmeleitung ist gleichmäßig und vorhersehbar, daher ist die Dauerbelastbarkeit die richtige Auslegungszahl.
Elektrische Wärme und Strahlungslast. Beheizte Platten, Extruderzylinder, Dosierventile mit Heizpatronen, Türen von Halbleiterkammern. Diese laufen mit 180 bis 250 °C an der Dichtung bei nahezu keiner Mediumskühlung. Das Versagensmuster ist trockene Oxidation: Härtung und Rissbildung statt Quellung, und oft ein Hotspot auf einer Seite des Rings, weil die Heizung nicht konzentrisch ist.
Motor und Abgas. Turbolader-Ölzuführungen, AGR-Kreisläufe, abgasnahe Dichtungen. Spitzen von 250 bis 300 °C sind normal, und die Dichtung sieht thermische Wechselbelastung statt Dauerzustand. Thermische Wechselbelastung ist schädlicher als gleichmäßige Hitze, weil jeder Zyklus die Dichtung erneut in den Spalt extrudiert und kalt wieder zusammendrückt.
Zuerst die Temperatur messen, die man wirklich hat
Die meisten Fehler bei Heißanwendungen, die wir untersuchen, beginnen mit einer falschen Zahl in der Anfrage. Drei Gewohnheiten beheben das.
Das Thermoelement an die Dichtung setzen, nicht an das Gehäuse. Eine Sonde an der Außenseite eines Lagergehäuses oder Zylinderkopfs zeigt im Dauerzustand 40 bis 80 °C weniger als die Dichtfläche, weil der Wärmepfad zuerst durch die Dichtung verläuft.
Den Wärmestau-Spitzenwert erfassen. Wenn eine Pumpe, ein Kompressor oder ein Wärmetauscher stoppt, stoppen Kühlmittel- und Prozessfluss mit, aber die Metallmasse gibt weiterhin Wärme an die Dichtung ab. Wärmestau-Temperaturen von 30 bis 60 °C über der Betriebstemperatur sind normal, und sie können stundenlang anhalten. Wenn die Dichtung im Betrieb 205 °C und nach jedem Abschalten zwei Stunden lang 250 °C sieht, muss das Material 250 °C überstehen, nicht 205 °C.
Die Anfahrrampe protokollieren. Eine Dichtung bei 25 °C, die gegen einen Flansch gepresst wird, der in vier Minuten 200 °C erreicht, erlebt, dass sich der Flansch vor der Dichtung ausdehnt. Diese Differenz ist der Punkt, an dem Nagen und Nutverschleiß beginnen.
Die vier Familien, mit Zahlen
Die folgende Tabelle gibt praktische Dauerbelastungsgrenzen in trockener Luft oder Inertgas sowie kurzfristige Spitzen an. Dampf, heißes Öl mit hohem Anilinpunkt, Amine und Oxidationsmittel senken diese Zahlen alle. Betrachten Sie die Dauerbelastungsspalte als Auslegungsziel und die Spitzenspalte als ein Ereignis, das man einige Male überstehen kann, nicht als Schichtmuster.
| Material | Dauerbelastung max. | Kurzspitze | Untergrenze | Elastische Rückstellung | Kostenindex |
|---|---|---|---|---|---|
| HNBR | 150 °C | 175 °C | -40 °C | Gut | 1.5× |
| VMQ-Silikon | 200 °C | 230 °C | -60 °C | Gut, geringe Festigkeit | 2× |
| FKM (Standard) | 200 °C | 230 °C | -20 °C | Gut | 3× |
| FEPM (AFLAS-Typ) | 200 °C | 230 °C | -5 °C | Ausreichend | 6× |
| FFKM | 260–325 °C | 300–350 °C | -15 °C | Gut | 40–80× |
| PTFE, ungefüllt und gefüllt | 260 °C | 280 °C | -200 °C | Keine ohne Feder | 1–1.5× |
| PEEK | 250 °C | 300 °C | -60 °C | Keine | 8–12× |
| Flexibler Graphit | 450 °C an Luft | Höher in Inertgas | -200 °C | Keine | 2× |
Der Kostenindex bezieht sich auf einen standardmäßigen NBR-O-Ring gleicher Größe und basiert auf unserer eigenen Angebotshistorie für Produktionsmengen. Er ist eine Größenordnungsorientierung, keine Preisliste.
Lesen Sie die Tabelle als Leiter, nicht als Menü. Jede Sprosse erkauft etwa 30 bis 60 °C Dauerbetriebstemperatur und kostet drei- bis zehnmal mehr als die Sprosse darunter. Die technische Frage lautet nie “Welches ist das beste Material”, sondern “Welches ist das günstigste Material, das den gesamten Lastzyklus übersteht”.
Der Druckverformungsrest entscheidet, nicht die Temperaturangabe im Datenblatt
Jedes Compound-Datenblatt enthält eine Temperaturbewertung und einen Wert für den Druckverformungsrest. Käufer lesen den ersten und ignorieren den zweiten. Der zweite ist derjenige, der Leckagen vorhersagt.
Der Druckverformungsrest wird nach ASTM D395 Methode B (oder ISO 815) gemessen: Eine Probe wird um 25 Prozent zusammengedrückt, für eine festgelegte Zeit bei Temperatur gehalten — üblich sind 22 Stunden oder 70 Stunden —, entlastet, 30 Minuten lang zurückfedern gelassen und gemessen. Das Ergebnis ist der Prozentsatz der ursprünglichen Verformung, der nicht zurückgekommen ist.
| Material | 70 h bei 150 °C | 70 h bei 200 °C | 70 h bei 230 °C | Hinweise |
|---|---|---|---|---|
| NBR 70 | 25–35% | Nicht bewertet | — | Härtet oberhalb von 120 °C schnell aus |
| HNBR 70 | 20–30% | 40–55% | — | Peroxidisch vernetzte Typen halten länger |
| FKM 75, Bisphenol-Vernetzung | 15–25% | 30–45% | 45–60% | Der Standard-Arbeitsgaul |
| FKM 75, Peroxid-Vernetzung | 12–20% | 25–35% | 35–50% | Besser in Dampf und Basen |
| FFKM 75 | 10–18% | 15–25% | 20–35% | Typabhängig, Bericht prüfen |
| VMQ 70 | 15–25% | 25–40% | 40–60% | Geringe Festigkeit schränkt die Verwendung ein |
Bereiche zusammengestellt aus veröffentlichten Compound-Datenblättern. Fordern Sie von Ihrem Lieferanten den Prüfbericht zur tatsächlichen Charge an, nicht den typischen Wert der Materialfamilie. Eine Streuung von 10 Punkten in dieser Tabelle ist der Unterschied zwischen einer Dichtung, die zwei Jahre hält, und einer, die sechs Monate hält.
Daraus folgen zwei Regeln. Erstens: Wenn die Anwendung dauerhaft bei 200 °C liegt, liefert Standard-FKM mit 35 Prozent Druckverformungsrest bei dieser Temperatur eine Dichtung, die innerhalb von ein oder zwei Jahren in Richtung Ausfall kriecht; ein peroxidisch vernetzter Typ oder FFKM erkauft Jahre. Zweitens: Wenn die Anwendung während 10 Prozent ihrer Betriebszeit 230 °C erreicht, findet die entscheidende Alterung während dieser 10 Prozent statt, und sie läuft beschleunigt ab — grob eine Verdopplung für alle 10 °C über der zulässigen Dauerbetriebsgrenze.
FKM bei 200 °C: Welcher Typ, und wo er an seine Grenzen stößt
Standard-FKM — die bisphenolvernetzten Compounds vom A-Typ, die den Großteil des Marktes ausmachen — ist die richtige Antwort für trockene Luft, Hydrauliköl, Diesel, Schmierfett und die meisten Mineralöle bei 200 °C im Dauerbetrieb. Es ist die falsche Antwort in drei Situationen, die ständig auftreten:
- Dampf und Heißwasser über 150 °C. Die Dehydrofluorierung setzt ein. Wechseln Sie bei Grenzfällen zu peroxidisch vernetztem FKM, bei echtem Dampfeinsatz zu FEPM (AFLAS-Typ) oder EPDM.
- Amine, Ammoniak und viele alkalische Reiniger. FKM quillt und erweicht. FFKM oder PTFE.
- Kaltstart unter -20 °C kombiniert mit 200 °C Betrieb. Standard-FKM hat eine Glasübergangstemperatur von etwa -18 bis -20 °C und reißt beim Kaltstart. Tieftemperaturtypen erweitern dies auf etwa -40 °C, jedoch meist auf Kosten einer gewissen Hochtemperatur-Druckverformungsbeständigkeit.
Peroxidisch vernetztes FKM ist den Aufpreis von 10 bis 20 Prozent in jeder heißen Anwendung wert, die auch Wasser, Kühlmittel oder CIP-Chemikalien sieht. Die Bisphenol-Vernetzung wird von der Base in vielen alkalischen Waschzyklen angegriffen; die Peroxid-Vernetzung nicht. Wenn Ihre Linie jede Nacht mit Natronlauge bei 80 °C gereinigt wird, entscheidet dieser Unterschied über die Lebensdauer der Dichtung, nicht die 200-°C-Bewertung.
FFKM: Was die zusätzlichen 60 °C kosten
Perfluorelastomer ersetzt jedes Wasserstoffatom an der Polymerkette durch Fluor. Diese einzige Änderung hebt den Dauerbetrieb je nach Typ auf 260–325 °C und macht das Material beständig gegen nahezu alles außer geschmolzenen Alkalimetallen und elementarem Fluor bei Temperatur.
Es ändert auch die Konstruktionsregeln. FFKM hat eine geringere Zugfestigkeit und eine geringere Weiterreißfestigkeit als FKM, ist daher weniger nachsichtig gegenüber scharfen Nutkanten und neigt beim Einbau eher zum Anknabbern. Es hat einen höheren Wärmeausdehnungskoeffizienten, was bei großen Durchmessern eine Rolle spielt. Und in Hochdruck-Gasanwendungen — Wasserstoff, Stickstoff, CO2, Erdgas — ist es anfällig für Schäden durch schnelle Gasdekompression: Gas löst sich unter Druck im Polymer und expandiert beim Druckabfall explosionsartig, wodurch die Dichtung von innen heraus aufblistert. Die Lösung ist ein dekompressionsbeständiger Typ mit 90 Shore A Härte und definierter Druckabbaurate, kein Standard-FFKM-Ring.
Bei 40- bis 80-fachen Kosten von NBR verdient sich FFKM seinen Platz in genau drei Fällen: Die Temperatur liegt dauerhaft über 230 °C, die Chemie zerstört FKM (Amine, starke Basen, Ketone, heiße Säuren), oder die Dichtung ist unzugänglich und die Stillstandskosten übersteigen die Teilekosten bei Weitem. Wenn keiner dieser drei Fälle zutrifft, ist FFKM eine teure Art, ein Konstruktionsproblem zu verbergen.
PTFE und PEEK: Keine elastische Rückstellung, also darum herum konstruieren
Beide Materialien behalten ihre Eigenschaften bis 250–260 °C und widerstehen nahezu jeder Flüssigkeit. Keines verhält sich wie Gummi. PTFE kriecht unter Last und hat praktisch kein elastisches Gedächtnis, sodass ein einfacher PTFE-Ring in einer Nut leckt, sobald der Druck abfällt. Die Standardlösung ist eine federunterstützte Konstruktion: eine gewickelte Feder, Schrauben- oder Blattfeder im Inneren eines PTFE-Mantels liefert die dauerhafte Vorspannung, die das Polymer nicht aufbringen kann.
PEEK wird spanend bearbeitet, nicht geformt, was es ideal macht für Stützringe, Führungselemente, Lanternringe und Verschleißteile bei 250 °C, wo ein Elastomer extrudieren würde. Es wird auch als Sitzmaterial in Hochtemperatur-Rückschlagventilen verwendet. Was es nicht leistet, ist das dynamische Abdichten bei niedrigem Druck aus eigener Kraft — es hat keine Rückstellung, sodass der Anpressdruck von anderer Stelle kommen muss.
Über 200 °C ist die häufigste Kombination, die wir liefern, ein FKM- oder FFKM-O-Ring mit PEEK-Stützringen auf beiden Seiten. Das Elastomer sorgt für die Abdichtung; das PEEK verhindert, dass das erweichte Elastomer in den Spalt extrudiert. Bei 200 °C und 20 MPa versagt ein Ring mit 75 Shore A ohne Stützring durch Extrusion innerhalb von Stunden. Unser Stützring-Reihe umfasst PEEK, gefülltes PTFE und POM in den Standardabschnittsgrößen, und die federunterstützte Reihe deckt die Fälle ab, in denen der PTFE-Mantel die Abdichtung allein tragen muss.
Über 300 °C: Graphit, Metall und Keramik
Sobald die Anforderung 300 °C überschreitet, scheiden Elastomere aus. Packungen und Dichtungen aus flexiblem Graphit bewältigen 450 °C an Luft und weit mehr in Inertgas oder unter Druck und sind die Standardlösung für Ventilschaftpackungen und Hochtemperaturflansche. Metall-C-Ringe, O-Ringe und E-Ringe aus 316L, Inconel oder Monel übernehmen, wo Druck, thermische Wechselbeanspruchung und Permeation gleichzeitig eine Rolle spielen.
Diese Dichtungen verlagern die Schwierigkeit vom Werkstoff auf die Konstruktion. Metalldichtungen benötigen eine hohe und stabile Schraubenvorspannung, sehr ebene Flansche und eine Oberflächengüte von Ra 0,4 µm oder besser. Thermisches Wechseln vertragen sie nur schlecht, wenn Flansch- und Schraubenwerkstoffe nicht aufeinander abgestimmt sind, und sie benötigen ein definiertes Aufmaß für Verpressung oder Rückfederung. Graphit benötigt Druckhaltevermögen und Oxidationsschutz; in einer oxidierenden Atmosphäre über 450 °C verbrennt er schlicht.
Konstruktionsregeln für heiße Verbindungen
Die Hälfte der Hochtemperaturausfälle, die wir sehen, sind Konstruktionsprobleme im Werkstoffkostüm. Diese vier Regeln decken die meisten davon ab.
| Parameter | Regel bei 200 °C | Warum es wichtig ist |
|---|---|---|
| Extrusionsspalt | max. 0,15 mm bei 75 Shore A ohne Stützring; 0,25 mm mit PEEK-Stützring | Der Modul bei Temperatur beträgt etwa die Hälfte des Werts bei Raumtemperatur |
| Oberflächengüte der Nut | Ra 0,8 µm oder besser auf den Dichtflächen; keine axialen Kratzer | Heißer Gummi ist weicher, passt sich in Kratzer ein und reißt beim Lösen |
| Nutfüllung | Die Querschnittsfläche des O-Rings unter 85 % der Nutfläche halten | Die Wärmeausdehnung des Elastomers kann bei höherer Füllung nirgendwohin |
| Flansch- und Schraubenwerkstoff | Ausdehnungskoeffizienten auf etwa 15 % abstimmen | Unterschiedliche Ausdehnung bei 200 °C öffnet die Verbindung schneller, als die Dichtung folgen kann |
Zwei Montageregeln ergänzen. Erwärmen Sie die Dichtung, nicht die Nut, wenn Sie über 150 °C montieren — eine warme Dichtung ist nachgiebiger und wird seltener von der Nutkante eingeschnitten. Und verwenden Sie niemals eine Dichtung wieder, die bereits Temperatur ausgesetzt war: Der Druckverformungsrest ist bleibend, und ein gebrauchter Ring hat bereits einen Teil seiner Lebensdauer verbraucht.
Ein Auswahl-Workflow, der ein Audit übersteht
Dies ist die Abfolge, die wir bei eingehenden Anfragen für heiße Anwendungen durchlaufen. Sie dauert etwa 30 Minuten, wenn der Kunde die Daten hat, und sie verhindert die meisten teuren Fehler.
- Das Temperatur-Triple festlegen. Dauerbetrieb, Spitze und Wärmestau, jeweils mit Dauer. Schreiben Sie sie auf die Zeichnung, nicht in eine E-Mail.
- Das Fluid an der Dichtung bestimmen, nicht im Tank. Additive, Wassergehalt und Lufteintrag verändern die Verträglichkeit. Ein heißes Öl mit 0,5 % Wasser ist eine andere Umgebung als trockenes Öl.
- Druck und Spalt festlegen. Den maximalen Extrusionsspalt bei Betriebstemperatur berechnen, einschließlich Toleranzkette und Wärmeausdehnung.
- Die niedrigste Stufe wählen, die alle drei erfüllt. Mit FKM beginnen, erst bei Temperaturen über 230 °C oder bei Chemikalien, die FKM ausschließen, zu FFKM wechseln.
- Stützringe oder ein Führungselement ergänzen wenn die Spaltberechnung knapp ausfällt, wenn der Druck 20 MPa übersteigt oder wenn die Dichtung dynamisch ist.
- Die Abnahmeprüfung definieren. Druckverformungsrest nach 70 h bei der Dauerbetriebstemperatur, Härteänderung und eine 24-stündige Fluidlagerung mit dokumentierter Volumenquellung. Legen Sie die Grenzwerte in der Bestellung fest.
- Den Chargenbericht anfordern. Mischungscharge, Vulkanisationsdatum, Temperzyklus und Prüfdaten. Ohne diese können Sie eine gute Charge nicht von einer glücklichen unterscheiden.
Was wir in der Produktion sehen
Unsere Öfen führen luftumwälzende Alterungsprüfungen bei 200 °C und 230 °C für Kundenchargen durch, und das Muster ist beständig: Die Teile, die früh ausfallen, sind fast nie die mit dem falschen Polymer. Es sind die, bei denen der Temperprozess gekürzt wurde, um einen Liefertermin einzuhalten. Der Temperprozess — das zweite Backen, das flüchtige Bestandteile austreibt und die Vernetzung vervollständigt — ist es, was ein FKM-Teil 30 Prozent Verformungsrest statt 50 Prozent halten lässt. Vier Stunden davon zu sparen, um einen Tag Lieferzeit zu gewinnen, kostet den Kunden ein Jahr Standzeit.
Das zweite Muster ist dimensional. Eine Hochtemperaturdichtung wird bei 23 °C spezifiziert und bei 200 °C montiert, und die Zeichnung enthält oft nur die Toleranz bei Raumtemperatur. Fragen Sie nach dem Aufmaß für die Wärmeausdehnung am Durchmesser. Bei einem Ring von 200 mm wächst FKM im freien Durchmesser zwischen 23 °C und 200 °C um mehrere Millimeter — eine Größenordnung mehr als der umgebende Stahl —, und wenn die Nut keinen Platz für dieses Wachstum hat, knickt die Dichtung entweder aus oder extrudiert.
Das dritte ist die Dokumentation. Für heiße Anwendungen sollten Käufer auf dem Mischungs-Chargenprotokoll und dem Alterungsprüfbericht mit der Lieferung bestehen. Das kostet im Werk nichts und klärt zwei Jahre später Streitigkeiten im Werk des Kunden.
Das Fazit
Über 200 °C verengt sich die Werkstoffwahl schnell: FKM bis 200 °C im Dauerbetrieb in trockenem Öl oder Luft, FFKM ab 230 °C oder wo die Chemikalien FKM angreifen, und PTFE, PEEK, Graphit oder Metall, sobald die Temperatur 260 °C übersteigt oder das Fluid jedes Elastomer besiegt. Dieser Teil ist einfach.
Der Teil, der entscheidet, ob die Dichtung hält, ist der Lastzyklus: wie viele Stunden bei der Dauerbetriebstemperatur, wie heiß der Wärmestau wird und wie viel Spalt die erweichte Mischung überbrücken muss. Ein Standard-FKM-Ring mit korrekter Stützung, einem Spalt von 0,15 mm und einem echten Grenzwert für den Druckverformungsrest übertrifft einen FFKM-Ring, der in eine für Raumtemperatur ausgelegte Nut gezwängt wird.
Senden Sie uns das Temperatur-Triple, das Fluid und den Spalt, und wir sagen Ihnen, welche Stufe der Leiter Sie benötigen — und für welche Sie aufhören können zu zahlen. Durchsuchen Sie die Hoch- und Tieftemperatur-Dichtungsreihe für die Standardprofile, oder sehen Sie sich bearbeitete PEEK- und PTFE-Komponenten an, wenn die Antwort ein Stützring statt eines Elastomers ist.
Für die Werkstoffwissenschaft hinter den Einstufungen veröffentlicht Trelleborg einen nützlichen Überblick über Dichtungswerkstoffe und ihre Anwendungsgrenzen, und ASTM D2000 bleibt der Zeichnungsnorm-Standard, auf den die meisten US-Zeichnungen noch verweisen. Details zur Druckverformungsrestprüfung finden sich in ASTM D395. Für Daten zum Basispolymer von Perfluorelastomeren veröffentlicht, Zeon temperatur- und chemikalienbezogene Tabellen auf Sortenebene. Eine Händlerperspektive auf dieselben Abwägungen, geschrieben für Instandhaltungsingenieure statt für Konstrukteure, findet sich unter Darcoid.
Hochtemperatur-Dichtungen, spezifiziert nach Satz statt nach Datenblatt
Oberhalb von 200 °C schrumpft die Materialliste, und unser Sortiment deckt ab, was bleibt: FKM in den Hochtemperaturgüten, FFKM für die Spitze des Bereichs, PTFE und gefülltes PTFE für Dichtungen und Sitze, PEEK für strukturelle Verschleißteile und Graphitkonstruktionen für die Verbindungen, die kein Elastomer halten kann. Ein Heißbereich lässt sich als ein Kit anbieten statt als fünf separate Einkäufe.
Die Zahl, die über das Überleben entscheidet, ist der Druckverformungsrest bei der Betriebstemperatur, nicht die Datenblatt-Obergrenze. Wir fragen nach der gemessenen Metalltemperatur, dem Zyklusmuster und dem Medium und nennen dann Set-Daten bei dieser Temperatur – eine Dichtung, die auf dem Papier 300 °C zeigt und bei 220 °C 40 % Set annimmt, wird im zweiten Monat undicht, unabhängig vom Gütnamen.
Senden Sie das Temperaturprofil, das Medium und die Zeichnung an sales@bosssealing.com, und wir schlagen ein Material pro Position mit den dahinterstehenden Set-Daten vor, dazu Preis und Lieferzeit – in der Regel innerhalb eines Tages. Die Kontaktformular funktioniert ebenso gut, und die technische Prüfung ist kostenlos.