
A maioria das auditorias de ar comprimido conclui o mesmo: as fugas não estão na tubagem, estão nas vedantes, e já lá estão há anos. Um cilindro pneumático com fuga interna não pinga, não assobia nem aciona um alarme. Simplesmente consome mais ar do que a especificação indica, e o compressor funciona um pouco mais em cada turno. Multiplique isso por quarenta cilindros numa linha e a fatura de eletricidade passa a ter um acréscimo permanente que ninguém consegue identificar.
A estimativa de longa data do Departamento de Energia dos EUA é que uma fábrica com um programa de manutenção deficiente desperdiça cerca de 20% do seu ar comprimido através de fugas; as auditorias a sistemas mais antigos reportam frequentemente valores superiores. Um único orifício de 1/8 de polegada (3,2 mm) numa linha a 100 psig é habitualmente calculado em cerca de 2 500 dólares por ano em eletricidade. O Compressed Air Challenge material é a referência padrão para quem está a construir um programa de medição, e os seus números mantiveram-se válidos ao longo de uma década de auditorias a fábricas. As vedantes são uma das maiores fontes controláveis dessa perda, e quase toda a perda remonta a dez erros recorrentes de especificação e manutenção.
1. Utilizar uma vedante hidráulica num cilindro pneumático
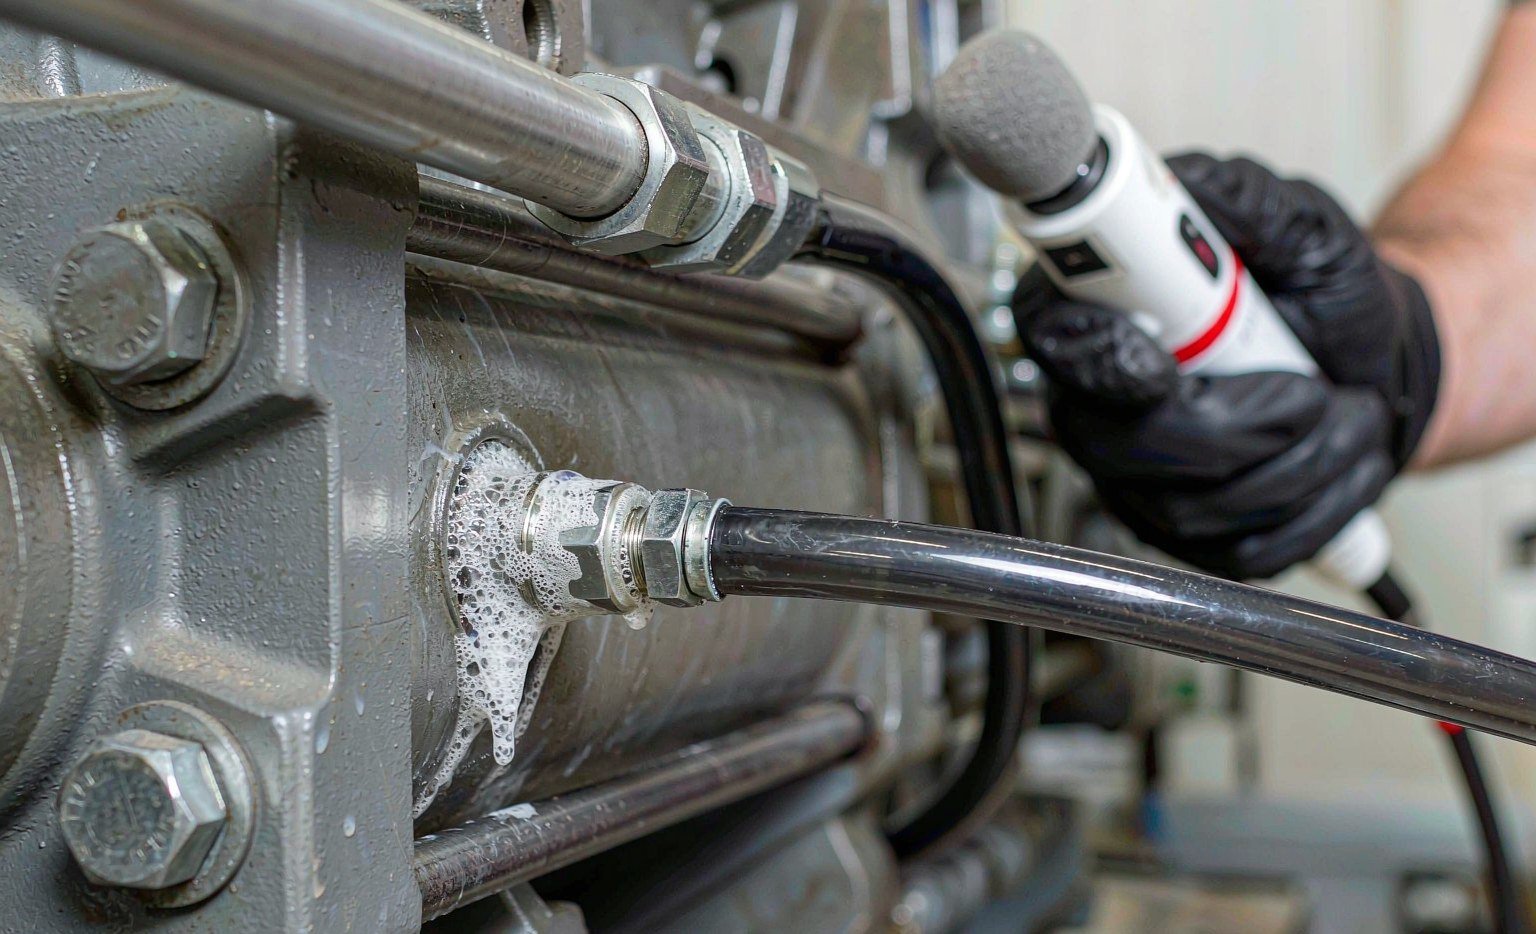
O erro mais dispendioso é também o mais fácil de cometer, porque as duas vedantes partilham frequentemente o mesmo tamanho de ranhura. Um copo em U de poliuretano concebido para 200 bar de óleo tem uma pré-carga de lábio elevada que um sistema de ar a 6 bar não consegue vencer de forma limpa. O resultado é uma força de arranque elevada, stick-slip a baixa velocidade e um lábio que se desgasta de um lado porque a haste nunca fica bem centrada. O ar passa então continuamente pelo arco desgastado.
As vedantes pneumáticas são concebidas em torno de um equilíbrio diferente: pré-carga suficiente para vedar a baixa pressão, baixo atrito para que o cilindro se mova suavemente a 0,1 m/s, e um perfil que permite à pressão auxiliar o lábio à medida que a pressão sobe. Um copo em U hidráulico em serviço de ar duplica tipicamente o atrito e reduz para metade a vida útil. Se um cilindro está a ser revedado com um kit genérico, verifique se as vedantes que contém são perfis pneumáticos e não hidráulicos.
2. Especificar por dimensão e ignorar a norma de alojamento
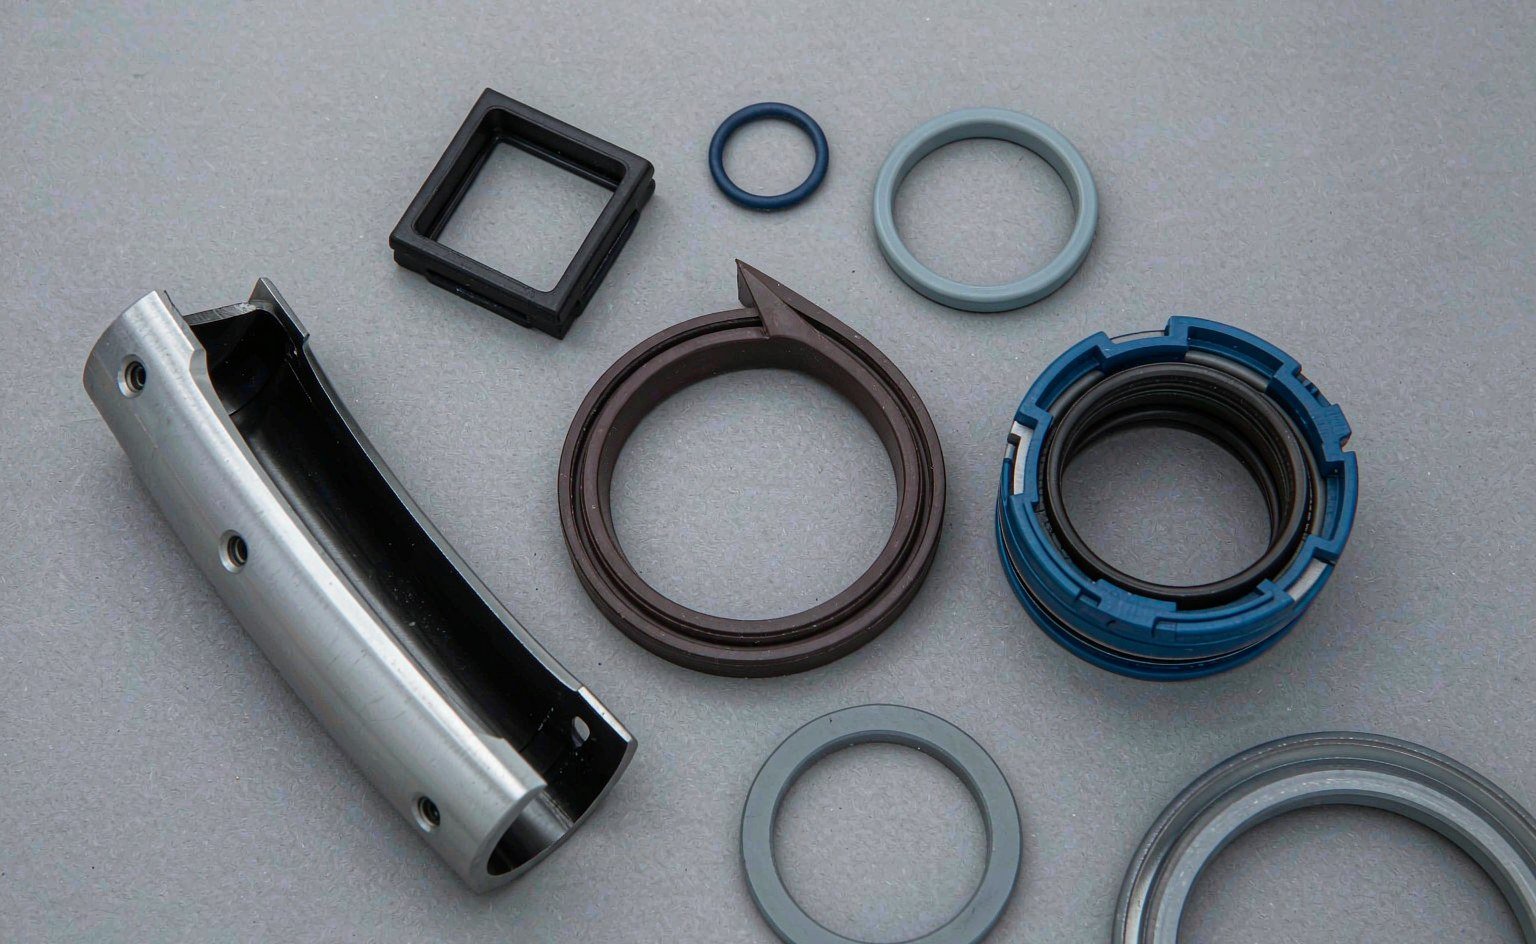
Os cilindros pneumáticos seguem um pequeno número de normas de alojamento — ISO 6432 para cilindros de corpo redondo, ISO 15552 (anteriormente VDMA 24562) para cilindros de perfil, ISO 21287 para cilindros compactos. Os fabricantes de cilindros que publicam desenhos dimensionais segundo essas normas, SMC por exemplo, fornecem-lhe a largura e a profundidade da ranhura para verificar em relação ao desenho da vedante. Uma vedante que se ajusta ao diâmetro do furo mas não à profundidade da ranhura fica demasiado saliente, o que esmaga o lábio, ou demasiado profunda, o que a deixa sem qualquer compressão. O segundo caso é o perigoso: o cilindro monta-se, passa um teste estático a 2 bar e tem fugas a 6 bar sob carga.
Ao encomendar vedantes de substituição, indique a norma do cilindro e o tamanho do furo, não apenas a ranhura medida. Ao conceber um novo cilindro, mantenha as dimensões da ranhura segundo a norma e não segundo o desenho da vedante, e verifique o espaço radial da vedante em relação à profundidade da ranhura mais a folga. Um erro de 0,2 mm na profundidade é suficiente para eliminar metade da compressão.
3. Errar a compressão em qualquer dos sentidos
A compressão é a percentagem da secção transversal da vedante que é comprimida quando o alojamento é fechado. Demasiado pouca e a vedante não consegue acompanhar o desgaste do furo; demasiada e o atrito, o calor e a deformação permanente aumentam em conjunto. O serviço pneumático exige menos compressão do que o serviço hidráulico, porque a pressão é baixa e o atrito tem mais importância.
| Aplicação | Compressão típica | Falha se demasiado baixa | Falha se demasiado alta |
|---|---|---|---|
| O-ring estático, tampa ou flange | 20–30% | Transpira sob pressão, a vedante desloca-se na ranhura | Fluência a frio, anel fissurado na desmontagem |
| O-ring dinâmico, êmbolo ou haste | 10–15% | Fuga a baixa pressão, deriva lenta | Arranque elevado, anel vidrado e achatado |
| Vedante de lábio pneumática de baixo atrito | 5–12% (dependendo do perfil) | Fuga a 0,5–1 bar, má repetibilidade | Stick-slip, a vedante rola na ranhura |
| Raspador da haste (limpa-hastes) | Ajuste por interferência, não compressão | A contaminação passa para a vedante da haste | Desgaste da haste, lábio do raspador rasgado na montagem |
Os valores variam com o perfil e o composto, pelo que devem ser tratados como uma verificação e não como uma especificação. O que importa é que o desenho indique um valor-alvo e que alguém o verifique na primeira peça — porque a compressão é a única variável que não pode ser inspecionada após a montagem.
4. Um único composto para toda a fábrica
Os sistemas pneumáticos não são todos quimicamente iguais. Alguns funcionam com ar lubrificado de um lubrificador central; alguns funcionam sem óleo, com um fornecimento seco e limpo; alguns recebem arrastamento de óleo do compressor; alguns são lavados com cáustico. A mesma vedante de NBR que funciona durante anos num sistema lubrificado endurece e encolhe num sistema genuinamente isento de óleo, porque o plastificante do NBR migra para fora quando não há nada no ar para o substituir.
| Condição do ar | Boa escolha | Aceitável | Evitar |
|---|---|---|---|
| Ar seco, isento de óleo (ISO 8573-1 classe 1 ou 2 de óleo) | PU para lábios, NBR para estático, PTFE com carga para guias | EPDM para posições estáticas | NBR padrão em posições dinâmicas de longa duração — endurece |
| Ar lubrificado com óleo mineral | NBR | PU | EPDM — incha fortemente em óleo mineral |
| Ar quente e húmido ou linhas adjacentes a vapor | FKM, PTFE | EPDM | PU de poliéster — hidrolisa e amolece |
| Lavagem com cáustico ou detergente | EPDM, PTFE | FKM para contacto intermitente | NBR, PU |
| Zonas de contacto com alimentos e bebidas | EPDM ou silicone em conformidade com a FDA | PTFE | Qualquer composto sem certificado |
Misturar compostos num único cilindro é um erro relacionado. Um vedante de haste FKM duro a funcionar contra um raspador NBR macio na mesma caixa produz desgaste irregular e um lábio que se levanta. Mantenha uma só família por cilindro, a menos que o serviço seja genuinamente diferente, e escreva o composto na etiqueta do cilindro para que a próxima reparação não desfaça a decisão.
5. Tratar a qualidade do ar como problema dos outros
A ISO 8573-1 classifica a limpeza do ar comprimido por partículas, água e óleo. Um sistema a funcionar na classe 4 para água e na classe 3 para óleo transporta líquido suficiente para amolecer o poliuretano, inchar o NBR e corroer o furo de alumínio contra o qual o vedante assenta. O vedante é então culpado por uma falha que começou no secador.
Duas verificações apanham a maior parte. Primeiro, drene o reservatório e os copos dos filtros no início do turno e observe o que sai — emulsão significa que o secador não está a funcionar. Segundo, coloque um filtro regulador a poucos metros dos cilindros a proteger, não apenas na sala do compressor. As condutas de distribuição longas acumulam condensado que um secador central não consegue remover.
6. Funcionar sem raspador numa fábrica suja
Um vedante de haste pneumático é um único lábio a desempenhar duas funções na maioria dos cilindros compactos: vedar o ar para dentro e raspar a sujidade para fora. Numa célula de maquinagem, numa fundição ou numa oficina de carpintaria, esse lábio perde a segunda função em poucas semanas. Assim que a contaminação o atravessa, o vedante desgasta-se por dentro e o ar escapa pela haste a cada curso — silenciosamente, ao ritmo de uma pequena fuga permanente.
Instale um raspador separado ou um fole onde o ambiente for abrasivo. Os foles custam mais e acrescentam um item de manutenção, mas eliminam completamente o caminho da contaminação, e num cilindro que faz um ciclo a cada dois segundos essa troca costuma compensar. O lado do raspador deste problema é abordado com mais detalhe no artigo sobre vedantes raspadores e caixas ISO 6195.
7. Excesso de massa lubrificante na montagem
A massa de montagem existe para proteger o vedante durante os primeiros cursos, não para encher a ranhura. Uma ranhura completamente cheia de massa bloqueia hidraulicamente, empurra o lábio para fora do seu assento e recolhe todas as partículas que passam. A força de arranque aumenta, a equipa de manutenção sobe o regulador para compensar, e a pressão extra empurra mais ar pelo vedante.
Uma película fina no lábio e no furo é suficiente. Use uma massa compatível com o composto e com o abastecimento de ar: massa de silicone em EPDM, massa PFPE onde houver oxigénio ou química agressiva, e nada de todo em sistemas que tenham de permanecer isentos de óleo de acordo com a classe de qualidade do ar.
8. Esquecer os vedantes de amortecimento e das tampas
As fugas internas não dizem apenas respeito ao vedante do êmbolo. Os vedantes das agulhas de amortecimento, as juntas das tampas e os pequenos O-rings em torno das ligações das portas deixam escapar ar para o mesmo sistema, e nenhum deles se manifesta como fuga externa. Um cilindro com um vedante de êmbolo saudável e um vedante de amortecimento gasto pode perder mais ar do que um com um êmbolo moderadamente gasto, porque o assento do amortecimento é uma folga metal-metal com um pequeno anel elastómero no seu interior.
Quando um cilindro é aberto para substituição dos vedantes, substitua todos os elastómeros do kit, incluindo os que parecem estar bem. O custo adicional é trivial face à mão de obra de o abrir outra vez, e as fugas internas são exatamente as que uma inspeção de fugas não consegue encontrar.
9. Aumentar a pressão para compensar fugas
Quando os atuadores ficam lentos, a primeira resposta na maioria das fábricas é subir o regulador de 6 para 7 bar. Isso trata o sintoma e agrava a causa. O caudal de fuga através de um orifício fixo aumenta aproximadamente em proporção à pressão absoluta, pelo que um aumento de 15% na pressão produz um aumento semelhante na taxa de fuga. Entretanto, a potência do compressor sobe cerca de 7% por cada bar adicional de pressão de descarga.
A mesma lógica aplica-se a tubagens e ligações subdimensionadas. Um tubo de 6 mm a alimentar um cilindro de 63 mm de diâmetro através de uma ligação de encaixe restritiva provoca uma queda de pressão no cilindro, o regulador é ajustado para cima, e toda a linha funciona a uma pressão superior à exigida pelo trabalho. Corrija a restrição e o valor de pressão volta a descer por si só. Para os cálculos sobre consumo de ar e potência do compressor, as Engineering Toolbox páginas sobre caudal de ar são suficientes para dimensionar corretamente uma linha em poucos minutos.
10. Sem inspeção de fugas, sem etiquetas, sem responsável
As fugas encontradas e não registadas voltam a ser encontradas no ano seguinte. Um programa exequível é simples: um detetor ultrassónico, uma etiqueta em cada fuga com um número e uma data, uma lista de reparações ordenada pelo custo da fuga e não pela facilidade de acesso, e uma reverificação após a reparação. Fazer isto uma vez por trimestre é suficiente para a maioria das fábricas; a primeira inspeção é sempre a mais dispendiosa porque encontra anos de perdas acumuladas.
Do lado dos vedantes, a inspeção deve incluir um teste de derivação do cilindro: desligue a porta do lado da haste, tape-a, pressurize o lado da tampa e observe se há caudal na porta aberta. Esse único teste distingue um vedante de êmbolo com fuga de uma ligação com fuga, e leva dois minutos por cilindro.
Uma auditoria de ar de 60 minutos para uma máquina
Não precisa de uma auditoria completa para começar. Escolha a máquina que faz mais ciclos por turno e percorra esta lista numa hora:
- Minutos 0–10. Anote o valor do regulador, o diâmetro e o curso do cilindro e a cadência de ciclos. Calcule o consumo teórico de ar por ciclo e compare-o com a leitura do contador na máquina.
- Minutos 10–25. Faça o teste de derivação em cada cilindro, do lado da haste. Qualquer caudal contínuo significa que o problema está no vedante do êmbolo ou no tubo, não nas ligações.
- Minutos 25–35. Verifique por ultrassons as ligações das portas, os ajustadores de amortecimento e as tampas. Etiquete o que encontrar, mesmo que não o possa reparar hoje.
- Minutos 35–50. Drene o copo do filtro e inspecione o elemento. Se o copo contiver emulsão, o secador a montante é o verdadeiro projeto.
- Minutos 50–60. Registe o composto e o perfil do vedante na etiqueta de cada cilindro. Tudo o que estiver sem marcação é marcado, para que a próxima reparação não repita o erro número quatro.
Se o teste de derivação mostrar que um cilindro deixa passar ar, a especificação do vedante é o primeiro sítio a verificar. Os nossos vedantes pneumáticos e kits para cilindros são fornecidos segundo as normas de caixa ISO, com o composto indicado no rótulo, o que torna o resultado da auditoria acionável e não apenas registado. Fornecedores de kits com rede de filiais, como a ERIKS, valem a pena para a primeira reparação enquanto normaliza a especificação. Para cilindros em que o problema é o atrito e não a fuga, o método em especificar vedantes pneumáticos de baixo atrito parte de um orçamento de força de arranque em vez de um número de catálogo, e o gama de vedantes raspadores abrange o lado da contaminação da mesma máquina. Se a fábrica também tiver equipamento hidráulico, a mesma disciplina aplica-se aos vedantes de borracha standard na unidade hidráulica, onde uma única junta a pingar pode custar mais do que a reparação de um cilindro.
Vedantes pneumáticos concebidos em torno da força de arranque
O ar de baixa pressão é menos tolerante do que a hidráulica, e os vedantes que fornecemos para ele são escolhidos em conformidade: vedantes de êmbolo e de haste em NBR e PU com a pré-carga correta, anéis guia e bandas de desgaste em PTFE, raspadores para o lado da contaminação, e os vedantes de amortecimento e das tampas que uma inspeção de fugas normalmente encontra por último. Os kits podem ser montados por cilindro ou por máquina, etiquetados e ensacados para o armazém de manutenção.
Os erros enumerados neste artigo são sobretudo erros de especificação, por isso cotamos com base nos quatro números que os evitam: diâmetro, haste, cadência de curso e qualidade do ar. A força de arranque é calculada a partir da pré-carga do vedante e do atrito das guias antes de se propor um perfil, porque um vedante que aguenta 10 bar mas duplica a pressão mínima de funcionamento do atuador não resolveu o problema.
Envie os dados do cilindro, o tratamento de ar em uso e os sintomas de fuga para sales@bosssealing.com, e voltaremos com uma lista de vedantes por posição, além das duas alterações que habitualmente se pagam a si mesmas primeiro. Os orçamentos e a análise técnica são gratuitos, e as respostas chegam normalmente no prazo de um dia útil — o formulário de contacto chega à mesma mesa.