
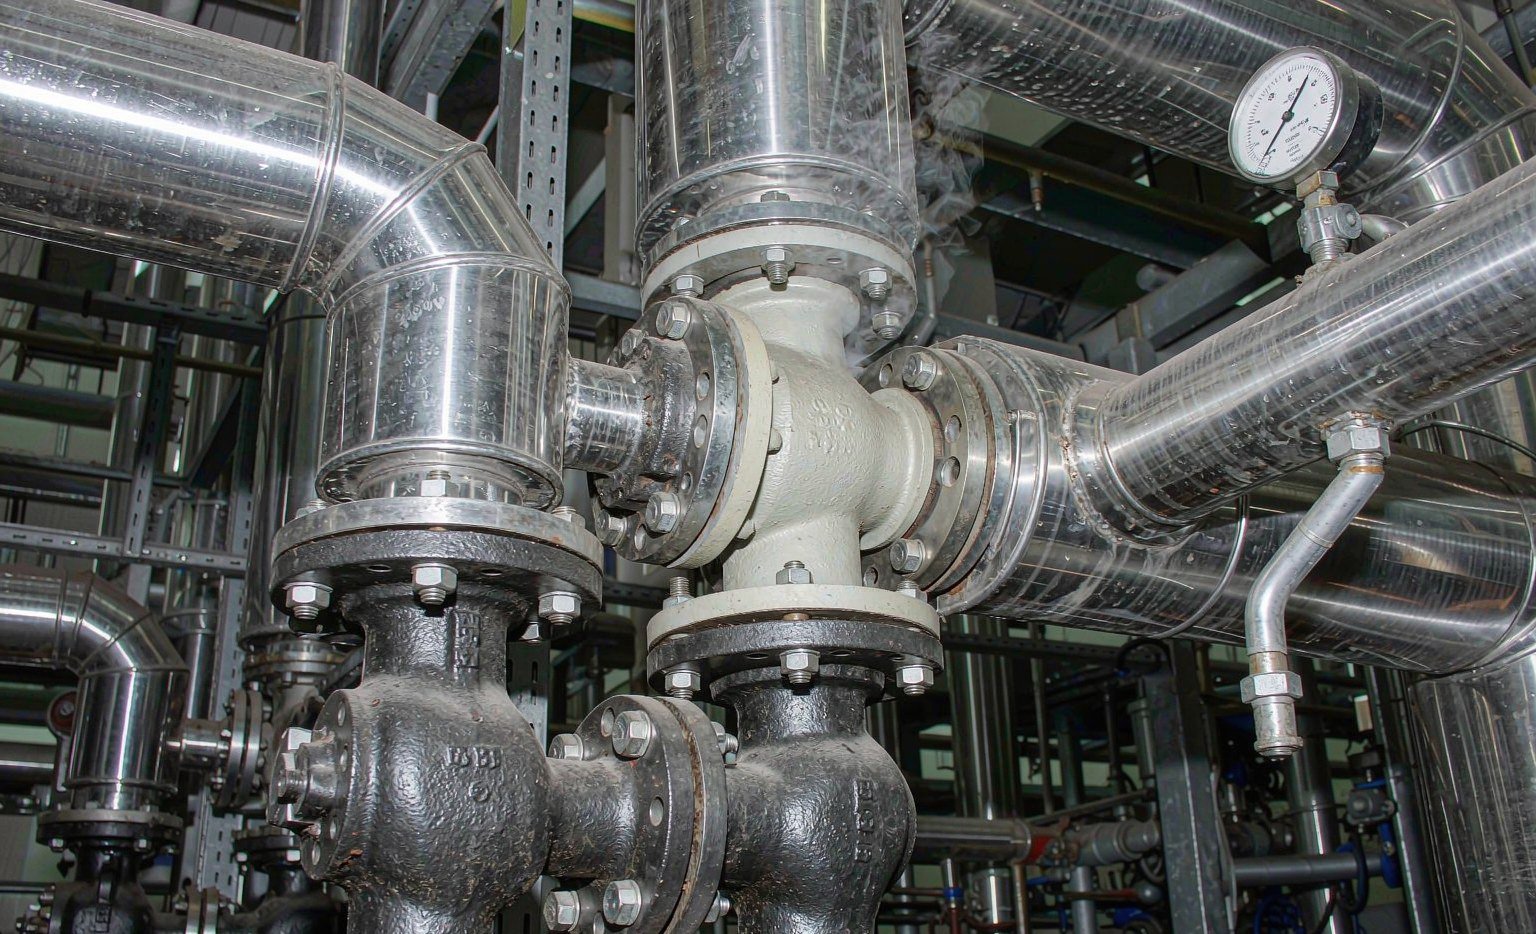
Die meisten Dichtungskataloge nennen eine Trockenhitze-Temperatur und eine Liste von Chemikalien. Gesättigter Wasserdampf verdient weder das eine noch das andere. Ein FKM-O-Ring, der in Luft für 200 °C ausgelegt ist, kann in einer 10-bar-Dampfleitung innerhalb von Wochen rissig werden, und eine EPDM-Mischung, die auf dem Papier identisch aussieht, kann ihn um den Faktor fünf überdauern. Der Unterschied ist Wasserdampf unter Druck, und er verändert die Auswahllogik bereits ab dem ersten Absatz des Datenblatts.
Dieser Leitfaden führt durch die Physik, die gesättigten Wasserdampf ab 180 °C anders macht, die Elastomeroptionen, die ihm tatsächlich standhalten, die nicht-elastomeren Alternativen, wenn Gummi an seine Grenzen stößt, und die konkreten Dichtstellen an einer Kesselanlage, an die welches Material gehört.
Zuerst: Kennen Sie Ihren Dampf – die Sättigungskurve legt den Rahmen fest
Gesättigter Wasserdampf hat eine Eigenschaft, die alles andere vereinfacht: Temperatur und Druck sind fest miteinander verknüpft. Legen Sie den Druck fest, und Sie haben die Temperatur festgelegt, ohne Wahlfreiheit. Diese eine Tatsache sollte den ersten Schritt jeder Dichtungsauswahl für Kesselarbeiten bestimmen.
In den thermodynamischen Tabellen steht der Absolutdruck, nicht der Überdruck. Eine Leitung bei 10 bar absolut liegt bei etwa 180 °C. Dieselbe Leitung, angegeben als 9 bar(ü) auf Meereshöhe, ist derselbe Zustand, aber Anfragen, die beide Bezugsgrößen vermischen, können eine Abweichung von 3 °C zwischen Angeboten erzeugen – klein, aber ausreichend, wenn eine Mischung nahe ihrer Dampfgrenze liegt. Geben Sie die Bezugsgröße in Ihrer Spezifikation an.
| Druck (bar, absolut) | Sättigungstemperatur (°C) | Typischer Einsatz |
|---|---|---|
| 2 | 120 | Niederdruck-Heiz- und Wäschereidampf |
| 3 | 133 | Heißwasser- und Sanitärkreisläufe |
| 5 | 152 | Prozessdampf, Krankenhaus-Sterilisatoren |
| 8 | 170 | Trockner, Heizregister |
| 10 | 180 | Industrielle Kessel-Sammelleitungen |
| 15 | 198 | Hochdruck-Prozessdampf |
| 20 | 212 | Hilfsdampf in Kraftwerken |
| 25 | 224 | Hochdruckanlagen, oberhalb der Grenzen der meisten Elastomere |
Lesen Sie die Tabelle von der Mitte aus: 180 °C entsprechen 10 bar absolut, und alles über 15 bar absolut drängt jedes gängige Elastomer außer dampfbeständigem FFKM und FEPM aus dem Dauerbetrieb. Vollständige Tabellen der Sättigungseigenschaften, einschließlich Enthalpie und spezifischem Volumen, finden Sie in Standardnachschlagewerken wie den Tabellen der Eigenschaften gesättigten Wasserdampfs bei The Engineering ToolBox.
Noch eine Falle: Überhitzung. Eine Leitung mit 200 °C bei 10 bar ist nicht gesättigt – sie führt etwa 20 °C Überhitzung. Überhitzter Dampf verhält sich eher wie ein heißes trockenes Gas als wie kochendes Wasser, und die Hydrolyse verlangsamt sich, weil freies Wasser fehlt. Manche Mischungen vertragen eine überhitzte Leitung, an der sie im gesättigten Zustand versagen würden. Fragen Sie vor dem Kauf, welchen Zustand Ihre Anlage liefert.
Warum Dampf bei gleicher Temperatur härter ist als Trockenhitze
In einem Elastomer auf einer heißen Dampfleitung laufen drei Abbauvorgänge gleichzeitig ab:
- Hydrolyse. Wassermoleküle greifen das Polymerrückgrat und die Vernetzungsstellen an. Die Vulkanisationschemie entscheidet, wie schnell dies geschieht: schwefelvulkanisierte Mischungen beruhen auf Kohlenstoff-Schwefel- und Schwefel-Schwefel-Brücken, die oberhalb von etwa 120 °C rasch gespalten werden. Peroxidvulkanisate bilden direkte Kohlenstoff-Kohlenstoff-Bindungen mit deutlich höherer Bindungsenergie und halten viel länger stand.
- Quellung und Weichmachung. Dampf dringt in das freie Volumen des Gummis ein und macht es weich. Ein Teil davon ist reversibel – die Dichtung erholt sich nach dem Abkühlen –, aber Labormessungen, die nach dem Abkühlen vorgenommen werden, erfassen dies überhaupt nicht, weshalb Prüfstandsdaten die Dampfschädigung unterschätzen.
- Druckverformungsrest. Wenn Vernetzungsstellen brechen, verliert das Netzwerk seine Federkraft. Die Dichtung nimmt eine dauerhafte Abflachung an, die Anpresskraft sinkt, und Leckage folgt. Das ist der Ausfall, den Sie an der Maschine tatsächlich sehen.
Der praktische Unterschied zwischen Trockenhitze und Dampf ist nicht subtil. Veröffentlichte Labordaten zur Exposition gegenüber gesättigtem Dampf bei 180 °C zeigen bei schwefelvulkanisiertem EPDM einen Druckverformungsrest von 78 % nach 168 Stunden, gegenüber 22 % bei einer peroxidvulkanisierten Mischung desselben Basispolymers. Ein Elastomer, das in trockener Luft bei 200 °C einen Druckverformungsrest unter 15 % zeigt, kann in gesättigtem Dampf bei derselben Temperatur innerhalb von 72 Stunden vollständig versagen. Wenn ein Lieferant Ihnen eine Dampfbeständigkeit nennt, fragen Sie, ob sie aus einem Dampf-Autoklaventest oder aus extrapolierter Trockenhitzealterung stammt – die beiden Antworten unterscheiden sich um eine Größenordnung.
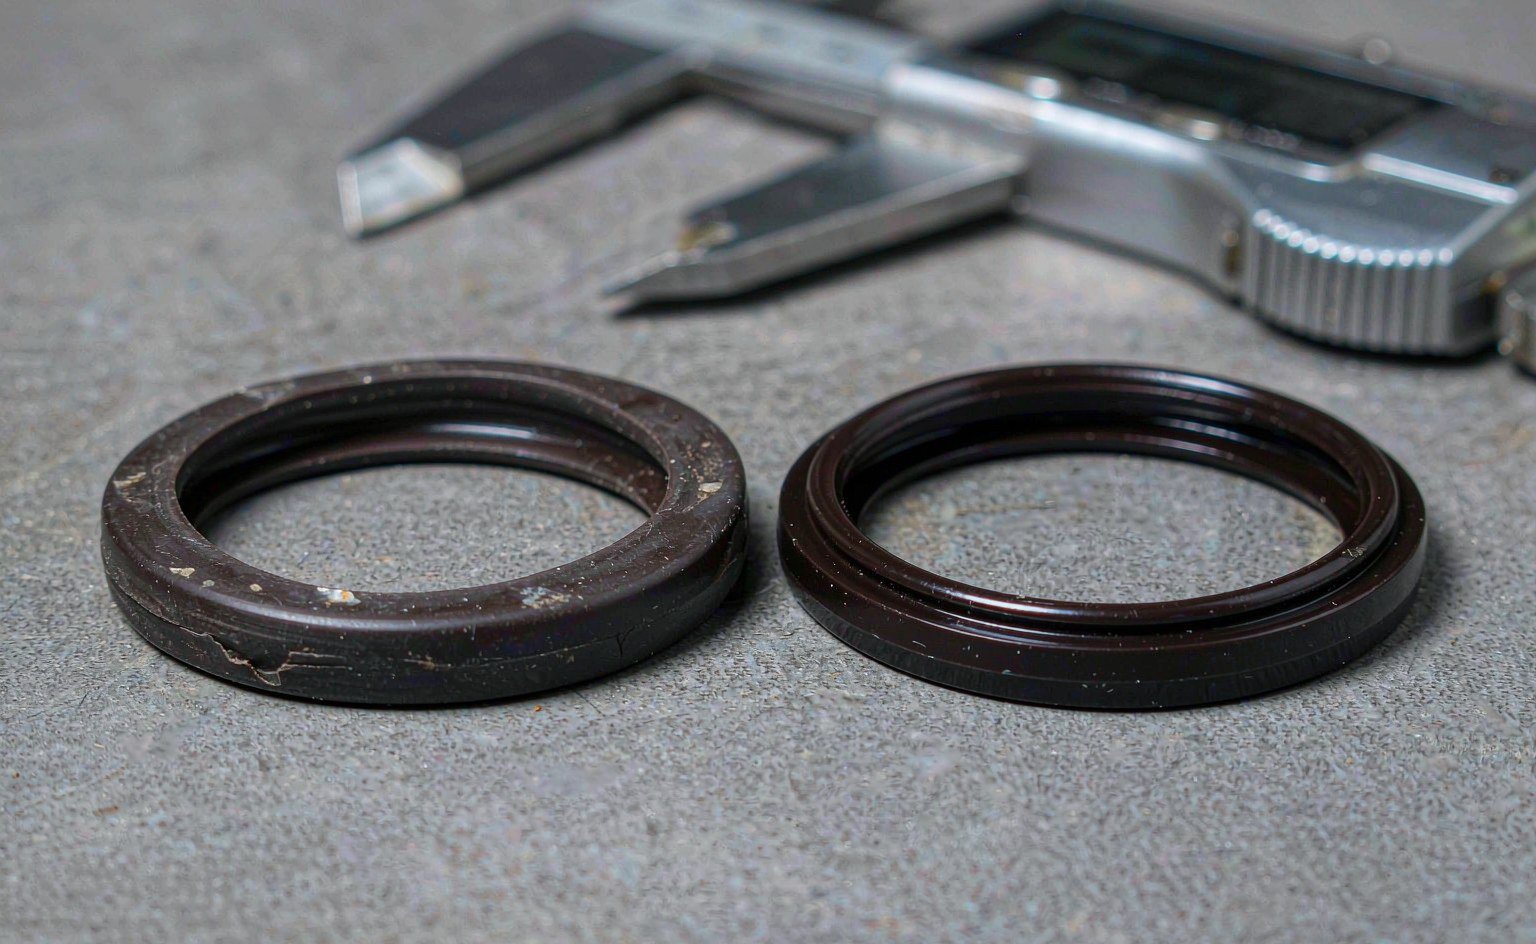
Der Druckverformungsrest verdient eine eigene Lektüre, wenn Ihnen der Begriff neu ist; den Mechanismus und die Prüfverfahren behandeln wir in unserem Artikel darüber, was der Druckverformungsrest ist und warum er Dichtungen zerstört.
Elastomeroptionen im Vergleich: Was kontinuierlichem Dampf tatsächlich standhält
| Material | Grenze für kontinuierlichen gesättigten Dampf | Hinweis zur Vulkanisationschemie | Zu beachten |
|---|---|---|---|
| EPDM, schwefelvulkanisiert | ~120 °C | Schwache Schwefelvernetzungen | Hoher Verformungsrest in Dampf; günstigste Option, kürzeste Lebensdauer |
| EPDM, peroxidvulkanisiert | ~150 °C (spezialisierte Sorten darüber, bei kontrollierter Beanspruchung) | C–C-Vernetzungen, hydrolysebeständig | Quillt stark in Mineralöl – nur reiner Dampf oder Heißwasser |
| FKM, standardmäßig bisphenolvulkanisiert | ≤120–130 °C, nur intermittierender Kontakt | Hydrolyse + Dehydrofluorierung in feuchter Hitze | Die klassische Fehlwahl für Dampf; in Trockenhitze in Ordnung |
| HNBR | ~150 °C in Wasser/Dampf | Gesättigtes Rückgrat | Verträgt Ölverschleppung; die Wahl für ölverunreinigtes Kondensat |
| VMQ (Silikon) | Nicht empfohlen über ca. 120 °C in Dampf | — | Parkers O-Ring-Handbuch führt Dampf über 121 °C ausdrücklich als ungeeignet auf |
| FEPM (Aflas / TFE-P) | ca. 200 °C | Wechselnde Struktur widersteht der Dehydrofluorierung | Teurer; gute Balance aus Dampf-, Amin- und Ölbeständigkeit |
| FFKM, Standardtypen | ca. 160 °C | Viele Typen hydrolysieren in feuchter Hitze | Chemische Beständigkeit ist nicht gleich Dampfbeständigkeit |
| FFKM, Dampfqualität (peroxid-/ethervernetzt) | ca. 260 °C | Ethervernetzte Netzwerke | Premiumpreis; geben Sie den Typ an, nicht die Familie |
In dieser Tabelle stecken drei Lehren.
EPDM ist das Arbeitstier, und das Vernetzungssystem ist die ganze Entscheidung. Für reinen Dampf und Heißwasser bis etwa 150 °C ist peroxidvernetztes EPDM branchenweit die Standardwahl: hydrolysebeständig, geringer Verformungsrest und weit günstiger als Fluorelastomere. Seine eine harte Grenze ist Öl – EPDM quillt in Mineralöl, Hydraulikflüssigkeit und Kraftstoff stark auf, sodass eine Dampfleitung mit Ölverschleppung aus der Schmierung es zerstört.
FKM ist der klassische Fehler. Ingenieure greifen dazu, weil die Trockenhitze-Bewertung hoch ist und die Chemikalientabelle stark aussieht. In kontinuierlichem gesättigtem Dampf über etwa 120–130 °C hydrolysiert standardmäßig bisphenolvernetztes FKM, härtet aus und reißt. Peroxidvernetzte Typen mit hohem Fluorgehalt schneiden etwas besser ab, halten aber ebenfalls keine lange Exposition aus. Wenn eine Dampfventildichtung in einer FKM-Mischung immer wieder versagt, ist die Mischung das Problem.
FFKM-Familien unterscheiden sich nach Typ, nicht nach Namen. Standard-Perfluorelastomere punkten mit chemischer Beständigkeit, und viele von ihnen hydrolysieren in Dampf über 160 °C. Dampfgeeignete FFKM-Mischungen auf Peroxid- oder Etherbasis halten den Einsatz bis etwa 260 °C aus. Wenn Sie FFKM für Kesselarbeiten kaufen, verlangen Sie die Dampftestdaten für die konkrete Mischung. Unser Leitfaden zu Dichtungen über 200 °C behandelt die vollständige Materialkarte für hohe Temperaturen im Detail.
Materialauswahl nach Temperaturbereich
Übersetzt man die Tabelle in Bereiche, wird die Auswahl mechanisch:
- Bis ca. 135 °C. Peroxidvernetztes EPDM mit Reserve. Das deckt die meisten Heizungs-, Sterilisations- und Wäschereisysteme ab.
- 135–180 °C. Für reinen Dampf noch EPDM-Gebiet, aber die Reserven schrumpfen. Bei 10 bar absolut sind Sie an der praktischen Obergrenze der Allzweckmischungen; Premium-Peroxidtypen und eine sorgfältige Stopfbuchsauslegung tragen die Last. Gelangt Öl ins System, wechseln Sie zu HNBR oder FEPM und akzeptieren die Kompromisse.
- 180–250 °C. Die Elastomerauswahl verengt sich auf FEPM und dampfgeeignetes FFKM. FEPM liefert den größten Teil der Dampfleistung zu einem niedrigeren Preis als FFKM; dampfgeeignete FFKM-Typen bieten obendrauf das breiteste chemische Fenster. In diesem Bereich beginnen auch Nicht-Elastomer-Optionen, bei den Gesamtkosten zu gewinnen – siehe den nächsten Abschnitt.
- Über ca. 250 °C. Kein Elastomer läuft bei diesem Niveau kontinuierlich in gesättigtem Dampf. Die Dichtungsaufgabe geht auf federbelastete Konstruktionen auf PTFE-Basis, flexible Graphite oder Metall über. Bei 25 bar absolut (224 °C) planen Sie bereits den Übergang; über 30 bar legen Sie alles in Graphit und Metall aus.
Zwei sekundäre Prüfungen, die echte Ausfälle aufdecken: erstens die Wasseraufbereitungschemie. Verschleppte Lauge und Amine aus Kesselchemikalien greifen manche Mischungen an, und FEPM verträgt Amine, wo FKM versagt. Zweitens die thermische Wechselbelastung. Ein Kessel, der täglich zyklisiert, belastet Dichtungen stärker als einer, der konstant läuft, weil jeder Zyklus Kondensat unter vollem Druck in die Dichtungsgrenzfläche drückt. Entsprechend herabstufen.
Jenseits der Elastomere: PTFE, Graphit und Metall für die harte Beanspruchung
Jenseits der Elastomer-Grenzen übernehmen drei Materialfamilien:
Federbelastete PTFE-Dichtungen. Ein PTFE- oder gefüllter PTFE-Mantel mit einer korrosionsbeständigen Metallfeder ersetzt die Elastizität von Gummi durch Federkraft. PTFE hydrolysiert nicht, hat eine Dauerbelastbarkeit nahe 260 °C und lässt die Chemikalien kalt, die Elastomeren zusetzen. Der Kompromiss ist die Steifheit: Diese Dichtungen brauchen saubere, gut bearbeitete Bauteile und eine korrekte Stopfbuchsauslegung, denn PTFE hat keine gummiartige Anpassungsfähigkeit. Sie verdienen sich ihren Platz an Dampfdrehverbindungen, Rußbläser-Gelenken und Ventilspindeln, wo Zyklisierung und Chemie Gummi zerstören. Vergleichen Sie die Ausführungen in unserem Sortiment federenergetisierter Dichtungen; Spezialisten für federbelastete Dichtungen wie Bal Seal dokumentieren dieselbe Dampflogik in ihren Anwendungsnotizen.
Flexibler Graphit. Gepresste Blähgraphitfolie und Graphitgarn-Packungen bewältigen gesättigten Dampf weit über 300 °C, sind gegenüber nahezu allem, was die Kesselchemie hervorbringt, chemisch inert und emittieren nichts. Sie haben keine eigene Elastizität, daher müssen die Bauteile eine konstante Durchbiegung liefern – Vorspannung an Ventilspindeln, kontrollierte Dichtungsverpressung an Flanschen. Graphit ist der Standard-Füllstoff in Spiralwickeldichtungen für Dampfflansche und das Standardmaterial für Mannloch- und Handlochdichtungen an Kraftwerkskesseln.
Metall- und Verbunddichtungen. Spiralgewickelte (Metallband + Graphitfüllstoff), doppelt ummantelte und gewellte Metallausführungen decken die höchsten Druck-Temperatur-Ecken ab. Ihre Schwäche ist nicht die Temperatur, sondern die Rückfederung: Nach einem Wärme-Kälte-Zyklus frisst die Flanschentspannung die Vorspannung auf. Die Disziplin beim Nachziehen ist wichtiger als die Dichtungsmarke.
PTFE-nahe Produkte erscheinen auch im mittleren Bereich: PTFE-Dichtungsanbieter wie Marco Rubber dokumentieren gefüllte PTFE-Typen für den Einsatz, wo Dampf und Chemikalienexposition zusammentreffen, und vollständig gekapselte Dichtungen – Elastomerkern, PTFE/FEP-Mantel – überbrücken die Lücke an Dampfleitungen mit leichter Chemikalienlast, solange der Kern-Elastomer die Temperatur noch übersteht.
Kondensat ist die stille Variable
Die Dichtung an einer Dampfarmatur berührt selten trockenen Dampf. Sie berührt Kondensat – Wasser, das sich bildet, wo Dampf auf die kältere Bauteiloberfläche trifft, sich an tiefen Stellen sammelt und die Dichtungsgrenzflächen unter vollem Druck erreicht. Kondensat verändert die Beanspruchung auf drei Arten, die reine Dampf-Auswahltabellen ignorieren.
First, it is liquid contact, which accelerates extraction and hydrolysis beyond what vapor-only exposure produces. Second, it carries the water treatment chemistry: amines, oxygen scavengers, and boiler compounds concentrate in condensate pockets right where seals sit. Third, it enables water hammer — slugs of condensate driven by steam velocity that hit fittings with force far beyond line pressure. A flanged joint rated comfortably for 12 bar can see transient loads several times that when a slug arrives.
The practical consequences: trap and drain points near seal positions, bias gland designs so condensate cannot pool in the groove, and treat impact-loaded flange joints with conservative gasket ratings. On lines with aggressive water chemistry, FEPM and PTFE-based designs tolerate the amine chemistry that standard FKM cannot — one more reason the oil-and-steam mixture cases migrate to the fluoropolymers rather than staying with commodity rubber.
The Boiler Hardware Map: Where Each Seal Lives
Boiler systems concentrate different sealing problems at different points, and the right material changes with each one:
| Sealing point | Typische Bedingungen | First-choice sealing | Hinweise |
|---|---|---|---|
| Manhole / handhole doors | Saturated steam at drum pressure, cyclic | Flexible graphite or corrugated metal + graphite | Retorque after first heat cycle; expect relaxation |
| Steam flange joints | Full line pressure and temperature | Spiral-wound with graphite filler | Controlled bolt torque, graphited studs help |
| Steam valve stems | Cyclic motion, full temperature | Graphite packing or PTFE V-rings, live-loaded | Live-loading keeps force as packing relaxes |
| Boiler feedwater pumps | Hot pressurized water, 100–180°C | EPDM (peroxide) elastomers on hot-water side | Oil-contaminated condensate → HNBR or FEPM |
| Rotary unions / sootblowers | Rotary motion in saturated steam | Spring-energized PTFE or graphite packing | Rubber lip seals fail fast here |
| Gauge glass / level fittings | Static, high temperature | Graphite or PTFE gaskets per fitting spec | Follow the gauge maker’s gasket spec exactly |
The feedwater pump row deserves emphasis because it is where the two failure worlds meet: hot water on one side, oil-contaminated condensate and lubrication on the other. EPDM rules the pure hot-water side and fails in the oil; HNBR and FEPM split the difference. Mixtures of steam and oil are exactly the case where no single standard compound is clean — this is where we most often supply custom compounds, and the customized products route exists for exactly that conversation.
Four Failure Patterns That Show Up Again and Again
Teardown analysis across steam plants produces the same short list of failure signatures. Learn to read them and most root causes become obvious:
1. Hardened, cracked FKM O-ring on a steam valve. The seal came from stock because it looked like the premium option. In continuous steam above 120°C the compound hydrolyzed, the surface went glassy, and a hairline crack opened along the contact band. The fix is compound replacement — peroxide-cured EPDM — not a harder gland. If you find this failure repeatedly on the same line, check the line temperature against the saturation table; someone upstream may have raised the pressure setpoint.
2. Flattened EPDM on a hot-water pump that runs fine for two years, then leaks in a week. This is compression set reaching its end point. The compound was correct, the temperature was correct, but the seal finally lost its stored force. Upgrading to a premium peroxide grade or adjusting the gland to lower squeeze-and-set stress buys back the interval. Track set by measurement, not by leak reports — the trend starts long before the drip.
3. Spiral-wound flange gasket that weeps after the first cycle. Gasket relaxation, almost every time. The bolted joint was torqued cold and never retorqued after the first heat-up. Graphite fillers and flange steel expand at different rates; the first thermal cycle seats the gasket and drops bolt preload by 10–30%. Retorque discipline converts this from a recurring leak into a non-event.
4. Shredded lip seal in a steam rotary union. Rubber lip seals look economical on rotary steam joints until the first hot run. Temperature plus rotary speed plus dry startup kills the lip in days. Spring-energized PTFE or graphite packing is the correct hardware class here; the supplier data from Trelleborg’s seal engineering resources covers the same rotary-steam logic in their application guides.
Notice what is absent from the list: catastrophic pressure failures. Saturated steam at 10–15 bar is not extreme by hydraulic standards. Steam kills seals through slow chemistry and lost force, not through pressure spikes — which means nearly every failure above was visible in advance, either as rising compression set, falling bolt load, or an aging surface you could feel with a fingernail.
Installation and Maintenance Details That Decide Seal Life
Material choice sets the ceiling; installation decides how much of it you get. Four details separate boilers that run between outages from boilers that drip:
- Torque discipline on flanges and doors. Cross-pattern tightening in stages, then a full retorque after the first heat-up and cool-down cycle. Graphite gaskets relax on the first cycle; the retorque is not optional.
- Füllraum und Pressung an echter Hardware geprüft, nicht an Katalog-Standardwerten. Dampfdichtungen laufen heiß, und die Wärmeausdehnung verändert die effektive Pressung. Konstruieren Sie mit 15–25 % Pressung bei O-Ringen und berücksichtigen Sie dabei die Füllgrenzen für Hochtemperatur-Füllräume, und validieren Sie anhand tatsächlicher Nutmessungen.
- Prüfungen des Druckverformungsrests bei geplanten Stillständen. Entnehmen Sie bei jedem Stillstand eine Dichtungsprobe und messen Sie den Verformungsrest im Vergleich zum Neuteil. Ein schleichender Trend zeigt Ihnen, dass die Mischung ihre Dampfgrenze längst überschritten hat, lange bevor das Leck auftritt. Unsere Standardqualitäten sind mit den Dichtungsfamilien für hohe und niedrige Temperaturen genau für diesen Vergleich aufgeführt.
- Lagerung und Handhabung. Hochtemperatur-Mischungen sind im Regal nicht robuster als gewöhnliche. Ozon, UV und Wärme während der Lagerung altern die ungebrauchten Dichtungen, bevor sie jemals Dampf sehen — befolgen Sie die üblichen Lagerregeln für Elastomere und kaufen Sie in Mengen, die Sie in einem sinnvollen Zeitraum verbrauchen. Allgemeine Kautschukfamilien und ihre Pflege sind in unserer Kategorie Gummidichtungen.
Ersatzteilstrategie und Beschaffungshinweise für Dampfdichtungs-Einkäufer
Dampfanlagen fallen immer wieder wegen derselben kleinen Gruppe von Verbrauchsmaterialien aus, was die Ersatzteilstrategie ungewöhnlich wirkungsvoll macht. Drei praktische Regeln aus unserer Fertigung:
Standardisieren Sie Mischungen, nicht nur Größen. Ein Kesselwerk, das drei EPDM-Mischungen, zwei FKM-Qualitäten und eine Auswahl an Graphitplatten bevorratet, verbaut am Ende, was gerade zur Hand ist — einschließlich des FKM-O-Rings, der hochwertig aussieht und in der Dampfleitung versagt. Reduzieren Sie die Palette: eine peroxidisch vernetzte EPDM-Mischung für Dampfeinsatz, eine HNBR- oder FEPM-Qualität für ölbelastete Stellen, Graphitplatten und Spiraldichtungen für Flanscharbeiten. Jede Dichtung im Lager sollte für ihre ungünstigste Position geeignet sein, damit ein wohlmeinender Techniker nicht die falsche Familie einbauen kann.
Kennzeichnen Sie den Einsatzzweck am Lagerfach, nicht auf der Rechnung. “EPDM 70, 32×3,5” sagt dem Lageristen nichts darüber, wo die Dichtung eingesetzt werden darf. Beschriften Sie Lagerfächer mit dem Anwendungsfall — “Dampf ≤150 °C”, “Öl + Kondensat”, “NICHT für Dampf” — und die Fehleinbaurate sinkt nahezu auf null. Händler, die mehrere Werke beliefern, stellen fest, dass diese eine Änderung ihre häufigsten Notbestellungen reduziert.
Kaufen Sie heißseitige Teile in abgestimmten Sätzen. Eine Ventilüberholung, bei der die Graphitpackung vom Vorjahr zusammen mit neuen Dichtungen wiederverwendet wird, ergibt eine Verbindung mit zwei unterschiedlichen Relaxationsraten. Abgestimmte Sätze — Dichtung, Packung, O-Ringe und die Nachziehanweisung auf einem Blatt — kosten bei der Beschaffung nur Pfennigbeträge und beseitigen eine ganze Fehlerklasse. Wir stellen diese Sätze über unsere Dichtungssatz-Linien für Hydraulikkunden her, und dieselbe Satzlogik lässt sich direkt auf die Kesselwartungsplanung übertragen. Für Einkäufer, die industrielle Verbrauchsmaterialien über mehrere Lieferanten bündeln, sind Kataloge von Anbietern wie Darcoid nützlich, um zu vergleichen, was eine standardmäßige Hochtemperatur-Elastomerlinie enthalten sollte, bevor Sie sich für einen Lieferanten entscheiden.
Aktionscheckliste
- Formulieren Sie die Dampfbedingung als Druck (absolut oder Überdruck angeben) + Temperatur + Überhitzungsreserve, bevor Sie eine Anfrage stellen.
- Für sauberen Dampf ≤150 °C: peroxidisch vernetztes EPDM spezifizieren und die Prüfdaten aus dem Dampfautoklaven verlangen, nicht Trockenhitze-Werte.
- Standard-FKM für jeden kontinuierlichen Sattdampfeinsatz über 120 °C ablehnen — nur bei wirklich intermittierendem Einsatz darauf zurückgreifen.
- Auf Ölverschleppung prüfen. Jeder Kontakt mit Mineralöl → von EPDM auf HNBR oder FEPM wechseln.
- Über 180 °C: FEPM und dampftaugliches FFKM gegen federbelastetes PTFE und Graphit zu Gesamtkosten kalkulieren, nicht zum Stückpreis.
- Über ca. 250 °C: mit Graphit und Metall konstruieren; Elastomere nur für Hilfsstellen mit geringer Differenz verwenden.
- Erfassen Sie jede Dichtstelle am Kessel — Türen, Flansche, Ventilspindeln, Speisepumpen, Drehverbindungen — und ordnen Sie jedem Punkt ein Material zu, nicht ein Material für das ganze Werk.
- Planen Sie bei jedem neuen Dichtungssatz ein Nachziehen nach dem ersten Wärmezyklus ein.
- Entnehmen und messen Sie bei jedem Stillstand Dichtungsproben; verfolgen Sie den Trend des Druckverformungsrests nach Position und Mischung.
- Lagern Sie Ersatzdichtungen nach den üblichen Elastomerregeln — dunkel, kühl, unbelastet — auch bei Hochtemperaturqualitäten.
Dichtungen für die Dampfseite der Anlage
Der Dampfeinsatz teilt die Materiallandkarte, und unser Sortiment folgt ihr: EPDM und FKM für die in diesem Artikel definierten Elastomerbereiche, FFKM, wo Temperatur und Chemie über beides hinausgehen, PTFE und gefülltes PTFE für Dichtungen und Sitze sowie graphitbasierte und metallhaltige Konstruktionen für die Verbindungen, die Elastomere nicht halten können. Dichtungen, Unterlegscheiben, O-Ringe, Wellendichtringe und bearbeitete PTFE-Teile können gemeinsam als ein Stillstandspaket angeboten werden.
Zwei Details entscheiden, ob eine Dampfdichtung den nächsten Stillstand erreicht: die Überhitzung an der Dichtung statt am Kessel und die Kondensatchemie während der Anfahrphase, wenn das Fluid am aggressivsten ist und das Metall noch kalt ist. Wir dimensionieren die Mischung für die Sattdampfbedingung, prüfen den Druckverformungsrest bei der erwarteten Nut- oder Flanschtemperatur und geben an, wo ein Nachziehen nach dem ersten Wärmezyklus zwingend statt optional ist.
Senden Sie die Kessel- oder Dampfleitungsdaten — Druck, Temperatur, Kondensatchemie — zusammen mit der Verbindungs- oder Dichtungszeichnung an sales@bosssealing.com, und wir melden uns mit einem Material pro Position und der dahinterstehenden Ersatzteilliste zurück. Angebote innerhalb eines Arbeitstages, technische Prüfung kostenlos; die Kontaktformular erreicht dieselben Ingenieure.