
La sustitución de retenes más cara de la que oímos hablar cada mes no es la que gotea. Es aquella en la que un técnico usó un punzón endurecido para levantar un retén de vástago atascado de su ranura, resbaló y arañó un surco de 0,3 mm a lo largo del flanco de la ranura. El retén nuevo entró, el cilindro se volvió a montar y goteó desde el primer ciclo de presión. La ranura quedó inservible y la reparación se convirtió en una tuerca de prensaestopas nueva.
Sustituir los retenes de un cilindro es mecánicamente sencillo e implacable. Casi todas las fallas prematuras tras un reacondicionamiento se remontan a una de cinco causas: una ranura dañada, un labio cortado, contaminación que quedó dentro, un retén instalado al revés o un vástago que se dejó arrastrar sobre el retén durante el montaje. Ninguna de ellas se detecta mirando el exterior de un cilindro terminado.
Este es el procedimiento que recomendamos a los talleres de servicio, en el orden en que ocurre el trabajo, con las comprobaciones que detectan esas cinco fallas antes de que el cilindro vuelva a la máquina.
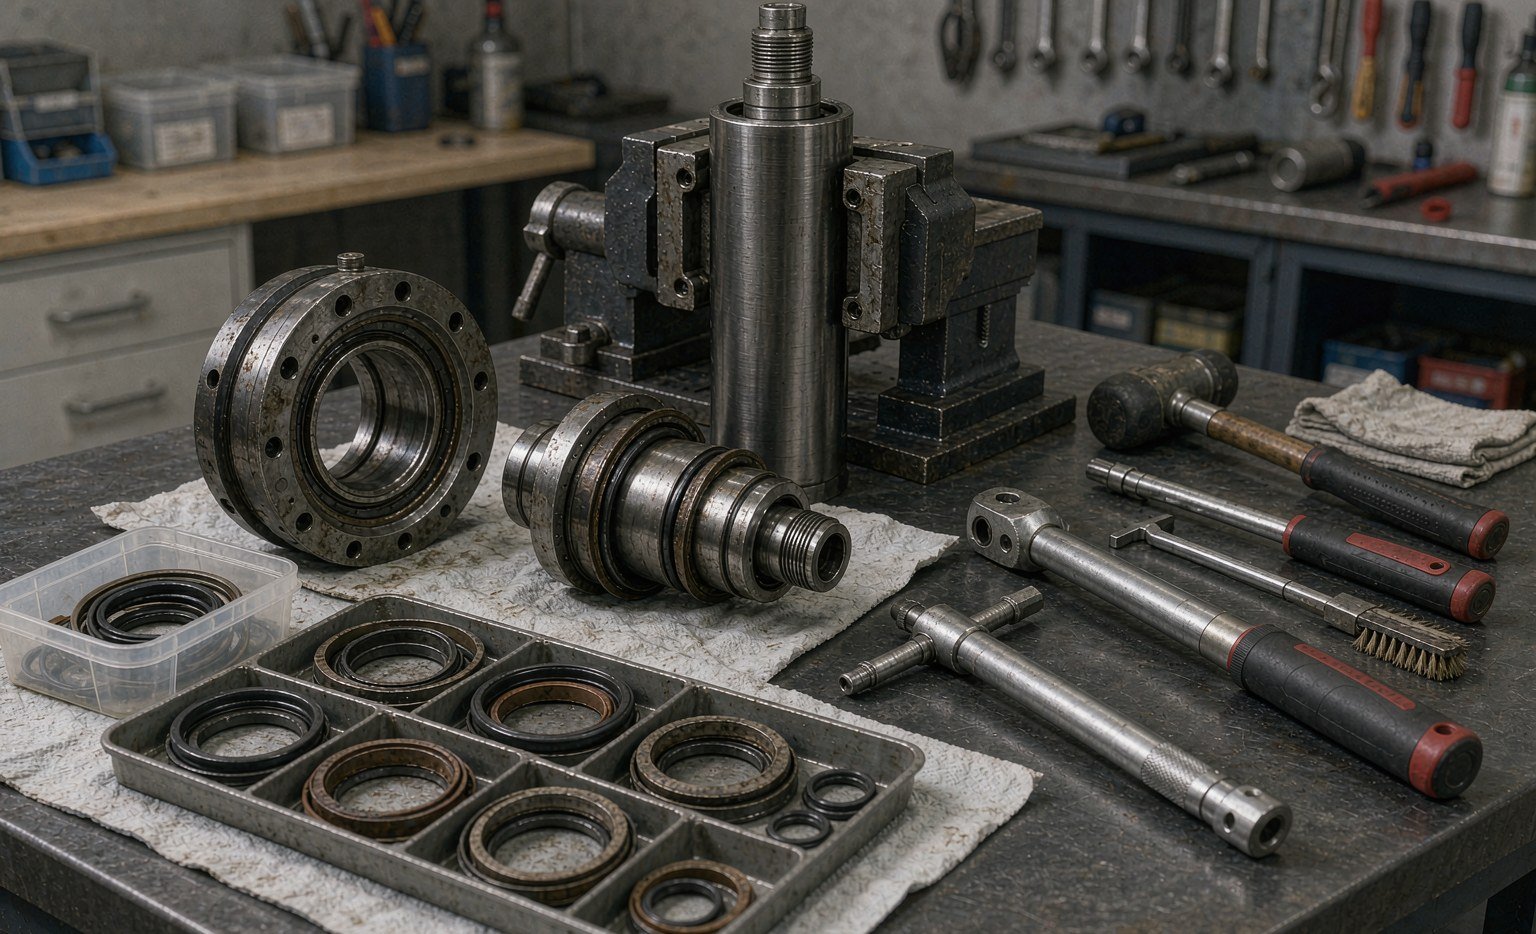
Antes de abrirlo: cinco minutos de diagnóstico
Un reacondicionamiento es la respuesta correcta a una fuga solo cuando la fuga es el retén. Tres comprobaciones rápidas separan los casos:
- ¿Dónde aparece el aceite? En el prensaestopas y solo en el lado del vástago apunta al retén de vástago o al rascador. El aceite en un puerto o en una soldadura apunta a otra parte. El aceite que aparece solo bajo carga apunta a una falla del retén dependiente de la presión y no a una estática.
- ¿Deriva el cilindro? Con el vástago extendido y la línea bloqueada, marque el vástago y cronometre el movimiento. La deriva sin fuga externa es un bypass del retén del pistón, lo que significa que el barril se desmonta tanto si el prensaestopas parece estar bien como si no.
- ¿Cómo se ve el cromado? Pase una uña a lo largo del vástago por la zona de recorrido del rascador. Las picaduras, las rayas y el cromado descascarillado destruirán un retén nuevo en semanas. Si el cromado está dañado, el trabajo incluye recromado o sustitución del vástago, no solo los retenes.
Anote las respuestas junto con las horas de la máquina. Un cilindro que falla a las 1200 horas tras un reacondicionamiento y uno que falla a las 12 000 horas son problemas distintos, y el segundo suele ser simplemente desgaste.
Documente antes de desmontar
Las fotos son el seguro más barato del trabajo. Antes de que se mueva nada, fotografíe el prensaestopas, las posiciones de los puertos, el extremo del vástago y el montaje. Marque la tuerca de prensaestopas y el barril con una línea de pintura para poder comprobar el par de montaje respecto a la posición original, y numere el conjunto de retenes en el orden en que sale.
El orden importa más de lo que la mayoría espera. Un retén amortiguador instalado por fuera del retén de vástago, o un anillo de respaldo en el lado equivocado del retén de presión, producen un cilindro que mantiene la presión en el banco y falla en una hora en servicio. Coloque las piezas viejas en una bandeja en el orden en que se extrajeron y fotografíe la bandeja.
Mida el alojamiento antes de limpiarlo. El ancho de la ranura, la profundidad radial y el diámetro interior en tres puntos a lo largo de la carrera llevan dos minutos y le dicen si las piezas de repuesto pueden ser estándar. Un diámetro interior 0,05 mm sobredimensionado en el extremo del puerto es un barril desgastado, no un problema de retén, y ningún retén lo compensará.
Desmontaje sin calor y sin fuerza
Las tuercas de prensaestopas y los anillos de retención se quitan con la herramienta correcta: una llave de tetones, una llave de gancho o la llave de vaso del fabricante. Una llave de tubería sobre una tuerca de prensaestopas deja rebabas que cortan el retén nuevo al volver a montar, y redondea las caras planas, de modo que el siguiente técnico tiene un día peor.
El calor es el otro atajo que hay que evitar. Calentar un prensaestopas para romper un fijador de roscas es aceptable a baja temperatura con una pistola de calor y con ojo atento, pero un soplete sobre un prensaestopas montado cocerá el retén del interior y puede deformar la ranura. Si una tuerca no se mueve, use aceite penetrante y tiempo, o corte la tuerca y sustitúyala.
Nunca introduzca un destornillador entre el prensaestopas y el barril para “convencerlo”. Así es como se arañan las ranuras y se levantan rebabas en las caras de sellado. Si el prensaestopas está atascado, la respuesta es un extractor adecuado o una prensa con una almohadilla blanda.
Inspección de la ranura: donde se ganan los reacondicionamientos
Una vez extraídas las piezas y limpio el alojamiento, inspeccione cada superficie de sellado con buena luz y una lupa. Los defectos siguientes explican la mayoría de las fallas repetidas que investigamos.
| Defecto | Cómo ocurre | Consecuencia | Reparación |
|---|---|---|---|
| Rayón axial a través del flanco de la ranura | Punzón o destornillador usado para levantar el retén viejo | Camino de fuga por la cara estática; retén nuevo cortado en la instalación | Pulir si tiene menos de 0,05 mm de profundidad; de lo contrario, sustituir la pieza |
| Rebaba en el borde de la ranura | Reparación de rosca, resbalón de la llave, viruta de mecanizado dejada en su sitio | Corta el labio del retén durante el montaje | Desbarbar con una piedra fina y verificar Ra en la cara dinámica |
| Esquina de la ranura redondeada o golpeada | Extracción repetida del retén con herramientas afiladas | El retén no asienta; la holgura de extrusión es efectivamente mayor | Sustituir la tuerca de prensaestopas o el pistón; no rellenar con adhesivo |
| Banda pulida con escalón de desgaste visible | Desgaste del diámetro interior en los extremos de la carrera | El retén del pistón no puede seguir; bypass y deriva | Rectificar con bruñido o sustituir el barril; comprobar la redondez |
| Picaduras de corrosión en la ranura | Fluido contaminado con agua, largos periodos de inactividad | Fuga estática y daño del retén | Sustituir el componente; las picaduras no se pueden pulir de forma fiable |
| Descascarillado o picaduras del cromado en el vástago | Rascador defectuoso, entorno corrosivo | Destruye todos los retenes de vástago nuevos | Volver a rectificar y esmerilar, o sustituir el vástago |
La decisión depende de la profundidad. Un arañazo que se nota con la uña suele ser demasiado profundo para eliminarlo por pulido en una cara dinámica, porque eliminar material suficiente para difuminarlo altera la dimensión de la ranura. En una cara estática, un difuminado superficial es aceptable si la superficie sigue cumpliendo el objetivo de Ra. En caso de duda, sustituya la pieza; una tuerca de prensaestopas cuesta menos que una segunda reconstrucción y el tiempo de inactividad asociado.
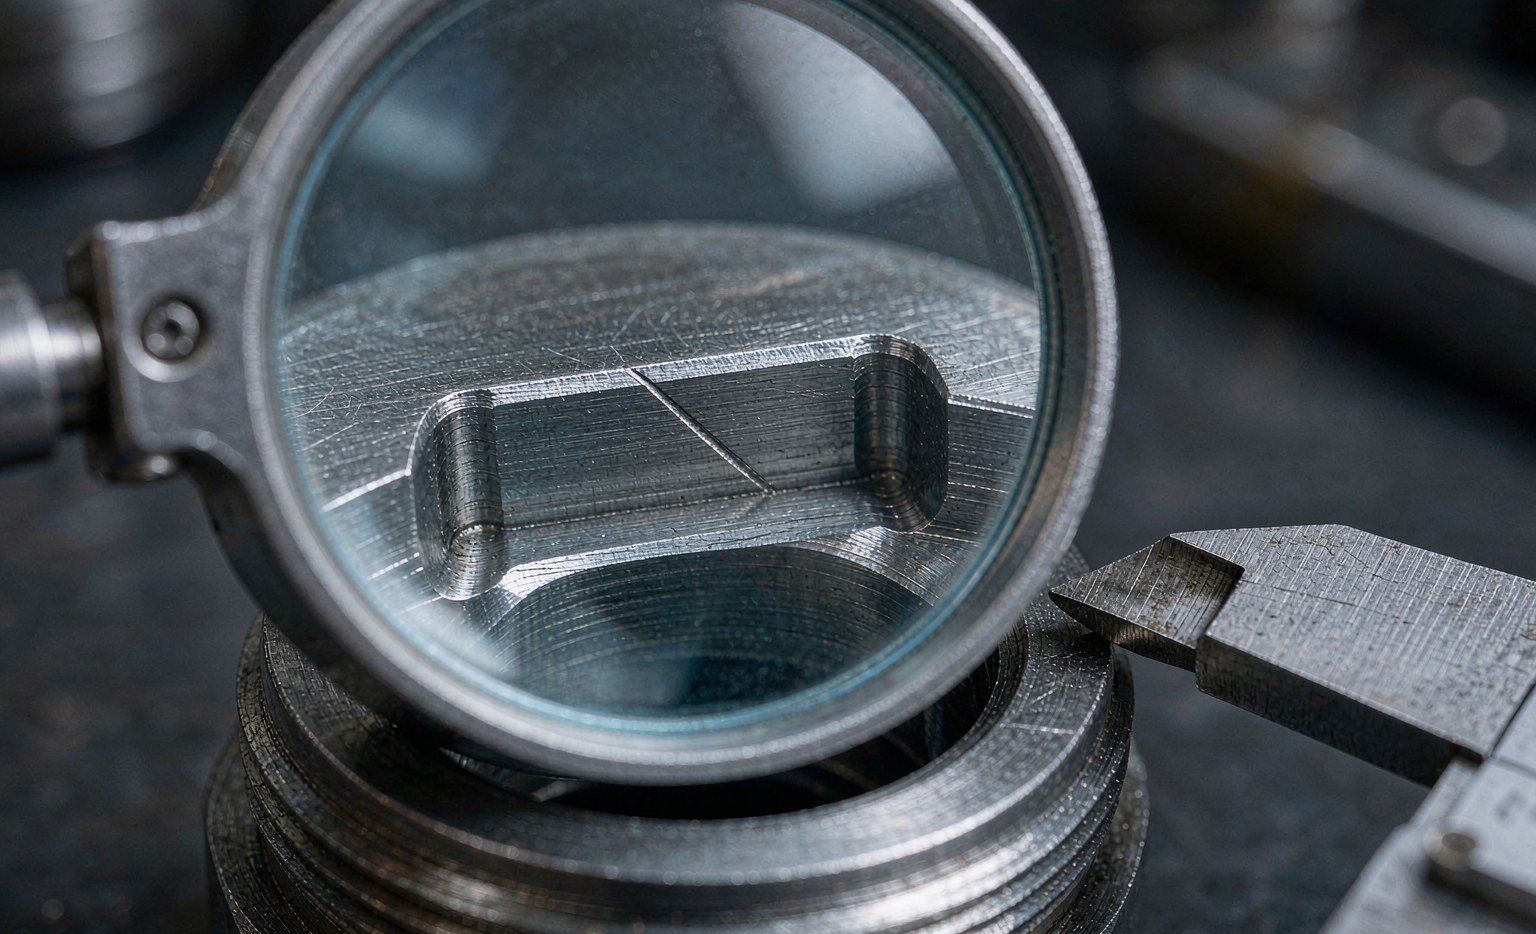
Los objetivos de acabado superficial del alojamiento provienen de las mismas normas que definen la ranura. Caras dinámicas con Ra ≤ 0,4 µm y una relación de material del 50 al 80 por ciento, caras estáticas con Ra ≤ 1,6 µm, flancos de ranura con Ra ≤ 3,5 µm. Una ranura que mide 0,2 µm Ra pero presenta una superficie desgarrada y arrancada seguirá desgastando un labio, porque la meseta es demasiado pequeña para soportar la carga.
La limpieza es parte de la reparación, no un detalle
Una reconstrucción introduce contaminación: polvo en suspensión, pelusa de los trapos, metal procedente de la limpieza de roscas, residuos de aceite viejo en el cilindro. Cada partícula que queda en el interior pasa por el retén nuevo en el primer recorrido. Por eso el lavado y el cambio de filtro al final del trabajo no son opcionales, y por eso el propio banco de trabajo importa.
| Artículo | Objetivo | Por qué importa aquí |
|---|---|---|
| Limpieza del fluido tras la reparación | ISO 4406 18/16/13 o mejor | Sistemas hidráulicos estándar; recuentos de partículas superiores a este acortan la vida del retén |
| Limpieza del fluido, servo o proporcional | ISO 4406 16/14/11 o mejor | Holguras de carrete de unos pocos micrómetros; el limo atasca las válvulas y abrasiona los retenes |
| Superficie del banco de trabajo | Esterilla limpia y sin pelusa | Los trapos sueltan fibra que se incrusta en la grasa y en los labios del retén |
| Agente de limpieza | Limpiador de piezas específico, completamente secado | Los residuos de disolvente atacan los elastómeros y eliminan la película lubricante |
| Interior del cilindro | Limpiado con un paño limpio sin pelusa, inspeccionado con luz | Los residuos de bruñido y el barniz de aceite viejo se acumulan en los extremos del recorrido |
No utilice aire comprimido de una línea general de taller para secar las piezas. Una línea sin secador entrega aerosol de agua y aceite directamente en la ranura. Si el aire es la única opción, utilice una boquilla filtrada y a continuación pase un paño sin pelusa.
Montaje del retén sin cortar el labio
La mayor parte del daño de instalación ocurre en los últimos 10 mm de recorrido. El labio se engancha en una rosca, un chavetero, una ranura de anillo de retención o un chaflán afilado, y una pequeña parte de él se pliega hacia atrás o se desgarra. El retén sigue pareciendo instalado. Fugará.
- Cubra cada interrupción del vástago. Encinte la rosca, utilice un manguito de instalación cónico o envuelva el chavetero con lámina de calibre. El manguito debe ser liso, desbarbado y lubricado con el fluido del sistema.
- Lubrique con el fluido del sistema, no con grasa ni espray de silicona. La grasa puede atrapar partículas y es incompatible con algunos fluidos; la contaminación por silicona es un problema en plantas de pintura y recubrimiento.
- Caliente los retenes rígidos. El poliuretano asienta más fácilmente a 50-60 °C en agua caliente. Los retenes con cara de PTFE se calientan habitualmente a 80-100 °C para ablandarlos y poder estirarlos sobre un pistón; utilice agua o un horno, nunca una llama, y nunca caliente por encima del límite del material.
- No estire más de lo que permite el perfil. Un anillo de PTFE estirado sobre un pistón debe recalibrarse con un manguito de calibración o dejarse recuperar a temperatura. Una copa en U de PU estirada en frío quedará deformada.
- Asiente con una herramienta de punta roma, nunca con un destornillador. Una espátula de plástico o un botador de latón con bordes redondeados empujará un labio dentro de una ranura sin cortarlo.
- Confirme la orientación antes de colocar el prensaestopas. El lado de presión de un labio mira hacia la presión. En un retén de vástago, eso es hacia el interior. En un retén de pistón de simple efecto, mira hacia la cámara que sella.
Si un labio se pliega durante la instalación, saque el retén y monte uno nuevo. Un labio plegado que se empuja de vuelta a su sitio tiene una línea de deformación permanente y fugará a baja presión, que es precisamente la condición más difícil de diagnosticar en una máquina.
Reensamblaje y par de apriete
Rosca limpia, seca o lubricada exactamente como especifica el fabricante: las dos opciones dan cargas de apriete muy diferentes para el mismo valor de par. Utilice una llave calibrada. El par de la tuerca de prensaestopas no es un lugar para estimaciones: demasiado poco y el retén estático supura, demasiado y el prensaestopas deforma la ranura o cede la rosca.
Guíe el pistón dentro del taladro con un chaflán o un anillo cónico, y sujete el vástago para que su peso no cuelgue del retén nuevo. En vástagos largos, es práctica estándar usar una eslinga en el centro de gravedad. Un vástago que entra en el prensaestopas en ángulo raspará el rascador y el retén de vástago por un lado, y el daño es invisible desde el exterior.
Compruebe los anillos de desgaste del pistón antes de cerrar. Una banda guía desgastada permite que el pistón se incline, lo que abre la holgura de extrusión por un lado y la cierra por el otro. El retén entonces falla por extrusión aunque la holgura medida en el banco estuviera dentro de especificación.
Puesta en marcha: la prueba que encuentra el fallo
| Paso | Método | Criterio de aceptación |
|---|---|---|
| Eliminación de aire | Cicle el cilindro lentamente a baja presión con la línea de retorno abierta al depósito | Movimiento suave, sin trepidación ni respuesta esponjosa |
| Ciclos a baja presión | 10 a 20 carreras completas a 20-30 bar | Sin supuración en el prensaestopas, sin chirridos |
| Pressure hold | Hold rated pressure on the rod side with the piston port at tank, 5 minutes | No external leak, no measurable drift |
| Load hold | Hold a load at mid-stroke for 10 minutes, measure rod movement | Drift within the OEM allowance |
| Flush and filter | Run a low-pressure flush, then replace the return filter element | ISO 4406 sample at or below target |
| Temperature check | Run a duty cycle and measure gland temperature | Stable, no local hot spot at the gland |
A cylinder that passes the pressure hold but fails the load hold has a piston seal problem. One that passes both but weeps after an hour of running has a heat or finish problem. One that leaks immediately at low pressure usually has a folded or cut lip, or a seal installed backwards.
La conclusión
Seal replacement is a cleanliness and inspection job that happens to involve rubber parts. The parts are cheap, the labour is not, and the failure modes are almost all caused by the person doing the work rather than by the seal. Protect the groove, protect the lip, keep the inside clean, and test before the machine goes back into service.
Two habits separate shops with a low repeat rate from shops with a high one. They photograph the stack before disassembly, and they measure the housing instead of trusting the part number. Both take minutes, and both catch the errors that otherwise appear as a leak three weeks later.
We keep the consumables for this work together so a rebuild does not stall on a missing part: kits de sellado hidráulico y sellos de repuesto by cylinder series, retenes de vástago y rascadores in the same housing families, and back-up rings for the high-pressure jobs where the gap is tight. If a groove is already damaged, send the dimensions and a photo; matching a gland nut is faster than trying to polish out a scratch that is too deep.
For the design side of the same subject, Apple Rubber’s guía de diseño de sellos covers groove geometry and installation chamfers, Balseal documents handling practice for precision seals, and Trelleborg’s páginas de sellos hidráulicos give profile-specific installation notes. For failure patterns, Marco Rubber’s failure analysis guide is a useful cross-check, and KASTAS publishes gap limits for high-pressure rod seals that explain why a groove that is 0.1 mm out of spec fails at 400 bar but holds at 200.
Rebuilds That Do Not Repeat
Replacing a cylinder seal is a procedure before it is a part, and the parts we supply are the ones that survive a correct procedure: rod and piston seals in PU and PTFE compounds, wipers, guide rings, back-up rings and O-rings, in the sizes the housing was cut to. Kits ship bagged by position so the fitter is not matching profiles at the bench.
Where rebuilds repeat, the cause is usually in the gland rather than in the seal: a scored bore, a groove with a burr, a chamfer that cuts the lip on entry, or a clearance outside the limit for the pressure. We will read photographs of the groove and the failed seal, and say whether the replacement will hold or whether the hardware needs work first.
Send the cylinder drawing, photographs of the groove and the failed seal, and the operating pressure to sales@bosssealing.com, and we will come back with the seal set, the installation points that matter for this housing, price and lead time — normally within a day. Or use the formulario de contacto.