
毎月私たちが耳にする最も高額なシール交換の事例は、漏れが起きたものではありません。技術者が固着したロッドシールを溝から持ち上げようと硬化したピックを使い、手が滑って溝の側面に0.3mmの溝を掘ってしまったケースです。新しいシールを入れ、シリンダーを組み直しましたが、最初の加圧サイクルで漏れが発生しました。溝は使い物にならず、修理は新しいグランドナットの交換となりました。
シリンダーシールの交換は機械的には単純ですが、容赦のない作業です。再組立後の早期故障のほとんどは、次の5つのいずれかに起因します。損傷した溝、切れたリップ、内部に残った異物、逆向きに取り付けられたシール、組立時にシール上を引きずられたロッド。これらはいずれも、完成したシリンダーの外観を見ただけでは発見できません。
以下は、サービスショップにお勧めする手順です。作業が行われる順に沿って、シリンダーを機械に戻す前にこれら5つの不具合を捉えるチェックとともに示します。
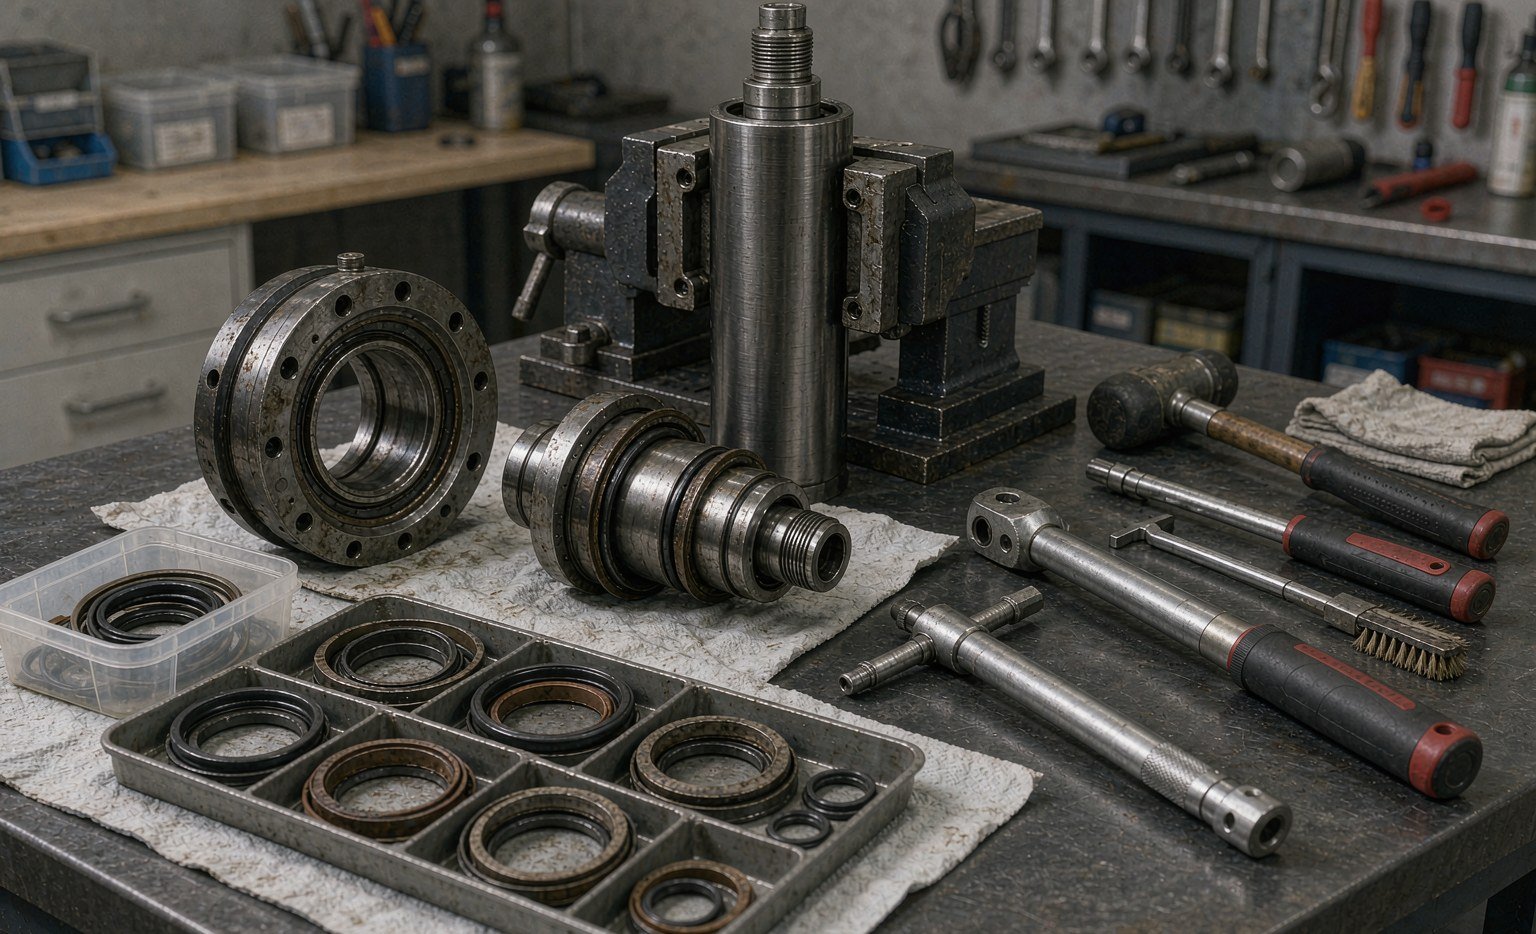
開ける前に:5分間の診断
再組立が正しい解決策となるのは、漏れの原因がシールである場合だけです。3つの簡単なチェックでケースを切り分けられます。
- オイルはどこに現れますか? グランド部のみ、かつロッド側のみに現れる場合は、ロッドシールまたはワイパーを示します。ポートや溶接部のオイルは別の原因を示します。負荷時のみに現れるオイルは、静的ではなく圧力依存のシール不具合を示します。
- シリンダーはドリフトしますか? ロッドを伸ばした状態で配管を遮断し、ロッドに印を付けて移動時間を計測します。外部漏れがないのにドリフトする場合はピストンシールのバイパスであり、グランドが正常に見えてもバレルを分解する必要があります。
- クロームメッキの状態はどうですか? ワイパーの摺動範囲を通してロッドに爪を沿わせます。ピット、傷線、メッキの剥離は、新しいシールを数週間で破壊します。クロームが損傷している場合、作業にはシール交換だけでなく再メッキまたはロッド交換が含まれます。
答えは機械の稼働時間とともに記録してください。再組立後1,200時間で故障したシリンダーと12,000時間で故障したシリンダーは別の問題であり、後者は通常単なる摩耗です。
分解前に記録する
写真はこの作業で最も安価な保険です。何かを動かす前に、グランド、ポートの位置、ロッドエンド、取付部を撮影してください。グランドナットとバレルにペイントラインで印を付け、再組立時のトルクを元の位置と照合できるようにし、シールスタックを取り出した順に番号を振ります。
順序は多くの人が予想する以上に重要です。バッファシールをロッドシールの外側に取り付けたり、バックアップリングを圧力シールの反対側に取り付けたりすると、作業台上では圧力を保持するものの、実機では1時間以内に故障するシリンダーになります。古い部品は取り外した順にトレイに並べ、そのトレイを撮影してください。
清掃する前にハウジングを測定します。溝幅、半径方向の深さ、そしてストロークに沿った3点でのボア径の測定は2分で済み、交換部品が標準品で対応できるかどうかが分かります。ポート側のボアが0.05mmオーバーサイズであれば、それはシールの問題ではなく摩耗したバレルであり、どのシールでも補うことはできません。
加熱も力も使わない分解
グランドナットと止め輪は、適切な工具(ピンスパナ、フックスパナ、またはOEMソケット)で取り外します。グランドナットにパイプレンチを使うと、再組立時に新しいシールを切るバリが残り、また六角面が丸くなるため、次の技術者がさらに苦労することになります。
加熱も避けるべき近道です。ねじロック剤を破るためにグランドを温めることは、ヒートガンを使い低温で注意深く行うなら許容されますが、組み立てた状態のグランドにトーチを使うと内部のシールが焼け、溝が歪む可能性があります。ナットが動かない場合は、浸透性オイルと時間を使うか、ナットを切断して交換してください。
グランドとバレルの間にドライバーを差し込んで「説得」しようとしてはいけません。それが溝を掘り、シール面にバリを生じさせる原因です。グランドが固着している場合は、適切なプーラーまたは軟質パッドを当てたプレスが正解です。
溝の検査:再組立の成否を分ける場所
部品を取り出しハウジングが清潔になったら、良好な照明の下で拡大鏡を使い、すべてのシール面を検査します。以下の欠陥が、私たちが調査する再発故障のほとんどを占めています。
| 欠陥 | 発生原因 | 結果 | 修理 |
|---|---|---|---|
| 溝の側面を横切る軸方向の傷 | 古いシールを持ち上げるためにピックやドライバーを使用 | 静的シール面を越える漏れ経路、取付時に新しいシールが切れる | 深さ0.05mm未満なら研磨で除去、それ以上なら部品交換 |
| 溝のエッジのバリ | ねじ修理、レンチの滑り、放置された加工屑 | 組立時にシールリップを切る | 細目の砥石でバリ取りし、動的面のRaを確認 |
| 溝の角が丸くなっている、または傷んでいる | 鋭利な工具による繰り返しのシール取り外し | シールが着座できず、押し出しギャップが実質的に拡大 | グランドナットまたはピストンを交換、接着剤での肉盛りは不可 |
| 目に見える摩耗段差のある研磨帯 | ストローク端でのボア摩耗 | ピストンシールが追従できず、バイパスとドリフトが発生 | バレルをホーニングまたは交換、真円度を確認 |
| 溝内の腐食ピット | 水分混入作動油、長期の休止期間 | 静的漏れとシール損傷 | 部品を交換、ピットは信頼性をもって研磨除去できない |
| ロッドのクロームメッキ剥離またはピット | ワイパーの故障、腐食性環境 | 新しいロッドシールをすべて破壊する | 再メッキと研削、またはロッドの交換 |
判断の分かれ目は深さです。爪で触って感じられる傷は、通常、動的面では研磨で除去するには深すぎます。傷をなじませるのに十分な材料を除去すると、溝の寸法が変わってしまうからです。静的面では、表面が依然としてRa目標を満たしていれば、浅いなじませは許容されます。迷ったときは部品を交換してください。グランドナットは2回目の再組立とその周辺のダウンタイムより安くつきます。
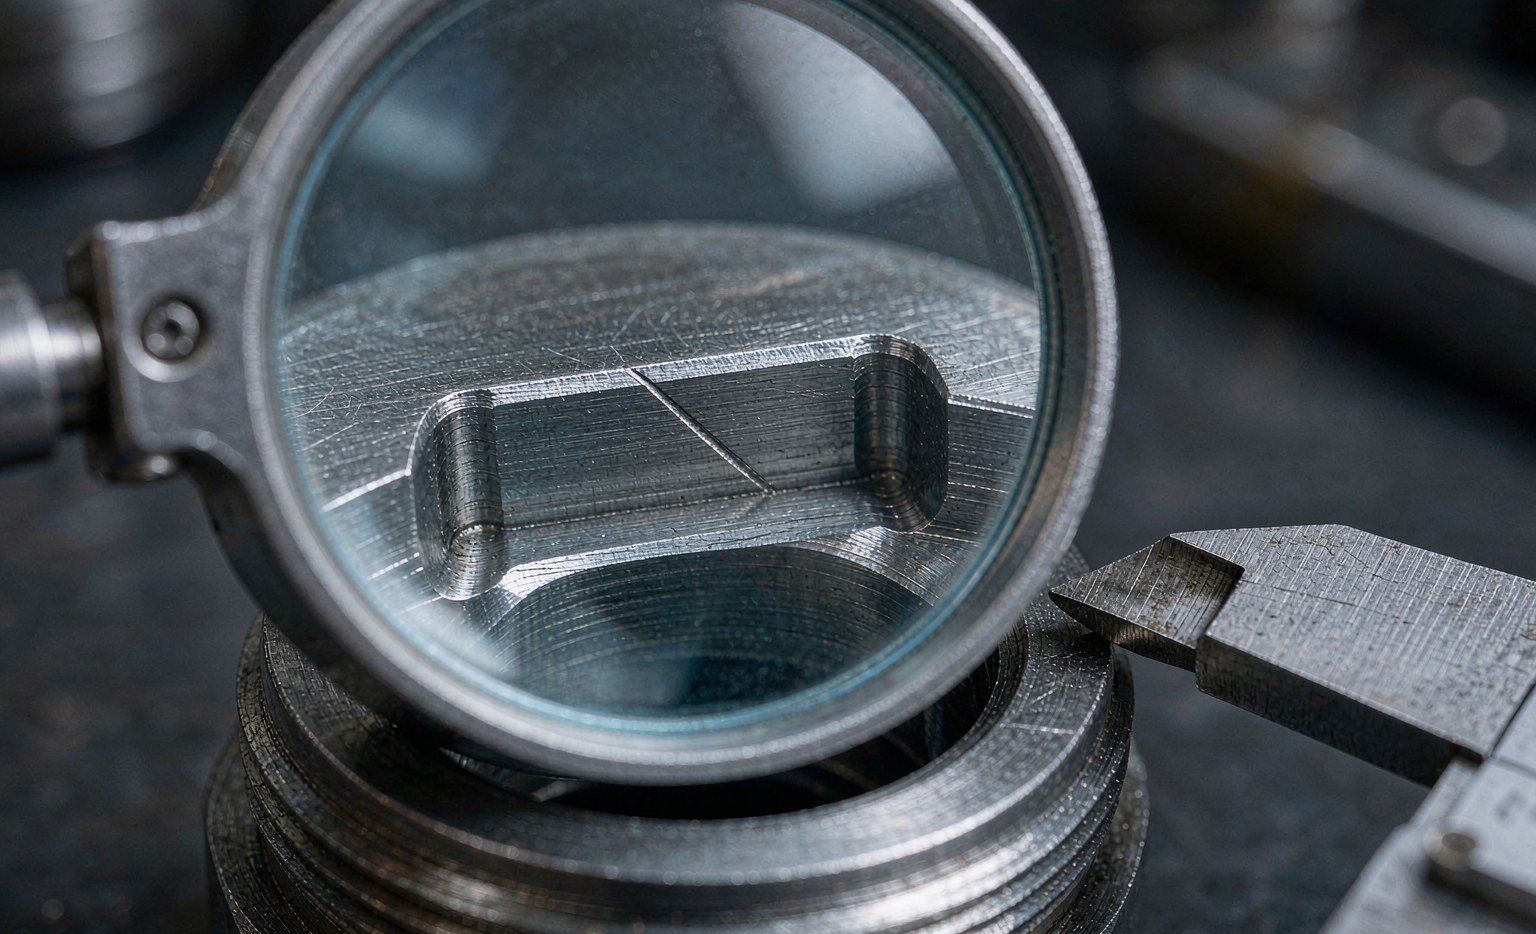
ハウジングの表面粗さ目標は、溝を定義するのと同じ規格に由来します。動的面はRa ≤ 0.4 µmで材料比50~80パーセント、静的面はRa ≤ 1.6 µm、溝フランクはRa ≤ 3.5 µmです。Ra 0.2 µmと測定されても、引きちぎられた、むしり取られた表面を示す溝は依然としてリップを摩耗させます。プラトーが荷重を支えるには小さすぎるからです。
清浄度は修理の一部であり、些細なことではない
再組立は汚染を持ち込みます。空気中の粉塵、布からの糸くず、ねじ清掃による金属、バレル内の古い油の残留物などです。内部に残った粒子はすべて、最初のストロークで新しいシールを通ります。だからこそ、作業終了時のフラッシュとフィルター交換は任意ではなく、作業台自体も重要です。
| 品目 | 目標値 | ここで重要な理由 |
|---|---|---|
| 修理後の流体清浄度 | ISO 4406 18/16/13以上 | 標準的な油圧システム。これを超える粒子数はシール寿命を短縮します |
| 流体清浄度、サーボまたは比例 | ISO 4406 16/14/11以上 | スプールのクリアランスは数ミクロン。シルトがバルブを詰まらせ、シールを摩耗させます |
| 作業台表面 | 清潔で糸くずの出ないマット | 布はグリースやシールリップに埋め込まれる繊維を落とします |
| 洗浄剤 | 専用の部品洗浄剤、完全に乾燥させる | 溶剤残留物はエラストマーを侵し、潤滑膜を剥がします |
| バレル内部 | 清潔で糸くずの出ない布で拭き、光で検査 | ホーニング残留物と古い油のワニスがストローク端に溜まります |
部品の乾燥に一般的な工場ラインの圧縮空気を使用しないでください。ドライヤーのないラインは水と油のエアロゾルを直接溝に送り込みます。空気しか選択肢がない場合は、フィルター付きノズルを使用し、その後糸くずの出ない布で拭いてください。
リップを切らずにシールを装着する
装着時の損傷のほとんどは、移動の最後の10 mmで起こります。リップがねじ、キー溝、スナップリング溝、または鋭い面取りに引っかかり、その一部が折り返されたり、引きちぎられたりします。シールは装着されたように見えます。しかし漏れます。
- ロッド上のすべての途切れを覆ってください。 ねじにテープを巻く、テーパー付き装着スリーブを使用する、またはキー溝をシム材で包んでください。スリーブは滑らかで、バリ取りされ、システム流体で潤滑されている必要があります。
- システム流体で潤滑する、グリースやシリコンスプレーではいけません。グリースは粒子を閉じ込める可能性があり、一部の流体と互換性がありません。シリコン汚染は塗装やコーティング工場では問題です。
- 硬いシールを温める。 ポリウレタンは温水で50~60 °Cにするとより簡単に装着できます。PTFEフェーシングのシールは、ピストン上に伸ばして柔らかくするために、一般に80~100 °Cに温められます。水またはオーブンを使用し、決して火炎を使用せず、材料の限界を超えて加熱しないでください。
- プロファイルが許容する以上に伸ばさないでください。 ピストン上に伸ばしたPTFEリングは、サイジングスリーブでサイズを戻すか、温度で回復させてください。冷たい状態で伸ばしたPU Uカップは歪んだままになります。
- 先の鈍い工具で装着し、決してドライバーを使用しないでください。 プラスチックスパチュラまたは端が丸い真鍮ドリフトは、リップを切らずに溝に押し込むことができます。
- グランドを取り付ける前に向きを確認してください。 リップの圧力側は圧力に面します。ロッドシールでは、それは内側です。単動ピストンシールでは、シールするチャンバーに面します。
装着中にリップが折れた場合は、シールを取り出して新しいものを装着してください。元の位置に押し戻された折れたリップには永久的なセットラインがあり、低圧で漏れます。これはまさに機械上で診断するのが最も難しい状態です。
再組立とトルク
ねじは清潔で、乾燥またはOEMの指定どおりに正確に潤滑してください。同じトルク値でも両者は非常に異なる締付け荷重を与えます。校正済みレンチを使用してください。グランドナットのトルクは推定する場所ではありません。少なすぎれば静的シールが滲み、多すぎればグランドが溝を変形させるか、ねじが降伏します。
面取りまたはテーパーリングでピストンをボアに導き、ロッドを支えてその重量が新しいシールにぶら下がらないようにしてください。長いロッドでは、重心でのスリングが標準的な慣行です。角度をつけてグランドに入るロッドは、片側のワイパーとロッドシールを削り取り、その損傷は外側からは見えません。
閉じる前にピストンウェアリングを確認してください。摩耗したガイドバンドはピストンを傾かせ、片側の押出しギャップを開き、もう片側を閉じます。その結果、作業台上で測定したクリアランスが仕様内であっても、シールは押出しによって故障します。
試運転:故障を見つけるテスト
| ステップ | 方法 | 合格基準 |
|---|---|---|
| 空気抜き | 戻りラインをタンクに開放した状態で、低圧でシリンダーをゆっくりサイクルさせる | 滑らかな動き、振動やスポンジ状の応答がないこと |
| 低圧サイクル | 20~30 barで10~20回のフルストローク | グランド部からの漏れなし、異音なし |
| 圧力保持 | ロッド側に定格圧力を保持し、ピストンポートはタンクに接続、5分間 | 外部漏れなし、測定可能なドリフトなし |
| 負荷保持 | ストローク中間で10分間負荷を保持し、ロッドの移動量を測定 | ドリフトはOEM許容範囲内 |
| フラッシュとフィルター | 低圧フラッシュを実施し、その後リターンフィルターエレメントを交換 | ISO 4406サンプルが目標値以下 |
| 温度チェック | デューティサイクルを実施し、グランド温度を測定 | 安定、グランド部に局所的なホットスポットなし |
圧力保持には合格するが負荷保持に不合格となるシリンダーは、ピストンシールに問題があります。両方に合格しても1時間の運転後に漏れるものは、熱または表面仕上げの問題です。低圧で直ちに漏れるものは、通常、リップの折れや切れ、あるいはシールの逆取り付けです。
結論
シール交換は、ゴム部品を扱う清潔さと検査の作業です。部品は安価ですが、工賃はそうではなく、故障モードのほとんどはシールではなく作業者によって引き起こされます。溝を保護し、リップを保護し、内部を清潔に保ち、機械を再稼働させる前にテストしてください。
再発率の低い工場と高い工場を分けるのは2つの習慣です。分解前にスタックを撮影すること、そして部品番号を信用せずにハウジングを測定することです。どちらも数分で済み、どちらも3週間後に漏れとして現れる誤りを防ぎます。
この作業用の消耗品はまとめて保管しているので、部品不足でリビルドが滞ることはありません: 油圧シールキットとスペアシール シリンダーシリーズ別、 ロッドシール および ワイパーシール 同じハウジングファミリー内で、そして バックアップリング ギャップが厳しい高圧作業用です。溝がすでに損傷している場合は、寸法と写真をお送りください。深すぎる傷を研磨で消すよりも、グランドナットを合わせる方が早いです。
同じテーマの設計面については、Apple Rubberの シール設計ガイド が溝の形状と取り付け面取りを扱っており、 Balseal 精密シールの取り扱い慣行を記載しており、Trelleborgの 油圧シールページ ではプロファイル別の取り付け注意事項が示されています。故障パターンについては、 Marco Rubberの故障解析ガイド が有用な照合資料であり、 KASTAS は高圧ロッドシールのギャップ限界を公開しており、仕様から0.1 mm外れた溝が400 barでは故障するが200では保持される理由を説明しています。
繰り返さないリビルド
シリンダーシールの交換は部品である前に手順であり、当社が供給する部品は正しい手順に耐えるものです:PUおよびPTFEコンパウンドのロッドシールとピストンシール、ワイパー、ガイドリング、バックアップリング、Oリングを、ハウジングが切削されたサイズで。キットは位置別に袋詰めして出荷されるため、フィッターが作業台でプロファイルを照合する必要はありません。
リビルドが繰り返される場合、原因は通常シールではなくグランド部にあります:傷ついたボア、バリのある溝、挿入時にリップを切る面取り、または圧力に対して限界を超えたクリアランス。溝と故障したシールの写真を拝見し、交換品が保持するか、先にハードウェアの加工が必要かをご説明します。
シリンダー図面、溝と故障したシールの写真、使用圧力を sales@bosssealing.com, までお送りください。このハウジングに重要な取り付けポイントを含むシールセット、価格、納期を通常1日以内にご回答します。または お問い合わせフォーム.