
Der teuerste Dichtungswechsel, von dem wir jeden Monat hören, ist nicht der, bei dem etwas undicht ist. Es ist der, bei dem ein Techniker mit einem gehärteten Ausheber versucht hat, eine festsitzende Stangendichtung aus ihrer Nut zu hebeln, abgerutscht ist und eine 0,3 mm tiefe Furche quer über die Nutflanke gezogen hat. Die neue Dichtung wurde eingesetzt, der Zylinder wieder zusammengebaut, und er war ab dem ersten Druckzyklus undicht. Die Nut war Schrott, und aus der Reparatur wurde eine neue Stopfbuchsverschraubung.
Das Wechseln von Zylinderdichtungen ist mechanisch einfach und unerbittlich. Fast jeder vorzeitige Ausfall nach einer Überholung lässt sich auf eines von fünf Dingen zurückführen: eine beschädigte Nut, eine angeschnittene Dichtlippe, zurückgebliebene Verunreinigungen, eine verkehrt herum eingebaute Dichtung oder eine Stange, die beim Zusammenbau über die Dichtung gezogen wurde. Nichts davon ist zu erkennen, wenn man die Außenseite eines fertigen Zylinders betrachtet.
Dies ist das Verfahren, das wir Instandsetzungswerkstätten empfehlen, in der Reihenfolge, in der die Arbeit abläuft, mit den Prüfungen, die diese fünf Fehler abfangen, bevor der Zylinder wieder an die Maschine kommt.
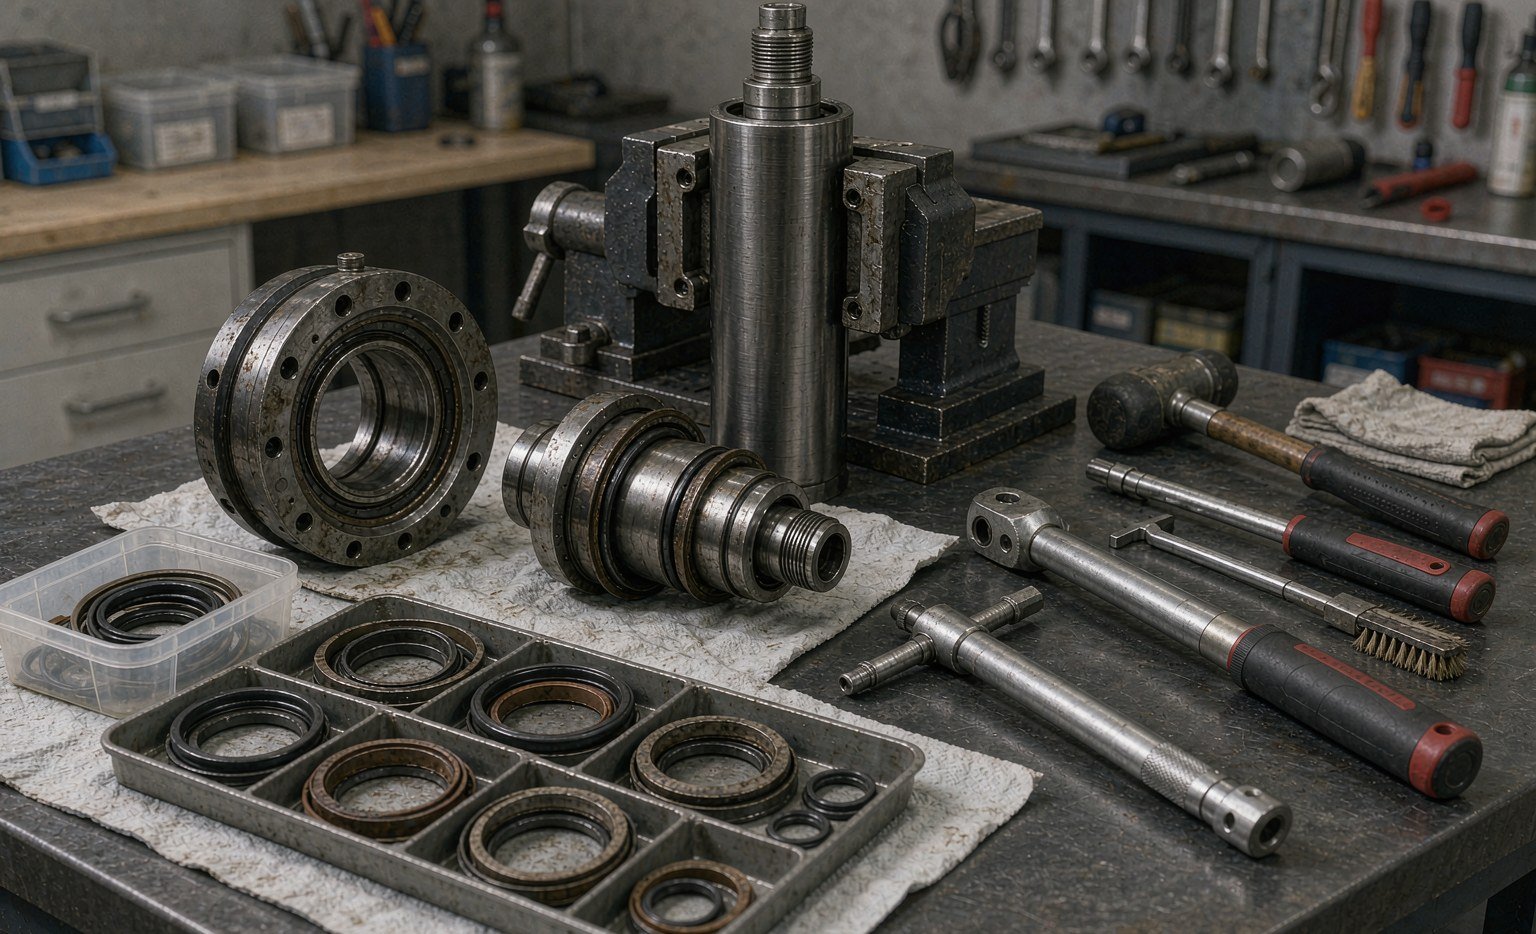
Bevor Sie ihn öffnen: Fünf Minuten Diagnose
Eine Überholung ist nur dann die richtige Antwort auf eine Undichtigkeit, wenn die Dichtung die Ursache ist. Drei schnelle Prüfungen trennen die Fälle:
- Wo tritt das Öl auf? An der Stopfbuchse und nur auf der Stangenseite deutet auf die Stangendichtung oder den Abstreifer hin. Öl an einem Anschluss oder einer Schweißnaht deutet auf etwas anderes hin. Öl, das nur unter Last auftritt, deutet auf einen druckabhängigen Dichtungsfehler hin und nicht auf einen statischen.
- Driftet der Zylinder? Bei ausgefahrener Stange und gesperrter Leitung die Stange markieren und die Bewegung zeitlich messen. Drift ohne äußere Undichtigkeit ist ein Überströmen an der Kolbendichtung, was bedeutet, dass das Rohr zerlegt werden muss, ob die Stopfbuchse nun in Ordnung aussieht oder nicht.
- Wie sieht das Chrom aus? Mit dem Fingernagel entlang der Stange durch den Bereich der Abstreiferbewegung fahren. Grübchen, Riefen und abblätterndes Chrom zerstören eine neue Dichtung innerhalb von Wochen. Ist das Chrom beschädigt, umfasst die Arbeit ein Neuverchromen oder den Austausch der Stange, nicht nur die Dichtungen.
Schreiben Sie die Antworten zusammen mit den Betriebsstunden auf. Ein Zylinder, der nach einer Überholung bei 1.200 Stunden ausfällt, und einer, der bei 12.000 Stunden ausfällt, sind unterschiedliche Probleme, und beim zweiten handelt es sich meist einfach um Verschleiß.
Dokumentieren, bevor Sie zerlegen
Fotos sind die günstigste Versicherung bei dieser Arbeit. Bevor sich etwas bewegt, die Stopfbuchse, die Anschlusspositionen, das Stangenende und die Befestigung fotografieren. Die Stopfbuchsmutter und das Rohr mit einer Farblinie markieren, damit das Anzugsdrehmoment beim Zusammenbau mit der ursprünglichen Position verglichen werden kann, und den Dichtungsstapel in der Reihenfolge nummerieren, in der er herauskommt.
Die Reihenfolge ist wichtiger, als die meisten erwarten. Eine Pufferdichtung außerhalb der Stangendichtung oder ein Stützring auf der falschen Seite der Druckdichtung ergibt einen Zylinder, der auf der Werkbank den Druck hält und im Einsatz innerhalb einer Stunde ausfällt. Legen Sie die alten Teile in der Reihenfolge des Ausbaus auf eine Wanne und fotografieren Sie die Wanne.
Messen Sie das Gehäuse, bevor Sie es reinigen. Nutbreite, radiale Tiefe und die Bohrung an drei Punkten entlang des Hubs dauern zwei Minuten und sagen Ihnen, ob die Ersatzteile Standardteile sein können. Eine Bohrung, die am Anschlussende 0,05 mm Übermaß hat, ist ein verschlissenes Rohr und kein Dichtungsproblem, und keine Dichtung gleicht das aus.
Zerlegen ohne Hitze und ohne Gewalt
Stopfbuchsmuttern und Sicherungsringe werden mit dem richtigen Werkzeug entfernt: einem Stiftschlüssel, einem Hakenschlüssel oder der OEM-Nuss. Eine Rohrzange an einer Stopfbuchsmutter hinterlässt Grate, die beim Zusammenbau die neue Dichtung anschneiden, und sie rundet die Schlüsselflächen ab, sodass der nächste Techniker einen schlechteren Tag hat.
Hitze ist die andere Abkürzung, die es zu vermeiden gilt. Eine Stopfbuchse mit einer Heißluftpistole bei niedriger Temperatur und wachsamem Auge zu erwärmen, um eine Schraubensicherung zu lösen, ist zulässig, aber eine Lötlampe an einer montierten Stopfbuchse gart die Dichtung im Inneren und kann die Nut verziehen. Wenn sich eine Mutter nicht bewegt, verwenden Sie Kriechöl und Zeit oder schneiden Sie die Mutter ab und ersetzen Sie sie.
Stecken Sie niemals einen Schraubendreher zwischen Stopfbuchse und Rohr, um sie zu “überreden”. So werden Nuten ausgekerbt und Dichtflächen mit Graten versehen. Wenn die Stopfbuchse festsitzt, ist ein geeigneter Abzieher oder eine Presse mit weicher Auflage die Lösung.
Nutprüfung: Hier werden Überholungen entschieden
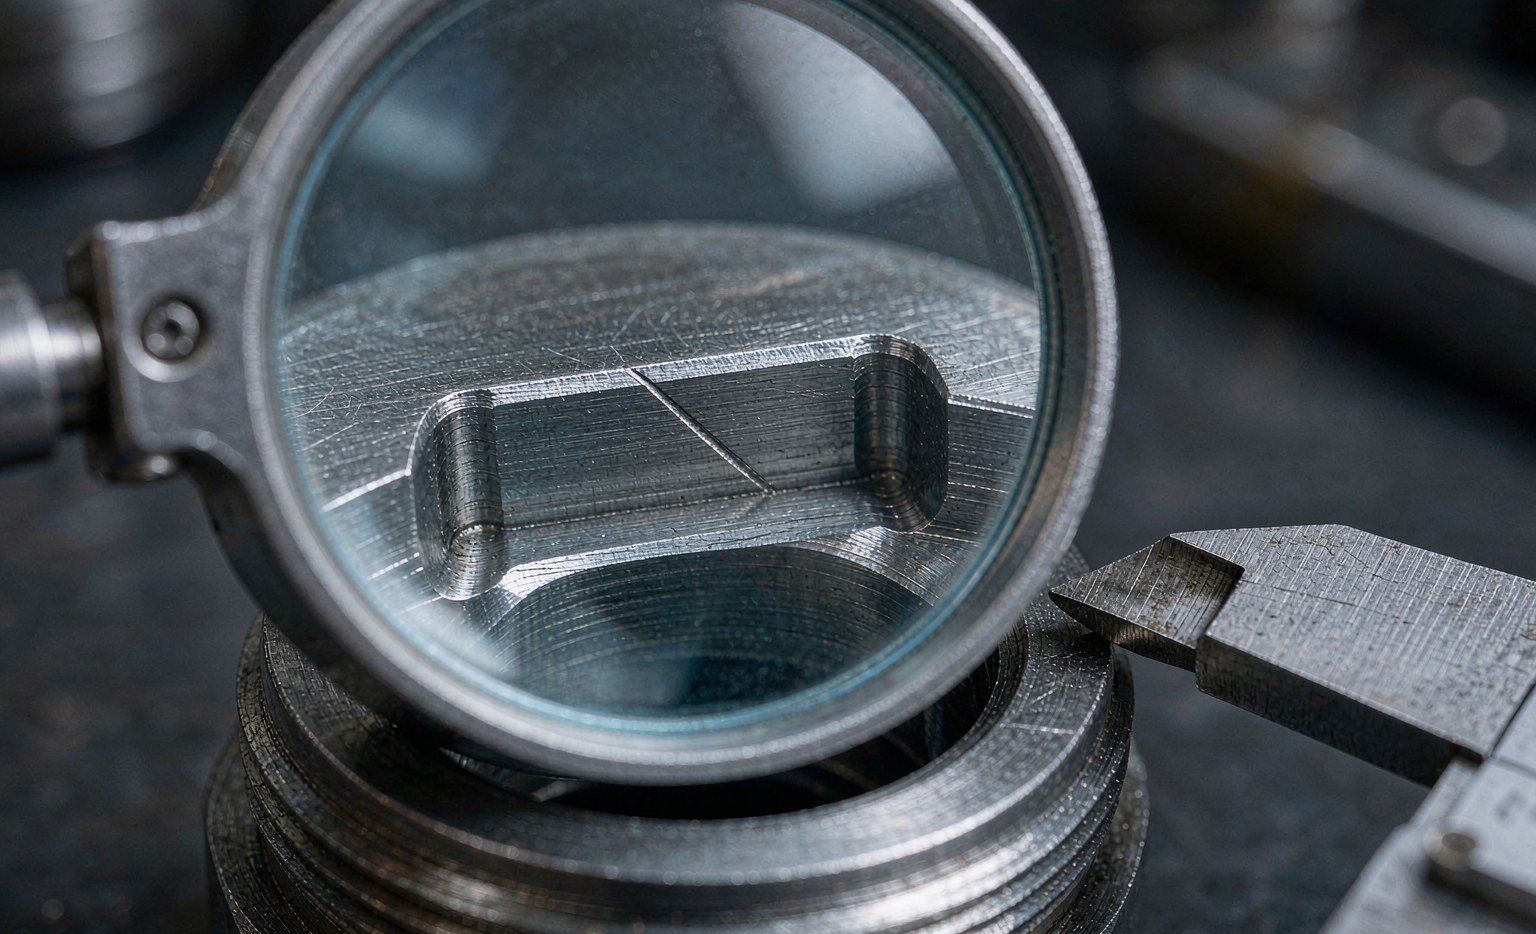
Sobald die Teile ausgebaut und das Gehäuse sauber ist, jede Dichtfläche bei gutem Licht mit einer Lupe prüfen. Die folgenden Defekte sind für die meisten Wiederholungsausfälle verantwortlich, die wir untersuchen.
| Defekt | Wie er entsteht | Folge | Reparatur |
|---|---|---|---|
| Axialer Kratzer über die Nutflanke | Ausheber oder Schraubendreher zum Anheben der alten Dichtung verwendet | Leckpfad an der statischen Fläche vorbei; neue Dichtung beim Einbau angeschnitten | Auspolieren, wenn weniger als 0,05 mm tief, andernfalls das Teil ersetzen |
| Grat an der Nutkante | Gewindereparatur, Abrutschen des Schlüssels, zurückgebliebener Bearbeitungsspan | Schneidet die Dichtlippe beim Zusammenbau an | Mit einem feinen Stein entgraten, dann Ra auf der dynamischen Fläche prüfen |
| Abgerundete oder beschädigte Nutecke | Wiederholtes Entfernen der Dichtung mit scharfen Werkzeugen | Dichtung kann nicht anliegen; Extrusionsspalt effektiv größer | Stopfbuchsmutter oder Kolben ersetzen; nicht mit Klebstoff aufbauen |
| Polierter Streifen mit sichtbarer Verschleißstufe | Bohrungsverschleiß an den Hubenden | Kolbendichtung kann nicht folgen; Überströmen und Drift | Rohr honen oder ersetzen; Rundheit prüfen |
| Korrosionsgrübchen in der Nut | Wasserverunreinigtes Fluid, lange Stillstandszeiten | Statische Undichtigkeit und Dichtungsschaden | Das Bauteil ersetzen; Grübchen lassen sich nicht zuverlässig auspolieren |
| Abblätterndes Chrom oder Grübchen auf der Stange | Defekter Abstreifer, korrosive Umgebung | Zerstört jede neue Stangendichtung | Neu plattieren und schleifen oder die Stange ersetzen |
Die Entscheidung hängt von der Tiefe ab. Ein Kratzer, den man mit dem Fingernagel spürt, ist auf einer dynamischen Fläche meist zu tief zum Auspolieren, weil das Abtragen genügend Materials zum Angleichen die Nutabmessung verändert. Auf einer statischen Fläche ist ein flaches Angleichen akzeptabel, wenn die Oberfläche noch das Ra-Ziel erreicht. Im Zweifel das Teil ersetzen; eine Stopfbuchsmutter kostet weniger als eine zweite Überholung und die damit verbundene Ausfallzeit.
Die Oberflächengüteziele für das Gehäuse stammen aus denselben Normen, die die Nut definieren. Dynamische Flächen bei Ra ≤ 0,4 µm mit einem Materialanteil von 50 bis 80 Prozent, statische Flächen bei Ra ≤ 1,6 µm, Nutflanken bei Ra ≤ 3,5 µm. Eine Nut, die 0,2 µm Ra misst, aber eine aufgerissene, ausgerissene Oberfläche zeigt, verschleißt trotzdem eine Lippe, weil das Tragplateau zu klein ist, um die Last zu tragen.
Sauberkeit ist Teil der Reparatur, kein Detail
Eine Überholung bringt Verunreinigungen ein: Staub aus der Luft, Fusseln von Lappen, Metall von der Gewindereinigung, alte Ölrückstände im Zylinderrohr. Jedes zurückbleibende Partikel geht beim ersten Hub durch die neue Dichtung. Deshalb sind das Spülen und der Filterwechsel am Ende der Arbeit nicht optional, und deshalb kommt es auf die Werkbank selbst an.
| Artikel | Ziel | Warum das hier wichtig ist |
|---|---|---|
| Fluidsauberkeit nach der Reparatur | ISO 4406 18/16/13 oder besser | Standard-Hydrauliksysteme; Partikelzahlen darüber verkürzen die Dichtungslebensdauer |
| Fluidsauberkeit, Servo oder Proportional | ISO 4406 16/14/11 oder besser | Steuerschieberspalte von wenigen Mikrometern; Schlamm blockiert Ventile und abrasiert Dichtungen |
| Werkbankoberfläche | Saubere, fusselfreie Unterlage | Lappen verlieren Fasern, die sich in Fett und Dichtungslippen einbetten |
| Reinigungsmittel | Zweckbestimmter Teppichreiniger, vollständig getrocknet | Lösungsmittelrückstände greifen Elastomere an und entfernen den Schmierfilm |
| Zylinderrohr-Inneres | Mit sauberem, fusselfreiem Tuch abgewischt, unter Licht geprüft | Honrückstände und alter Öllack sammeln sich an den Hubenden |
Verwenden Sie zum Trocknen von Teilen keine Druckluft aus einer allgemeinen Werkstattleitung. Eine Leitung ohne Trockner bringt Wasser- und Ölaerosol direkt in die Nut. Wenn Luft die einzige Option ist, verwenden Sie eine gefilterte Düse und wischen Sie anschließend mit einem fusselfreien Tuch nach.
Die Dichtung einbauen, ohne die Lippe zu beschädigen
Der meiste Einbauschaden entsteht auf den letzten 10 mm des Wegs. Die Lippe verhakt sich an einem Gewinde, einer Passfedernut, einer Sprengringnut oder einer scharfen Fase, und ein kleines Stück davon klappt zurück oder reißt ab. Die Dichtung sieht immer noch eingebaut aus. Sie wird lecken.
- Decken Sie jede Unterbrechung an der Stange ab. Kleben Sie das Gewinde ab, verwenden Sie eine konische Einbauhülse oder umwickeln Sie die Passfedernut mit Blechstreifen. Die Hülse sollte glatt, entgratet und mit Systemfluid geschmiert sein.
- Mit dem Systemfluid schmieren, nicht mit Fett oder Silikonspray. Fett kann Partikel einschließen und ist mit einigen Fluiden unverträglich; Silikonkontamination ist in Lackier- und Beschichtungsanlagen ein Problem.
- Steife Dichtungen erwärmen. Polyurethan setzt sich bei 50 bis 60 °C in warmem Wasser leichter. PTFE-beschichtete Dichtungen werden üblicherweise auf 80 bis 100 °C erwärmt, um sie zum Aufziehen auf einen Kolben zu erweichen; verwenden Sie Wasser oder einen Ofen, niemals eine Flamme, und erhitzen Sie nie über die Materialgrenze hinaus.
- Nicht über das hinaus dehnen, was das Profil zulässt. Ein PTFE-Ring, der über einen Kolben gedehnt wurde, muss mit einer Kalibrierhülse zurückgeformt oder bei Temperatur ausheilen gelassen werden. Ein kalt gedehnter PU-U-Ring bleibt verformt.
- Mit einem stumpfen Werkzeug einsetzen, niemals mit einem Schraubendreher. Ein Kunststoffspatel oder ein Messingtreiber mit abgerundeten Kanten schiebt eine Lippe in eine Nut, ohne sie zu beschädigen.
- Orientierung prüfen, bevor die Stopfbuchse aufgesetzt wird. Die Druckseite einer Lippe zeigt zum Druck. Bei einer Stangendichtung ist das innen. Bei einer einfachwirkenden Kolbendichtung zeigt sie zu der Kammer, die sie abdichtet.
Wenn sich eine Lippe beim Einbau umklappt, nehmen Sie die Dichtung heraus und setzen Sie eine neue ein. Eine umgeklappte Lippe, die zurückgedrückt wird, hat eine bleibende Knicklinie und leckt bei niedrigem Druck – genau der Zustand, der an einer Maschine am schwersten zu diagnostizieren ist.
Montage und Anzugsdrehmoment
Gewinde sauber, trocken oder genau nach OEM-Vorgabe geschmiert – beides ergibt bei gleichem Drehmomentwert sehr unterschiedliche Klemmkräfte. Verwenden Sie einen kalibrierten Schlüssel. Das Anzugsdrehmoment der Stopfbuchsmutter ist kein Fall für Schätzungen: zu wenig, und die statische Dichtung schwitzt; zu viel, und die Stopfbuchse verformt die Nut oder das Gewinde gibt nach.
Führen Sie den Kolben mit einer Fase oder einem konischen Ring in die Bohrung ein, und stützen Sie die Stange so, dass ihr Gewicht nicht an der neuen Dichtung hängt. Bei langen Stangen ist ein Gurt am Schwerpunkt Standardpraxis. Eine Stange, die schräg in die Stopfbuchse eintritt, schabt den Abstreifer und die Stangendichtung auf einer Seite ab, und der Schaden ist von außen unsichtbar.
Prüfen Sie die Kolbenführungsringe vor dem Schließen. Ein verschlissener Führungsring lässt den Kolben kippen, was den Extrusionsspalt auf einer Seite öffnet und auf der anderen schließt. Die Dichtung versagt dann durch Extrusion, obwohl das auf der Werkbank gemessene Spiel innerhalb der Toleranz lag.
Inbetriebnahme: Der Test, der den Fehler findet
| Schritt | Methode | Bestandskriterium |
|---|---|---|
| Entlüftung | Den Zylinder bei niedrigem Druck langsam durchfahren, mit der Rücklaufleitung offen zum Tank | Gleichmäßige Bewegung, kein Ruckeln oder schwammiges Ansprechen |
| Niederdruck-Zyklen | 10 bis 20 volle Hübe bei 20 bis 30 bar | Kein Weinen an der Stopfbuchse, kein Quietschen |
| Druckhaltung | Nenndruck auf der Kolbenstangenseite halten, Kolbenanschluss zum Tank, 5 Minuten | Keine äußere Leckage, keine messbare Drift |
| Lasthaltung | Eine Last bei halbem Hub 10 Minuten lang halten, Stangenbewegung messen | Drift innerhalb der OEM-Toleranz |
| Spülen und filtern | Eine Niederdruckspülung durchführen, dann das Rücklauffilterelement ersetzen | ISO-4406-Probe auf oder unter dem Zielwert |
| Temperaturprüfung | Einen Arbeitszyklus durchlaufen lassen und die Stopfbuchsentemperatur messen | Stabil, keine lokale Heißstelle an der Stopfbuchse |
Ein Zylinder, der die Druckhaltung besteht, aber die Lasthaltung nicht, hat ein Problem mit der Kolbendichtung. Einer, der beides besteht, aber nach einer Stunde Laufzeit weint, hat ein Wärme- oder Oberflächenproblem. Einer, der bei niedrigem Druck sofort leckt, hat meist eine umgeknickte oder eingeschnittene Lippe oder eine verkehrt herum eingebaute Dichtung.
Das Fazit
Der Dichtungswechsel ist eine Sauberkeits- und Inspektionsaufgabe, bei der zufällig auch Gummiteile beteiligt sind. Die Teile sind billig, die Arbeit nicht, und die Ausfallursachen werden fast alle von der Person verursacht, die die Arbeit ausführt, und nicht von der Dichtung. Schützen Sie die Nut, schützen Sie die Lippe, halten Sie das Innere sauber, und testen Sie, bevor die Maschine wieder in Betrieb geht.
Zwei Gewohnheiten unterscheiden Werkstätten mit niedriger Wiederholungsrate von solchen mit hoher. Sie fotografieren den Dichtungsstapel vor der Demontage, und sie messen das Gehäuse, statt der Teilenummer zu vertrauen. Beides dauert Minuten, und beides fängt die Fehler ab, die sonst drei Wochen später als Leckage auftauchen.
Wir halten die Verbrauchsmaterialien für diese Arbeit zusammen, damit eine Überholung nicht wegen eines fehlenden Teils ins Stocken gerät: Hydraulikdichtungssätze und Ersatzdichtungen nach Zylinderbaureihe, Stangendichtungen und Abstreiferdichtungen in denselben Gehäusefamilien, und Stützringe für die Hochdruckanwendungen, bei denen der Spalt eng ist. Wenn eine Nut bereits beschädigt ist, senden Sie die Maße und ein Foto; eine passende Stopfbuchsmutter zu finden ist schneller, als zu versuchen, einen zu tiefen Kratzer auszupolieren.
Für die Konstruktionsseite desselben Themas deckt Apple Rubbers Dichtungs-Konstruktionsleitfaden Nutgeometrie und Einbaufasen ab, Balseal dokumentiert die Handhabungspraxis für Präzisionsdichtungen, und Trelleborgs Hydraulikdichtungs-Seiten geben profilspezifische Einbauhinweise. Zu Schadensmustern ist, Marco Rubbers Leitfaden zur Schadensanalyse eine nützliche Gegenprüfung, und KASTAS veröffentlicht Spaltgrenzen für Hochdruck-Stangendichtungen, die erklären, warum eine Nut, die 0,1 mm außerhalb der Spezifikation liegt, bei 400 bar versagt, aber bei 200 hält.
Überholungen, die sich nicht wiederholen
Der Austausch einer Zylinderdichtung ist zuerst ein Verfahren und dann ein Teil, und die Teile, die wir liefern, sind die, die ein korrektes Verfahren überstehen: Stangen- und Kolbendichtungen aus PU- und PTFE-Compounds, Abstreifer, Führungsringe, Stützringe und O-Ringe, in den Maßen, auf die das Gehäuse gefertigt wurde. Bausätze werden nach Position verpackt geliefert, damit der Monteur nicht an der Werkbank Profile abgleichen muss.
Wo sich Überholungen wiederholen, liegt die Ursache meist in der Stopfbuchse und nicht in der Dichtung: eine verschrammte Bohrung, eine Nut mit Grat, eine Fase, die die Lippe beim Einführen einschneidet, oder ein Spiel außerhalb der Grenze für den Druck. Wir sehen uns Fotos der Nut und der ausgefallenen Dichtung an und sagen, ob der Ersatz halten wird oder ob zuerst die Hardware bearbeitet werden muss.
Senden Sie die Zylinderzeichnung, Fotos der Nut und der ausgefallenen Dichtung sowie den Betriebsdruck an sales@bosssealing.com, und wir melden uns mit dem Dichtungssatz, den für dieses Gehäuse wichtigen Einbauhinweisen, Preis und Lieferzeit zurück — in der Regel innerhalb eines Tages. Oder nutzen Sie den Kontaktformular.