
A substituição de vedantes mais dispendiosa de que ouvimos falar todos os meses não é a que tem fugas. É aquela em que um técnico usou um saca-pinos endurecido para levantar um vedante da haste teimoso da sua ranhura, escorregou e abriu um sulco de 0,3 mm ao longo do flanco da ranhura. O novo vedante foi colocado, o cilindro foi remontado e teve fugas logo no primeiro ciclo de pressão. A ranhura ficou inutilizada e a reparação passou a exigir uma nova porca de prensa-estopa.
Substituir os vedantes de um cilindro é mecanicamente simples e implacável. Quase todas as falhas prematuras após uma reparação remontam a uma de cinco causas: uma ranhura danificada, um lábio cortado, contaminação deixada no interior, um vedante instalado ao contrário ou uma haste que foi deixada arrastar-se sobre o vedante durante a montagem. Nenhuma delas é detetada olhando para o exterior de um cilindro acabado.
Este é o procedimento que recomendamos às oficinas, pela ordem em que o trabalho acontece, com as verificações que detetam essas cinco falhas antes de o cilindro voltar à máquina.
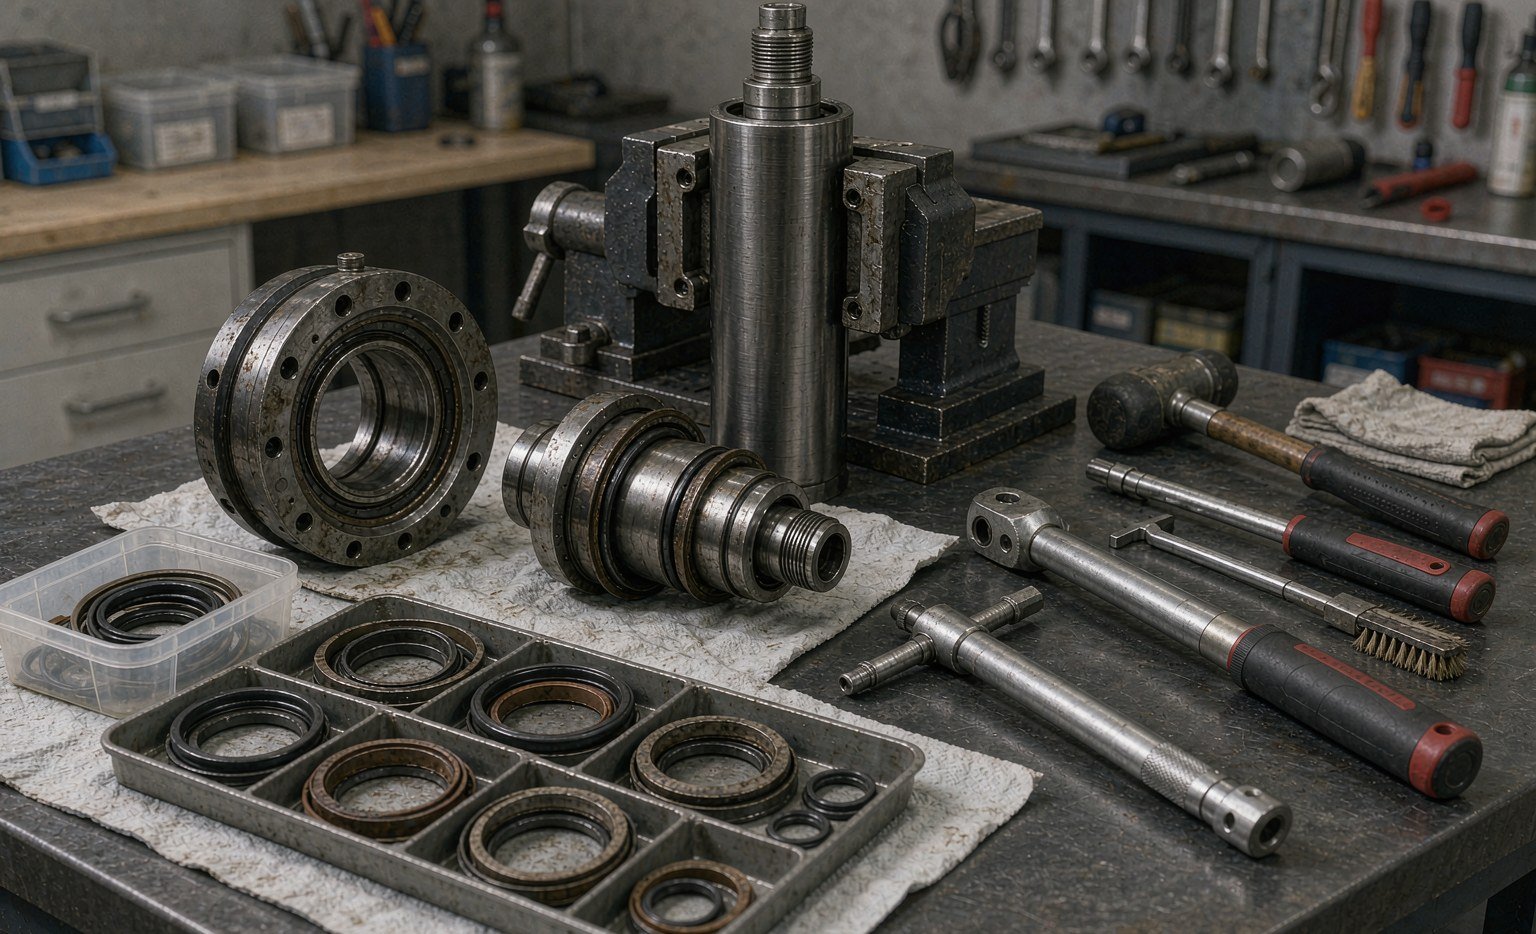
Antes de o abrir: cinco minutos de diagnóstico
Uma reparação é a resposta certa para uma fuga apenas quando a fuga é o vedante. Três verificações rápidas separam os casos:
- Onde aparece o óleo? Na prensa-estopa e apenas do lado da haste aponta para o vedante da haste ou o raspador. Óleo numa porta ou numa soldadura aponta para outro lado. Óleo que só aparece sob carga aponta para uma falha do vedante dependente da pressão e não para uma falha estática.
- O cilindro deriva? Com a haste estendida e a linha bloqueada, marque a haste e cronometre o movimento. Deriva sem fuga externa é passagem no vedante do êmbolo, o que significa que o corpo tem de ser aberto quer a prensa-estopa pareça bem quer não.
- Como está o cromado? Passe a unha ao longo da haste na zona de deslocamento do raspador. Picadas, riscos e cromado a descamar destroem um vedante novo em semanas. Se o cromado estiver danificado, o trabalho inclui recromagem ou substituição da haste, não apenas vedantes.
Registe as respostas juntamente com as horas da máquina. Um cilindro que falha às 1 200 horas após uma reparação e outro que falha às 12 000 horas são problemas diferentes, e o segundo é normalmente apenas desgaste.
Documente antes de desmontar
As fotografias são o seguro mais barato do trabalho. Antes de qualquer peça se mover, fotografe a prensa-estopa, as posições das portas, a extremidade da haste e a fixação. Marque a porca de prensa-estopa e o corpo com uma linha de tinta para que o binário de remontagem possa ser comparado com a posição original, e numere a pilha de vedantes pela ordem em que sai.
A ordem importa mais do que a maioria das pessoas espera. Um vedante de amortecimento instalado por fora do vedante da haste, ou um anel de apoio do lado errado do vedante de pressão, produz um cilindro que mantém a pressão na bancada e falha em menos de uma hora em serviço. Disponha as peças antigas num tabuleiro pela ordem em que foram retiradas e fotografe o tabuleiro.
Meça o alojamento antes de o limpar. A largura da ranhura, a profundidade radial e o furo em três pontos ao longo do curso levam dois minutos e dizem-lhe se as peças de substituição podem ser standard. Um furo com 0,05 mm de excesso na extremidade da porta é um corpo desgastado, não um problema de vedante, e nenhum vedante o compensa.
Desmontagem sem calor e sem força
As porcas de prensa-estopa e os anéis de retenção saem com a ferramenta correta: uma chave de pinos, uma chave de gancho ou a chave de caixa do fabricante. Uma chave de tubos numa porca de prensa-estopa deixa rebarbas que cortam o vedante novo na remontagem e arredonda os planos, deixando o próximo técnico com um dia pior.
O calor é o outro atalho a evitar. Aquecer uma prensa-estopa para quebrar um fixador de roscas é aceitável a baixa temperatura com uma pistola de ar quente e um olho atento, mas um maçarico numa prensa-estopa montada cozinha o vedante no interior e pode deformar a ranhura. Se uma porca não se mover, use óleo penetrante e tempo, ou corte a porca e substitua-a.
Nunca introduza uma chave de fendas entre a prensa-estopa e o corpo para a “convencer”. É assim que as ranhuras ficam sulcadas e as faces de vedação ganham rebarbas. Se a prensa-estopa estiver presa, a resposta é um saca próprio ou uma prensa com uma almofada macia.
Inspeção das ranhuras: onde se ganham as reparações
Depois de as peças estarem fora e o alojamento limpo, inspecione todas as superfícies de vedação com boa luz e uma lupa. Os defeitos abaixo explicam a maioria das falhas repetidas que investigamos.
| Defeito | Como acontece | Consequência | Reparação |
|---|---|---|---|
| Risco axial no flanco da ranhura | Saca-pinos ou chave de fendas usados para levantar o vedante antigo | Caminho de fuga pela face estática; vedante novo cortado na instalação | Polir se tiver menos de 0,05 mm de profundidade; caso contrário, substituir a peça |
| Rebarba na aresta da ranhura | Reparação de rosca, escorregadela da chave, aparas de maquinagem deixadas no local | Corta o lábio do vedante durante a montagem | Rebarbar com uma pedra fina e depois verificar o Ra na face dinâmica |
| Canto da ranhura arredondado ou maltratado | Remoção repetida do vedante com ferramentas afiadas | O vedante não assenta; folga de extrusão efetivamente maior | Substituir a porca de prensa-estopa ou o êmbolo; não reconstruir com adesivo |
| Faixa polida com degrau de desgaste visível | Desgaste do furo nas extremidades do curso | O vedante do êmbolo não consegue acompanhar; passagem e deriva | Brunir ou substituir o corpo; verificar a circularidade |
| Picadas de corrosão na ranhura | Fluido contaminado com água, longos períodos de inatividade | Fuga estática e danos no vedante | Substituir o componente; as picadas não podem ser polidas de forma fiável |
| Cromado a descamar ou com picadas na haste | Raspador avariado, ambiente corrosivo | Destrói todas as vedações novas da haste | Recromar e retificar, ou substituir a haste |
A decisão depende da profundidade. Um risco que se sente com a unha é geralmente demasiado profundo para ser polido numa face dinâmica, porque remover material suficiente para o disfarçar altera a dimensão da ranhura. Numa face estática, um polimento ligeiro é aceitável se a superfície ainda cumprir o alvo de Ra. Em caso de dúvida, substitua a peça; uma porca de prensa-estopa custa menos do que uma segunda reparação e o tempo de paragem associado.
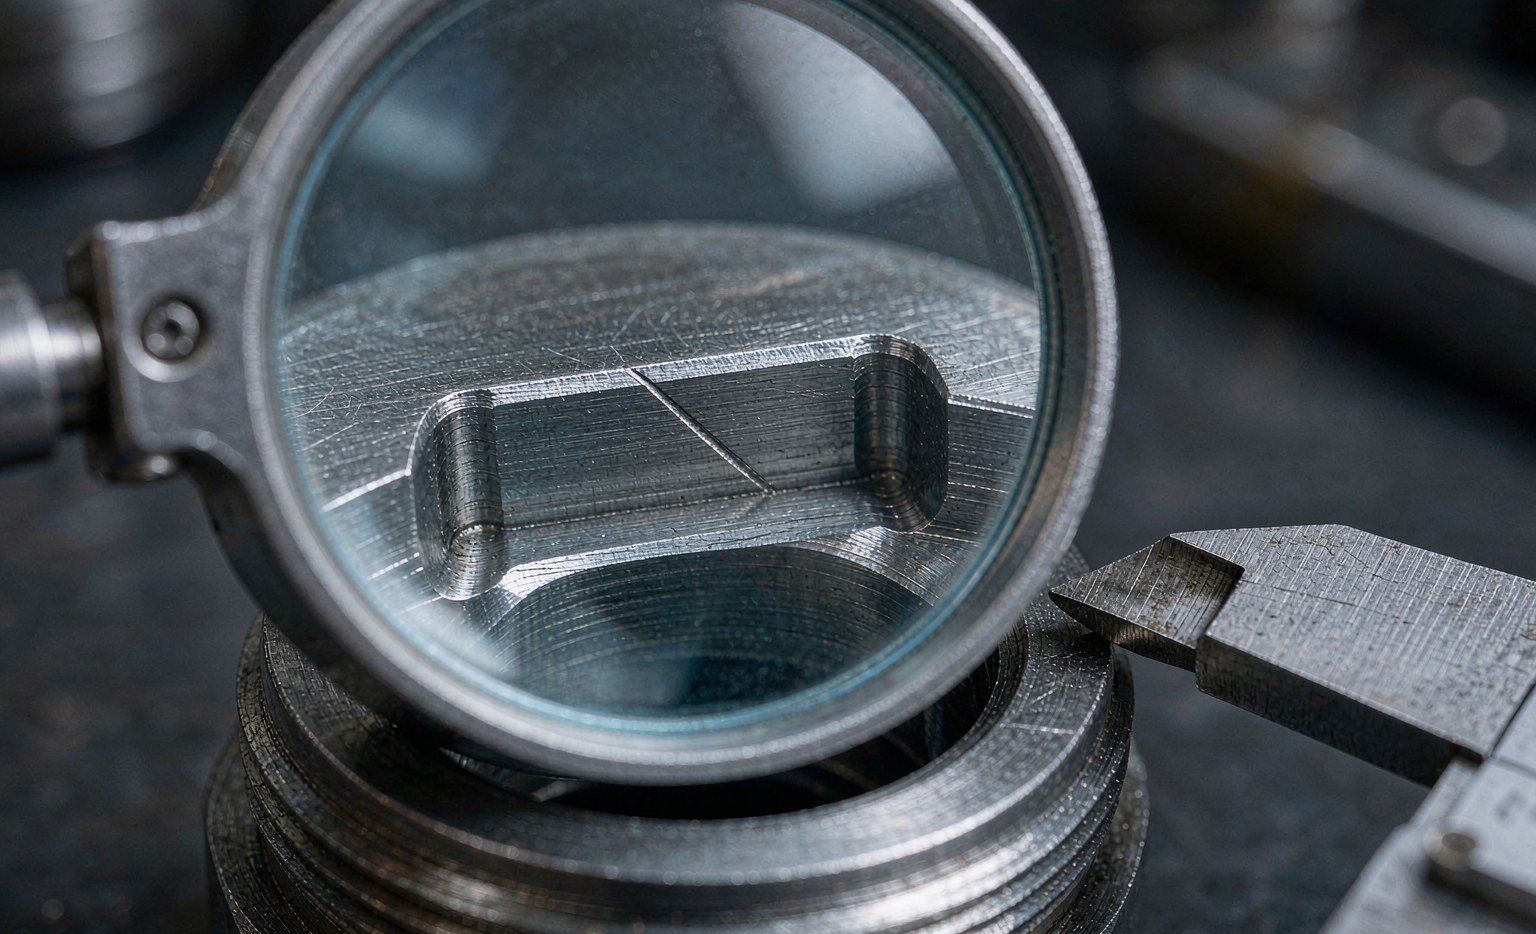
Os alvos de acabamento superficial do alojamento provêm das mesmas normas que definem a ranhura. Faces dinâmicas com Ra ≤ 0,4 µm e uma razão de material de 50 a 80 por cento, faces estáticas com Ra ≤ 1,6 µm, flancos da ranhura com Ra ≤ 3,5 µm. Uma ranhura que mede 0,2 µm Ra mas apresenta uma superfície rasgada e arrancada continuará a desgastar um lábio, porque o patamar é demasiado pequeno para suportar a carga.
A limpeza faz parte da reparação, não é um detalhe
Uma reparação introduz contaminação: poeira em suspensão, fiapos de panos, metal da limpeza de roscas, resíduos de óleo antigo no corpo. Cada partícula deixada no interior passa pela vedação nova no primeiro curso. É por isso que a lavagem e a mudança de filtro no final do trabalho não são opcionais, e por isso a própria bancada é importante.
| Item | Alvo | Porque é importante aqui |
|---|---|---|
| Limpeza do fluido após a reparação | ISO 4406 18/16/13 ou melhor | Sistemas hidráulicos padrão; contagens de partículas acima deste valor encurtam a vida da vedação |
| Limpeza do fluido, servo ou proporcional | ISO 4406 16/14/11 ou melhor | Folgas do carretel de poucos microns; o lodo bloqueia válvulas e abrasa as vedações |
| Superfície da bancada | Tapete limpo e sem fiapos | Os panos libertam fibras que se incrustam na massa lubrificante e nos lábios da vedação |
| Agente de limpeza | Limpa-peças próprio, completamente seco | Os resíduos de solvente atacam os elastómeros e removem a película lubrificante |
| Interior do corpo | Limpo com pano limpo sem fiapos, inspecionado à luz | Resíduos de brunimento e verniz de óleo antigo acumulam-se nas extremidades do curso |
Não utilize ar comprimido de uma linha geral de oficina para secar peças. Uma linha sem secador fornece aerossol de água e óleo diretamente para a ranhura. Se o ar for a única opção, utilize um bico filtrado e finalize com uma limpeza sem fiapos.
Montar a vedação sem cortar o lábio
A maior parte dos danos de instalação ocorre nos últimos 10 mm de percurso. O lábio prende-se numa rosca, numa cavilha, numa ranhura de anel elástico ou num chanfro afiado, e um pequeno pedaço dobra-se para trás ou rasga-se. A vedação parece instalada. Vai vazar.
- Cubra todas as interrupções na haste. Envolva a rosca com fita, utilize uma manga de instalação cónica ou envolva a cavilha com chapa de calço. A manga deve ser lisa, desrebarbada e lubrificada com o fluido do sistema.
- Lubrifique com o fluido do sistema, não com massa lubrificante ou spray de silicone. A massa lubrificante pode reter partículas e é incompatível com alguns fluidos; a contaminação por silicone é um problema em fábricas de tintas e revestimentos.
- Aqueça as vedações rígidas. O poliuretano assenta mais facilmente a 50 a 60 °C em água quente. As vedações com face de PTFE são habitualmente aquecidas a 80 a 100 °C para as amolecer para estiramento sobre um êmbolo; utilize água ou um forno, nunca uma chama, e nunca aqueça além do limite do material.
- Não estique além do que o perfil permite. Um anel de PTFE esticado sobre um êmbolo deve ser redimensionado com uma manga de calibração ou deixado a recuperar à temperatura. Um copo em U de PU esticado a frio permanecerá deformado.
- Assente com uma ferramenta romba, nunca com uma chave de fendas. Uma espátula de plástico ou um punção de latão com bordas arredondadas empurrará um lábio para uma ranhura sem o cortar.
- Confirme a orientação antes de colocar a prensa-estopa. O lado de pressão de um lábio fica voltado para a pressão. Numa vedação da haste, isso é para o interior. Numa vedação de êmbolo de simples efeito, fica voltado para a câmara que veda.
Se um lábio se dobrar durante a instalação, retire a vedação e monte uma nova. Um lábio dobrado que é empurrado de volta para o lugar tem uma linha de deformação permanente e vazará a baixa pressão, que é exatamente a condição mais difícil de diagnosticar numa máquina.
Remontagem e binário
Roscas limpas, secas ou lubrificadas exatamente como o OEM especifica — as duas opções dão cargas de aperto muito diferentes para o mesmo valor de binário. Utilize uma chave calibrada. O binário da porca de prensa-estopa não é lugar para estimativas: demasiado pouco e a vedação estática ressuda, demasiado e a prensa-estopa deforma a ranhura ou cede a rosca.
Guie o êmbolo para o furo com um chanfro ou um anel cónico, e apoie a haste para que o seu peso não fique suspenso na vedação nova. Em hastes longas, uma linga no centro de gravidade é prática padrão. Uma haste que entra na prensa-estopa em ângulo raspará o raspador e a vedação da haste de um lado, e o dano é invisível do exterior.
Verifique os anéis de desgaste do êmbolo antes de fechar. Uma banda guia desgastada permite que o êmbolo se incline, o que abre a folga de extrusão de um lado e a fecha do outro. A vedação falha então por extrusão, embora a folga medida na bancada estivesse dentro da especificação.
Comissionamento: o teste que encontra a falha
| Passo | Método | Critério de aprovação |
|---|---|---|
| Remoção de ar | Cicle o cilindro lentamente a baixa pressão com a linha de retorno aberta para o depósito | Movimento suave, sem trepidação ou resposta esponjosa |
| Ciclos a baixa pressão | 10 a 20 cursos completos a 20 a 30 bar | Sem choro no glande, sem guincho |
| Retenção de pressão | Manter a pressão nominal no lado da haste com o orifício do pistão ligado ao tanque, 5 minutos | Sem fuga externa, sem deriva mensurável |
| Retenção de carga | Manter uma carga a meio curso durante 10 minutos, medir o movimento da haste | Deriva dentro da tolerância do OEM |
| Lavagem e filtragem | Executar uma lavagem a baixa pressão e, em seguida, substituir o elemento do filtro de retorno | Amostra ISO 4406 igual ou inferior ao alvo |
| Verificação de temperatura | Executar um ciclo de trabalho e medir a temperatura do glande | Estável, sem ponto quente local no glande |
Um cilindro que passa na retenção de pressão mas falha na retenção de carga tem um problema no vedante do pistão. Um que passa em ambas mas chora após uma hora de funcionamento tem um problema de calor ou de acabamento. Um que fuga imediatamente a baixa pressão tem normalmente um lábio dobrado ou cortado, ou um vedante instalado ao contrário.
A Conclusão
A substituição de vedantes é um trabalho de limpeza e inspeção que, por acaso, envolve peças de borracha. As peças são baratas, a mão de obra não é, e os modos de falha são quase todos causados por quem faz o trabalho e não pelo vedante. Proteja a ranhura, proteja o lábio, mantenha o interior limpo e teste antes de a máquina voltar ao serviço.
Dois hábitos separam as oficinas com baixa taxa de repetição das oficinas com taxa elevada. Fotografam a pilha antes da desmontagem e medem a caixa em vez de confiar na referência da peça. Ambos levam minutos e ambos apanham os erros que, de outra forma, aparecem como uma fuga três semanas depois.
Mantemos os consumíveis para este trabalho juntos, para que uma reconstrução não pare por falta de uma peça: kits de vedação hidráulica e vedações sobresselentes por série de cilindro, vedantes de haste e vedantes raspadores nas mesmas famílias de caixa, e anéis de apoio para os trabalhos de alta pressão em que a folga é apertada. Se uma ranhura já estiver danificada, envie as dimensões e uma fotografia; igualar uma porca do glande é mais rápido do que tentar polir um risco demasiado profundo.
Para o lado do projeto do mesmo tema, o guia de projeto de vedantes da Apple Rubber abrange a geometria das ranhuras e os chanfros de instalação, Balseal documenta as práticas de manuseamento de vedantes de precisão, e as páginas de vedantes hidráulicos da Trelleborg dão notas de instalação específicas por perfil. Para padrões de falha, o guia de análise de falhas da Marco Rubber é uma verificação cruzada útil, e a KASTAS publica limites de folga para vedantes de haste de alta pressão que explicam por que uma ranhura 0,1 mm fora da especificação falha a 400 bar mas resiste a 200.
Reconstruções Que Não Se Repetem
Substituir um vedante de cilindro é um procedimento antes de ser uma peça, e as peças que fornecemos são as que sobrevivem a um procedimento correto: vedantes de haste e de pistão em compostos de PU e PTFE, raspadores, anéis guia, anéis de apoio e O-rings, nos tamanhos para os quais a caixa foi maquinada. Os kits são enviados em sacos por posição, para que o montador não tenha de igualar perfis na bancada.
Onde as reconstruções se repetem, a causa está normalmente no glande e não no vedante: um furo riscado, uma ranhura com rebarba, um chanfro que corta o lábio à entrada, ou uma folga fora do limite para a pressão. Lemos fotografias da ranhura e do vedante avariado e dizemos se a substituição vai resistir ou se o hardware precisa de trabalho primeiro.
Envie o desenho do cilindro, fotografias da ranhura e do vedante avariado, e a pressão de funcionamento para sales@bosssealing.com, e responderemos com o conjunto de vedantes, os pontos de instalação que importam para esta caixa, o preço e o prazo de entrega — normalmente dentro de um dia. Ou utilize o formulário de contacto.