
La sostituzione di guarnizioni più costosa di cui sentiamo parlare ogni mese non è quella che perde. È quella in cui un tecnico ha usato un cacciavite indurito per sollevare una guarnizione dello stelo ostinata dalla sua sede, è scivolato e ha scavato un solco di 0,3 mm attraverso il fianco della sede. La nuova guarnizione è stata inserita, il cilindro è stato riassemblato e ha perso fin dal primo ciclo di pressione. La sede era da buttare e la riparazione è diventata un nuovo dado del premistoppa.
Sostituire le guarnizioni di un cilindro è meccanicamente semplice e implacabile. Quasi ogni guasto prematuro dopo una revisione risale a una di cinque cause: una sede danneggiata, un labbro tagliato, contaminazione rimasta all'interno, una guarnizione installata al contrario o uno stelo lasciato strisciare contro la guarnizione durante il montaggio. Nessuna di queste viene rilevata guardando l'esterno di un cilindro finito.
Questa è la procedura che consigliamo alle officine di assistenza, nell'ordine in cui si svolge il lavoro, con i controlli che intercettano quei cinque difetti prima che il cilindro torni sulla macchina.
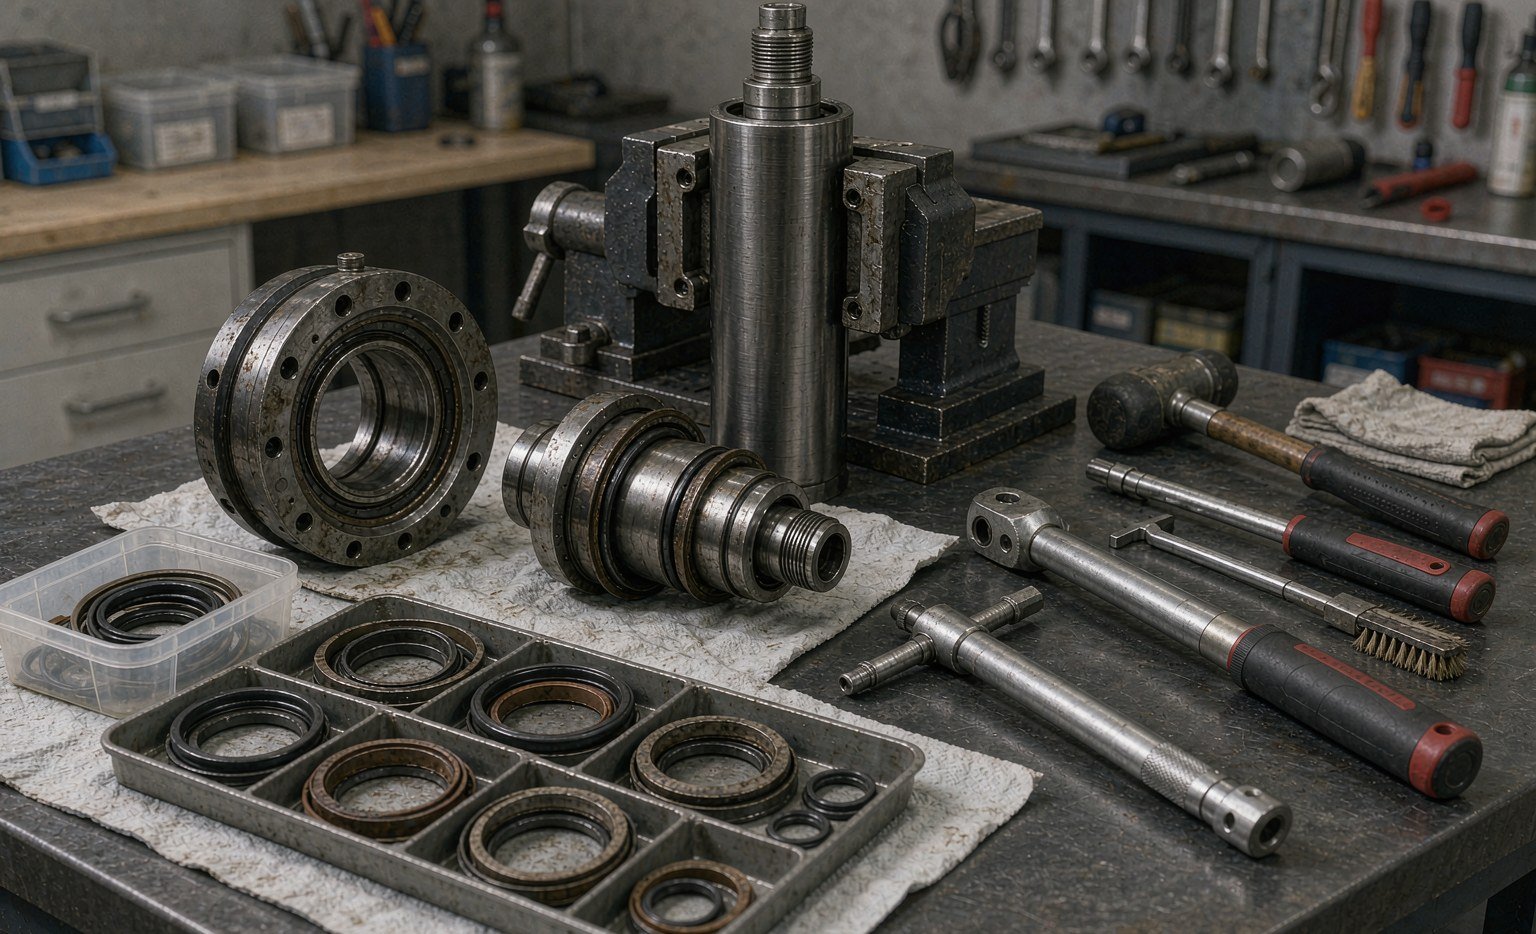
Prima di aprirlo: cinque minuti di diagnosi
Una revisione è la risposta giusta a una perdita solo quando la perdita è la guarnizione. Tre controlli rapidi distinguono i casi:
- Dove compare l'olio? Al premistoppa e solo sul lato stelo indica la guarnizione dello stelo o il raschiatore. Olio a una porta o a una saldatura indica altro. Olio che compare solo sotto carico indica un guasto della guarnizione dipendente dalla pressione anziché uno statico.
- Il cilindro deriva? Con lo stelo esteso e la linea bloccata, segnare lo stelo e cronometrare il movimento. Una deriva senza perdita esterna è un trafilamento della guarnizione del pistone, il che significa che la canna va smontata indipendentemente dall'aspetto del premistoppa.
- Com'è la cromatura? Passare un'unghia lungo lo stelo nella zona di corsa del raschiatore. Puntinature, righe e cromatura che si sfoglia distruggeranno una nuova guarnizione in poche settimane. Se la cromatura è danneggiata, il lavoro comprende la ricromatura o la sostituzione dello stelo, non solo le guarnizioni.
Annotare le risposte insieme alle ore della macchina. Un cilindro che si guasta a 1.200 ore dopo una revisione e uno che si guasta a 12.000 ore sono problemi diversi, e il secondo è di solito solo usura.
Documentare prima di smontare
Le foto sono l'assicurazione più economica del lavoro. Prima che qualsiasi cosa si muova, fotografare il premistoppa, le posizioni delle porte, l'estremità dello stelo e il fissaggio. Segnare il dado del premistoppa e la canna con una linea di vernice in modo che la coppia di riassemblaggio possa essere verificata rispetto alla posizione originale, e numerare il pacco guarnizioni nell'ordine in cui esce.
L'ordine conta più di quanto la maggior parte delle persone si aspetti. Una guarnizione tampone installata all'esterno della guarnizione dello stelo, o un anello di supporto dal lato sbagliato della guarnizione di pressione, produce un cilindro che tiene la pressione sul banco e si guasta entro un'ora in servizio. Disporre i vecchi pezzi su un vassoio nell'ordine di smontaggio e fotografare il vassoio.
Misurare l'alloggiamento prima di pulirlo. La larghezza della sede, la profondità radiale e l'alesaggio in tre punti lungo la corsa richiedono due minuti e dicono se i pezzi di ricambio possono essere standard. Un alesaggio fuori misura di 0,05 mm all'estremità della porta è una canna usurata, non un problema di guarnizione, e nessuna guarnizione lo compenserà.
Smontaggio senza calore e senza forza
I dadi del premistoppa e gli anelli di ritenuta si tolgono con l'attrezzo corretto: una chiave a perni, una chiave a gancio o la bussola OEM. Una chiave per tubi su un dado del premistoppa lascia bave che tagliano la nuova guarnizione al riassemblaggio e arrotonda i piani, così il prossimo tecnico avrà una giornata peggiore.
Il calore è l'altra scorciatoia da evitare. Riscaldare un premistoppa per rompere un frenafiletti è accettabile a bassa temperatura con una pistola termica e un occhio attento, ma una fiamma ossidrica su un premistoppa assemblato cuocerà la guarnizione all'interno e può deformare la sede. Se un dado non si muove, usare olio penetrante e tempo, oppure tagliare il dado e sostituirlo.
Non infilare mai un cacciavite tra il premistoppa e la canna per “convincerlo”. È così che si scavano le sedi e si sollevano bave sulle superfici di tenuta. Se il premistoppa è bloccato, la risposta è un estrattore adeguato o una pressa con un tampone morbido.
Ispezione delle sedi: dove si vincono le revisioni
Una volta estratti i pezzi e pulito l'alloggiamento, ispezionare ogni superficie di tenuta con buona luce e una lente d'ingrandimento. I difetti seguenti spiegano la maggior parte dei guasti ricorrenti che indaghiamo.
| Difetto | Come si verifica | Conseguenza | Riparazione |
|---|---|---|---|
| Graffio assiale attraverso il fianco della sede | Cacciavite o punteruolo usato per sollevare la vecchia guarnizione | Percorso di perdita oltre la faccia statica; nuova guarnizione tagliata all'installazione | Levigare se profondo meno di 0,05 mm, altrimenti sostituire il pezzo |
| Bava sul bordo della sede | Riparazione della filettatura, scivolamento della chiave, truciolo di lavorazione lasciato in sede | Taglia il labbro della guarnizione durante il montaggio | Sbavare con una pietra fine, poi verificare la Ra sulla faccia dinamica |
| Angolo della sede arrotondato o ammaccato | Rimozione ripetuta della guarnizione con attrezzi affilati | La guarnizione non può assestarsi; gioco di estrusione effettivamente maggiore | Sostituire il dado del premistoppa o il pistone; non ricostruire con adesivo |
| Banda lucida con gradino di usura visibile | Usura dell'alesaggio alle estremità della corsa | La guarnizione del pistone non può seguire; trafilamento e deriva | Rettificare o sostituire la canna; verificare la rotondità |
| Puntinature di corrosione nella sede | Fluido contaminato da acqua, lunghi periodi di inattività | Perdita statica e danneggiamento della guarnizione | Sostituire il componente; le puntinature non si possono levare in modo affidabile |
| Cromatura che si sfoglia o puntinature sullo stelo | Raschiatore guasto, ambiente corrosivo | Distrugge ogni nuova guarnizione dello stelo | Riplaccare e rettificare, oppure sostituire lo stelo |
La valutazione riguarda la profondità. Un graffio che si avverte con l'unghia è di solito troppo profondo per essere eliminato con la lucidatura su una superficie dinamica, perché asportare materiale sufficiente a raccordarlo modifica la dimensione della gola. Su una superficie statica, un raccordo superficiale è accettabile se la superficie soddisfa ancora il valore Ra target. In caso di dubbio, sostituire il componente; un dado del premistoppa costa meno di una seconda revisione e del fermo macchina che comporta.
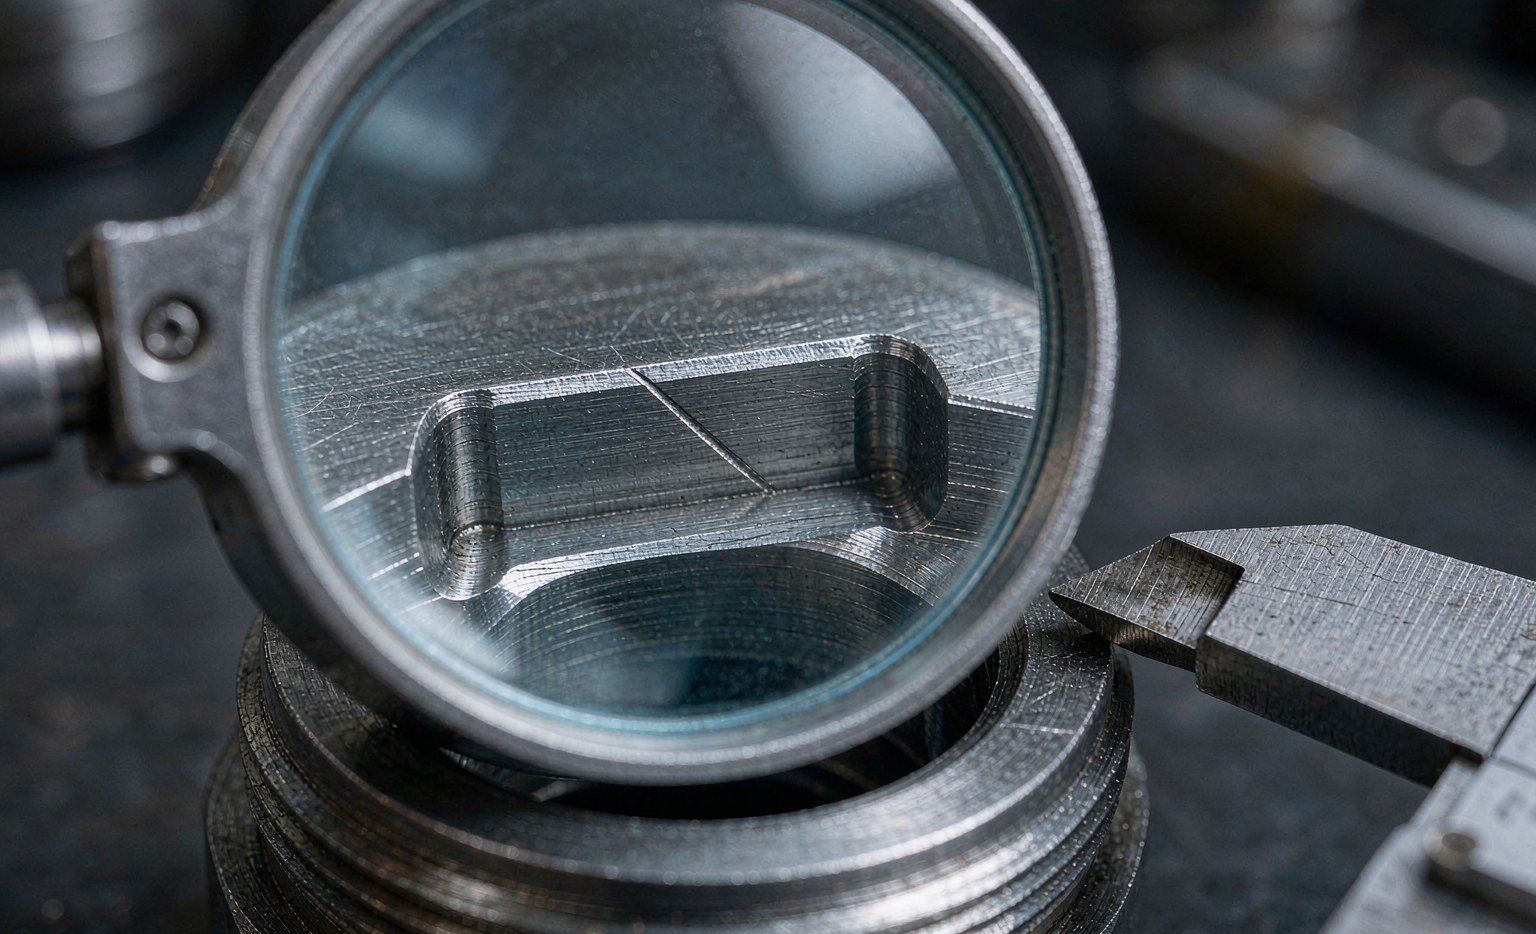
I valori target di finitura superficiale per l'alloggiamento derivano dagli stessi standard che definiscono la gola. Superfici dinamiche con Ra ≤ 0,4 µm e rapporto di materiale dal 50 all'80 percento, superfici statiche con Ra ≤ 1,6 µm, fianchi della gola con Ra ≤ 3,5 µm. Una gola che misura 0,2 µm Ra ma presenta una superficie strappata e con asportazione di materiale continuerà comunque a usurarsi sul labbro, perché il plateau è troppo piccolo per sopportare il carico.
La pulizia è parte della riparazione, non un dettaglio
Una revisione introduce contaminazione: polvere aerodispersa, pelucchi dagli stracci, metallo dalla pulizia delle filettature, residui di olio vecchio nel cilindro. Ogni particella rimasta all'interno attraversa la nuova guarnizione alla prima corsa. Ecco perché il lavaggio e il cambio del filtro a fine lavoro non sono facoltativi, e perché il banco di lavoro stesso è importante.
| Articolo | Obiettivo | Perché è importante in questo contesto |
|---|---|---|
| Pulizia del fluido dopo la riparazione | ISO 4406 18/16/13 o migliore | Sistemi idraulici standard; conteggi di particelle superiori a questo valore riducono la durata delle guarnizioni |
| Pulizia del fluido, servo o proporzionale | ISO 4406 16/14/11 o migliore | Giochi del distributore di pochi micron; il limo blocca le valvole e abrasa le guarnizioni |
| Superficie del banco | Tappetino pulito e privo di pelucchi | Gli stracci rilasciano fibre che si inglobano nel grasso e nei labbri delle guarnizioni |
| Detergente | Detergente specifico per componenti, completamente asciugato | I residui di solvente attaccano gli elastomeri e rimuovono il film lubrificante |
| Interno del cilindro | Pulito con panno pulito privo di pelucchi, ispezionato in controluce | I residui di levigatura e la vernice dell'olio vecchio si accumulano alle estremità della corsa |
Non usare aria compressa da una linea officina generica per asciugare i componenti. Una linea senza essiccatore immette acqua e aerosol d'olio direttamente nella gola. Se l'aria è l'unica opzione, usare un ugello filtrato e completare con una passata di panno privo di pelucchi.
Montaggio della guarnizione senza tagliare il labbro
La maggior parte dei danni da installazione avviene negli ultimi 10 mm di corsa. Il labbro si impiglia su una filettatura, una scanalatura per chiavetta, una gola per anello elastico o uno smusso vivo, e una piccola parte si ripiega o si strappa. La guarnizione sembra comunque installata. Perderà.
- Coprire ogni interruzione sullo stelo. Nastro la filettatura, usare una bussola di installazione conica o avvolgere la scanalatura per chiavetta con lamierino. La bussola deve essere liscia, sbavata e lubrificata con il fluido di sistema.
- Lubrificare con il fluido di sistema, non con grasso o spray al silicone. Il grasso può intrappolare particelle ed è incompatibile con alcuni fluidi; la contaminazione da silicone è un problema negli impianti di verniciatura e rivestimento.
- Guarnizioni rigide: riscaldarle. Il poliuretano si inserisce più facilmente a 50-60 °C in acqua calda. Le guarnizioni con rivestimento in PTFE vengono comunemente riscaldate a 80-100 °C per ammorbidirle in modo da poterle dilatare su un pistone; usare acqua o un forno, mai una fiamma, e non riscaldare mai oltre il limite del materiale.
- Non dilatare oltre quanto consentito dal profilo. Un anello in PTFE dilatato su un pistone deve essere riportato a misura con una bussola di calibrazione o lasciato recuperare a temperatura. Una guarnizione a U in PU dilatata a freddo rimarrà deformata.
- Inserire con un attrezzo a punta arrotondata, mai con un cacciavite. Una spatola in plastica o un punzone in ottone con bordi arrotondati spingerà un labbro nella gola senza tagliarlo.
- Verificare l'orientamento prima di montare il premistoppa. Il lato in pressione di un labbro è rivolto verso la pressione. Su una guarnizione dello stelo, questo è verso l'interno. Su una guarnizione del pistone a semplice effetto, è rivolto verso la camera che sigilla.
Se un labbro si ripiega durante l'installazione, estrarre la guarnizione e montarne una nuova. Un labbro ripiegato e poi rimesso in posizione presenta una linea di deformazione permanente e perderà a bassa pressione, che è esattamente la condizione più difficile da diagnosticare su una macchina.
Rimontaggio e coppia di serraggio
Filettature pulite, asciutte o lubrificate esattamente come specificato dal costruttore: le due condizioni danno carichi di serraggio molto diversi per lo stesso valore di coppia. Usare una chiave calibrata. La coppia del dado del premistoppa non è un ambito in cui stimare: troppo poca e la guarnizione statica trasuda, troppa e il premistoppa deforma la gola o snerva la filettatura.
Guidare il pistone nella canna con uno smusso o un anello conico, e sostenere lo stelo in modo che il suo peso non gravi sulla nuova guarnizione. Su steli lunghi, una braca nel baricentro è prassi standard. Uno stelo che entra nel premistoppa in modo inclinato raschierà il raschiatore e la guarnizione dello stelo su un lato, e il danno è invisibile dall'esterno.
Controllare gli anelli di usura del pistone prima di chiudere. Una fascia di guida usurata consente al pistone di inclinarsi, il che apre il gioco di estrusione su un lato e lo chiude sull'altro. La guarnizione cede quindi per estrusione anche se il gioco misurato al banco era entro le specifiche.
Messa in servizio: il test che individua il guasto
| Passo | Metodo | Criterio di superamento |
|---|---|---|
| Eliminazione dell'aria | Ciclare lentamente il cilindro a bassa pressione con la linea di ritorno aperta verso il serbatoio | Movimento fluido, senza vibrazioni o risposta spugnosa |
| Cicli a bassa pressione | Da 10 a 20 corse complete a 20-30 bar | Nessuna perdita dal premistoppa, nessun fischio |
| Tenuta in pressione | Mantenere la pressione nominale sul lato stelo con la porta del pistone a scarico, 5 minuti | Nessuna perdita esterna, nessuna deriva misurabile |
| Tenuta sotto carico | Mantenere un carico a metà corsa per 10 minuti, misurare lo spostamento dello stelo | Deriva entro la tolleranza OEM |
| Lavaggio e filtrazione | Eseguire un lavaggio a bassa pressione, poi sostituire l'elemento filtrante di ritorno | Campione ISO 4406 pari o inferiore al target |
| Controllo temperatura | Eseguire un ciclo di lavoro e misurare la temperatura del premistoppa | Stabile, nessun punto caldo localizzato al premistoppa |
Un cilindro che supera la tenuta in pressione ma non la tenuta sotto carico ha un problema alla guarnizione del pistone. Uno che supera entrambe ma presenta perdite dopo un'ora di funzionamento ha un problema di calore o di finitura. Uno che perde immediatamente a bassa pressione di solito ha un labbro piegato o tagliato, oppure una guarnizione installata al contrario.
In conclusione
La sostituzione delle guarnizioni è un lavoro di pulizia e ispezione che comporta anche parti in gomma. Le parti costano poco, la manodopera no, e le modalità di guasto sono quasi tutte causate da chi esegue il lavoro più che dalla guarnizione. Proteggere la sede, proteggere il labbro, mantenere l'interno pulito e collaudare prima che la macchina torni in servizio.
Due abitudini distinguono le officine con un basso tasso di recidiva da quelle con un tasso elevato. Fotografano il pacco prima dello smontaggio e misurano l'alloggiamento invece di fidarsi del codice del componente. Entrambe richiedono pochi minuti ed entrambe intercettano gli errori che altrimenti si manifestano come una perdita tre settimane dopo.
Teniamo insieme i materiali di consumo per questo lavoro, così una revisione non si blocca per un pezzo mancante: kit di guarnizioni idrauliche e guarnizioni di ricambio per serie di cilindri, tenute stelo e tenute raschiatore nelle stesse famiglie di alloggiamenti, e anelli di supporto per i lavori ad alta pressione dove il gioco è ridotto. Se una sede è già danneggiata, inviare le dimensioni e una foto; abbinare un dado del premistoppa è più rapido che cercare di lucidare un graffio troppo profondo.
Per l'aspetto progettuale dello stesso argomento, la guida alla progettazione delle guarnizioni di Apple Rubber tratta la geometria delle sedi e gli smussi di installazione, Balseal documenta le pratiche di manipolazione per le guarnizioni di precisione, e le pagine sulle guarnizioni idrauliche di Trelleborg forniscono note di installazione specifiche per profilo. Per le modalità di guasto, la guida all'analisi dei guasti di Marco Rubber è un utile controllo incrociato, e KASTAS pubblica i limiti di gioco per le guarnizioni dello stelo ad alta pressione che spiegano perché una sede fuori tolleranza di 0,1 mm cede a 400 bar ma tiene a 200.
Revisioni che non si ripetono
Sostituire la guarnizione di un cilindro è una procedura prima ancora che un componente, e i componenti che forniamo sono quelli che sopravvivono a una procedura corretta: guarnizioni dello stelo e del pistone in compound PU e PTFE, raschiatori, anelli di guida, anelli di supporto e O-ring, nelle dimensioni per cui è stato lavorato l'alloggiamento. I kit vengono spediti in sacchetti suddivisi per posizione, così il montatore non deve abbinare i profili al banco.
Dove le revisioni si ripetono, la causa è di solito nel premistoppa più che nella guarnizione: una canna rigata, una sede con una bava, uno smusso che taglia il labbro all'inserimento, o un gioco oltre il limite per la pressione. Leggeremo le fotografie della sede e della guarnizione guasta e diremo se la sostituzione terrà o se l'hardware necessita prima di un intervento.
Inviare il disegno del cilindro, le fotografie della sede e della guarnizione guasta e la pressione di esercizio a sales@bosssealing.com, e torneremo con il set di guarnizioni, i punti di installazione importanti per questo alloggiamento, il prezzo e i tempi di consegna — normalmente entro un giorno. Oppure utilizzare il modulo di contatto.