
Juntas tóricas encapsuladas en PTFE existen porque dos fallos se encuentran una y otra vez en el mismo alojamiento: una junta tórica de caucho que el fluido del proceso destruye y una junta maciza de PTFE que no puede recuperar suficiente carga para sellar. Una junta encapsulada es el compromiso que resuelve ambos problemas: una fina funda de fluoropolímero que aporta la resistencia química y un núcleo elastómero que aporta la fuerza. Esta guía recorre las decisiones de material, los límites de compatibilidad, las reglas de diseño del alojamiento y la disciplina de instalación que determinan si el híbrido realmente resiste en su equipo.
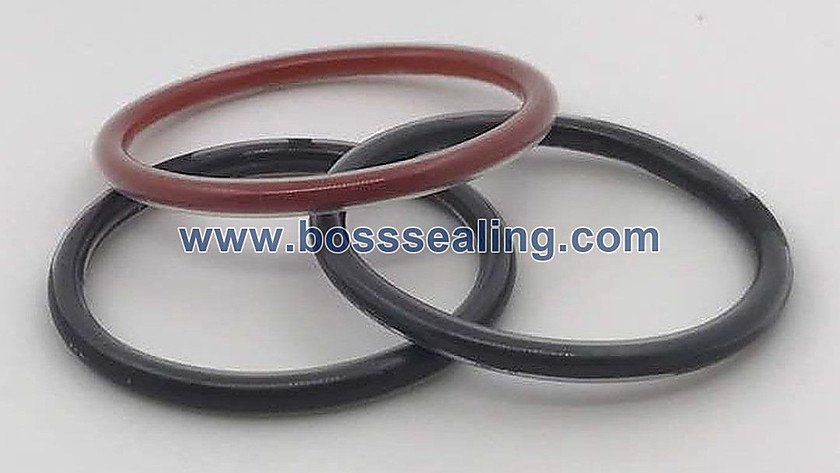
Fabricamos estas juntas a escala para clientes de procesamiento químico, equipos sanitarios e instrumentación, y la mayoría de las devoluciones en garantía que vemos se remontan a una de las cuatro causas raíz que se describen a continuación: una funda que se parte durante la instalación, un alojamiento dimensionado para caucho, una temperatura nominal leída del núcleo en lugar de la funda, o un servicio dinámico para el que la funda nunca se diseñó. Ninguna es exótica. Todas son evitables en la fase de especificación.
Cómo se reparten el trabajo la funda y el núcleo
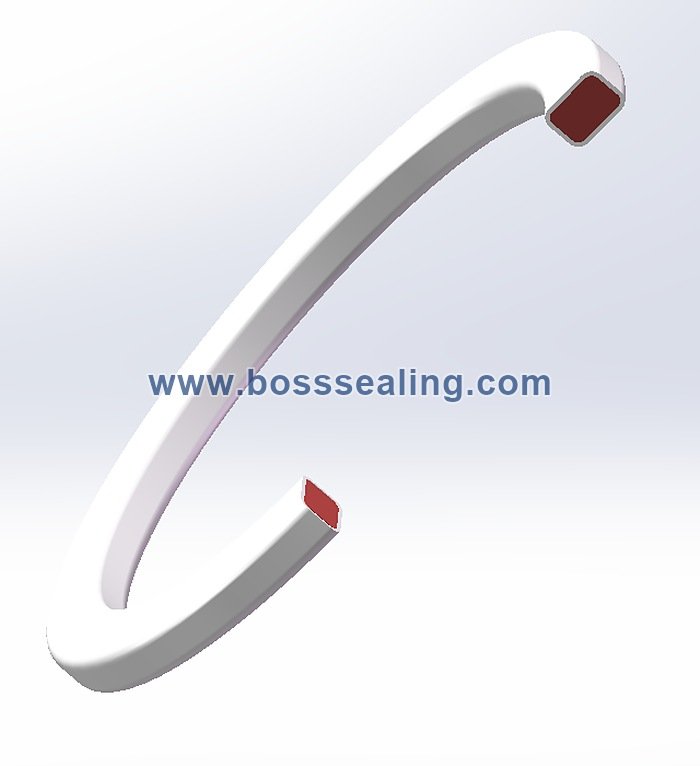
Una junta tórica encapsulada son dos componentes que realizan funciones distintas bajo un mismo número de referencia. La funda es una envoltura de fluoropolímero procesable por fusión —FEP o PFA— conformada alrededor del núcleo sin costura orientada al medio. Todo lo agresivo del proceso toca esa funda: ácidos, álcalis, disolventes, oxidantes, productos químicos de limpieza. Los fluoropolímeros de la familia del PTFE son prácticamente inertes frente a los productos químicos que atacan a la mayoría de los elastómeros, y esa es precisamente la razón de ser del diseño.
El núcleo es la pieza que realiza el trabajo mecánico. Comprimido en el alojamiento, el núcleo elastómero empuja la funda contra las dos caras de sellado y sigue empujando a medida que la temperatura cicla y el hardware se mueve ligeramente. Una junta maciza de PTFE tiene resistencia química pero casi ninguna recuperación elástica; una vez que fluye hacia una nueva forma, la tensión de contacto decae y la unión supura. El núcleo restaura esa recuperación. Los núcleos de silicona ofrecen la mayor flexibilidad a baja temperatura y la compresión más suave; los núcleos de FKM resisten donde el calor o los aceites degradarían la silicona y donde una funda dañada podría exponer el núcleo a los hidrocarburos.
La implicación de diseño es sencilla: la funda es una barrera química, no un elemento estructural. Tiene unas pocas décimas de milímetro de espesor, no se estira como el caucho y no perdona abusos en la instalación ni un alojamiento que la comprima más allá de su límite. Todo lo demás en esta guía se deriva de ello.
FEP o PFA: la decisión de la funda
Ambos materiales de funda provienen de la misma familia de fluoropolímeros y se comportan de forma casi idéntica en un alojamiento. La diferencia es la capacidad térmica y la retención de forma. Las hojas de datos de los fabricantes de resina sitúan el FEP en una temperatura máxima de servicio de 200 °C (el valor UL 746) y el PFA en 260 °C de uso continuo. El PFA también mantiene mejor su geometría a temperatura, lo que importa en una sección de pared más fina que un clip. El FEP es más económico y cubre la mayoría de las aplicaciones de proceso químico y sanitarias; el PFA es la respuesta cuando el proceso opera a mayor temperatura, cuando la especificación lo exige o cuando el ciclado térmico es severo.
| Propiedad | Funda de FEP | Funda de PFA |
|---|---|---|
| Temperatura máxima de servicio (hoja de datos de la resina) | 200 °C | 260 °C |
| Flexibilidad a baja temperatura | Aproximadamente −60 °C | Aproximadamente −60 °C |
| Retención de forma con el calor | Bueno | Mejor; preferido para servicio con ciclado |
| Costo relativo | Menor | Mayor, aproximadamente 1,5–2× |
| Uso típico | Bridas de proceso, acoplamientos, racores sanitarios por debajo de 200 °C | Servicio caliente, líneas próximas al vapor, ciclado agresivo |
| Opciones de cumplimiento | Disponibles grados FDA y USP Clase VI | Disponibles grados FDA y USP Clase VI |
Lea esas cifras de la resina como valores máximos de la funda, no como clasificaciones de la junta terminada. La junta opera al menor de los valores de la funda y el límite de la familia del núcleo: una funda de PFA sobre un núcleo de silicona no le proporciona servicio a 260 °C, porque el núcleo de silicona deja de contribuir cerca de 200 °C. Prevalece la hoja de datos del fabricante de la junta; si el proveedor no puede decirle cuál fue el límite determinante, pregúntelo.
El mapa de compatibilidad
La ventana química de la funda es la más amplia de cualquier familia común de materiales de sellado, y es la razón por la que los compradores eligen una junta encapsulada en lugar de un FFKM en muchas uniones estáticas. La versión breve: casi todo, excepto los metales alcalinos fundidos, el flúor elemental y los agentes fluorantes fuertes relacionados, y el ácido fluorhídrico caliente, toca el fluoropolímero sin efecto medible. El núcleo nunca ve el medio a menos que la funda falle.
| Clase química | Rendimiento de la funda | Notas para el especificador de sellos |
|---|---|---|
| Ácidos minerales y orgánicos (HCl, H₂SO₄ diluido, acético) | Excelente en todo el intervalo de concentración | El ácido sulfúrico concentrado caliente es el caso límite; verifique según los datos del proveedor |
| Álcalis y cáusticos (NaOH, KOH, aminas) | Excelente | Donde falla la compatibilidad del elastómero, la funda normalmente resiste |
| Halógenos y oxidantes (cloro, peróxidos, nítrico) | Excelente en concentraciones de proceso | Los agentes fluorantes fuertes son la excepción |
| Disolventes y aromáticos (cetonas, tolueno, clorados) | Excelente | Sin hinchamiento de la funda; núcleo protegido a menos que la funda se perfore |
| Hidrocarburos, combustibles, lubricantes | Excelente | Especifique un núcleo de FKM para que una funda dañada no agrave el fallo |
| Agua, vapor, química CIP/SIP | Excelente | Los racores sanitarios de abrazadera son una aplicación de gran volumen |
| Metales alcalinos fundidos, flúor elemental, HF caliente | No aceptable | Cambie por completo a otro concepto de sellado |
Dos advertencias mantienen el mapa honesto. Primera: la compatibilidad se aplica a la superficie del fluoropolímero; no le dice nada sobre el núcleo si la funda está rayada, y el daño en la funda es invisible hasta que aparece la fuga. Segunda: la compatibilidad no es capacidad de presión. Una junta encapsulada en un servicio de gas a alta presión puede absorber gas a través de un poro y ampollarse en la descompresión como cualquier elastómero. El servicio estático con líquidos es el ámbito de diseño; trate cualquier otra cosa como una revisión de ingeniería.
Por dónde entra la química: cuatro modos de fallo de la funda
Dado que la funda es la única barrera, cada fallo en campo que analizamos se reduce a que la funda está comprometida o sobrecargada. Cuatro mecanismos explican la mayor parte de lo que vemos en el banco de devoluciones.
Cortes durante la instalación. Las roscas afiladas, las rebabas en la entrada del prensaestopas, las herramientas de montaje metálicas y el arrastre en seco a través de un puerto son las causas habituales. Una camisa partida puede parecer intacta por fuera: el fallo aparece semanas después como un goteo en una junta que superó su prueba de presión. El precalentamiento del anillo, las entradas achaflanadas y las herramientas de montaje de plástico eliminan la mayor parte de esta población.
Sobrellenado de la ranura. Los anillos encapsulados son más rígidos que la misma sección transversal en caucho y necesitan que el volumen del prensaestopas se calcule para ellos, no para una junta tórica de NBR copiada de un plano antiguo. Cuando el prensaestopas se dimensionó para un elastómero blando, la camisa se comprime más allá de su límite, se arruga y luego se agrieta en servicio. Un llenado de ranura superior a aproximadamente el 85 % para estas secciones es donde empezamos a ver fallos por arrugas.
Medios abrasivos. Las suspensiones, los finos de catalizador y las sales cristalizantes desgastan una camisa medida en décimas de milímetro. Si el medio contiene sólidos, la solución es el lavado, una junta de PTFE energizada por muelle con labio reforzado, o aceptar la sustitución del elastómero como mantenimiento, no confiar en que la camisa dure.
Servicio dinámico. La camisa se arruga y se desgasta donde desliza un anillo de caucho. Los anillos encapsulados son para prensaestopas estáticos y de rotación lenta; un vástago de válvula o un eje de bomba necesita otra familia. Cubrimos las alternativas en la última sección.
Núcleos: silicona o FKM
El núcleo determina cómo se comporta el anillo cuando la camisa está intacta y cuán mal van las cosas cuando no lo está. Los núcleos de silicona funcionan desde aproximadamente −60 °C hasta 200 °C, se mantienen flexibles en cámaras frigoríficas e instrumentación exterior y ofrecen la menor fuerza de compresión, lo que resulta útil en equipos con revestimiento de vidrio y racores de plástico que no soportan cargas duras en el prensaestopas. Los núcleos de FKM funcionan desde aproximadamente −20 °C hasta 204 °C, toleran aceites y combustibles y mantienen la resistencia a la deformación permanente por compresión a temperatura. Si el proceso pudiera llegar alguna vez al núcleo a través de una camisa dañada, un núcleo de FKM limita el daño; un núcleo de silicona se hinchará y perderá carga rápidamente en hidrocarburos.
| Atributo | Núcleo de silicona | Núcleo de FKM |
|---|---|---|
| Temperatura útil del núcleo | −60 °C a 200 °C | −20 °C a 204 °C |
| Sellado a baja temperatura | El mejor disponible en este diseño | Limitado por debajo de −20 °C |
| Fuerza de compresión | Baja; adecuada para hardware frágil | Mayor; adecuada para bridas metálicas |
| Si la camisa se rompe | Se hincha en aceites y combustibles | Resiste la mayoría de los hidrocarburos |
| Deformación permanente por compresión en caliente | Moderado | Bueno |
| Servicio típico | Prensaestopas sanitarios, próximos a criogenia y de instrumentación exterior | Proceso químico, refinería, medios calientes |
Núcleo macizo o núcleo hueco
La mayoría de los tamaños de catálogo se suministran con núcleo macizo: máxima fuerza de sellado, mejor recuperación y la resistencia a la deformación permanente por compresión que se desea en una junta que permanece montada durante años. Un núcleo hueco se comprime con una fuerza notablemente menor, por lo que asienta en hardware de pared delgada, racores de vidrio y bridas ligeras, y tolera mejor la desalineación de bridas porque el núcleo se colapsa en lugar de separar las bridas. La contrapartida es la carga: un núcleo hueco ofrece menos tensión de contacto, por lo que corresponde a juntas que fugan a baja presión, no a límites de presión.
La regla de selección que damos a los compradores: núcleo hueco cuando el hardware es frágil o la planitud de la brida es dudosa, núcleo macizo en todos los demás casos. Si una junta necesitaba la conformabilidad de una junta de estanqueidad, un núcleo hueco es un parche, no una solución de diseño: hay que revisar el hardware.
Reglas de ranuras, compresión y hardware
Las ranuras mecanizadas para caucho sobrecomprimen un anillo encapsulado. La camisa no puede distribuir la carga como lo hace un elastómero, por lo que los números importan más, no menos. Tres reglas cubren la mayoría de los prensaestopas:
Primero, apunte a una compresión dentro del intervalo estándar para secciones con camisa de fluoropolímero —normalmente del 15 al 25 % de la sección transversal para servicio estático— y compruebe el llenado del prensaestopas incluyendo la dilatación térmica y las tolerancias. Si el llenado supera aproximadamente el 85 %, abra la ranura o reduzca una sección transversal. Segundo, acabe las caras de sellado como lo haría para cualquier junta estática de calidad: una superficie lisa y sin arañazos de alrededor de Ra 1,6 µm o mejor, sin rayaduras axiales que crucen la línea de sellado. Tercero, dé al anillo un chaflán de entrada con radios generosos y desbarbe las roscas del puerto; la camisa falla por contacto con bordes, y el chaflán cuesta una pasada de mecanizado.
La clasificación de presión también es una cuestión de prensaestopas. Los anillos encapsulados son juntas estáticas para presión baja a moderada: bridas de proceso, acoplamientos, conexiones de instrumentación y sanitarias. Para servicio fuera de ese margen, añada anillos de respaldo detrás de la camisa para controlar la extrusión, o pase a un diseño energizado por muelle. Proveedores como Precision Polymer Engineering y Trelleborg Seals and Profiles publican tablas de prensaestopas para sus gamas con camisa y energizadas por muelle, y nuestros propios ingenieros dimensionan los prensaestopas según el anillo en lugar de suponer que el plano es correcto: una comprobación de cinco minutos que elimina la mayoría de los fallos por arrugas descritos anteriormente.
Instalación sin partir la camisa
La camisa se estira mucho menos que el caucho, por lo que la instalación es un procedimiento de calor y limpieza, no un ejercicio de dedos. Dos métodos de precalentamiento funcionan sobre el terreno: agua caliente a unos 100 °C durante tres minutos, o un horno suave a la misma temperatura durante 10–15 minutos, y luego montar el anillo mientras está caliente. El fluoropolímero caliente se relaja lo suficiente para pasar sobre roscas y resaltes sin blanquearse ni arrugarse. Lubrique solo con algo compatible con el proceso —agua, glicerina o una pasta de montaje especificada—, porque la grasa de silicona dentro de una línea sanitaria es por sí misma un hallazgo de auditoría.
Utilice herramientas de plástico o nailon, nunca punzones metálicos. Empuje, no haga rodar, el anillo hacia el prensaestopas. Si el anillo debe pasar sobre un borde afilado, proteja el borde con un manguito o solicite un prensaestopas partido. Inspeccione tras el montaje: cualquier marca de tensión blanca visible o arruga en la camisa significa que el anillo se retira y se desecha. Una arruga en la camisa nunca se cura, y cada arruga es una futura vía de fuga.
Cuándo un anillo encapsulado es la respuesta equivocada
Tres situaciones deberían llevarle a otra familia. El servicio dinámico es la primera: vástagos de válvula, ejes de bomba, cualquier prensaestopas con movimiento relativo. La camisa es una pieza de desgaste en ese servicio; una junta de PTFE energizada por muelle con el perfil de labio adecuado es la respuesta correcta dentro de la familia del PTFE, y las fabricamos dentro de nuestra gama Vari-Seal energizada por muelle precisamente para este cruce. La segunda es el servicio donde el medio es uno de los destructores de camisa documentados —metales alcalinos fundidos, flúor elemental, HF caliente—, donde ninguna camisa ayuda. La tercera es el servicio que realmente necesita recuperación elastomérica a alta presión o temperatura por encima del límite de la camisa: ese es territorio del FFKM, con un precio más alto pero cualificado para ello, o un concepto de sellado metal-metal.
Cuando el requisito es un prensaestopas estático directo con química agresiva, presión moderada y hardware en condiciones decentes, el anillo encapsulado sigue siendo la junta inerte más económica disponible. Nuestra gama de juntas encapsuladas cubre camisas de FEP y PFA sobre ambos materiales de núcleo en secciones estándar en pulgadas y métricas, y nuestra línea de productos personalizados se encarga de las secciones transversales poco habituales y los perfiles especiales que siguen apareciendo en equipos de dispensación y semiconductores. Para los compradores que comparan con las hojas de proveedores de otros fabricantes de anillos encapsulados, la comparación que importa es idéntica: la resina de la funda y su techo, el material del núcleo, la guía de la ranura y — lo que separa a los proveedores — el soporte de instalación e inspección.
Presión, vacío y el rango de operación
Los anillos encapsulados soportan un rango de presión moderado, y los límites provienen de tres direcciones a la vez. El primero es la extrusión: por encima de unos 20 bar con holguras estándar, la funda empieza a penetrar en el huelgo, y la sección de pared delgada no tiene rigidez para resistirlo. Los anillos de respaldo de PTFE o PEEK a ambos lados del anillo amplían sustancialmente el rango —el mismo recurso que se usa con las juntas tóricas convencionales— y recomendamos prever el respaldo en la fase de especificación en lugar de añadirlo a posteriori cuando aparece un rezume. La segunda dirección es la permeación de gases: las fundas de fluoropolímero dejan pasar el gas a velocidades bajas pero medibles, por lo que las aplicaciones de gas con vacío muy alto o con largos tiempos de permanencia necesitan los datos de permeación del proveedor y no un simple «sí» de catálogo. La tercera es el ciclado térmico, que actúa sobre el núcleo y no sobre la funda: cada ciclo comprime y relaja el elastómero, y la deformación permanente por compresión se acumula donde el alojamiento trabaja en caliente. Un anillo que sella el primer día puede perder un tercio de su tensión de contacto tras un año de ciclos térmicos diarios, por lo que las uniones que sufren ciclado térmico deberían tener intervalos de sustitución basados en los ciclos, no solo en las fugas.
El servicio de vacío merece una nota específica porque surge continuamente en las consultas de semiconductores y de laboratorio. En vacío estático por debajo de aproximadamente 10⁻⁶ mbar, un anillo encapsulado con núcleo macizo de silicona es una elección legítima: la superficie de fluoropolímero desgasifica mucho menos que la mayoría de los elastómeros, y el núcleo mantiene la carga sin fluencia durante años. Por debajo de ese rango, toman el relevo las juntas metálicas o los diseños cualificados energizados por muelle. La respuesta honesta para una aplicación de vacío es un objetivo de tasa de fuga escrito en la especificación y, después, un anillo seleccionado en función de él, no al revés.
Una regla de rango une todo esto: el anillo encapsulado se justifica donde el medio es agresivo y la exigencia mecánica es suave. Forzarlo en cualquiera de los dos ejes —presión o movimiento— significa comprar sus modos de fallo a un precio que no era necesario pagar.
Mantenimiento, inspección y planificación de sustituciones
Los anillos encapsulados fallan de forma silenciosa, lo que cambia el planteamiento del mantenimiento. Una junta tórica de caucho que se acerca al fallo a menudo lo anuncia —hinchazón, agrietamiento, extrusión visible al desmontar—. Una rotura de la funda no muestra nada desde el exterior, porque el daño está bajo el fluoropolímero y el anillo sigue pareciendo utilizable en el almacén. Eso convierte la disciplina de inspección en la principal defensa. En cada desmontaje planificado, extraiga el anillo y compruebe si hay pliegues, blanqueamiento (marcas de tensión por estiramiento excesivo), decoloración del núcleo visible a través de la funda y cualquier arañazo superficial que se note al pasar la uña. Cualquiera de los cuatro es una decisión de desecho, no una cuestión de criterio; un anillo con funda cuesta una fracción del tiempo de inactividad que provoca su fallo.
La planificación de sustituciones debe seguir la exigencia del servicio, no solo el calendario. Los racores sanitarios que se abren en cada ciclo CIP sustituyen sus anillos según el número de aperturas. Las bridas de proceso en servicio continuo se sustituyen en los intervalos de parada, registrando el lote del anillo para que un problema sistémico se remonte a un lote de resina de la funda. Los equipos en servicio intermitente —bombas de reserva, bancadas en espera— se sustituyen por antigüedad, porque el núcleo sigue tomando deformación permanente aunque el alojamiento esté seco y parado; cinco años en un estante y una bomba en espera consumen el mismo reloj de deformación por compresión.
La disciplina de almacenamiento también importa. Los anillos encapsulados deben almacenarse como cualquier producto elastómero —en lugar fresco, oscuro, en bolsas selladas y lejos de fuentes de ozono— aunque la funda en sí sea inerte, porque el núcleo interior es un caucho normal que envejece según las mismas reglas. Nuestra gama de retenes para alta y baja temperatura página recoge las indicaciones de almacenamiento que damos a los clientes con inventario de elastómeros mixto, y se aplican sin cambios a los anillos con funda.
Preguntas frecuentes
¿Puede una junta tórica encapsulada soportar vacío? Sí, en servicio estático de baja desgasificación: la superficie de fluoropolímero es una elección estándar para instrumentación. Para vacío alto con requisitos de baja tasa de fuga, consulte las opciones de núcleo hueco frente a núcleo macizo y compruebe los datos de desgasificación del proveedor.
¿Cómo dimensiono un recambio? Mida la sección y el diámetro interior como lo haría con cualquier junta tórica y, después, confirme que el alojamiento se diseñó para una sección con funda. Si el anillo antiguo era de caucho simple, no coloque un anillo encapsulado en la misma ranura sin volver a comprobar el apriete y el llenado.
¿Qué ocurre si la funda se agrieta en servicio? El núcleo queda expuesto al medio. Con un núcleo de silicona en hidrocarburos, prevea hinchazón y pérdida de carga en cuestión de días; con un núcleo de FKM, el anillo puede aguantar hasta la siguiente parada. En cualquier caso, planifique la sustitución: el fallo es progresivo, no instantáneo.
¿Son adecuados estos anillos para alimentación y farmacia? Con resinas de funda conformes con la FDA y opciones de núcleo USP Clase VI, sí, y los racores de abrazadera sanitarios son una aplicación principal. Solicite el paquete de conformidad por lote: los lotes de resina cambian y los certificados deben acompañar al envío, no al folleto.
¿Puedo usarlos en ejes giratorios? Solo a velocidades muy lentas y con cargas ligeras. La funda no tolera el deslizamiento continuo; especifique en su lugar un retén de labio de PTFE energizado por muelle o un retén de aceite rotativo convencional.
¿Cuánto duran en servicio? Con el alojamiento adecuado y una exigencia estática, es normal un servicio de varios años entre paradas, y los anillos sanitarios que se abren con frecuencia se sustituyen según el número de aperturas. La respuesta honesta depende de los ciclos de temperatura y de la frecuencia con que se manipula la unión: planifique inspecciones en cada desmontaje y deseche el anillo ante cualquier pliegue en la funda.
¿Por qué mi proveedor pregunta por las dimensiones del alojamiento? Porque el fallo más común es un anillo especificado por tamaño e instalado en una ranura mecanizada para caucho. Los valores de apriete y llenado indican al proveedor si el alojamiento funcionará antes de que se envíe el anillo, y esa comprobación no cuesta nada comparada con una reconstrucción tras un fallo por pliegue.
Jacket, Core and Groove as One Specification
FEP and PFA encapsulated O-rings are supplied in both jacket polymers, with silicone or FKM cores, solid or hollow, in the sizes this guide maps against chemical compatibility. Because the jacket is the barrier and the core is the spring, the two are quoted as a pair: a PFA jacket on a silicone core behaves very differently from FEP on FKM at the same squeeze.
What we check before shipping is the groove, not just the size — squeeze and fill for the encapsulated section, the radius and chamfer the jacket has to cross at installation, and the temperature the assembly actually sees. A ring specified by ID and cross-section alone and dropped into a groove cut for rubber is the most common encapsulated failure we see, and it is a drawing problem before it is a material one.
Send the medium, the concentration, the temperature and the groove dimensions to sales@bosssealing.com o a través del formulario de contacto, and we will confirm jacket, core and squeeze before quoting — price and lead time normally within 24 hours, engineering review free.