
Un cilindro de pluma de excavadora y un cilindro de prensa hidráulica son ambos “de servicio pesado”. Ahí termina el parecido. Uno soporta picos de presión de 35 MPa a 200 mm/s con barro compactado contra su rascador, cuatro mil horas al año. El otro trabaja a 28 MPa y 3 mm/s en una planta limpia, a veces durante veinte años sin reacondicionamiento. Si monta el conjunto de sellos de la prensa en la excavadora, tendrá fugas en una temporada. Si monta el conjunto de la excavadora en la prensa, habrá pagado por una resistencia al impacto que la máquina nunca utiliza.
Esta guía separa ambas funciones y después recorre el cilindro de excavadora posición por posición: qué debe hacer cada sello, de qué material suele estar hecho y qué cifras determinan si sobrevive. El apartado de la prensa tiene su propia sección al final, porque los compradores que adquieren ambos productos a la misma fábrica siguen pidiendo un único documento.
Por qué las dos funciones separan el diseño
Cuatro variables distinguen un cilindro móvil de uno industrial: el perfil de presión, la velocidad de deslizamiento, la carga lateral y la contaminación. Veámoslas una a una.
Perfil de presión. Una prensa mantiene una presión fija durante una permanencia prolongada y rara vez la sobrepasa. Una excavadora alcanza la presión de tarado cada vez que el operador cala el cazo, y la válvula de alivio se abre y se vuelve a asentar varias veces por segundo mientras la máquina trabaja contra una roca. Eso genera una ondulación de presión sobre la carga estática. Un sello de vástago que ve 35 MPa estáticos dos veces al día es un componente distinto de uno que ve 35 MPa más 5 MPa de ondulación, 400.000 veces.
Velocidad de deslizamiento. Los émbolos de prensa se mueven a 1–10 mm/s y pasan la mayor parte de su vida inmóviles bajo carga. Los vástagos de excavadora se mueven a 100–300 mm/s e invierten la dirección cada pocos segundos. El movimiento lento no forma película hidrodinámica y deja el sello en un solo punto, por lo que los sellos de prensa fallan por deformación permanente y extrusión; la reciprocidad rápida forma una película, bombea aceite de vuelta y desgasta el labio por abrasión.
Carga lateral. Una prensa está guiada por columnas. El cilindro de una excavadora está guiado por sus propios anillos guía y por las uniones de pasador, y los dientes del cazo transmiten un momento flector directamente al vástago. El desgaste de los anillos guía es el primer fallo en la mayoría de los cilindros de excavadora con muchas horas, y se lleva consigo el sello del vástago.
Contaminación. El aceite de prensa está filtrado y encerrado. El aceite de excavadora también está filtrado, pero el vástago pasa su vida entre polvo de cantera, y cada retracción arrastra una película de lodo abrasivo hacia el prensaestopas. Las muestras de aceite de campo de máquinas con 5.000 horas suelen dar ISO 4406 19/17/14, frente a un objetivo de 16/14/11.
La temperatura del aceite y la vida útil completan el panorama. El aceite de excavadora trabaja a 50–85 °C, condicionado por la temperatura ambiente y por la dureza del trabajo de la máquina; una prensa trabaja a 35–55 °C de forma controlada. Los objetivos de vida útil van en consecuencia: 4.000–8.000 horas en una máquina móvil, 15.000–30.000 en una prensa. Dos diseños pueden parecer idénticos en un plano y estar optimizados para cálculos de coste por hora completamente distintos.
Las cuatro cifras que deciden el conjunto
Antes de cotizar una sola referencia, cuatro cifras resuelven la mayor parte de la selección. Si se equivoca con ellas, el debate sobre el material del sello es irrelevante.
1. Diámetro interior, vástago y carrera. No nominales. Medidos. Un diámetro interior desgastado de 120,15 mm cambia el apriete del sello del émbolo, y un vástago recromado 0,05 mm por encima de la medida no entrará en un rascador estándar. Solicitamos el plano del cilindro junto con una medición de las piezas antiguas.
2. Tarado de la válvula de alivio, no presión de trabajo. El sello ve lo que deja pasar el alivio, más el pico de presión cuando un circuito caliente cierra una corredera. En una máquina de la clase de 20 toneladas, el alivio principal suele estar tarado a 32–35 MPa; el circuito de pluma puede ver 38 MPa en un calado. Pida el sello para el tarado del alivio y añada después un escalón de margen para el pico.
3. Frecuencia de ciclos y carrera. Un circuito de martillo y un circuito de pluma usan el mismo aceite y sellos distintos. Las frecuencias de ciclo altas favorecen los sellos escalonados con cara de PTFE en el vástago; las frecuencias de ciclo bajas con alta carga de retención favorecen las copas en U de PU cargadas.
4. Tipo de aceite y temperatura. El mineral ISO VG 46 es la opción por defecto. El bioaceite (HETG, HEES) ataca a algunos compuestos de NBR y a muchas calidades de PU por hidrólisis. El agua-glicol resistente al fuego requiere una familia de elastómeros completamente distinta. Si la máquina trabaja en una fundición o en un desierto, la temperatura ambiente condiciona todo el conjunto.
Posición por posición: qué hace realmente cada sello
Un kit de cilindro de excavadora contiene seis posiciones funcionales. Los proveedores las cotizan como un conjunto, y los compradores suelen suponer que el conjunto es intercambiable entre marcas. No lo es: las anchuras de ranura, los radios y las disposiciones de respaldo difieren, y un mismo diámetro interior de 100 mm puede admitir tres perfiles distintos de sello de émbolo.
| Posición | Función | Material habitual | Dureza habitual | Fallo típico |
|---|---|---|---|---|
| Retén del vástago | Retener la presión, devolver la película de aceite, sin fuga externa | Copa en U de PU, o sello escalonado de PTFE con energizador de NBR | 93–95 Shore A (PU) | Desgaste del labio por arenilla y después extrusión en el huelgo del prensaestopas |
| Sello amortiguador | Absorber el pico de presión antes de que llegue al sello del vástago | PU o PTFE con labio de alivio | 93–95 Shore A | Fisuración por fatiga en el labio de alivio; a menudo pasa desapercibida en el reacondicionamiento |
| Junta de pistón | Separar las cámaras de cabeza y vástago, retener la carga sin deriva | Sello escalonado de PTFE, o anillo de PU cargado | Shore A 95 / Shore D 55–60 para PTFE | Rayado por daños en el diámetro interior; pérdida de apriete del energizador |
| Anillo de desgaste / guía | Centrar el émbolo, soportar la carga lateral, evitar el contacto metálico | PTFE-bronce, fenólico, nailon con fibra de vidrio, PEEK | — | Desgaste por debajo del espesor mínimo y después contacto del émbolo con el diámetro interior |
| Rascador | Raspar el barro y el polvo del vástago entrante | PU de doble labio, a veces con carcasa metálica | 93 Shore A | Labio desgarrado o endurecido; después falla el retén del vástago |
| Juntas tóricas estáticas | Alojamiento del retén, racores y uniones de la culata | NBR 70, HNBR 90, FKM 80 para servicio en caliente | 70–90 Shore A | Deformación permanente, desgaste por roce en la cara de la junta |
Los fabricamos como kits combinados — consulte nuestra kits de sellado hidráulico y sellos de repuesto gama — con los juntas de pistón y junta de vástago perfiles individuales disponibles por separado cuando solo ha fallado una posición.
Dos de ellos concentran la mayor parte del riesgo de garantía: el retén del vástago y el rascador. El retén del pistón acapara la atención porque el bypass interno es fácil de diagnosticar, pero en nuestro análisis de devoluciones el par formado por el retén del vástago y el rascador representa aproximadamente dos tercios de las reclamaciones por fugas externas.
Retenes de pistón: junta escalonada o U-cup cargado
El retén del pistón debe cumplir dos funciones contradictorias: sellar a presión casi nula para que la carga no descienda lentamente y soportar 35 MPa sin extrusionarse hacia el huelgo del cilindro. Un elastómero por sí solo tiene dificultades con ambas. Por eso la mayoría de los pistones de excavadora utilizan ahora un diseño de dos piezas: un anillo frontal de plástico de baja fricción para el sellado a presión y un energizador elastómero para la estanqueidad estática.
| Diseño | Presión máxima (práctica) | Fricción de arranque | Ancho de ranura | Dónde corresponde |
|---|---|---|---|---|
| Junta escalonada de PTFE + junta tórica de NBR como energizador | 35–40 MPa con respaldo | Baja, estable tras el rodaje | Ancha, estilo ISO 7425-1 | Pistones de pluma, brazo y cuchara en máquinas de 13–40 t |
| U-cup de PU cargado (una pieza) | 25 MPa | Mayor, aumenta a medida que el PU se endurece | Estrecha | Cilindros de pequeño diámetro y auxiliares, geometrías de ranura antiguas |
| Junta compacta de PU con guía integrada | 25–31,5 MPa | Moderado | Estrecha | Reacondicionamiento donde la ranura del pistón no se puede ensanchar |
| Respaldo de PU + PTFE de dos piezas | 31,5 MPa | Moderado | Medio | Reconstrucción económica de un pistón con junta escalonada |
La junta escalonada gana en fricción y en retención, pero necesita una ranura más ancha y un buen acabado del cilindro. El bruñido a Ra 0,2–0,4 µm importa más de lo que la mayoría de los reconstructores espera: un acabado del cilindro desgarrado actúa como una muela de pulir y desgasta la cara de PTFE en unos cientos de horas.
Retenes de vástago y retenes amortiguadores: el conjunto, no la pieza
El retén del vástago es el único componente entre el aceite a presión y el mundo exterior, y también es el componente que debe dejar pasar una película microscópica de aceite para lubricar el rascador. Ese equilibrio es todo el diseño.
En una excavadora, un retén de vástago de U-cup simple es habitual hasta unos 25 MPa. Por encima de eso, y en cualquier circuito con ciclos rápidos, el retén amortiguador se gana su ranura. El amortiguador se sitúa por fuera del retén principal del vástago, absorbe el pico de presión con su propio labio y evacúa el aceite atrapado de vuelta al depósito a través de un pequeño conducto de alivio. El retén del vástago situado detrás solo ve entonces la presión residual, lo que prolonga varias veces su vida útil en circuitos de martillos y rompedores.
Los reconstructores omiten el amortiguador más a menudo que cualquier otra pieza, normalmente porque es un anillo fino que parece un separador. Después, el nuevo retén del vástago falla en 300 horas y se culpa al kit.
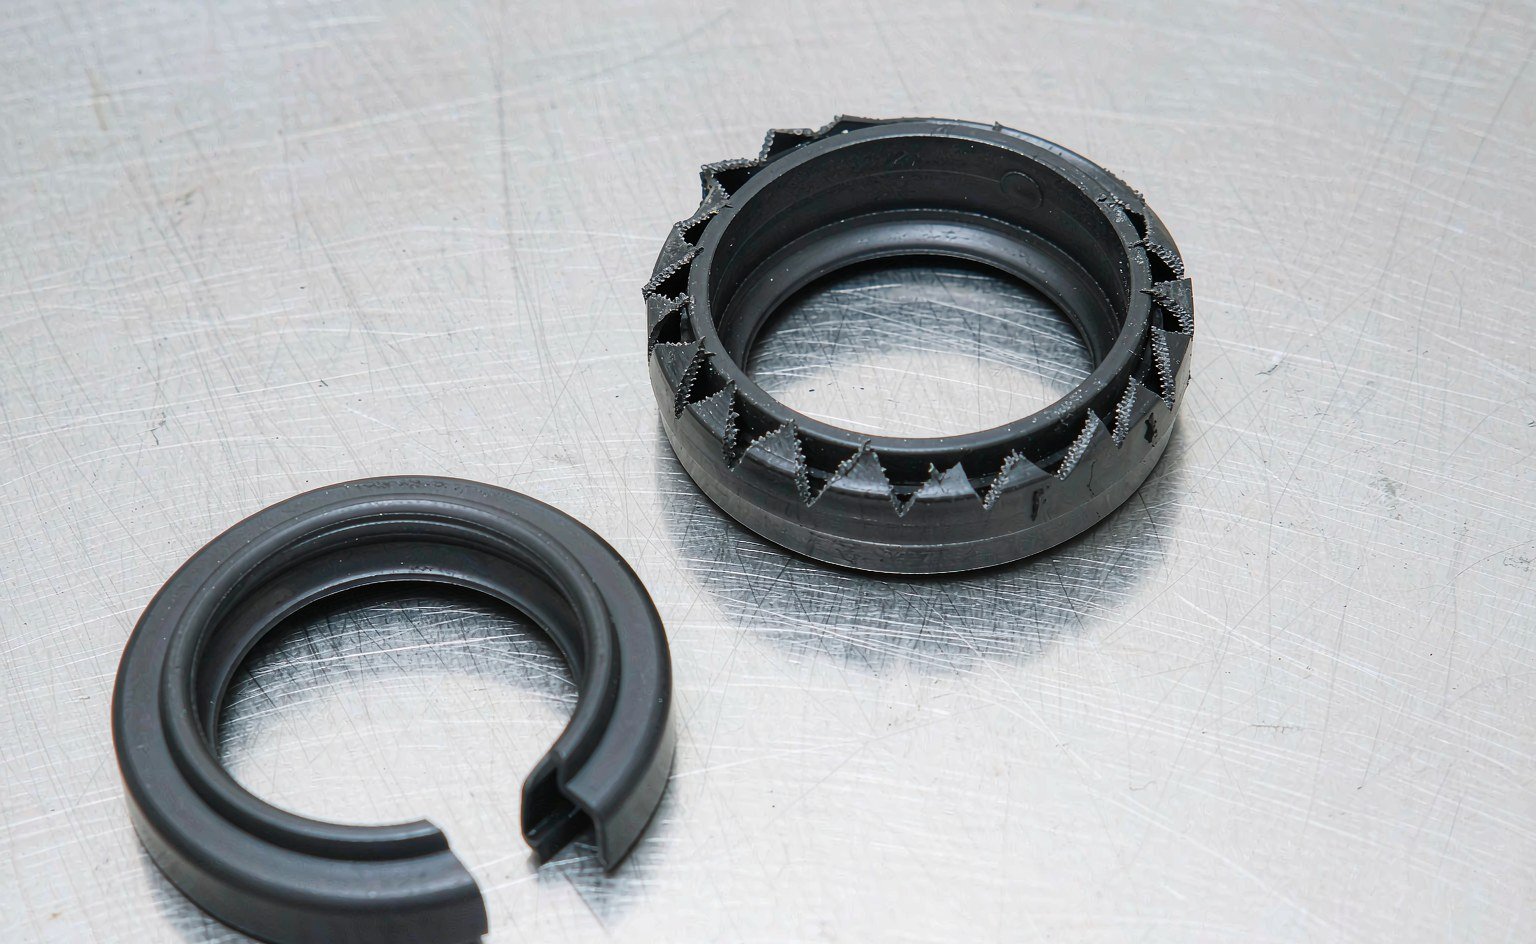
Si el retén del vástago antiguo muestra un corte circunferencial limpio en el talón del labio, el amortiguador faltaba o ya estaba destruido. Si muestra un labio mordido y lleno de suciedad abrasiva, el rascador falló primero. El patrón de desgaste indica qué pieza hay que cambiar en el diseño, no solo en el kit.
Selección del rascador: donde el barro decide el intervalo de servicio
Un rascador tiene una sola función y un entorno hostil. Debe eliminar la película abrasiva de un vástago cromado que se mueve a 200 mm/s sin levantar aceite del vástago en la carrera de retorno, y debe hacerlo mientras está impregnado del mismo abrasivo que está eliminando.
Tres configuraciones cubren la mayoría de las máquinas. Un rascador de PU de un solo labio rascador es adecuado para obras limpias. Un rascador de PU de doble labio con carcasa metálica añade un segundo borde de raspado y mantiene su forma en un alojamiento caliente. Un rascador de PU con labio antipolvo integrado y un anillo de respaldo metálico independiente es la elección para trabajos de demolición y cantera, donde el vástago vuelve recubierto en lugar de húmedo.
El huelgo importa tanto como el compuesto. Si el rascador se aloja en un alojamiento donde el huelgo entre vástago y cilindro permite que la suciedad compactada empuje el labio hacia fuera, se invertirá. Hemos visto rascadores invertidos en máquinas que nunca salieron de un patio pavimentado: la causa era un alojamiento mecanizado con 0,3 mm de exceso, no el material.
Anillos guía y carga lateral: el problema de alineación
Anillos guía — anillos de desgaste, bandas de apoyo, bandas guía — no sellan nada. Mantienen el pistón y el vástago concéntricos para que los retenes puedan cumplir su función con el huelgo para el que fueron diseñados. Cuando se desgastan, el pistón cae sobre el cilindro, el huelgo del retén se abre en un lado y comienza la extrusión.
| Material de guía | Capacidad de carga | Comportamiento al desgaste | Límite de temperatura | Uso recomendado |
|---|---|---|---|---|
| PTFE-bronce | Alta | Baja fricción, cierta incrustación de partículas abrasivas | Aproximadamente 200 °C | Guías de vástago y anillos de desgaste del pistón en cilindros de alta frecuencia de ciclos |
| Tejido fenólico | Muy alto | Buen comportamiento en aceite sucio, puede hincharse en fluidos a base de agua | Aproximadamente 120 °C | Pistones pesados, cilindros de prensa, alta carga lateral |
| Nylon reforzado con fibra de vidrio | Medio | Abrasivo para la superficie de contacto en seco | Aproximadamente 100 °C | Pistones OEM de gama económica |
| PEEK (virgen o con carga de carbono) | Alta | Desgaste muy bajo, estabilidad dimensional | Aproximadamente 250 °C | Guías para alta temperatura, alta carga o de pared fina |
El espesor del anillo guía lo determina la holgura que debe cerrar, no la ranura de la junta. Un guía desgastado de 1,5 mm nominal que mide 1,1 mm ya ha duplicado la holgura diametral; la junta del pistón que va detrás está ahora extruyéndose hacia una holgura para la que nunca fue diseñada. Ese es el mecanismo que hay detrás de la mayoría de las quejas de “las juntas nuevas fallaron en un mes”.
Presión, holgura y extrusión: dimensionar el respaldo
La resistencia a la extrusión es un problema de holgura antes que un problema de material. Toda junta de presión tiene una holgura diametral máxima para una presión y temperatura dadas; si se supera, la junta fluye en frío hacia la holgura, empezando por el punto más caliente del ciclo.
Las reglas prácticas que aplicamos en cilindros móviles:
- Hasta 16 MPa, una junta de PU de 90 Shore A normalmente puede funcionar sin respaldo con holguras estándar.
- De 16 a 25 MPa, añada un solo respaldo en el lado de baja presión o especifique una junta con talón antiextrusión integrado.
- De 25 a 40 MPa, use un respaldo a ambos lados de la junta tórica, o una junta con cara de plástico en una ranura cerrada, y mantenga la holgura por debajo del valor de la tabla del proveedor para esa temperatura.
- Por encima de 40 MPa, trate la unión como un diseño de alta presión: ranura cerrada, respaldo duro (PEEK o PTFE con carga en lugar de PTFE blando) y un taladro que no se deforme bajo carga.
La temperatura altera todos esos valores. Una junta de PU clasificada para 40 MPa a 40 °C pierde aproximadamente la mitad de su margen de extrusión a 80 °C, porque el material se ablanda y la holgura aumenta a medida que se dilata el barril del cilindro. Las máquinas que trabajan con el calor del verano con barriles pintados de negro sufren exactamente esto.
Para conocer los límites reales, trabaje a partir de una tabla de holguras publicada en lugar de una regla empírica: la biblioteca de soluciones de sellado de Trelleborg y las Catálogo de potencia fluida de Hallite ambos tabulan la holgura máxima frente a presión, dureza y temperatura, y ambos utilizan las dimensiones de alojamiento ISO 5597 que siguen la mayoría de las culatas de excavadora.
Fluido y temperatura: la variable silenciosa
El aceite mineral a 50–80 °C es el caso fácil, y la mayoría de los kits para excavadora están diseñados para ello. Otros tres fluidos aparecen con la suficiente frecuencia como para tenerlos en cuenta.
Bioaceite (HETG, HEES). Los fluidos a base de éster hidrolizan el PU de poliéster e hinchan algunos compuestos de NBR. Una junta de vástago de PU de poliéster en una máquina con bioaceite puede perder dureza y sufrir una deformación permanente en una temporada. Este es uno de los pocos casos en los que recomendamos un PU de poliéter o un compuesto de HNBR en lugar de la pieza estándar. Las tablas generales de fluidos como la guía de selección de materiales para juntas tóricas de Marc Rubber son un primer filtro razonable, pero clasifican polímeros base, no compuestos, así que confirme el grado específico con el proveedor.
Agua-glicol (HFC). Escasa lubricidad, y ataca a muchos grados de PU. La respuesta habitual es HNBR o NBR con una junta de vástago con cara de PTFE.
Ambiente caluroso. Una máquina que trabaja en una acería o en un desierto ve el aceite a 90–100 °C. El PU estándar está en su límite; el HNBR para las juntas estáticas y una junta escalonada de PTFE en el vástago resisten mejor que cualquier mejora de PU.
Ninguno de estos cambios resulta caro en la fase de presupuesto. Todos resultan caros después de un fallo, porque hay que reconstruir el kit y la máquina está parada.
El cilindro de prensa: el mismo hardware, prioridades distintas
Los cilindros de prensa funcionan lentos, calientes y limpios. Eso invierte la mayor parte de la lógica de las excavadoras.
El movimiento lento implica que no hay película hidrodinámica. La junta funciona con lubricación límite, y el labio debe poder retener la presión estando casi inmóvil. La deformación permanente por compresión pasa a ser el modo de fallo dominante, no la abrasión. Un compuesto con baja deformación permanente por compresión a 80 °C —medida según ASTM D395 Método B, 22 h a 100 °C para una clasificación comparable— importa más que la resistencia a la tracción.
La presión constante implica que el respaldo realiza un trabajo continuo en lugar de sobrevivir a picos. En una prensa de 31,5 MPa, un respaldo de PTFE que fluye en frío se irá desplazando fuera de la ranura con el paso de los meses. El PTFE con carga o el PEEK, en una ranura cerrada, es la opción duradera.
El aceite limpio implica que el rascador es un formalismo y que los anillos guía pueden ser más finos. También implica que el acabado del taladro suele ser excelente, lo que permite que una junta con cara de PTFE funcione con muy baja fricción —útil en una prensa con una carrera de aproximación lenta donde el stick-slip aparece como una marca en la pieza de trabajo.
Dos configuraciones cubren la mayoría de las prensas: un juego de empaquetadura en V reforzada con tejido para el ariete principal, ajustado mediante una tuerca de prensaestopas, y una junta escalonada de PTFE compacta más un anillo guía para los cilindros de retorno y expulsión. La empaquetadura en V tolera el desgaste absorbiendo el ajuste; la junta escalonada no, pero tiene una fricción mucho menor.
Referenciar cruzadamente un kit OEM sin salir quemado
Los propietarios de máquinas rara vez tienen un plano de juntas. Tienen un número de pieza del catálogo de piezas, o una bolsa de juntas viejas. Ambas vías funcionan, con salvedades.
La referencia cruzada por número de pieza es rápida pero superficial: un número OEM puede abarcar tres construcciones de cilindro distintas a lo largo de la producción de un modelo. Los listados de posventa del tipo que publica este distribuidor son útiles para establecer qué debe contener un kit, y catálogos como PPE ayudan cuando hay que comprobar un equivalente de origen estadounidense contra un número de OEM. Ninguno de los dos indica la anchura de la ranura. Nosotros siempre pedimos también el número de fundición o de conjunto del cilindro, y comparamos las dimensiones del retén antiguo con el plano antes de presupuestar.
Medir las piezas antiguas es más fiable, siempre que las piezas no estén destruidas. Mida el retén del vástago en estado libre y anote el perfil del labio; mida la anchura del retén del pistón en la parte posterior, no en el labio; mida el espesor del anillo guía en cuatro puntos, porque el desgaste rara vez es uniforme. Fotografíe el alojamiento con una escala en el encuadre. Nueve de cada diez errores de referencia cruzada que vemos provienen de una medición tomada sobre una pieza hinchada o desgastada en lugar de una limpia.
Fallos de instalación que simulan un fallo del material
Cuatro fallos explican la mayoría de las reclamaciones por “material equivocado” que investigamos:
- Corte diagonal o labio rebajado en un lado. El retén se arrastró sobre una rosca, un chavetero o un borde afilado del alojamiento. Proteja las roscas con cinta, achaflane la entrada del alojamiento y cubra el retén con el aceite del sistema antes de montarlo.
- Retén torcido en la ranura, fuga en un punto. Montado en seco, o enrollado en lugar de plegado dentro de la ranura. Utilice un cono de montaje y compruebe el asiento con una galga antes de colocar el alojamiento.
- Labio duro y agrietado tras 200 horas. Fluido incorrecto o un lavado contaminado, no un fallo del compuesto. Tome una muestra del aceite y busque disolvente o entrada de agua antes de cambiar la especificación.
- Anillo guía desgastado hasta el fondo en un solo lado. Un vástago doblado o un alojamiento de pasador desgastado ejerce una carga lateral permanente sobre el alojamiento. Compruebe la rectitud del vástago y el diámetro del alojamiento del pasador antes de montar el kit nuevo.
Cada uno de estos fallos cuesta un kit y un día de parada de la máquina. Ninguno se soluciona comprando un compuesto más caro.
Qué pedimos en una solicitud de presupuesto para excavadora
Nuestro propio formulario de solicitud para kits de cilindros móviles tiene ocho líneas, y una solicitud completa recibe presupuesto en un día en lugar de una semana:
- Marca, modelo y rango de número de serie de la máquina.
- Posición del cilindro: pluma, brazo, cuchara, giro, traslación, martillo, pulgar.
- Número de conjunto o de pieza del cilindro, más diámetro interior × vástago × carrera si se conocen.
- Presión de tarado de la válvula de alivio y si el circuito tiene ranura para retén amortiguador.
- Tipo de aceite y temperatura normal de funcionamiento.
- Condiciones del lugar de trabajo: cantera, demolición, tunelación, puerto, agricultura.
- Cantidad por año y si el pedido es puntual o programado.
- Cualquier requisito de embalaje o marcado para reventa.
Para los distribuidores, la octava línea importa más de lo que esperan. Un kit envasado como una bolsa suelta de anillos se vende mal en un mostrador; el mismo kit en una tarjeta impresa con el modelo de la máquina y un diagrama de posición se vende con prima. Es una decisión de embalaje, no de sellado, pero forma parte de lo que una fábrica debería poder hacer por usted.
Puntos clave
- Los cilindros de excavadora y de prensa comparten componentes, no servicio. La pulsación de presión, la velocidad del vástago, la carga lateral y la suciedad orientan el diseño en direcciones opuestas.
- Especifique según la presión de tarado de la válvula de alivio más un escalón de margen, no según la presión de trabajo nominal.
- El retén amortiguador no es opcional por encima de unos 25 MPa en circuitos de alta frecuencia; omitirlo es el error de reconstrucción más común que vemos.
- El desgaste del anillo guía abre el hueco de extrusión mucho antes de que falle el propio retén. Compruebe el espesor de la guía en cada reconstrucción.
- El PU de 93–95 Shore A cubre la mayoría de los cilindros móviles; el bioaceite, el agua-glicol y el ambiente caluroso requieren cada uno un cambio específico de compuesto.
- La mayoría de los “fallos de material” son daños de instalación o aceite contaminado. Diagnostique el patrón de desgaste antes de cambiar la especificación.
- Una solicitud completa —máquina, posición, dimensiones, tarado de alivio, fluido, lugar de trabajo— vale más que una foto del retén antiguo.
Si está reconstruyendo una flota y quiere que se revise el conjunto posición por posición, envíe el plano del cilindro y el ajuste de tarado de la válvula de alivio. Le responderemos con una lista de materiales propuesta, las dimensiones de ranura que necesita y los dos o tres puntos donde es probable que el diseño original vuelva a fallar.
Lecturas relacionadas en este sitio: qué contiene un kit de retenes para cilindro hidráulico y cómo pedir uno, las diez causas de fallo de retenes hidráulicos que vemos con más frecuencia, y retenes de vástago frente a retenes de pistón.
Todo el conjunto, a partir de un juego de planos
El conjunto de un cilindro es un sistema, y lo presupuestamos como tal: retenes de pistón en forma de retén escalonado o de copa en U cargada, retenes de vástago y amortiguadores, rascadores, anillos guía, anillos de respaldo y las juntas tóricas que hay debajo — en PU, compuestos de PTFE, NBR, HNBR y PEEK. Las medidas pueden seguir un kit de OEM o fabricarse según las dimensiones de ranura que usted mida.
Cuando se hace una referencia cruzada de un kit, comprobamos cuatro números antes de presupuestar nada: diámetro interior, vástago, anchura de ranura y el par de hueco de presión. Un kit de excavadora que encaja en el diámetro interior pero no en la ranura es el tipo más caro de correcto. El servicio en el lado del barro merece una recomendación de rascador; una carga lateral alta merece un espesor de pared de anillo guía, no un retén más grueso.
Envíe el plano del cilindro, los números de pieza del OEM o una foto del conjunto fallido junto con el servicio de la máquina, y le devolveremos una lista de materiales propuesta, las dimensiones de ranura que necesita y los puntos donde es probable que se repita el diseño original. El precio y el plazo de entrega se envían en un día, revisión de ingeniería gratuita — sales@bosssealing.com o el formulario de contacto.