
Um cilindro de lança de escavadora e um cilindro de prensa hidráulica são ambos “de serviço pesado”. É aí que termina a semelhança. Um suporta picos de pressão de 35 MPa a 200 mm/s com lama acumulada contra o raspador, quatro mil horas por ano. O outro funciona a 28 MPa a 3 mm/s numa fábrica limpa, por vezes durante vinte anos sem reconstrução. Monte o conjunto de vedantes da prensa na escavadora e ele vai vazar numa estação. Monte o conjunto da escavadora na prensa e terá pago por uma resistência ao impacto que a máquina nunca utiliza.
Este guia separa as duas funções e depois percorre o cilindro da escavadora posição a posição: o que cada vedante tem de fazer, de que material é habitualmente feito e os números que decidem se sobrevive. O lado da prensa tem a sua própria secção no final, porque os compradores que adquirem ambos à mesma fábrica continuam a pedir um único documento.
Por que as Duas Funções Separam o Projeto
Quatro variáveis distinguem um cilindro móvel de um industrial: perfil de pressão, velocidade de deslizamento, carga lateral e contaminação. Vejamos uma de cada vez.
Perfil de pressão. Uma prensa mantém uma pressão definida durante uma pausa longa e raramente a ultrapassa. Uma escavadora atinge a pressão de alívio sempre que o operador bloqueia o balde, e a válvula de alívio abre e volta a assentar várias vezes por segundo enquanto a máquina trabalha contra uma rocha. Isso produz ondulação de pressão sobre a carga estática. Um vedante de haste que vê 35 MPa estáticos duas vezes por dia é um componente diferente de um que vê 35 MPa mais 5 MPa de ondulação, 400 000 vezes.
Velocidade de deslizamento. Os êmbolos das prensas movem-se a 1–10 mm/s e passam a maior parte da vida parados sob carga. As hastes das escavadoras movem-se a 100–300 mm/s e invertem a direção a cada poucos segundos. O movimento lento não forma película hidrodinâmica e deixa o vedante parado num só lugar, razão pela qual os vedantes das prensas falham por deformação permanente e extrusão; a reciprocidade rápida forma película, bombeia óleo de volta e desgasta o lábio por abrasão.
Carga lateral. Uma prensa é guiada por colunas. O cilindro de uma escavadora é guiado pelos seus próprios anéis de guia e pelas articulações de pino, e os dentes do balde transmitem um momento fletor diretamente à haste. O desgaste do anel de guia é a primeira falha na maioria dos cilindros de escavadora com muitas horas, e leva consigo o vedante da haste.
Contaminação. O óleo da prensa é filtrado e confinado. O óleo da escavadora também é filtrado, mas a haste passa a vida no pó da pedreira, e cada recolha arrasta uma película de lama abrasiva em direção ao prensa-estopas. As amostras de óleo de campo de máquinas com 5 000 horas leem habitualmente ISO 4406 19/17/14, contra um alvo de 16/14/11.
A temperatura do óleo e a vida útil completam o quadro. O óleo da escavadora funciona a 50–85 °C, determinado pela temperatura ambiente e pela dureza do trabalho da máquina; uma prensa funciona a 35–55 °C sob controlo. Os objetivos de vida útil seguem-se: 4 000–8 000 horas numa máquina móvel, 15 000–30 000 numa prensa. Dois projetos podem parecer idênticos num desenho e estar otimizados para cálculos de custo por hora completamente diferentes.
Os Quatro Números Que Decidem o Conjunto
Antes de se orçamentar um único número de peça, quatro números resolvem a maior parte da seleção. Se estiverem errados, o debate sobre o material do vedante é inútil.
1. Furo, haste e curso. Não nominais. Medidos. Um furo desgastado de 120,15 mm altera o aperto do vedante do êmbolo, e uma haste que foi recromada 0,05 mm acima da medida não entrará num raspador padrão. Pedimos o desenho do cilindro mais uma medição das peças antigas.
2. Regulação da válvula de alívio, não a pressão de trabalho. O vedante vê o que o alívio deixa passar, mais o pico de pressão quando um circuito quente fecha um carretel. Numa máquina da classe de 20 toneladas, o alívio principal está habitualmente regulado a 32–35 MPa; o circuito da lança pode ver 38 MPa num bloqueio. Encomende o vedante para a regulação do alívio e depois acrescente um passo de margem para o pico.
3. Taxa de ciclos e curso. Um circuito de martelo e um circuito de lança usam o mesmo óleo e vedantes diferentes. Contagens de ciclos elevadas favorecem vedantes escalonados com face de PTFE na haste; contagens de ciclos baixas com elevada carga de retenção favorecem copos em U de PU carregados.
4. Tipo de óleo e temperatura. O mineral ISO VG 46 é o padrão. O bio-óleo (HETG, HEES) ataca alguns compostos de NBR e muitas classes de PU por hidrólise. O água-glicol resistente ao fogo exige uma família de elastómeros completamente diferente. Se a máquina funciona numa fundição ou num deserto, a temperatura ambiente altera todo o conjunto.
Posição a Posição: O Que Cada Vedante Está Realmente a Fazer
Um kit de cilindro de escavadora contém seis posições funcionais. Os fornecedores orçamentam-nos como um conjunto, e os compradores assumem frequentemente que o conjunto é intercambiável entre marcas. Não é: as larguras das ranhuras, os raios e as disposições de apoio diferem, e o mesmo furo de 100 mm pode levar três perfis diferentes de vedante do êmbolo.
| Posição | Função | Material habitual | Dureza habitual | Falha típica |
|---|---|---|---|---|
| Vedante da haste | Reter a pressão, devolver a película de óleo, sem fuga externa | Copo em U de PU, ou vedante escalonado de PTFE com energizador de NBR | 93–95 Shore A (PU) | Desgaste do lábio por areia, depois extrusão para a folga do prensa-estopas |
| Vedante amortecedor | Absorver o pico de pressão antes de atingir o vedante da haste | PU ou PTFE com lábio de alívio | 93–95 Shore A | Fissuração por fadiga no lábio de alívio; frequentemente ignorada na reconstrução |
| Vedante do êmbolo | Separar as câmaras da cabeça e da haste, reter a carga sem deriva | Vedante escalonado de PTFE, ou anel de PU carregado | Shore A 95 / Shore D 55–60 para PTFE | Riscos por danos no furo; perda de aperto do energizador |
| Anel de desgaste / guia | Centrar o êmbolo, suportar a carga lateral, impedir o contacto metálico | PTFE-bronze, fenólico, nylon com fibra de vidro, PEEK | — | Desgaste abaixo da espessura mínima, depois contacto do êmbolo com o furo |
| Raspador | Raspar a lama e o pó da haste que entra | PU de lábio duplo, por vezes com caixa metálica | 93 Shore A | Lábio rasgado ou endurecido; depois segue-se o vedante da haste |
| O-rings estáticos | Juntas do alojamento do vedante, das portas e da cabeça | NBR 70, HNBR 90, FKM 80 para serviço a alta temperatura | 70–90 Shore A | Deformação permanente por compressão, desgaste na face da junta |
Fornecemos estes como kits emparelhados — consulte a nossa kits de vedação hidráulica e vedações sobresselentes gama — com os gamas de vedantes de êmbolo e vedante de haste perfis individuais disponíveis separadamente quando apenas uma posição falhou.
Dois destes concentram a maior parte do risco de garantia: o vedante da haste e o raspador. O vedante do êmbolo recebe a atenção porque a fuga interna é fácil de diagnosticar, mas na nossa análise de devoluções o par vedante da haste mais raspador representa cerca de dois terços das reclamações de fuga externa.
Vedantes do Êmbolo: Vedante de Degrau ou U-Cup Carregado
O vedante do êmbolo tem de fazer duas coisas contraditórias: vedar a pressão quase nula para que a carga não desça, e suportar 35 MPa sem extrudir para a folga do furo. O elastómero sozinho tem dificuldade com ambas. É por isso que a maioria dos êmbolos de escavadora usa agora um design de duas peças — um anel de face plástico de baixo atrito para a vedação à pressão e um energizador elastómero para a estanquidade estática.
| Design | Limite de pressão (prático) | Atrito de arranque | Largura da ranhura | Onde se aplica |
|---|---|---|---|---|
| Vedante de degrau em PTFE + O-ring energizador em NBR | 35–40 MPa com anel de apoio | Baixo, estável após o assentamento | Larga, estilo ISO 7425-1 | Êmbolos da lança, do braço e da caçamba em máquinas de 13–40 t |
| U-cup em PU carregado (peça única) | 25 MPa | Mais alto, aumenta à medida que o PU endurece | Estreita | Cilindros de pequeno diâmetro e auxiliares, geometrias de ranhura mais antigas |
| Vedante compacto em PU com guia integrada | 25–31,5 MPa | Moderada | Estreita | Adaptação onde a ranhura do êmbolo não pode ser alargada |
| PU de duas peças + anel de apoio em PTFE | 31,5 MPa | Moderada | Meio | Reconstrução económica de um êmbolo com vedante de degrau |
O vedante de degrau ganha em atrito e em retenção, mas exige uma ranhura mais larga e um bom acabamento do furo. A brunidura para Ra 0,2–0,4 µm é mais importante do que a maioria dos reconstrutores espera: um acabamento do furo rasgado funciona como uma mó e desgasta a face de PTFE em poucas centenas de horas.
Vedantes da Haste e Vedantes Amortecedores: o Par, Não a Peça
O vedante da haste é o único componente entre o óleo pressurizado e o mundo exterior, e é também o componente que tem de deixar passar um filme microscópico de óleo para lubrificar o raspador. Esse equilíbrio é todo o design.
Numa escavadora, um único vedante da haste em U-cup é comum até cerca de 25 MPa. Acima disso, e em qualquer circuito com ciclos rápidos, o vedante amortecedor justifica a sua ranhura. O amortecedor fica do lado exterior do vedante principal da haste, absorve o pico de pressão no seu próprio lábio e purga o óleo retido de volta ao depósito através de uma pequena passagem de alívio. O vedante da haste atrás dele só vê então a pressão residual, o que prolonga a sua vida várias vezes em circuitos de martelo e de rompedor.
Os reconstrutores omitem o amortecedor mais frequentemente do que qualquer outra peça, normalmente porque é um anel fino que parece um espaçador. Depois o novo vedante da haste falha em 300 horas e a culpa recai sobre o kit.
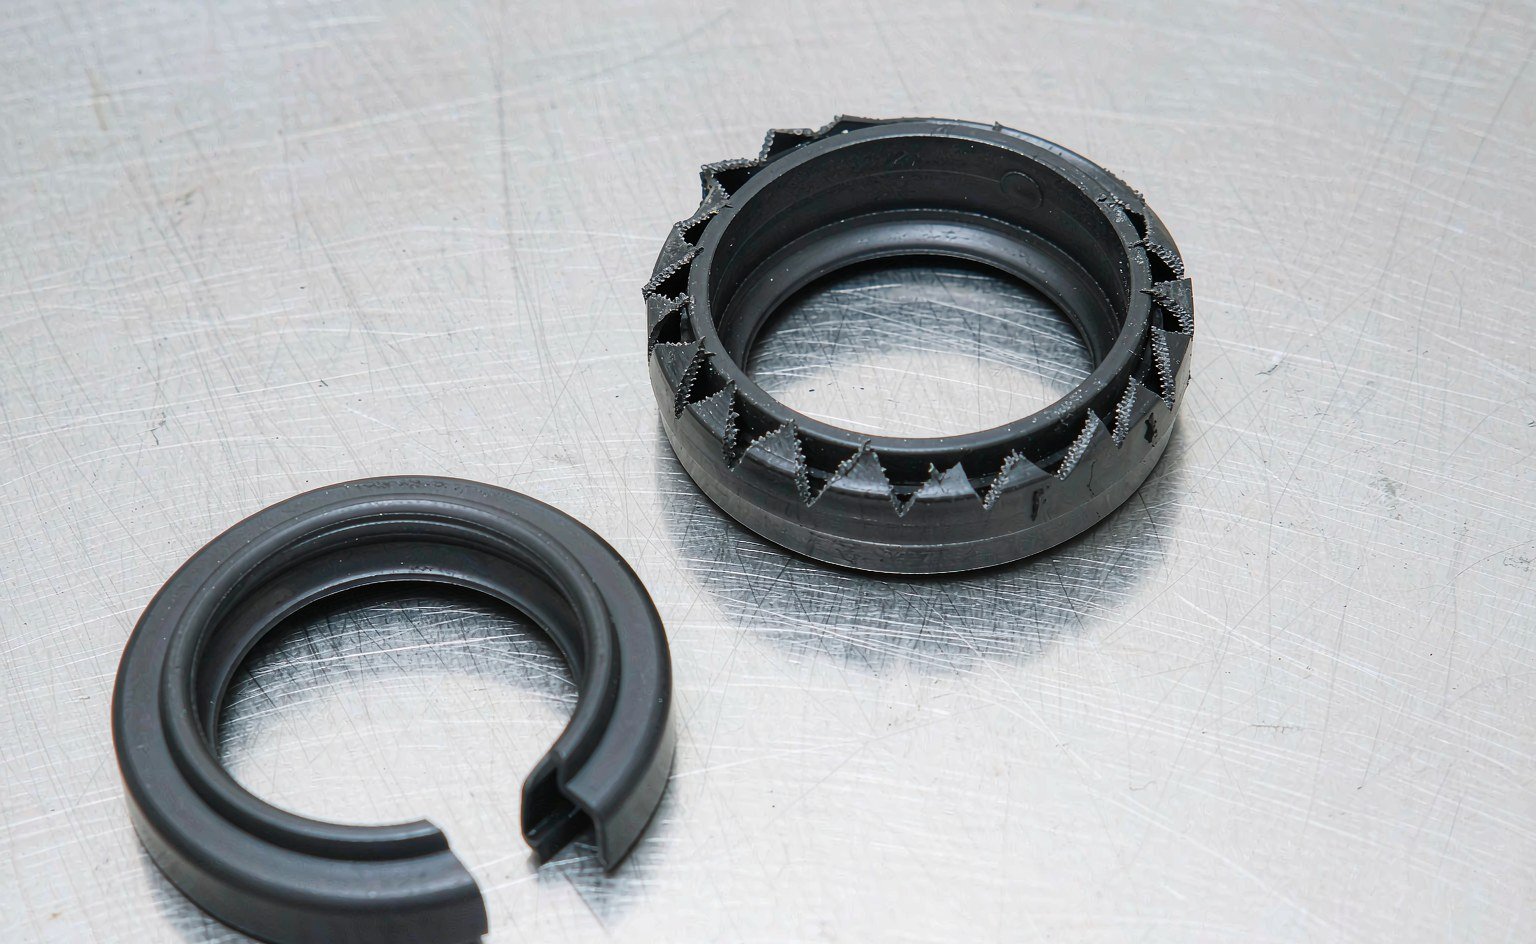
Se o vedante da haste antigo mostrar um corte circunferencial limpo no talão do lábio, o amortecedor estava ausente ou já destruído. Se mostrar um lábio mastigado e cheio de grãos, o raspador falhou primeiro. O padrão de desgaste indica qual a peça a alterar no design, não apenas no kit.
Seleção do Raspador: Onde a Lama Decide o Intervalo de Manutenção
Um raspador tem uma única função e um local de trabalho hostil. Tem de remover o filme abrasivo de uma haste cromada que se move a 200 mm/s sem retirar óleo da haste no curso de retorno, e tem de o fazer enquanto está cheio do mesmo abrasivo que está a remover.
Três configurações cobrem a maioria das máquinas. Um PU de lábio único vedante raspador é adequado para locais limpos. Um raspador em PU de lábio duplo com caixa metálica acrescenta uma segunda aresta de raspagem e mantém a forma num alojamento quente. Um raspador em PU com lábio antipoeira integrado e um anel de suporte metálico separado é a escolha para trabalhos de demolição e pedreiras, onde a haste regressa revestida em vez de húmida.
A folga importa tanto como o composto. Se o raspador estiver num alojamento onde a folga entre a haste e o furo permite que o lábio seja empurrado para fora pela sujidade compactada, ele inverte-se. Já vimos raspadores invertidos em máquinas que nunca saíram de um pátio pavimentado — a causa era um alojamento maquinado 0,3 mm acima da medida, não o material.
Anéis de Guia e Carga Lateral: o Problema do Alinhamento
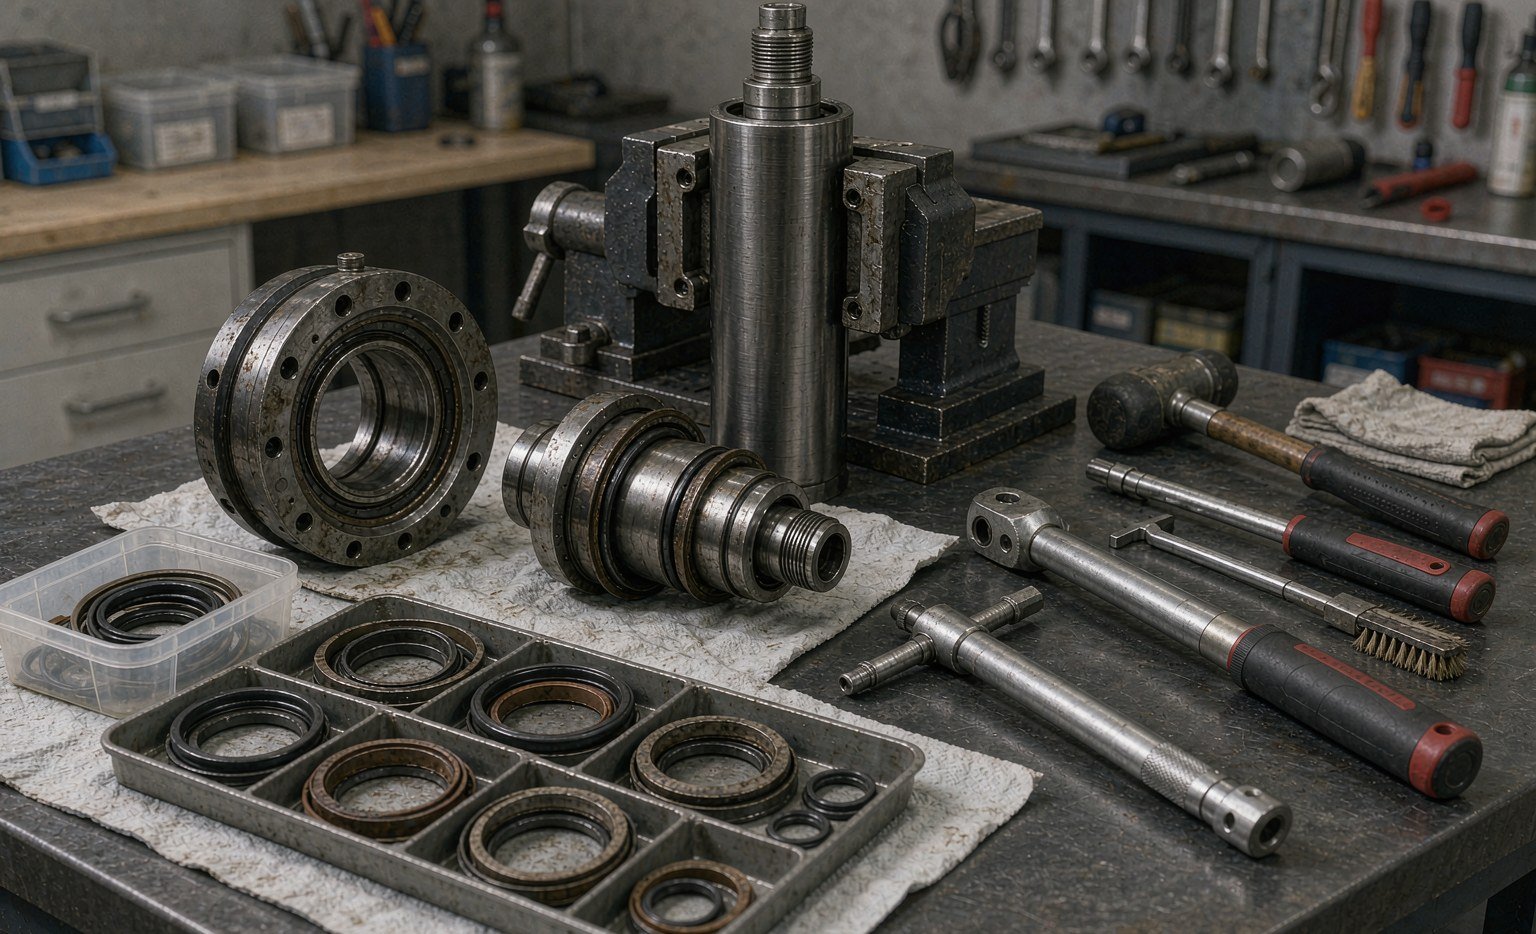
Anéis de guia — anéis de desgaste, tiras de apoio, bandas de guia — não vedam nada. Mantêm o êmbolo e a haste concêntricos para que os vedantes possam fazer o seu trabalho com a folga para que foram concebidos. Quando se desgastam, o êmbolo desce sobre o furo, a folga do vedante abre de um lado e começa a extrusão.
| Material de guia | Capacidade de carga | Comportamento ao desgaste | Limite de temperatura | Melhor utilização |
|---|---|---|---|---|
| PTFE-bronze | Alto | Baixo atrito, alguma incorporação de partículas abrasivas | Cerca de 200 °C | Guias de haste e anéis de desgaste do êmbolo em cilindros de elevado número de ciclos |
| Tecido fenólico | Muito elevado | Bom em óleo sujo, pode inchar em fluido à base de água | Cerca de 120 °C | Êmbolos pesados, cilindros de prensa, elevada carga lateral |
| Nylon reforçado com fibra de vidro | Meio | Abrasivo para a superfície de contacto quando seco | Cerca de 100 °C | Êmbolos OEM orientados ao custo |
| PEEK (virgem ou reforçado com carbono) | Alto | Desgaste muito baixo, estabilidade dimensional | Cerca de 250 °C | Guias para temperaturas elevadas, cargas elevadas ou secções finas |
A espessura do anel guia é determinada pela folga que tem de fechar, não pela ranhura do vedante. Um guia desgastado de 1,5 mm nominal que mede 1,1 mm já duplicou a folga diametral; o vedante do êmbolo atrás dele está agora a extrudir para uma folga para a qual nunca foi concebido. É este o mecanismo por trás da maioria das queixas de “os vedantes novos falharam num mês”.
Pressão, folga e extrusão: dimensionar o apoio
A resistência à extrusão é um problema de folga antes de ser um problema de material. Cada vedante de pressão tem uma folga diametral máxima a uma dada pressão e temperatura; se a exceder, o vedante escoa a frio para a folga, começando no ponto mais quente do ciclo.
As regras práticas que seguimos em cilindros móveis:
- Até 16 MPa, um vedante de PU de 90 Shore A pode normalmente funcionar sem apoio em folgas padrão.
- 16–25 MPa, adicionar um único apoio no lado de baixa pressão ou especificar um vedante com um talão anti-extrusão integrado.
- 25–40 MPa, utilizar um apoio em ambos os lados do O-ring, ou um vedante com face plástica numa ranhura fechada, e manter a folga abaixo do valor da tabela do fornecedor para essa temperatura.
- Acima de 40 MPa, tratar a junta como um projeto de alta pressão: ranhura fechada, apoio duro (PEEK ou PTFE carregado em vez de PTFE macio) e um furo que não se deforme sob carga.
A temperatura altera todos esses valores. Um vedante de PU classificado para 40 MPa a 40 °C perde aproximadamente metade da sua margem de extrusão a 80 °C, porque o material amolece e a folga aumenta à medida que o corpo do cilindro dilata. As máquinas que trabalham no calor do verão com corpos pintados de preto verificam exatamente isto.
Para os limites reais, trabalhe a partir de uma tabela de folgas publicada em vez de uma regra empírica: a biblioteca de soluções de vedação da Trelleborg e os Catálogo de energia fluida Hallite ambos apresentam tabelas de folga máxima em função da pressão, dureza e temperatura, e ambos utilizam as dimensões de alojamento ISO 5597 que a maioria das sedes de escavadoras segue.
Fluido e temperatura: a variável silenciosa
O óleo mineral a 50–80 °C é o caso fácil, e a maioria dos kits para escavadoras é concebida para isso. Surgem com frequência suficiente outros três fluidos para os quais é preciso planear.
Bio-óleo (HETG, HEES). Os fluidos à base de éster hidrolisam o PU de poliéster e fazem inchar alguns compostos de NBR. Um vedante de haste de PU de poliéster numa máquina a bio-óleo pode perder dureza e sofrer deformação permanente numa estação. Este é um dos poucos casos em que recomendamos um PU de polieter ou um composto de HNBR em vez da peça padrão. Tabelas gerais de fluidos como o guia de seleção de materiais para O-rings da Marc Rubber são um primeiro filtro razoável, mas classificam polímeros base, não compostos, pelo que deve confirmar o grau específico com o fornecedor.
Água-glicol (HFC). Lubricidade fraca, e ataca muitos graus de PU. A resposta habitual é HNBR ou NBR com um vedante de haste com face de PTFE.
Ambiente quente. Uma máquina que trabalha numa siderurgia ou num deserto vê o óleo a 90–100 °C. O PU padrão está no seu limite; o HNBR para os vedantes estáticos e um vedante de degrau de PTFE na haste resistem melhor do que qualquer melhoria de PU.
Nenhuma destas alterações é dispendiosa na fase de orçamentação. Todas elas são dispendiosas após uma falha, porque o kit tem de ser reconstruído e a máquina fica parada.
O cilindro de prensa: o mesmo equipamento, prioridades diferentes
Os cilindros de prensa funcionam lentamente, a quente e limpos. Isso inverte a maior parte da lógica das escavadoras.
O movimento lento significa ausência de filme hidrodinâmico. O vedante funciona em lubrificação limite, e o lábio tem de conseguir suster a pressão estando quase parado. A deformação permanente por compressão torna-se o modo de falha dominante, e não a abrasão. Um composto com baixa deformação permanente por compressão a 80 °C — medida segundo a ASTM D395 Método B, 22 h a 100 °C para uma classificação comparável — é mais importante do que a resistência à tração.
A pressão constante significa que o apoio está a trabalhar continuamente em vez de resistir a picos. Numa prensa de 31,5 MPa, um apoio de PTFE que escoe a frio irá fluir para fora da ranhura ao longo dos meses. PTFE carregado ou PEEK, numa ranhura fechada, é a escolha durável.
O óleo limpo significa que o raspador é uma formalidade e que os anéis guia podem ser mais finos. Significa também que o acabamento do furo é geralmente excelente, o que permite que um vedante com face de PTFE funcione com atrito muito baixo — útil numa prensa com um curso de aproximação lento, em que o stick-slip se manifesta como uma marca na peça a trabalhar.
Duas configurações cobrem a maioria das prensas: um conjunto de vedação em V reforçado com tecido para o êmbolo principal, ajustado por uma porca de prensa-estopa, e um vedante de degrau de PTFE compacto mais um anel guia para os cilindros de retorno e de ejecção. A vedação em V tolera o desgaste através do ajuste; o vedante de degrau não, mas tem um atrito muito mais baixo.
Referenciar um kit OEM sem sair prejudicado
Os proprietários de máquinas raramente têm um desenho de vedantes. Têm um número de peça do catálogo de peças, ou um saco de vedantes usados. Ambas as vias funcionam, com ressalvas.
A referência cruzada por número de peça é rápida mas superficial: um número OEM pode abranger três construções diferentes de cilindro ao longo da produção de um modelo. Listagens de pós-venda do tipo que este distribuidor publica são úteis para estabelecer o que um kit deve conter, e catálogos como a PPE ajudam quando é necessário verificar um equivalente de origem norte-americana contra um número OEM. Nenhum dos dois indica a largura da ranhura. Pedimos sempre também o número da fundição ou do conjunto do cilindro, e comparamos as dimensões do vedante antigo com o desenho antes de cotar.
Medir as peças antigas é mais fiável, desde que as peças não estejam destruídas. Meça o vedante da haste no estado livre e registe o perfil do lábio; meça a largura do vedante do êmbolo na parte posterior, não no lábio; meça a espessura do anel guia em quatro pontos, porque o desgaste raramente é uniforme. Fotografe o alojamento com uma escala no enquadramento. Nove em cada dez erros de referência cruzada que vemos resultam de uma medição feita numa peça inchada ou desgastada em vez de numa peça limpa.
Falhas de instalação que imitam falhas de material
Quatro falhas explicam a maioria das alegações de “material errado” que investigamos:
- Corte diagonal ou lábio raspado num dos lados. O vedante foi arrastado sobre uma rosca, um rasgo de chaveta ou uma aresta afiada do alojamento. Envolva as roscas com fita, faça um chanfro na entrada do alojamento e cubra o vedante com o óleo do sistema antes de o montar.
- Vedante torcido na ranhura, fuga num ponto. Montado a seco, ou enrolado em vez de dobrado para dentro da ranhura. Use um cone de montagem e verifique o assentamento com um apalpador antes de colocar o alojamento.
- Lábio duro e fissurado após 200 horas. Fluido errado ou lavagem contaminada, não uma falha do composto. Recolha uma amostra do óleo e procure indícios de solvente ou entrada de água antes de alterar a especificação.
- Anel guia desgastado até ao fim apenas num dos lados. Uma haste empenada ou um furo de pino desgastado está a exercer uma carga lateral permanente no alojamento. Verifique a retidão da haste e o diâmetro do furo do pino antes de montar o novo kit.
Cada uma destas falhas custa um kit e um dia de paragem da máquina. Nenhuma delas se resolve comprando um composto mais caro.
O que pedimos num pedido de cotação para uma escavadora
O nosso próprio formulário de pedido de cotação para kits de cilindros móveis tem oito linhas, e um envio completo recebe uma cotação num dia em vez de numa semana:
- Marca, modelo e intervalo de números de série da máquina.
- Posição do cilindro — lança, braço, balde, rotação, deslocação, martelo, polegar.
- Número do conjunto ou da peça do cilindro, mais furo × haste × curso, se conhecidos.
- Pressão de alívio e se o circuito tem uma ranhura para vedante amortecedor.
- Tipo de óleo e temperatura normal de funcionamento.
- Condições do local — pedreira, demolição, túneis, porto, agricultura.
- Quantidade por ano e se a encomenda é pontual ou programada.
- Qualquer requisito de embalagem ou marcação para revenda.
Para os distribuidores, a oitava linha é mais importante do que esperam. Um kit embalado como um saco solto de anéis vende mal ao balcão; o mesmo kit num cartão impresso com o modelo da máquina e um diagrama de posição vende com prémio. É uma decisão de embalagem, não de vedação, mas faz parte do que uma fábrica deve poder fazer por si.
Principais conclusões
- Os cilindros de escavadora e de prensa partilham componentes, não o regime de serviço. A ondulação de pressão, a velocidade da haste, a carga lateral e a sujidade conduzem o projeto em direções opostas.
- Especifique em função da pressão de alívio mais um passo de margem, não da pressão nominal de trabalho.
- O vedante amortecedor não é opcional acima de cerca de 25 MPa em circuitos de elevado número de ciclos; omiti-lo é o erro de reconstrução mais comum que vemos.
- O desgaste do anel guia abre a folga de extrusão muito antes de o próprio vedante falhar. Verifique a espessura do guia em cada reconstrução.
- O PU com 93–95 Shore A cobre a maioria dos cilindros móveis; o óleo biológico, o água-glicol e o ambiente quente exigem cada um uma alteração específica de composto.
- A maioria das “falhas de material” são danos de instalação ou óleo contaminado. Diagnostique o padrão de desgaste antes de alterar a especificação.
- Um pedido de cotação completo — máquina, posição, dimensões, alívio, fluido, local — vale mais do que uma fotografia do vedante antigo.
Se está a reconstruir uma frota e quer que o conjunto seja revisto posição a posição, envie o desenho do cilindro e a regulação de alívio. Voltaremos com uma proposta de lista de materiais, as dimensões de ranhura necessárias e os dois ou três pontos onde o projeto original provavelmente voltará a falhar.
Leituras relacionadas neste site: o que contém um kit de vedantes para cilindros hidráulicos e como encomendar um, as dez causas de falha de vedantes hidráulicos que vemos com mais frequência, e vedantes de haste versus vedantes de êmbolo.
O conjunto completo, a partir de um único conjunto de desenhos
O conjunto de um cilindro é um sistema, e cotamo-lo como tal: vedantes de êmbolo em forma de vedante escalonado ou de copo em U carregado, vedantes de haste e amortecedores, raspadores, anéis guia, anéis de apoio e os O-rings por baixo deles — em PU, compostos de PTFE, NBR, HNBR e PEEK. Os tamanhos podem seguir um kit OEM ou ser fabricados segundo as dimensões de ranhura que medir.
Quando um kit é objeto de referência cruzada, verificamos quatro números antes de cotar seja o que for: furo, haste, largura da ranhura e o par de folga de pressão. Um kit de escavadora que assenta no furo mas não na ranhura é o tipo mais caro de correto. O serviço do lado da lama justifica uma recomendação de raspador; a elevada carga lateral justifica uma espessura de parede do anel guia, não um vedante mais espesso.
Envie o desenho do cilindro, os números de peça OEM ou uma fotografia do conjunto avariado com o regime de serviço da máquina, e devolveremos uma proposta de lista de materiais, as dimensões de ranhura necessárias e os pontos onde o projeto original provavelmente se repetirá. O preço e o prazo seguem-se no prazo de um dia, com revisão de engenharia gratuita — sales@bosssealing.com ou o formulário de contacto.