
Un cilindro del braccio di un escavatore e un cilindro di una pressa idraulica sono entrambi “heavy-duty”. È qui che finisce la somiglianza. Uno lavora con picchi di pressione di 35 MPa a 200 mm/s con fango compattato contro il raschiatore, quattromila ore all'anno. L'altro lavora a 28 MPa a 3 mm/s in un impianto pulito, a volte per vent'anni senza una revisione. Montate il pacchetto di tenute della pressa sull'escavatore e perderà entro una stagione. Montate il pacchetto dell'escavatore sulla pressa e avrete pagato per una resistenza agli urti che la macchina non usa mai.
Questa guida separa i due impieghi, poi analizza il cilindro dell'escavatore posizione per posizione: cosa deve fare ciascuna tenuta, di cosa è solitamente fatta e i numeri che decidono se sopravvive. Il lato pressa ha una sua sezione alla fine, perché gli acquirenti che si riforniscono da entrambi presso la stessa fabbrica continuano a chiedere un unico documento.
Perché i due impieghi divorziano dal progetto
Quattro variabili distinguono un cilindro mobile da uno industriale: profilo di pressione, velocità di scorrimento, carico laterale e contaminazione. Affrontiamole una alla volta.
Profilo di pressione. Una pressa mantiene una pressione impostata per una lunga sosta e raramente supera il limite. Un escavatore raggiunge la pressione di taratura della valvola di massima ogni volta che l'operatore blocca la benna, e la valvola di massima apre e richiude più volte al secondo mentre la macchina lavora contro una roccia. Questo produce un'ondulazione di pressione sopra il carico statico. Una tenuta dello stelo che vede 35 MPa statici due volte al giorno è un componente diverso da una che vede 35 MPa più 5 MPa di ondulazione, 400.000 volte.
Velocità di scorrimento. Gli steli delle presse si muovono a 1–10 mm/s e passano la maggior parte della loro vita fermi sotto carico. Gli steli degli escavatori si muovono a 100–300 mm/s e invertono la direzione ogni pochi secondi. Il movimento lento non crea alcun film idrodinamico e lascia la tenuta ferma in un punto, ed è per questo che le tenute delle presse cedono per deformazione permanente ed estrusione; l'alternanza rapida crea un film, ripompa l'olio indietro e consuma il labbro per abrasione.
Carico laterale. Una pressa è guidata da colonne. Il cilindro di un escavatore è guidato dai propri anelli di guida e dai giunti a perno, e i denti della benna trasmettono un momento flettente direttamente sullo stelo. L'usura degli anelli di guida è il primo guasto nella maggior parte dei cilindri di escavatore con molte ore di lavoro, e si porta dietro la tenuta dello stelo.
Contaminazione. L'olio delle presse è filtrato e in circuito chiuso. Anche l'olio degli escavatori è filtrato, ma lo stelo passa la sua vita nella polvere di cava, e ogni retrazione trascina un film di fanghiglia abrasiva verso il premistoppa. I campioni di olio prelevati sul campo da macchine con 5.000 ore riportano regolarmente ISO 4406 19/17/14, contro un obiettivo di 16/14/11.
La temperatura dell'olio e la durata in servizio completano il quadro. L'olio degli escavatori lavora a 50–85 °C, determinato dalla temperatura ambiente e da quanto duramente lavora la macchina; una pressa lavora a 35–55 °C sotto controllo. Gli obiettivi di durata ne conseguono: 4.000–8.000 ore su una macchina mobile, 15.000–30.000 su una pressa. Due progetti possono sembrare identici su un disegno ed essere ottimizzati per calcoli di costo per ora completamente diversi.
I quattro numeri che decidono il pacchetto
Prima che venga quotato un solo codice articolo, quattro numeri risolvono la maggior parte della selezione. Sbagliateli e il dibattito sul materiale della tenuta è inutile.
1. Alesaggio, stelo e corsa. Non nominali. Misurati. Un alesaggio usurato di 120,15 mm cambia lo schiacciamento della tenuta del pistone, e uno stelo ricromato con 0,05 mm di sovradimensionamento non entrerà in un raschiatore standard. Chiediamo il disegno del cilindro più una misurazione dei vecchi componenti.
2. Taratura della valvola di massima, non pressione di esercizio. La tenuta vede ciò che la valvola di massima lascia passare, più il picco di pressione quando un circuito caldo chiude un distributore. Su una macchina della classe 20 tonnellate la massima principale è di solito tarata a 32–35 MPa; il circuito del braccio può vedere 38 MPa in caso di stallo. Ordinate la tenuta per la taratura della valvola di massima, poi aggiungete un passo di margine per il picco.
3. Frequenza dei cicli e corsa. Un circuito per martello e un circuito del braccio usano lo stesso olio e tenute diverse. Conteggi elevati di cicli favoriscono tenute a gradino con faccia in PTFE sullo stelo; conteggi bassi con elevato carico di tenuta favoriscono U-cup in PU caricato.
4. Tipo di olio e temperatura. L'olio minerale ISO VG 46 è lo standard predefinito. L'olio bio (HETG, HEES) attacca alcuni composti NBR e molte qualità di PU per idrolisi. Il glicole acqua resistente al fuoco richiede una famiglia di elastomeri completamente diversa. Se la macchina lavora in una fonderia o in un deserto, la temperatura ambiente sposta l'intero pacchetto.
Posizione per posizione: cosa fa realmente ciascuna tenuta
Un kit cilindro per escavatore contiene sei posizioni funzionali. I fornitori le quotano come un set, e gli acquirenti spesso presumono che il set sia intercambiabile tra le marche. Non lo è: le larghezze delle sedi, i raggi e le configurazioni di supporto differiscono, e lo stesso alesaggio da 100 mm può accogliere tre diversi profili di tenuta del pistone.
| Posizione | Funzione | Materiale usuale | Durezza usuale | Guasto tipico |
|---|---|---|---|---|
| Guarnizione dello stelo | Mantenere la pressione, recuperare il film d'olio, nessuna perdita esterna | U-cup in PU, o tenuta a gradino in PTFE con energizzatore in NBR | 93–95 Shore A (PU) | Usura del labbro per abrasivi, poi estrusione nel gioco del premistoppa |
| Tenuta tampone | Assorbire il picco di pressione prima che raggiunga la tenuta dello stelo | PU o PTFE con labbro di scarico | 93–95 Shore A | Fessurazione per fatica sul labbro di scarico; spesso trascurata in revisione |
| Guarnizione del pistone | Separare le camere di testa e dello stelo, mantenere il carico senza deriva | Tenuta a gradino in PTFE, o anello in PU caricato | Shore A 95 / Shore D 55–60 per il PTFE | Rigature da danni all'alesaggio; perdita di schiacciamento dell'energizzatore |
| Anello di usura / guida | Centrare il pistone, sopportare il carico laterale, impedire il contatto metallico | PTFE-bronzo, fenolico, nylon caricato con fibra di vetro, PEEK | — | Usura fino a spessore insufficiente, poi contatto pistone-alesaggio |
| Raschiatore | Raschiare fango e polvere dallo stelo in entrata | PU a doppio labbro, talvolta con carcassa metallica | 93 Shore A | Labbro strappato o indurito; poi segue la tenuta dello stelo |
| O-ring statici | Tenute dell'alloggiamento, della porta e della testa | NBR 70, HNBR 90, FKM 80 per impieghi ad alta temperatura | 70–90 Shore A | Deformazione permanente, erosione sulla faccia di giunzione |
Realizziamo questi come kit abbinati — consulta la nostra kit di guarnizioni idrauliche e guarnizioni di ricambio gamma — con i singoli tenute del pistone e guarnizione stelo profili disponibili separatamente quando è fallita una sola posizione.
Due di questi concentrano la maggior parte del rischio di garanzia: la tenuta dello stelo e il raschiatore. La tenuta del pistone riceve l'attenzione perché il trafilamento interno è facile da diagnosticare, ma nella nostra analisi dei resi la coppia tenuta dello stelo più raschiatore rappresenta circa due terzi delle richieste di garanzia per perdite esterne.
Tenute del pistone: step seal o U-cup caricato
La tenuta del pistone deve fare due cose contraddittorie: tenere a pressione quasi nulla affinché il carico non scenda lentamente, e resistere a 35 MPa senza estrudere nel gioco della canna. Il solo elastomero fatica con entrambe. Ecco perché la maggior parte dei pistoni degli escavatori oggi usa un design in due pezzi — un anello frontale in plastica a basso attrito per la tenuta in pressione e un energizzatore in elastomero per la tenuta statica.
| Design | Limite di pressione (pratico) | Attrito di distacco | Larghezza della sede | Dove è indicato |
|---|---|---|---|---|
| Step seal in PTFE + energizzatore O-ring in NBR | 35–40 MPa con anello di supporto | Basso, stabile dopo il rodaggio | Larga, stile ISO 7425-1 | Pistoni di braccio, avambraccio e benna su macchine da 13–40 t |
| U-cup in PU caricato (pezzo unico) | 25 MPa | Più alto, aumenta con l'indurimento del PU | Stretta | Cilindri a piccolo alesaggio e ausiliari, geometrie delle sedi più vecchie |
| Tenuta compatta in PU con guida integrata | 25–31,5 MPa | Moderato | Stretta | Retrofit dove la sede del pistone non può essere allargata |
| Due pezzi PU + supporto in PTFE | 31,5 MPa | Moderato | Fluido | Revisione economica di un pistone con step seal |
Lo step seal vince per attrito e tenuta, ma richiede una sede più larga e una buona finitura della canna. La levigatura a Ra 0,2–0,4 µm conta più di quanto si aspettino la maggior parte dei revisori: una finitura della canna strappata agisce come una lapidella e consuma la faccia in PTFE in poche centinaia di ore.
Tenute dello stelo e tenute tampone: la coppia, non il pezzo
La tenuta dello stelo è l'unico componente tra l'olio in pressione e il mondo esterno, ed è anche il componente che deve lasciar passare un film d'olio microscopico per lubrificare il raschiatore. Questo equilibrio è l'intero design.
Su un escavatore, una singola tenuta dello stelo a U-cup è comune fino a circa 25 MPa. Oltre, e su qualsiasi circuito con cicli rapidi, la tenuta tampone si guadagna la sua sede. Il tampone si trova all'esterno della tenuta principale dello stelo, assorbe il picco di pressione sul proprio labbro e scarica l'olio intrappolato al serbatoio attraverso un piccolo passaggio di scarico. La tenuta dello stelo dietro di esso vede quindi solo la pressione residua, il che ne prolunga la vita più volte sui circuiti di martelli e demolitori.
I revisori saltano il tampone più spesso di qualsiasi altro pezzo, di solito perché è un anello sottile che sembra un distanziale. Poi la nuova tenuta dello stelo si guasta in 300 ore e la colpa ricade sul kit.
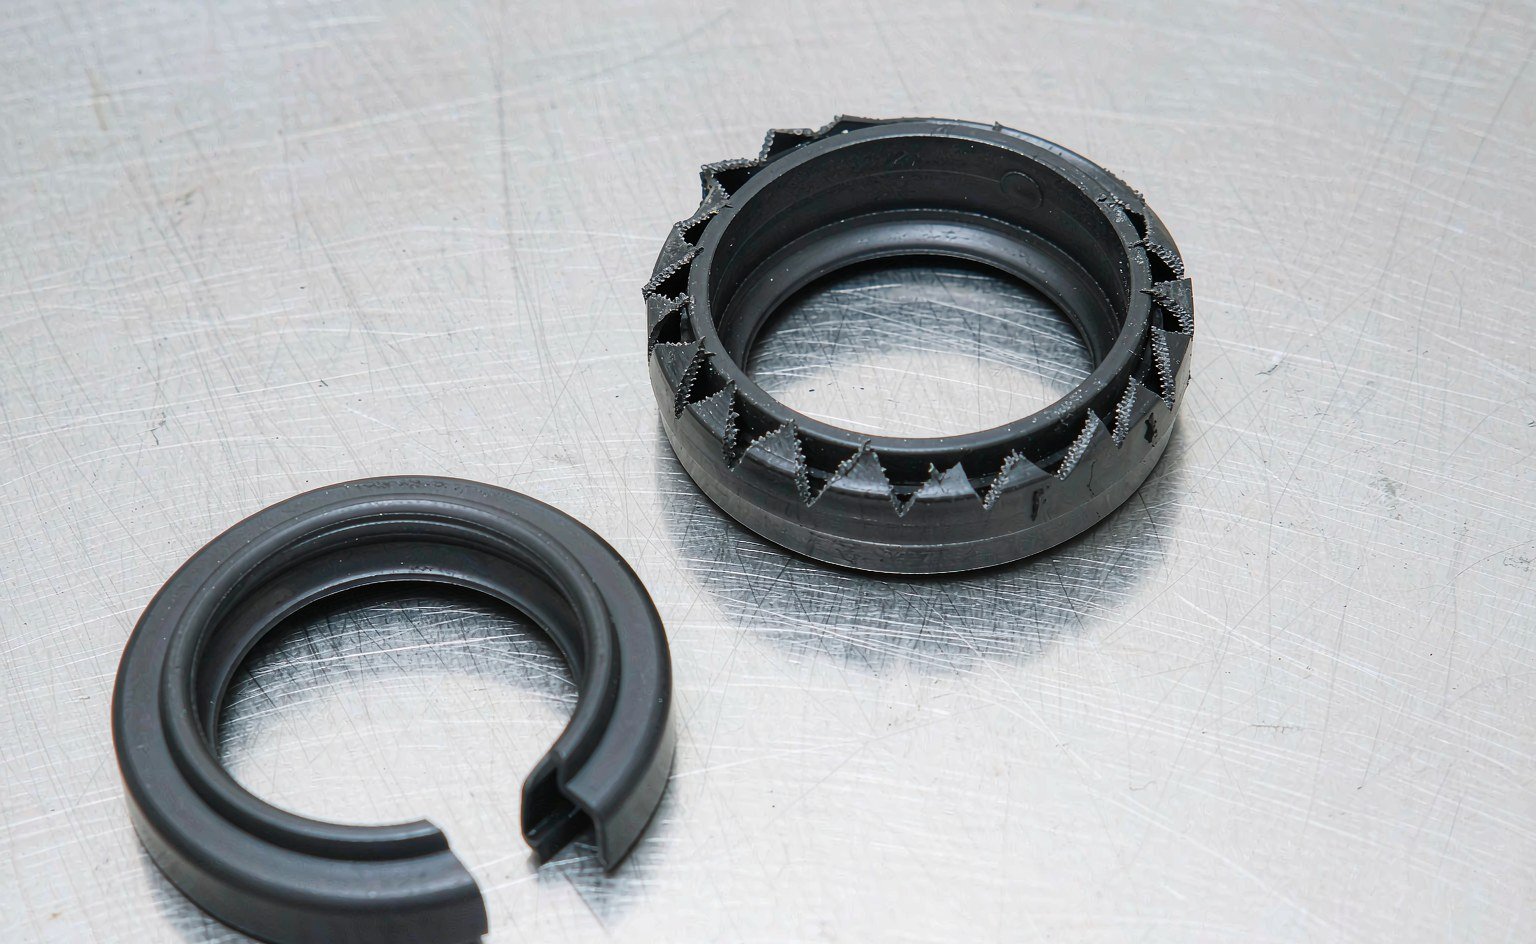
Se la vecchia tenuta dello stelo mostra un taglio circonferenziale netto sul tallone del labbro, il tampone era assente o già distrutto. Se mostra un labbro masticato e pieno di graniglia, il raschiatore è fallito per primo. Il pattern di usura ti dice quale parte cambiare nel design, non solo nel kit.
Scelta del raschiatore: dove il fango decide l'intervallo di manutenzione
Un raschiatore ha un solo compito e un ambiente di lavoro ostile. Deve rimuovere il film abrasivo da uno stelo cromato che si muove a 200 mm/s senza sollevare olio dallo stelo durante la corsa di ritorno, e deve farlo mentre è intasato dallo stesso abrasivo che sta rimuovendo.
Tre configurazioni coprono la maggior parte delle macchine. Un raschiatore in PU a labbro singolo raschiatore è adeguato per cantieri puliti. Un raschiatore in PU a doppio labbro con cassa metallica aggiunge un secondo bordo raschiante e mantiene la forma in un alloggiamento caldo. Un raschiatore in PU con labbro antipolvere integrato e un anello di supporto metallico separato è la scelta per demolizione e cave, dove lo stelo torna rivestito anziché umido.
Il gioco conta quanto il composto. Se il raschiatore si trova in un alloggiamento dove il gioco stelo-canna permette al labbro di essere spinto verso l'esterno dallo sporco compattato, si invertirà. Abbiamo visto raschiatori invertiti su macchine che non hanno mai lasciato un piazzale asfaltato — la causa era un alloggiamento lavorato 0,3 mm in sovramisura, non il materiale.
Anelli di guida e carico laterale: il problema dell'allineamento
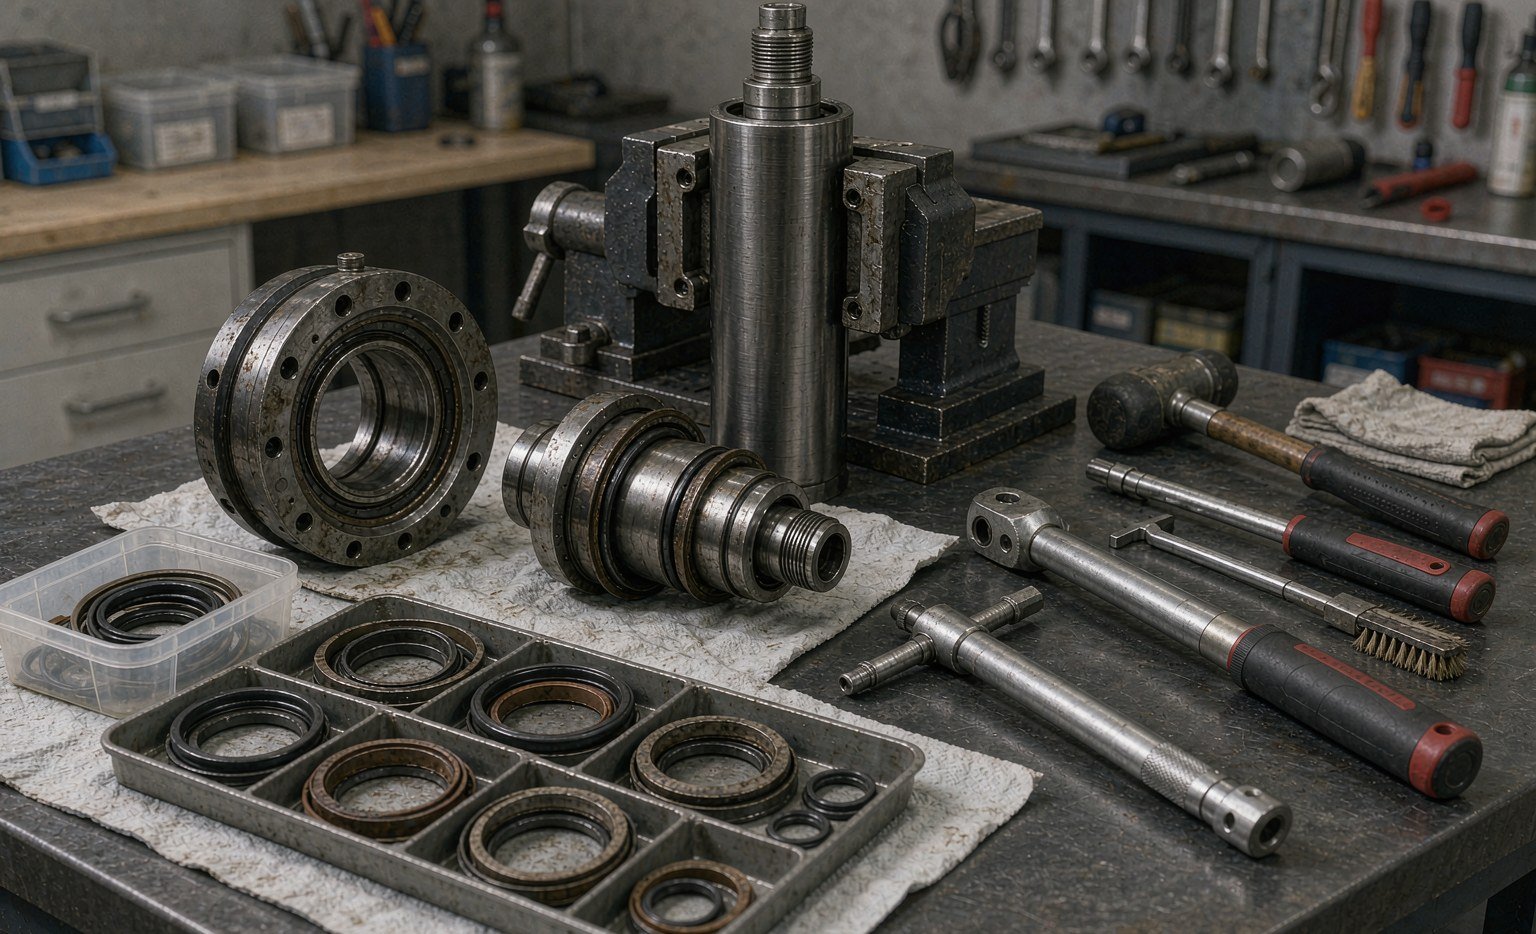
Anelli di guida — anelli di usura, strisce di supporto, fasce di guida — non tengono nulla. Mantengono il pistone e lo stelo concentrici affinché le tenute possano fare il loro lavoro con il gioco per cui sono state progettate. Quando si usurano, il pistone scende sulla canna, il gioco della tenuta si apre su un lato e inizia l'estrusione.
| Materiale di guida | Capacità di carico | Comportamento all'usura | Limite di temperatura | Impiego ottimale |
|---|---|---|---|---|
| PTFE-bronzo | Alto | Basso attrito, un certo inglobamento di particelle abrasive | Circa 200 °C | Guide stelo e anelli di usura del pistone su cilindri ad alto numero di cicli |
| Tessuto fenolico | Molto elevato | Buono in olio sporco, può rigonfiarsi in fluidi a base acqua | Circa 120 °C | Pistoni pesanti, cilindri di pressa, elevato carico laterale |
| Nylon caricato con fibra di vetro | Fluido | Abrasivo verso la superficie di contatto a secco | Circa 100 °C | Pistoni OEM orientati al costo |
| PEEK (vergine o caricato con carbonio) | Alto | Usura molto bassa, stabilità dimensionale | Circa 250 °C | Guide per alte temperature, carichi elevati o sezioni sottili |
Lo spessore dell'anello guida è determinato dal gioco che deve chiudere, non dalla sede della tenuta. Un anello guida usurato da 1,5 mm nominali che misura 1,1 mm ha già raddoppiato il gioco diametrale; la tenuta del pistone dietro di esso sta ora estrudendo in un'intercapedine per cui non era mai stata dimensionata. È questo il meccanismo alla base della maggior parte delle lamentele del tipo “le nuove tenute si sono guastate in un mese”.
Pressione, gioco ed estrusione: dimensionare il supporto antiestrusione
La resistenza all'estrusione è un problema di gioco prima che di materiale. Ogni tenuta a pressione ha un gioco diametrale massimo a una data pressione e temperatura; superatolo, la tenuta fluisce a freddo nell'intercapedine, a partire dal punto più caldo del ciclo.
Le regole pratiche che applichiamo sui cilindri mobili:
- Fino a 16 MPa, una tenuta in PU 90 Shore A può di norma funzionare senza supporto antiestrusione con giochi standard.
- 16–25 MPa, aggiungere un singolo supporto antiestrusione sul lato a bassa pressione oppure specificare una tenuta con tallone antiestrusione integrato.
- 25–40 MPa, usare un supporto antiestrusione su entrambi i lati dell'O-ring, oppure una tenuta con faccia in plastica in una sede chiusa, e mantenere il gioco al di sotto del valore indicato nella tabella del fornitore per quella temperatura.
- Oltre 40 MPa, trattare il giunto come un progetto ad alta pressione: sede chiusa, supporto antiestrusione duro (PEEK o PTFE caricato anziché PTFE morbido) e un alesaggio che non si deformi sotto carico.
La temperatura modifica tutti questi valori. Una tenuta in PU dimensionata per 40 MPa a 40 °C perde circa metà del suo margine di estrusione a 80 °C, perché il materiale si ammorbidisce e il gioco aumenta con la dilatazione della canna del cilindro. Le macchine che lavorano nel caldo estivo con canne verniciate di nero presentano esattamente questo fenomeno.
Per i limiti effettivi, fare riferimento a una tabella dei giochi pubblicata anziché a una regola empirica: la libreria di soluzioni di tenuta di Trelleborg e le Catalogo di oleodinamica Hallite entrambi riportano in tabella il gioco massimo in funzione di pressione, durezza e temperatura, ed entrambi utilizzano le dimensioni di alloggiamento ISO 5597 che seguono la maggior parte delle teste di escavatori.
Fluido e temperatura: la variabile silenziosa
Olio minerale a 50–80 °C è il caso semplice, e la maggior parte dei kit per escavatori è realizzata per questo. Altri tre fluidi compaiono abbastanza spesso da dover essere previsti.
Bio-olio (HETG, HEES). I fluidi a base estere idrolizzano il PU poliestere e rigonfiano alcuni composti NBR. Una tenuta stelo in PU poliestere in una macchina a bio-olio può perdere durezza e subire una deformazione permanente nell'arco di una stagione. È uno dei pochi casi in cui consigliamo un PU polietere o un composto HNBR al posto del componente standard. Tabelle generali sui fluidi come la guida alla selezione dei materiali per O-ring di Marc Rubber costituiscono un primo filtro ragionevole, ma valutano i polimeri di base, non i composti, quindi confermare la specifica qualità con il fornitore.
Glicole acqua (HFC). Scarsa lubrificazione, e attacca molti gradi di PU. La risposta abituale è HNBR o NBR con una tenuta stelo con faccia in PTFE.
Ambiente caldo. Una macchina che lavora in un'acciaieria o in un deserto vede olio a 90–100 °C. Il PU standard è al limite; l'HNBR per le tenute statiche e una tenuta a gradino in PTFE sullo stelo resistono meglio di qualsiasi upgrade in PU.
Nessuna di queste modifiche è costosa in fase di preventivo. Tutte lo sono dopo un guasto, perché il kit deve essere ricostruito e la macchina è ferma.
Il cilindro di pressa: stesso hardware, priorità diverse
I cilindri di pressa funzionano lenti, caldi e puliti. Questo inverte gran parte della logica degli escavatori.
Il movimento lento significa assenza di film idrodinamico. La tenuta funziona in regime di lubrificazione limite, e il labbro deve essere in grado di mantenere la pressione quasi da fermo. La deformazione permanente diventa la modalità di guasto dominante, non l'abrasione. Un composto con bassa deformazione permanente a 80 °C — misurata secondo ASTM D395 Metodo B, 22 h a 100 °C per una valutazione comparabile — conta più della resistenza a trazione.
La pressione costante significa che il supporto antiestrusione lavora in modo continuo anziché sopravvivere ai picchi. Su una pressa a 31,5 MPa, un supporto antiestrusione in PTFE che fluisce a freddo tenderà a fuoriuscire dalla sede nell'arco di mesi. PTFE caricato o PEEK, in una sede chiusa, è la scelta durevole.
Olio pulito significa che il raschiatore è una formalità e gli anelli guida possono essere più sottili. Significa anche che la finitura dell'alesaggio è di solito eccellente, il che consente a una tenuta con faccia in PTFE di funzionare con attrito molto basso — utile su una pressa con una corsa di avvicinamento lenta in cui lo stick-slip si manifesta come un segno sul pezzo in lavorazione.
Due configurazioni coprono la maggior parte delle presse: un set di guarnizioni a V rinforzate con tessuto per il cilindro principale, regolato da un dado premistoppa, e una tenuta a gradino compatta in PTFE più anello guida per i cilindri di ritorno ed espulsione. La guarnizione a V tollera l'usura recuperando con la regolazione; la tenuta a gradino no, ma ha un attrito molto inferiore.
Riferirsi a un kit OEM senza scottarsi
I proprietari delle macchine raramente dispongono di un disegno delle tenute. Hanno un codice da catalogo ricambi, oppure un sacchetto di vecchie tenute. Entrambe le strade funzionano, con delle avvertenze.
Il riferimento incrociato dei codici è rapido ma superficiale: un codice OEM può coprire tre diverse versioni del cilindro nell'arco della produzione di un modello. Gli elenchi aftermarket del tipo pubblicato da questo distributore sono utili per stabilire cosa dovrebbe contenere un kit, e cataloghi come PPE utile quando un equivalente di origine statunitense deve essere verificato rispetto a un numero OEM. Nessuno dei due indica la larghezza della gola. Chiediamo sempre anche il numero di fusione o di assieme del cilindro, e confrontiamo le dimensioni della vecchia tenuta con il disegno prima di quotare.
Misurare i vecchi componenti è più affidabile, a condizione che non siano distrutti. Misurare la tenuta dello stelo allo stato libero e annotare il profilo del labbro; misurare la larghezza della tenuta del pistone sul dorso, non sul labbro; misurare lo spessore dell'anello guida in quattro punti perché l'usura raramente è uniforme. Fotografare la sede con un righello nell'inquadratura. Nove errori di cross-reference su dieci che vediamo derivano da una misurazione effettuata su un componente gonfio o usurato anziché pulito.
Difetti di installazione che simulano un cedimento del materiale
Quattro difetti spiegano la maggior parte delle segnalazioni di “materiale sbagliato” che esaminiamo:
- Taglio diagonale o labbro asportato su un lato. La tenuta è stata trascinata su una filettatura, una scanalatura per chiavetta o un bordo vivo della sede. Proteggere le filettature con nastro, smussare l'imbocco della sede e lubrificare la tenuta con l'olio dell'impianto prima del montaggio.
- Tenuta attorcigliata nella gola, perdita in un punto. Montata a secco, oppure arrotolata anziché ripiegata nella gola. Usare un cono di montaggio e verificare l'assestamento con uno spessimetro prima di chiudere la sede.
- Labbro indurito e fessurato dopo 200 ore. Fluido sbagliato o lavaggio contaminato, non un difetto della mescola. Campionare l'olio e cercare infiltrazioni di solvente o acqua prima di cambiare specifica.
- Anello guida usurato solo su un lato. Uno stelo piegato o una sede perno usurata esercitano un carico laterale permanente sulla sede. Verificare la rettilineità dello stelo e il diametro della sede perno prima di montare il nuovo kit.
Ognuno di questi difetti costa un kit e un giorno di fermo macchina. Nessuno di essi si risolve acquistando una mescola più costosa.
Cosa chiediamo in una richiesta di offerta per un escavatore
Il nostro modulo di richiesta per i kit cilindro mobili ha otto righe, e una richiesta completa riceve un preventivo in un giorno anziché in una settimana:
- Marca, modello e intervallo di numero di serie della macchina.
- Posizione del cilindro — braccio principale, braccio, benna, rotazione, traslazione, martello, pollice.
- Numero di assieme o di parte del cilindro, più alesaggio × stelo × corsa se noti.
- Pressione di taratura della valvola di massima e se il circuito ha una gola per la tenuta tampone.
- Tipo di olio e temperatura di esercizio normale.
- Condizioni del sito — cava, demolizione, scavo in galleria, porto, agricoltura.
- Quantità annua e se l'ordine è singolo o programmato.
- Eventuali requisiti di imballaggio o marcatura per la rivendita.
Per i distributori, l'ottava riga conta più di quanto si aspettino. Un kit confezionato come un sacchetto sfuso di anelli si vende male al banco; lo stesso kit su una scheda stampata con il modello della macchina e uno schema della posizione si vende a un prezzo premium. È una decisione di imballaggio, non di tenuta, ma fa parte di ciò che una fabbrica dovrebbe poter fare per voi.
Punti chiave
- I cilindri degli escavatori e quelli delle presse condividono l'hardware, non il servizio. Ondulazione di pressione, velocità dello stelo, carico laterale e sporco orientano la progettazione in direzioni opposte.
- Specificare in base alla pressione di taratura della valvola di massima più un gradino di margine, non in base alla pressione di esercizio nominale.
- La tenuta tampone non è opzionale oltre circa 25 MPa nei circuiti ad alta ciclicità; ometterla è l'errore di revisione più comune che vediamo.
- L'usura dell'anello guida apre il gioco di estrusione molto prima che la tenuta stessa ceda. Verificare lo spessore della guida a ogni revisione.
- Il PU a 93–95 Shore A copre la maggior parte dei cilindri mobili; olio bio, acqua-glicole e ambiente caldo richiedono ciascuno una modifica specifica della mescola.
- La maggior parte dei “cedimenti del materiale” sono danni da installazione o olio contaminato. Diagnosticare il pattern di usura prima di cambiare la specifica.
- Una richiesta completa — macchina, posizione, dimensioni, taratura, fluido, sito — vale più di una foto della vecchia tenuta.
Se state revisionando una flotta e volete che lo stack venga esaminato posizione per posizione, inviate il disegno del cilindro e la taratura della valvola di massima. Torneremo con una distinta base proposta, le dimensioni delle gole necessarie e i due o tre punti in cui il progetto originale è probabile che ceda di nuovo.
Letture correlate su questo sito: cosa contiene un kit di tenute per cilindri idraulici e come ordinarne uno, le dieci cause di cedimento delle tenute idrauliche che vediamo più spesso, e tenute dello stelo rispetto alle tenute del pistone.
L'intero stack, da un unico set di disegni
Lo stack di un cilindro è un sistema, e noi lo quotiamo come tale: tenute del pistone in forma di step-seal o U-cup caricata, tenute dello stelo e tampone, raschiatori, anelli guida, anelli di supporto e gli O-ring sottostanti — in PU, mescole PTFE, NBR, HNBR e PEEK. Le dimensioni possono seguire un kit OEM o essere realizzate secondo le dimensioni delle gole che misurate.
Quando un kit viene cross-referenziato, verifichiamo quattro numeri prima di quotare qualsiasi cosa: alesaggio, stelo, larghezza della gola e la coppia di gioco di pressione. Un kit per escavatore che si adatta all'alesaggio ma non alla gola è il tipo più costoso di corretto. Il servizio lato fango merita una raccomandazione di raschiatore; un elevato carico laterale merita uno spessore di parete dell'anello guida, non una tenuta più spessa.
Inviate il disegno del cilindro, i numeri di parte OEM o una foto dello stack guasto con il servizio della macchina, e vi restituiremo una distinta base proposta, le dimensioni delle gole necessarie e i punti in cui il progetto originale è probabile che si ripeta. Prezzo e tempi di consegna seguono entro un giorno, revisione tecnica gratuita — sales@bosssealing.com oppure il modulo di contatto.