
Cada junta hidráulica que falla deja pruebas. La forma del daño, su posición en el labio y el estado del metal de contacto le dicen lo que ocurrió mucho antes de que llegue un análisis de aceite. El problema es que la mayoría de los equipos de mantenimiento sustituyen la junta, rellenan el aceite y siguen adelante, por lo que el mismo fallo reaparece en semanas.
Reconstruimos y volvemos a sellar cilindros para clientes de maquinaria de construcción, agrícola e industrial, y las mismas diez causas explican casi todos los fallos prematuros que vemos. A continuación se detalla cada una con la huella física que deja, agrupadas según la parte del sistema que las produce: contaminación, calor y química, y carga mecánica.
Empiece por el daño, no por la referencia
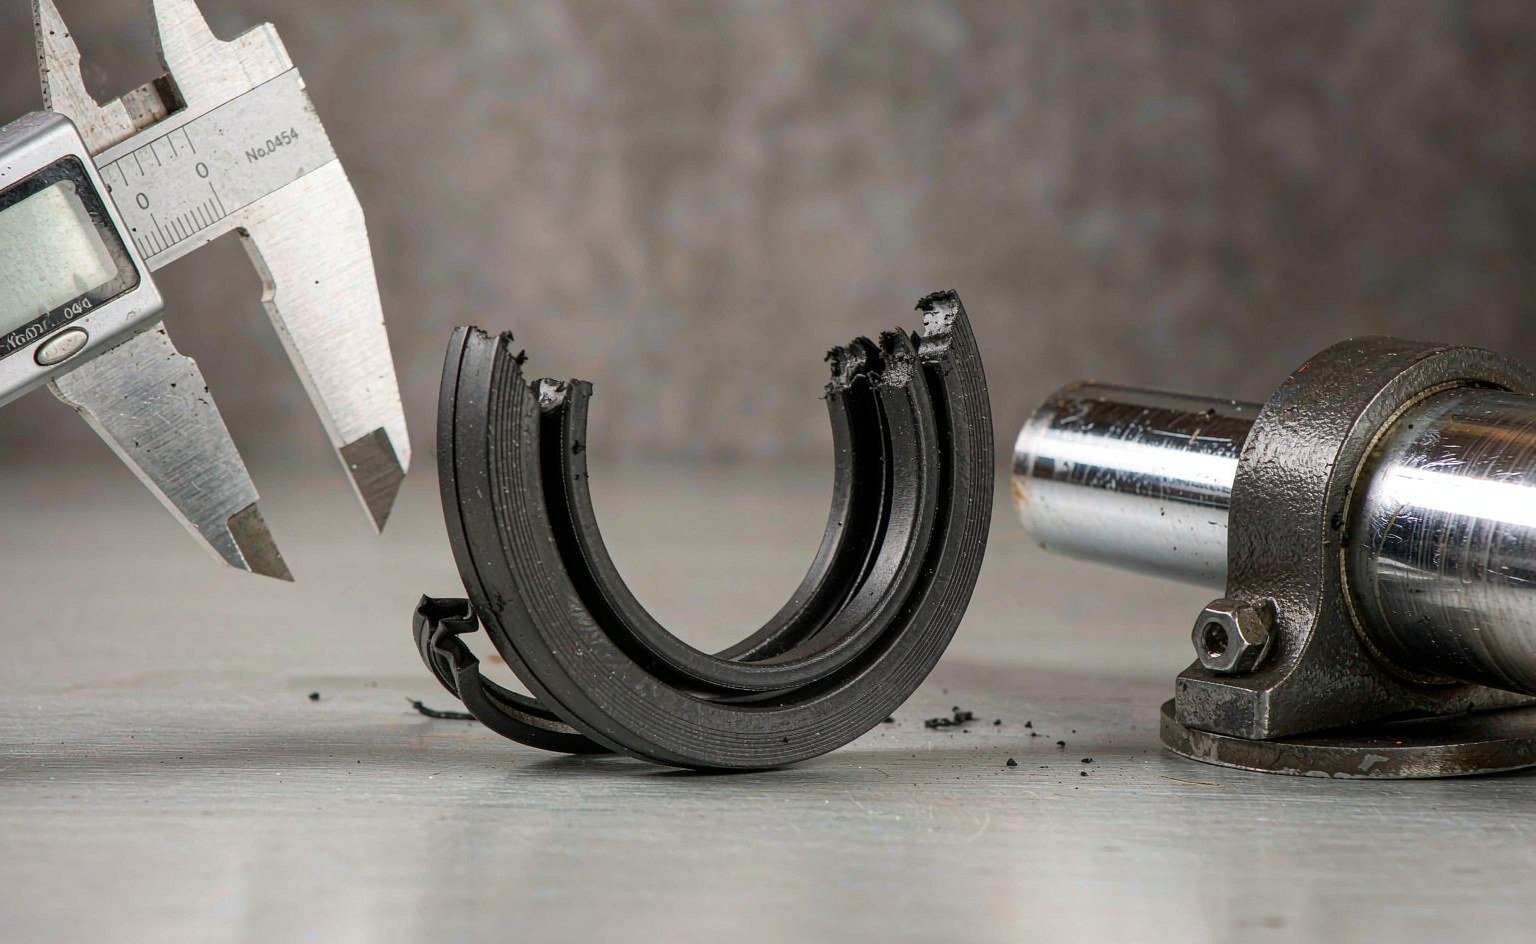
Antes de pedir un recambio, lea la junta que ha desmontado. La tabla siguiente relaciona las apariencias más comunes con sus causas. Fotografíe la junta antes de limpiarla; pasar un paño por el labio destruye las pruebas.
| Lo que se ve en la junta | Causa más probable | Lo primero que hay que comprobar |
|---|---|---|
| Un borde mordido o desgarrado, en el lado de baja presión | Extrusión por holgura excesiva | Holgura del alojamiento y presencia de anillo de respaldo |
| Labio endurecido, agrietado, brillante o ampollado | Sobrecalentamiento | Temperatura del fluido en el cilindro, rendimiento del enfriador |
| Junta hinchada, blanda, pegajosa o ampollada | Compuesto inadecuado para el fluido | Tipo de fluido y paquete de aditivos frente a los datos del material |
| Desgaste uniforme alrededor del labio, sin rayaduras | Vida útil normal | Horas registradas e historial de limpieza del aceite |
| Desgaste concentrado en un lado de la circunferencia | Carga lateral o desalineación | Excentricidad del vástago, desgaste del casquillo, montaje del cilindro |
| Rayaduras circunferenciales profundas, metal incrustado | Contaminación abrasiva | Estado del rascador, respiradero, filtración, código ISO del aceite |
| Plano, deformado, sin elasticidad al presionarlo | Deformación permanente por calor o compresión excesiva | Profundidad de la ranura y temperatura de servicio |
| Cortes en espiral o diagonales en el labio | Daños durante la instalación | Técnica de montaje, radio del borde de la ranura, herramientas |
| Junta expulsada de su ranura | Presión atrapada detrás de la junta o falta de anillo de retención | Vía de drenaje y retención en la ranura |
| Lodos negros y restos de goma en el alojamiento | Degradación avanzada, a menudo contaminación más calor | Estado del fluido y purga completa del sistema |
Grupo 1: Contaminación
1. Partículas abrasivas en el aceite
Esta es la principal causa de fallo prematuro de juntas en todos los estudios de flotas que hemos visto, y casi siempre es autoinfligida. Las partículas de entre 4 y 20 µm atraviesan la holgura del alojamiento y actúan como compuesto de pulido sobre el labio de la junta. La junta se desgasta de fuera hacia dentro, la holgura aumenta, entran más partículas y el fallo se acelera.
La huella es un labio desgastado uniformemente hasta quedar fino, con aspecto pulido y vitrificado, y finas rayaduras circunferenciales en el vástago. El análisis de aceite suele mostrar un código ISO 4406 superior a 19/17/14 frente a un objetivo de 18/16/13 o mejor. Solucionarlo exige filtración y buenas prácticas, no un compuesto de junta diferente.
2. Rascador defectuoso o ausente
El rascador es el único componente que mantiene la suciedad externa fuera del cilindro. Un labio desgarrado, un rascador que se ha salido de su ranura o un rascador suprimido durante una reconstrucción anterior convierten el vástago en una cinta transportadora de polvo y arenilla. La junta del vástago falla entonces en una fracción de su vida útil esperada, y el fallo suele achacarse a la junta del vástago.
Inspeccione el rascador en cada intervalo de servicio, no en cada reconstrucción. En maquinaria móvil que trabaja en ambientes polvorientos, un rascador con el borde levantado debe sustituirse en la siguiente parada disponible, no en la próxima revisión programada. Nuestra gama de rascadores abarca perfiles de uno y dos labios, incluidas versiones con carcasa metálica para servicio de alta abrasión.
3. Aceite nuevo contaminado y montaje sucio
El aceite nuevo de un bidón no es aceite limpio. Habitualmente da dos códigos ISO más sucio que el objetivo del sistema, por lo que cada relleno a través de un embudo abierto deshace meses de filtración. El montaje añade una segunda dosis: una junta montada en un banco con polvo de esmerilado, o un alojamiento limpiado con un trapo de taller, introduce partículas directamente en la zona de sellado.
La solución es de procedimiento. Filtre cada litro que entre en la máquina, tape las mangueras en el momento de desconectarlas y monte sobre una esterilla limpia con las juntas aún en su embalaje hasta el momento de colocarlas.
Grupo 2: Calor y química
4. Funcionamiento por encima del límite de temperatura del compuesto
Todo elastómero tiene un techo por encima del cual se endurece, pierde elasticidad y adopta una deformación permanente. El NBR trabaja cómodamente hasta unos 100 °C, el PU hasta unos 90 °C y el FKM hasta unos 200 °C. Un cilindro que funciona a 110 °C con juntas de NBR mostrará un labio endurecido y agrietado y una deformación permanente en pocas cientos de horas, y ninguna técnica de instalación lo evitará. Cuando hay que elevar ese techo, el HNBR suele ser el primer paso: Zeon, que comercializó el HNBR como Zetpol, publica las calidades de compuesto con las que trabajan la mayoría de los fabricantes de juntas.
| Material | Rango continuo | Pico a corto plazo | Huella de fallo al superarse |
|---|---|---|---|
| NBR | −30 a +100 °C | 120 °C | Labio duro y agrietado; deformación permanente; color oscuro |
| HNBR | −30 a +150 °C | 160 °C | Endurecimiento con menos agrietamiento que el NBR |
| FKM | −20 a +200 °C | 230 °C | Labio quebradizo, brillo azulado, grietas profundas |
| PU | −30 a +90 °C | 100 °C | Reblandecimiento y posterior reversión a una masa pegajosa |
| PTFE | −200 a +260 °C | 300 °C | Deformación y fluencia en frío en lugar de agrietamiento |
Mida la temperatura en la junta, no en el depósito. Un cilindro próximo a un horno, a una máquina de fundición a presión o a un colector de motor puede funcionar 40 °C más caliente que el tanque. Cuando el propio fluido está caliente, un enfriador de aire o un depósito más grande resuelven más que un compuesto premium. Cuando el problema es el calor ambiente, un protector térmico es más barato que el FKM. Para fluidos que no son aceite mineral puro, las tablas de compatibilidad de distribuidores como Darcoid son una útil verificación cruzada frente a las afirmaciones del propio proveedor.
5. Compuesto incorrecto para el fluido
El fallo de una junta por incompatibilidad química se ve distinto del fallo por calor: la junta se hincha, se reblandece, forma ampollas o se disuelve parcialmente. El NBR en un fluido de éster fosfato se hincha gravemente. El EPDM en aceite mineral se desintegra. El PU en fluido base agua se hidroliza y se vuelve yesoso. El FKM es excelente en la mayoría de los aceites minerales y deficiente en cetonas, ésteres y aminas de bajo peso molecular.
El fallo es fácil de prevenir y fácil de diagnosticar erróneamente, porque una junta hinchada puede parecer intacta al desmontarla. Compare las dimensiones de la junta desmontada con una nueva: un crecimiento superior a aproximadamente el 5 % en la sección transversal indica absorción, y el compuesto es incorrecto independientemente de lo que afirme la ficha técnica. Las designaciones de compuesto redactadas conforme a ASTM D2000 hacen posible esa comparación; una etiqueta genérica “NBR 70” no lo hace, porque no dice nada sobre el contenido de acrilonitrilo que determina la resistencia a los fluidos.
6. Fluido contaminado o degradado
El agua en el aceite por encima de aproximadamente el 0,1 % acelera la oxidación y elimina la lubricidad, y la junta funciona en seco contra el vástago. La entrada de aire provoca daños por cavitación y puntos calientes locales. El aceite oxidado forma barniz que pega el labio de la junta al vástago, de modo que el labio se rompe en la primera carrera tras una parada.
Esta causa suele ser invisible en la propia junta. La pista es un sistema que ha sufrido tres fallos de junta en un año en distintos cilindros, sin un error de instalación común. Tome una muestra del fluido antes de sustituir nada por cuarta vez.
Grupo 3: Carga mecánica y diseño
7. Extrusión por holgura excesiva
Cuando la presión empuja la junta hacia el huelgo entre el vástago y el prensaestopas, el material se cizalla en tiras. La huella es inconfundible: daño concentrado en el borde de baja presión, con un perfil desgarrado o mordisqueado en lugar de desgastado. Es un problema de diseño o de desgaste, no de material.

Dos correcciones funcionan. Reduzca la holgura sustituyendo el casquillo del vástago o el anillo guía, o añada un anillo de respaldo para salvar el huelgo. Por encima de aproximadamente 160–250 bar, un anillo de respaldo debería formar parte del diseño desde el principio. Si ya está reconstruyendo, la reparación más económica es casi siempre el anillo. Las tablas de holgura que respaldan esas cifras se publican en los catálogos de juntas de Trelleborg, y comparar su prensaestopas con una tabla publicada lleva unos minutos.
8. Carga lateral y desalineación
Un vástago que no es concéntrico con su carga concentra toda la fuerza de sellado en un arco del labio. El desgaste aparece como una media luna, no como un anillo, y el cilindro gotea en una posición del reloj. Las causas incluyen cojinetes del vástago desgastados, vástagos doblados, distorsión del bastidor y pernos de montaje apretados sin alineación.
Compruebe la excentricidad del vástago con un comparador de carátula en toda la carrera. Una desviación superior a aproximadamente 0,05 mm por metro basta para reducir a la mitad la vida de la junta en un cilindro de carrera larga. Ningún perfil de junta compensa la carga lateral; corregir la alineación sí.
9. Picos de presión y cargas de choque
Un sistema nominal de 200 bar puede alcanzar 350 bar durante unos milisegundos cuando una válvula se cierra contra una carga en movimiento. Esos picos extruyen juntas perfectamente aptas para la presión en régimen permanente y fatigan el elastómero hasta agrietarlo. La evidencia es una junta que falla prematuramente con un borde quebradizo y astillado y sin ningún patrón de desgaste.
Busque una válvula de alivio ajustada demasiado alta o que responde demasiado despacio, un acumulador que ha perdido la precarga y tiempos de conmutación de válvulas más rápidos de lo que el sistema puede absorber. Añadir un amortiguador o ralentizar un carrete cuesta menos que las sustituciones de juntas que evita.
10. Daños de instalación y montaje incorrecto
Cortes en espiral a través del labio, un labio volteado hacia dentro, una junta estirada sobre el extremo roscado de un vástago sin funda o una junta introducida con un destornillador: todo deja marcas que parecen defectos de fabricación y no lo son. Una junta dañada en la instalación suele fallar en cuestión de horas a unos pocos días.
Tres hábitos lo evitan: cubra las roscas y los estriados con cinta o una funda de montaje, lubrique con fluido limpio del sistema y confirme al tacto que el labio está asentado en toda la circunferencia antes de cerrar el prensaestopas. Si un cilindro gotea inmediatamente después de una reconstrucción, suponga daño de instalación antes que una pieza defectuosa.
La inspección de 30 minutos que encuentra la causa
Cuando una junta falla prematuramente, dedique media hora antes de pedir un repuesto. La secuencia siguiente identifica la causa en la mayoría de los casos y no requiere más herramientas especiales que un calibre, un comparador de carátula y un frasco para muestras.
| Paso | Qué hacer | Qué descarta |
|---|---|---|
| 1 | Fotografiar el retén, colocado y tras su extracción, antes de limpiarlo | No se pierde ninguna prueba por la manipulación |
| 2 | Medir la sección transversal y compararla con una pieza nueva; anotar el crecimiento o la contracción | Incompatibilidad química, deformación permanente por compresión |
| 3 | Inspeccionar el labio para distinguir el mordisqueo del desgaste uniforme y de los cortes | Extrusión, vida útil normal, daños durante la instalación |
| 4 | Medir la holgura del alojamiento y la profundidad de la ranura | Extrusión, sobrecompresión |
| 5 | Comprobar la excentricidad del vástago en todo su recorrido con un comparador de esfera | Carga lateral y desalineación |
| 6 | Inspeccionar el estado del rascador y del respiradero | Contaminación por entrada de partículas |
| 7 | Tomar una muestra de aceite para el recuento de partículas y el contenido de agua | Degradación del fluido, contaminación abrasiva |
| 8 | Registrar la temperatura del fluido en el cilindro bajo carga | Sobrecalentamiento |
Según nuestra experiencia, el paso 3 por sí solo identifica la causa en aproximadamente siete de cada diez casos. Los pasos 4 a 6 indican si la solución es una pieza, una reparación o un procedimiento.
Puntos clave
- Lea el patrón de daño antes de pedir un recambio. El aspecto del labio acota la causa más rápido que cualquier ficha técnica.
- La contaminación, y no la calidad del material, es la causa raíz más frecuente, y el rascador es la pieza que la deja entrar.
- Los bordes mordisqueados indican extrusión: compruebe la holgura y monte un anillo de respaldo en lugar de un compuesto más duro.
- El desgaste en forma de media luna indica carga lateral. Sustituya el elemento guía o corrija la alineación; el retén es solo un síntoma.
- Los labios duros y agrietados indican calor, y el calor se mide en el alojamiento, no en el depósito.
- Los retenes que fallan a los pocos días de una reparación casi con total seguridad se dañaron durante la instalación.
- Tres fallos en un año en cilindros distintos apuntan al fluido, no a los retenes.
Si la causa no está clara tras la inspección, envíenos el retén averiado, las dimensiones del alojamiento y los datos del fluido. Nuestra gama de retenes de vástago y gama de retenes para alta y baja temperatura cubren los perfiles que intervienen con más frecuencia, y un kit de reparación para el cilindro en cuestión suele resolver el problema de forma permanente una vez corregida la causa raíz. La guía de kits de retenes para cilindros explica cómo especificar el conjunto completo para que un rascador desgastado no se convierta en una segunda reparación seis meses después.