
كل مانع تسرب هيدروليكي فاشل يترك دليلاً. شكل التلف، وموضعه على الحافة، وحالة المعدن المقابل تخبرك بما حدث قبل وقت طويل من ظهور نتائج تحليل الزيت. المشكلة أن معظم فرق الصيانة تستبدل المانع، وتعيد تعبئة الزيت وتمضي قدماً، فيعود العطل نفسه خلال أسابيع.
نحن نعيد بناء وإعادة إحكام الأسطوانات لعملائنا في معدات البناء والزراعة والصناعة، ونفس الأسباب العشرة مسؤولة عن كل عطل مبكر تقريباً نراه. فيما يلي كل سبب مع البصمة المادية التي يتركها، مجمّعة حسب جزء النظام الذي ينتجها: التلوث، والحرارة والكيمياء، والحمل الميكانيكي.
ابدأ بالتلف، لا برقم القطعة
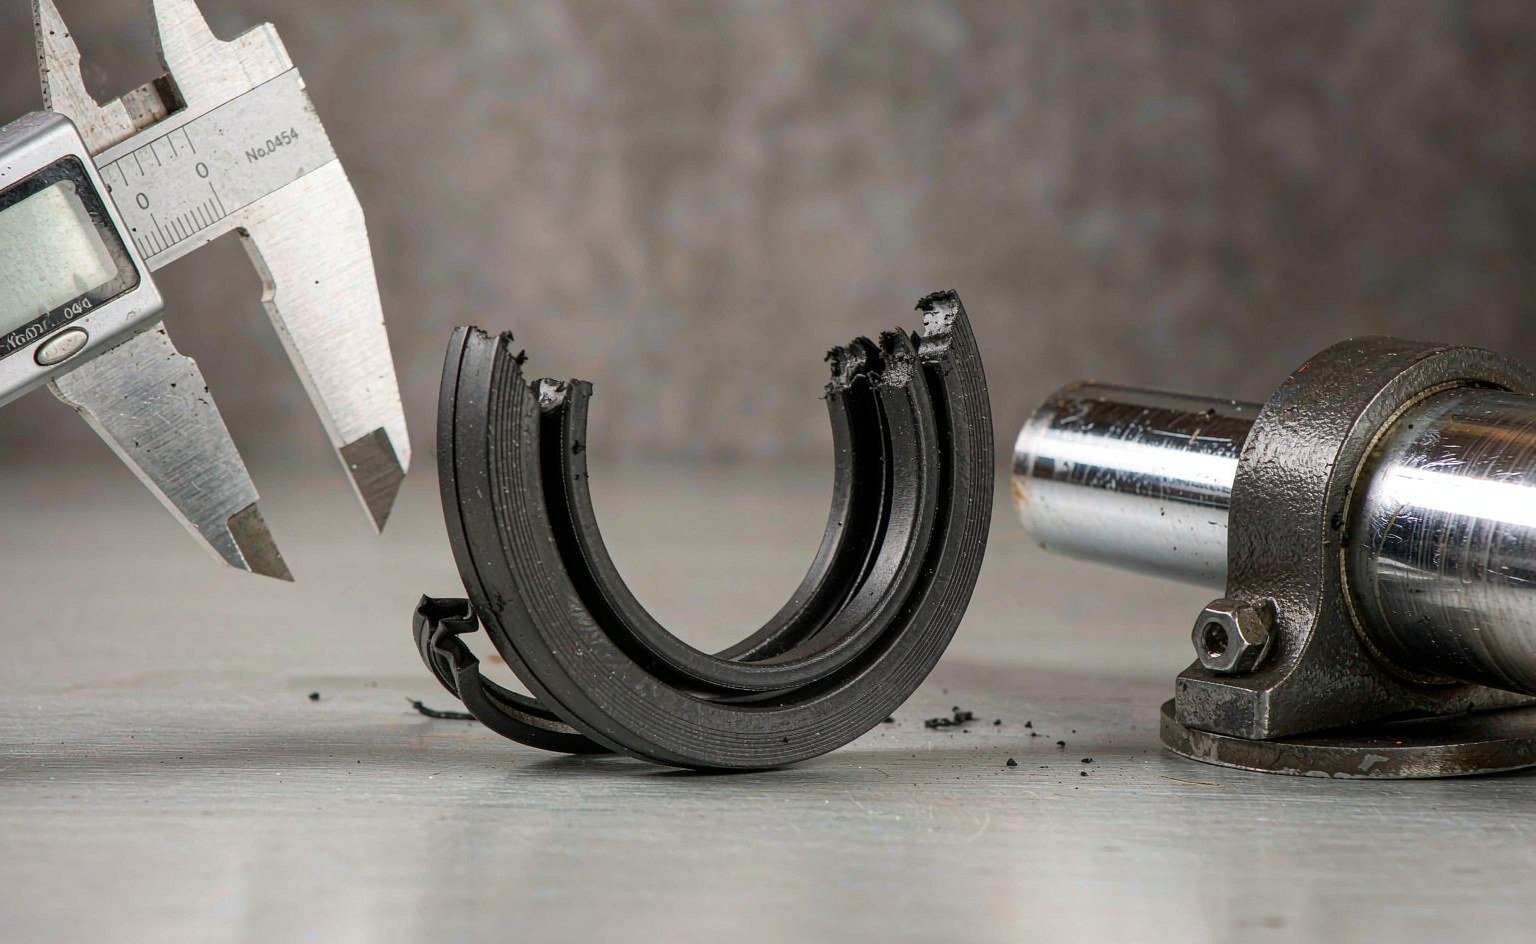
قبل طلب بديل، اقرأ المانع الذي أزلته. يربط الجدول أدناه المظاهر الأكثر شيوعاً بأسبابها. صوّر المانع قبل تنظيفه؛ فمسح الحافة يمحو الدليل.
| ما تراه على المانع | السبب الأرجح | أول ما يجب فحصه |
|---|---|---|
| حافة مقضومة أو ممزقة، على الجانب منخفض الضغط | بثق عبر خلوص مفرط | خلوص التجويف ووجود حلقة الدعم |
| حافة متصلبة، متشققة، لامعة أو متقرحة | ارتفاع درجة الحرارة | درجة حرارة السائل عند الأسطوانة، وأداء المبرد |
| مانع متضخم، طري، لزج أو متقرح | مركّب غير مناسب للسائل | نوع السائل وحزمة الإضافات مقابل بيانات المادة |
| تآكل منتظم حول الحافة، دون خدوش | عمر خدمة طبيعي | ساعات التشغيل وسجل نظافة الزيت |
| تآكل مركّز على جانب واحد من المحيط | حمل جانبي أو سوء محاذاة | انحراف القضيب، تآكل الجلبة، تثبيت الأسطوانة |
| خدوش محيطية عميقة، معدن مدمج | تلوث كاشط | حالة الماسحة، فتحة التنفس، الترشيح، رمز ISO للزيت |
| مسطح، متحول الشكل، بلا مرونة عند الضغط | تحول ضغطي من الحرارة أو ضغط مفرط | عمق الأخدود ودرجة حرارة التشغيل |
| قطوع حلزونية أو قطرية عبر الحافة | تلف أثناء التركيب | أسلوب التجميع، نصف قطر حافة الأخدود، الأدوات |
| مانع مدفوع خارج أخدوده | ضغط محتجز خلف المانع، أو حلقة تثبيت مفقودة | مسار التصريف واحتجاز الأخدود |
| حمأة سوداء وفتات مطاطي في التجويف | تدهور متقدم، غالباً تلوث مع حرارة | حالة السائل وغسل النظام بالكامل |
المجموعة 1: التلوث
1. جزيئات كاشطة في الزيت
هذا هو السبب الرئيسي للعطل المبكر للموانع في كل دراسة أسطول رأيناها، وهو دائماً تقريباً من صنع الذات. تمر الجزيئات بين 4 و20 ميكرومتر عبر خلوص التجويف وتعمل كمركّب جلخ على حافة المانع. يتآكل المانع من الخارج إلى الداخل، فيزداد الخلوص، وتدخل جزيئات أكثر، ويتسارع العطل.
البصمة هي حافة متآكلة بشكل منتظم رقيقة مع مظهر مصقول لامع وخدوش محيطية دقيقة على القضيب. يُظهر تحليل الزيت عادةً رمز ISO 4406 أعلى من 19/17/14 مقابل هدف 18/16/13 أو أفضل. إصلاح ذلك يعني الترشيح والنظافة، لا مركّب مانع مختلف.
2. مانع ماسحة تالف أو مفقود
الماسحة هي المكوّن الوحيد الذي يبقي الأوساخ الخارجية خارج الأسطوانة. حافة ممزقة، أو ماسحة ارتفعت من أخدودها، أو ماسحة أُزيلت أثناء إعادة بناء سابقة، تحوّل القضيب إلى حزام ناقل للغبار والحصى. ثم يفشل مانع القضيب خلال جزء من عمره المتوقع، وغالباً يُلقى اللوم على مانع القضيب.
افحص الماسحة في كل فترة صيانة، لا في كل إعادة بناء. في المعدات المتنقلة العاملة في الغبار، يجب استبدال ماسحة بحافة مرتفعة عند أول توقف متاح، لا عند أول عمرة مجدولة. تشكيلتنا من موانع الماسحة تغطي أشكالاً أحادية ومزدوجة الحافة، بما في ذلك إصدارات بغلاف معدني للخدمة عالية الاحتكاك.
3. زيت جديد ملوث وتجميع غير نظيف
الزيت الجديد من البرميل ليس زيتاً نظيفاً. غالباً ما يُظهر رمزَي ISO أكثر تلوثاً من هدف النظام، لذا كل تعبئة عبر قمع مفتوح تلغي أشهراً من الترشيح. ويضيف التجميع جرعة ثانية: مانع يُركّب على طاولة عمل بها غبار تجليخ، أو تجويف يُمسح بخرقة ورشة، يُدخل جزيئات مباشرة إلى منطقة الإحكام.
الحل إجرائي. رشّح كل لتر يدخل الآلة، وأغلق الخراطيم لحظة فصلها، وجمّع على حصيرة نظيفة مع بقاء الموانع في عبواتها حتى لحظة التركيب.
المجموعة 2: الحرارة والكيمياء
4. التشغيل فوق الحد الأقصى لدرجة حرارة المركّب
لكل مطاط مرن سقف تتصلب فوقه ويفقد مرونته ويأخذ تشكيلاً دائماً. مادة NBR مريحة حتى نحو 100 °C، وPU حتى نحو 90 °C، وFKM حتى نحو 200 °C. الأسطوانة التي تعمل عند 110 °C مع موانع تسرب من NBR ستُظهر شفة متصلبة ومتشققة وتشكيلاً بالضغط خلال بضع مئات من الساعات، ولن تمنع ذلك أي تقنية تركيب. وحيثما يجب رفع السقف، فإن HNBR هو الخطوة الأولى المعتادة للأعلى: Zeon، التي سوّقت HNBR باسم Zetpol، تنشر درجات المركّبات التي يعمل منها معظم قالبو موانع التسرب.
| المادة | النطاق المستمر | الذروة قصيرة المدى | بصمة الفشل عند التجاوز |
|---|---|---|---|
| NBR | −30 إلى +100 °C | 120 °C | شفة صلبة ومتشققة؛ تشكيل بالضغط؛ لون داكن |
| HNBR | −30 إلى +150 °C | 160 °C | تصلب مع تشقق أقل من NBR |
| FKM | −20 إلى +200 °C | 230 °C | شفة هشة، لمعة مزرقة، تشققات عميقة |
| PU | −30 إلى +90 °C | 100 °C | تلين، ثم ارتداد إلى كتلة لزجة |
| PTFE | −200 إلى +260 °C | 300 °C | تشوّه وسيلان بارد بدلاً من التشقق |
قِس درجة الحرارة عند مانع التسرب، لا عند الخزان. الأسطوانة القريبة من فرن أو آلة صب بالقالب أو مجمّع عادم محرك قد تعمل بدرجة حرارة أعلى من الخزان بمقدار 40 °C. وحيثما يكون السائل نفسه ساخناً، فإن مبرّداً هوائياً أو خزاناً أكبر يحل أكثر مما يحله مركّب فاخر. وحيثما تكون الحرارة المحيطة هي المشكلة، فإن درعاً حرارياً أرخص من FKM. أما السوائل التي ليست زيتاً معدنيًا عاديًا، فإن جداول التوافق من الموزعين مثل Darcoid تُعد تدقيقاً متقاطعاً مفيداً مقابل ادعاءات المورّد نفسه.
5. مركّب خاطئ للسائل
يبدو فشل مانع التسرب الناتج عن عدم التوافق الكيميائي مختلفاً عن فشل الحرارة: ينتفخ مانع التسرب أو يلين أو يتقرح أو يذوب جزئياً. تنتفخ مادة NBR في سائل إستر الفوسفات بشكل سيئ. وتتفكك EPDM في الزيت المعدني. وتتحلل PU في السائل المائي وتتحول إلى طباشيري. وFKM ممتاز في معظم الزيوت المعدنية وضعيف في الكيتونات والإسترات والأمينات منخفضة الوزن الجزيئي.
من السهل منع هذا الفشل ومن السهل تشخيصه خطأً، لأن مانع التسرب المنتفخ قد يبدو سليماً عند إزالته. قارن أبعاد مانع التسرب المُزال بأبعاد واحد جديد: نمو يزيد عن نحو 5% في المقطع العرضي يعني امتصاصاً، والمركّب خاطئ بغض النظر عما تدّعيه ورقة البيانات. إن تسميات المركّبات المكتوبة وفقاً لـ ASTM D2000 تجعل تلك المقارنة ممكنة؛ أما التسمية العامة “NBR 70” فلا تفعل ذلك، لأنها لا تقول شيئاً عن محتوى الأكريلونيتريل الذي يحكم مقاومة السوائل.
6. سائل ملوّث أو متدهور
الماء في الزيت فوق نحو 0.1% يسرّع الأكسدة ويزيل خصائص التزليق، ويعمل مانع التسرب جافاً مقابل القضيب. ويسبب احتجاز الهواء تلفاً بالتكهّف ونقاطاً ساخنة موضعية. ويكوّن الزيت المؤكسد ورنيشاً يلصق شفة مانع التسرب بالقضيب، فتنمزق الشفة في أول شوط بعد التوقف.
غالباً ما يكون هذا السبب غير مرئي على مانع التسرب نفسه. الدليل هو نظام تعرّض لثلاثة أعطال في موانع التسرب خلال سنة عبر أسطوانات مختلفة، دون خطأ تركيب مشترك. خُذ عينة من السائل قبل استبدال أي شيء للمرة الرابعة.
المجموعة 3: الحمل الميكانيكي والتصميم
7. البثق عبر خلوص مفرط
عندما يدفع الضغط مانع التسرب إلى الفجوة بين القضيب والحشوة، يُقصّ المادة إلى شرائح. البصمة لا تُخطئها العين: ضرر مركّز على الحافة منخفضة الضغط، بمقطع ممزق أو مقضوم بدلاً من مقطع متآكل. إنها مشكلة تصميم أو تآكل، لا مشكلة مادة.

يعمل تصحيحان. شدّ الخلوص باستبدال جلبة القضيب أو حلقة التوجيه، أو أضف حلقة الدعم لجسر الفجوة. فوق نحو 160–250 بار، ينبغي أن تكون حلقة الدعم جزءاً من التصميم منذ البداية. وإذا كنت تُعيد البناء بالفعل، فإن الإصلاح الأرخص هو الحلقة دائماً تقريباً. جداول الخلوص الكامنة وراء تلك الأرقام منشورة في كتالوجات موانع التسرب من Trelleborg، ومقارنة حشوتك بجدول منشور تستغرق بضع دقائق.
8. الحمل الجانبي وعدم المحاذاة
القضيب غير المتحد المركز مع حمولته يضع قوة الإحكام كلها على قوس واحد من الشفة. يظهر التآكل على شكل هلال، لا حلقة، وتتسرب الأسطوانة عند موضع ساعة واحد. تشمل الأسباب محامل قضيب متآكلة، وقضباناً منحنية، وتشوّه الإطار، ومسامير تثبيت شُدّت دون محاذاة.
افحص انحراف دوران القضيب بمؤشر قرصي على كامل الشوط. انحراف يزيد عن نحو 0.05 مم لكل متر كافٍ لخفض عمر مانع التسرب إلى النصف في أسطوانة طويلة الشوط. لا يعوّض أي مقطع مانع تسرب عن الحمل الجانبي؛ أما تصحيح المحاذاة فيفعل.
9. ارتفاعات الضغط وأحمال الصدمة
قد يشهد نظام مُصنّف عند 200 بار ضغطاً قدره 350 بار لبضع ميلي ثانية عندما يُغلق صمام مقابل حمل متحرك. تبثق تلك الارتفاعات موانع تسرب مُصنّفة تماماً للضغط المستقر، وتُجهد المطاط المرن حتى يتشقق. الدليل هو مانع تسرب يفشل مبكراً بحافة هشة محطمة ودون أي نمط تآكل على الإطلاق.
ابحث عن صمام تنفيس مضبوط على قيمة عالية جداً أو يستجيب ببطء شديد، ومركم فقد شحنه المسبق، وأزمنة انتقال صمام أسرع مما يستطيع النظام استيعابه. إضافة مخمد أو إبطاء بكرة يكلّف أقل من استبدالات موانع التسرب التي يمنعها.
10. ضرر التركيب والتجميع الخاطئ
قطع حلزونية عبر الشفة، أو شفة مقلوبة للداخل، أو مانع تسرب ممدود فوق طرف قضيب ملولب دون جلبة، أو مانع تسرب مدقوق بمفك براغي: كلها تترك علامات تبدو كعيوب تصنيع وليست كذلك. مانع التسرب المتضرر عند التركيب يفشل عادة خلال ساعات إلى بضعة أيام.
ثلاث عادات تمنع ذلك: غطِّ الأسنان واللولبات بشريط لاصق أو رصاصة تركيب، وزيّت بسائل نظام نظيف، وتأكد باللمس من استقرار الشفة حول المحيط الكامل قبل إغلاق الحشوة. وإذا تسربت أسطوانة فوراً بعد إعادة البناء، افترض ضرر التركيب قبل افتراض قطعة معيبة.
فحص الثلاثين دقيقة الذي يكشف السبب
عندما يفشل مانع تسرب مبكراً، اقضِ نصف ساعة قبل طلب بديل. يحدد التسلسل أدناه السبب في معظم الحالات ولا يتطلب أدوات خاصة تتجاوز قدمة قياس ومؤشراً قرصياً وزجاجة عينة.
| الخطوة | ما ينبغي فعله | ما يستبعده |
|---|---|---|
| 1 | صوّر السدادة وهي في مكانها وبعد إزالتها، قبل التنظيف | لا يفقد أي دليل بسبب المناولة |
| 2 | قِس المقطع العرضي مقابل قطعة جديدة، وسجّل التمدد أو الانكماش | عدم التوافق الكيميائي، والتشوه الانضغاطي |
| 3 | افحص الحافة بحثًا عن التآكل الحبيبي مقابل التآكل المنتظم مقابل القطوع | البثق، والعمر الطبيعي، وتلف التركيب |
| 4 | قِس خلوص الحشوة وعمق الأخدود | البثق، والضغط الزائد |
| 5 | تحقق من انحراف القضيب على كامل الشوط باستخدام مؤشر قرصي | الحمل الجانبي وسوء المحاذاة |
| 6 | افحص حالة الماسحة والمنفس | تلوث دخيل |
| 7 | اسحب عينة زيت لعدّ الجسيمات وقياس محتوى الماء | تدهور السائل، والتلوث الكاشط |
| 8 | سجّل درجة حرارة السائل عند الأسطوانة تحت الحمل | ارتفاع درجة الحرارة |
بحسب خبرتنا، تكشف الخطوة 3 وحدها عن السبب في نحو سبع حالات من أصل عشر. أما الخطوات من 4 إلى 6 فتخبرك ما إذا كان الحل قطعةً أو إصلاحًا أو إجراءً.
النقاط الرئيسية
- اقرأ نمط التلف قبل طلب بديل. فمظهر الحافة يضيّق نطاق السبب أسرع من أي ورقة بيانات.
- التلوث، لا جودة المادة، هو السبب الجذري الأكثر شيوعًا، والماسحة هي الجزء الذي يسمح بدخوله.
- الحواف المتآكلة حبيبيًا تعني البثق: تحقق من الخلوص وركّب حلقة دعم بدلًا من مركّب أصلب.
- التآكل الهلالي الشكل يعني حملًا جانبيًا. استبدل عنصر التوجيه أو صحّح المحاذاة؛ فالسدادة مجرد عرض.
- الحواف الصلبة المتشققة تعني حرارة، والحرارة تُقاس عند الحشوة لا عند الخزان.
- السدادات التي تتلف خلال أيام من إعادة التصنيع كانت على الأرجح قد تضررت أثناء التركيب.
- ثلاثة أعطال خلال سنة في أسطوانات مختلفة تشير إلى السائل لا إلى السدادات.
إذا ظل السبب غير واضح بعد الفحص، فأرسل إلينا السدادة التالفة وأبعاد الحشوة وبيانات السائل. إن مجموعة سدادات القضيب و مجموعة السدادات عالية ومنخفضة الحرارة تغطي المقاطع الأكثر شيوعًا في هذه الحالات، وعادةً ما تحل مجموعة إعادة التصنيع الخاصة بالأسطوانة المعنية المشكلة نهائيًا بمجرد تصحيح السبب الجذري. ويغطي دليل مجموعة سدادات الأسطوانة كيفية تحديد المجموعة الكاملة بحيث لا تتحول ماسحة تالفة واحدة إلى إعادة تصنيع ثانية بعد ستة أشهر.