
兩個液壓缸喺同一星期、同一間廠出貨。兩個都係 63 mm 缸徑,兩個都珩磨到鏡面,兩個都用同一盒 70 Shore A NBR 活塞桿密封件組裝。一個行咗 14 個月,刮塵環位置仲係乾嘅。另一個六個星期內就喺活塞桿密封位漏油,而當我哋切開個缸睇,缸徑嘅表面粗糙度睇落完美,但紋理方向係直落行程。
溝槽同缸徑嘅表面粗糙度係密封設計中最常被忽略規格嘅尺寸,亦係最常決定壽命嘅一項。佢亦係最容易用一個數字造假嘅一項:Ra 可以喺一個差嘅表面上量度,讀數仍然係 0.4 µm。

Ra 係一個數字,唔係一項規格
Ra 係取樣長度內輪廓偏差嘅算術平均值。佢將波峰同波谷平均成一個數字,即係話一個有 2 µm 波峰同 2 µm 波谷嘅表面,同一個平坦但偶爾有 4 µm 刮痕嘅表面,得分一樣。密封件唔在乎平均值。佢在乎嘅係波峰會唔會割穿佢,同埋波谷會唔會形成一條由油側通到空氣側嘅連續通道。
除咗 Ra 之外,有三個參數決定以上邊種情況會發生:
- Rz (輪廓最大高度,以五個取樣長度平均)話你知波峰到波谷嘅深度。一個 Ra 0.4 µm、Rz 4 µm 嘅表面有孤立嘅深波谷——一條洩漏通道。同樣 Ra 但 Rz 1.6 µm 就均勻。
- Rmr (指定切削深度下嘅材料比率)話你知表面有幾多部分承受負載。一個平台珩磨嘅缸徑,喺密封件接觸嘅深度可以有 60-70% 材料;一個車削尖銳嘅缸徑就只有 20-30%。
- 紋理方向 話你知紋路嘅方向。呢個唔係報告上嘅一個數字,而佢決定嘅失效比任何一個粗糙度參數都多。
ISO 3601-2 將表面粗糙度視為密封腔規格嘅一部分,而唔係一個附註,而 2025 年修訂版推動用戶喺控制 Ra 之外同時控制材料比率。呢個係正確方向:一張只寫「Ra 0.4」而冇其他嘢嘅圖紙,等於俾工廠交一個螺紋出嚟。
按應用劃分嘅數字
下表綜合咗主要密封件廠商所用嘅數值。佢哋係密封面嘅目標值,唔係整個零件嘅目標值。
| 密封面 | Ra 目標 | Rz / Rmax | 典型工藝 | 備註 |
|---|---|---|---|---|
| 靜態、非脈動(法蘭、蓋板) | ≤ 1.6 µm | ≤ 6.3 µm | 精銑或車削 | 32 µin。大多數墊片同端面密封件嘅預設值 |
| 靜態、脈動或氣體工況 | ≤ 0.8 µm | ≤ 3.2 µm | 磨削或精鏜 | 氣體同低黏度流體會搵到油搵唔到嘅洩漏通道 |
| 溝槽底部同側壁 | 1.6-3.2 µm | ≤ 6.3-12.5 µm | 車削或鏜削 | 鬆啲冇問題。粗糙嘅側壁會喺組裝時磨損密封圈 |
| 往復動態(活塞桿、缸徑) | ≤ 0.4 µm | ≤ 1.6 µm | 珩磨、磨削 | 16 µin。液壓密封腔中最重要的單一數字 |
| 動態溝槽底部 | ≤ 1.6 µm | ≤ 6.3 µm | 車削 | 防止擠出損壞同安裝時密封圈翻滾 |
| 旋轉、高壓 | 0.2-0.4 µm | ≤ 1.6 µm | 磨削、超精加工 | 紋理方向必須係圓周向,絕不可軸向 |
| 真空 | ≤ 0.4 µm | ≤ 1.6 µm | 珩磨或研磨 | 洩漏方向係向內;表面缺陷比壓力更重要 |
喺嗰個表下面有一個底線值:動態面唔好低過大約 Ra 0.1-0.15 µm。一個拋光到鏡面嘅缸徑無法保持油膜,密封件由第一下行程開始就喺邊界潤滑下運行。磨損加速、摩擦上升,而失效睇落似材料問題,其實係表面處理問題。
兩種失效模式,一個數字
洩漏路徑
1 MPa 下的靜態密封並不需要多大的通道。試想一個 Ra 2.5 µm 的溝槽面,其紋理方向由孔徑徑向向外延伸至大氣。受壓時,橡膠會填滿大部分谷底,但當兩道相鄰的刮痕相交、且兩者都到達邊緣時,便形成一條連續的毛細通道。在低壓下,表面張力能將其封住;但在 0.05 MPa 的熱循環下,加上含有表面活性劑的流體,它便會滲漏。
這就是為何滲漏法蘭墊片的解決方法往往不是更硬的墊片或更大的螺栓扭矩,而是將車削面改為磨削面。扭矩能封閉橡膠中的間隙,卻封不住鋼材中的通道。
乾行程
相反的失效模式。一根加工至 Ra 0.05 µm 的活塞桿看起來像軸承滾道,卻無法良好密封任何東西。活塞桿密封唇需要約 1-3 µm 厚的油膜來保持潤滑,而這層油膜正是由表面紋理所承載。移除紋理後,密封唇便會乾運行、釉化、硬化,最終定型,使其無法再跟隨活塞桿。油耗下降,看似是改善,直到機器達到工作溫度時密封開始滲漏。
我們最常在那些由沒有密封規格的拋光車床工廠重新加工的氣缸上看到這種情況。孔徑很漂亮。密封在八週內失效,而報告寫著「密封材料失效」。“
表面光潔度如何產生,以及為何重要
| 製程 | 達到的 Ra | 紋理方向 | 支承率 | 最適用於 |
|---|---|---|---|---|
| 車削(精加工走刀) | 0.8-3.2 µm | 圓周向或螺旋向 | 低,20-35% | 溝槽底部、靜態面、非密封表面 |
| 外圓磨削 | 0.1-0.8 µm | 圓周向,細緻 | 中,40-55% | 活塞桿表面、旋轉軸 |
| 珩磨 | 0.2-0.8 µm | 交叉網紋,夾角 30-60° | 高,50-70% | 氣缸孔、任何往復運動部件 |
| 滾壓光整 | 0.05-0.4 µm | 圓周向,塗抹狀 | 極高,70-85% | 重視平面度的靜態面 |
| 滾珠擠壓 | 0.1-0.4 µm | 圓周向 | 高 | 小孔、通孔 |
| 放電加工 | 0.4-3.2 µm | 隨機,重鑄層 | 低 | 未經後續精加工則不適合作為密封面 |
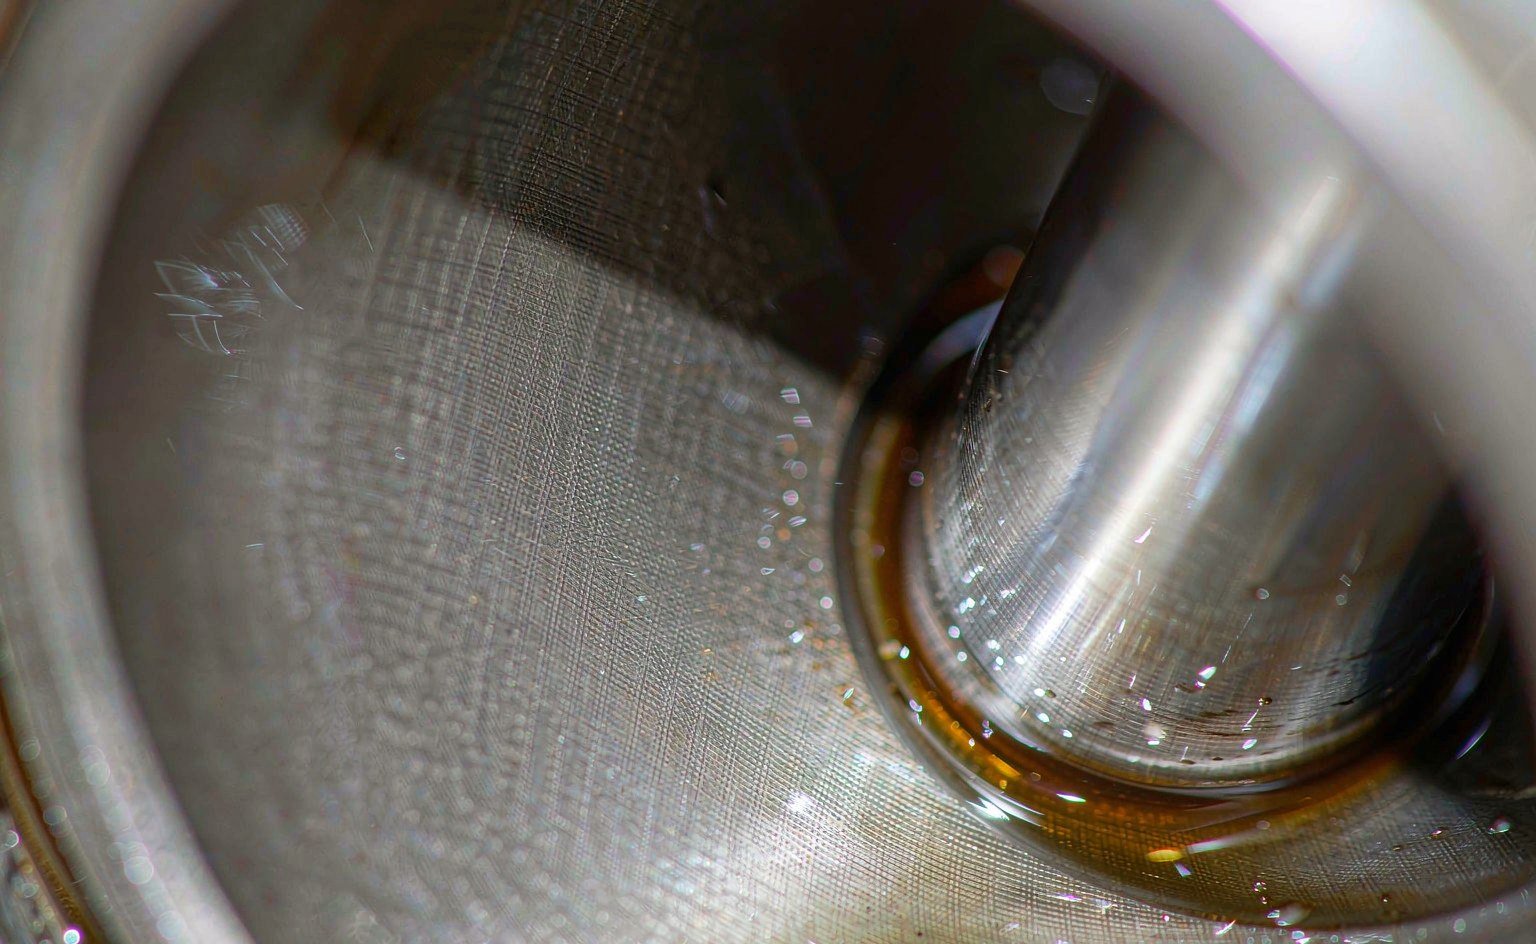
珩磨是往復運動孔徑的正確製程,原因只有一個:交叉網紋。兩組刮痕之間的夾角,通常為 30-60°,能在行程中將油保留在孔內,並在回程時釋放。單向珩磨或磨削所產生的刮痕會沿行程方向延伸,作用如同泵。兩者都可能讀出 Ra 0.4 µm。但只有一種能留住油。
滾壓光整能產生清單中最精細的 Ra,也是最常被過度應用於動態面的製程。它將峰頂塗抹進谷底,而非切削去除,這會提高支承率並封閉油袋。在靜態面上,這正是你想要的。在活塞桿上,它產生的表面測量起來很漂亮,潤滑效果卻很差。
車間實際量測的項目
大多數密封溝槽的進料檢驗只是目視檢查和卡尺量測。這會抓到錯誤的東西,卻漏掉正確的東西。如果圖紙上註明表面光潔度很重要,四個細節決定量測是否有意義:
- 取樣長度。 在進給率 0.4 mm 的車削表面上使用 0.8 mm 取樣長度,與在同一表面上使用 2.5 mm 取樣長度,會得出不同的 Ra。只比較以相同取樣長度取得的軌跡,並將取樣長度標註在圖紙上 Ra 的旁邊。
- 觸針與滑靴。 2 µm 的測針無法解析比其針尖更窄的谷。跨越 3 mm 孔徑的滑靴所量測到的是橋接處的平均值,而非表面本身。
- 位置與數量。 圍繞孔徑以 120° 分佈的三條軌跡,另加一條沿軸向的軌跡。在珩磨孔上單獨一條軸向軌跡會讀到交叉網紋;單獨一條圓周軌跡則會讀到完全不同的表面。
- 清潔度與溫度。 表面的油膜會阻尼測針,讀數會顯得較平滑。量測前先以溶劑擦拭並乾燥,並待零件穩定後在車間溫度下量測。
對於沒有輪廓儀的生產現場,實用的捷徑是比對板加鑄模。將孔徑的複製鑄模切開,與已知良好的樣本比對,可捕捉手持量規永遠無法發現的紋理缺陷。其成本僅為測針儀器的一小部分,而且使用頻率更高。
過度指定規格的代價
表面光潔度是少數「越緊不等於免費、也不一定越好」的規格之一。將一個面從 Ra 3.2 µm 提升到 1.6 µm,會使該面的加工成本增加約 30-50%。從 1.6 µm 提升到 0.8 µm 可能使其翻倍,因為這通常會將製程從車削改為研磨,並增加一次裝夾。
全面性的註記正是金錢流失之處。一張在 200 mm 歧管上寫著「所有表面 Ra 0.4」的圖紙,會讓從未接觸密封件的螺栓面、安裝墊和間隙孔都付出研磨成本。正確的註記應指定一般公差——除另有註明外為 Ra 3.2 µm——並僅在密封面上標註較緊的數值。一個 10 × 10 mm 的密封面並不需要整個法蘭都進行研磨。
為何這在維修中比在新造中更為重要
新汽缸送達時,其孔徑已按 OEM 製程完成加工,這通常是正確的,因為它已在數千個單位上驗證過。維修過的汽缸則是由任何手邊有機器的人完成加工。擴孔至加大尺寸並裝配較薄的密封件、焊接並重新加工活塞桿,或珩磨去除刮痕,都會重設表面,而這些操作沒有一項會自動恢復紋理或保油能力。
當我們向維修廠供應密封件時,我們會在推薦型廓之前詢問孔徑光潔度和活塞桿光潔度。具有銳利唇緣的活塞桿密封件能容忍比寬接觸帶唇緣更粗糙的活塞桿。具有硬刮刃的防塵圈能承受會摧毀軟刮刃的表面。光潔度和型廓是同一個決定,將其視為兩件事的廠商最終會更換密封件,而不是更改規格。
簽核填料函前的現場檢查清單
- 圖紙上同時標註 Ra 和 Rz,並註明截止長度和各面名稱。僅有 Ra 不構成規格。
- 註明紋理方向。 旋轉件用圓周方向,往復孔用交叉網紋,靜態面用隨機或無徑向紋理。
- 動態面的下限不得低於 0.1-0.15 µm。 如果廠商交來鏡面,問問上面應該靠什麼油膜來維持。
- 每批次檢查一次材料比率 若製程為珩磨或拋光,則在密封面上檢查。
- 註明邊緣倒角: 15-20° 導入倒角,去毛刺,且倒角面不得比孔徑更粗糙。
- 檢查孔隙和鍍層 於硬鉻活塞桿表面。鉻瘤和凹坑是任何 Ra 值都無法描述的洩漏路徑。
- 保留一個已知良好的樣本 作為實物參考,鑄模或切片,讓下一次爭論在三十秒內解決。
我們的 O 型環及 X 型環系列 是依據我們所公佈的填料函尺寸中的這些數值來指定,同樣的邏輯也適用於 活塞桿密封型廓,其中唇緣幾何和活塞桿光潔度必須相互匹配,而非獨立指定。當 擋圈 抵靠溝槽側壁時,該壁的光潔度決定環的磨損方式,而不僅僅是 O 型環的密封方式。
如需密封件製造商自家設計指南中的參考數值,請參閱, Trelleborg 的密封解決方案資料庫 及 Hallite 的液壓密封文件 兩者均按工況公佈光潔度表。 Balseal 的材料頁面 在問題是「更換膠料能否補償你無法修正的光潔度」時很有用。經銷商關於現場失效的說明見於 Seal Sales 及 Darcoid 從櫃檯一側涵蓋同樣的範疇,那裡的光潔度通常未知,而密封件無論如何都會被歸咎。
相關: 擋圈的功用 以及擠出間隙與表面光潔度在壓力下如何相互作用。