
Um anel guia não veda nada, e é exatamente por isso que determina quanto tempo duram as vedações à sua volta. Quando um êmbolo ou uma haste funciona descentrado, a vedação primária é forçada a fechar uma folga mais larga de um lado do que do outro, e sofre extrusão, desgaste por arrancamento ou desgaste num único arco até começar a vazar. O anel guia — também designado por banda de desgaste, anel de desgaste, tira guia ou anel de rolamento — absorve essa carga lateral antes de esta chegar à vedação. Se for mal dimensionado, nenhum composto de vedação salva o cilindro. Se for bem dimensionado, uma vedação padrão de NBR ou PU funciona durante anos num furo que nunca toca.
Este artigo aborda a lógica de seleção que utilizamos quando os clientes nos enviam um desenho de cilindro: como estimar a carga lateral, como se comparam as três principais famílias de materiais, quais têm de ser as dimensões da ranhura e quais assinaturas de falha apontam para o guia e não para a vedação. A maioria das falhas em campo que analisamos nesta categoria não são falhas de material. São problemas de espessura, folga ou superfície que uma verificação do desenho teria detetado.
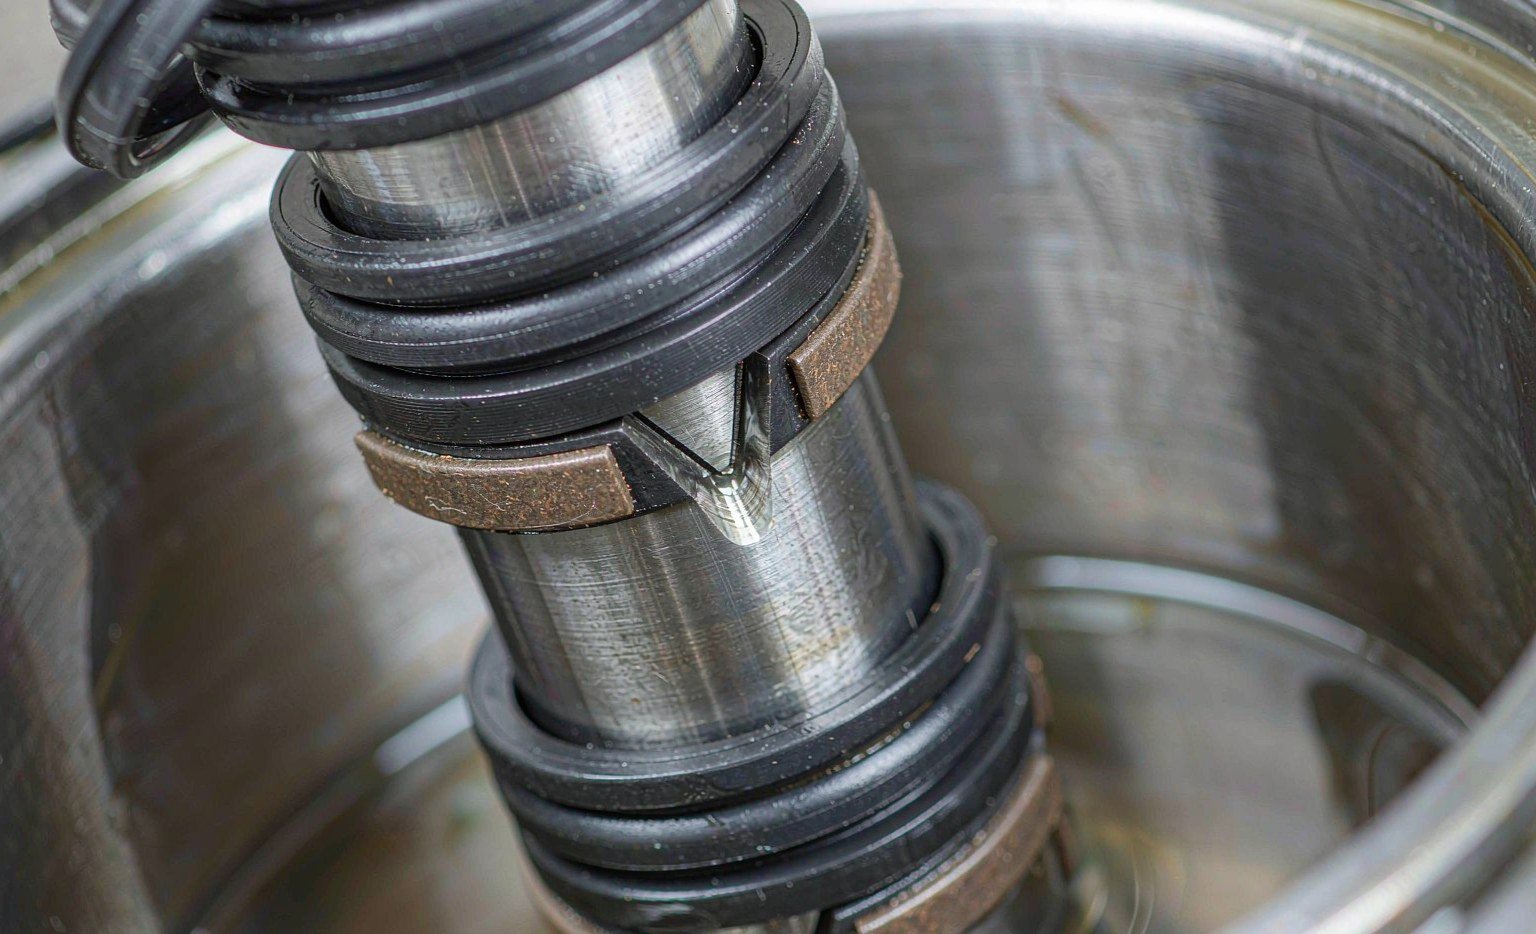
O que um anel guia faz que uma vedação não consegue fazer
Um cilindro hidráulico ou pneumático tem duas funções distintas na mesma interface de deslizamento. Uma é suster a pressão, o que é função da vedação. A outra é manter a peça móvel concêntrica com o furo, o que é função do guia. A guiagem metal-metal — um casquilho de bronze a funcionar diretamente sobre uma haste cromada, ou uma saia de êmbolo a funcionar sobre um tubo retificado — funciona, e os projetos de cilindros mais antigos usaram-na durante décadas. Também converte cada carga lateral em desgaste adesivo em duas peças dispendiosas e transmite a vibração diretamente para a ranhura da vedação.
Um anel guia polimérico substitui esse par metal-metal por metal-polímero. Dessa substituição resultam quatro consequências:
Percurso da carga radial. A carga lateral proveniente de uma haste que não está perfeitamente alinhada, de uma ligação que empurra em ângulo ou do peso de um êmbolo e haste horizontais é transmitida pelo anel guia à parede do furo numa área de contacto definida. A vedação nunca a sente.
Concentricidade. Duas bandas guia espaçadas no êmbolo, ou uma banda no êmbolo mais uma na caixa de vedação, mantêm o eixo. Uma única banda estreita permite que o êmbolo bascule; um êmbolo basculado comprime a vedação de um lado e abre uma folga do outro.
Menor atrito e ausência de stick-slip. O PTFE carregado apresenta um coeficiente de atrito dinâmico aproximadamente na gama de 0,05–0,15 contra aço, e os seus valores estático e dinâmico são próximos. É essa proximidade que elimina o movimento irregular a baixa velocidade que uma vedação de elastómero a seco produz.
Tolerância à contaminação. Uma banda polimérica é mais macia do que o furo e pode incorporar pequenas partículas em vez de as arrastar pela superfície de vedação. Também atua como raspador secundário em serviço sujo.
A consequência prática: um cilindro com um anel guia desgastado vaza mesmo quando a vedação está intacta, porque se está a pedir à vedação que faça um trabalho de geometria. Os mecânicos que substituem a vedação e ignoram o guia costumam ver o mesmo vazamento de volta em poucas semanas.
Comece pela carga lateral, não pelo material
A escolha do material é a segunda questão. A primeira é quanta força radial o guia tem de suportar, porque esse número define a pressão de contacto, e a pressão de contacto define tanto o material como a largura da banda.
O cálculo da pressão de apoio é curto:
p = F / (d × L)
em que p é a carga específica em N/mm², F é a força radial em N, d é o diâmetro de deslizamento em mm e L é o comprimento total de contacto axial de todas as bandas guia em mm. Para um êmbolo com duas bandas de 8 mm de largura, L é 16 mm, não 8.
É na própria força que os engenheiros subestimam. Três contribuições são relevantes:
Peso próprio. Num cilindro horizontal, a massa do êmbolo e da haste atua continuamente sobre o guia. Um conjunto de haste e êmbolo de 100 kg num furo de 100 mm dá cerca de 1 kN antes de se aplicar qualquer carga de trabalho.
Carga lateral da ligação. Um cilindro montado com rótula que aciona uma alavanca sofre uma componente radial que pode ser várias vezes o impulso axial. Se a haste for guiada pela estrutura da máquina em vez do cilindro, o guia do cilindro só sente uma fração — mas se a haste for o único guia, sente-a toda.
Desalinhamento e deflexão. Um cilindro de curso longo com uma haste pesada sofre deflexão sob o seu próprio peso; o guia na caixa de vedação absorve a reação. A deflexão do tubo sob pressão acresce a isso.
Os dados publicados dos compostos dão o limite superior. Um grau de PTFE carregado com carbono amplamente utilizado em anéis guia está classificado para cerca de 15 N/mm² de carga específica a 25 °C, 12 N/mm² a 80 °C e 8 N/mm² a 120 °C — um lembrete de que a carga admissível diminui com a temperatura, não apenas com a velocidade. Projete com um fator de segurança de pelo menos 2 sobre a pressão calculada e confirme o valor na ficha técnica do composto específico em vez de numa cifra genérica de PTFE, porque os carregamentos alteram-no por um fator de dois ou mais.
As quatro famílias de materiais, lado a lado
Quase todos os anéis guia em serviço industrial provêm de uma de quatro famílias. As diferenças que importam na seleção são velocidade, temperatura, carga e custo, por essa ordem de frequência. As gamas abaixo seguem os dados publicados pelos principais fabricantes de vedações — os dados de soluções de vedação da Trelleborg são uma verificação cruzada razoável quando o catálogo de um fornecedor apresenta apenas um número.
| Material | Gama de temperaturas | Velocidade de deslizamento máxima | Capacidade de carga | Onde se adequa |
|---|---|---|---|---|
| PTFE com enchimento de bronze | −60 a +260 °C | Até 15 m/s | Médio a alto | Cilindros hidráulicos gerais, cilindros de escavadoras e prensas, máquinas de moldagem por injeção — o grau predefinido |
| PTFE carregado com carbono / grafite | −60 a +250 °C | Até 15 m/s | Meio | Cilindros de alta velocidade e servo, hidráulica de água, serviço estático-dissipativo |
| PTFE carregado com fibra de vidro | −55 a +220 °C | Cerca de 3 m/s | Meio | Pneumática geral e hidráulica de baixa pressão, volume sensível ao custo |
| Resina fenólica com tecido | −50 a +130 °C | 0,5–1 m/s | Muito elevado | Carga lateral elevada a baixa velocidade: mineração, siderurgia, prensa hidráulica, cilindros de grande diâmetro |
| PEEK (não carregado ou com carga de carbono/vidro) | −50 a +250 °C, algumas classes até 280 °C | Meio | Alto | Temperatura elevada combinada com exposição química, subaquático, semicondutores, equipamento criogénico de GNL |
| POM / PA (acetal, náilon) | −40 a +120 °C | Cerca de 1 m/s | Ligeira a média | Cilindros pneumáticos e pequenos atuadores de baixa pressão em que o custo é o fator dominante |
Duas linhas dessa tabela provocam a maioria das discussões numa revisão de projeto. A primeira é o fenólico: suporta a carga mais elevada de todos estes materiais e tem o limite de velocidade mais baixo, que é o oposto do que a maioria das pessoas espera de uma peça de “desgaste”. A segunda é o PEEK: é frequentemente especificado como uma melhoria premium quando o problema real é o acabamento superficial ou a profundidade da ranhura, e depois falha no mesmo intervalo que a peça barata que substituiu.
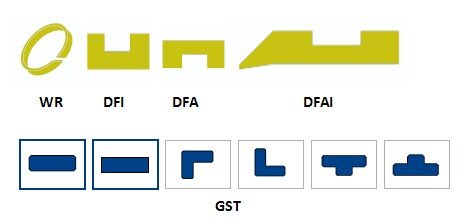
A forma do perfil é tão importante como o composto. As secções retangulares com arestas chanfradas ou arredondadas são padrão porque um canto vivo morde o filete da ranhura sob carga e inicia uma fenda. Alguns projetos adicionam um padrão de ranhuras ou covas na face de deslizamento para retener óleo; as faces lisas proporcionam o atrito mais baixo mas a menor tolerância para lubrificação marginal. Os códigos de perfil na imagem acima — variantes retangulares simples, com ranhuras e escalonadas — existem porque o mesmo composto comporta-se de forma diferente consoante o local onde a carga incide na secção.
PTFE carregado: escolher o carga correto
O PTFE por si só é um material de rolamento fraco. Deforma-se sob carga, tem quase nenhuma resistência ao desgaste em deslizamento a seco e expande-se cerca de dez vezes mais do que o aço num aumento de 100 °C. Os cargas corrigem o suficiente para o tornar o material de guia mais utilizado na indústria, e a escolha do carga é uma verdadeira decisão de engenharia.
Bronze aumenta a resistência à compressão e a condutividade térmica. O calor gerado na zona de contacto escapa para as partículas de bronze e para fora através do anel em vez de acumular um ponto quente na superfície. É por isso que as classes com carga de bronze dominam o serviço hidráulico de alta carga. O compromisso é que o bronze é mais duro do que o furo numa condição de lubrificação marginal, e um evento de funcionamento a seco pode polir ou riscar um tubo retificado.
Carbono e grafite proporcionam o atrito mais baixo e o melhor comportamento em funcionamento a seco, além de propriedades antiestáticas que importam em atmosferas explosivas e em alguns sistemas de combustível. A capacidade de carga é inferior à do bronze, pelo que as classes de carbono são adequadas para serviço de alta velocidade e pressão mais baixa, como cilindros servo e hidráulica de água.
Fibra de vidro é a opção económica. Melhora a resistência à fluência e a estabilidade dimensional, funciona bem até cerca de 3 m/s e é comum em cilindros pneumáticos e hidráulicos ligeiros. O vidro é abrasivo contra uma haste cromada dura se o anel alguma vez funcionar a seco.

Duas notas práticas da inspeção de receção. Primeiro, o teor de carga não é visível, e dois anéis que parecem idênticos podem diferir em 15% de bronze em peso. Peça a designação do composto e um certificado de lote, não apenas “PTFE bronze”. Segundo, o PTFE virgem nunca deve ser utilizado como anel de guia, independentemente de quão baixa for a carga — flui a frio para fora da ranhura em poucos meses e o êmbolo cai sobre o furo.
Tecido fenólico: ainda a resposta para carga elevada a baixa velocidade
Os anéis de guia fenólicos são fabricados a partir de tecido de algodão impregnado com resina fenólica e curado sob pressão num laminado denso. O resultado é um anel duro e dimensionalmente estável com uma resistência à compressão na ordem dos 300 N/mm² — várias vezes o que um composto de PTFE carregado suporta — e um preço que fica entre o PTFE e o PEEK.
O que não consegue fazer é funcionar depressa. O limite prático é de cerca de 0,5–1 m/s, e acima disso o calor de atrito não tem para onde ir: o fenólico é um mau condutor, a superfície vitrifica e o anel ou se desgasta rapidamente ou agarra. A temperatura é o segundo limite; a maioria das classes de tecido atinge no máximo 120–130 °C, o que as exclui de sistemas hidráulicos quentes e da maioria dos equipamentos móveis que trabalham perto do calor do escape ou dos travões.
Onde o fenólico ganha o seu lugar é exatamente onde as alternativas falham: cilindros de grande diâmetro com cargas laterais elevadas a baixa velocidade. Equipamento de mineração, prensas hidráulicas, tesouras de siderurgia, atuadores de comportas e amortecedores. Um cilindro de prensa de 400 mm de diâmetro com um conjunto móvel de 3 toneladas e uma velocidade de fecho de 30 mm/s é uma aplicação fenólica, e um anel de PTFE com carga de bronze nessa posição deforma-se e é espremido para fora da ranhura.

As classes de tecido também são fornecidas em tira em vez de anéis acabados, o que é importante para trabalhos de reparação: uma equipa de manutenção pode cortar e montar uma tira no local sem prensar o êmbolo para fora da haste. A precisão do corte torna-se então a variável de qualidade, e um corte grosseiro com uma folga de 3 mm é uma falha futura.
PEEK: quando a temperatura e a química excluem ambos
O PEEK situa-se acima dos outros dois em resistência à temperatura e química e abaixo do fenólico em carga compressiva pura. O PEEK não carregado funciona até cerca de 250 °C continuamente, mantém o seu módulo muito melhor do que o PTFE a essa temperatura e resiste a quase todos os fluidos hidráulicos, solventes e química de água produzida, exceto ácido sulfúrico concentrado e alguns halogéneos. Os fornecedores que moldam ou maquinam vedantes de PEEK para serviço de petróleo e gás, como a Precision Polymer Engineering, publicam dados de qualificação relativos a esses fluidos que vale a pena ler antes de um material ser aprovado para um desenho.
As aplicações em que é a única resposta sensata partilham um padrão: temperatura elevada mais um fluido que ataca ou plastifica outros polímeros. Ferramentas de fundo de poço e equipamento subaquático expostos a fluidos de produção ácidos. Sistemas de transferência criogénica em que o PTFE se torna quebradiço e o POM estilhaça. Equipamento de semicondutores e analítico em que a desgaseificação tem de ser mínima. Linhas alimentares e farmacêuticas que são limpas diariamente com vapor ou cáusticos.
O PEEK reforçado com fibra de carbono amplia a gama de cargas e é utilizado em equipamento de grandes válvulas criogénicas e de GNL, onde a alternativa é uma guia metálica com um problema de lubrificação. O PEEK com carga de vidro troca alguma resistência por estabilidade dimensional e custo.

A cautela com o PEEK é a disciplina de custos. Custa aproximadamente três a cinco vezes o preço de um anel de PTFE com carga de bronze do mesmo tamanho, e não corrige uma ranhura que é 0,2 mm demasiado profunda ou um furo com um Ra de 1,6 µm e uma marca de ferramenta visível. Na nossa experiência, cerca de um terço dos anéis de guia de PEEK que cotamos como substituições vão para posições em que a falha original não tinha nada a ver com o material.
Ranhura e espessura de parede: onde começam a maioria dos problemas de guia
A referência internacional para alojamentos de anéis de guia é a ISO 10766:2014, Transmissão hidráulica — Cilindros — Dimensões do alojamento para anéis de rolamento cortados de secção retangular para êmbolos e hastes. Define a largura da ranhura, o diâmetro da ranhura e as tolerâncias para furos de 16 mm a 500 mm e hastes de 12 mm a 450 mm. Deliberadamente não define o anel em si, porque a construção do anel é específica do fabricante. Essa separação é a fonte de um erro de compra comum: um comprador encomenda segundo a ISO 10766 e assume que o anel se ajustará a qualquer ranhura feita segundo a norma, quando na verdade a espessura do anel tem de corresponder à profundidade específica da ranhura da série utilizada. Os fabricantes de vedantes, como a Hallite publicam as suas gamas de anéis de guia relativamente a essas séries de alojamento, o que é a forma mais rápida de verificar se uma ranhura num desenho é padrão.
Três regras dimensionais decidem se o conjunto funciona:
Espessura radial em relação à profundidade da ranhura. O anel deve assentar na ranhura com uma pequena saliência controlada — suficiente para manter o êmbolo afastado do furo, não tanta que seja esmagado. Se o anel for demasiado fino, o êmbolo toca no tubo e o anel não faz nada. Se for demasiado espesso, o anel fica pré-carregado de forma tão intensa que o atrito aumenta, a parede da ranhura cede e, num alojamento, o vedante da haste fica comprimido. A tolerância de espessura em anéis maquinados situa-se tipicamente na faixa de 0 a −0,05 mm; qualquer coisa mais folgada e a saliência varia ao longo da circunferência.
Largura da banda em relação ao diâmetro. Uma regra prática é uma largura de banda de guia de pelo menos 0,2 × diâmetro da haste para guia de haste e 0,1 × diâmetro do êmbolo para guia de êmbolo, com o comprimento definido pelo cálculo da pressão de rolamento acima. As bandas estreitas em furos grandes são a causa mais comum de empeno do êmbolo e desgaste unilateral do vedante.
Condição da aresta da ranhura. Chanfre e rebarbar todas as arestas da ranhura. Uma rebarba saliente na parede lateral da ranhura risca o anel à medida que é instalado, e um canto interno vivo concentra tensões até o anel rachar nesse ponto. Arredonde ou chanfre os cantos da ranhura para corresponder ao tratamento de aresta do anel.
Outra dimensão que é esquecida é a folga entre as duas bandas de guia num êmbolo. Colocá-las nas extremidades do êmbolo proporciona o braço de momento mais longo e a pressão de rolamento mais baixa. Colocá-las próximas uma da outra para “poupar espaço” duplica a carga por banda e deixa o êmbolo oscilar.
Folga de corte, instalação e o furo contra o qual desliza
Os anéis de guia são quase sempre fendidos para poderem ser montados sobre um êmbolo sem desmontar a haste. A folga nessa fenda é uma dimensão calculada, não um resto de fabrico.
Cálculo da folga. O anel expande-se com a temperatura e com a absorção de fluido. A folga mínima tem de absorver essa expansão mais a acumulação de tolerâncias:
Z = π × (D − t) × ΔT × α + Zmín.
em que D é o diâmetro da ranhura, t a espessura do anel, ΔT a subida da temperatura de serviço, α o coeficiente de dilatação linear e Zmín. uma pequena folga de instalação. O coeficiente de dilatação é onde os materiais divergem acentuadamente: o PTFE não carregado é de cerca de 12 × 10⁻⁵/K, o PEEK de cerca de 4,7 × 10⁻⁵/K e os laminados fenólicos ainda menos. Uma folga dimensionada para PTFE num anel de PEEK é cerca de três vezes maior do que o necessário, o que reduz a área de contacto e a capacidade de carga.
Tipo de corte. Um corte reto a topo é o mais barato e o menos estável: sob carga, as duas extremidades podem sobrepor-se ou separar-se. Um corte em bisel a 30° ou 45° proporciona uma junta muito mais estável e é o padrão nos melhores anéis. Os cortes em degrau são utilizados quando o anel não pode abrir de forma alguma sob carga radial.
Acabamento do furo e da haste. A superfície de contacto sobre a qual a guia desliza deve situar-se no intervalo de 0,2–0,6 µm Ra para serviço hidráulico, brunida em vez de torneada, sem passo helicoidal. Um acabamento torneado com um passo pronunciado atua como um transportador de parafuso e empurra o óleo para além do vedante; um acabamento brunido rugoso desgasta o anel e o vedante em conjunto. O cromagem dura nas hastes deve ser isenta de poros; o crómio poroso funciona como uma lixa para o anel.
Instalação. Aqueça o anel em óleo ou água a 80–100 °C se estiver rígido, abra-o apenas o necessário e nunca utilize uma ferramenta afiada para o forçar sobre a aresta de uma ranhura. O material em tira é normalmente cortado à medida no local, e o gabarito de corte é mais importante do que a faca: um bloco de esquadria que mantém os 45° proporciona uma junta que fecha corretamente, enquanto um corte à mão livre deixa uma folga que aumenta sob carga. Os distribuidores que fornecem tanto tiras como anéis acabados, ERIKS entre eles, normalmente têm também em stock as ferramentas de corte. Após a montagem, verifique se a folga é uniforme e se o anel roda livremente na sua ranhura sem oscilar.
Assinaturas de Falha e o Que Elas Indicam
Quando um cilindro regressa com um vedante a fugir e uma guia desgastada, a culpa é geralmente atribuída à guia. A leitura do padrão de desgaste indica se isso é justo.
| O que se vê | Causa mais provável | O que alterar |
|---|---|---|
| Desgaste uniforme em toda a volta, espessura do anel reduzida, furo polido | Vida útil normal atingida, ou óleo contaminado a atuar como composto de lapidação | Filtração, depois substituir — nada mais a corrigir |
| Desgaste acentuado apenas num arco, lado oposto quase intocado | Carga lateral superior à prevista, ou banda única estreita que permite o basculamento | Adicionar uma segunda banda, alargar as bandas, recalcular a pressão de carga |
| Anel extrudido para fora da ranhura, arestas deformadas, secção “em cogumelo” | Pressão de carga acima da carga admissível do composto, ou temperatura acima do limite | Fenólico ou PEEK, banda mais larga, carga inferior |
| Anel fendido na junta, folga fechada a zero | Folga subdimensionada para a dilatação térmica; anel funcionou a alta temperatura | Recalcular Z, verificar o tipo de corte |
| Fendas longitudinais, superfície de deslizamento vidrada | Anel fenólico a funcionar acima do seu limite de velocidade; calor de fricção | Mudar para PTFE carregado, reduzir a velocidade |
| Anel intacto mas vedante extrudido num dos lados | Protrusão da guia demasiado pequena — êmbolo a tocar no furo, vedante a suportar a folga | Corrigir a espessura do anel para a profundidade da ranhura |
| Depósitos negros, anel amolecido, crescimento dimensional | Incompatibilidade com o fluido — frequentemente éster ou água-glicol contra uma guia de PA ou POM | Verificar a compatibilidade com o fluido, mudar de família |
A última linha dessa tabela merece um comentário. Os materiais das guias são escolhidos para o desempenho mecânico com tanta frequência que a compatibilidade com o fluido é tratada como uma reflexão tardia. Um anel de guia de nylon num sistema de água-glicol absorve humidade, cresce, fecha a sua folga e encrava; um anel de POM num fluido éster resistente ao fogo amolece. Ambas as falhas parecem “material barato” e são, na realidade, material errado.
Especificação e Compra: Tolerâncias, Tipo de Corte, Relatórios de Ensaio
Os anéis de guia são peças de baixo custo com um efeito desproporcionado nas reclamações de garantia, e é na encomenda que esse risco é controlado ou perdido. Uma especificação que resiste a uma mudança de fornecedor precisa de cinco elementos:
- Composto, não cor. Indique o tipo e o teor de carga, por exemplo “PTFE + 40% bronze, resistência à tração mínima de 20 MPa”. “PTFE bronze” por si só abrange tudo, desde 15% a 60% de carga, e a diferença manifesta-se como uma alteração de 50% na taxa de desgaste.
- Dimensões com tolerâncias. Diâmetro exterior, diâmetro interior, espessura e largura, cada um com a sua própria banda. A espessura a 0/−0,05 mm é típica para anéis maquinados; qualquer coisa mais folgada e a protrusão varia ao longo da circunferência e a compressão do vedante varia com ela.
- Tipo de corte. Corte em bisel a 45° com uma folga especificada e uma aresta rebarbada. Um corte a topo é mais barato e abre sob carga; o padrão de desgaste desloca-se então para um dos lados do furo.
- Condições de serviço. Temperatura contínua e de pico, nome e concentração do fluido, estimativa da carga lateral. A temperatura e o fluido decidem a família; a carga decide apenas a largura.
- Rastreabilidade. Código de lote marcado na peça, relatório dimensional por lote, certificado de material. Quando surge uma falha 18 meses depois, o código de lote é a única ligação ao composto que foi efetivamente utilizado.
A embalagem também deve constar da lista. Um anel guia armazenado dobrado num saco sofre uma deformação permanente e nunca mais voltará a rodar corretamente; uma embalagem plana com a data de moldagem ou de cura no rótulo não é pedir demasiado.
Duas realidades de aprovisionamento. Primeiro, o anel guia é a peça em que um distribuidor tem maior probabilidade de substituir por um composto mais barato sem o dizer, porque ninguém o vê depois de o cilindro estar fechado — as tabelas de referência cruzada que Seal Sales e casas semelhantes publicam são úteis para identificação, mas nada dizem sobre o composto. Segundo, o prazo de entrega dos anéis fenólicos e de PEEK é mais longo do que o dos de PTFE, porque as formas em bruto são prensadas e curadas em vez de extrudidas, pelo que devem ser tratados como artigos de prazo longo quando um cilindro está num caminho crítico.
Referência rápida: que guia para que função
| Serviço | Primeira escolha | Alternativa aceitável | Evitar |
|---|---|---|---|
| Hidráulica móvel, 200–350 bar, 0,5 m/s, óleo | PTFE com enchimento de bronze | PTFE com carga de carbono | PTFE virgem, POM |
| Cilindro servo ou proporcional, baixa velocidade, movimento preciso | PTFE com carga de carbono/grafite | PTFE com carga de bronze com face ranhurada | Tecido fenólico (stick-slip) |
| Cilindro de prensa ou de mineração, carga lateral elevada, abaixo de 0,3 m/s | Tecido fenólico | PEEK para temperatura mais elevada | PTFE carregado com fibra de vidro |
| Hidráulica de água ou água-glicol | PTFE com carga de bronze ou de carbono | PEEK | PA, POM (absorção de humidade) |
| Acima de 150 °C ou química agressiva | PEEK | PTFE com carga de carbono até 250 °C | Fenólico, PA, POM |
| Criogénico abaixo de −50 °C | PTFE com carga de carbono ou PEEK | UHMWPE até −100 °C | Fenólico, POM |
| Pneumática, ar seco, orientada ao custo | PTFE com carga de vidro ou POM | PA | Fenólico (atrito, sem lubrificação) |
Leia a tabela como ponto de partida e confirme depois com o cálculo da pressão de apoio e a ficha técnica do composto. Os casos em que um anel guia falha prematuramente são quase sempre aqueles em que a carga foi estimada em vez de calculada e o material foi escolhido a partir de uma página de catálogo em vez de a partir da função. Cortamos anéis guia e bandas de desgaste a partir de tira de stock e formas moldadas, e as peças maquinadas de PEEK e fenólicas saem do mesmo linha de plásticos de engenharia. Se o cilindro já está em serviço e a perder, o gamas de vedantes de êmbolo é normalmente a peça que é substituída primeiro; verifique o guia antes de voltar a montar, porque um vedante novo num êmbolo empenado é uma reparação repetida. Para o lado da pressão do mesmo problema, extrusão do vedante a alta pressão aborda a forma como a folga e os anéis de apoio interagem com o que o guia está a fazer, e seleção do vedante de haste versus êmbolo explica porque é que as duas posições necessitam de orientação diferente.
Guias, bandas e o furo em que correm
Os anéis guia e as bandas de desgaste das quatro famílias comparadas neste artigo são maquinados aqui: PTFE com carga nas qualidades de vidro, carbono, bronze e grafite, laminado de tecido fenólico, PEEK e compósitos de PEEK. Formas maciças, fendidas e de corte escalonado, com espessura de parede e folga de corte feitas conforme o desenho e não conforme a medida de stock mais próxima.
Os problemas dos guias começam na ranhura, por isso verificamos a espessura de parede em função da carga lateral, a folga de corte em função do furo e da temperatura, e o chanfro de entrada em função da forma como o êmbolo será efetivamente inserido. Um anel guia 0,1 mm demasiado espesso não falha na entrada em serviço — falha no primeiro ciclo a quente e leva o vedante consigo.
Envie a carga lateral, o furo, o curso e a temperatura juntamente com o desenho da ranhura para sales@bosssealing.com, e proporemos a família, a espessura de parede e o corte, com preço e prazo de entrega — normalmente dentro de um dia. A análise de engenharia é gratuita, e o formulário de contacto chega aos mesmos engenheiros.