
Um anel de apoio falha silenciosamente. Não vaza, não chia, não aparece no painel de monitorização de condição — até ao dia em que não bloqueia a folga de extrusão, e o O-ring atrás dele sai da desmontagem com a borda mastigada e roída. Nessa altura, a decisão de material que parecia uma nota de rodapé tornou-se um evento de paragem.
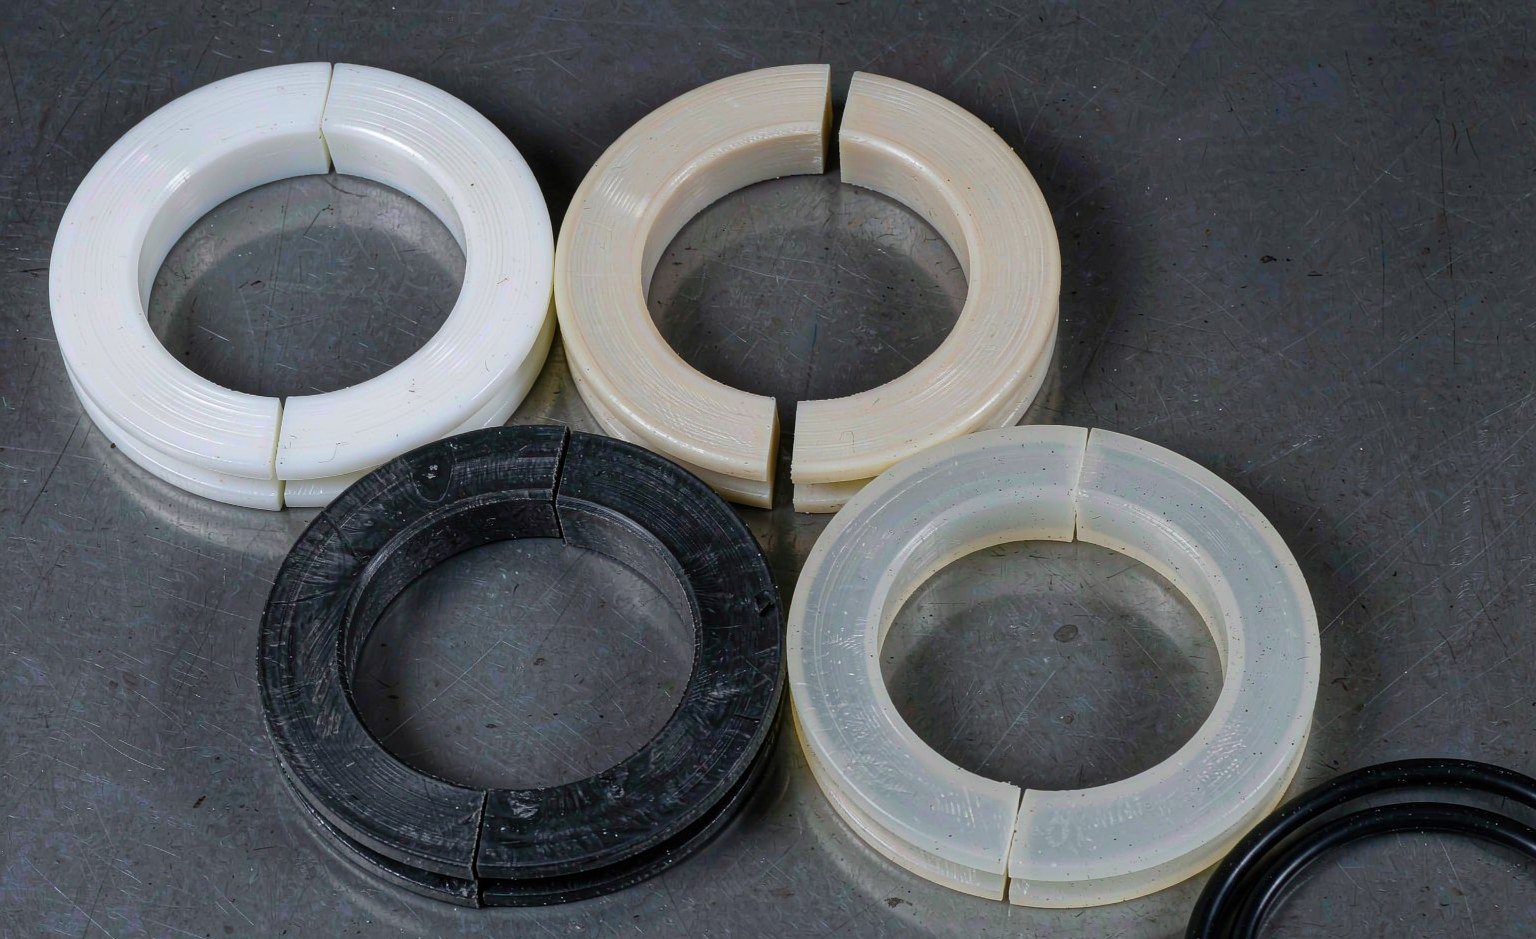
Este guia reduz a decisão às quatro famílias de polímeros que cobrem a maioria dos alojamentos hidráulicos e de processo — PTFE virgem, PTFE com carga, PEEK, nylon 6/6 e UHMWPE — e ordena-as pelas três variáveis que realmente decidem o resultado: pressão, temperatura e o meio. As questões de geometria (simples vs duplo, maciço vs fendido vs corte em espiral) são abordadas no nosso artigo anterior sobre o que é um anel de apoio; aqui aprofundamos o material.
Comece pela Pressão, Não pelo Alfabeto da Ficha Técnica
A resistência à extrusão é o trabalho todo. Os números abaixo refletem os limites de serviço habitualmente publicados para anéis de apoio, e separam claramente os quatro materiais:
- PTFE virgem: utilizável até cerca de 25 MPa (3.600 psi). Acima disso, o escoamento a frio assume o controlo — o anel deforma-se lentamente para a folga que deveria bloquear.
- PTFE carregado (vidro, carbono, bronze): até cerca de 40 MPa (5.800 psi). As cargas fazem pelo anel o que fazem pelas camisas de vedação: vencem a fluência.
- Nylon 6/6: confortavelmente abaixo de cerca de 69 MPa (10.000 psi) — rígido e económico, com uma ressalva de temperatura discutida abaixo.
- PEEK: até cerca de 138 MPa (20.000 psi). Resistência à compressão acima de 140 MPa, e mantém essa resistência a temperaturas em que o nylon já cedeu. Esta é a resposta para o setor petrolífero e para a moldagem por injeção.
Duas notas de fronteira da experiência. A cerca de 700 bar (70 MPa) e acima, a própria folga de extrusão torna-se a variável dominante — nenhum material de anel salva um alojamento mal dimensionado, e ou a folga diametral diminui ou um design anti-extrusão assume o controlo. E o UHMWPE, embora seja um excelente material anti-extrusão a pressão moderada (resistente à extrusão, Shore D 60–65), situa-se na mesma faixa de serviço que o PTFE virgem a com carga; especificamo-lo pela sua vida útil ao desgaste, não por recordes de limite de pressão.
| Material | Limite de pressão (típico) | Temp. máx. | Absorção de água | Resistência química | Custo relativo |
|---|---|---|---|---|---|
| PTFE virgem | ≈ 25 MPa (3.600 psi) | ≈ 260 °C | Nenhuma (0,01%) | Quase universal, pH 0–14 | Meio |
| PTFE com carga (vidro/carbono/bronze) | ≈ 40 MPa (5.800 psi) | ≈ 260–290 °C | Nenhum | Ampla; dependente da carga | Média-alta |
| Nylon 6/6 (frequentemente com carga de MoS₂) | < ≈ 69 MPa (10.000 psi) | ≈ 86–120 °C | 0,5–1,4% / 24 h | Bons óleos; ácidos fracos, fraco em água-glicol a longo prazo | Baixo |
| PEEK | ≈ 138 MPa (20.000 psi) | ≈ 250–260 °C | ~0,5% saturado, baixa | Ampla, incl. vapor quente, a maioria dos solventes | Alto |
| UHMWPE | Faixa de pressão moderada (como o PTFE virgem a com carga) | ≈ 80–100 °C | ~0% | Ácidos/bases fracos, maioria dos solventes; não oxidantes fortes | Baixa-média |
As fichas técnicas de material para as propriedades e processamento do grau de PEEK são publicadas pelos próprios fabricantes de resina — Victrex é a referência com que a maioria dos engenheiros começa — e são os seus valores que devem ser citados numa especificação, não o resumo de um revendedor.
Depois a Temperatura — Onde o Nylon Perde Discretamente
A capacidade de pressão significa pouco se o anel amolecer. A coluna de temperatura na tabela acima determina três decisões recorrentes:
- Acima de cerca de 90–100 °C, o nylon 6/6 está fora. O seu limite de serviço situa-se perto de 86 °C em muitos guias publicados — circuitos hidráulicos quentes, equipamento adjacente a vapor e qualquer coisa perto de um compartimento do motor deslocam a escolha para PTFE ou PEEK.
- Acima de cerca de 80 °C, o UHMWPE também amolece (excursões curtas até 100 °C são suportáveis, o serviço contínuo não). A sua resistência ao desgaste — várias vezes superior à do PTFE virgem — torna penoso abandoná-lo, mas a rigidez cai rapidamente com a temperatura.
- Lado criogénico, tanto o PTFE como o UHMWPE permanecem funcionais até cerca de −200 °C, e o PEEK até cerca de −70 °C. Para atuadores hidráulicos de baixa temperatura em regiões frias, um anel de PTFE virgem dentro de um sistema de camisa de PTFE ou UHMWPE é a resposta padrão da nossa gama de vedações para baixas temperaturas.
Uma advertência que liga pressão e temperatura: a resistência à extrusão diminui à medida que a temperatura sobe, para todos os polímeros da tabela. Um anel de PTFE com carga adequado a 40 MPa num circuito a 80 °C pode precisar de um substituto em PEEK no mesmo circuito a 180 °C. Quando o serviço inclui ambos os números, qualifique o par, não cada um separadamente.
O Meio: Absorção de Água e Ataque Químico
O PTFE e o PEEK são quimicamente indiferentes a quase tudo o que uma vedação hidráulica ou de processo encontra. As decisões de material aqui dizem realmente respeito aos outros dois:
- O náilon absorve água — 0,5 a 1,4% em 24 horas segundo os valores publicados comuns, mais na saturação. Em circuitos de HPU de água-glicol, armazéns tropicais húmidos ou equipamento marítimo, essa absorção traduz-se em inchaço dimensional (um problema de ajuste numa ranhura de folga reduzida) e numa queda de rigidez. O náilon com carga de MoS₂ troca parte disto por menor atrito, mas o serviço com muita água continua a favorecer o PTFE ou o PEEK.
- O UHMWPE não tolera oxidantes fortes — ácido nítrico concentrado, sulfúrico quente e correntes de permanganato atacam-no. Para tudo o resto, incluindo a maioria dos meios aquosos, é quimicamente sólido e excecionalmente resistente à abrasão.
- O PTFE com carga herda uma ressalva dos seus carregadores: um anel com carga de bronze numa corrente fortemente ácida ou clorada pode corroer o carregador, razão pela qual o serviço químico recorre por defeito a graus com carga de vidro ou carbono, ou a PTFE virgem a baixa pressão. O nosso gama de plásticos de engenharia lista os sistemas de carga por grau, para que a decisão química seja tomada ao nível do grau, e não ao nível da família.
Simples ou Duplo, Maciço ou Fendido: a Geometria Segue a Direção da Pressão
A seleção do material e a geometria interagem, por isso resolva-as em conjunto:
| Configuração | Quando se aplica | Notas sobre o material |
|---|---|---|
| Anel simples, lado de baixa pressão | A pressão atua apenas de um lado | Qualquer dos quatro; opção mais económica. Não monte um anel simples em ambos os lados “por simetria” |
| Dois anéis, um de cada lado | Cilindros de duplo efeito, inversão de pressão | Os pares devem ser de material e dureza idênticos; pares desemparelhados inclinam o O-ring na inversão |
| Anel maciço (maquinado) | Ranhuras estáticas, serviço moderado | Melhor vedação contra extrusão; a instalação exige um movimento de estiramento sobre os ombros |
| Anel com corte em bisel / corte em espiral | Hastes e êmbolos dinâmicos, instalação no local sobre as ranhuras | Ângulo de corte definido para que o O-ring não marque a junta; instale as faces cortadas afastadas do lado de pressão da vedação |
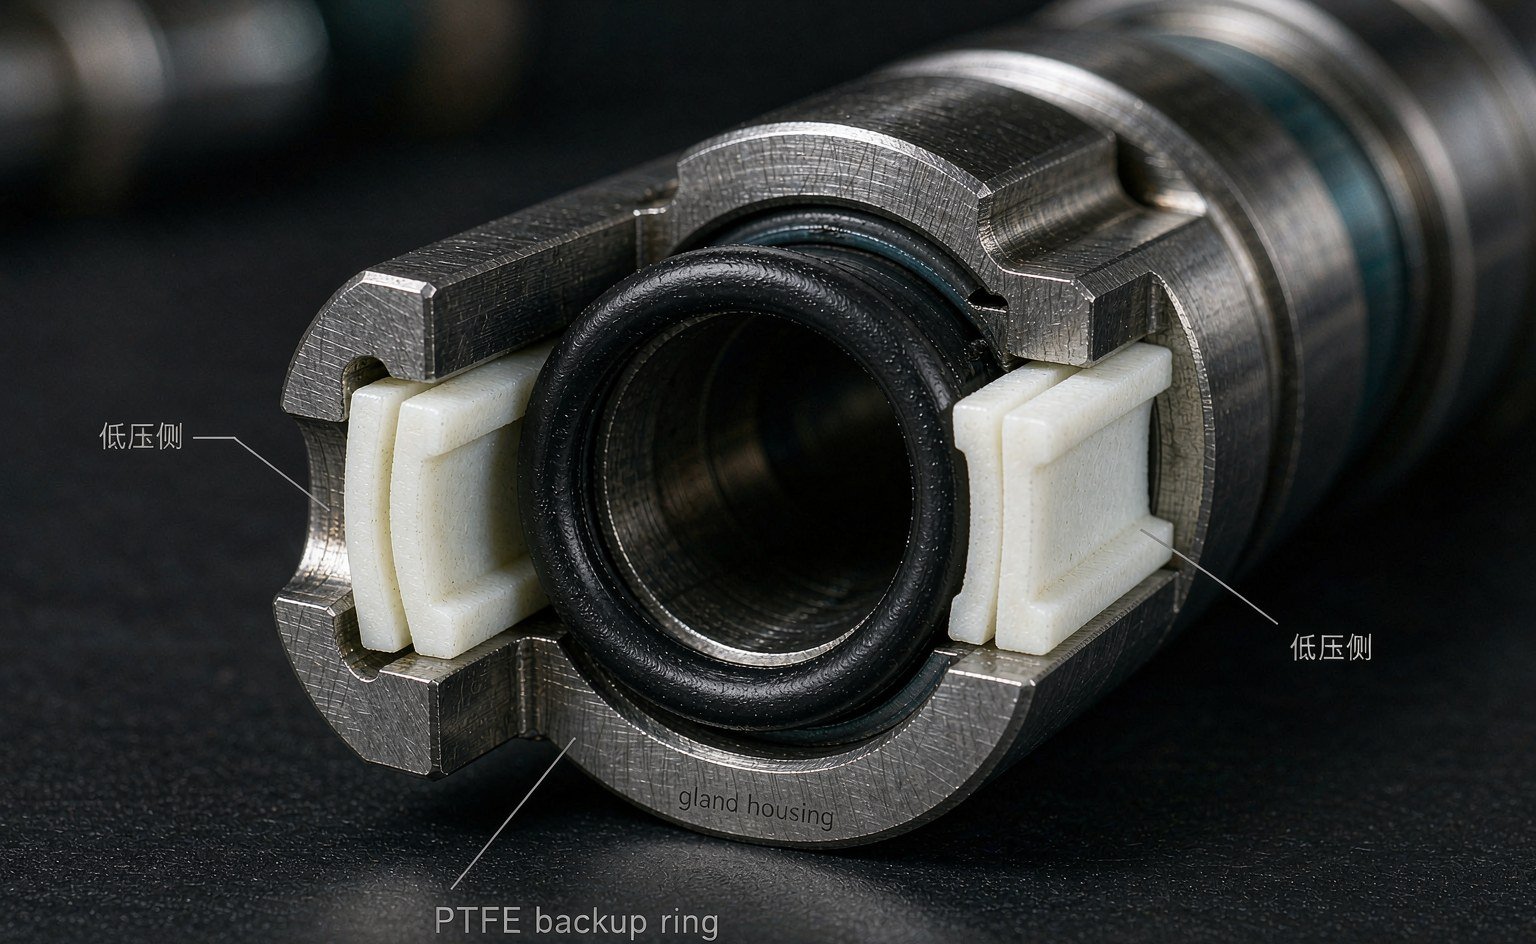
Em flanges estáticas grandes, existem anéis fendidos para que as equipas de manutenção os possam instalar sem desmontar a junta. Em hastes alternativas, o corte em bisel é o que impede o anel de se tornar numa segunda via de fuga; os anéis maciços em ranhuras dinâmicas podem de facto encravar e riscar. As normas trabalham aqui nos bastidores: a parte 4 da ISO 3601 abrange os anéis anti-extrusão para aplicações de O-ring, e a maioria dos desenhos de componentes hidráulicos refere geometrias de ranhura do tipo MIL-G-5514 que o anel tem de corresponder.
Como se Reconhece um Material Errado na Desmontagem
A análise de falhas resolve muitos debates de especificação, porque cada utilização incorreta deixa uma assinatura:
- Anel achatado em forma de D, escoado para a folga — PTFE virgem utilizado acima do seu limite de pressão, ou qualquer anel a temperaturas além da sua classificação. Suba de material, feche a folga, ou ambos.
- Anel inchado, ajuste apertado, ranhura riscada — náilon em serviço húmido. Troque para PTFE/PEEK ou conte com uma repetição em cada revisão.
- Anel intacto mas O-ring ainda mordido — problema de geometria, não de material: folga demasiado larga para a largura do anel, anel montado no lado errado, ou um anel simples em serviço de duplo efeito.
- Superfície do anel picada ou descolorada — ataque químico ao carregador (PTFE com bronze em serviço ácido) ou ao UHMWPE num oxidante.
- Furo ou haste riscados ao longo do percurso do anel — material do anel demasiado duro para a contra-superfície (PEEK contra alumínio macio), ou detritos acumulados entre o anel e a ranhura. Reveja o emparelhamento de durezas ou adicione filtração.
Quando a desmontagem mostra danos de extrusão do O-ring numa ranhura que já tem anéis de apoio, execute a análise de extrusão e folga antes de encomendar seja o que for — em cerca de metade dos casos que vemos, o material do anel nunca foi o problema.
Um Atalho de Seleção que Pode Guardar num Cartão
Para os compradores que têm anéis de apoio em stock para uma variedade de equipamentos, a regra de decisão em quatro linhas cobre a maioria dos casos:
- ≤ 25 MPa, qualquer química, qualquer temperatura até 260 °C → PTFE virgem.
- 25–40 MPa, dinâmico, limite de 260 °C → PTFE com carga (vidro ou carbono para a química, bronze para a estabilidade).
- 40–70 MPa, seco, < 90 °C, sensível ao custo → náilon 6/6, com carga de MoS₂ se deslizar.
- Acima de 70 MPa, ou acima de 90 °C com alta pressão, ou vapor → PEEK, e verifique a folga de extrusão antes da fatura.
O UHMWPE entra onde a abrasão ou os meios aquosos dominam e a pressão se mantém moderada — lamas, hidráulica de água, ambientes de lavagem de alimentos. Se a ficha der duas respostas defensáveis, escolha a mais barata e mantenha uma variante em PEEK para as células quentes. Conjuntos de componentes que emparelham anéis com os elementos de vedação correspondentes, como a nossa gama de vedantes dinâmicos de êmbolo hidráulico e os categoria de juntas, anilhas e anéis de apoio, retiram essa decisão de emparelhamento completamente do seu problema de contagem de stock.
O aconselhamento de aprovisionamento aplica-se aqui da mesma forma que para os O-rings: os marketplaces gerais, como Seal Sales e Darcoid são úteis para comparar tamanhos comuns e preços, enquanto um fabricante entra em cena no momento em que a pressão, a temperatura ou a química saem da ficha padrão — é aí que a classe, o sistema de carga e a verificação da folga passam a importar mais do que a lista de preços. Fornecedores globais de potência fluídica como Hallite publicam abertamente as suas orientações sobre alojamentos e anéis de apoio, e as suas tabelas concordam com a lógica acima, o que é a garantia que os compradores devem procurar.
A Conclusão
A seleção do material do anel de apoio é um problema de três números — pressão, temperatura, meio — e as quatro famílias de polímeros respondem-lhe numa ordem fixa: PTFE para a química, PTFE carregado para a fluência, nylon para o custo em serviço seco de pressão moderada, PEEK para o topo da gama de pressão e temperatura, UHMWPE para o desgaste e a água. Qualifique o par pressão-temperatura em conjunto, respeite a absorção de água do nylon e faça corresponder a dureza do anel à contra-superfície. Faça isso e o anel volta a ser o que deve ser: a peça mais silenciosa do alojamento.
Quatro Materiais de Anel, Um Padrão de Ranhura
Os anéis em PTFE, PEEK, nylon e UHMWPE são todos maquinados segundo desenho aqui, em formas maciças, fendidas e de dupla volta, incluindo as classes carregadas com bronze e grafite que este artigo compara. Como os quatro saem das mesmas bancadas, um par pressão-temperatura pode ser qualificado contra a ranhura que já tem, em vez de contra uma gama de catálogo.
As verificações que fazemos antes de cortar: pressão e folga em conjunto, temperatura no anel, absorção de água para o nylon em serviço húmido e dureza do anel contra a contra-superfície. Depois a geometria — simples ou dupla, direção do corte, ângulo do chanfro — porque uma boa parte dos diagnósticos de material errado na desmontagem são, na realidade, diagnósticos de geometria errada.
Envie o desenho da ranhura, o par pressão-temperatura e o meio, e cotaremos os quatro candidatos lado a lado para que o compromisso tenha um preço em vez de ser discutido. Resposta habitualmente em 24 horas, revisão de engenharia gratuita — sales@bosssealing.com ou o formulário de contacto.