
Le apparecchiature per semiconduttori e per processi chimici chiedono due cose a una tenuta contemporaneamente: sopravvivere alla chimica e restare pulita mentre lo fa. Nessuna famiglia di elastomeri risponde a entrambe le domande su tutto lo strumento, ed è per questo che gli ingegneri di fab e CPI finiscono per specificare una combinazione: FFKM dove plasma, temperatura o chimica aggressiva squalificano tutto ciò che costa meno, e design della famiglia PTFE dove permeazione, generazione di particelle o creep fissano il limite. Questo articolo illustra come le due famiglie si comportano effettivamente nell'hardware di processo, dove appartiene ciascuna e i dettagli di specifica — sistema di vulcanizzazione, grado del composto, geometria della sede, intervallo di PM — che distinguono una tenuta che dura un intero ciclo di PM da una che ferma lo strumento in anticipo. I numeri riportati di seguito provengono da dati pubblicati dai produttori e da ciò che osserviamo all'ispezione in entrata quando i clienti vicini alle fab ci inviano parti guaste per l'analisi.
Cosa richiede effettivamente a una tenuta il servizio di processo
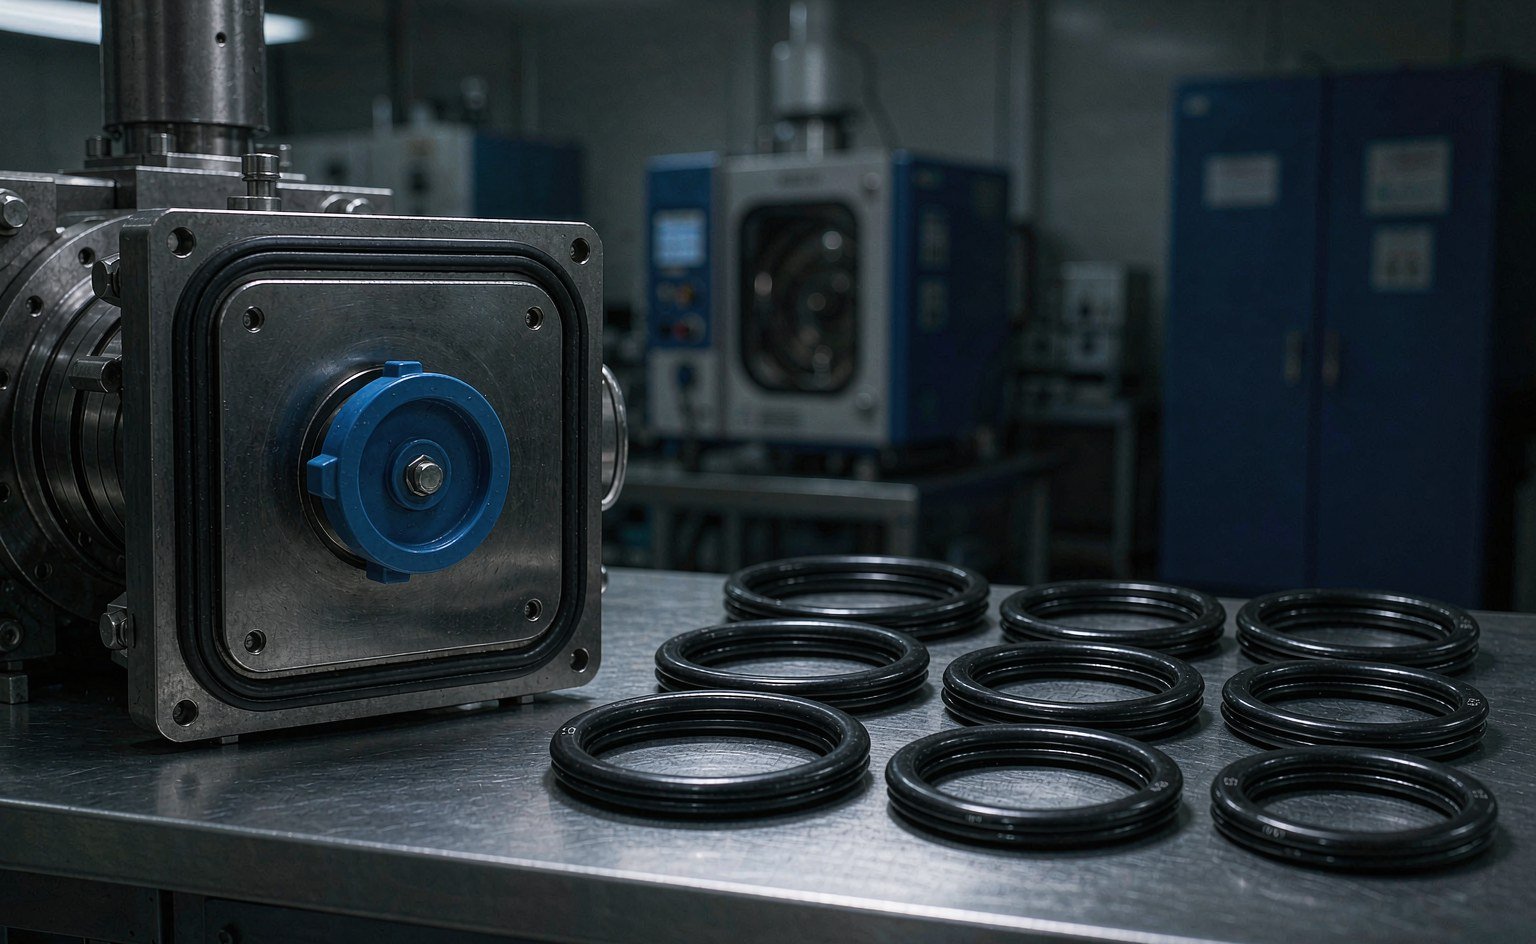
Una tenuta in una camera di deposizione o di etch affronta una combinazione che nessun altro settore impone a un elastomero. Le pareti della camera passano dalla temperatura ambiente a 200–350 °C nelle zone calde. I gas di processo — NF₃, SF₆, Cl₂, HBr, WF₆ — sono essi stessi reattivi, e il plasma generato da essi è molto più aggressivo del gas grezzo. Ogni ciclo di PM comporta l'esposizione a pulizie in situ o pulizie a umido con chimica fluorurata. E la penalità per il degrado della tenuta non è solo una perdita: una tenuta che si sfalda contamina il prodotto. Un solo O-ring degradato in una camera ICP può depositare particelle sui wafer a valle e annullare l'argomento di resa per l'intero trimestre.
Gli impianti delle industrie di processo chimico (CPI) impongono un profilo correlato ma diverso. La temperatura è di solito più bassa — 150–250 °C nei reattori e nelle linee di trasferimento — ma la chimica è più ampia e meno prevedibile: ammine, chetoni, esteri, vapore caldo, fluidi acidi, ossidanti. Una tenuta che resiste a tutto ciò che è presente nella camera può comunque cedere per deformazione permanente dopo mesi a temperatura, che è una proprietà meccanica, non chimica.
Tre famiglie di materiali coprono quasi tutto questo servizio: FFKM per le posizioni di tenuta elastomerica, PTFE e i suoi composti caricati per le posizioni statiche e con molla energizzata e — ai margini — i design incapsulati che abbinano una guaina in PTFE a un nucleo elastomerico. Tutto il resto (FKM, EPDM, silicone) appartiene ai servizi ausiliari: refrigeratori, circuiti di raffreddamento, linee di prevuoto che trasportano gas inerti, azionamento pneumatico. Mettere un O-ring in FKM all'interno di una camera di processo è l'errore di approvvigionamento più comune che vediamo, e di solito si manifesta come la tenuta che cede per tre PM consecutivi mentre tutto ciò che la circonda funziona bene.
FFKM: cosa ti dà la chimica
L'FFKM (perfluoroelastomero, designazione ASTM D1418) sostituisce essenzialmente tutto l'idrogeno sulla catena polimerica con fluoro. Il risultato si comporta come una gomma che ha preso in prestito la sua personalità chimica dal PTFE: i dati industriali pubblicati attribuiscono ai composti FFKM resistenza a più di 1.800 sostanze chimiche, compresi gli acidi concentrati, le ammine, i chetoni e gli ambienti al plasma che attaccano ogni altro elastomero. Le temperature di esercizio continuo vanno da 260 a 300 °C a seconda del composto, con gradi ad alta temperatura classificati fino a 327 °C in servizio intermittente. I marchi commerciali includono Kalrez (originariamente DuPont, ora prodotto sotto l'egida Qnity), Chemraz (Greene Tweed), Perlast (PPE), Simriz (Freudenberg) e Isolast (Trelleborg) — la libreria di tenute Trelleborg pubblica dati comparativi utilizzabili su diverse di queste famiglie.
La fisica dietro il prezzo vale la pena di essere compresa, perché spiega sia ciò che l'FFKM fa bene sia ciò che fa male. La fluorurazione rimuove i siti di attacco chimico, ma rimuove anche i siti che conferiscono alla gomma ordinaria la sua flessibilità a bassa temperatura e il suo comportamento all'attrito. I composti FFKM partono generalmente da circa −10 a −15 °C, a meno che non si specifichi un grado speciale a bassa temperatura, e il loro coefficiente di attrito è elevato — l'FFKM non è un materiale per anelli dinamici per scelta. Anche la chimica di vulcanizzazione conta: i composti vulcanizzati al perossido dominano il servizio nei semiconduttori, e il pacchetto di cariche (tipi di nerofumo, micropolveri di PTFE) è ciò che distingue un composto di grado plasma da un grado chimico generico. Due O-ring in FFKM con dimensioni identiche possono comportarsi in modo completamente diverso attraverso un confine di plasma.
| Proprietà | FFKM (tipico) | FKM (tipico) | PTFE (vergine) |
|---|---|---|---|
| Temperatura continua | 260–300 °C (fino a 327 °C per alcuni gradi) | da −20 a +200 °C | da −200 a +260 °C |
| Resistenza chimica | Quasi universale; oltre 1.800 sostanze chimiche | Buono per oli, carburanti, molti acidi; attaccato da ammine, chetoni, vapore caldo | Quasi universale; non è una gomma |
| Resistenza al plasma | Dipende dal composto; i gradi per plasma sono eccellenti | Scarso | Eccellente |
| Deformazione permanente, 200 °C × 70 h | 12–30% (dipende dal composto) | 15–40% tipico | N/D — governa invece il creep |
| Recupero elastico | Elevato — sigilla come una gomma | Alto | Nessuno — flusso a freddo |
| Costo relativo | Molto elevato | Fluido | Da basso a medio |
La riga della deformazione permanente merita attenzione. Una deformazione permanente del 12–15% a 200 °C × 70 h — ottenibile nei migliori composti FFKM generici — è ciò che consente a un O-ring in FFKM di mantenere lo sforzo di contatto attraverso mesi di cicli termici, che è il meccanismo reale della maggior parte dei cedimenti delle tenute in zona calda. Quando una tenuta della camera “sembra a posto” ma perde dopo un bake-out, la sezione ha subito una deformazione permanente e lo sforzo di contatto è svanito.
Abbinare il composto al processo
L'FFKM non è un unico materiale; è una famiglia di composti ottimizzati tramite sistema di vulcanizzazione e cariche. Le guide ai composti pubblicate — comprese le risorse per la selezione dei composti Kalrez — convergono sulla mappatura riportata di seguito, che usiamo come primo filtro quando un cliente descrive una camera.
| Processo / ambiente | Condizioni tipiche | Famiglia di composti | Perché |
|---|---|---|---|
| Etch al plasma (CCP/ICP) | 80–250 °C; plasma di Cl₂, HBr, SF₆, NF₃ | Gradi resistenti al plasma e a basse particelle (classe Kalrez 6375/7075) | Resiste all'attacco del plasma fluorurato; basso degasaggio e generazione di particelle |
| PECVD / ALD | 200–350 °C; SiH₄, NH₃, TMA, H₂O | Gradi ad alta temperatura (classe Kalrez 9500 / Sahara, classe Chemraz 555) | Classificazioni di 300 °C+ in continuo con deformazione permanente stabile |
| Impianto ionico | Da quasi ambiente a 100 °C; BF₃, AsH₃ | Gradi generici per semiconduttori | Esposizione chimica senza calore; domina la pulizia |
| Reattori CPI, linee di trasferimento | 150–250 °C; acidi, ammine, solventi | Gradi chimici per uso generale (classe Kalrez 6375) | La più ampia compatibilità chimica a costo moderato all'interno della famiglia FFKM |
| Servizio vapore / SIP / CIP | Vapore saturo a 150 °C+, cicli ripetuti | Composti FFKM idonei al vapore | L'FKM si degrada nel vapore caldo; i gradi FFKM per vapore mantengono la deformazione permanente |
| Banchi umidi, stripping | Da ambiente a 80 °C; HF, H₂SO₄/H₂O₂, soda caustica calda | FFKM per uso generale o design incapsulati | Il costo può essere ridotto a temperature inferiori con guarnizioni rivestite |
Due errori di mappatura si ripetono frequentemente. Il primo è specificare un FFKM di grado termico in un'applicazione al plasma perché la temperatura della scheda tecnica sembrava impressionante — i gradi termici non sono automaticamente gradi per plasma, e il riempitivo che migliora l'invecchiamento termico può peggiorare l'erosione da plasma. Il secondo è trattare “FFKM” come intercambiabile tra i marchi: un Chemraz 505 e un Kalrez 4079 si collocano in ambiti di servizio simili, ma un acquirente che sostituisce solo in base al nome del marchio senza confrontare le schede tecniche dei composti può incorrere in una variazione del 20% nella deformazione permanente a temperatura. Confrontate il composto, non il marchio.
Plasma, degassamento e generazione di particelle
Negli strumenti di processo sotto vuoto, la guarnizione ha un secondo compito oltre a mantenere il differenziale di pressione: non deve aggiungere contaminazione. Contano tre meccanismi, e si misurano in modo diverso.
L'erosione da plasma è un attacco chimico da parte di gas ionizzato ricco di radicali. Assottiglia la superficie della guarnizione, genera particelle di fluoruro e, nei casi gravi, modifica la geometria della guarnizione abbastanza da creare un percorso di perdita. I composti FFKM resistenti al plasma affrontano questo problema con una chimica di vulcanizzazione modificata e pacchetti di riempitivi; i dati pubblicati sulle camere dai produttori di composti mostrano differenze di durata su più cicli da due a tre volte tra un composto per uso generale e uno di grado plasma nella stessa posizione di incisione.
Il degassamento è il rilascio di specie volatili sotto vuoto e calore — residui di vulcanizzazione, plastificanti, frammenti a basso peso molecolare. È importante negli strumenti di deposizione perché le specie degassate finiscono come film su ottiche e wafer. I composti ultra-puliti (la classe Kalrez 7075 è il riferimento abituale) sono formulati specificamente per basso degassamento e bassi estraibili; lo screening rispetto ai limiti di perdita di massa totale in stile ASTM E595 è prassi standard per hardware ottico e di deposizione.
La generazione di particelle è il lato meccanico dello stesso problema: una guarnizione che sfrega, rotola o si abrasa durante il ciclo della porta rilascia la propria superficie. Ecco perché le guarnizioni per fab sono specificate con requisiti di qualità superficiale, perché esistono guarnizioni per porta incollate o trattenute meccanicamente, e perché le procedure di manutenzione preventiva sostituiscono gli O-ring secondo un programma anche quando l'anello “sembra a posto” — il degrado che genera particelle non è sempre visibile.
Una conseguenza pratica per gli acquirenti: l'ispezione in entrata per gli FFKM per semiconduttori non è la stessa della gomma industriale. Una specifica di accettazione di grado fab dovrebbe includere la gestione della pulizia (doppio sacchetto, niente talco, niente grasso siliconico comune), la documentazione di tracciabilità del composto e, in molti casi, la certificazione a livello di lotto. I PPE (Precision Polymer Engineering) e i sistemi documentali Kalrez stabiliscono il modello in questo ambito — ogni parte tracciabile fino al composto e al lotto di vulcanizzazione. Un fornitore che non è in grado di produrre tale documentazione non fornisce parti di grado fab, qualunque sia il nome del composto sul preventivo.
Dove subentra il PTFE
L'FFKM ha ancora due debolezze strutturali: è un elastomero con tassi di permeazione reali, ed è abbastanza costoso che inserirlo in un giunto statico a bassa temperatura danneggia il budget. Il PTFE risponde a entrambe, al costo dell'elasticità.
Per l'attacco chimico puro a bassa e moderata temperatura, gli O-ring incapsulati abbinano una sottile guaina in FEP o PFA a un nucleo elastomerico. La guaina sopporta la chimica — l'FEP gestisce il servizio continuo fino a circa 200 °C, il PFA fino a circa 260 °C — mentre il nucleo fornisce la forza di tenuta. La permeazione attraverso una sottile guaina in fluoropolimero è di un ordine di grandezza inferiore rispetto al FFKM massiccio, il che è importante nelle applicazioni in cui la specie permeata stessa è il problema (erogazione di prodotti chimici ad alta purezza, mezzi corrosivi che attaccano l'hardware a valle, giunti critici per le emissioni). I compromessi sono trattati in dettaglio nella nostra linea di guarnizioni incapsulate: nessuna guaina sopravvive agli abusi meccanici, la perdita di memoria è progressiva, e l'alto vuoto è una soluzione poco adatta perché la guaina non può adattarsi ai difetti superficiali come può fare una faccia in gomma.
Dove il giunto è caldo, asciutto o ciclico, le guarnizioni in PTFE energizzate a molla prendono il posto. Una guaina in PTFE a U-cup o rettangolare azionata da una molla metallica (a spirale inclinata, a sbalzo o elicoidale) tiene la tenuta su un intervallo di temperatura che nessun elastomero eguaglia — da impieghi criogenici a 260 °C e oltre — e il composto in PTFE può essere riempito (vetro, carbonio, bronzo) per gestire scorrimento e usura. Queste sono la risposta standard negli alberi di pompe chimiche aggressive, nel trasferimento criogenico a secco e nei passanti rotanti per vuoto. La nostra gamma di guarnizioni energizzate a molla copre le varianti comuni, e il canale delle materie plastiche tecniche fornisce l'hardware in PTFE riempito e PEEK che le circonda.
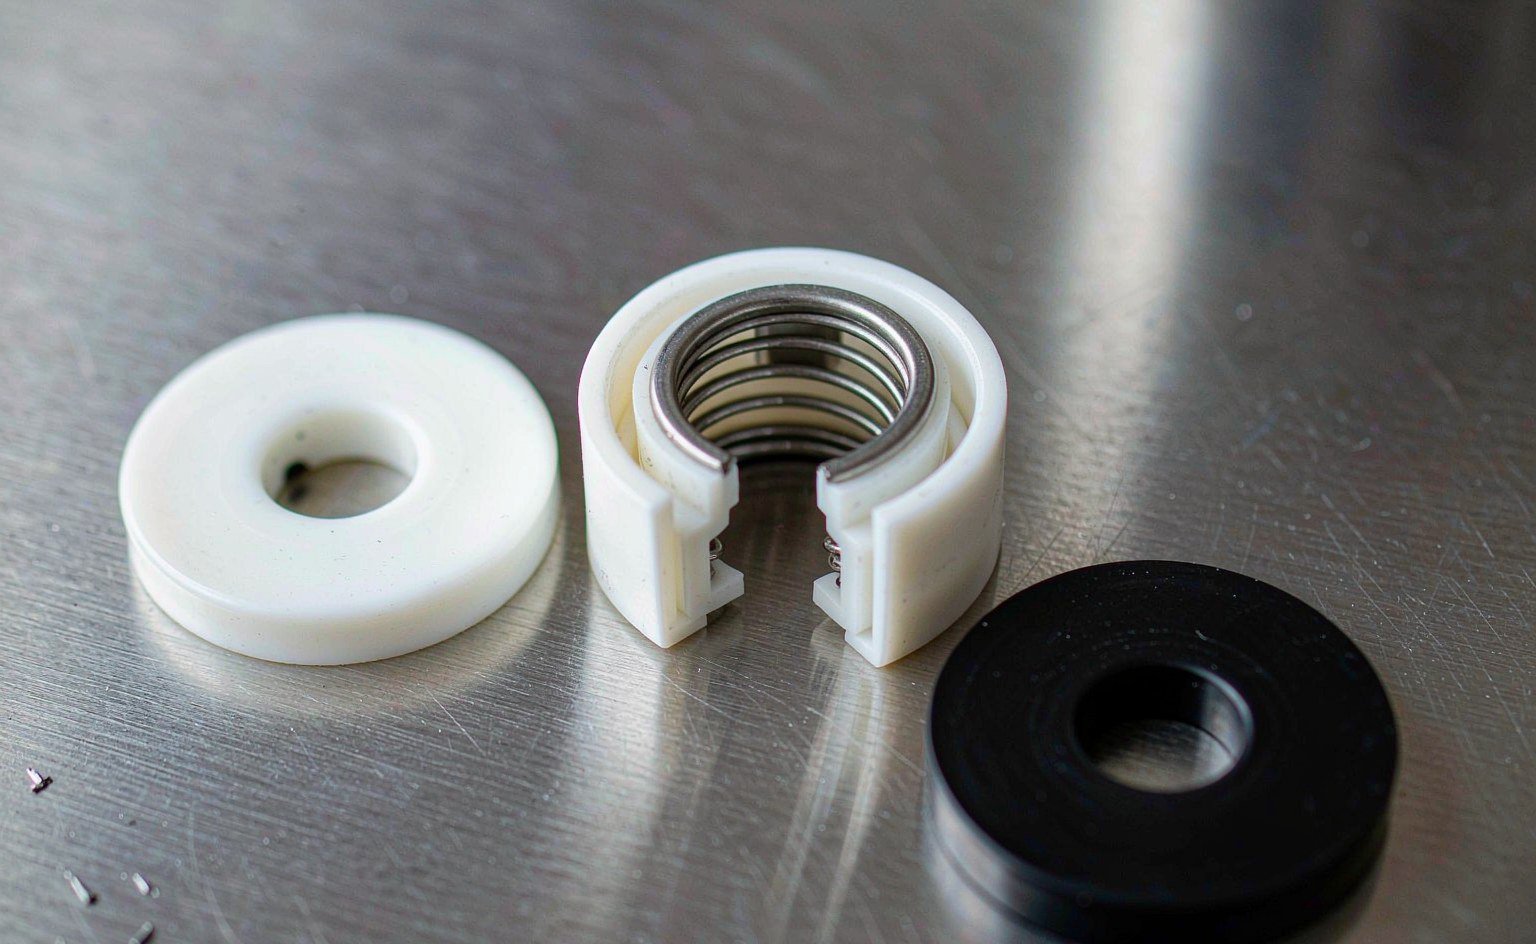
Il limite onesto della famiglia PTFE è lo scorrimento a freddo. Sotto sollecitazione di compressione sostenuta a temperatura, il PTFE scorre, e una guarnizione in PTFE caricata staticamente si rilassa abbastanza da perdere, a meno che il progetto non compensi — energizzazione a molla, caricamento attivo o una geometria che mantenga il PTFE sotto taglio anziché sotto compressione costante. Qualsiasi posizione di tenuta in PTFE richiede questa verifica progettuale; il materiale non perdona un'installazione serrata e dimenticata.
Dettagli dell'hardware che decidono se il composto sopravvive
Specificare il composto giusto nell'alloggiamento sbagliato spreca il premium. L'FFKM richiede più schiacciamento dell'FKM per tenere in modo affidabile — le linee guida pubblicate sugli alloggiamenti per FFKM indicano circa il 20–30% di schiacciamento negli alloggiamenti statici frontali, contro il 15–25% comune per l'FKM — e tollera un riempimento dell'alloggiamento inferiore, quindi le scanalature progettate per NBR spesso affamano un anello in FFKM. Quando si retrofitta uno strumento esistente, verificate larghezza e profondità dell'alloggiamento rispetto a tabelle specifiche per FFKM anziché presumere che il vecchio disegno fosse neutro rispetto al composto.
Le posizioni delle porte per alto vuoto e delle valvole a saracinesca aggiungono un problema di ritenzione: senza pressione interna che assicuri l'anello, un O-ring montato verticalmente può cadere durante l'assemblaggio. Le scanalature a mezzo coda di rondine sono il compromesso abituale; le code di rondine complete trattengono meglio ma costano davvero in lavorazione. E poiché gli anelli in FFKM in queste posizioni vengono sostituiti a ogni manutenzione preventiva, la scanalatura dovrebbe essere dettagliata per l'installazione a mani guantate — smussi di ingresso generosi, nessun angolo interno vivo sotto R0,2 mm.
La dilatazione termica chiude la verifica dell'hardware. Un anello in FFKM in un coperchio di camera a 300 °C si dilata più dell'alloggiamento in cui è inserito; la scanalatura deve lasciare volume per tale dilatazione, altrimenti l'anello si taglia sulla linea di divisione. Abbiamo visto più guasti FFKM in zona calda dovuti a scanalature copiate da disegni FKM che alla selezione del composto.
| Parametro dell'hardware | Linea guida FFKM | Errore comune nel retrofit |
|---|---|---|
| Schiacciamento statico frontale | 20–30% della sezione | Riuso del 15% di schiacciamento FKM — sollecitazione di contatto marginale a temperatura |
| Riempimento dell'alloggiamento | ≤ 85%, obiettivo ~75% incluso il rigonfiamento termico | Scanalature dimensionate per NBR — nessuno spazio per la dilatazione dell'FFKM |
| Angoli della scanalatura | R0,2–0,5 mm, senza intaccature | Angoli vivi che tagliano l'anello a ogni cambio di manutenzione preventiva |
| Ritenzione sotto vuoto | Mezza coda di rondine per facce verticali | Scanalatura rettangolare aperta — l'anello cade durante l'assemblaggio |
| Lubrificante per l'installazione | Grasso PFPE su FFKM | Grasso al silicone: va bene sulla maggior parte delle gomme, ma è sbagliato per le superfici adiacenti al plasma ed è un contaminante nei bake-out |
Trattamento a umido: la chimica per classe
Le vasche a umido, gli strumenti di pulizia e di stripping operano a temperature più basse ma aggrediscono con concentrazioni che gli strumenti al plasma non vedono mai. Mappare la chimica per classi rende la selezione gestibile.
Attacchi HF e ossido tamponato: l'FFKM li sopporta; l'FKM sopporta l'HF diluito ma si infragilisce in servizio concentrato o a caldo; la gomma naturale e l'EPDM sono esclusi. Piranha (H₂SO₄/H₂O₂): l'FFKM è l'unica scelta elastomerica con una reale durata in servizio; la ferramenta in PTFE lo circonda. Pulizie caustiche a caldo e di tipo SC-1: FFKM ed EPDM funzionano entrambi chimicamente, ma il limite di temperatura e il comportamento particellare dell'EPDM di solito perdono; l'FFKM vince sulla pulizia. Solventi — NMP, acetone, IPA: l'FFKM resiste a tutti e tre; NBR e FKM si rigonfiano rispettivamente in NMP e nei chetoni. Chimiche di stripper per fotoresist, comprese le famiglie a base amminica: le ammine attaccano duramente l'FKM, un guasto classico che vediamo nei resoconti di smontaggio; l'FFKM è la scelta predefinita.
Dove la temperatura resta sotto circa 80 °C e il servizio è statico, le guarnizioni incapsulate in FEP riducono sostanzialmente il costo di queste posizioni mantenendo l'involucro chimico: il rivestimento non teme le ammine né l'HF. Il limite resta meccanico: non usare guarnizioni rivestite dove il giunto cicla o dove la guarnizione deve colmare difetti superficiali.
Intervalli di manutenzione, tracciabilità e cosa fare al cambio
Le guarnizioni in FFKM negli strumenti di processo sono materiali di consumo con una scadenza, non componenti a vita illimitata. La pratica pubblicata — e ciò che gli ingegneri delle apparecchiature di fab impongono — è la sostituzione a ogni PM programmato nelle posizioni critiche della camera indipendentemente dall'aspetto, perché il degrado che genera particelle è invisibile finché non diventa un evento di resa. Tracciare la vita della guarnizione in cicli, non in settimane: una camera che esegue pulizie aggressive consuma le guarnizioni più velocemente della stessa camera con una ricetta delicata, anche a parità di tempo reale.
Al cambio, tre controlli richiedono pochi minuti e intercettano la maggior parte dei problemi. Misurare la sezione trasversale dell'anello rimosso in quattro punti; più di qualche punto percentuale di deformazione permanente significa che la sede o la mescola vanno riesaminate. Fotografare l'anello in posizione prima della rimozione: il pattern di usura indica se il guasto è stato chimico, termico o meccanico. E registrare il lotto del composto: quando un lotto rende meno del previsto, il numero di lotto è ciò che trasforma un reclamo in una richiesta di garanzia.
L'ispezione in ingresso chiude il ciclo. Per i componenti di grado fab, verificare la certificazione del composto rispetto all'ordine di acquisto, la condizione del doppio sacchetto e l'assenza di talco e agenti distaccanti. Per i componenti di grado CPI, aggiungere controlli di durezza e visivi. Gestiamo il canale dei prodotti personalizzati per i clienti le cui posizioni in camera richiedono sezioni trasversali non standard o forme incollate, e questi clienti ricevono la stessa tracciabilità di lotto dei componenti standard: se il vostro fornitore non è in grado di fornirla, il sovrapprezzo pagato per l'FFKM vi ha comprato un polimero non verificato.
Qualificare un nuovo composto prima che entri nello strumento
Su uno strumento che vale centinaia di migliaia di dollari, il budget per la qualifica delle guarnizioni è irrisorio, e saltarla è il modo in cui i guasti a punto singolo si pagano due volte. Il piano di qualifica dipende dalla posizione, ma tre livelli coprono la maggior parte dei casi. Per i giunti statici in chimica umida, il test è di compatibilità più dimensionale: immergere anelli testimone nella chimica di processo reale alla concentrazione e temperatura reali per 168 ore, poi misurare la variazione di volume (accettare sotto circa il 10%), la variazione di durezza e la deformazione permanente a compressione. Per i giunti CPI a caldo, aggiungere la deformazione permanente a compressione alla temperatura di servizio: un composto che supera l'immersione a 80 °C può comunque subire una deformazione permanente fatale dopo 70 ore a 200 °C.
Per le posizioni al plasma e sotto vuoto, i test in banco diventano più difficili perché il comportamento al plasma non si traduce in alcun semplice test di immersione. I proxy pratici sono i dati di degassamento (screening di tipo ASTM E595 per la perdita di massa totale e i materiali volatili condensabili raccolti), i risultati pubblicati di esposizione al plasma per la classe di composto e — dove la posta in gioco lo giustifica — una posizione di prova sulla camera meno critica della flotta, con la guarnizione ispezionata a un intervallo di PM prima dell'adozione su tutta la flotta. I fornitori di composti di grado plasma pubblicano dati di esposizione in camera; chiedeteli per tipo di posizione, non per brochure di marca.
L'ultimo livello è organizzativo: mettere per iscritto il risultato della qualifica con la designazione del composto, il formato della documentazione di lotto, le regole di stoccaggio e il lubrificante di installazione, e allegarlo alla riga della distinta base. Le guarnizioni vengono riapprovvigionate sotto pressione di tempo, e il documento che sopravvive a quella pressione è quello che impedisce a un composto ben qualificato di essere sostituito da un sosia più economico tre cicli di approvvigionamento dopo.
Approvvigionarsi senza pagare troppo
Il prezzo dell'FFKM premia la specificità. L'errore costoso è specificare il grado ultra-pulito di punta in posizioni che richiedono solo resistenza chimica generica; l'errore di affidabilità è l'opposto. Mappare prima ogni posizione a una classe di composto, poi chiedere ai fornitori il loro grado equivalente con dati pubblicati di deformazione permanente e plasma: non un nome di marca, i dati. I cataloghi di pari livello di distributori come Seal Sales e le schede materiali di specialisti come Fitco Rings sono utili per verificare incrociando quale classe di composto una posizione richieda davvero prima che inizi la conversazione sul preventivo.
La disciplina del secondo fornitore conta perché i tempi di consegna dell'FFKM sono lunghi e le posizioni a fornitore unico fermano gli strumenti. Qualificare almeno un composto equivalente per posizione — stessa classe, dati pubblicati, tracciabilità — così un'interruzione di fornitura costa un ordine, non un ritardo di PM. Per le posizioni della famiglia PTFE, la lavorazione meccanica rende più rapido il secondo approvvigionamento: la ferramenta in PTFE caricato e PEEK è realizzata su disegno, quindi l'onere di qualifica è dimensionale e di certificazione del materiale anziché di chimica di vulcanizzazione. La nostra linea di materie plastiche tecniche fornisce quella ferramenta, e la gamma di guarnizioni per alte/basse temperature copre le posizioni elastomeriche ai limiti di temperatura dove i composti standard si fermano.
Punti chiave
- Abbinare la classe di composto al processo, non alla marca. Plasma, calore e servizio chimico richiedono ciascuno famiglie FFKM diverse; una scheda tecnica a 327 °C non rende un composto resistente al plasma.
- L'FFKM sigilla tanto la pulizia quanto la chimica. La generazione di particelle e il degassamento chiudono le corse, non le perdite; i gradi ultra-puliti e la disciplina di sostituzione a ciclo di PM fanno parte della specifica.
- I design della famiglia PTFE coprono ciò per cui l'elasticità non serve. Le guarnizioni incapsulate riducono i costi nella chimica umida a bassa temperatura; il PTFE energizzato a molla copre le posizioni calde, asciutte e critiche per la permeazione — con lo scorrimento compensato nel design.
- Controllare la sede prima di dare la colpa al composto. L'FFKM richiede più schiacciamento e più volume di sede di quanto i disegni per FKM di solito prevedano; i guasti in zona calda risalgono alle scanalature tanto spesso quanto alla chimica.
- Acquistare su dati e tracciabilità. Dati di deformazione permanente, plasma e degassamento più certificazione a livello di lotto distinguono la fornitura di grado fab dalla gomma riconfezionata; qualificare un composto equivalente come secondo fornitore per ogni posizione critica.
Guarnizioni di grado fab con la documentazione adeguata
Le guarnizioni per semiconduttori e processi a umido sono la parte della nostra gamma in cui la documentazione pesa quanto il composto: O-ring in FFKM e profili personalizzati con tracciabilità di lotto, componenti in PTFE e PTFE caricato lavorati e puliti per il percorso bagnato, e guarnizioni secondarie in FKM, EPDM e silicone dove la chimica lo consente. I componenti vengono spediti in sacchetti per lotto con il codice del composto e il sistema di vulcanizzazione sull'etichetta.
I controlli che distinguono la fornitura di grado fab dalla gomma riconfezionata sono misurabili: deformazione permanente alla temperatura dello strumento, dati di degassamento ed estraibili, contributo particellare dopo la pulizia e un certificato che nomina il lotto anziché la famiglia di prodotto. Quotiamo quei numeri insieme al componente, e quando un test richiesto è uno che non possiamo supportare lo diciamo anziché dare per scontato che passi.
Inviate la chimica di processo, la temperatura dello strumento e il disegno della guarnizione a sales@bosssealing.com, e torneremo con il composto, il pacchetto dati e un prezzo che riflette il grado effettivamente fornito. Preventivi di solito entro un giorno lavorativo; la revisione ingegneristica è gratuita, e il modulo di contatto arriva alla stessa scrivania.