
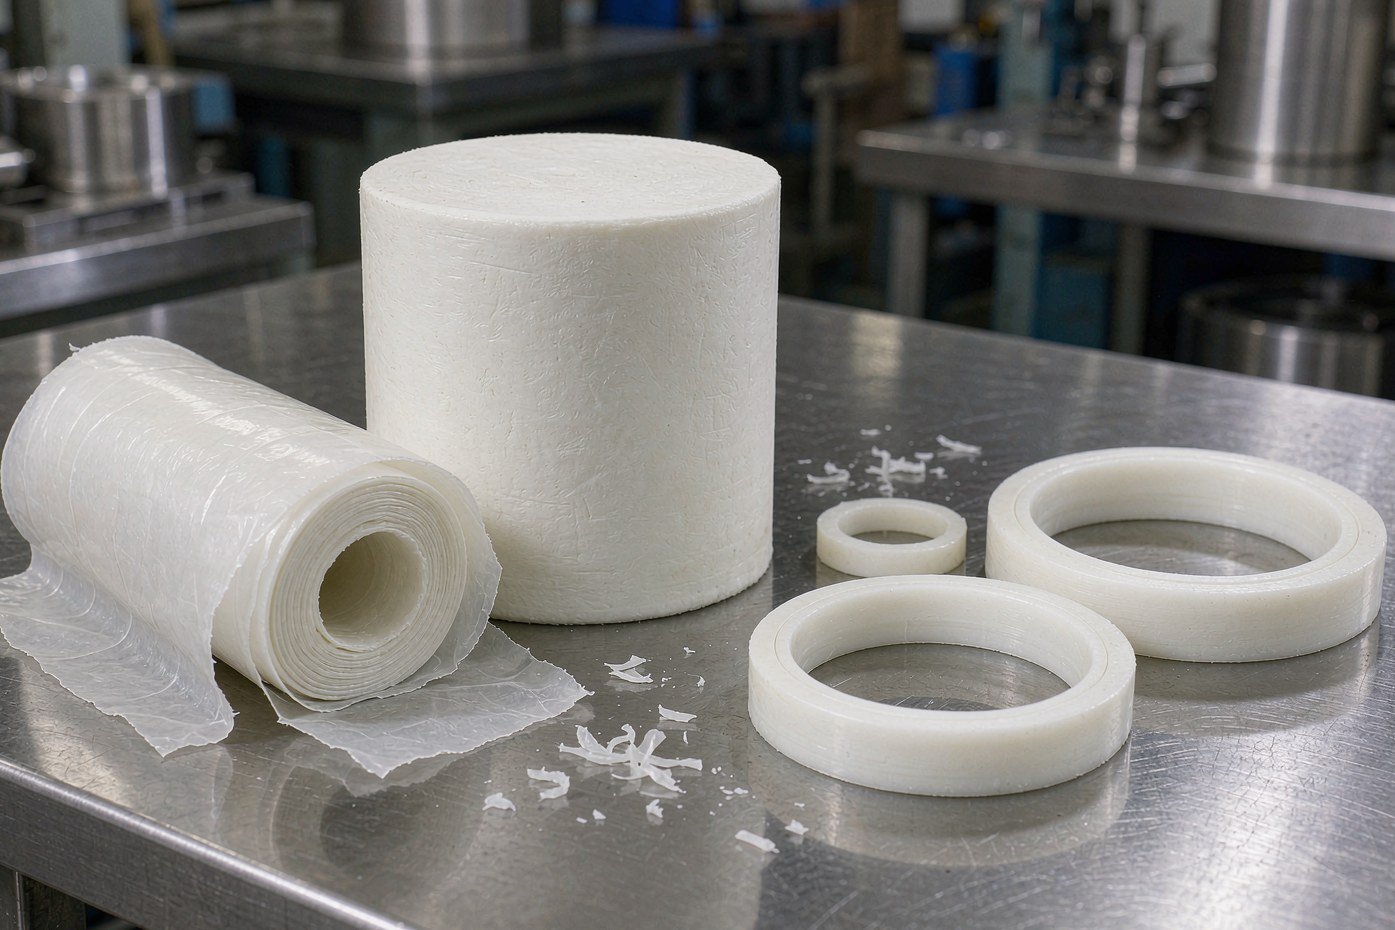
Pregunte a tres compradores de sellos qué entienden por “PTFE virgen” y obtendrá tres respuestas diferentes. Uno se refiere a sin carga. Otro, a no reprocesado. Otro, a que la pieza se mecanizó a partir de una barra moldeada en lugar de troquelarse a partir de una película obtenida por pelado. Las tres son legítimas, y ninguna es la misma decisión que las otras dos.
El PTFE no se moldea por inyección, así que cada sello de PTFE lleva la huella de cómo se fabricó: el ciclo de sinterización, la dirección en que se cortó el material, la carga y su porcentaje, y si el polvo era virgen o molido. Esas cuatro variables modifican la fluencia, el desgaste y el alargamiento más de lo que la mayoría de los compradores espera. Esto es lo que realmente cambia cada una.
No existe el PTFE colado
El sector dice “PTFE colado” para lo que la norma denomina moldeado por compresión y sinterizado. El polvo se prensa en frío formando una preforma —habitualmente a 20–35 MPa— y luego se calienta por encima de su punto de fusión cristalino, de unos 327 °C, y se mantiene, normalmente a 360–380 °C, hasta que las partículas se cohesionan. No hay fase líquida ni flujo. Por encima del punto de fusión, la viscosidad del fundido es del orden de 1011 poise, por lo que el PTFE se comporta más como un metal sinterizado que como un plástico moldeable.
Todo lo demás se deriva de eso. Como el material no puede fundirse ni volver a conformarse, las piezas o bien se moldean cerca de la forma final y se acaban, o bien se mecanizan a partir de una barra, varilla o tubo. Como no puede soldarse ni reprocesarse por fusión, la chatarra se muele y se vende como repro —un ahorro real de costes y un cambio real en las propiedades.
| Ruta | Cómo se fabrica la forma | Productos típicos | Qué le hace al material |
|---|---|---|---|
| Moldeado por compresión + sinterizado | Preforma en frío, sinterizado libre a 360–380 °C | Barras, placas grandes, anillos cerca de la forma final | Lo más uniforme; las propiedades dependen de la velocidad de calentamiento y enfriamiento |
| Pelado (skiving) | Desprendimiento de una capa fina de una barra moldeada en un torno | Película, placa, anillos de respaldo finos, juntas | Añade orientación a lo largo del corte; menor alargamiento transversal |
| Extrusión por pistón (ram) | Polvo presinterizado forzado a través de una hilera caliente | Varilla, tubo de pared gruesa | Orientación longitudinal; limitado por diámetro; tensión variable en la sección |
| Moldeado isostático | Polvo compactado uniformemente bajo presión de fluido y luego sinterizado | Formas grandes o gruesas cerca de la forma final, asientos de válvula grandes | Densidad uniforme en todas las direcciones; lo más cercano a isótropo |
| Extrusión en pasta | Polvo fino más un agente auxiliar hidrocarbonado, extruido, secado, sinterizado | Tubo de pared fina, cinta, cordón | Mínima resistencia mecánica; se usa donde se necesitan secciones finas |
Fíjese en lo que falta: ni moldeo por inyección, ni moldeo por soplado, ni soldadura por fusión. Si un proveedor ofrece un sello de PTFE “colado” con una nervadura moldeada compleja en una sola pieza, pregunte qué polímero es realmente, porque el PFA y el FEP sí pueden moldearse por inyección y el PTFE no.
La sinterización es donde se fija la cristalinidad
El ciclo de sinterización no es una formalidad que solo afecta al color. Fija el grado de cristalinidad, y la cristalinidad fija la rigidez, el alargamiento y la fluencia.
La ASTM D4894 tabula los ciclos de referencia para probetas: mantenimiento inicial a 238 °C o 290 °C, calentamiento a 60 °C/h o 120 °C/h, un mantenimiento a 357–380 °C durante 30 minutos a 16 horas según la sección, y luego enfriamiento a 60 °C/h. Esos números existen porque el resultado depende de ellos.
Enfríe despacio y las cadenas poliméricas tienen tiempo de ordenarse: la cristalinidad acaba siendo mayor, la pieza es más rígida y resistente a la compresión, y el alargamiento disminuye. Enfríe rápido y la cristalinidad baja: la pieza es más tenaz, más tolerante al impacto, y fluye más bajo carga sostenida.
Para un sello, esto es una decisión de diseño real, no un detalle de fabricación. Un anillo de respaldo que tiene que soportar 35 MPa sin fluir en frío quiere la estructura de enfriamiento lento y mayor cristalinidad. Un labio fino que tiene que sobrevivir a la manipulación e instalación sin agrietarse quiere la estructura de enfriamiento más rápido y más tenaz. Dos piezas con el mismo plano y la misma resina pueden comportarse de forma distinta porque el ciclo del horno fue diferente, y el plano normalmente no dice nada al respecto.
Pelado o mecanizado: la dirección del grano
El pelado desprende una película continua de una barra en rotación, como desenrollar una cinta muy rígida. El proceso impone orientación a lo largo de la dirección de corte. A lo largo de esa dirección el material es resistente; transversalmente, el alargamiento es menor y un anillo fino tiene más probabilidades de partirse en un punto de tensión.
El mecanizado, en cambio, elimina material y deja la estructura cristalina en gran medida como la tenía la barra, con tensión de mecanizado cerca de la superficie. Para un anillo de 3 mm de pared o más, el mecanizado da una pieza más predecible. Para secciones finas por debajo de unos 2 mm —el clásico anillo de respaldo, junta de brida o diafragma— el pelado es la única ruta económica, y la orientación pasa a ser algo con lo que el diseñador tiene que convivir.
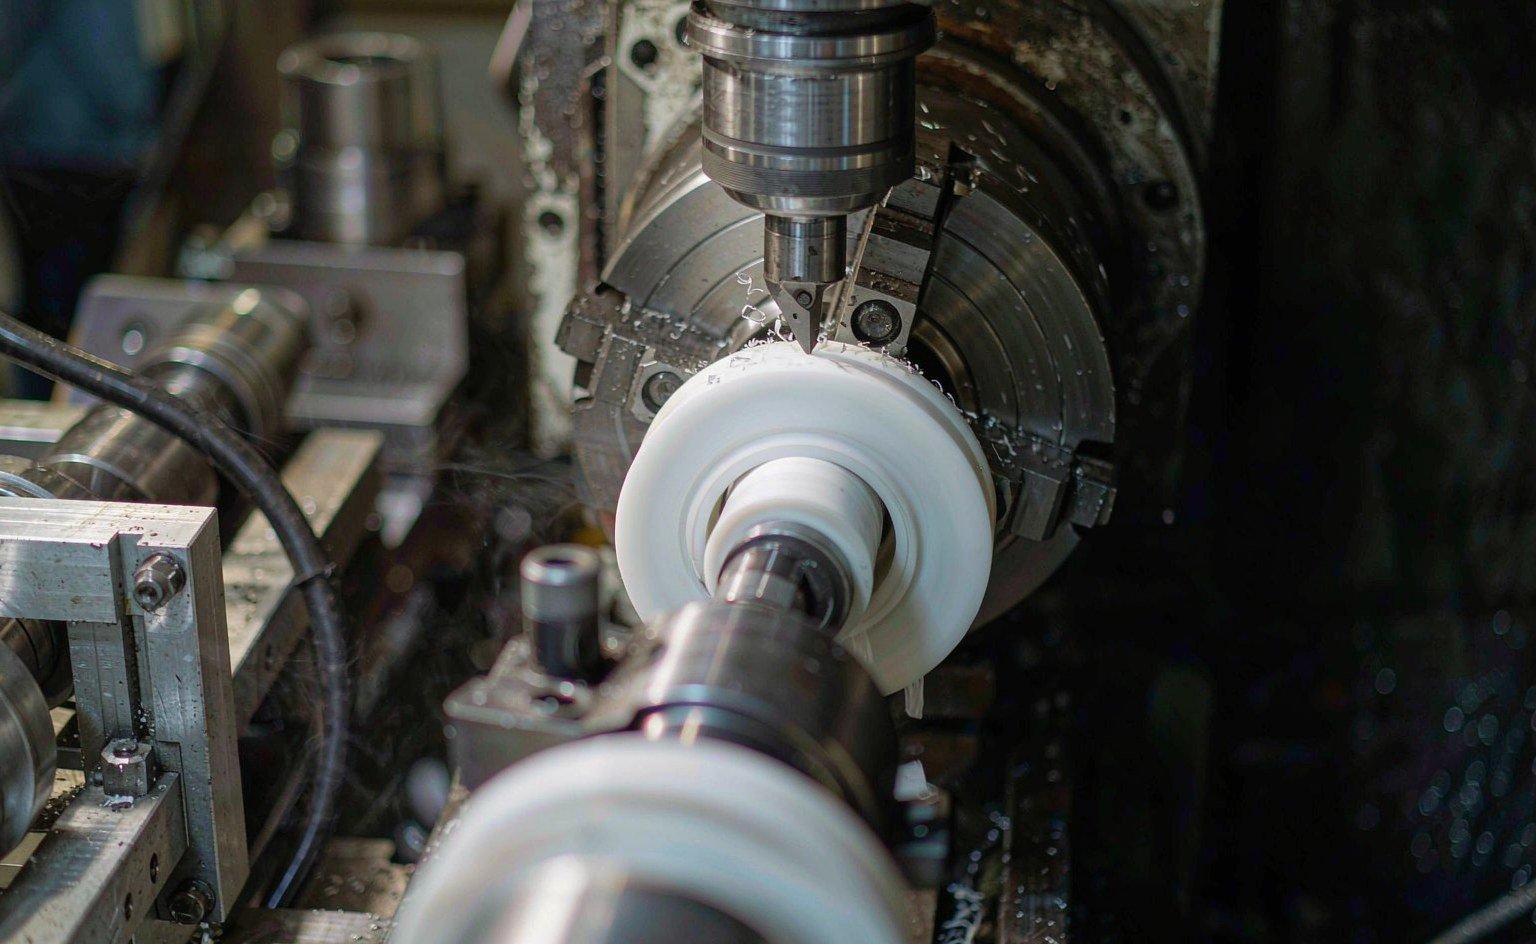
Dos consecuencias prácticas. Primera, un anillo de respaldo pelado debe instalarse de modo que su dirección de corte vaya en sentido circunferencial, no radial, o la junta a bisel se convierte en una vía de fuga. Segunda, los anillos pelados finos tienen una tolerancia de espesor que es un porcentaje del espesor pelado, no un número absoluto, así que un anillo de 0,5 mm es proporcionalmente mucho menos preciso que uno de 2 mm. Si una ranura necesita una precisión de 0,05 mm, especifique mecanizado.
Virgen, repro o con carga
Tres palabras distintas que se usan indistintamente en los presupuestos, y no son intercambiables.
Virgen significa polvo nuevo. Repro significa chatarra sinterizada molida, mezclada de vuelta en algún porcentaje. Con carga significa un aditivo —vidrio, carbono, grafito, bronce, disulfuro de molibdeno, PEEK— mezclado con polvo virgen antes de la sinterización. El repro reduce el coste y reduce, y desestabiliza, el alargamiento y la rigidez dieléctrica; es el que más importa para piezas de alimentación, farmacéuticas y eléctricas. La carga cambia el comportamiento mecánico a propósito.
| Propiedad | PTFE virgen | Con carga de vidrio al 15–25 % | Relleno de carbono / grafito | Relleno de bronce |
|---|---|---|---|---|
| Densidad relativa | 2.14–2.16 | 2.20–2.25 | 2.10–2.15 | 3.7–4.0 |
| Resistencia a la tracción | 25–38 MPa | 15–20 MPa | 15–20 MPa | 13–18 MPa |
| Alargamiento a la rotura | 300–400% | 200–250% | 100–150% | 100–150% |
| Deformación bajo carga, 15 MPa / 24 h | Aproximadamente 16 % | 6–10% | 6–10% | 3–5% |
| Conductividad térmica | 0,22–0,25 W/m·K | 0.35–0.45 | 0.5–0.8 | 1.5–2.0 |
| Resistencia química | Completa | Excepto HF y cáustico caliente | Completa con la mayoría de los medios | Deficiente en ácidos |
Los valores son típicos de las calidades comerciales; confírmelos en la ficha técnica de la calidad. Observe también con qué rapidez caen las propiedades mecánicas con la temperatura: las tablas publicadas de propiedades del PTFE muestran que el módulo de flexión desciende de aproximadamente 650 MPa a temperatura ambiente a unos 45 MPa a 260 °C. Una pieza clasificada para 260 °C no es una pieza que pueda soportar la misma carga a 260 °C.
La fila de deformación es la que decide los diseños de sellado. El PTFE virgen a 15 MPa pierde aproximadamente una sexta parte de su espesor en un día bajo carga. Eso es fluencia en frío, y es la razón por la que un anillo de respaldo de PTFE virgen en un alojamiento de 35 MPa se extruirá por el huelgo por bien que se haya mecanizado. Una calidad con relleno de vidrio o carbono reduce esa deformación en aproximadamente dos tercios, a costa del alargamiento y, en el caso del vidrio, de la resistencia al ácido fluorhídrico y al cáustico fuerte.
Nuestra propia regla empírica: PTFE virgen para inercia química y juntas, con relleno de vidrio o carbono para anillos de respaldo y piezas de desgaste bajo carga, bronce solo donde la conductividad térmica importe más que la corrosión. Por encima de unos 40 MPa, el PEEK suele imponerse en fluencia independientemente del relleno, y este recorrido por la fabricación de juntas de PTFE muestra los mismos compromisos de procesamiento en una pieza más sencilla.
Lo que debe demostrar el certificado
Tres cifras en un certificado de material le dicen más que cualquier afirmación de un folleto.
Densidad relativa estándar (SSG). Medida según ASTM D4894, se sitúa en torno a 2,14–2,16 para el PTFE granular virgen. Un valor fuera de ese intervalo sugiere relleno, contenido de reprocesado o un tipo de resina diferente, y es la forma más rápida de detectar una sustitución.
Resistencia a la tracción y alargamiento. Medidos en probetas estándar, típicamente 25–38 MPa y 300–400 % para el PTFE moldeado virgen. Un alargamiento bajo con una SSG normal apunta a un sobresinterizado o a un contenido excesivo de reprocesado; una tracción baja con una SSG alta apunta a relleno.
Contenido y tipo de relleno. Solicite el porcentaje y la tolerancia, no solo “con relleno de vidrio”. Una calidad con un 15 % de vidrio y otra con un 25 % de vidrio son productos distintos, con desgaste distinto y comportamiento de mecanizado distinto.
Las normas que conviene indicar en un pedido: ASTM D4894 para resina de moldeo granular y extrusión por pistón, ASTM D4895 para polvo fino y ASTM D1710 para varilla extruida y tubo grueso. Para formas semielaboradas, la ISO 13000 cubre lo mismo a nivel internacional.
Dónde se manifiesta el procesamiento en campo
La mayoría de los informes de “fallo del PTFE” que recibimos se remontan a una de cinco causas, y solo una de ellas es el propio polímero.
| Lo que ve el cliente | Causa probable de procesamiento | Qué cambiar |
|---|---|---|
| Anillo extruido hacia el huelgo, agrietado en el borde posterior | Calidad virgen o con relleno ligero en un alojamiento de alta presión | PTFE con relleno o PEEK; reducir el huelgo; soportar ambos lados |
| Anillo fino partido durante la instalación | Película exfoliada cargada transversalmente a su orientación, o alargamiento demasiado bajo | Girar el corte, aumentar el espesor o cambiar a mecanizado |
| La pieza mide por debajo de la medida tras un mes en servicio | Fluencia en frío, no desgaste | Calidad con relleno, menor presión superficial o un diseño energizado por muelle |
| Polvo blanco o descamación en una línea alimentaria | Contenido de reprocesado o molienda contaminada | Calidad virgen apta para contacto alimentario con declaración escrita |
| Grietas que irradian desde el taladro tras la sinterización | Calentamiento o enfriamiento demasiado rápido para la sección, densidad de preforma desigual | Ciclo según la tabla de referencia D4894; comprobar la presión de la preforma |
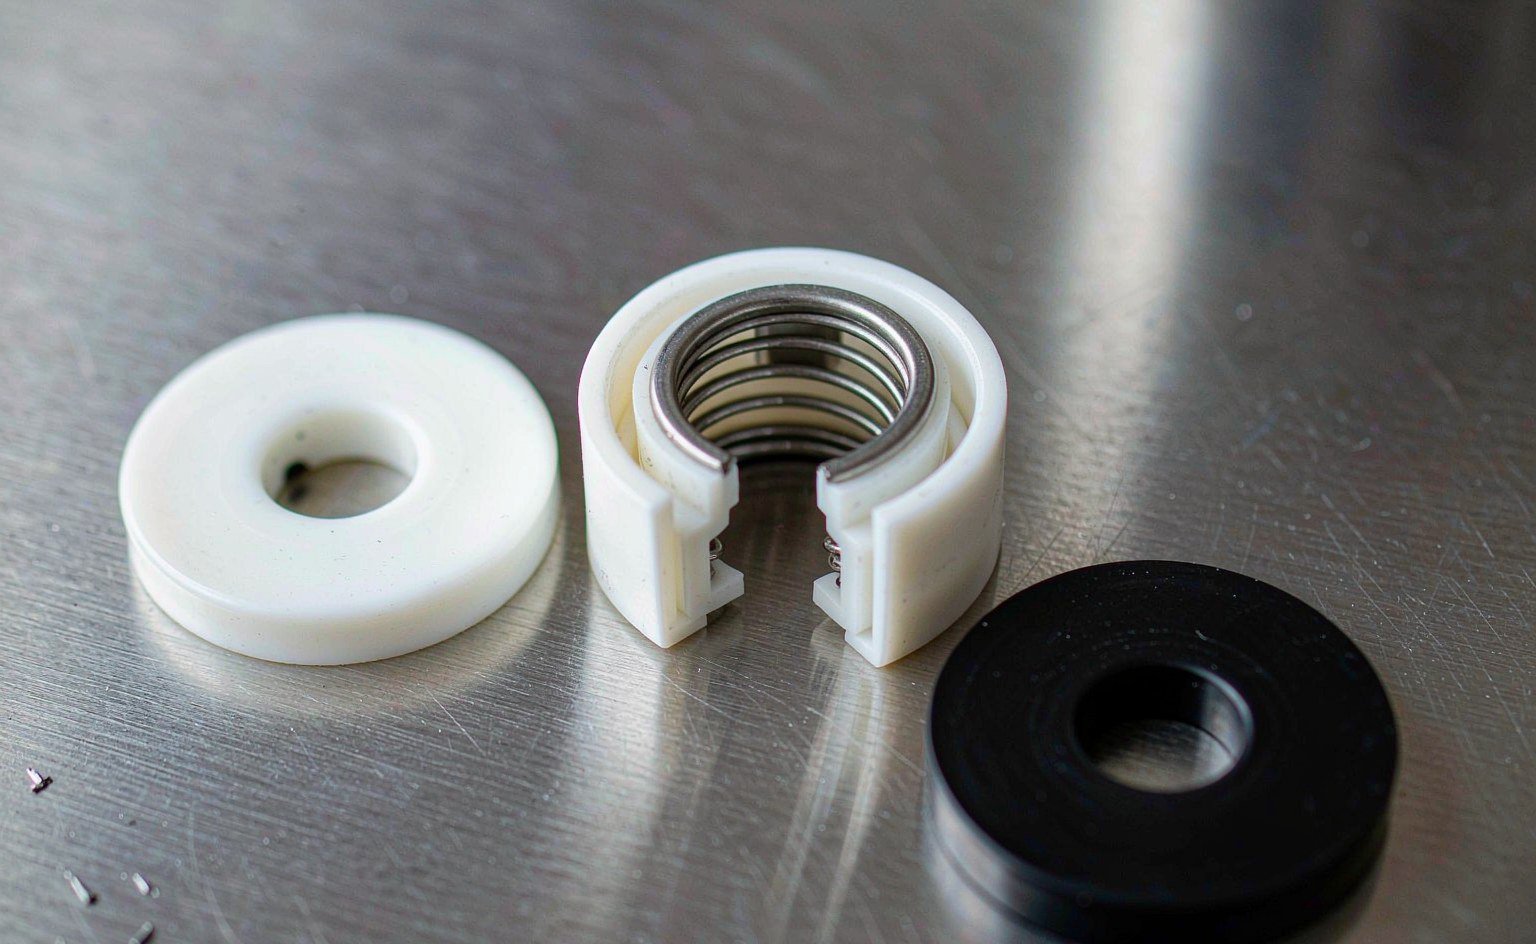
La primera fila explica la mayoría de los fallos. Un diseñador elige PTFE virgen porque es la opción más inerte químicamente, y luego lo coloca en un alojamiento a 35 MPa con una holgura de 0,4 mm esperando que se comporte como un elastómero. No lo hará. Las juntas de PTFE necesitan una estrategia de soporte —una ranura cerrada, una calidad con carga o un muelle— porque el material no tiene memoria elástica para recuperarse de la deformación. Esta guía de materiales y esta referencia de PTFE ambas explican con claridad el compromiso entre carga y servicio, por si quieres una segunda fuente antes de una revisión de diseño.
Qué escribir en el pedido de compra
Cinco líneas, y la discusión sobre el “PTFE virgen” desaparece:
- Tipo de resina y norma — granular según ASTM D4894, o polvo fino según D4895, con rango de SSG.
- Tipo y porcentaje de carga, con la tolerancia que se acepte.
- Forma — moldeada casi a medida, mecanizada desde bloque o exfoliada en película, con la tolerancia de espesor como valor absoluto.
- Requisito de sinterización si la pieza soporta carga: objetivo de cristalinidad o una velocidad de enfriamiento, no solo “sinterizado”.
- Virgen o reprocesado, indicado explícitamente, además de la declaración de contacto alimentario o de PFAS que necesite tu cliente.
Si no puedes obtener las líneas 1 a 5, estás comprando una forma, no un material. Para anillos de respaldo y juntas puede estar bien. Para una junta que mantiene la presión a temperatura durante una década, es la diferencia entre una especificación y una esperanza.
La conclusión
El procesamiento del PTFE no es un detalle de mercancía. La sinterización fija la cristalinidad y, por tanto, la fluencia; la exfoliación fija la orientación y, por tanto, dónde se partirá un anillo fino; la carga decide si un anillo de respaldo aguanta 35 MPa o fluye fuera de la ranura; y el PTFE virgen frente al reprocesado decide si la pieza puede estar cerca de alimentos.
Para un comprador, la secuencia práctica es breve. Decide si la pieza necesita inercia química o capacidad de carga, porque esas dos cosas tiran en direcciones opuestas. Luego elige la ruta de conformado que corresponda al espesor de sección —mecanizada por encima de 2–3 mm, exfoliada por debajo—. Después escribe la norma del material y el porcentaje de carga en el pedido, y solicita el SSG y el alargamiento en el certificado. Eso basta para distinguir una especificación real de un número de pieza con la palabra “Teflon” en la descripción.
Mecanizamos y moldeamos juntas de PTFE tanto en calidades vírgenes como con carga, y te diremos cuándo una calidad con carga es la respuesta equivocada para tu química. Envía el plano, la presión y el fluido, y te responderemos con la calidad y la ruta de conformado, no solo con un precio. Relacionado: anillos de respaldo y juntas, stock de barra, tubo y plancha de PTFE, y cómo envejecen realmente las piezas de PTFE en servicio.
Donde la ruta de conformado se encuentra con el plano
BOSS Sealing mecaniza piezas de sellado de PTFE a partir de plancha exfoliada, barra y tubo, y suministra las calidades con carga que se tratan en este artículo —vidrio, carbono, bronce y grafito— como anillos de respaldo, juntas, arandelas, elementos de guía y perfiles mecanizados. La forma del stock y la carga se ajustan al plano, de modo que la dirección del grano y la sinterización detrás de una pieza se pueden rastrear hasta el lote del que procede.
Las preguntas que hacemos antes de presupuestar son las que deciden la respuesta: geometría acabada y tolerancia, la función de sellado y si la pieza conviene más cortada de plancha o torneada de barra. Las secciones finas suelen requerir exfoliación y las gruesas torneado, con un paso de alivio de tensiones entre el desbaste y el acabado cuando la pared es irregular —ahí es donde un presupuesto o mantiene su planitud o la pierde tres semanas después de que la pieza esté en el almacén.
Envía un plano, un modelo 3D o una muestra con el medio, la presión y la temperatura, y te responderemos con la calidad, la ruta de conformado, el precio y el plazo de entrega —normalmente en 24 horas, con la revisión de ingeniería sin cargo. Escribe a sales@bosssealing.com o utilice el formulario de contacto.