
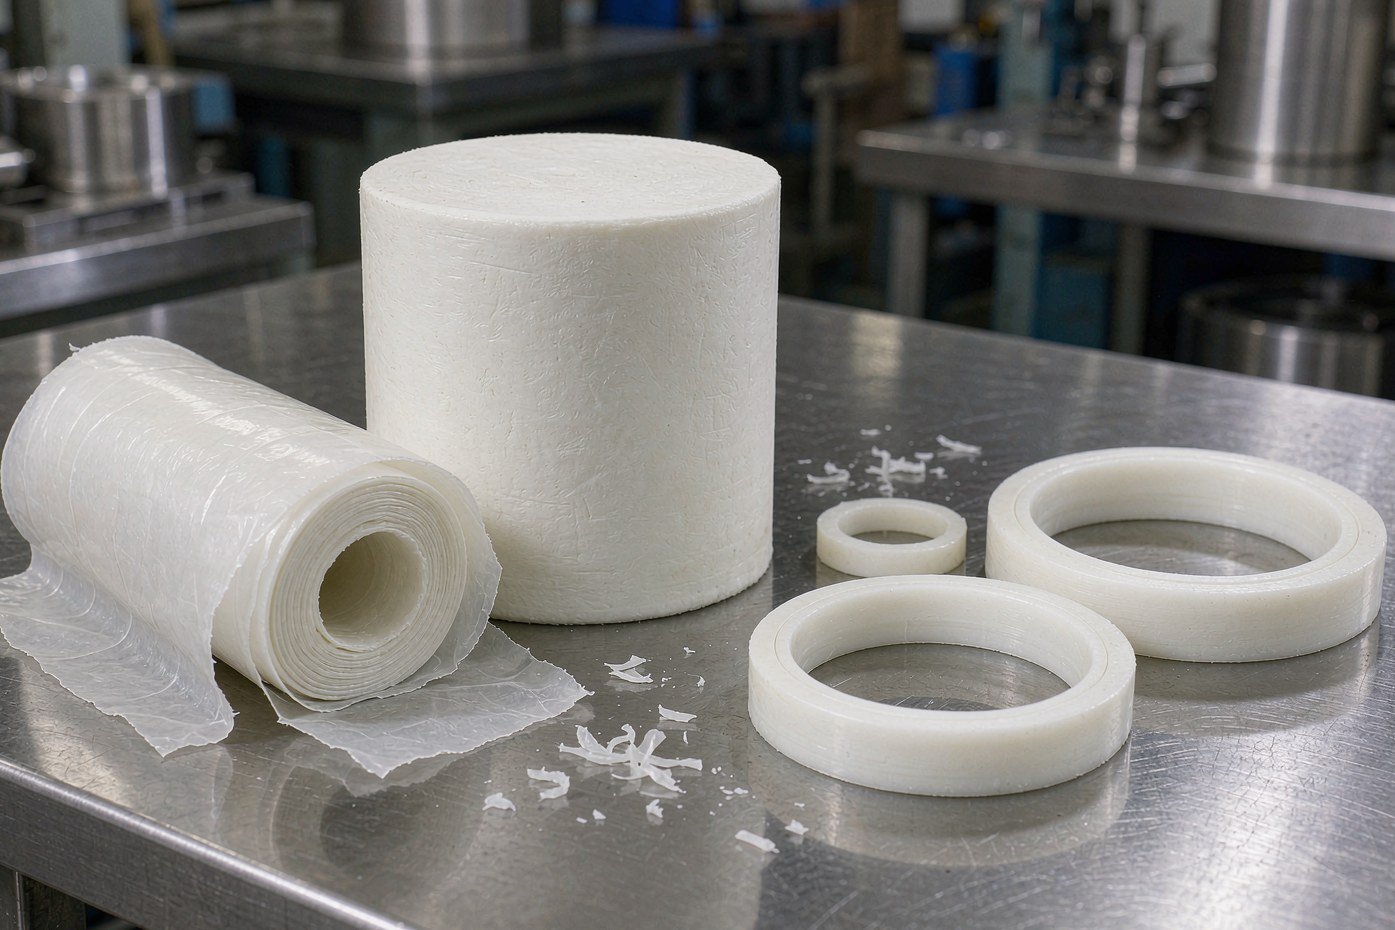
Freegje trije segelkeapers wat se bedoele mei “virgin PTFE” en do krijst trije ferskillende antwurden. Ien bedoelt sûnder filler. Ien bedoelt net werferwurke. Ien bedoelt dat it part bewurke is út in getten billet ynstee fan útstutsen út skive film. Alle trije binne legitime, en gjin fan har is deselde beslissing as de oare twa.
PTFE wurdt net spuitgetten, dus elk PTFE-segel draacht de fingerôfdruk fan hoe't it makke is: de sinter syklus, de rjochting wêryn it materiaal snien is, de filler en syn persintaazje, en oft it poeier virgin of regrind wie. Dy fjouwer fariabelen bewege creep, slitaazje en ferlinging mear as de measte keapers ferwachtsje. Dit is wat elk fan har eins feroaret.
Der Bestiet Gjin Sok Ding as Cast PTFE
De hannel seit “cast PTFE” foar wat de standert kompresjegetten en sintere neamt. It poeier wurdt kâld yn in preform perst — faak 20–35 MPa — en dan ferwaarme boppe syn kristalline smeltpunt fan sawat 327 °C en hâlden, meastentiids op 360–380 °C, oant de dieltsjes gearranne. Der is gjin floeibere faze en gjin streaming. Boppe it smeltpunt is de smeltviskositeit yn 'e oarder fan 1011 poise, wat is wêrom't PTFE him mear as in sintere metaal as in foarmber plestik hâldt.
Al it oare folget dêrút. Om't it materiaal net smolten en werfoarme wurde kin, wurde parten of byneist-net getten en ôfwurke, of bewurke út in billet, stêf of buis. Om't it net laske of troch smelten werferwurke wurde kin, wurdt skrap mûn en ferkocht as repro — in echte kostenbesparring en in echte feroaring yn eigenskippen.
| Rûte | Hoe't de foarm makke wurdt | Typyske produkten | Wat it mei it materiaal docht |
|---|---|---|---|
| Kompresjegetten + sinterjen | Kâlde preform, frij sinterje op 360–380 °C | Billets, grutte platen, byneist-net ringen | Meast unifoarm; eigenskippen ôfhinklik fan ferwaarmings- en kuolingssnelheid |
| Skiven | In tinne laach fan in getten billet ôfskile op in draaibank | Film, plaat, tinne back-up ringen, pakkings | Foegt oriïntaasje ta lâns de snij; legere ferlinging dwers dêrop |
| Ram-ekstrúzje | Foarsintere poeier troch in ferwaarme matriis twongen | Stêf, swierwandige buis | Lingteoriïntaasje; diameter-beheind; spanning fariearret oer de seksje |
| Isostatysk foarmjen | Poeier gelykmatich kompaktearre ûnder floeistofdruk, dan sintere | Grutte of dikke byneist-net foarmen, grutte klepsealen | Gelykmatige tichtheid yn alle rjochtingen; tichtst by isotroop |
| Paste-ekstrúzje | Fyn poeier plus in koalwetterstofhelpstof, ekstrudearre, droege, sintere | Tinwandige buis, tape, snoer | Leechste meganyske sterkte; brûkt wêr't tinne seksjes nedich binne |
Merk op wat ûntbrekt: gjin spuitgetten, gjin blaasgetten, gjin smeltlassen. As in leveransier in “cast” PTFE-segel oanbiedt mei in komplekse getten ribbe yn ien kear, freegje dan hokker polymeer it eins is, want PFA en FEP kinne spuitgetten wurde en PTFE net.
Sinterjen Is Wêr't de Kristalliniteit Fêststeld Wurdt
De sinter syklus is gjin formaliteit dy't allinnich de kleur beynfloedet. Hy set de mjitte fan kristalliniteit, en kristalliniteit set stivens, ferlinging en creep.
ASTM D4894 tabellearret de referinsjesykly by testmonsters: earste hâlden op 238 °C of 290 °C, ferwaarming op 60 °C/h of 120 °C/h, in hâlden op 357–380 °C foar 30 minuten oant 16 oeren ôfhinklik fan seksje, dan kuoljen op 60 °C/h. Dy sifers besteane om't it resultaat dêrfan ôfhinklik is.
Kuolje stadich en de polymeerkeatlingen hawwe tiid om harsels te oarderjen: kristalliniteit einiget heger, it part is stiver en sterker yn kompresje, en ferlinging sakket. Kuolje fluch en kristalliniteit sakket: it part is taaier, mear ferjaanlik foar ynslach, en crept mear ûnder oanhâldende lading.
Foar in segel is dit in echte ûntwerpkar, gjin produksjedetail. In back-up ring dy't 35 MPa hâlde moat sûnder kâld te floeien wol de stadich kuolle, hegere-kristalliniteitstruktuer. In tinne lip dy't behanneling en ynstallaasje oerlibje moat sûnder te barsten wol de flugger kuolle, taaiere struktuer. Twa parten mei deselde tekening en deselde hars kinne oars hâlde en drage om't de oven-syklus ferskilde, en de tekening seit der meastentiids neat oer.
Skive of Bewurke: de Rjochting fan 'e Nôt
Skiven skilt in trochgeande film fan in draaiende billet, lykas it ôfrôljen fan in heul stiif tape. It proses twingt oriïntaasje op lâns de snijrjochting. Lâns dy rjochting is it materiaal sterk; dwers dêrop is ferlinging leger en in tinne ring sil earder splite by in spanningspunt.
Bewurkjen ferwideret materiaal ynstee, en lit de kristalline struktuer foar it grutste part sa't de billet dy hie, mei bewurkingsspanning tichtby it oerflak. Foar in ring fan 3 mm wand of mear jout bewurkjen in mear foarsisber part. Foar tinne seksjes ûnder sawat 2 mm — de klassike back-up ring, flenspakking of diafragma — is skiven de iennichste ekonomyske rûte, en de oriïntaasje wurdt iets wêrmei't de ûntwerper libje moat.
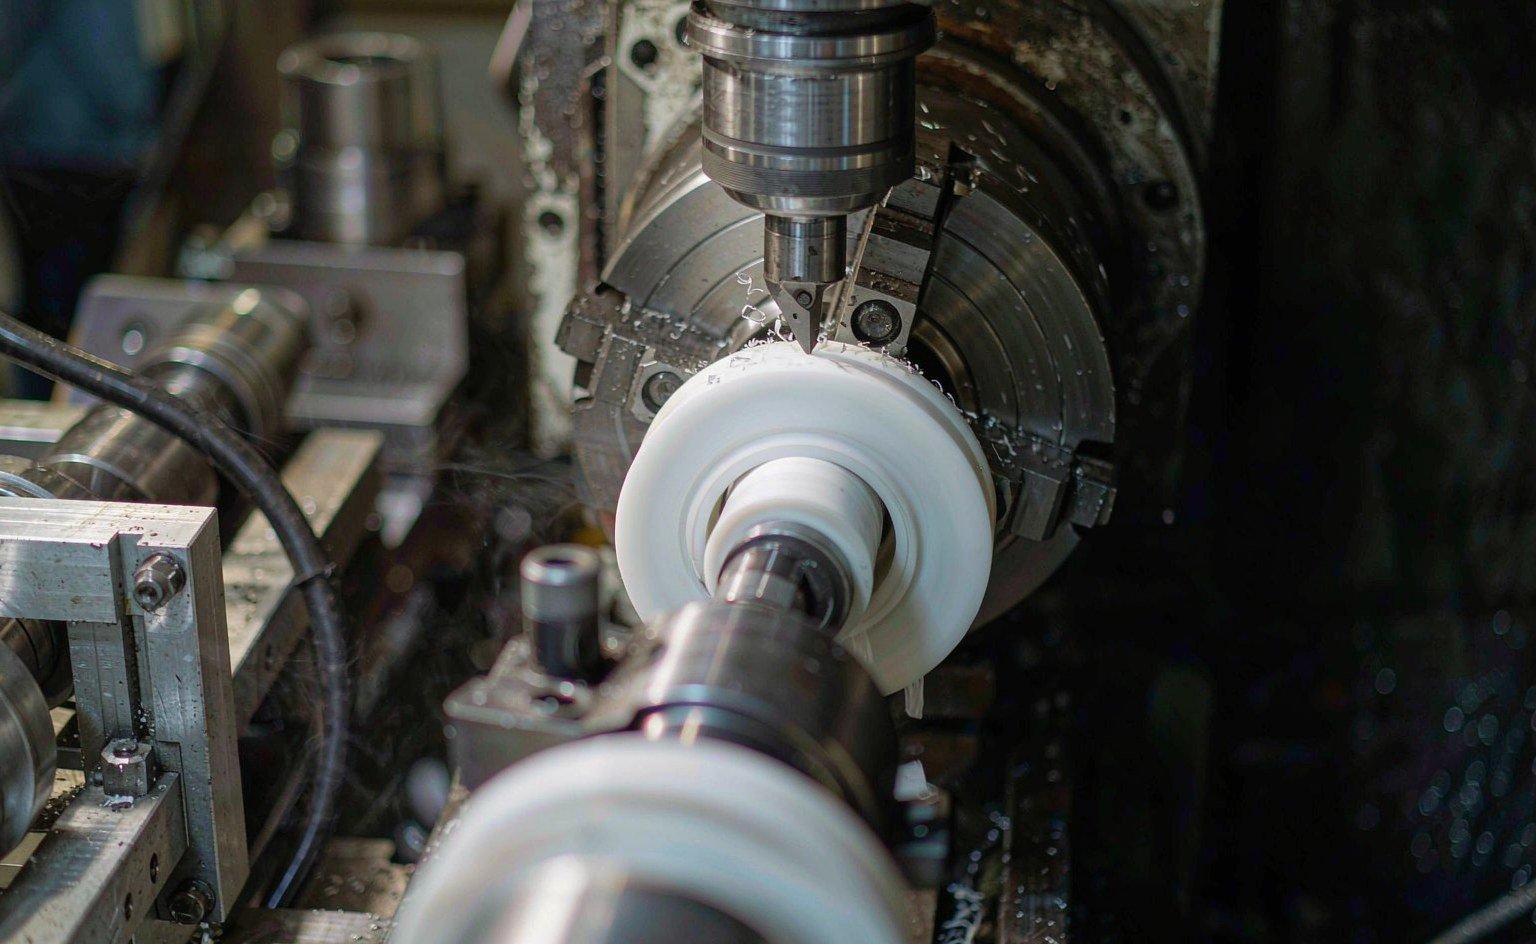
Twa praktyske gefolgen. Earst, in skive back-up ring moat sa ynstallearre wurde dat syn snijrjochting omtrek rint, net radiaal, of de skarjeferbining wurdt in lekpaad. Twad, tinne skive ringen hawwe in dikte-tolerantie dy't in persintaazje fan 'e skive dikte is, gjin absolút getal, dus in ring fan 0,5 mm is proporsjoneel folle minder presiis as ien fan 2 mm. As in groef 0,05 mm akkuraatheid nedich hat, spesifisearje bewurke.
Virgin, Repro, of Mei Filler
Trije ferskillende wurden dy't trochinoar brûkt wurde yn offertes, en se binne net útwikselber.
Virgin betsjut nij poeier. Repro betsjut mûn sintere skrap, werby mingd op in bepaald persintaazje. Mei filler betsjut in addityf — glês, koalstof, grafyt, brûns, moly, PEEK — mingd yn virgin poeier foar it sinterjen. Repro ferleget de kosten en ferleget, en destabilisearret, ferlinging en diëlektryske sterkte; it is dejinge dy't it meast útmakket foar fiedsel-, farma- en elektryske parten. Mei filler feroaret meganysk gedrach mei opsetsin.
| Eigenskip | Suver PTFE | 15–25% glêsfol | Folle mei koalstof / grafyt | Folle mei brûns |
|---|---|---|---|---|
| Soartlike tichtheid | 2.14–2.16 | 2.20–2.25 | 2.10–2.15 | 3.7–4.0 |
| Treksterkte | 25–38 MPa | 15–20 MPa | 15–20 MPa | 13–18 MPa |
| Rek by brekken | 300–400% | 200–250% | 100–150% | 100–150% |
| Ferfoarming ûnder lading, 15 MPa / 24 h | Sa'n 16% | 6–10% | 6–10% | 3–5% |
| Waarmtegelieding | 0,22–0,25 W/m·K | 0.35–0.45 | 0.5–0.8 | 1.5–2.0 |
| Gemyske wjerstân | Folslein | Utsein HF en hjit bytmiddel | Folslein foar de measte media | Min yn soeren |
Wearden binne typysk foar kommersjele kwaliteiten; befêstigje se op it gegevensblêd fan 'e kwaliteit. Tink ek oan hoe skerp de meganyske eigenskippen sakje mei de temperatuer — publisearre eigenskipstabellen foar PTFE litte sjen dat de bûgingsmodulus sakket fan sawat 650 MPa by keamertemperatuer nei sa'n 45 MPa by 260 °C. In part dat nominearre is foar 260 °C is gjin part dat by 260 °C deselde lading drage kin.
De rige foar ferfoarming is dejinge dy't it ûntwerp fan sealen beslút. Suver PTFE by 15 MPa ferliest ûnder lading yn ien dei sawat in sechde fan syn dikte. Dat is kâldfloei, en dat is wêrom't in suvere PTFE-back-upring yn in pakkingsbus fan 35 MPa út 'e spalte extrudearret, hoe goed oft er ek bewurke is. In mei glês of koalstof folle kwaliteit ferminderet dy ferfoarming mei sawat twatredde, tsjin de priis fan rek en, foar glês, wjerstân tsjin fluorwetterstofsoer en sterk bytmiddel.
Us eigen thumbregel: suver PTFE foar gemyske ynertheid en pakkingen, mei glês of koalstof folle foar back-uprings en sliitdielen ûnder lading, brûns allinnich wêr't waarmtegelieding wichtiger is as korroazje. Boppe sawat 40 MPa wint PEEK faak op kruip, likefolle hokker folmiddel, en dizze trochrin fan 'e produksje fan PTFE-pakkingen lit deselde ferwurkingsôfwikings sjen op in ienfâldiger part.
Wat it sertifikaat bewize moat
Trije sifers op in materiaalsertifikaat fertelle jo mear as hokker brosjuerebewearing dan ek.
Standert soartlike tichtheid (SSG). Meten neffens ASTM D4894, leit it om 2,14–2,16 foar suver granulaat-PTFE. In wearde bûten dy bân wiist op folmiddel, repro-ynhâld of in oar soart hars — en it is de fluchste manier om in ferfanging te betraapjen.
Treksterkte en rek. Meten op standertproefstikken, typysk 25–38 MPa en 300–400% foar suver getten PTFE. Lege rek mei normale SSG wiist op oersinterjen of oermjittich repro-ynhâld; lege treksterkte mei hege SSG wiist op folmiddel.
Folmiddelgehalte en -soart. Freegje om it persintaazje en de tolerânsje, net allinnich om “mei glês folle”. In kwaliteit mei 15% glês en ien mei 25% glês binne ferskillende produkten mei ferskillende sliit en ferskillend bewurkingsgedrach.
De noarmen dy't it neamen wurdich binne op in bestelling: ASTM D4894 foar granulaatfoarmjen en ram-extrudaasjehars, ASTM D4895 foar fyn poeier, en ASTM D1710 foar extrudeare stêf en swiere buis. Foar healprodukten beslacht ISO 13000 itselde ynternasjonaal.
Wêr't ferwurking yn 'e praktyk bliken docht
De measte rapporten fan “PTFE hat it bejûn” dy't wy krije, liede werom nei ien fan fiif oarsaken, en mar ien dêrfan is it polymeer sels.
| Wat de klant sjocht | Wierskynlike ferwurkingsoarsaak | Wat te feroarjen |
|---|---|---|
| Ring út 'e spalte extrudearre, barsten by de efterrâne | Suvere of licht folle kwaliteit yn in hegedrukpakkingsbus | Folle PTFE of PEEK; ferminderje de spalte; stypje beide kanten |
| Tinne ring spjalte by it montearjen | Skive film belêste dwers op syn oriïntaasje, of te min rek | Draai de snij, fergrutsje de dikte, of stap oer op bewurke |
| Part mjit te lyts nei in moanne yn tsjinst | Kâldfloei, gjin sliit | Folle kwaliteit, legere oerflaktedruk, of in fearbelêste ûntwerp |
| Wyt poeier of ôfblêdzjen op in fiedingsline | Repro-ynhâld of besmette regrind | Suver, fiedingskontaktkwaliteit mei in skriftlike ferklearring |
| Barsten dy't fan 'e boarring út strielje nei it sinterjen | Te fluch ferwaarmje of ôfkuolje foar de seksje, ûngelyk tichtheid fan 'e foarm | Syklus neffens D4894-referinsjetabel; kontrolearje foarmdruk |
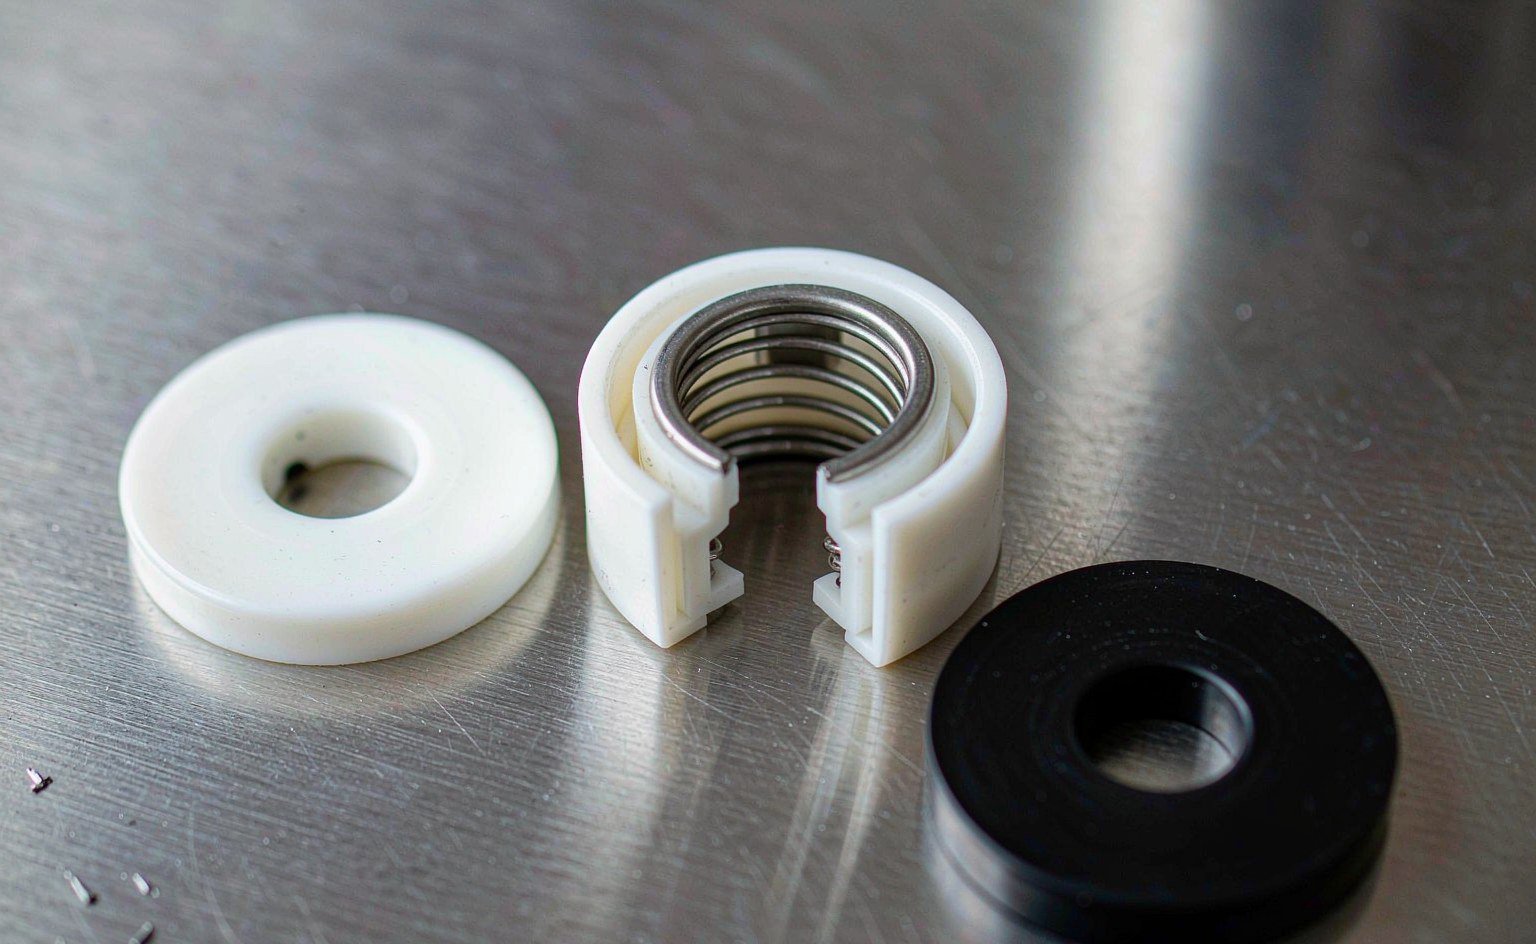
De earste rige is ferantwurdlik foar it meastepart fan 'e mislearrings. In ûntwerper kiest foar virgin PTFE om't it de meast gemysk ynterte opsje is, en set it dan yn in 35 MPa-pakkingbus mei in spieling fan 0,4 mm en ferwachtet dat it him as in elastomeer hâldt. Dat sil net. PTFE-ôfdichtingen hawwe in stipe-strategy nedich — in sletten groef, in folde kwaliteit, of in fear — om't it materiaal gjin elastysk ûnthâld hat om fan ferfoarming te herstellen. Dizze materiaalgids en dizze PTFE-referinsje beide jouwe de ôfwaging tusken folmiddel en tsjinst dúdlik oan, as jo in twadde boarne wolle foar in ûntwerpevaluaasje.
Wat op de oankeaporder te skriuwen
Fiif rigels, en de diskusje oer “virgin PTFE” ferdwynt:
- Harssoarte en standert — granulaat neffens ASTM D4894, of fyn poeier neffens D4895, mei SSG-berik.
- Folmiddelsoarte en persintaazje, mei de tolerânsje dy't jo akseptearje.
- Foarm — getten tichtby de einfoarm, bewurke út billet, of skaafd film, mei de dikte-tolerânsje as absolute wearde.
- Sintereasken as it ûnderdiel lêst-dragend is: kristalliniteitsdoel of in kuoltingstempo, net allinnich “sintere”.
- Virgin of repro, eksplisyt oanjûn, plus de fiedselkontakt- of PFAS-ferklearring dy't jo klant nedich hat.
As jo rigels 1 oant 5 net krije kinne, keapje jo in foarm, gjin materiaal. Foar stipe-ring en pakkingen kin dat goed wêze. Foar in ôfdichting dy't tsien jier lang druk hâldt by temperatuer, is it it ferskil tusken in spesifikaasje en in hoop.
De konklúzje
PTFE-ferwurking is gjin gewoane detail. Sinterjen stelt de kristalliniteit fêst en dêrmei de kruip; skaven stelt de oriïntaasje fêst en dêrmei wêr't in tinne ring skuort; it folmiddel beslút oft in stipe-ring 35 MPa hâldt of út 'e groef streamt; en virgin fersus repro beslút oft it ûnderdiel by fiedsel heart.
Foar in keaper is de praktyske folchoarder koart. Beslis oft it ûnderdiel ynertheid of draachfermogen nedich hat, om't dy twa tsjinoer elkoar lûke. Kies dan de foarmjouwingsrûte dy't by de seksjedikte past — bewurke boppe 2–3 mm, skaafd dêrûnder. Skriuw dan de materiaalstandert en it folmiddelpersintaazje op “e order, en freegje om SSG en rekking op it sertifikaat. Dat is genôch om in echte spesifikaasje te ûnderskieden fan in ûnderdielnûmer mei it wurd ”Teflon” yn 'e beskriuwing.
Wy bewurkje en foarmje PTFE-ôfdichtingen yn sawol virgin as folde kwaliteiten, en wy sille jo sizze wannear't in folde kwaliteit it ferkearde antwurd is foar jo gemy. Stjoer de tekening, de druk en de floeistof, en wy komme werom mei de kwaliteit en de foarmjouwingsrûte, net allinnich in priis. Besibbe: stipe-ring en pakkingen, PTFE-stêf, -buis en -plaatmateriaal, en hoe't PTFE-ûnderdielen yn 'e praktyk ferâlderje.
Wêr't de foarmjouwingsrûte de tekening moetet
BOSS Sealing bewurket PTFE-ôfdichtingsûnderdielen út skaafde plaat, stêf en buis, en leveret de folde kwaliteiten dy't dit artikel behannelet — glês, karbon, brûns en grafyt — as stipe-ring, pakkingen, ringen, liede-eleminten en bewurke profilen. De oanfoarm en it folmiddel wurde oan 'e tekening hâlden, sadat de nierjochting en it sinterjen efter in ûnderdiel werom te folgjen binne nei de partij wêr't it wei kaam.
De fragen dy't wy stelle foar't wy in offerte jouwe, binne dejingen dy't it antwurd beslisse: einige geometry en tolerânsje, de ôfdichtingstaak, en oft it ûnderdiel better út plaat snien of út stêf draaid wurde moat. Tinne seksjes wolle faak skaven en tsjokke draaie, mei in strespanningsferljochting-stap tusken rûch- en finisjbewurking as de wand ûngelyk is — dêr't in offerte syn flakheid hâldt of ferliest trije wike nei't it ûnderdiel op 'e planke leit.
Stjoer in tekening, in 3D-model of in proefstik mei it medium, de druk en de temperatuer, en wy komme werom mei de kwaliteit, de foarmjouwingsrûte, de priis en de levertiid — typysk binnen 24 oeren, mei de technyske beoardieling fergees. Skriuw nei sales@bosssealing.com of brûk de kontaktformulier.