
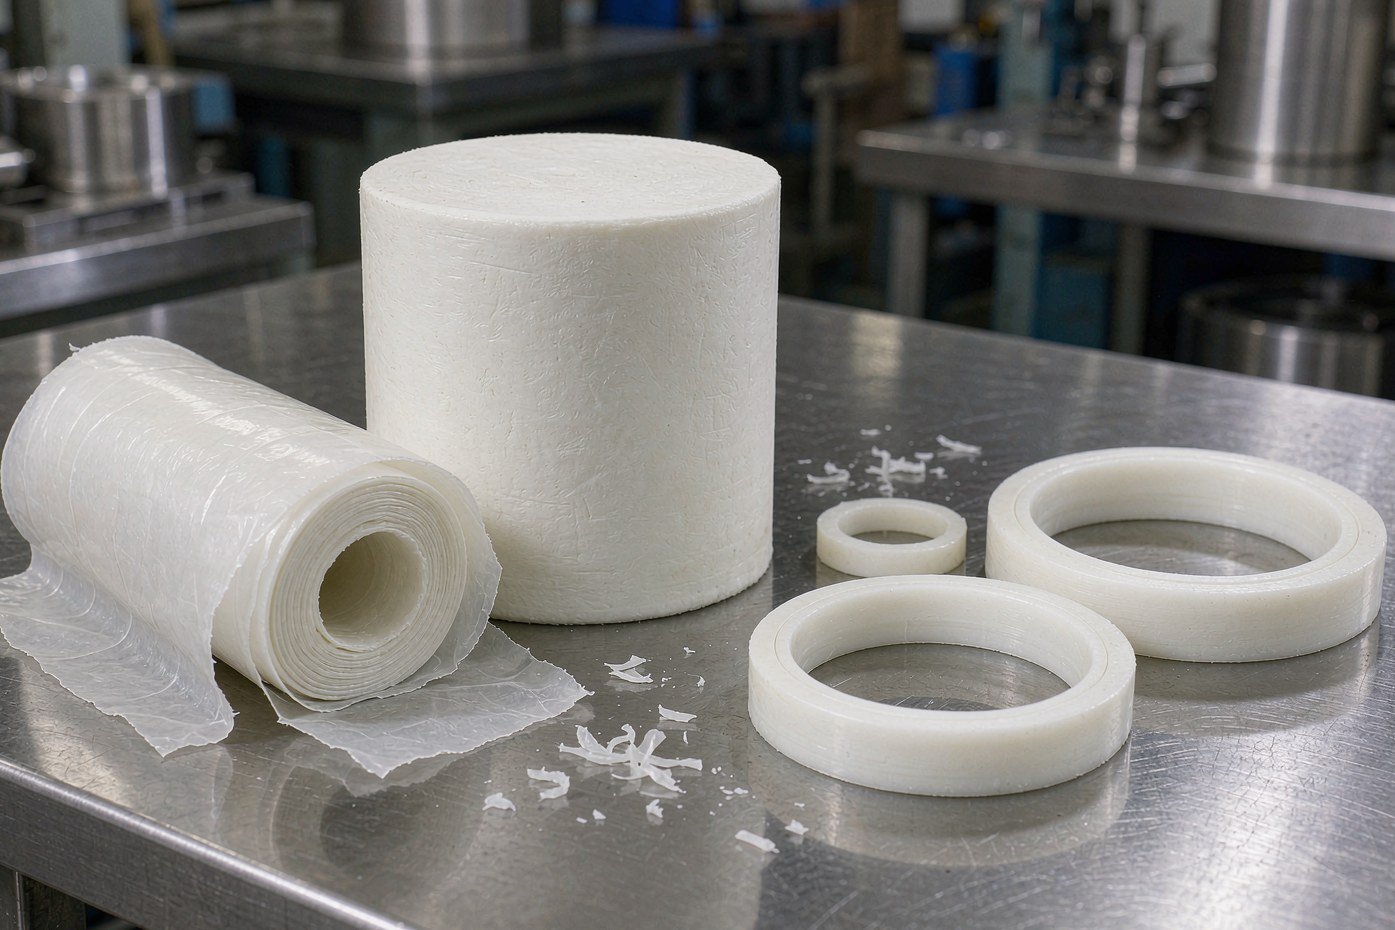
Fragen Sie drei Dichtungseinkäufer, was sie unter “virginem PTFE” verstehen, und Sie erhalten drei verschiedene Antworten. Einer meint ungefüllt. Einer meint nicht wiederaufbereitet. Einer meint, das Teil wurde aus einem gepressten Rohling gefertigt statt aus geschälter Folie gestanzt. Alle drei sind berechtigt, und keine davon ist dieselbe Entscheidung wie die anderen beiden.
PTFE wird nicht im Spritzguss verarbeitet, daher trägt jede PTFE-Dichtung den Fingerabdruck ihrer Herstellung: der Sinterzyklus, die Richtung, in der das Material geschnitten wurde, der Füllstoff und sein Anteil sowie ob das Pulver virgin oder Mahlgut war. Diese vier Variablen beeinflussen Kriechen, Verschleiß und Dehnung stärker, als die meisten Einkäufer erwarten. Das ändert jede einzelne tatsächlich.
So etwas wie gegossenes PTFE gibt es nicht
Der Handel sagt “gegossenes PTFE” zu dem, was die Norm als formgepresst und gesintert bezeichnet. Das Pulver wird kalt zu einem Vorformling gepresst — üblicherweise 20–35 MPa — dann über seinen kristallinen Schmelzpunkt von etwa 327 °C erhitzt und gehalten, meist bei 360–380 °C, bis die Partikel zusammenwachsen. Es gibt keine flüssige Phase und kein Fließen. Oberhalb des Schmelzpunkts liegt die Schmelzviskosität in der Größenordnung von 1011 Poise, weshalb sich PTFE eher wie ein gesintertes Metall als wie ein formbarer Kunststoff verhält.
Alles Weitere folgt daraus. Weil das Material nicht geschmolzen und neu geformt werden kann, werden Teile entweder endkonturnah gepresst und nachbearbeitet oder aus einem Rohling, Stab oder Rohr zerspannt. Weil es nicht geschweißt oder durch Schmelzen wiederaufbereitet werden kann, wird Ausschuss gemahlen und als Repro verkauft — eine echte Kosteneinsparung und eine echte Veränderung der Eigenschaften.
| Verfahren | Wie die Form entsteht | Typische Produkte | Was es mit dem Material macht |
|---|---|---|---|
| Formpressen + Sintern | Kalter Vorformling, Freisintern bei 360–380 °C | Rohlinge, große Platten, endkonturnahe Ringe | Am gleichmäßigsten; Eigenschaften hängen von Aufheiz- und Abkühlrate ab |
| Schälen | Abziehen einer dünnen Schicht von einem gepressten Rohling auf der Drehmaschine | Folie, Platte, dünne Stützringe, Dichtungen | Erzeugt Orientierung entlang des Schnitts; geringere Dehnung quer dazu |
| Kolbenextrusion | Vorgesintertes Pulver durch eine beheizte Düse gepresst | Stab, dickwandiges Rohr | Längsorientierung; durchmesserbegrenzt; Spannung variiert über den Querschnitt |
| Isostatisches Pressen | Pulver gleichmäßig unter Fluiddruck verdichtet, dann gesintert | Große oder dicke endkonturnahe Formen, große Ventilsitze | Gleichmäßige Dichte in alle Richtungen; am nächsten zur Isotropie |
| Pastenextrusion | Feines Pulver plus Kohlenwasserstoff-Hilfsmittel, extrudiert, getrocknet, gesintert | Dünnwandiges Rohr, Band, Schnur | Geringste mechanische Festigkeit; verwendet, wo dünne Querschnitte nötig sind |
Beachten Sie, was fehlt: kein Spritzguss, kein Blasformen, kein Schmelzschweißen. Wenn ein Lieferant eine “gegossene” PTFE-Dichtung mit einer komplexen angeformten Rippe in einem Arbeitsgang anbietet, fragen Sie, um welches Polymer es sich tatsächlich handelt, denn PFA und FEP lassen sich im Spritzguss verarbeiten, PTFE nicht.
Beim Sintern wird die Kristallinität festgelegt
Der Sinterzyklus ist keine Formalität, die nur die Farbe beeinflusst. Er legt den Kristallinitätsgrad fest, und die Kristallinität bestimmt Steifigkeit, Dehnung und Kriechen.
ASTM D4894 tabelliert die Referenzzyklen für Prüfkörper: anfängliches Halten bei 238 °C oder 290 °C, Aufheizen mit 60 °C/h oder 120 °C/h, Halten bei 357–380 °C für 30 Minuten bis 16 Stunden je nach Querschnitt, dann Abkühlen mit 60 °C/h. Diese Zahlen existieren, weil das Ergebnis von ihnen abhängt.
Langsam abkühlen und die Polymerketten haben Zeit, sich zu ordnen: die Kristallinität fällt höher aus, das Teil ist steifer und druckfester, und die Dehnung sinkt. Schnell abkühlen und die Kristallinität sinkt: das Teil ist zäher, unempfindlicher gegen Stoß und kriecht stärker unter Dauerlast.
Für eine Dichtung ist das eine echte Designentscheidung, kein Fertigungsdetail. Ein Stützring, der 35 MPa halten muss, ohne kalt zu fließen, will die langsam abgekühlte Struktur mit höherer Kristallinität. Eine dünne Lippe, die Handhabung und Montage ohne Riss überstehen muss, will die schneller abgekühlte, zähere Struktur. Zwei Teile mit derselben Zeichnung und demselben Harz können sich unterschiedlich verhalten, weil der Ofenzyklus anders war, und die Zeichnung sagt dazu meist nichts.
Geschält oder zerspannt: die Richtung der Maserung
Beim Schälen wird eine durchgehende Folie von einem rotierenden Rohling abgezogen, wie das Abrollen eines sehr steifen Bands. Der Prozess erzeugt eine Orientierung entlang der Schnittrichtung. In dieser Richtung ist das Material fest; quer dazu ist die Dehnung geringer und ein dünner Ring reißt eher an einer Spannungsspitze.
Zerspanen trägt stattdessen Material ab und lässt die kristalline Struktur weitgehend so, wie der Rohling sie hatte, mit Zerspanungsspannung nahe der Oberfläche. Für einen Ring mit 3 mm Wandstärke oder mehr ergibt Zerspanen ein berechenbareres Teil. Für dünne Querschnitte unter etwa 2 mm — der klassische Stützring, Flanschdichtung oder Membran — ist Schälen der einzige wirtschaftliche Weg, und die Orientierung wird zu etwas, mit dem der Konstrukteur leben muss.
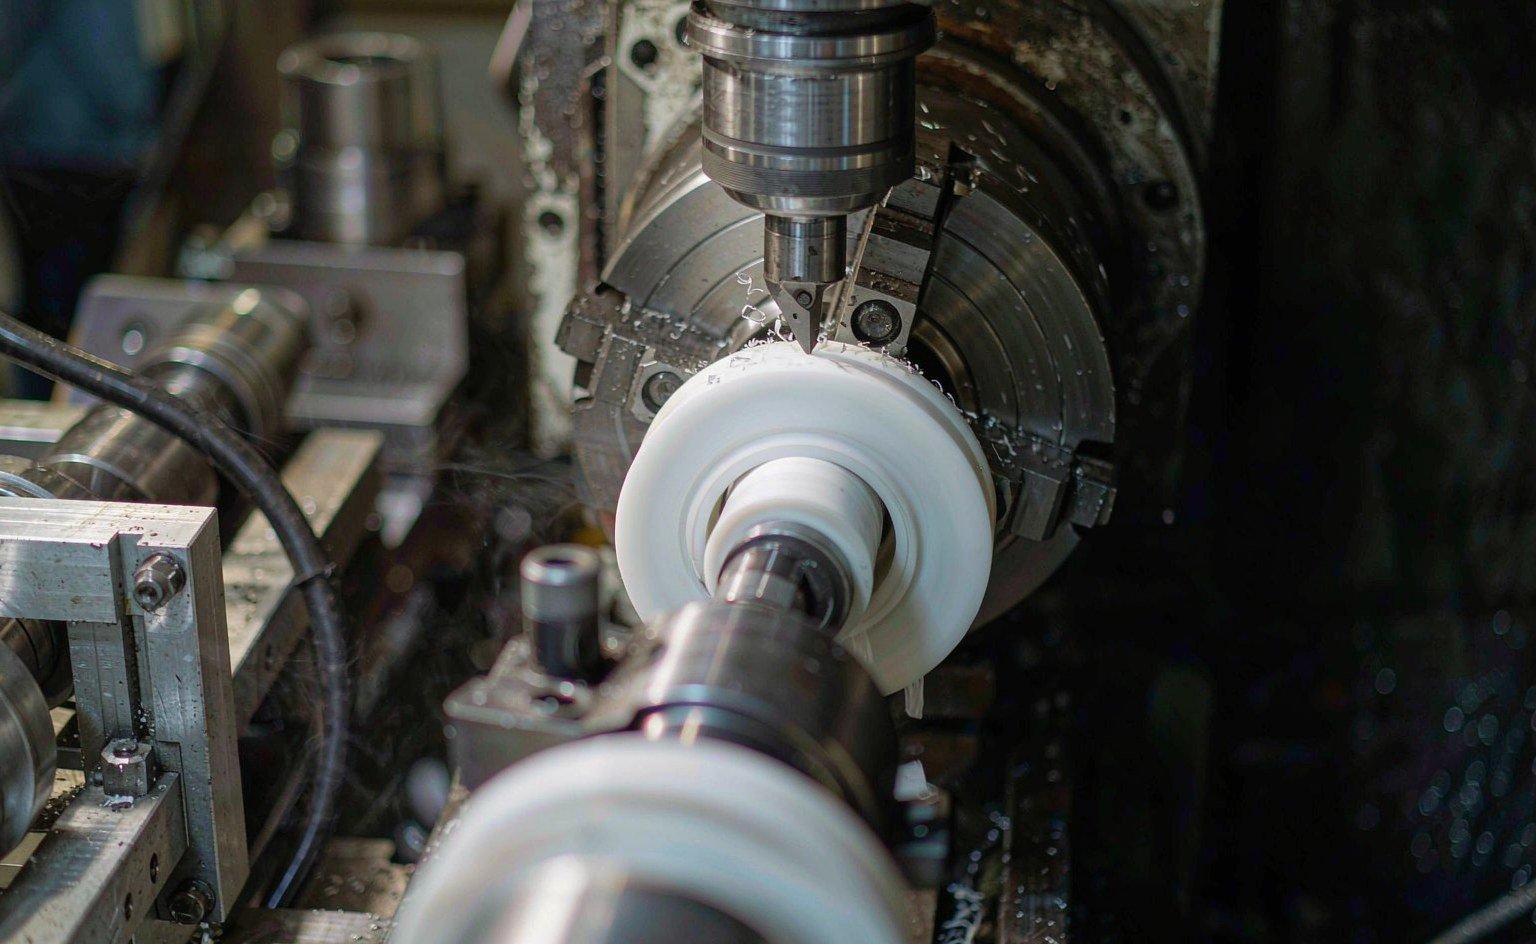
Zwei praktische Konsequenzen. Erstens sollte ein geschälter Stützring so eingebaut werden, dass seine Schnittrichtung umlaufend verläuft, nicht radial, sonst wird die Schäftungsfuge zum Leckpfad. Zweitens haben dünne geschälte Ringe eine Dickentoleranz, die ein Prozentsatz der geschälten Dicke ist, keine absolute Zahl, sodass ein 0,5-mm-Ring proportional deutlich ungenauer ist als ein 2-mm-Ring. Wenn eine Nut 0,05 mm Genauigkeit braucht, geben Sie zerspannt vor.
Virgin, Repro oder gefüllt
Drei verschiedene Wörter, die in Angeboten synonym verwendet werden, und sie sind nicht austauschbar.
Virgin bedeutet neues Pulver. Repro bedeutet gemahlener gesinterter Ausschuss, mit einem bestimmten Prozentsatz zurückgemischt. Gefüllt bedeutet ein Additiv — Glas, Kohlenstoff, Graphit, Bronze, Moly, PEEK —, das vor dem Sintern in virgines Pulver eingemischt wird. Repro senkt die Kosten und senkt und destabilisiert Dehnung und Durchschlagfestigkeit; es ist das, was für Lebensmittel-, Pharma- und Elektroteile am wichtigsten ist. Gefüllt verändert das mechanische Verhalten gezielt.
| Eigenschaft | Reines PTFE | 15–25 % glasgefüllt | Kohlenstoff-/Graphitgefüllt | Bronzegefüllt |
|---|---|---|---|---|
| Spezifisches Gewicht | 2.14–2.16 | 2.20–2.25 | 2.10–2.15 | 3.7–4.0 |
| Zugfestigkeit | 25–38 MPa | 15–20 MPa | 15–20 MPa | 13–18 MPa |
| Bruchdehnung | 300–400% | 200–250% | 100–150% | 100–150% |
| Verformung unter Last, 15 MPa / 24 h | Etwa 16 % | 6–10% | 6–10% | 3–5% |
| Wärmeleitfähigkeit | 0,22–0,25 W/m·K | 0.35–0.45 | 0.5–0.8 | 1.5–2.0 |
| Chemikalienbeständigkeit | Vollständig | Außer HF und heißer Lauge | Vollständig beständig gegen die meisten Medien | Gering in Säuren |
Die Werte sind typisch für handelsübliche Typen; bestätigen Sie sie im Datenblatt des jeweiligen Typs. Beachten Sie auch, wie stark die mechanischen Eigenschaften mit der Temperatur abfallen — veröffentlichte PTFE-Eigenschaftstabellen zeigen, dass der Biegemodul von etwa 650 MPa bei Raumtemperatur auf etwa 45 MPa bei 260 °C sinkt. Ein Teil, das für 260 °C ausgelegt ist, ist kein Teil, das bei 260 °C dieselbe Last tragen kann.
Die Zeile zur Verformung ist diejenige, die die Dichtungsauslegung entscheidet. Ungefülltes PTFE verliert bei 15 MPa unter Last etwa ein Sechstel seiner Dicke pro Tag. Das ist Kaltfluss, und deshalb wird ein ungefüllter PTFE-Stützring in einer 35-MPa-Packung aus dem Spalt herausgepresst, egal wie gut er bearbeitet wurde. Ein glas- oder kohlenstoffgefüllter Typ reduziert diese Verformung um etwa zwei Drittel, auf Kosten der Dehnung und, bei Glas, der Beständigkeit gegen Flusssäure und starke Lauge.
Unsere eigene Faustregel: ungefülltes PTFE für chemische Inertheit und Dichtungen, glas- oder kohlenstoffgefüllt für Stützringe und Verschleißteile unter Last, Bronze nur dort, wo Wärmeleitfähigkeit wichtiger ist als Korrosionsbeständigkeit. Oberhalb von etwa 40 MPa gewinnt PEEK hinsichtlich des Kriechens oft unabhängig vom Füllstoff, und diese Erläuterung der PTFE-Dichtungsfertigung zeigt dieselben verarbeitungstechnischen Kompromisse an einem einfacheren Teil.
Was das Zertifikat belegen sollte
Drei Zahlen auf einem Materialzertifikat sagen Ihnen mehr als jede Broschürenaussage.
Standard-Spezifisches Gewicht (SSG). Gemessen nach ASTM D4894, liegt es bei ungefülltem granularem PTFE bei etwa 2,14–2,16. Ein Wert außerhalb dieses Bereichs deutet auf Füllstoff, Regeneratanteil oder einen anderen Harztyp hin — und es ist der schnellste Weg, eine Substitution zu erkennen.
Zugfestigkeit und Dehnung. Gemessen an Standardproben, typischerweise 25–38 MPa und 300–400 % bei ungefülltem formgepresstem PTFE. Geringe Dehnung bei normalem SSG deutet auf Übersintern oder übermäßigen Regeneratanteil hin; geringe Zugfestigkeit bei hohem SSG deutet auf Füllstoff hin.
Füllstoffgehalt und -typ. Fragen Sie nach dem Prozentsatz und der Toleranz, nicht nur nach “glasgefüllt”. Ein Typ mit 15 % Glas und ein Typ mit 25 % Glas sind unterschiedliche Produkte mit unterschiedlichem Verschleiß und unterschiedlichem Bearbeitungsverhalten.
Die Normen, die es sich lohnt, auf einer Bestellung zu nennen: ASTM D4894 für Granulat-Formpress- und Kolbenextrusionsharz, ASTM D4895 für Feinputver und ASTM D1710 für extrudierte Stäbe und dickwandige Rohre. Für Halbzeuge deckt ISO 13000 international denselben Bereich ab.
Wo sich die Verarbeitung in der Praxis zeigt
Die meisten bei uns eingehenden Meldungen “PTFE hat versagt” lassen sich auf eine von fünf Ursachen zurückführen, und nur eine davon ist das Polymer selbst.
| Was der Kunde sieht | Wahrscheinliche Verarbeitungsursache | Was zu ändern ist |
|---|---|---|
| Ring in den Spalt extrudiert, an der Hinterkante gerissen | Ungefüllter oder schwach gefüllter Typ in einer Hochdruckpackung | Gefülltes PTFE oder PEEK; Spalt verringern; beidseitig abstützen |
| Dünner Ring bei der Montage gespalten | Geschälte Folie quer zur Orientierung belastet oder zu geringe Dehnung | Schnitt drehen, Dicke erhöhen oder auf spanend bearbeitet umstellen |
| Teil ist nach einem Monat im Einsatz untermäßig | Kaltfluss, kein Verschleiß | Gefüllter Typ, geringere Flächenpressung oder eine federbelastete Ausführung |
| Weißes Pulver oder Abblätterungen an einer Lebensmittellinie | Regeneratanteil oder kontaminiertes Mahlgut | Ungefüllter Typ für Lebensmittelkontakt mit schriftlicher Erklärung |
| Risse, die nach dem Sintern von der Bohrung ausgehen | Zu schnelles Aufheizen oder Abkühlen für den Querschnitt, ungleichmäßige Vorformlingsdichte | Zyklus gemäß D4894-Referenztabelle; Vorformlingsdruck prüfen |
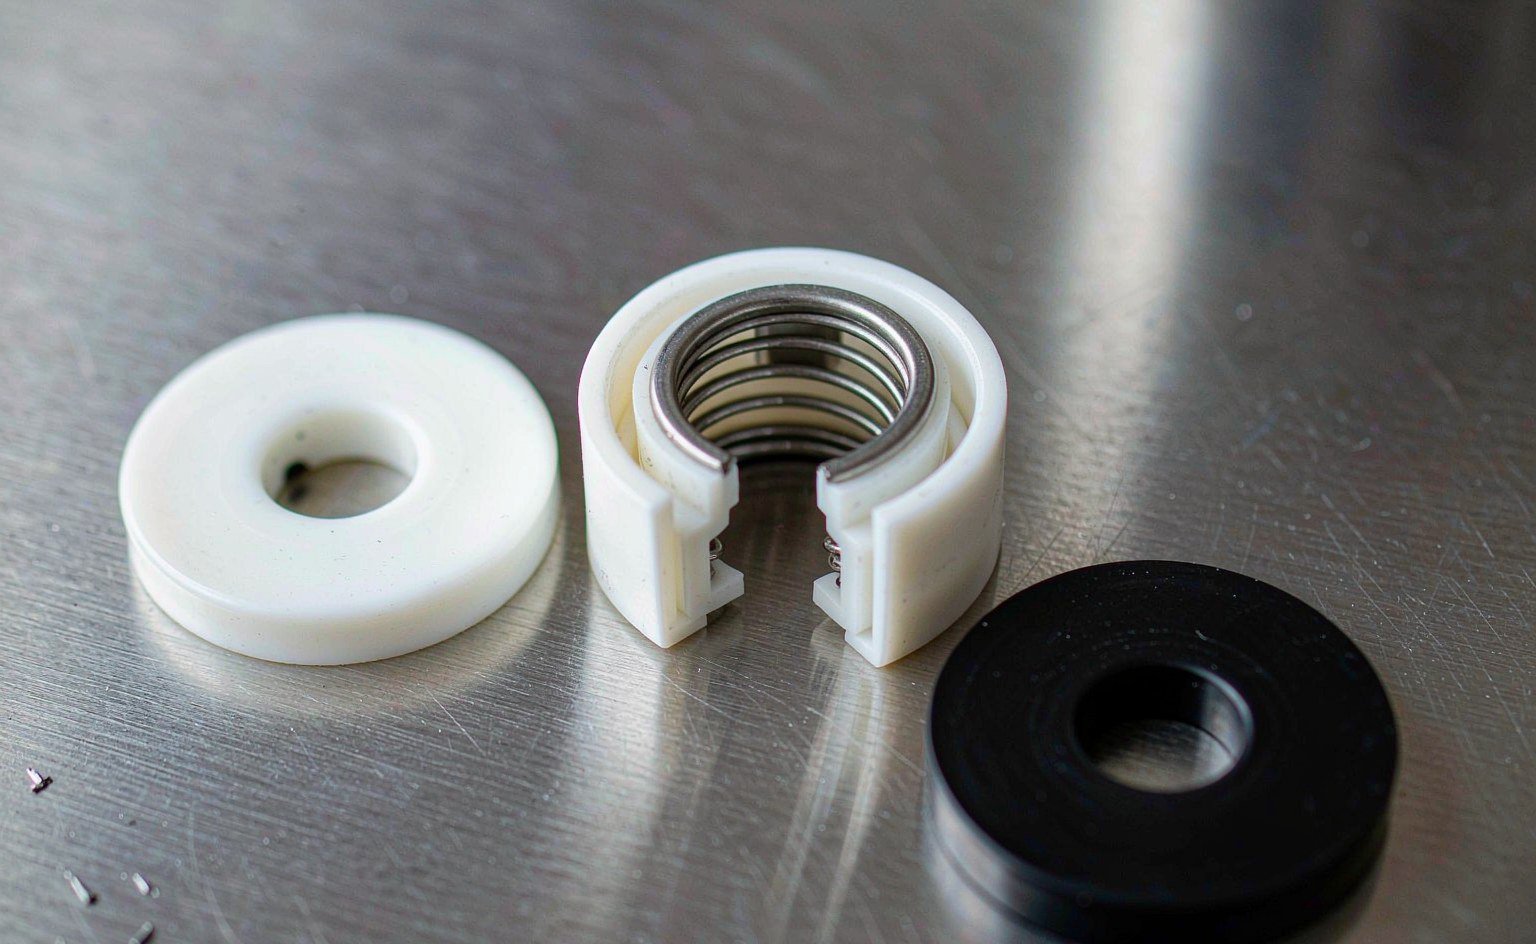
Die erste Zeile macht den Großteil der Ausfälle aus. Ein Konstrukteur wählt reines PTFE, weil es die chemisch inerteste Option ist, setzt es dann in eine 35-MPa-Packung mit 0,4 mm Spalt und erwartet, dass es sich wie ein Elastomer verhält. Das wird es nicht. PTFE-Dichtungen brauchen eine Stützstrategie – eine geschlossene Nut, eine gefüllte Type oder eine Feder –, weil das Material kein elastisches Gedächtnis hat, um sich von Verformung zu erholen. Dieser Materialleitfaden und diese PTFE-Referenz beide legen den Kompromiss zwischen Füllstoff und Einsatzbedingungen klar dar, falls Sie vor einem Design-Review eine zweite Quelle wünschen.
Was auf die Bestellung gehört
Fünf Zeilen, und die Diskussion über “reines PTFE” verschwindet:
- Harztyp und Norm – Granulat nach ASTM D4894 oder Feinputver nach D4895, mit SSG-Bereich.
- Füllstofftyp und -anteil, mit der Toleranz, die Sie akzeptieren.
- Form – endkonturnah geformt, aus Halbzeug gedreht oder als geschälte Folie, mit der Dickentoleranz als Absolutwert.
- Sinteranforderung, wenn das Teil tragend ist: Kristallinitätsziel oder Abkühlrate, nicht nur “gesintert”.
- Neuware oder Regenerat, ausdrücklich angegeben, plus die Lebensmittelkontakt- oder PFAS-Erklärung, die Ihr Kunde benötigt.
Wenn Sie die Zeilen 1 bis 5 nicht bekommen, kaufen Sie eine Form, kein Material. Für Stützringe und Dichtungen mag das in Ordnung sein. Für eine Dichtung, die über ein Jahrzehnt bei Temperatur Druck hält, ist es der Unterschied zwischen einer Spezifikation und einer Hoffnung.
Das Fazit
Die PTFE-Verarbeitung ist kein Commodity-Detail. Das Sintern bestimmt die Kristallinität und damit das Kriechen; das Schälen bestimmt die Orientierung und damit, wo ein dünner Ring aufreißt; der Füllstoff entscheidet, ob ein Stützring 35 MPa hält oder aus der Nut fließt; und Neuware versus Regenerat entscheidet, ob das Teil in die Nähe von Lebensmitteln gehört.
Für einen Einkäufer ist die praktische Reihenfolge kurz. Entscheiden Sie, ob das Teil Inertheit oder Tragfähigkeit braucht, denn diese ziehen in entgegengesetzte Richtungen. Wählen Sie dann den Formgebungsweg, der zur Wanddicke passt – gedreht über 2–3 mm, geschält darunter. Schreiben Sie dann die Materialnorm und den Füllstoffanteil auf die Bestellung und fordern Sie SSG und Dehnung im Zeugnis an. Das reicht, um eine echte Spezifikation von einer Teilenummer mit dem Wort “Teflon” in der Beschreibung zu unterscheiden.
Wir drehen und formen PTFE-Dichtungen sowohl in reinen als auch in gefüllten Typen, und wir sagen Ihnen, wann eine gefüllte Type die falsche Antwort für Ihre Chemie ist. Senden Sie die Zeichnung, den Druck und das Medium, und wir melden uns mit der Type und dem Formgebungsweg zurück, nicht nur mit einem Preis. Verwandt: Stützringe und Dichtungen, PTFE-Stangen-, Rohr- und Plattenmaterial, und wie PTFE-Teile im Einsatz tatsächlich altern.
Wo der Formgebungsweg auf die Zeichnung trifft
BOSS Sealing bearbeitet PTFE-Dichtungsteile aus geschälter Folie, Stangen und Rohren und liefert die in diesem Artikel behandelten gefüllten Typen – Glas, Kohlenstoff, Bronze und Graphit – als Stützringe, Dichtungen, Unterlegscheiben, Führungselemente und bearbeitete Profile. Die Materialform und der Füllstoff werden gemäß Zeichnung eingehalten, sodass die Kornrichtung und der Sintervorgang hinter einem Teil bis zur Charge zurückverfolgt werden können, aus der es stammt.
Die Fragen, die wir vor der Angebotserstellung stellen, sind die, die die Antwort entscheiden: fertige Geometrie und Toleranz, die Dichtungsaufgabe und ob das Teil besser aus der Platte geschnitten oder aus der Stange gedreht wird. Dünne Querschnitte erfordern oft Schälen und dicke das Drehen, mit einem Spannungsarmglühen zwischen Schruppen und Schlichten bei ungleichmäßiger Wand – dort hält ein Angebot entweder seine Ebenheit oder verliert sie drei Wochen, nachdem das Teil im Regal liegt.
Senden Sie eine Zeichnung, ein 3D-Modell oder ein Muster mit Medium, Druck und Temperatur, und wir melden uns mit der Type, dem Formgebungsweg, dem Preis und der Lieferzeit zurück – in der Regel innerhalb von 24 Stunden, mit kostenloser technischer Prüfung. Schreiben Sie an sales@bosssealing.com oder nutzen Sie die Kontaktformular.