
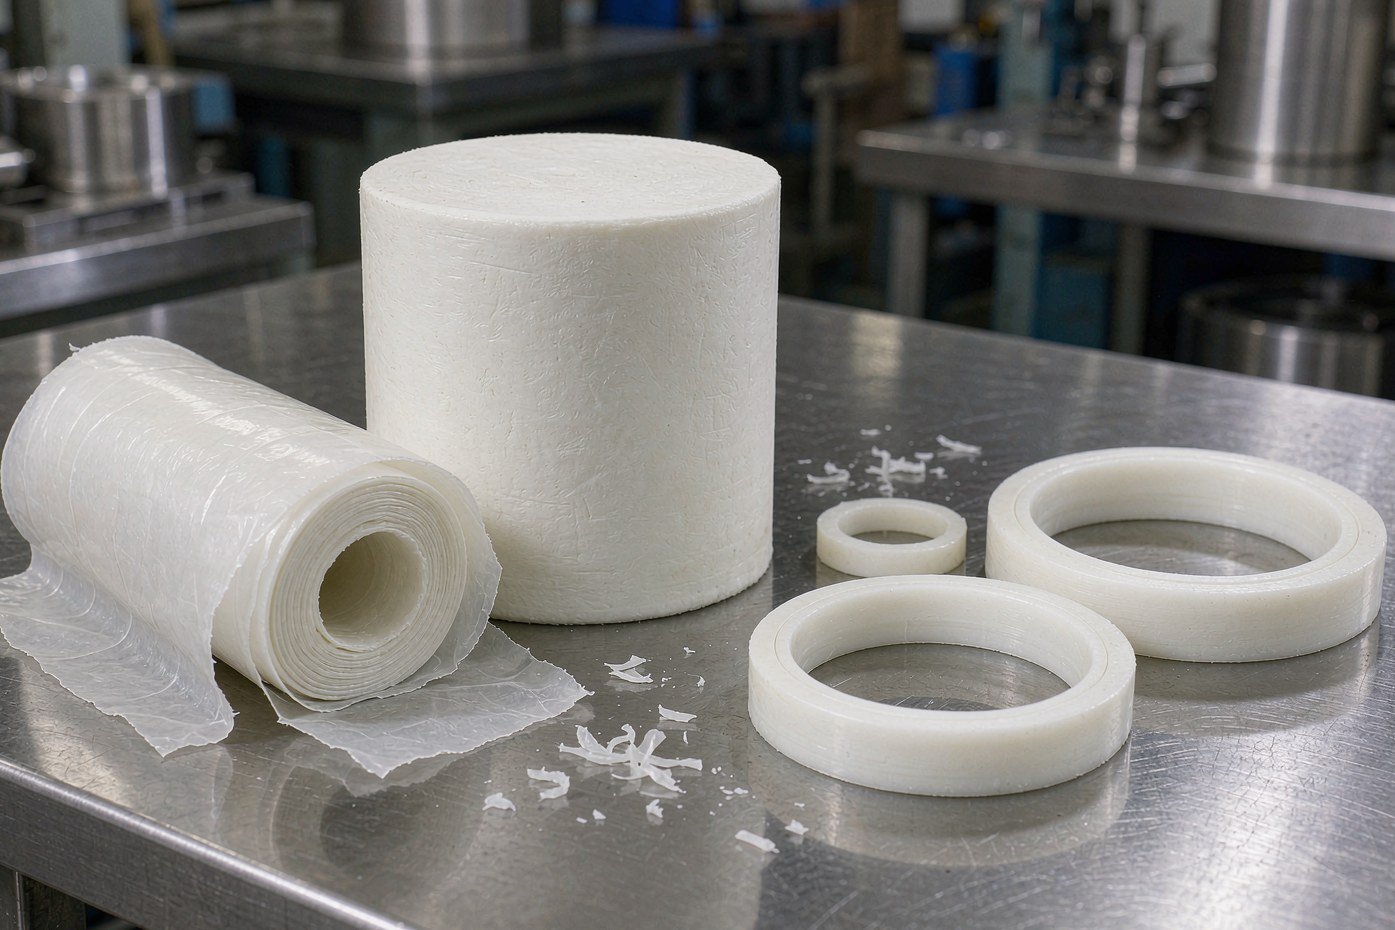
اسأل ثلاثة من مشتري السدادات عما يعنونه بـ“PTFE البكر” وستحصل على ثلاثة أجوبة مختلفة. أحدهم يعني غير محشو. وآخر يعني غير معاد التصنيع. وثالث يعني أن القطعة شُغّلت من كتلة مصبوبة بدلاً من أن تُقطع من فيلم مشرّح. الثلاثة مشروعون، ولا أحدهم يمثل القرار نفسه الذي يمثله الآخران.
لا يُصبّ PTFE بالحقن، لذا يحمل كل سداد PTFE بصمة طريقة تصنيعه: دورة التلبيد، واتجاه قطع المادة، والحشو ونسبته، وما إذا كان المسحوق بكراً أم معاد الطحن. هذه المتغيرات الأربعة تحرّك الزحف والتآكل والاستطالة بأكثر مما يتوقع معظم المشترين. وهذا ما يغيّره كل منها فعلياً.
لا وجود لشيء يُسمى PTFE المصبوب
يستخدم السوق مصطلح “PTFE المصبوب” لما تسميه المواصفة مصبوباً بالضغط ومُلبَّداً. يُكبس المسحوق على البارد في قالب أولي — عادةً عند 20–35 ميجاباسكال — ثم يُسخَّن فوق نقطة انصهاره البلورية البالغة نحو 327 °م ويُحفظ، عادةً عند 360–380 °م، حتى تتلاحم الجزيئات. لا توجد طور سائل ولا تدفق. فوق نقطة الانصهار تكون لزوجة المصهور في حدود 1011 بويز، ولهذا يتصرف PTFE أشبه بمعدن مُلبَّد أكثر من بلاستيك قابل للصب.
كل شيء آخر يتبع ذلك. ولأن المادة لا يمكن صهرها وإعادة تشكيلها، فإن القطع إما تُصبّ قريبة من الشكل النهائي ثم تُشطَّب، أو تُشغَّل من كتلة أو قضيب أو أنبوب. ولأنها لا يمكن لحامها أو إعادة تصنيعها بالصهر، يُطحن الهدر ويُباع كمعاد التصنيع — توفير حقيقي في التكلفة وتغيير حقيقي في الخصائص.
| المسار | كيف يُصنع الشكل | المنتجات النموذجية | ما يفعله بالمادة |
|---|---|---|---|
| الصب بالضغط + التلبيد | قالب أولي بارد، تلبيد حر عند 360–380 °م | كتل، صفائح كبيرة، حلقات قريبة من الشكل النهائي | الأكثر انتظاماً؛ تعتمد الخصائص على معدل التسخين والتبريد |
| التشريح | تقشير طبقة رقيقة من كتلة مصبوبة على مخرطة | فيلم، صفائح، حلقات دعم رقيقة، حشوات | يضيف توجيهاً على طول القطع؛ استطالة أقل عبره |
| البثق بالمكبس | مسحوق مُلبَّد مسبقاً يُدفع عبر قالب مُسخَّن | قضيب، أنبوب سميك الجدار | توجيه طولي؛ محدود بالقطر؛ الإجهاد يتفاوت عبر المقطع |
| الصب الإيزوستاتيكي | مسحوق يُكبس بالتساوي تحت ضغط مائع، ثم يُلبَّد | أشكال كبيرة أو سميكة قريبة من الشكل النهائي، مقاعد صمامات كبيرة | كثافة متساوية في جميع الاتجاهات؛ الأقرب إلى الخواص المتساوية |
| البثق بالمعجون | مسحوق ناعم مع مساعد هيدروكربوني، يُبثق ويُجفف ويُلبَّد | أنبوب رقيق الجدار، شريط، حبل | أدنى مقاومة ميكانيكية؛ يُستخدم حيث تُحتاج مقاطع رقيقة |
لاحظ ما هو غائب: لا صب بالحقن، ولا صب بالنفخ، ولا لحام بالصهر. إذا عرض مورّد سداد PTFE “مصبوب” بضلع مصبوب معقد في خطوة واحدة، فاسأل أي بوليمر هو فعلاً، لأن PFA وFEP يمكن صبهما بالحقن أما PTFE فلا.
التلبيد هو حيث تُحدَّد درجة التبلور
دورة التلبيد ليست إجراءً شكلياً يؤثر على اللون فقط. إنها تحدد درجة التبلور، ودرجة التبلور تحدد الصلابة والاستطالة والزحف.
يسرد ASTM D4894 الدورات المرجعية لعينات الاختبار: حفظ أولي عند 238 °م أو 290 °م، تسخين بمعدل 60 °م/س أو 120 °م/س، حفظ عند 357–380 °م لمدة 30 دقيقة إلى 16 ساعة حسب المقطع، ثم تبريد بمعدل 60 °م/س. هذه الأرقام موجودة لأن النتيجة تعتمد عليها.
برّد ببطء وستجد سلاسل البوليمر وقتاً لترتيب نفسها: تنتهي درجة التبلور أعلى، وتصبح القطعة أكثر صلابة وقوة في الضغط، وتنخفض الاستطالة. برّد بسرعة وتنخفض درجة التبلور: تصبح القطعة أكثر متانة وأكثر تحملاً للصدمات، وتزحف أكثر تحت الحمل المستمر.
بالنسبة لسداد، هذا خيار تصميمي حقيقي وليس تفصيلاً تصنيعياً. حلقة الدعم التي يجب أن تحمل 35 ميجاباسكال دون تدفق بارد تريد البنية المبردة ببطء ذات التبلور الأعلى. الشفة الرقيقة التي يجب أن تصمد أمام المناولة والتركيب دون تشقق تريد البنية المبردة بسرعة الأكثر متانة. قطعتان بالرسم نفسه والراتنج نفسه يمكن أن تتصرفا بشكل مختلف لأن دورة الفرن اختلفت، والرسم عادةً لا يقول شيئاً عن ذلك.
مشرّح أم مشغّل: اتجاه الحبيبات
يقشّر التشريح فيلماً متصلاً من كتلة دوارة، كأنك تبسط شريطاً شديد الصلابة. تفرض العملية توجيهاً على طول اتجاه القطع. على طول ذلك الاتجاه تكون المادة قوية؛ وعبره تكون الاستطالة أقل والحلقة الرقيقة أكثر عرضة للانشقاق عند نقطة إجهاد.
أما التشغيل فيزيل المادة بدلاً من ذلك، ويترك البنية البلورية إلى حد كبير كما كانت في الكتلة، مع إجهاد تشغيل قرب السطح. لحلقة بجدار 3 مم أو أكثر، يعطي التشغيل قطعة أكثر قابلية للتنبؤ. أما المقاطع الرقيقة دون نحو 2 مم — حلقة الدعم الكلاسيكية أو حشوة الشفة أو الحجاب الحاجز — فالتشريح هو المسار الاقتصادي الوحيد، ويصبح التوجيه شيئاً على المصمم أن يتعايش معه.
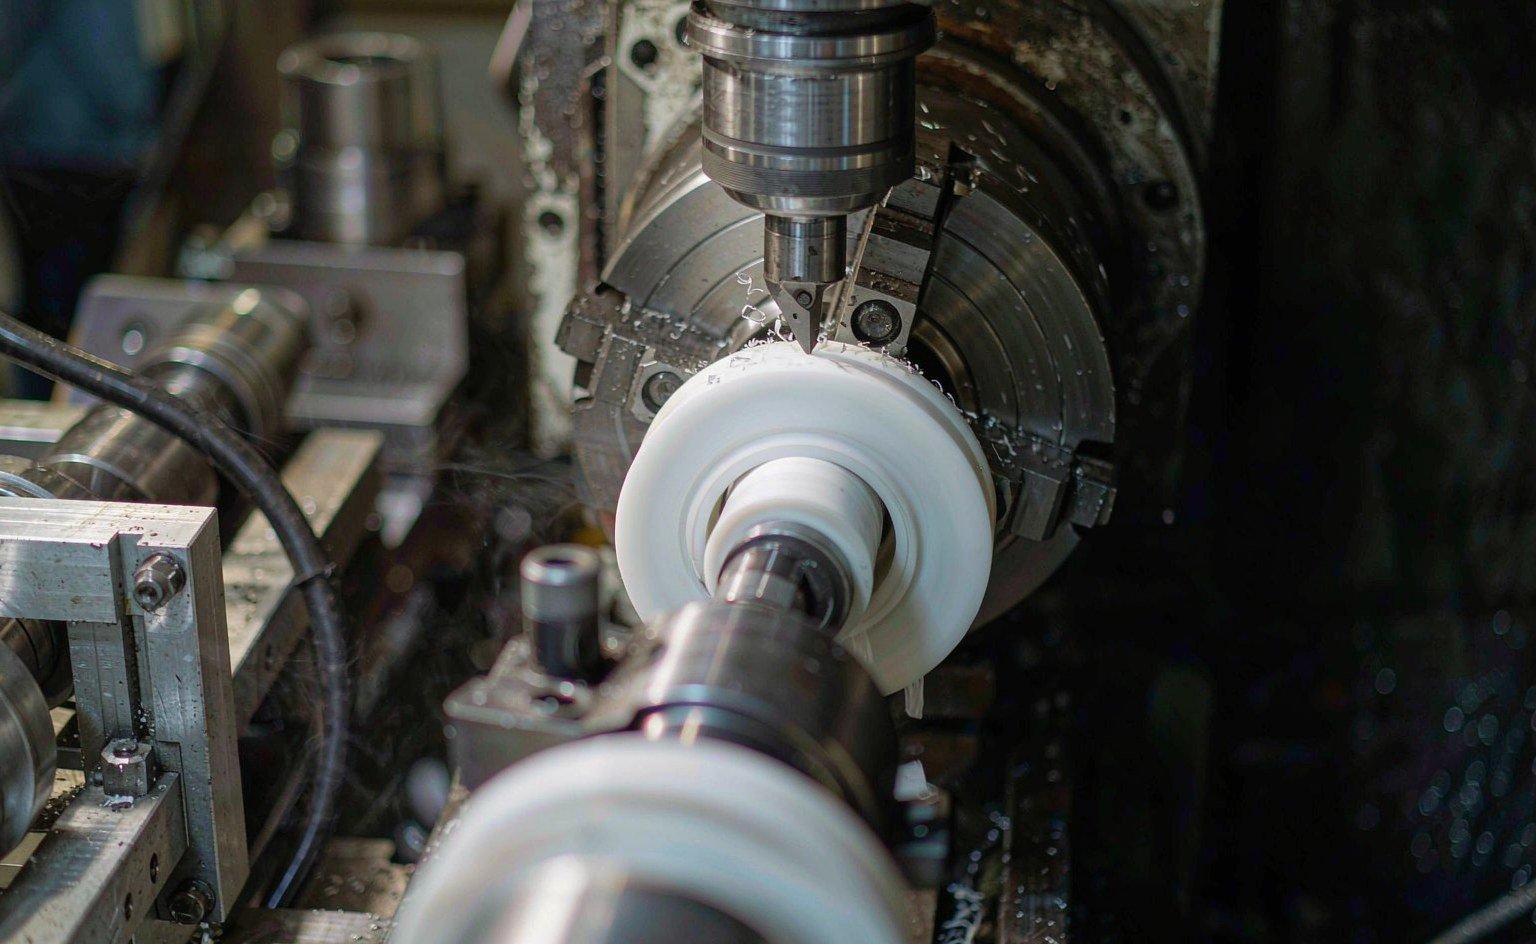
نتيجتان عمليتان. أولاً، ينبغي تركيب حلقة الدعم المشرّحة بحيث يجري اتجاه قطعها محيطياً لا شعاعياً، وإلا أصبح وصل الشطف مسار تسرب. ثانياً، الحلقات المشرّحة الرقيقة لها تفاوت سماكة كنسبة مئوية من السماكة المشرّحة لا كرقم مطلق، لذا فإن حلقة 0.5 مم أقل دقة نسبياً بكثير من حلقة 2 مم. إذا كان المجرى يحتاج دقة 0.05 مم، فحدد التشغيل.
بكر أم معاد التصنيع أم محشو
ثلاث كلمات مختلفة تُستخدم بالتبادل في عروض الأسعار، وهي ليست قابلة للتبادل.
بكر يعني مسحوقاً جديداً. معاد التصنيع يعني هدراً مُلبَّداً ومطحوناً، يُخلط مرة أخرى بنسبة معينة. محشو يعني مادة مضافة — زجاج، كربون، جرافيت، برونز، مولي، PEEK — تُخلط في المسحوق البكر قبل التلبيد. معاد التصنيع يخفض التكلفة ويخفض الاستطالة وقوة العزل الكهربائي ويزعزع استقرارهما؛ وهو الأهم للأجزاء الغذائية والدوائية والكهربائية. أما المحشو فيغيّر السلوك الميكانيكي عن قصد.
| الخاصية | PTFE البكر | محشو بالزجاج بنسبة 15–25% | مملوء بالكربون / الجرافيت | مملوء بالبرونز |
|---|---|---|---|---|
| الثقل النوعي | 2.14–2.16 | 2.20–2.25 | 2.10–2.15 | 3.7–4.0 |
| مقاومة الشد | 25–38 ميجاباسكال | 15–20 ميجاباسكال | 15–20 ميجاباسكال | 13–18 ميجاباسكال |
| الاستطالة عند الكسر | 300–400% | 200–250% | 100–150% | 100–150% |
| التشوه تحت الحمل، 15 ميجاباسكال / 24 ساعة | حوالي 16% | 6–10% | 6–10% | 3–5% |
| التوصيل الحراري | 0.22–0.25 واط/م·ك | 0.35–0.45 | 0.5–0.8 | 1.5–2.0 |
| مقاومة المواد الكيميائية | كامل | باستثناء HF والقلويات الكاوية الساخنة | كامل لمعظم الوسائط | ضعيف في الأحماض |
القيم نموذجية للدرجات التجارية؛ تحقق منها في ورقة بيانات الدرجة. لاحظ أيضًا مدى حدة انخفاض الخواص الميكانيكية مع درجة الحرارة — جداول خواص PTFE المنشورة تُظهر انخفاض معامل الانحناء من نحو 650 ميجاباسكال عند درجة حرارة الغرفة إلى حوالي 45 ميجاباسكال عند 260 °م. القطعة المصنفة لـ 260 °م ليست قطعة يمكنها تحمل نفس الحمل عند 260 °م.
صف التشوه هو الذي يحدد تصاميم الإحكام. يفقد PTFE البكر عند 15 ميجاباسكال حوالي سُدس سُمكه في يوم واحد تحت الحمل. هذا هو التدفق البارد، وهو السبب في أن حلقة الدعم الخلفي من PTFE البكر في تجويف 35 ميجاباسكال ستنبثق من الفجوة مهما كانت جودة تشغيلها الآلي. درجة مملوءة بالزجاج أو الكربون تقلل هذا التشوه بنحو الثلثين، على حساب الاستطالة، وبالنسبة للزجاج، مقاومة حمض الهيدروفلوريك والقلويات القوية.
قاعدتنا العملية الخاصة: PTFE البكر للخمول الكيميائي والحشوات، المملوء بالزجاج أو الكربون لحلقات الدعم وأجزاء التآكل تحت الحمل، والبرونز فقط حيث يكون التوصيل الحراري أهم من مقاومة التآكل. فوق حوالي 40 ميجاباسكال غالبًا ما يتفوق PEEK في الزحف بغض النظر عن الحشو، و هذا العرض التفصيلي لتصنيع حشوات PTFE يُظهر نفس المقايضات في المعالجة على قطعة أبسط.
ما الذي يجب أن تثبته الشهادة
ثلاثة أرقام في شهادة المادة تخبرك أكثر من أي ادعاء في كتيب.
الثقل النوعي القياسي (SSG). يُقاس وفق ASTM D4894، ويقع حول 2.14–2.16 لـ PTFE الحبيبي البكر. القيمة خارج هذا النطاق تشير إلى حشو أو محتوى معاد تدويره أو نوع راتنج مختلف — وهي أسرع طريقة لاكتشاف الاستبدال.
مقاومة الشد والاستطالة. تُقاس على عينات قياسية، عادةً 25–38 ميجاباسكال و300–400% لـ PTFE البكر المصبوب. الاستطالة المنخفضة مع SSG طبيعي تشير إلى فرط التلبيد أو محتوى معاد تدويره مفرط؛ الشد المنخفض مع SSG مرتفع يشير إلى حشو.
محتوى الحشو ونوعه. اطلب النسبة والتفاوت، وليس فقط “مملوء بالزجاج”. درجة 15% زجاج ودرجة 25% زجاج منتجان مختلفان بتآكل مختلف وسلوك تشغيل آلي مختلف.
المعايير التي تستحق التسمية في أمر الشراء: ASTM D4894 لراتنج القولبة الحبيبية والبثق بالمكبس، وASTM D4895 للمسحوق الناعم، وASTM D1710 للقضيب المبثوق والأنبوب الثقيل. للأشكال نصف المصنعة، يغطي ISO 13000 نفس المجال دوليًا.
أين تظهر المعالجة في الميدان
معظم تقارير “فشل PTFE” التي نتلقاها تعود إلى أحد خمسة أسباب، وواحد فقط منها هو البوليمر نفسه.
| ما يراه العميل | سبب المعالجة المحتمل | ما يجب تغييره |
|---|---|---|
| حلقة مبثوقة في الفجوة، متشققة عند الحافة الخلفية | درجة بكر أو خفيفة الحشو في تجويف عالي الضغط | PTFE مملوء أو PEEK؛ تقليل الفجوة؛ دعم الجانبين |
| حلقة رقيقة انشقت عند التركيب | فيلم مقشوط محمّل عبر اتجاهه، أو استطالة قليلة جدًا | تدوير القطع، أو زيادة السُمك، أو التحويل إلى التشغيل الآلي |
| القطعة تُقاس أصغر من المقاس بعد شهر في الخدمة | تدفق بارد، وليس تآكلًا | درجة مملوءة، أو ضغط سطحي أقل، أو تصميم مدعوم بنابض |
| مسحوق أبيض أو تقشر على خط غذائي | محتوى معاد تدويره أو مطحون ملوث | بكر، درجة ملامسة غذائية مع إقرار مكتوب |
| شقوق تشع من التجويف بعد التلبيد | تسخين أو تبريد سريع جدًا للمقطع، كثافة غير متساوية للقالب المسبق | دورة وفقًا لجدول مرجع D4894؛ تحقق من ضغط القالب الأولي |
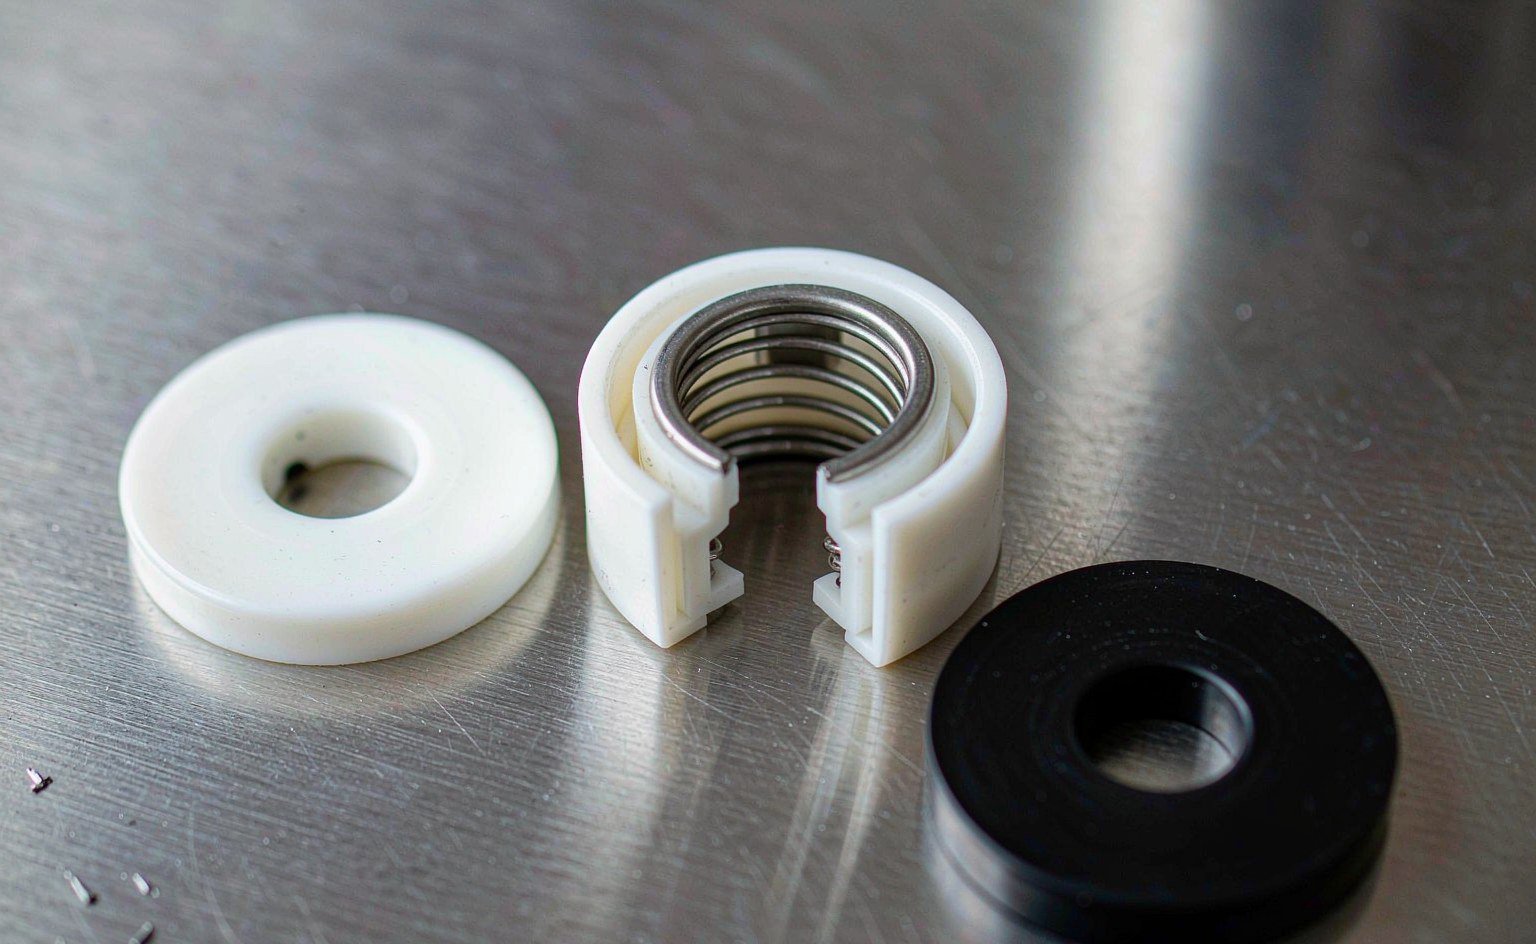
الصف الأول مسؤول عن معظم حالات الفشل. يختار المصمم PTFE البكر لأنه الخيار الأكثر خمولًا كيميائيًا، ثم يضعه في حاوية (gland) بضغط 35 ميجاباسكال مع خلوص 0.4 مم ويتوقع منه أن يتصرف كالإلاستومر. لن يفعل ذلك. تحتاج أختام PTFE إلى استراتيجية دعم — أخدود مغلق، أو درجة محشوة، أو زنبرك — لأن المادة لا تملك ذاكرة مرنة للتعافي من التشوه. دليل المواد هذا و مرجع PTFE هذا كلاهما يوضحان المقايضة بين الحشو والخدمة بوضوح، إذا أردت مصدرًا ثانيًا قبل مراجعة التصميم.
ما يجب كتابته في أمر الشراء
خمسة أسطر، ويختفي الجدل حول “PTFE البكر”:
- نوع الراتنج والمعيار — حبيبي وفقًا لـ ASTM D4894، أو مسحوق ناعم وفقًا لـ D4895، مع نطاق SSG.
- نوع الحشو ونسبته المئوية، مع التفاوت الذي تقبله.
- الشكل — مصبوب قريب من الصافي، أو مشغّل من كتلة، أو فيلم مقشوط، مع تفاوت السماكة كقيمة مطلقة.
- متطلب التلبيد إذا كان الجزء حاملًا للحمل: هدف التبلور أو معدل تبريد، وليس مجرد “ملبّد”.
- بكر أو معاد التصنيع، مذكور صراحةً، بالإضافة إلى إقرار ملامسة الغذاء أو PFAS الذي يحتاجه عميلك.
إذا لم تتمكن من الحصول على الأسطر من 1 إلى 5، فأنت تشتري شكلًا، لا مادة. بالنسبة لحلقات الدعم والحشوات قد يكون ذلك مقبولًا. أما بالنسبة لختم يحتفظ بالضغط عند درجة الحرارة لعقد من الزمن، فهو الفرق بين مواصفة وأمل.
الخلاصة
معالجة PTFE ليست تفصيلًا سلعيًا. التلبيد يحدد التبلور وبالتالي الزحف؛ والتقشيط يحدد التوجه وبالتالي أين تنشق الحلقة الرقيقة؛ والحشو يقرر ما إذا كانت حلقة الدعم تحتفظ بـ 35 ميجاباسكال أو تتدفق خارج الأخدود؛ والبكر مقابل معاد التصنيع يقرر ما إذا كان الجزء ينتمي بالقرب من الغذاء.
بالنسبة للمشتري، التسلسل العملي قصير. قرر ما إذا كان الجزء يحتاج إلى الخمول أو سعة الحمل، لأن هذين يسحبان في اتجاهين متعاكسين. ثم اختر مسار التشكيل الذي يطابق سماكة المقطع — مشغّل فوق 2–3 مم، ومقشوط أدناه. ثم اكتب معيار المادة ونسبة الحشو في الطلب، واطلب SSG والاستطالة في الشهادة. هذا يكفي للتمييز بين مواصفة حقيقية ورقم جزء يحمل كلمة “Teflon” في الوصف.
نحن نشغّل ونصبّ أختام PTFE بدرجات بكر ومحشوة، وسنخبرك عندما تكون الدرجة المحشوة إجابة خاطئة لكيمياءك. أرسل الرسم والضغط والسائل، وسنعود إليك بالدرجة ومسار التشكيل، وليس بالسعر فقط. ذو صلة: حلقات الدعم والحشوات, مخزون قضبان وأنابيب وألواح PTFE, ، و كيف تتقادم أجزاء PTFE فعليًا في الخدمة.
حيث يلتقي مسار التشكيل بالرسم
تقوم BOSS Sealing بتشغيل أجزاء إحكام PTFE من الألواح والقضبان والأنابيب المقشوطة، وتورّد الدرجات المحشوة التي يتناولها هذا المقال — الزجاج والكربون والبرونز والجرافيت — كحلقات دعم وحشوات وحلقات غسيل وعناصر توجيه ومقاطع مشغّلة. يُلتزم بشكل المخزون والحشو وفقًا للرسم، بحيث يمكن تتبع اتجاه الحبيبات والتلبيد وراء الجزء إلى الدفعة التي جاء منها.
الأسئلة التي نطرحها قبل التسعير هي التي تحدد الإجابة: الهندسة النهائية والتفاوت، وواجب الإحكام، وما إذا كان الجزء أفضل مقطوعًا من لوح أو مخرّطًا من قضيب. المقاطع الرقيقة غالبًا تريد التقشيط والمقاطع السميكة تريد الخراطة، مع خطوة تخفيف الإجهاد بين التخشين والإنهاء عندما يكون الجدار غير متساوٍ — وهنا إما أن يحافظ عرض السعر على استوائه أو يفقده بعد ثلاثة أسابيع من وجود الجزء على الرف.
أرسل رسمًا أو نموذجًا ثلاثي الأبعاد أو عينة مع الوسط والضغط ودرجة الحرارة، وسنعود إليك بالدرجة ومسار التشكيل والسعر ومدة التسليم — عادةً خلال 24 ساعة، مع مراجعة هندسية مجانية. اكتب إلى sales@bosssealing.com أو استخدم نموذج الاتصال.