
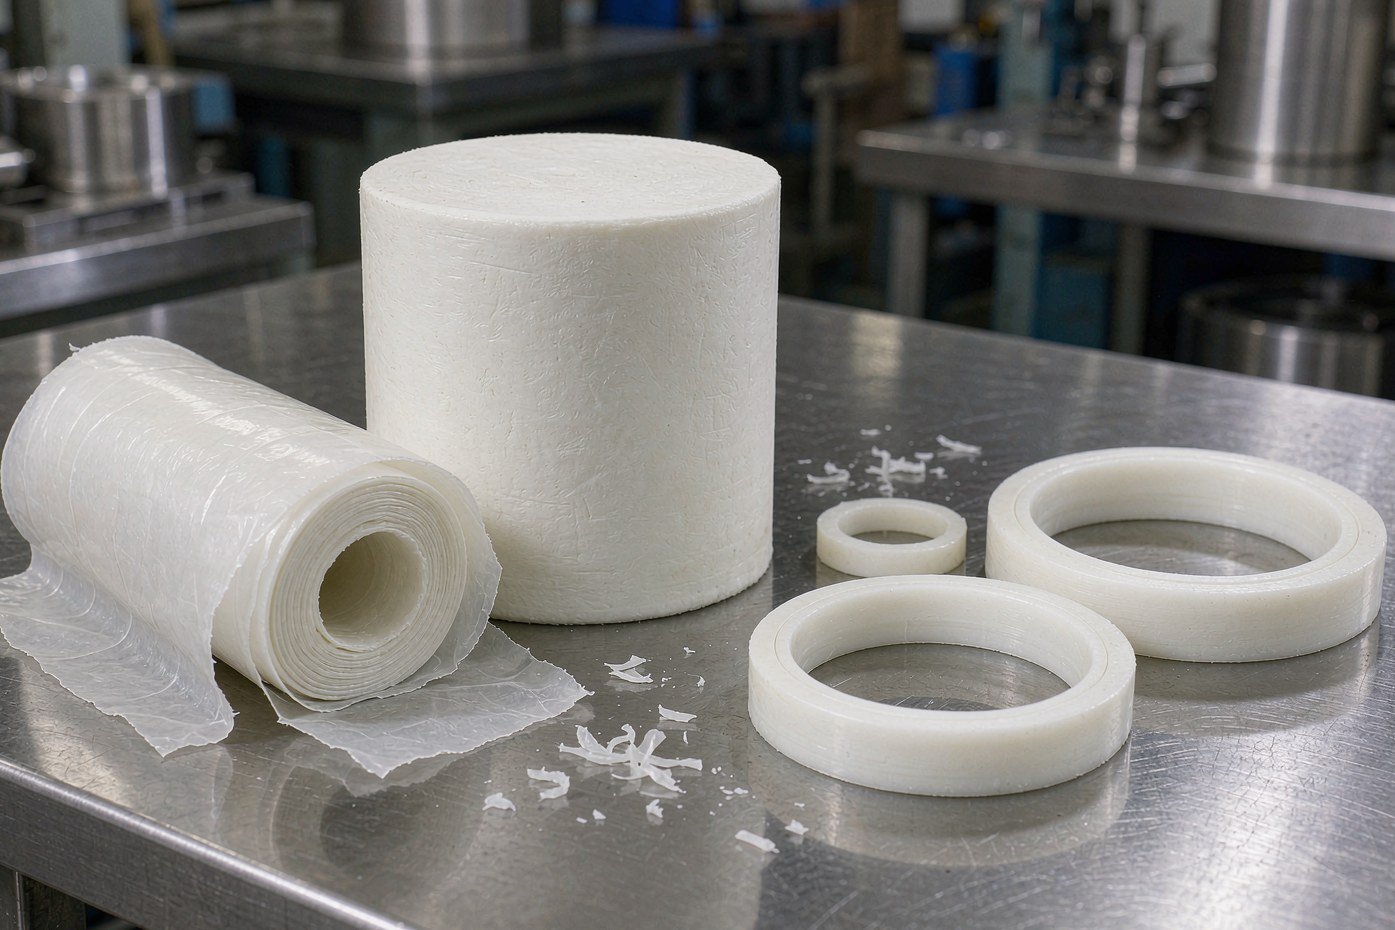
Pergunte a três compradores de vedantes o que entendem por “PTFE virgem” e obtém três respostas diferentes. Um quer dizer sem carga. Outro quer dizer não reprocessado. Outro quer dizer que a peça foi maquinada a partir de um bilete moldado em vez de estampada a partir de filme skived. As três são legítimas, e nenhuma delas é a mesma decisão que as outras duas.
O PTFE não é moldado por injeção, por isso cada vedante de PTFE carrega a impressão digital de como foi feito: o ciclo de sinterização, a direção em que o material foi cortado, a carga e a sua percentagem, e se o pó era virgem ou reprocessado. Essas quatro variáveis alteram a fluência, o desgaste e o alongamento mais do que a maioria dos compradores espera. Eis o que cada uma altera realmente.
Não Existe PTFE Vazado
O setor diz “PTFE vazado” para aquilo a que a norma chama moldado por compressão e sinterizado. O pó é prensado a frio num pré-formado — habitualmente 20–35 MPa — e depois aquecido acima do seu ponto de fusão cristalino de cerca de 327 °C e mantido, geralmente a 360–380 °C, até as partículas coalescerem. Não há fase líquida nem escoamento. Acima do ponto de fusão, a viscosidade do fundido é da ordem de 1011 poise, razão pela qual o PTFE se comporta mais como um metal sinterizado do que como um plástico moldável.
Tudo o resto decorre disso. Como o material não pode ser fundido e reformado, as peças são moldadas quase à forma e acabadas, ou maquinadas a partir de um bilete, varão ou tubo. Como não pode ser soldado nem reprocessado por fusão, os desperdícios são moídos e vendidos como repro — uma poupança real de custos e uma alteração real das propriedades.
| Via | Como a forma é produzida | Produtos típicos | O que faz ao material |
|---|---|---|---|
| Moldagem por compressão + sinterização | Pré-formado a frio, sinterização livre a 360–380 °C | Biletes, chapas grandes, anéis quase à forma | Mais uniforme; as propriedades dependem da taxa de aquecimento e arrefecimento |
| Skiving | Descascar uma camada fina de um bilete moldado num torno | Filme, chapa, anéis de apoio finos, juntas | Adiciona orientação ao longo do corte; menor alongamento na direção transversal |
| Extrusão por êmbolo | Pó pré-sinterizado forçado através de uma fieira aquecida | Varão, tubo de parede espessa | Orientação longitudinal; limitado pelo diâmetro; tensão varia ao longo da secção |
| Moldagem isostática | Pó compactado uniformemente sob pressão de fluido e depois sinterizado | Formas grandes ou espessas quase à forma, sedes de válvula grandes | Densidade uniforme em todas as direções; o mais próximo do isotrópico |
| Extrusão de pasta | Pó fino mais um auxiliar hidrocarboneto, extrudido, seco, sinterizado | Tubo de parede fina, fita, cordão | Resistência mecânica mais baixa; usado onde são necessárias secções finas |
Repare no que falta: sem moldagem por injeção, sem moldagem por sopro, sem soldadura por fusão. Se um fornecedor oferece um vedante de PTFE “vazado” com uma nervura moldada complexa numa só peça, pergunte qual é realmente o polímero, porque o PFA e o FEP podem ser moldados por injeção e o PTFE não.
É na Sinterização que se Define a Cristalinidade
O ciclo de sinterização não é uma formalidade que só afeta a cor. Define o grau de cristalinidade, e a cristalinidade define a rigidez, o alongamento e a fluência.
A ASTM D4894 tabula os ciclos de referência para provetes de ensaio: patamar inicial a 238 °C ou 290 °C, aquecimento a 60 °C/h ou 120 °C/h, um patamar a 357–380 °C durante 30 minutos a 16 horas consoante a secção, e depois arrefecimento a 60 °C/h. Esses números existem porque o resultado depende deles.
Arrefeça lentamente e as cadeias poliméricas têm tempo para se ordenarem: a cristalinidade acaba mais elevada, a peça é mais rígida e mais resistente à compressão, e o alongamento diminui. Arrefeça rapidamente e a cristalinidade baixa: a peça é mais tenaz, mais tolerante ao impacto, e sofre mais fluência sob carga sustentada.
Para um vedante, esta é uma verdadeira escolha de projeto, não um detalhe de fabrico. Um anel de apoio que tem de suportar 35 MPa sem escoar a frio quer a estrutura de arrefecimento lento e maior cristalinidade. Um lábio fino que tem de sobreviver ao manuseamento e à instalação sem fissurar quer a estrutura de arrefecimento mais rápido e mais tenaz. Duas peças com o mesmo desenho e a mesma resina podem comportar-se de forma diferente porque o ciclo do forno foi diferente, e o desenho habitualmente não diz nada sobre isso.
Skived ou Maquinado: a Direção do Grão
O skiving descasca um filme contínuo de um bilete em rotação, como desenrolar uma fita muito rígida. O processo impõe orientação ao longo da direção do corte. Nessa direção o material é resistente; na transversal, o alongamento é menor e um anel fino tem maior probabilidade de se fender num ponto de tensão.
A maquinagem remove material, em vez disso, e deixa a estrutura cristalina em grande parte como o bilete a tinha, com tensão de maquinagem junto à superfície. Para um anel de parede de 3 mm ou mais, a maquinagem dá uma peça mais previsível. Para secções finas abaixo de cerca de 2 mm — o clássico anel de apoio, junta de flange ou diafragma — o skiving é a única via económica, e a orientação torna-se algo com que o projetista tem de conviver.
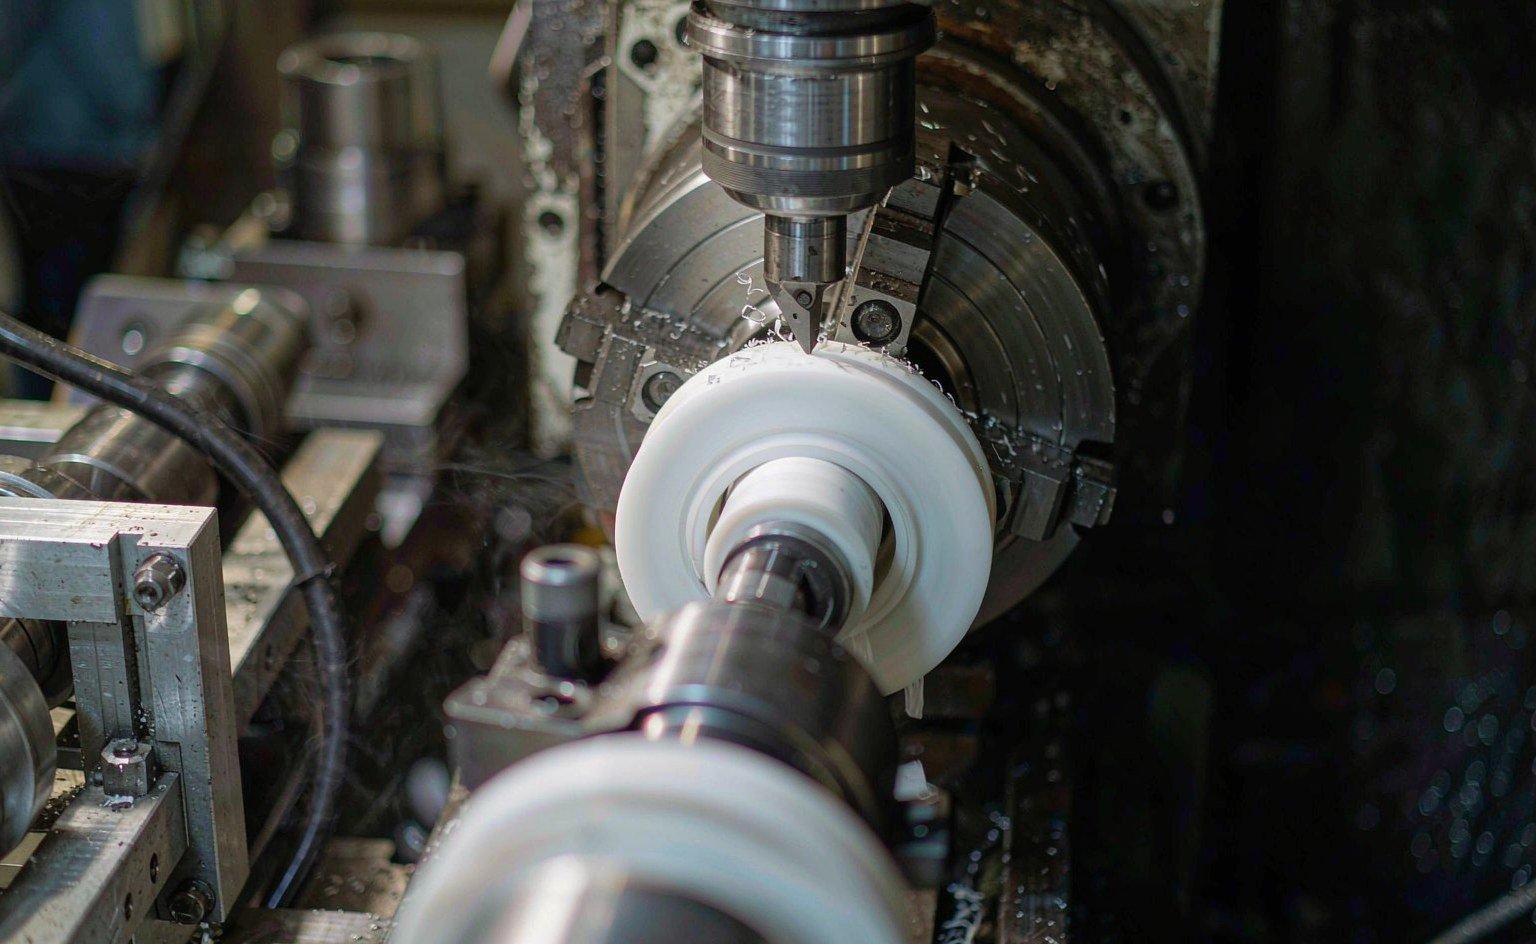
Duas consequências práticas. Primeiro, um anel de apoio skived deve ser instalado de modo que a sua direção de corte corra circunferencialmente, não radialmente, ou a junta em bisel torna-se um caminho de fuga. Segundo, os anéis skived finos têm uma tolerância de espessura que é uma percentagem da espessura skived, não um número absoluto, pelo que um anel de 0,5 mm é proporcionalmente muito menos preciso do que um de 2 mm. Se uma ranhura precisa de 0,05 mm de precisão, especifique maquinado.
Virgem, Repro ou Com Carga
Três palavras diferentes que são usadas indistintamente nas cotações, e não são intercambiáveis.
Virgem significa pó novo. Repro significa desperdício sinterizado moído, misturado de volta numa determinada percentagem. Com carga significa um aditivo — vidro, carbono, grafite, bronze, molibdénio, PEEK — misturado no pó virgem antes da sinterização. O repro baixa o custo e baixa, e desestabiliza, o alongamento e a rigidez dielétrica; é o que mais importa para peças alimentares, farmacêuticas e elétricas. A carga altera o comportamento mecânico de propósito.
| Propriedade | PTFE virgem | 15–25% com carga de vidro | Com carga de carbono / grafite | Com carga de bronze |
|---|---|---|---|---|
| Densidade relativa | 2.14–2.16 | 2.20–2.25 | 2.10–2.15 | 3.7–4.0 |
| Resistência à tração | 25–38 MPa | 15–20 MPa | 15–20 MPa | 13–18 MPa |
| Alongamento na rotura | 300–400% | 200–250% | 100–150% | 100–150% |
| Deformação sob carga, 15 MPa / 24 h | Cerca de 16% | 6–10% | 6–10% | 3–5% |
| Condutividade térmica | 0,22–0,25 W/m·K | 0.35–0.45 | 0.5–0.8 | 1.5–2.0 |
| Resistência química | Total | Exceto HF e cáustico a quente | Total para a maioria dos meios | Fraco em ácidos |
Os valores são típicos de graus comerciais; confirme-os na ficha técnica do grau. Note também com que rapidez as propriedades mecânicas diminuem com a temperatura — as tabelas publicadas de propriedades do PTFE mostram o módulo de flexão a cair de cerca de 650 MPa à temperatura ambiente para cerca de 45 MPa a 260 °C. Uma peça classificada para 260 °C não é uma peça que suporte a mesma carga a 260 °C.
A linha da deformação é a que decide os projetos de vedação. O PTFE virgem a 15 MPa perde cerca de um sexto da sua espessura num dia sob carga. Isso é fluência a frio, e é por isso que um anel de apoio de PTFE virgem numa caixa de vedação de 35 MPa será extrudido para fora da folga, por muito bem que tenha sido maquinado. Um grau com carga de vidro ou carbono reduz essa deformação em cerca de dois terços, à custa do alongamento e, no caso do vidro, da resistência ao ácido fluorídrico e ao cáustico forte.
A nossa própria regra prática: PTFE virgem para inércia química e juntas, com carga de vidro ou carbono para anéis de apoio e peças de desgaste sob carga, bronze apenas onde a condutividade térmica importa mais do que a corrosão. Acima de cerca de 40 MPa, o PEEK ganha frequentemente em fluência, independentemente da carga, e esta análise do fabrico de juntas de PTFE mostra os mesmos compromissos de processamento numa peça mais simples.
O que o Certificado Deve Comprovar
Três números num certificado de material dizem-lhe mais do que qualquer alegação de catálogo.
Densidade relativa padrão (SSG). Medida segundo a ASTM D4894, situa-se em torno de 2,14–2,16 para PTFE granular virgem. Um valor fora desse intervalo sugere carga, conteúdo reprocessado ou um tipo de resina diferente — e é a forma mais rápida de detetar uma substituição.
Resistência à tração e alongamento. Medidos em provetes padrão, tipicamente 25–38 MPa e 300–400% para PTFE moldado virgem. Um alongamento baixo com SSG normal aponta para sobre-sinterização ou conteúdo reprocessado excessivo; uma tração baixa com SSG elevado aponta para carga.
Teor e tipo de carga. Peça a percentagem e a tolerância, não apenas “com carga de vidro”. Um grau com 15% de vidro e um grau com 25% de vidro são produtos diferentes, com desgaste diferente e comportamento de maquinação diferente.
As normas que vale a pena indicar numa encomenda: ASTM D4894 para resina de moldação granular e extrusão por êmbolo, ASTM D4895 para pó fino e ASTM D1710 para varão extrudido e tubo espesso. Para formas semiacabadas, a ISO 13000 cobre o mesmo âmbito a nível internacional.
Onde o Processamento se Manifesta no Terreno
A maioria dos relatos de “falha do PTFE” que recebemos remonta a uma de cinco causas, e apenas uma delas é o próprio polímero.
| O que o cliente vê | Causa provável de processamento | O que alterar |
|---|---|---|
| Anel extrudido para a folga, fissurado na aresta posterior | Grau virgem ou com carga ligeira numa caixa de vedação de alta pressão | PTFE com carga ou PEEK; reduzir a folga; apoiar ambos os lados |
| Anel fino rachado na instalação | Filme skived carregado transversalmente à sua orientação, ou alongamento demasiado baixo | Rodar o corte, aumentar a espessura ou passar para maquinado |
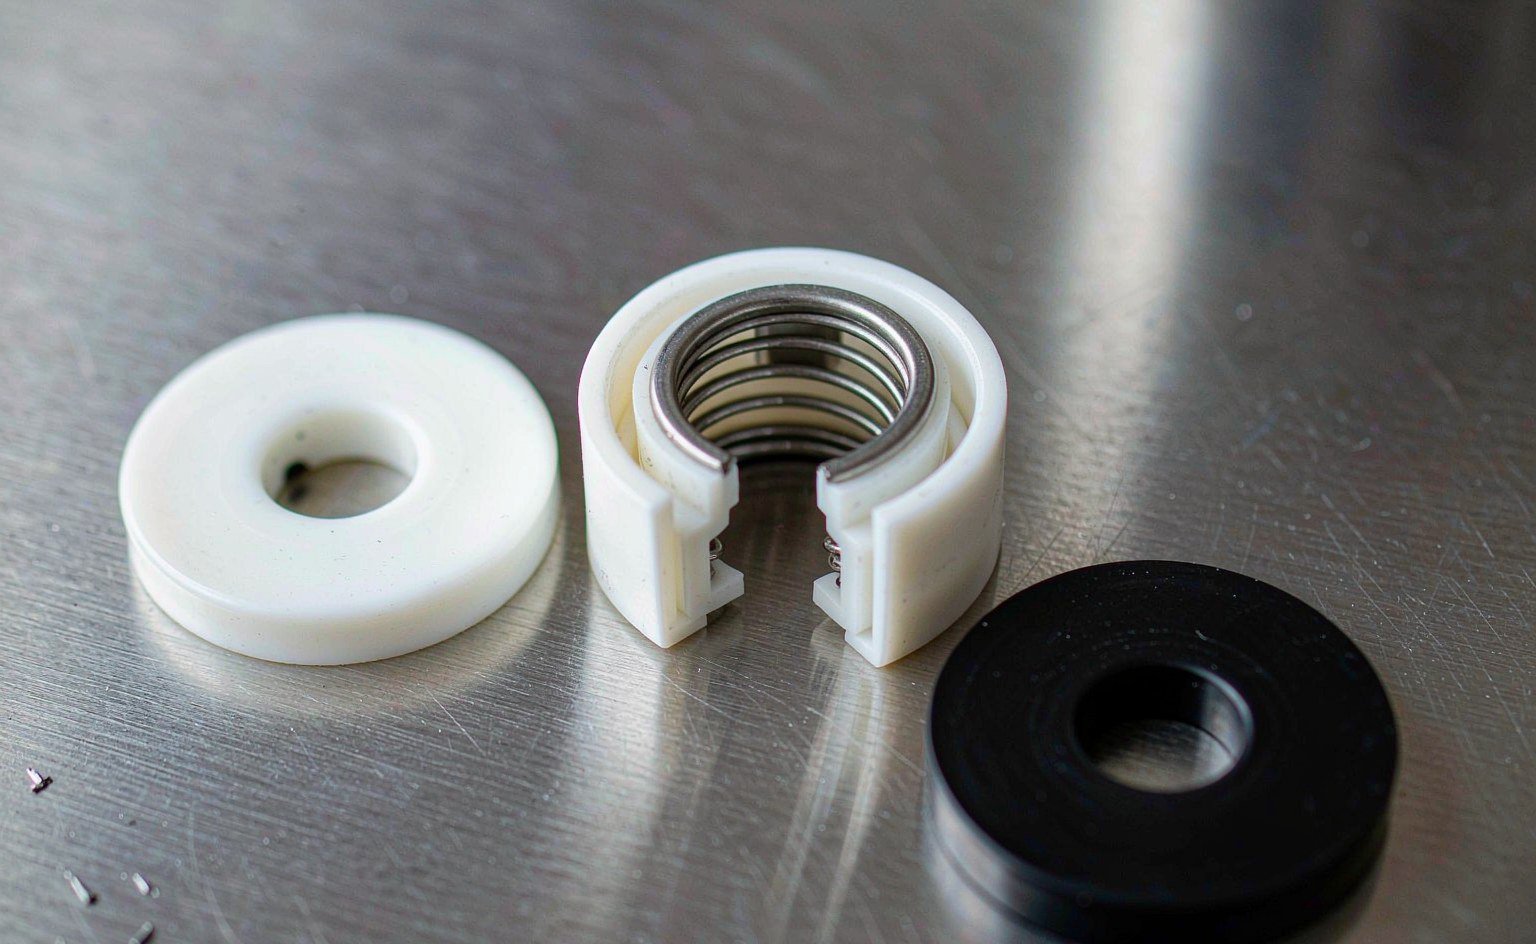
| A peça mede abaixo do nominal após um mês em serviço | Fluência a frio, não desgaste | Grau com carga, pressão superficial mais baixa ou um design energizado por mola |
| Pó branco ou descamação numa linha alimentar | Conteúdo reprocessado ou moagem contaminada | Grau virgem, para contacto alimentar, com declaração escrita |
| Fissuras a irradiar do furo após a sinterização | Aquecimento ou arrefecimento demasiado rápido para a secção, densidade irregular do pré-formado | Ciclo conforme a tabela de referência D4894; verificar a pressão do pré-formado |
A primeira linha é responsável pela maioria das falhas. Um projetista escolhe PTFE virgem por ser a opção quimicamente mais inerte, coloca-o depois numa caixa de vedação de 35 MPa com uma folga de 0,4 mm e espera que se comporte como um elastómero. Não vai acontecer. As vedações de PTFE precisam de uma estratégia de suporte — uma ranhura fechada, um grau com carga ou uma mola — porque o material não tem memória elástica para recuperar da deformação. Este guia de materiais e esta referência de PTFE ambos expõem claramente o compromisso entre carga e aplicação, caso queira uma segunda fonte antes de uma revisão de projeto.
O que escrever na nota de encomenda
Cinco linhas, e a discussão sobre o “PTFE virgem” desaparece:
- Tipo de resina e norma — granular conforme a ASTM D4894, ou pó fino conforme a D4895, com intervalo de SSG.
- Tipo e percentagem de carga, com a tolerância que aceita.
- Forma — moldada quase à forma final, maquinada a partir de bloco ou película skived, com a tolerância de espessura como valor absoluto.
- Requisito de sinterização se a peça for estrutural: alvo de cristalinidade ou uma taxa de arrefecimento, não apenas “sinterizado”.
- Virgem ou reprocessado, indicado explicitamente, mais a declaração de contacto alimentar ou de PFAS de que o seu cliente necessita.
Se não conseguir obter as linhas 1 a 5, está a comprar uma forma, não um material. Para anéis de apoio e juntas, pode ser suficiente. Para uma vedação que mantém a pressão à temperatura durante uma década, é a diferença entre uma especificação e uma esperança.
A Conclusão
O processamento do PTFE não é um detalhe de mercadoria. A sinterização define a cristalinidade e, por conseguinte, a fluência; o skiving define a orientação e, por conseguinte, onde um anel fino irá fender; a carga decide se um anel de apoio suporta 35 MPa ou escoa para fora da ranhura; e o virgem versus reprocessado decide se a peça pode estar perto de alimentos.
Para um comprador, a sequência prática é curta. Decida se a peça precisa de inércia ou de capacidade de carga, porque essas puxam em direções opostas. Depois escolha a via de conformação que corresponde à espessura da secção — maquinada acima de 2–3 mm, skived abaixo disso. Depois escreva a norma do material e a percentagem de carga na encomenda, e peça SSG e alongamento no certificado. Isso é suficiente para distinguir uma especificação real de uma referência de peça com a palavra “Teflon” na descrição.
Maquinamos e moldamos vedações de PTFE em graus virgens e com carga, e dizemos-lhe quando um grau com carga é a resposta errada para a sua química. Envie o desenho, a pressão e o fluido, e voltaremos com o grau e a via de conformação, não apenas um preço. Relacionado: anéis de apoio e juntas, stock de varão, tubo e chapa de PTFE, e como as peças de PTFE envelhecem realmente em serviço.
Onde a via de conformação encontra o desenho
A BOSS Sealing maquina peças de vedação em PTFE a partir de chapa skived, varão e tubo, e fornece os graus com carga abordados neste artigo — vidro, carbono, bronze e grafite — como anéis de apoio, juntas, anilhas, elementos de guia e perfis maquinados. A forma do stock e a carga são mantidas conforme o desenho, para que a direção do grão e a sinterização por trás de uma peça possam ser rastreadas até ao lote de origem.
As perguntas que fazemos antes de orçamentar são as que decidem a resposta: geometria e tolerância finais, o serviço de vedação e se a peça é melhor cortada de chapa ou torneada de varão. As secções finas frequentemente pedem skiving e as espessas torneamento, com uma etapa de alívio de tensões entre o desbaste e o acabamento quando a parede é irregular — é aí que um orçamento ou mantém a sua planura ou a perde três semanas depois de a peça estar na prateleira.
Envie um desenho, um modelo 3D ou uma amostra com o meio, a pressão e a temperatura, e voltaremos com o grau, a via de conformação, o preço e o prazo de entrega — tipicamente dentro de 24 horas, com a revisão de engenharia sem custos. Escreva para sales@bosssealing.com ou utilize o formulário de contacto.