
Una central hidráulica empieza a perder un litro de aceite a la semana. El equipo de mantenimiento sustituye las juntas tóricas de la carcasa del filtro por las del cajón de almacén, la fuga se detiene durante un mes y luego reaparece. El cajón contiene EPDM. El fluido es aceite hidráulico mineral. Las juntas se han hinchado alrededor de un 20 por ciento, se han reblandecido y la ranura las está cortando a medida que se aprieta la carcasa. Nadie eligió el material equivocado a propósito; la referencia parecía idéntica y el cajón estaba más cerca.
El NBR y el EPDM se parecen, cuestan más o menos lo mismo y son opuestos en las dos propiedades que más importan. El NBR es el elastómero para aceite. El EPDM es el elastómero para agua, vapor y intemperie. Casi todos los errores de selección entre ambos consisten en que alguien cruza esa línea, en cualquiera de los dos sentidos.
Esta comparación le ofrece la regla de compatibilidad en una sola pregunta, las cifras que la respaldan y el cálculo de costes para decidir cuándo ningún de los dos materiales es suficientemente bueno.
La pregunta que lo resuelve
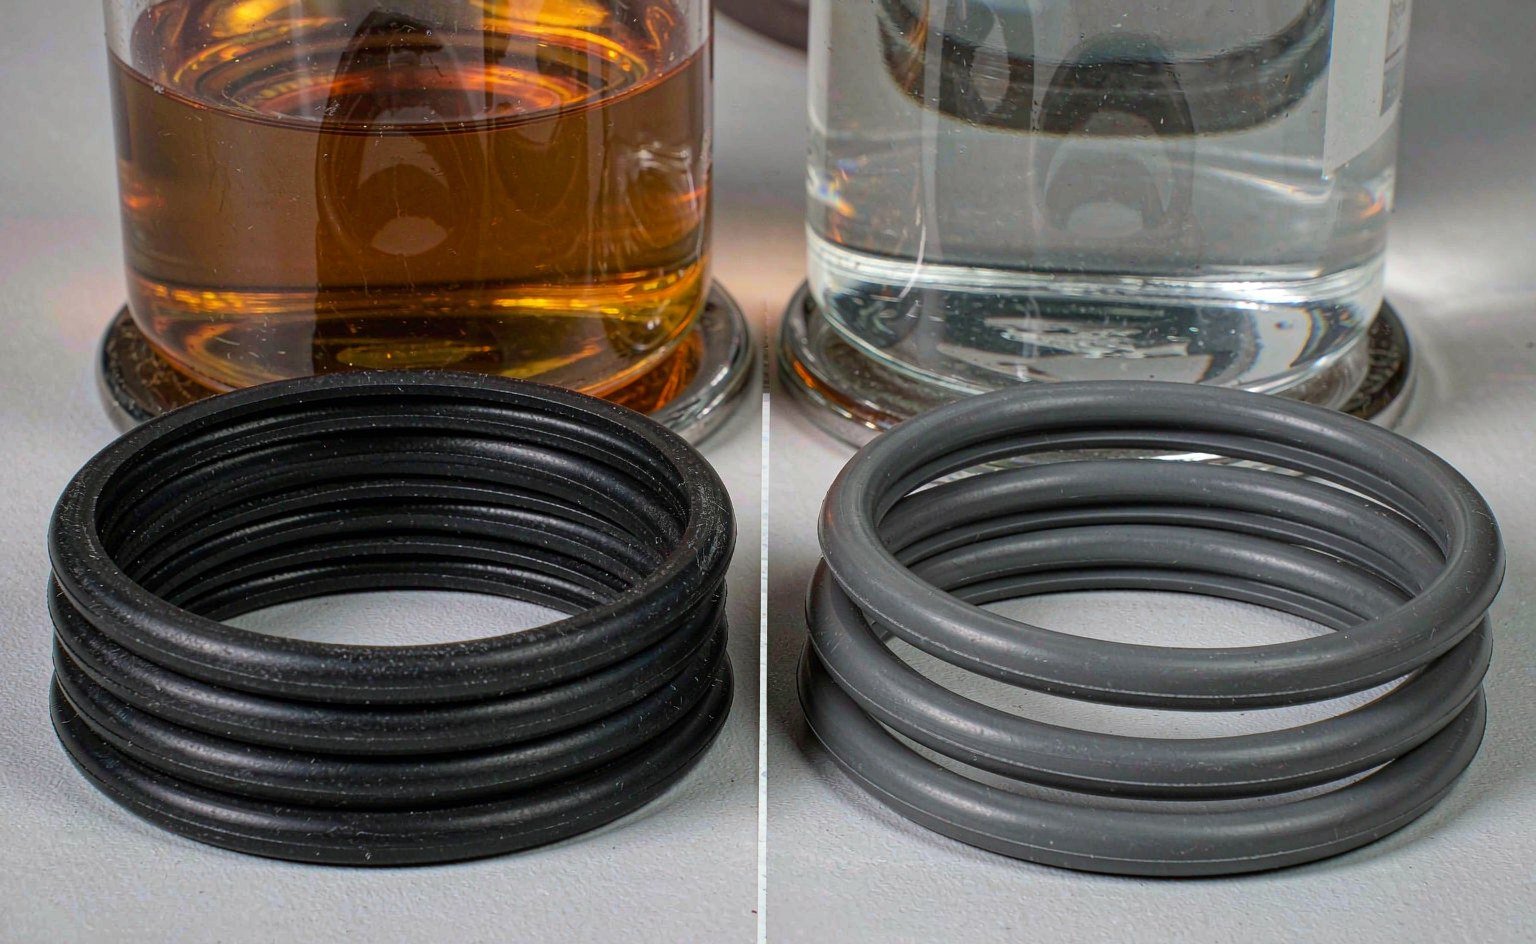
¿El fluido es polar o apolar? Esa es la prueba. El NBR es un polímero de hidrocarburo y disuelve los fluidos de hidrocarburo; resiste en medios apolares porque sus grupos acrilonitrilo le confieren una polaridad que repele el aceite. El EPDM tiene una cadena principal saturada y apolar y carece de esa resistencia: el aceite mineral, el diésel, la grasa y el queroseno lo hinchan hasta que pierde resistencia.
En la práctica: aceites, combustibles, grasas y disolventes de hidrocarburo van al NBR. Agua, vapor, refrigerantes de glicol, líquido de frenos, cetonas, alcoholes y aire exterior van al EPDM. Si la aplicación es ambas cosas —una línea de lavado que también recibe niebla de lubricante—, está eligiendo el fluido que llega a la junta con más frecuencia, y probablemente debería considerar el FKM en su lugar.
Comparación directa
| Propiedad | NBR (nitrilo) | EPDM |
|---|---|---|
| Temperatura continua | -40 a +100 °C (120 °C puntual) | -50 a +150 °C (pico de 175 °C, grados peróxido) |
| Aceite mineral, diésel, grasa | Excelente | Falla: se hincha más del 50 % y se reblandece |
| Agua y vapor | Aceptable; se hidroliza en vapor caliente | Excelente, incluido vapor CIP y SIP |
| Ozono y UV | Deficiente: se agrieta en semanas a la intemperie | Excelente, prácticamente inmune |
| Cetonas, ésteres, alcoholes | Deficiente | De bueno a excelente |
| Abrasión y desgarro | De bueno a excelente | Aceptable: inferior al NBR |
| Deformación permanente a 100 °C | 15–25% | 15–25% |
| Coste relativo del compuesto | 1.0 | 1.1–1.3 |
Los valores son típicos de compuestos de producción de 70 Shore A. Los extremos de temperatura dependen del compuesto concreto; un NBR de baja temperatura puede alcanzar -55 °C y un EPDM curado con peróxido puede soportar 175 °C durante periodos cortos.
La temperatura es donde se mueve el dinero
La diferencia de 50 °C entre las dos clasificaciones continuas es la diferencia más costosa, porque determina con qué frecuencia se sustituye la junta. A 90 °C en aceite, el NBR aguanta. A 120 °C en aceite, el NBR está al límite de su rango: se endurece, pierde alargamiento y la deformación permanente supera el 40 por ciento en pocos miles de horas. El EPDM soportaría 120 °C sin problemas, pero se hincharía en el aceite mucho antes de que la temperatura fuera el problema.
La regla práctica para servicio con aceite es que el NBR es un material para 100 °C y todo lo que supere esa temperatura es territorio del FKM, no del EPDM. Para servicio con agua y agua-glicol, el EPDM es un material para 150 °C y el NBR para 90 °C. En ambos casos, el material que gana en química fija el límite de temperatura.
Compatibilidad, fluido por fluido
| Fluido o condición | NBR | EPDM | Use en su lugar si tiene dudas |
|---|---|---|---|
| Aceite hidráulico mineral, HL/HLP | Excelente | No apto | — |
| Diésel, queroseno, gasolina | Bueno | No apto | FKM para mezclas de gasolina |
| Agua, fría y caliente hasta 90 °C | Bueno | Excelente | — |
| Vapor saturado hasta 150 °C | No apto | Excelente | FEPM por encima de 150 °C |
| Refrigerante de glicol (EG, PG) | Bueno | Excelente | — |
| Líquido de frenos DOT 3/4 | No apto | Opción estándar | — |
| Éster fosfato (HFD) | No apto | Bueno | Butilo para temperaturas muy altas |
| Agua-glicol HFC | Aceptable | Bueno | — |
| Cetonas, MEK, acetona | No apto | Bueno | — |
| Aminas calientes y amoniaco | Aceptable | Bueno | FFKM para servicio concentrado |
| Intemperie, ozono, UV | No apto | Excelente | — |
| Ozono de motores y soldadores | No apto | Excelente | — |
Hay dos casos que sorprenden a la gente. El líquido de frenos es de base glicol, y por eso todos los sistemas de frenos de automoción utilizan EPDM, y por eso un mecánico bienintencionado que monta juntas de NBR en una pinza de freno provoca un fallo que parece un defecto de fabricación. El líquido hidráulico de éster fosfato (aviación y algunos sistemas de control de turbinas) destruye el NBR por completo y es una de las pocas razones convencionales para especificar EPDM en un sistema hidráulico.
Lea el fallo, no la ficha técnica
Cuando una junta sale de servicio, el daño indica qué error se cometió.
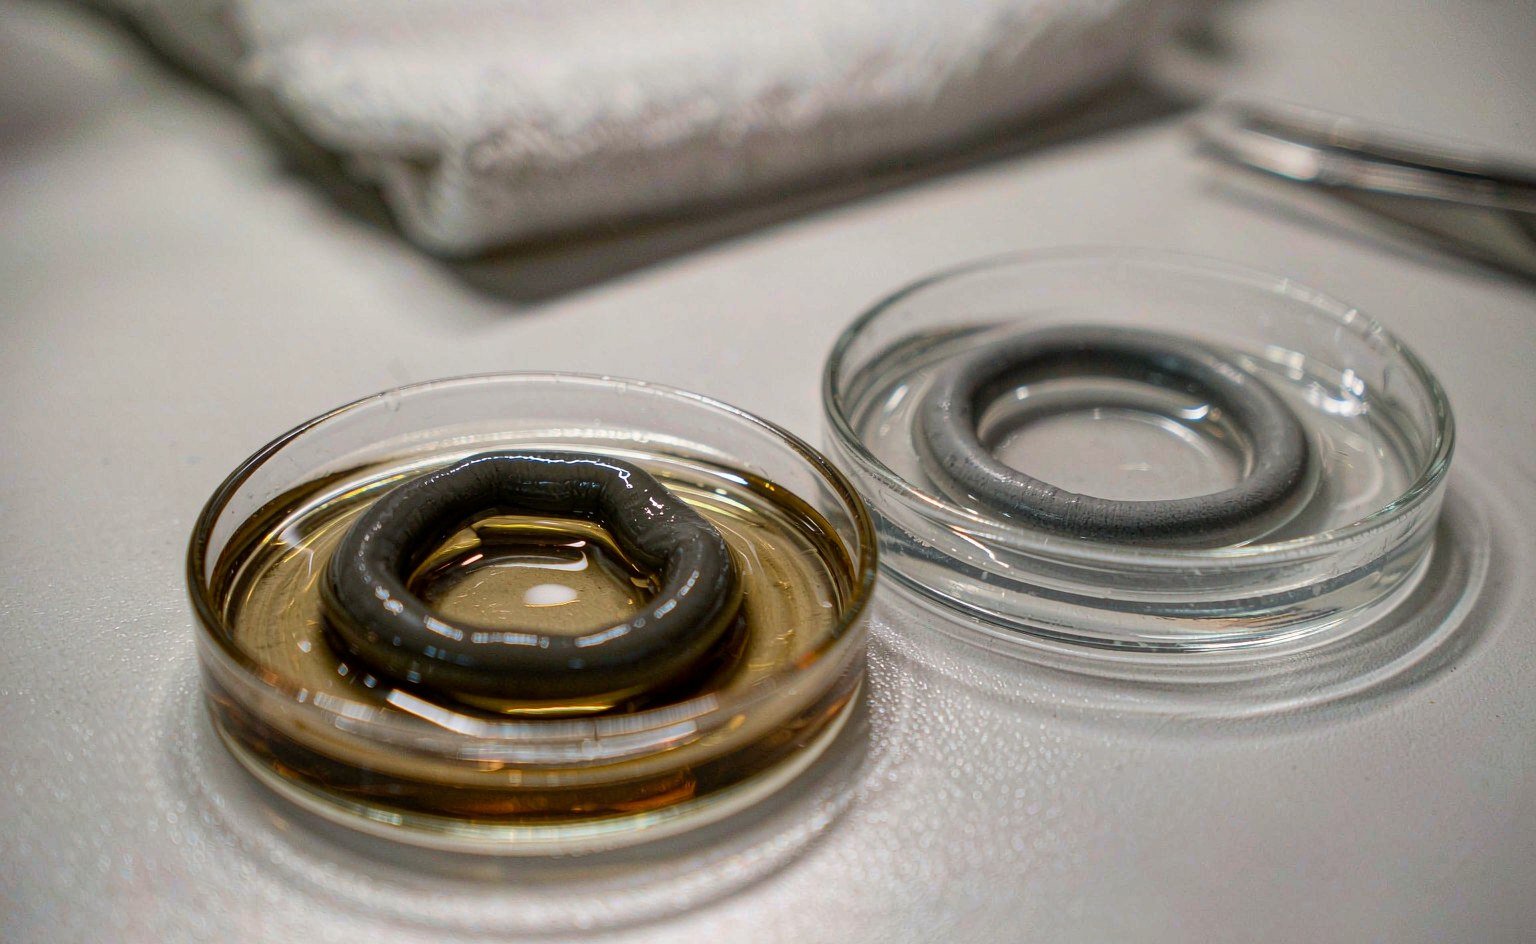
Hinchada, blanda, pegajosa, con fuerte olor a disolvente. Incompatibilidad química con un fluido no polar en EPDM, o con una cetona, éster o éster fosfato en NBR. Un hinchamiento volumétrico superior al 15 por ciento es un fallo para una junta estática; superior al 10 por ciento para una dinámica. Mídalo: corte un tramo de cordón de 25 mm o utilice una junta tórica completa, pese y mida antes y después de 72 horas de inmersión a la temperatura de servicio.
Dura, agrietada, con fisuras finas que se abren al estirar. Envejecimiento por calor u ozono. El NBR a la intemperie, o el NBR a 120 °C en aceite, presentan ambos este aspecto. Las grietas por ozono suelen ser perpendiculares a la dirección de estiramiento y aparecen siguiendo un patrón; las grietas por calor son más aleatorias y la pieza está uniformemente dura.
Aplanada en las caras de contacto, por lo demás intacta. Deformación permanente por compresión. Ambos materiales lo hacen en su límite de temperatura, y es la razón más común de que una junta que “parece estar bien” fugue.
Mordida en un lado, con una porción de material faltante. Extrusión o daño durante la instalación. La elección del material rara vez soluciona esto; el huelgo, el chaflán y los anillos de respaldo sí.
La aritmética de costes
El EPDM cuesta aproximadamente entre un 10 y un 30 por ciento más por pieza que el NBR en el mismo tamaño y dureza. Esa diferencia es irrelevante frente al coste de una sola parada no planificada, y por eso la decisión debe tomarse en función del coste anual y no del precio unitario.
| Escenario | NBR | EPDM | FKM |
|---|---|---|---|
| Precio relativo de la pieza, mismo tamaño | 1.0 | 1.2 | 3.5 |
| Vida útil esperada a 110 °C en agua-glicol | 6–9 meses | 3–5 años | 3–5 años |
| Sustituciones a lo largo de 5 años | 7–10 | 1 | 1 |
| Gasto relativo en piezas a 5 años | 7–10× | 1.2× | 3.5× |
| Eventos de parada a lo largo de 5 años | 7–10 | 0–1 | 0–1 |
Aritmética ilustrativa, no una cotización. Introduzca su propio precio de pieza, tarifa de mano de obra y coste de parada; la clasificación rara vez cambia.
En servicio con aceite a 110 °C la tabla se invierte: el NBR queda fuera de su rango, el EPDM es incompatible y el FKM, a 3,5 veces el precio de la pieza, es la opción barata porque es el único que sobrevive. Eso es lo que significa “pagar más” en esta comparación: no pagar por un material premium, sino pagar por el material cuya química coincide con el fluido.
Donde ningún material funciona
Hay tres situaciones comunes que quedan fuera de ambas columnas. Aceite a alta temperatura por encima de 120 °C: FKM, o HNBR cuando la abrasión también es un factor. Servicio con disolventes agresivos o aromáticos: FKM, o juntas encapsuladas en PTFE para cetonas y ésteres. Servicio con aminas calientes y cáusticos: el EPDM es mejor que el FKM, pero el FFKM es la solución duradera a 150 °C y más.
También existe el caso mixto: una planta alimentaria que lava el equipo con cáustico a 80 °C y luego lo hace pasar aceite vegetal. El EPDM sobrevive al lavado y se hincha con el aceite; el NBR sobrevive al aceite y se degrada con el cáustico. La solución habitual es una junta de cambio: EPDM para el ciclo de lavado, NBR o FKM para la producción, con dos juegos codificados por color. Es más barato que un único compuesto exótico y elimina la posibilidad de montar el equivocado.
Detalles de pedido que cambian el rendimiento
Una vez que la familia de material es la correcta, tres líneas de especificación determinan si las piezas de dos proveedores se comportan igual.
Contenido de acrilonitrilo para el NBR. El 26 por ciento de ACN estándar ofrece un equilibrio entre resistencia al aceite y flexibilidad a baja temperatura. Del 33 al 41 por ciento resiste mejor el hinchamiento en servicio con aromáticos y combustibles, pero rigidiza la junta; el 18 por ciento es para servicio en frío y sacrifica la resistencia al aceite. Un plano que solo indica “NBR 70” deja la elección al mezclador, y la opción barata rara vez es la correcta.
Sistema de curado para el EPDM. El curado con azufre es más barato y adecuado para agua e intemperie. El curado con peróxido es necesario para vapor, ciclos CIP/SIP y cualquier aplicación en la que importe la deformación permanente por compresión a 150 °C. La diferencia de precio es pequeña; la diferencia de vida útil no.
Certificación para contacto con agua potable y alimentos. El EPDM es la opción habitual para agua potable (NSF/ANSI 61) y para contacto con alimentos según FDA 21 CFR 177.2600 o EU 10/2011. Solicite el certificado del compuesto, no el de la empresa.
La dureza merece su propia línea. Pasar de 70 a 90 Shore A reduce el riesgo de extrusión a alta presión, pero cuesta alrededor del 30 por ciento de la fuerza de sellado a baja temperatura y hace que la junta sea más difícil de instalar sin torcerse. Para una brida estática de 1 a 10 MPa, 70 Shore A es el valor predeterminado correcto en ambos materiales. Para una junta dinámica de pistón por encima de 20 MPa, 90 Shore A más un anillo de respaldo supera a 70 Shore A por sí solo; el EPDM a 90 Shore A es notablemente menos tolerante en un taladro rayado que el NBR, lo que es una razón más por la que el EPDM tiende a ser un material para sellado estático y a la intemperie en la práctica.
Puntos clave
- NBR para aceites, combustibles y grasas; EPDM para agua, vapor, glicoles, líquido de frenos, cetonas y exposición a la intemperie. La cuestión polar/no polar lo decide en segundos.
- El NBR es un material para 100 °C en aceite y para 90 °C en agua. El EPDM es un material para 150 °C, pero solo donde el fluido lo permite.
- El EPDM cuesta entre un 10 y un 30 por ciento más por pieza y puede devolver cinco veces esa cantidad en sustituciones evitadas. El FKM cuesta 3,5 veces más y es la opción más barata una vez que la temperatura del aceite supera los 120 °C.
- El hinchamiento indica una química incorrecta; el endurecimiento y las grietas indican calor u ozono; el aplanamiento indica deformación permanente por compresión. Diagnostique antes de volver a pedir.
- Especifique el contenido de ACN para el NBR, el sistema de curado para el EPDM y el certificado para todo lo que esté en contacto con agua potable o alimentos.
Ambos materiales forman parte de nuestra gama estándar en 70 y 90 Shore A, con compuestos aptos para FDA y NSF disponibles bajo pedido. Comience por la gama de juntas tóricas y juntas X para tamaños en pulgadas y métricos, o por la gama de retenes neumáticos si la aplicación es aire en lugar de fluido. Los compuestos personalizados y los tamaños no estándar se gestionan a través de productos personalizados, y la gama de juntas dinámicas de pistón hidráulico cubre los equivalentes del lado del aceite en NBR, HNBR y FKM.
Para datos sobre el polímero base, Zeon produce tanto NBR como EPDM y publica tablas de propiedades a nivel de grado. Trelleborg tiene una descripción general de materiales comparable, y Hallite documenta la compatibilidad de fluidos específicamente para el sellado hidráulico. La tabla de compatibilidad de un distribuidor, útil para comprobaciones rápidas de medios poco habituales, está en Seal Sales; para los requisitos de las llamadas de línea, consulte ASTM D2000.
Dos caballos de batalla, cotizados con las cifras
El NBR y el EPDM se sitúan en extremos opuestos de la misma banda de precios, y cotizamos ambos con las cifras que los diferencian: contenido de acrilonitrilo y curado con azufre o peróxido para el NBR, relación etileno-propileno y curado con peróxido para el EPDM, cada uno con datos de dureza, deformación permanente por compresión a temperatura y compatibilidad con fluidos adjuntos a la cotización.
La elección se decide con tres preguntas que este artículo responde en orden: cuál es el fluido, cuál es la temperatura y si la pieza es estática o móvil. El NBR gana con aceite, el EPDM con agua, vapor, líquido de frenos y ozono, y ninguno de los dos es adecuado para cetonas, ésteres o disolventes aromáticos, donde cotizaremos FKM o FFKM en su lugar en vez de dejar que el precio decida.
Envíe la lista de medios, el rango de temperatura y el plano de la junta a sales@bosssealing.com, y recibirá ambos compuestos cotizados con sus notas de compatibilidad, además del plazo de entrega, normalmente en un plazo de 24 horas. El formulario de contacto llega a los mismos ingenieros, y la revisión de ingeniería no tiene ningún coste.