
Un cilindro neumático de 32 mm de diámetro interior alimentado a 1 bar produce unos 80 N de empuje teórico. Réstele la fricción del vástago y de la guía, réstele la carga, réstele la presión perdida a través de un tubo de 3 metros y dos racores, y el margen que queda para mover el pistón a menudo es inferior a 25 N. Ahora coloque un retén en ese prensaestopas con 15 N de fricción de despegue y el cilindro deja de moverse de forma fiable: no porque esté sobredimensionado, sino porque el retén se eligió de una página de catálogo que indicaba un coeficiente de fricción sin condiciones de ensayo asociadas.
El sellado neumático de baja fricción es un problema de presupuesto de fuerzas antes que un problema de materiales. La especificación que funciona indica la fuerza de despegue que el cilindro puede permitirse, la velocidad y la presión a las que debe medirse, y la fuga que no es aceptable. Todo lo demás —perfil, compuesto, acabado— se deriva de esos tres números.
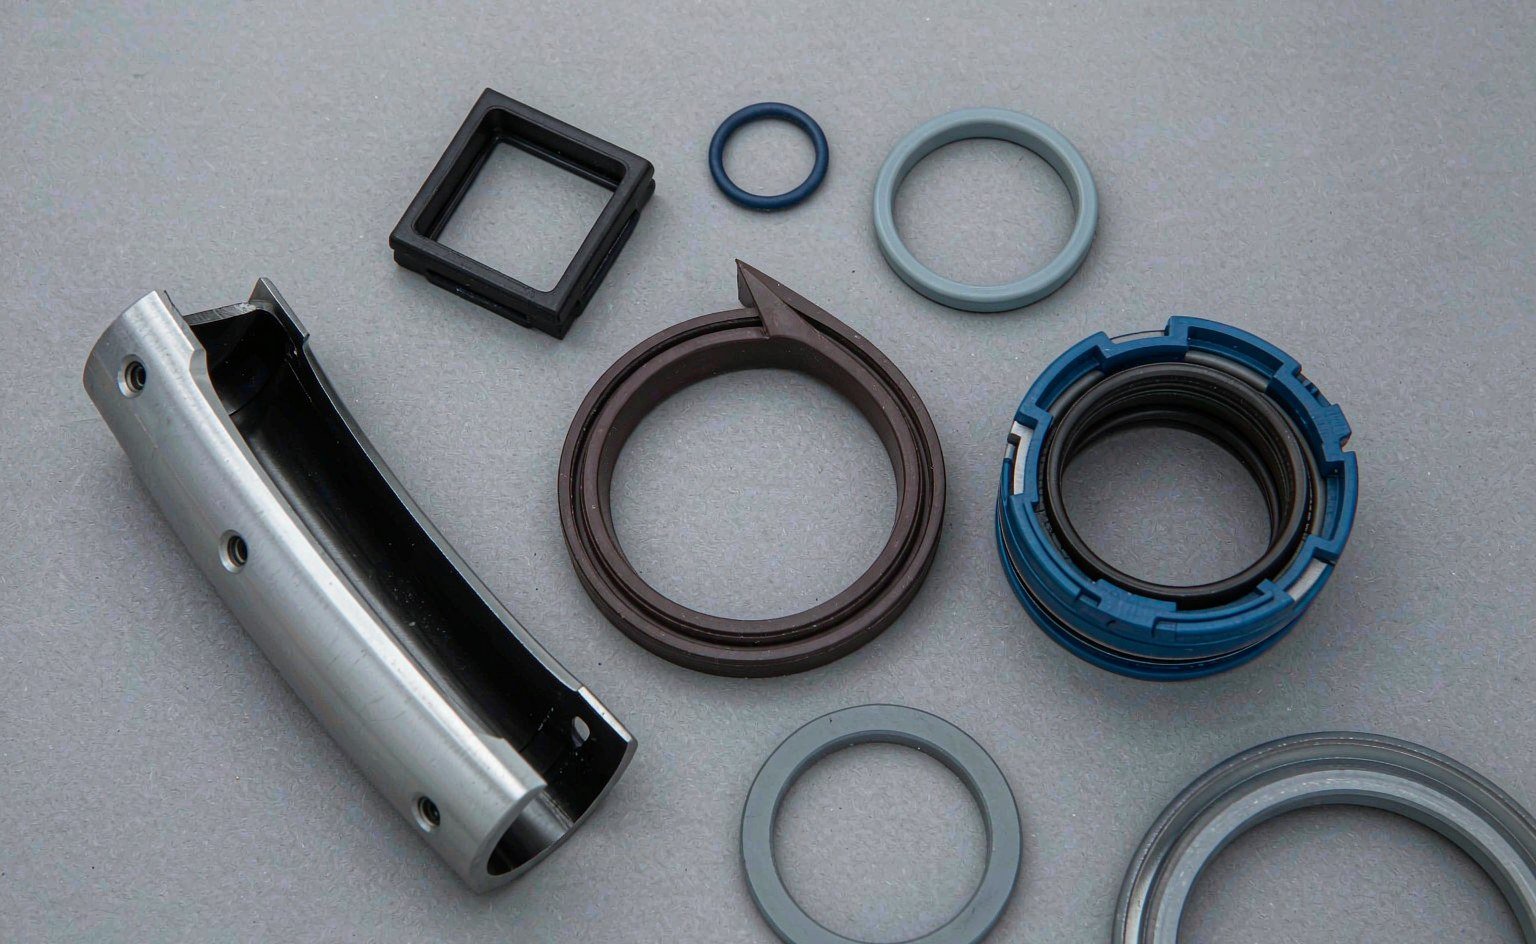
Empiece por el presupuesto de fuerzas
Tome la presión más baja a la que el cilindro debe empezar a moverse, no la presión de suministro nominal. En una máquina que funciona a 6 bar, el caso crítico suele ser un cilindro que tiene que avanzar a pequeños pasos a 0,5-1 bar durante el ajuste, o uno de cuatro actuadores que realizan la carrera a la vez y hacen caer la presión del colector.
Haga los cálculos para un diámetro interior de 32 mm a 0,5 bar:
- Empuje teórico: 804 mm² × 0,05 MPa = 40 N.
- Fricción de la guía y del cojinete del vástago: 5-10 N con una buena alineación, más si la carga está guiada por el propio cilindro.
- Muelle de retorno, si es de simple efecto: 10-20 % del empuje.
- Restante para el arrastre de los retenes: 10-25 N, y ese es todo el presupuesto tanto para el retén del pistón como para el del vástago.
Un cilindro estándar necesita aproximadamente 300-600 mbar solo para despegarse, lo que con este diámetro interior supone 24-48 N de fricción de los retenes. Un cilindro de funcionamiento suave necesita 10-100 mbar, es decir, 0,8-8 N. Esa diferencia no es marketing: es la diferencia entre un cilindro que se posiciona a 1 bar y uno que se bloquea.
Cuatro conceptos de sellado y lo que cuesta cada uno en arrastre
El perfil determina cómo se genera la presión de contacto. Los labios elastómeros dependen del aprieto más la presión del aire; los elementos de PTFE dependen de un muelle o de un energizador elastómero; los diseños integrados de retén y guía intercambian una única referencia por tolerancias más ajustadas. Las gamas de retenes neumáticos publicadas de los principales fabricantes siguen las mismas cuatro familias, lo que hace razonablemente sencillo la referenciación cruzada de una pieza desgastada.
| Concepto | Comportamiento al despegue | Sellado a baja presión | Mejor función | Riesgo principal |
|---|---|---|---|---|
| Labio elastómero (NBR o PU) | El más alto; 10-25 N típicos con 32 mm de diámetro interior | Bueno una vez por encima de 0,3 bar | Automatización general, 1-6 bar, ciclos moderados | Stick-slip tras largos periodos de reposo |
| Perfil de labio de contacto corto (p. ej., tipo C2) | Moderado; superficie de contacto reducida | Bueno | Ciclos rápidos, circuitos de ahorro de aire | Sensible a la redondez del diámetro interior y a la contaminación |
| Elemento deslizante de PTFE o PTFE cargado con energizador elastómero | La opción elastómera más baja; stiction mínima | Requiere precarga del energizador | Velocidad muy baja, aire sin aceite, salas limpias | Fluencia, desgaste, daños en la instalación |
| Retén y anillo de guía integrados | Moderado | Bueno | Carrera corta, cilindros compactos | No puede sustituir la capacidad de carga de un cojinete independiente bajo carga lateral |
El perfil de contacto corto es la mejora más habitual para máquinas que ya funcionan a 4-6 bar y solo necesitan una respuesta más rápida. Reduce la superficie de deslizamiento sin cambiar el compuesto, por lo que suele costar menos que una conversión a PTFE y no requiere cambios en la ranura del pistón.
El aprieto y la anchura de contacto determinan la fuerza de despegue
La fuerza de fricción es aproximadamente el producto de la presión de contacto por el área de contacto, más el término de cizalladura de la película del lubricante que sobreviva en la interfaz. En un retén neumático, la presión de contacto proviene del aprieto radial, es decir, de la cantidad en que el diámetro exterior libre del retén supera el diámetro interior del cilindro.
El exceso de aprieto es el defecto de fábrica más común que vemos en los retenes neumáticos del mercado de recambios. Un retén moldeado 0,15 mm por encima del nominal sellará de maravilla y hará que el cilindro se sienta pegajoso; el mismo retén en el nominal se sentirá suave y puede supurar a 0,2 bar. Ninguno de los dos comportamientos aparece en un informe dimensional a menos que el informe incluya el diámetro en estado libre y el diámetro interior con el que se compara.
Tres reglas prácticas:
- Solicite el aprieto radial en estado libre, no solo las dimensiones de la ranura y del diámetro interior. Es el número que determina el arrastre.
- Mantenga el aprieto en el extremo inferior del intervalo cuando el cilindro funcione a baja presión, y en el extremo superior cuando el acabado del diámetro interior sea rugoso o el aire sea húmedo.
- Nunca compense un diámetro interior desgastado instalando un retén sobredimensionado. Se gana una semana de sellado y un mes de stick-slip.
Acabado del diámetro interior y del vástago: el multiplicador que nadie audita
El acabado superficial modifica tanto la fricción como la fuga, y lo hace en direcciones opuestas. Demasiado rugoso y el retén se desgasta, la película de lubricante se rompe y el cilindro fuga; demasiado liso y la superficie no puede retener ninguna película, por lo que la fricción de despegue aumenta y el retén vibra a baja velocidad.
| Parámetro | Objetivo | Efecto si está fuera de rango |
|---|---|---|
| Rugosidad del taladro Ra | 0,2-0,4 µm | Más rugoso: desgaste y fuga del retén. Más liso: falta de película lubricante, mayor fricción estática |
| Rugosidad del vástago Ra | 0,1-0,3 µm, cromo duro o cerámica | Más rugoso: desgaste del rascador, entrada de contaminantes |
| Redondez del taladro | Dentro de la mitad del rango de interferencia del retén | Un taladro ovalado concentra el contacto en dos arcos y duplica la presión local |
| Orientación de las estrías superficiales | Circunferencial, sin marcas en espiral ni axiales | Las marcas axiales bombean aceite más allá del retén y cortan el labio |
| Capa anodizada dura | 25-50 µm, sellada | Un recubrimiento fino o sin sellar se desgasta y deja al descubierto el óxido de aluminio abrasivo |
La ISO 15552 fija las dimensiones de montaje, no el acabado del taladro, por lo que dos cilindros que se atornillan de forma idéntica pueden sellar de manera muy distinta. Bibliotecas técnicas de distribuidores de retenes resultan útiles aquí porque recopilan las recomendaciones de contracara que los catálogos de cilindros suelen omitir. Si un cliente informa que un retén funciona en una máquina y no en otra con el mismo modelo de cilindro, lo primero que hay que medir es el taladro, y lo segundo es la redondez del taladro en el orificio transversal de la conexión, donde la herramienta de bruñido a menudo deja una zona baja.
Lubricación: el aire sin aceite no está exento de grasa
Casi todos los retenes neumáticos se montan con una película de grasa y luego funcionan con aire que no transporta aceite. Se espera que esa carga inicial dure toda la vida útil del retén en un sistema limpio, por lo que la elección de la grasa de montaje importa tanto como el compuesto. Una grasa que migra u oxida deja el labio seco en unos pocos cientos de miles de ciclos, y el funcionamiento en seco sobre un taladro anodizado es la vía más rápida hacia un retén pulido y con fugas.
Añadir lubricante de línea de aire más adelante es un compromiso. Una vez introducido el aceite, debe mantenerse de forma continua, porque un retén que se ha hinchado en aceite se contraerá y fugará cuando el lubricador se quede sin aceite. Los proveedores de retenes ven las consecuencias de este patrón con regularidad: un cilindro que funcionó en seco durante dos años, luego recibió un lubricador como “solución”, y después fugó tres meses más tarde. Para las líneas alimentarias, farmacéuticas y de semiconductores, el funcionamiento sin aceite es obligatorio, y la respuesta correcta es un elemento a base de PTFE con una geometría de labio que retiene el lubricante, en lugar de un elastómero de baja fricción funcionando en seco.
La dureza es aquí una palanca secundaria. Un retén de NBR de 90 Shore A se deforma menos bajo la misma interferencia y puede reducir ligeramente la fuerza de despegue, pero también sella peor sobre un taladro rugoso. En la práctica, cambiar la dureza durométrica en 5 puntos modifica menos la fricción que cambiar el ancho de contacto en 0,2 mm.
La velocidad es la otra mitad de la ecuación, y tiene un límite inferior. Por debajo de aproximadamente 5 mm/s, la mayoría de los cilindros con labio de elastómero alternan entre pegarse y deslizarse, y la velocidad mínima estable depende del tamaño del taladro: SMC clasifica los cilindros de baja velocidad seleccionados hasta 0,5 mm/s, pero asigna 1 mm/s a los taladros de 16 mm y menores. Si su aplicación necesita un movimiento suave a 1 mm/s en un taladro de 12 mm, ningún cambio de compuesto lo logrará: la arquitectura del cilindro tiene que cambiar.
Cómo medir la fuerza de despegue en un cilindro real
Las cifras de fricción de catálogo son datos de preselección, no criterios de aceptación. Mida en el cilindro real, con el suministro de aire real, a la presión que utilizará la máquina.
- Monte el cilindro en vertical u horizontal tal como se instala, con la carga real acoplada si es posible.
- Instale un manómetro y un regulador de precisión en la conexión del cilindro, no en la unidad FRL.
- Aumente lentamente la presión desde cero y registre la presión a la que el vástago se mueve por primera vez. Esa es la de despegue.
- Repita tras una pausa de 10 minutos en reposo y, después, tras 1.000 ciclos. El stick-slip se manifiesta como un valor de despegue creciente entre pausas.
- A continuación, mida la fricción en movimiento: realice la carrera a velocidad constante y registre la diferencia de presión entre las dos cámaras.
- Pruebe ambas direcciones. La extensión y la retracción tienen áreas efectivas distintas y, a menudo, un comportamiento del retén diferente.
Un objetivo de aceptación útil para un circuito de baja fricción es un despegue inferior a 100 mbar en el taladro de trabajo, y una fricción en movimiento estable dentro de ±20 % a lo largo de la carrera. Si el despegue aumenta con la pausa pero la fricción en movimiento se mantiene constante, tiene un problema de lubricación o de compuesto. Si ambos aumentan, revise primero el acabado del taladro y la alineación.
Redacción de la especificación
La mayoría de las especificaciones de retenes neumáticos que recibimos indican una dureza, un color y un modelo de cilindro. Eso basta para cotizar una pieza y no para garantizar su comportamiento. La tabla siguiente es la versión que supera un ejercicio de segunda fuente.
| Concepto | Valor de ejemplo | Por qué importa |
|---|---|---|
| Tipo y perfil del retén | Retén de labio para pistón, contacto corto, doble efecto | Fija la base de arrastre antes de hablar del material |
| Compuesto y dureza | PU 92 Shore A, o NBR 70 Shore A, grado de baja deformación permanente por compresión | El PU resiste la abrasión; el NBR es más tolerante con taladros rugosos |
| Rango de presión de funcionamiento | 0,5-10 bar, según la especificación del cilindro | Por debajo de 0,5 bar, el retén debe apoyarse únicamente en la interferencia |
| Rango de temperatura | -20 a +80 °C estándar; -20 a +150 °C opción de alta temperatura | Los cilindros estándar ISO 15552 están especificados de -20 a +80 °C |
| Fuerza de despegue | ≤ 100 mbar equivalente con diámetro de 32 mm, tras 10 min de reposo | El único valor que refleja el comportamiento real de arranque |
| Calidad del aire | ISO 8573-1 clase 3.4.3, o clase 2.2.2 sin aceite | Determina la vida útil de la grasa y si se requiere PTFE |
| Acabado del diámetro interior y del vástago | Ra 0,2-0,4 µm en el diámetro interior, Ra 0,1-0,3 µm en el vástago | La mitad de todas las quejas por “mal retén” son en realidad quejas por el acabado |
Dos de esas líneas son poco habituales en un pedido de compra y ambas merecen la discusión. La fuerza de despegue es el único criterio de aceptación que refleja lo que la máquina hace realmente, y la calidad del aire determina si la grasa con la que se montó seguirá ahí al tercer año. Un proveedor que no sabe hablar de ninguno de estos dos valores vende piezas, no sellado.
En los cilindros en los que el retén y la guía comparten la carga, la elección del anillo guía afecta a la fricción tanto como el retén: una banda de desgaste desgastada o de tamaño insuficiente permite que el pistón se incline, lo que carga un lado del labio y duplica la presión de contacto local. Del mismo modo, si el rascador del vástago deja pasar el polvo, se le está pidiendo al retén del pistón que resista un abrasivo para el que ningún compuesto está diseñado; nuestra nota sobre patrones de fallo de retenes recoge las señales visuales.
Una lista de comprobación de especificaciones
Repase estos puntos antes de aprobar un plano de retén neumático. Cada línea corresponde a un fallo en campo que hemos visto más de una vez.
- Indique la presión de arranque más baja, no la presión de suministro nominal. Si la máquina necesita movimiento a 0,5 bar, el retén es un retén de 0,5 bar.
- Convierta la fuerza en fricción. Divida el empuje disponible entre el número de retenes —retén del pistón más retén del vástago— y compruebe que el resultado deja margen para el arrastre de la guía y la carga.
- Indique el perfil, no solo el material. Los labios de contacto corto y los labios estándar usan el mismo compuesto y se comportan de forma distinta.
- Especifique la interferencia en estado libre y exíjala en el informe de inspección, junto con la profundidad de la ranura y el diámetro del taladro.
- Escriba el acabado superficial del taladro y del vástago, e incluya la redondez. Una indicación de rugosidad por sí sola deja pasar un taladro ovalado.
- Defina la clase de calidad del aire y decida, por escrito, si el sistema es sin aceite. Instalar un lubricador más adelante invalida la elección del retén.
- Exija una prueba de despegue en la primera pieza y tras 1.000 ciclos, con el tiempo de reposo indicado.
- Compruebe la guía antes de culpar al retén. La carga lateral y la ovalidad del taladro se manifiestan como fricción y fugas del retén.
La mayoría de los problemas de baja fricción que nos piden resolver resultan ser problemas de especificación y no de compuesto. La gama de retenes neumáticos abarca retenes de labio, retenes de pistón y kits completos en PU, NBR y PTFE cargado, y las dimensiones de las ranuras son intercambiables con la serie ISO 15552 habitual; si nos envía el modelo del cilindro y el presupuesto de fuerza, podemos decirle qué perfil encaja antes de que nadie fabrique un molde. Para el sellado estático dentro del mismo cilindro —retenes de puerto, retenes de amortiguación, juntas tóricas de tapa—, una junta tórica o junta en X estándar en NBR de 70 Shore A suele ser la respuesta correcta, siempre que la ranura esté dimensionada para la presión.