
Cada semana recibimos solicitudes de cotización (RFQ) que describen una junta únicamente por el modelo del equipo — “junta tórica para el cilindro de pluma de una Caterpillar 320D” — sin indicar dimensiones. Eso funciona hasta que deja de funcionar: los números de serie de los equipos cambian, las piezas del mercado de recambios varían y pedir una sección transversal de 2,62 mm cuando se necesitaba una de 3,53 mm desperdicia un viaje de envío completo de ida y vuelta. Medir correctamente una junta tórica lleva cinco minutos con herramientas básicas y elimina la mayoría de los errores de pedido. Esta guía recoge el procedimiento que nuestros propios ingenieros de ventas repasan con los clientes, incluidos los casos especiales: juntas desgastadas, posiciones instaladas y cordón de goma.
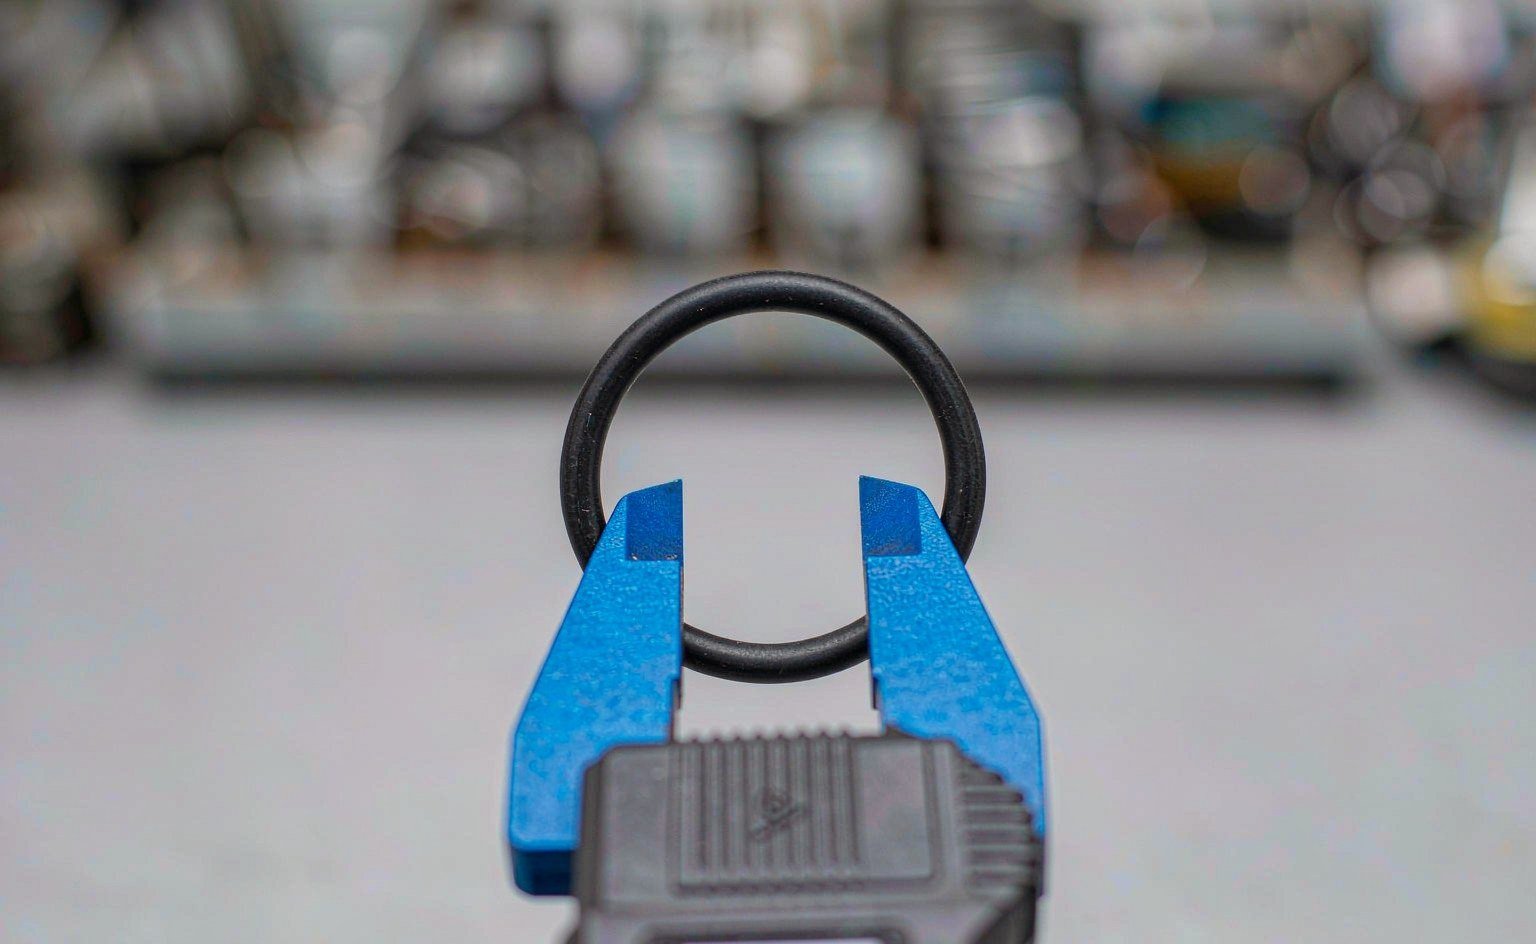
Herramientas necesarias
- Un calibre digital o pie de rey con resolución de 0,01 mm — la herramienta más importante
- Opcional: un calibrador cónico para determinar la medida de juntas tóricas (rápido, pero un calibre hace la misma función)
- Opcional: un trozo de cuerda o una regla flexible para medir juntas tóricas muy grandes por su circunferencia
Evite medir con una regla apoyada contra la cara de la junta tórica; el error de paralaje en una sección transversal de 3 mm puede superar la banda de tolerancia que intenta verificar. No estire la junta tórica con los dedos mientras la mide: el caucho estirado mide una sección transversal menor y confunde la identificación.
Paso 1: Medir el diámetro interior (DI)
Coloque la junta tórica sobre una superficie plana. Abra las mordazas interiores del calibre y apóyelas suavemente contra las paredes interiores del anillo en su punto más ancho. Lea el valor.
En una junta tórica, el DI que se lee en una posición debe estar dentro de unas pocas centésimas de milímetro de una segunda medición tomada aproximadamente a 90 grados. Si las dos lecturas difieren en más de unos 2%, el anillo ha sufrido una deformación permanente (set) o se ha almacenado mal — consulte la sección sobre juntas desgastadas más abajo.
Una comprobación cruzada útil cuando el anillo es pequeño o el calibre no puede entrar: mida el diámetro exterior (DE) con las mordazas exteriores y la sección transversal (S/T) con las mordazas estándar, y luego calcule DI = DE − 2 × S/T. Por ejemplo, un DE de 37,5 mm con una sección transversal de 3,53 mm da un DI ≈ 30,4 mm — una medida estándar AS568-232.
Paso 2: Medir la sección transversal (S/T)
Cierre las mordazas del calibre suavemente sobre la sección transversal de la junta tórica. Como el caucho se comprime, aplique solo la fuerza suficiente para un contacto completo — los calibres digitales ayudan aquí porque se puede sentir el punto de contacto sin aplastar. Gire el anillo y tome tres o cuatro lecturas alrededor de la circunferencia; utilice la media.
| N.º dash AS568. | DI nominal (mm) | S/T (mm) |
|---|---|---|
| -006 | 2.90 | 1.78 |
| -010 | 6.07 | 2.62 |
| -014 | 9.25 | 3.53 |
| -116 | 87.95 | 5.33 |
| -232 | 29.97 | 3.53 |
| -332 | 159.87 | 6.99 |
(Medidas según la norma AS568B, dimensiones nominales; las piezas reales llevan tolerancias según la norma).
Compare el DI y la S/T medidos con una tabla de referencias cruzadas. Tanto AS568 (basada en pulgadas, usada en toda Norteamérica) como JIS B 2401 (series japonesas P, G, S y V) definen la mayoría de las medidas industriales, y mantenemos un artículo de referencia sobre JIS B2401 que cubre en detalle las series P y G. Si sus cifras quedan dentro de 2–3% de una medida nominal de la lista, pida esa medida — no pida las dimensiones brutas medidas como una medida “personalizada”.
Paso 3: Confirmar el alojamiento, no solo el anillo
Si la junta tórica que midió falló, resista la tentación de pedir un recambio idéntico hasta haber comprobado el alojamiento. Mida la anchura y la profundidad de la ranura, y el juego radial entre las caras selladas. Un anillo que medía “mal” puede que en realidad fuera correcto para el diseño original pero incorrecto para una reparación anterior que utilizó una pieza no estándar. Las dimensiones del alojamiento también permiten al proveedor verificar el porcentaje de compresión antes de cotizar — un servicio que cualquier fabricante serio ofrece gratis, y que detecta errores de sección transversal que la medición por sí sola no puede.
Caso especial: medir un anillo desgastado o dañado
Los anillos desgastados engañan sobre su medida. La abrasión reduce la sección transversal; la deformación permanente la aplana; el envejecimiento por calor la encoge. Si su anillo está dañado:
- Mídalo tal como está y tenga en cuenta que los valores reflejan la degradación.
- Mida el alojamiento en su lugar y reconstruya la medida correcta: la S/T debe llenar aproximadamente el 70–85% de la anchura de la ranura, con un apriete radial del 15–30% distribuido entre las caras.
- Si el propio alojamiento está desgastado o modificado, envíe al fabricante el plano del alojamiento o una foto con dimensiones y pídale que calcule el anillo — para nosotros es un trabajo rutinario.
Nunca promedie las mediciones de un anillo desgastado con un valor de tabla ni divida la diferencia. El valor de tabla, verificado contra el alojamiento, gana siempre.
Medir cordón de junta tórica (antes de que se convierta en anillo)
Para el cordón — el caucho extruido en bruto que se usa para fabricar anillos vulcanizados por empalme — mida solo el diámetro de la sección transversal. La longitud es irrelevante porque el cordón se vende por metro y se corta o vulcaniza según sus necesidades. Nuestro cordón de perfil en X, disponible en NBR, FKM, EPDM y HNBR, es un ejemplo habitual: los compradores especifican la S/T (habitualmente 2,62, 3,53 o 5,33 mm) y el material, y unen los extremos in situ con un kit de empalme para formar anillos de cualquier diámetro. Este enfoque elimina por completo el riesgo de medición en diámetros grandes o no estándar.
Medir juntas tóricas muy grandes
Los calibres llegan como máximo a unos 200–300 mm de apertura de mordazas, y los anillos grandes — para tapas de boca de hombre, bridas de reactores y culatas de cilindros grandes — superan esa medida. Funcionan dos métodos.
El método de la cuerda: enrolle un cordón no elástico alrededor de la circunferencia de la línea central del anillo, marque el punto de solapamiento y mida la longitud del cordón en plano. La circunferencia dividida por π da el diámetro de la línea central; reste una sección transversal para obtener el DI. La sección transversal se sigue midiendo directamente con el calibre en tres o cuatro puntos. Trabaje en un solo sistema de unidades de principio a fin para evitar errores de conversión.
El método de la plantilla de papel para anillos instalados o frágiles: presione el anillo en plano sobre papel, calque los bordes interior y exterior, mida los diámetros interior y exterior calcados en dos ejes cada uno y haga la media. El calco añade aproximadamente 0,2–0,4 mm de sesgo por el grosor de la línea en cada lado, así que trate los valores calcados como provisionales y confírmelos con las dimensiones del alojamiento antes de pedir. Para anillos de más de 500 mm, enviar el plano del alojamiento al fabricante es más rápido y fiable que cualquier medición sobre el terreno.
Errores de medición habituales
Medir un anillo estirado: estirar aumenta el DI y reduce la S/T al mismo tiempo, lo que lleva a los compradores a pedir un anillo una o dos tallas dash demasiado grande. Deje que el anillo se relaje sobre una superficie plana unos minutos antes.
Confundir el DE con el DI: pedir por el DE solo funciona si la sección transversal también es correcta. Un anillo de 50 × 3 y un anillo de 43,4 × 3,53 miden ambos unos 50 mm por fuera — pero sellan de forma completamente distinta.
Medir con el anillo instalado en el alojamiento: un anillo comprimido mide una sección transversal mayor de la que realmente tiene. Extráigalo cuando sea posible.
Mezclar pulgadas y métrico: los números dash AS568 corresponden a dimensiones nominales basadas en pulgadas. Un “-210” tiene 0,734 in de DI — 18,64 mm, no 18 mm. Verifique las unidades antes de pedir.
Cuándo pedir a medida en lugar de estándar
Las medidas estándar cubren la mayoría de los equipos — nuestra categoría de juntas tóricas de caucho enumera los rangos AS568 y métricos habituales que tenemos en stock. Pida a medida cuando: su alojamiento no sea estándar (habitual en hidráulica de fabricación asiática y en equipos de dosificación europeos); el anillo calculado difiera de cualquier medida de tabla en más de 3%; o las cantidades sean lo bastante altas como para que un molde a medida se amortice con la reducción de desperdicio. El moldeo a medida desde nuestra fábrica abarca desde pequeñas cantidades de prueba para soluciones mecanizadas o empalmadas hasta moldes de compresión completos, y la mayoría de los pedidos de juntas tóricas a medida se cotizan en un plazo de 24 horas.
Preguntas frecuentes
¿Puedo medir una junta tórica mientras sigue en la máquina? Puede leer dimensiones aproximadas, pero la compresión distorsiona la sección transversal. Extraiga el anillo y deje que se relaje antes de la medición final. Si extraerlo supone el riesgo de dañar el alojamiento, mida el alojamiento en su lugar y pida al fabricante que calcule la medida del anillo.
Mi calibre solo lee hasta 0,1 mm. ¿Es suficiente? Para secciones transversales de 2,62 mm o más, normalmente sí para identificarlas con las tablas estándar. Para juntas tóricas pequeñas (1,78 mm o menos) o para verificar piezas con tolerancias críticas, utilice un calibre de 0,01 mm.
La medida obtenida no coincide con ningún estándar. ¿Y ahora qué? Primero compruebe que la junta no se haya estirado ni haya adoptado una deformación permanente. Después, mida el alojamiento y envíe ambos conjuntos de cifras a un fabricante — si el alojamiento es estándar pero la junta no, es probable que la reparación anterior instalara una pieza incorrecta. Las medidas personalizadas son económicas en pequeñas cantidades cuando se mecanizan o se empalman.
¿Cómo convierto un número de referencia AS568 a métrico? Multiplique las dimensiones nominales en pulgadas por 25,4. Mejor: utilice una tabla publicada de conversión de AS568 a métrico en lugar de hacer el cálculo a mano, porque las convenciones de redondeo importan al equiparar con tamaños JIS o ISO. Ayudamos a los clientes con esta conversión a diario: inclúyala en su solicitud de cotización.
¿Qué tolerancia debo esperar en una junta tórica estándar? Según AS568B, una sección transversal de 3,53 mm tiene una tolerancia de aproximadamente ±0,08 mm, y las tolerancias del diámetro interior aumentan con el tamaño. Hay tolerancias más ajustadas disponibles para aplicaciones críticas: indique el requisito al hacer el pedido.