
Die meisten Druckluftaudits stellen dasselbe fest: Die Leckagen liegen nicht in den Rohrleitungen, sondern an den Dichtungen – und sie sind seit Jahren dort. Ein Pneumatikzylinder, der intern überströmt, tropft nicht, zischt nicht und löst keinen Alarm aus. Er verbraucht einfach mehr Luft als laut Spezifikation vorgesehen, und der Kompressor läuft jede Schicht ein wenig länger. Multipliziert man das mit vierzig Zylindern an einer Linie, trägt die Stromrechnung einen dauerhaften Aufschlag, den niemand konkret benennen kann.
Die seit Langem gültige Schätzung des US-Energieministeriums besagt, dass ein Werk mit schlechtem Wartungsprogramm rund 20 % seiner Druckluft durch Leckagen verliert; Audits älterer Anlagen berichten regelmäßig von mehr. Eine einzelne Öffnung von 1/8 Zoll (3,2 mm) in einer Leitung mit 100 psig wird üblicherweise mit etwa 2.500 US-Dollar Stromkosten pro Jahr veranschlagt. Das Compressed Air Challenge Material ist die Standardreferenz für alle, die ein Messprogramm aufbauen, und seine Zahlen haben sich über ein Jahrzehnt von Anlagenaudits bewährt. Dichtungen sind eine der größten beeinflussbaren Quellen dieses Verlusts, und fast der gesamte Verlust geht auf zehn wiederkehrende Spezifikations- und Wartungsfehler zurück.
1. Eine Hydraulikdichtung in einem Pneumatikzylinder verwenden
Der teuerste Fehler ist auch der am leichtesten zu machende, weil beide Dichtungen oft dieselbe Nutgröße teilen. Eine Polyurethan-U-Manschette für 200 bar Öl hat eine starke Lippenvorspannung, die ein 6-bar-Luftsystem nicht sauber überwinden kann. Das Ergebnis sind hohe Losbrechkraft, Stick-Slip bei niedriger Geschwindigkeit und eine Lippe, die einseitig verschleißt, weil die Kolbenstange nie ganz zentriert ist. Luft strömt dann kontinuierlich am verschlissenen Bogen vorbei.
Pneumatikdichtungen sind auf ein anderes Gleichgewicht ausgelegt: gerade genug Vorspannung, um bei niedrigem Druck abzudichten, geringe Reibung, damit sich der Zylinder bei 0,1 m/s gleichmäßig bewegt, und ein Profil, das den Druck die Lippe unterstützen lässt, wenn der Druck steigt. Eine Hydraulik-U-Manschette im Lufteinsatz verdoppelt typischerweise die Reibung und halbiert die Lebensdauer. Wenn ein Zylinder aus einem generischen Kit neu abgedichtet wird, prüfen Sie, ob die enthaltenen Dichtungen Pneumatikprofile und keine Hydraulikprofile sind.
2. Nach Abmessung spezifizieren und die Gehäusenorm ignorieren
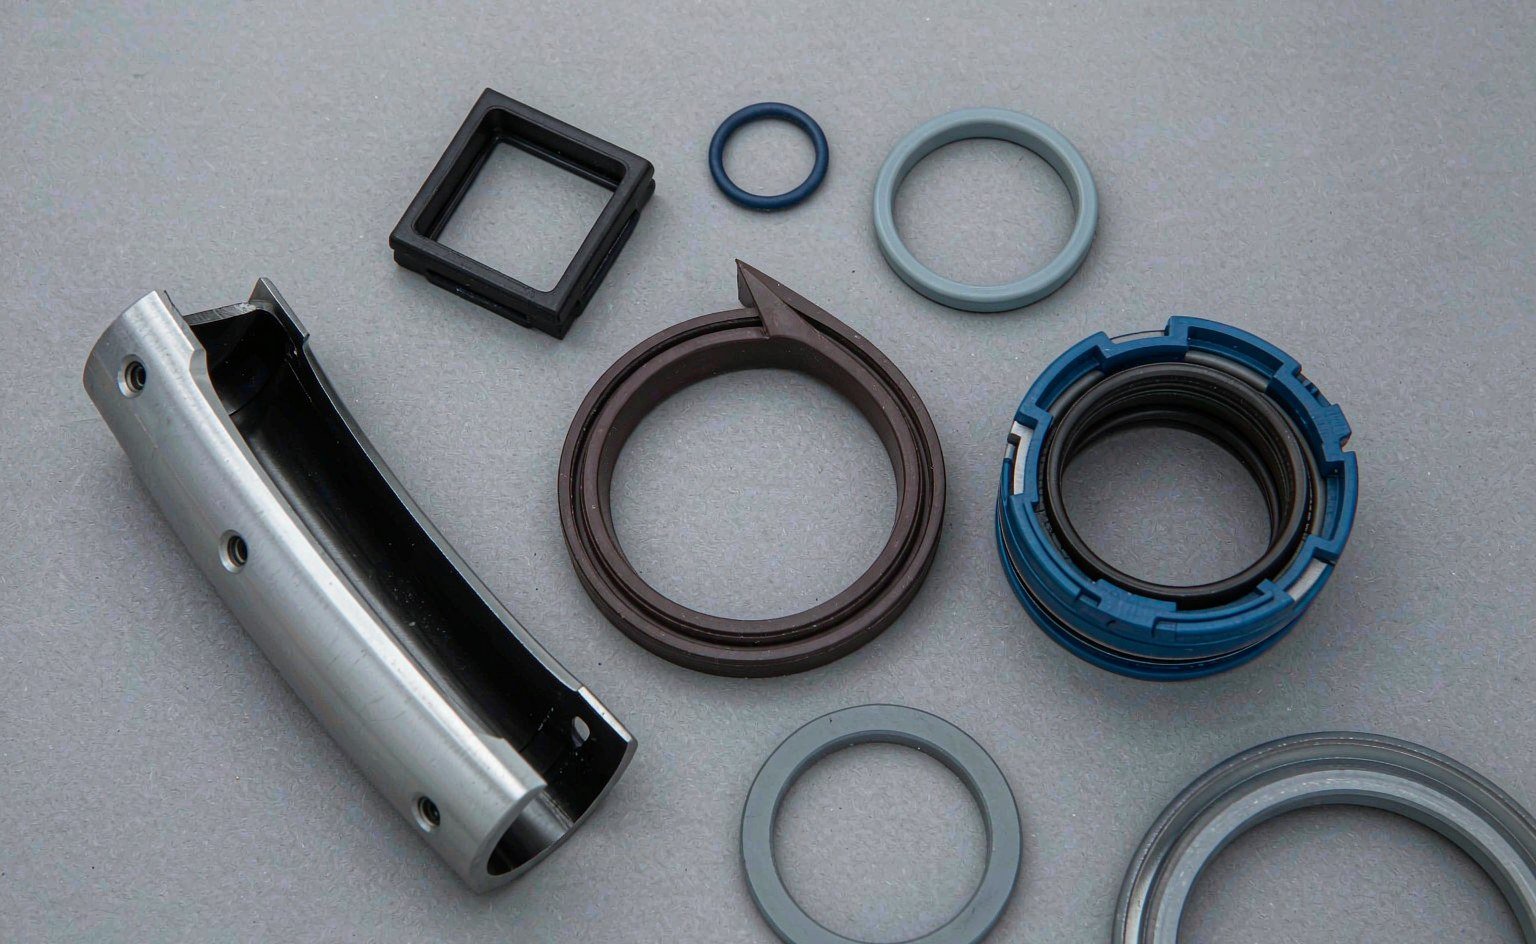
Pneumatikzylinder folgen einer kleinen Zahl von Gehäusenormen – ISO 6432 für Rundzylinder, ISO 15552 (früher VDMA 24562) für Profilzylinder, ISO 21287 für Kompaktzylinder. Zylinderhersteller, die Maßzeichnungen nach diesen Normen veröffentlichen, SMC geben Ihnen beispielsweise Nutbreite und -tiefe zur Prüfung gegen die Dichtungszeichnung an. Eine Dichtung, die zum Bohrungsdurchmesser, aber nicht zur Nuttiefe passt, sitzt entweder zu hoch, was die Lippe quetscht, oder zu tief, was ihr jede Pressung nimmt. Der zweite Fall ist der gefährliche: Der Zylinder wird montiert, besteht einen statischen Test bei 2 bar und leckt bei 6 bar unter Last.
Geben Sie bei der Bestellung von Ersatzdichtungen die Zylindernorm und die Bohrungsgröße an, nicht nur die gemessene Nut. Behalten Sie bei der Konstruktion eines neuen Zylinders die Nutabmessungen aus der Norm statt aus der Dichtungszeichnung bei, und prüfen Sie den radialen Bauraum der Dichtung gegen Nuttiefe plus Spiel. Ein Fehler von 0,2 mm in der Tiefe reicht aus, um die halbe Pressung zu beseitigen.
3. Die Pressung in die eine oder andere Richtung falsch einstellen
Die Pressung ist der Prozentsatz des Dichtungsquerschnitts, der beim Schließen der Kammer zusammengedrückt wird. Zu wenig, und die Dichtung kann der Bohrung nicht folgen, wenn sie verschleißt; zu viel, und Reibung, Wärme und bleibende Verformung steigen gemeinsam an. Pneumatikeinsatz erfordert weniger Pressung als Hydraulikeinsatz, weil der Druck niedrig ist und die Reibung stärker ins Gewicht fällt.
| Anwendung | Typische Pressung | Versagen bei zu geringer Pressung | Versagen bei zu hoher Pressung |
|---|---|---|---|
| Statischer O-Ring, Endkappe oder Flansch | 20–30% | Schwitzt unter Druck, Dichtung wandert in der Nut | Kaltfluss, gerissener Ring beim Ausbau |
| Dynamischer O-Ring, Kolben oder Stange | 10–15% | Überströmung bei niedrigem Druck, langsames Driften | Hohe Losbrechkraft, verglaster und abgeflachter Ring |
| Reibungsarme pneumatische Lippendichtung | 5–12 % (profilabhängig) | Leckage bei 0,5–1 bar, schlechte Wiederholbarkeit | Stick-Slip, Dichtung rollt in der Nut |
| Stangenabstreifer (Scraper) | Presssitz, keine Pressung | Verunreinigungen gelangen zur Stangendichtung | Stangenverschleiß, Abstreiferlippe bei der Montage zerrissen |
Die Zahlen variieren je nach Profil und Mischung, betrachten Sie sie daher als Prüfung und nicht als Spezifikation. Entscheidend ist, dass die Zeichnung einen Zielwert angibt und jemand ihn am Erstmuster verifiziert – denn die Pressung ist die eine Variable, die nach der Montage nicht geprüft werden kann.
4. Eine Mischung für das gesamte Werk
Pneumatiksysteme sind chemisch nicht alle gleich. Manche laufen mit geölter Luft aus einem zentralen Öler; manche laufen ölfrei mit trockener, sauberer Versorgung; manche sehen Kompressoröl-Carryover; manche werden mit Lauge abgewaschen. Derselbe NBR-Werkstoff, der in einem geölten System jahrelang funktioniert, härtet in einem wirklich ölfreien System aus und schrumpft, weil der Weichmacher des NBR auswandert, wenn nichts in der Luft ist, das ihn ersetzt.
| Luftzustand | Gute Wahl | Akzeptabel | Vermeiden |
|---|---|---|---|
| Trockene, ölfreie Luft (ISO 8573-1 Klasse 1 oder 2 Öl) | PU für Lippen, NBR für statische Dichtungen, PTFE-gefüllt für Führungen | EPDM für statische Positionen | Standard-NBR in langlebigen dynamischen Positionen – härtet aus |
| Geölte Luft mit Mineralöl | NBR | PU | EPDM – quillt in Mineralöl stark |
| Heiße, feuchte Luft oder dampfnahe Leitungen | FKM, PTFE | EPDM | Polyester-PU – hydrolysiert und wird weich |
| Abwaschen mit Lauge oder Reinigungsmittel | EPDM, PTFE | FKM für intermittierenden Kontakt | NBR, PU |
| Kontaktzonen für Lebensmittel und Getränke | FDA-konformes EPDM oder Silikon | PTFE | Jede Mischung ohne Zertifikat |
Das Mischen von Compounds innerhalb eines Zylinders ist ein verwandter Fehler. Eine harte FKM-Stangendichtung, die gegen einen weichen NBR-Abstreifer in derselben Kammer läuft, erzeugt ungleichmäßigen Verschleiß und eine abhebende Dichtlippe. Bleiben Sie bei einer Werkstofffamilie pro Zylinder, es sei denn, die Anforderung unterscheidet sich tatsächlich, und schreiben Sie das Compound auf das Zylinderschild, damit die nächste Überholung diese Entscheidung nicht rückgängig macht.
5. Luftqualität als Problem der anderen behandeln
ISO 8573-1 klassifiziert die Reinheit von Druckluft nach Partikeln, Wasser und Öl. Ein System, das bei Wasser in Klasse 4 und bei Öl in Klasse 3 läuft, führt genug Flüssigkeit mit, um Polyurethan zu erweichen, NBR aufquellen zu lassen und die Aluminiumbohrung anzugreifen, gegen die die Dichtung läuft. Anschließend wird die Dichtung für einen Ausfall verantwortlich gemacht, der im Trockner begonnen hat.
Zwei Prüfungen erfassen das meiste davon. Erstens: Entleeren Sie zu Schichtbeginn den Behälter und die Filterbecher und sehen Sie sich an, was herauskommt – eine Emulsion bedeutet, dass der Trockner nicht funktioniert. Zweitens: Setzen Sie ein Filterregelventil in wenigen Metern Entfernung zu den zu schützenden Zylindern, nicht nur im Kompressorraum. Lange Verteilleitungen nehmen Kondensat auf, das ein zentraler Trockner nicht entfernen kann.
6. Ohne Abstreifer in einer schmutzigen Anlage laufen
Eine pneumatische Stangendichtung ist in den meisten Kompaktzylindern eine einzelne Lippe, die zwei Aufgaben erfüllt: Luft einschließen und Schmutz abstreifen. In einer Zerspanungszelle, einer Gießerei oder einer Holzwerkstatt verliert diese Lippe die zweite Aufgabe innerhalb von Wochen. Sobald Kontamination an ihr vorbeigelangt, verschleißt die Dichtung von innen, und bei jedem Hub entweicht Luft an der Stange vorbei – leise, in der Größenordnung eines kleinen permanenten Lecks.
Montieren Sie einen separaten Abstreifer oder einen Faltenbalg, wo die Umgebung abrasiv ist. Faltenbälge kosten mehr und fügen einen Wartungspunkt hinzu, aber sie beseitigen den Kontaminationspfad vollständig, und bei einem Zylinder, der alle zwei Sekunden taktet, ist dieser Tausch in der Regel lohnend. Die Abstreiferseite dieses Problems wird ausführlicher behandelt im Artikel über Abstreiferdichtungen und ISO 6195-Einbauträume.
7. Übermäßiges Fetten bei der Montage
Montagefett dient dazu, die Dichtung während der ersten Hübe zu schützen, nicht dazu, die Nut zu füllen. Eine fest mit Fett gefüllte Nut sperrt hydraulisch, drückt die Lippe von ihrem Sitz und sammelt jedes vorbeikommende Partikel auf. Die Losbrechkraft steigt, das Wartungsteam dreht den Regler höher zum Ausgleich, und der zusätzliche Druck drückt mehr Luft an der Dichtung vorbei.
Ein dünner Film auf der Lippe und der Bohrung genügt. Verwenden Sie ein Fett, das mit dem Compound und mit der Luftversorgung verträglich ist: Silikonfett auf EPDM, PFPE-Fett, wo Sauerstoff oder aggressive Chemie vorhanden ist, und gar nichts in Systemen, die gemäß der Luftqualitätsklasse ölfrei bleiben müssen.
8. Die Dämpfungs- und Endkappendichtungen vergessen
Innere Leckage betrifft nicht nur die Kolbendichtung. Dämpfungsnadel-Dichtungen, Endkappendichtungen und die kleinen O-Ringe an Anschlussverschraubungen lassen alle Luft in dasselbe System entweichen, und keine davon zeigt sich als äußere Leckage. Ein Zylinder mit gesunder Kolbendichtung und verschlissener Dämpfungsdichtung kann mehr Luft verlieren als einer mit mäßig verschlissenem Kolben, weil der Dämpfungssitz ein Metall-auf-Metall-Spalt mit einem winzigen Elastomerring darin ist.
Wenn ein Zylinder zum Neuabdichten geöffnet wird, ersetzen Sie jedes Elastomer im Kit, auch die, die in Ordnung aussehen. Die zusätzlichen Kosten sind gering im Vergleich zum Arbeitsaufwand, ihn erneut zu öffnen, und die inneren Leckagen sind genau die, die eine Leckagesuche nicht findet.
9. Den Druck erhöhen, um Leckage zu decken
Wenn Aktoren träge werden, ist die erste Reaktion in den meisten Anlagen, den Regler von 6 auf 7 bar anzuheben. Das behandelt das Symptom und verschlimmert die Ursache. Der Leckagestrom durch eine feste Blende steigt ungefähr proportional zum Absolutdruck, sodass eine Druckerhöhung um 15 % eine ähnliche Erhöhung der Leckagerate bewirkt. Gleichzeitig steigt die Kompressorleistung um etwa 7 % pro zusätzlichem bar Auslassdruck.
Dieselbe Logik gilt für unterdimensionierte Schläuche und Fittings. Ein 6-mm-Schlauch, der einen Zylinder mit 63 mm Bohrung über eine restriktive Steckverschraubung speist, senkt den Druck am Zylinder, der Regler wird nach oben verstellt, und die gesamte Leitung läuft mit höherem Druck als für die Arbeit erforderlich. Beheben Sie die Einschränkung, und die Druckeinstellung geht von selbst wieder zurück. Für die Berechnung von Luftverbrauch und Kompressorleistung genügen die Engineering Toolbox Seiten zum Luftdurchfluss, um eine Leitung in wenigen Minuten richtig zu dimensionieren.
10. Keine Leckagesuche, keine Schilder, kein Verantwortlicher
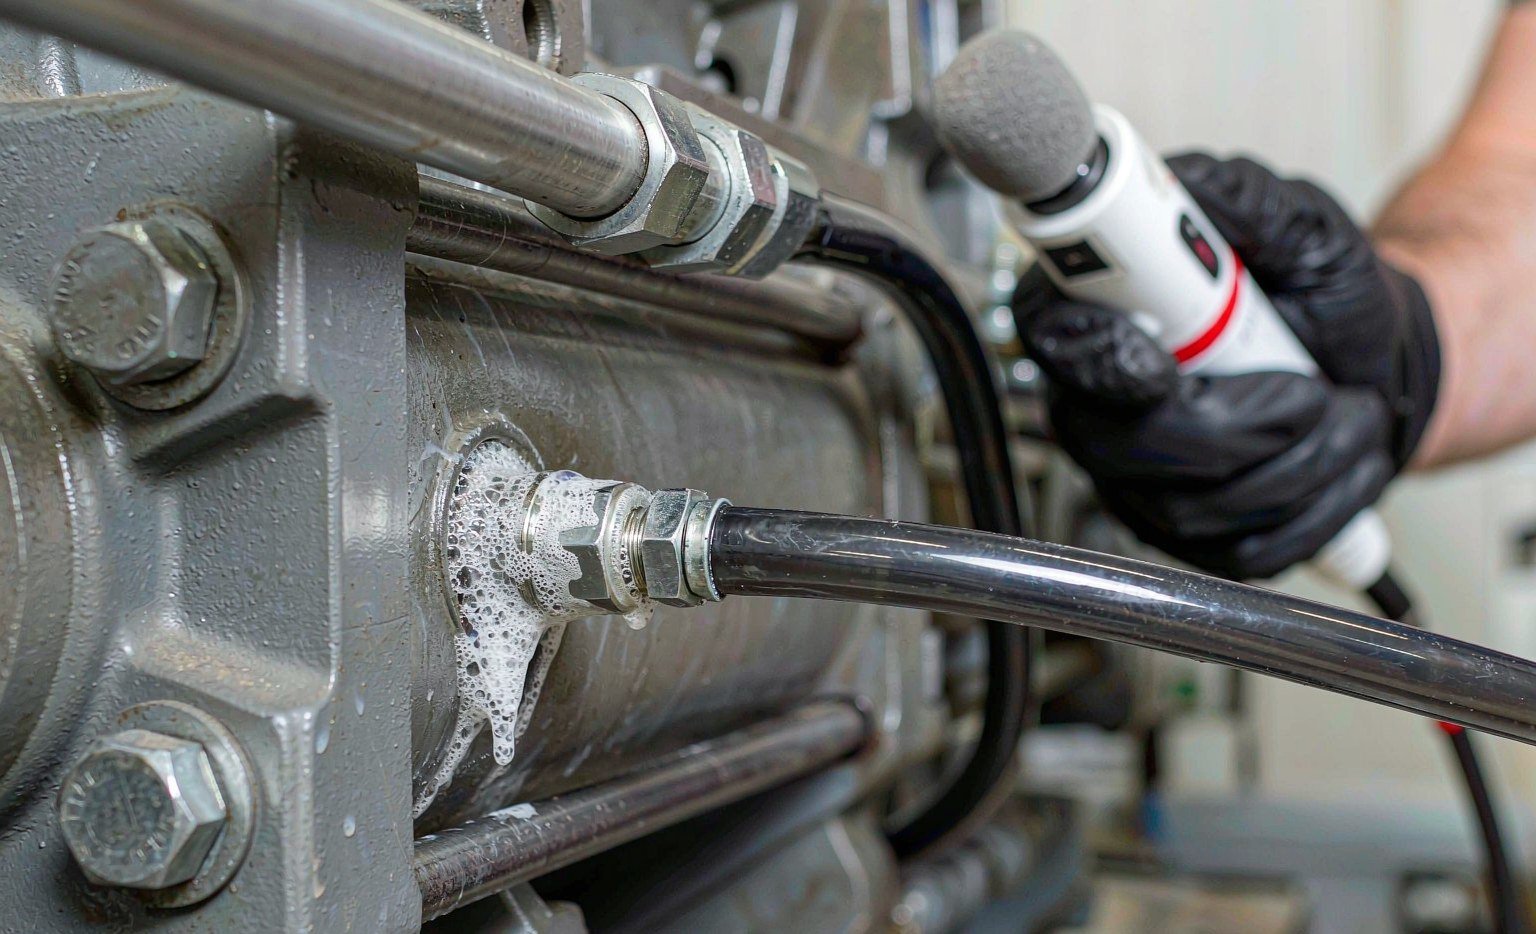
Gefundene und nicht erfasste Leckagen werden im nächsten Jahr erneut gefunden. Ein praktikables Programm ist einfach: ein Ultraschallmessgerät, ein Schild an jeder Leckage mit Nummer und Datum, eine Reparaturliste sortiert nach den Kosten der Leckage statt nach der Zugänglichkeit, und eine Nachkontrolle nach der Reparatur. Einmal pro Quartal reicht für die meisten Anlagen; die erste Suche ist immer die teure, weil sie jahrelang angesammelte Verluste findet.
Auf der Dichtungsseite sollte die Suche einen Zylinder-Bypasstest umfassen: Trennen Sie den Anschluss der Stangenseite, verschließen Sie ihn, beaufschlagen Sie die Deckelseite mit Druck und beobachten Sie den Durchfluss am offenen Anschluss. Dieser eine Test unterscheidet eine leckende Kolbendichtung von einem leckenden Fitting, und er dauert zwei Minuten pro Zylinder.
Ein 60-minütiges Luftaudit für eine Maschine
Sie brauchen kein vollständiges Audit, um anzufangen. Wählen Sie die Maschine mit den meisten Takten pro Schicht und arbeiten Sie diese Liste in einer Stunde durch:
- Minuten 0–10. Notieren Sie die Reglereinstellung, Bohrung und Hub des Zylinders sowie die Taktfrequenz. Berechnen Sie den theoretischen Luftverbrauch pro Takt und vergleichen Sie ihn mit dem Zählerstand an der Maschine.
- Minuten 10–25. Führen Sie an jedem Zylinder einen Bypasstest an der Stangenseite durch. Jeder kontinuierliche Durchfluss bedeutet, dass die Kolbendichtung oder das Rohr die Ursache ist, nicht die Fittings.
- Minuten 25–35. Prüfen Sie die Anschlussverschraubungen, Dämpfungsversteller und Endkappen mit Ultraschall. Kennzeichnen Sie, was Sie finden, auch wenn Sie es heute nicht beheben können.
- Minuten 35–50. Entleeren Sie den Filterbecher und prüfen Sie das Element. Wenn der Becher eine Emulsion enthält, ist der vorgeschaltete Trockner das eigentliche Projekt.
- Minuten 50–60. Erfassen Sie Compound und Profil der Dichtung auf jedem Zylinderschild. Alles Unmarkierte wird markiert, damit die nächste Überholung nicht Fehler Nummer vier wiederholt.
Wenn der Bypasstest zeigt, dass ein Zylinder Luft durchlässt, ist die Dichtungsspezifikation die erste Stelle, an der Sie nachsehen sollten. Unsere Pneumatikdichtungen und Zylinder-Kits werden nach ISO-Einbaunormen geliefert, mit dem Compound auf dem Etikett benannt, was das Auditergebnis umsetzbar statt nur dokumentiert macht. Kit-Lieferanten mit Filialnetz, wie etwa ERIKS, lohnen sich für die erste Überholung, während Sie die Spezifikation standardisieren. Bei Zylindern, bei denen Reibung statt Leckage das Problem ist, beginnt die Methode in Spezifikation reibungsarmer Pneumatikdichtungen mit einem Budget für die Losbrechkraft statt mit einer Katalogbestellnummer, und der Sortiment an Abstreifern behandelt die Kontaminationsseite derselben Maschine. Wenn die Anlage auch Hydraulikkomponenten betreibt, gilt dieselbe Disziplin für Standard-Gummidichtungen im Hydraulikaggregat, wo eine einzige schwitzende Verbindung mehr kosten kann als eine Zylinderüberholung.
Pneumatikdichtungen, ausgelegt auf die Losbrechkraft
Niederdruckluft ist weniger verzeihend als Hydraulik, und die Dichtungen, die wir dafür liefern, werden entsprechend ausgewählt: NBR- und PU-Kolben- und Stangendichtungen mit der richtigen Vorspannung, PTFE-Führungsringe und Verschleißbänder, Abstreifer für die Kontaminationsseite sowie die Dämpfungs- und Endkappendichtungen, die eine Leckagesuche meist zuletzt findet. Kits können pro Zylinder oder pro Maschine zusammengestellt, gekennzeichnet und für das Wartungslager verpackt werden.
Die in diesem Artikel aufgeführten Fehler sind überwiegend Spezifikationsfehler, daher kalkulieren wir anhand der vier Zahlen, die sie verhindern: Bohrung, Stange, Taktfrequenz und Luftqualität. Die Losbrechkraft wird aus Dichtungsvorspannung und Führungsreibung berechnet, bevor ein Profil vorgeschlagen wird, denn eine Dichtung, die 10 bar hält, während sie den minimalen Betriebsdruck des Aktors verdoppelt, hat das Problem nicht gelöst.
Senden Sie die Zylinderdaten, die verwendete Luftaufbereitung und die Leckagesymptome an sales@bosssealing.com, und wir melden uns mit einer Dichtungsliste pro Position sowie den zwei Änderungen, die sich in der Regel zuerst amortisieren. Angebote und die technische Prüfung sind kostenlos, und Antworten treffen meist innerhalb eines Werktags ein — die Kontaktformular erreicht denselben Arbeitsplatz.