
In graafmasjien-boom silinder en “n hidrouliese pers silinder is albei ”swaar diens". Dit is waar die ooreenkoms eindig. Die een loop 35 MPa drukpieke teen 200 mm/s met modder teen sy veeër gepak, vier duisend uur per jaar. Die ander loop 28 MPa teen 3 mm/s in 'n skoon aanleg, soms vir twintig jaar sonder 'n herbou. Pas die pers se seëlstapel op die graafmasjien en dit sal binne 'n seisoen lek. Pas die graafmasjien se stapel op die pers en jy het betaal vir impakweerstand wat die masjien nooit gebruik nie.
Hierdie gids skei die twee pligte, en werk dan deur die graafmasjien-silinder posisie vir posisie: wat elke seël moet doen, waarvan dit gewoonlik gemaak is, en die syfers wat besluit of dit oorleef. Die pers-kant kry sy eie afdeling aan die einde, want kopers wat albei van dieselfde fabriek verkry, bly vra vir een dokument.
Waarom die Twee Pligte die Ontwerp Skei
Vier veranderlikes skei 'n mobiele silinder van 'n industriële een: drukprofiel, glyspoed, sybelasting en kontaminasie. Neem hulle een op 'n slag.
Drukprofiel. 'n Pers hou 'n vasgestelde druk vir 'n lang verblyf en oorskry dit selde. 'n Graafmasjien bereik die verligtingsdruk elke keer as die operateur die bak laat stol, en die verligtingsklep kraak en sit weer verskeie kere per sekonde terwyl die masjien teen 'n rots werk. Dit veroorsaak drukrimpel bo-op die statiese las. 'n Staafseël wat 35 MPa staties twee keer per dag sien, is 'n ander komponent as een wat 35 MPa plus 5 MPa rimpel sien, 400,000 keer.
Glyspoed. Pers-ramme beweeg teen 1–10 mm/s en bring die meeste van hul lewe stilstaand onder las deur. Graafmasjien-stawe beweeg teen 100–300 mm/s en keer elke paar sekondes om. Stadige beweging bou geen hidrodinamiese film nie en laat die seël op een plek sit, daarom faal pers-seëls deur kompressiestel en ekstrusie; vinnige heen-en-weer beweging bou 'n film, pomp olie terug, en slyt die lip deur skuur.
Sybelasting. 'n Pers word deur kolomme gelei. 'n Graafmasjien-silinder word deur sy eie gidsringe en deur die penverbindings gelei, en die bak se tande plaas 'n buigmoment reguit in die staaf. Gidsring-slytasie is die eerste faling in die meeste hoë-uur graafmasjien-silinders, en dit neem die staafseël saam.
Kontaminasie. Pers-olie word gefiltreer en ingesluit. Graafmasjien-olie word ook gefiltreer, maar die staaf bring sy lewe in steengroef-stof deur, en elke terugtrekking sleep 'n film van skuurpapier-slyk na die gland. Veld-oliemonsters van 5,000-uur masjiene lees gereeld ISO 4406 19/17/14, teen 'n teiken van 16/14/11.
Olietemperatuur en dienslewe voltooi die prentjie. Graafmasjien-olie loop 50–85 °C, gedryf deur omgewingstemperatuur en deur hoe hard die masjien werk; 'n pers loop 35–55 °C onder beheer. Lewensdoelwitte volg: 4,000–8,000 uur op 'n mobiele masjien, 15,000–30,000 op 'n pers. Twee ontwerpe kan identies op 'n tekening lyk en vir heeltemal verskillende koste-per-uur-wiskunde geoptimaliseer wees.
Die Vier Syfers Wat die Stapel Besluit
Voordat 'n enkele onderdeelnommer aangehaal word, beslis vier syfers die meeste van die keuse. Kry hulle verkeerd en die seëlmateriaal-debat is nutteloos.
1. Boorgat, staaf en slag. Nie nominaal nie. Gemeet. 'n Verslete boorgat van 120.15 mm verander die suierseël se druk, en 'n staaf wat 0.05 mm oorgroot herverchroom is, sal nie 'n standaard veeër binnegaan nie. Ons vra vir die silinder-tekening plus 'n meting van die ou onderdele.
2. Verligtingsklep-instelling, nie werkdruk nie. Die seël sien wat die verligting deurlaat, plus die drukpiek wanneer 'n warm stroombaan 'n spoel sluit. Op 'n 20-ton klas masjien is die hoofverligting gewoonlik op 32–35 MPa gestel; die boom-stroombaan kan 38 MPa sien tydens 'n stol. Bestel die seël vir die verligtingsinstelling, en voeg dan een marge-stap by vir die piek.
3. Siklustempo en slag. 'n Hamer-stroombaan en 'n boom-stroombaan gebruik dieselfde olie en verskillende seëls. Hoë siklustellings bevoordeel PTFE-bedekte trapseëls op die staaf; lae siklustellings met hoë hou-las bevoordeel belaaide PU U-bekers.
4. Olietipe en temperatuur. Minerale ISO VG 46 is die verstek. Bio-olie (HETG, HEES) val sommige NBR-mengsels en baie PU-grade deur hidrolise aan. Brandweerstandige water-glikol benodig 'n heeltemal ander elastomeer-familie. As die masjien in 'n gietery of 'n woestyn loop, verskuif omgewingstemperatuur die hele stapel.
Posisie vir Posisie: Wat Elke Seël Werklik Doen
'n Graafmasjien-silinder-stel bevat ses funksionele posisies. Verskaffers haal hulle as 'n stel aan, en kopers aanvaar dikwels die stel is uitruilbaar tussen handelsmerke. Dit is nie: groefwydtes, radiusse en rugsteun-reëlings verskil, en dieselfde 100 mm boorgat kan drie verskillende suierseël-profiele neem.
| Posisie | Taak | Gewone materiaal | Gewone hardheid | Tipiese faling |
|---|---|---|---|---|
| Stangseel | Hou druk, keer oliefilm terug, geen eksterne lek nie | PU U-beker, of PTFE-trapseël met NBR-energiseerder | 93–95 Shore A (PU) | Lip-slytasie van gruis, dan ekstrusie in die gland-gaping |
| Bufferseël | Absorbeer die drukpiek voordat dit die staafseël bereik | PU of PTFE met 'n verligtingslip | 93–95 Shore A | Vermoeidheidskrake by die verligtingslip; dikwels gemis tydens herbou |
| Suverseel | Skei kop- en staafkamers, hou las sonder drywing | PTFE-trapseël, of belaaide PU-ring | Shore A 95 / Shore D 55–60 vir PTFE | Krassing van boorgat-skade; verlies van energiseerder-druk |
| Slytasie / gidsring | Sentreer die suier, dra sybelasting, stop metaalkontak | PTFE-brons, fenolies, glasgevulde nylon, PEEK | — | Slytasie tot onder-dikte, dan suier-tot-boorgat kontak |
| Veeër | Skraap modder en stof van die inkomende staaf af | PU dubbel-lip, soms metaal-omhul | 93 Shore A | Lippe skuord of ferhurde; dan folget de stangsegeling |
| Statyske O-ringen | Segelgland, poart- en kopferbiningen | NBR 70, HNBR 90, FKM 80 foar waarm gebrûk | 70–90 Shore A | Kompresjeset, ôfknauwing oan it ferbiningsflak |
Wy bouwe dizze as byinoar passende kits — sjoch ús hydraulyske sealpakketten en reserve-seals assortimint — mei de yndividuele suigerseal en stangôfdichting profylen apart beskikber as mar ien posysje mislearre is.
Twa fan dizze drage it measte fan it garânsjerisiko: de stangsegeling en de wisker. De suiersegeling krijt de oandacht om't ynterne bypass maklik te diagnostisearjen is, mar yn ús retouranalyze foarmet it pear stangsegeling plus wisker sawat twatredde fan de oanspraken op eksterne lekken.
Suiersegelingen: Step Seal of Loaded U-Cup
De suiersegeling moat twa tsjinstridige dingen dwaan: segelje by hast nul druk sadat de lading net fuortkropt, en 35 MPa oerlibje sûnder út te extrudearjen yn 'e boarringklearring. Elastomear allinnich hat muoite mei beide. Dêrom brûke de measte graafmasinesuiers no in twadielich ûntwerp — in leechfriksjeplestik flakring foar de drukksegel en in elastomear-energizer foar de statyske tichtens.
| Ûntwerp | Drukplafond (praktysk) | Losbrekfriksje | Groefbreedte | Wêr't it heart |
|---|---|---|---|---|
| PTFE step seal + NBR O-ring energizer | 35–40 MPa mei back-up | Leech, stabyl nei ynrinne | Breed, ISO 7425-1 styl | Boom-, earm- en bakkersuiers op masines fan 13–40 t |
| Loaded PU U-cup (ien stik) | 25 MPa | Heger, rint op as PU ferhurdet | Smel | Lytsboarige en auxiliaire silinders, âldere groefgeometrien |
| PU kompaktsegel mei yntegrearre geleiding | 25–31,5 MPa | Middel | Smel | Retrofit wêr't de suiergroef net ferbrede wurde kin |
| Twadielich PU + PTFE back-up | 31,5 MPa | Middel | Medium | Budgetrevisy fan in step-seal-suiersegeling |
De step seal wint op friksje en op hâlden, mar hy hat in bredere groef en in goede boarringôfwurking nedich. Hoanje oant Ra 0,2–0,4 µm is wichtiger as de measte revisybouwers ferwachtsje: in skuorde boarringôfwurking wurket as in lap en slitet it PTFE-flak yn in pear hûndert oeren.
Stangsegelingen en buffelsegelingen: it pear, net it part
De stangsegeling is it iennige komponint tusken oalje ûnder druk en de bûtenwrâld, en it is ek it komponint dat in mikroskopyske oaljefilm trochlitte moat om de wisker te smearen. Dy balâns is it hiele ûntwerp.
Op in graafmasine is in inkele U-cup stangsegeling gewoan oant sawat 25 MPa. Boppe dat, en op elk circuit mei flugge syklustiden, fertsjinnet de buffelsegel syn groef. De buffer sit bûten de haadstangsegeling, nimt de drukspike op syn eigen lippe, en ûntluchtet de fêstsette oalje werom nei de tank troch in lyts ûntluchtingskanaal. De stangsegeling dêrefter sjocht dan allinnich de restdruk, wat syn libben ferskate kearen ferlinget op hamer- en brekkercircuits.
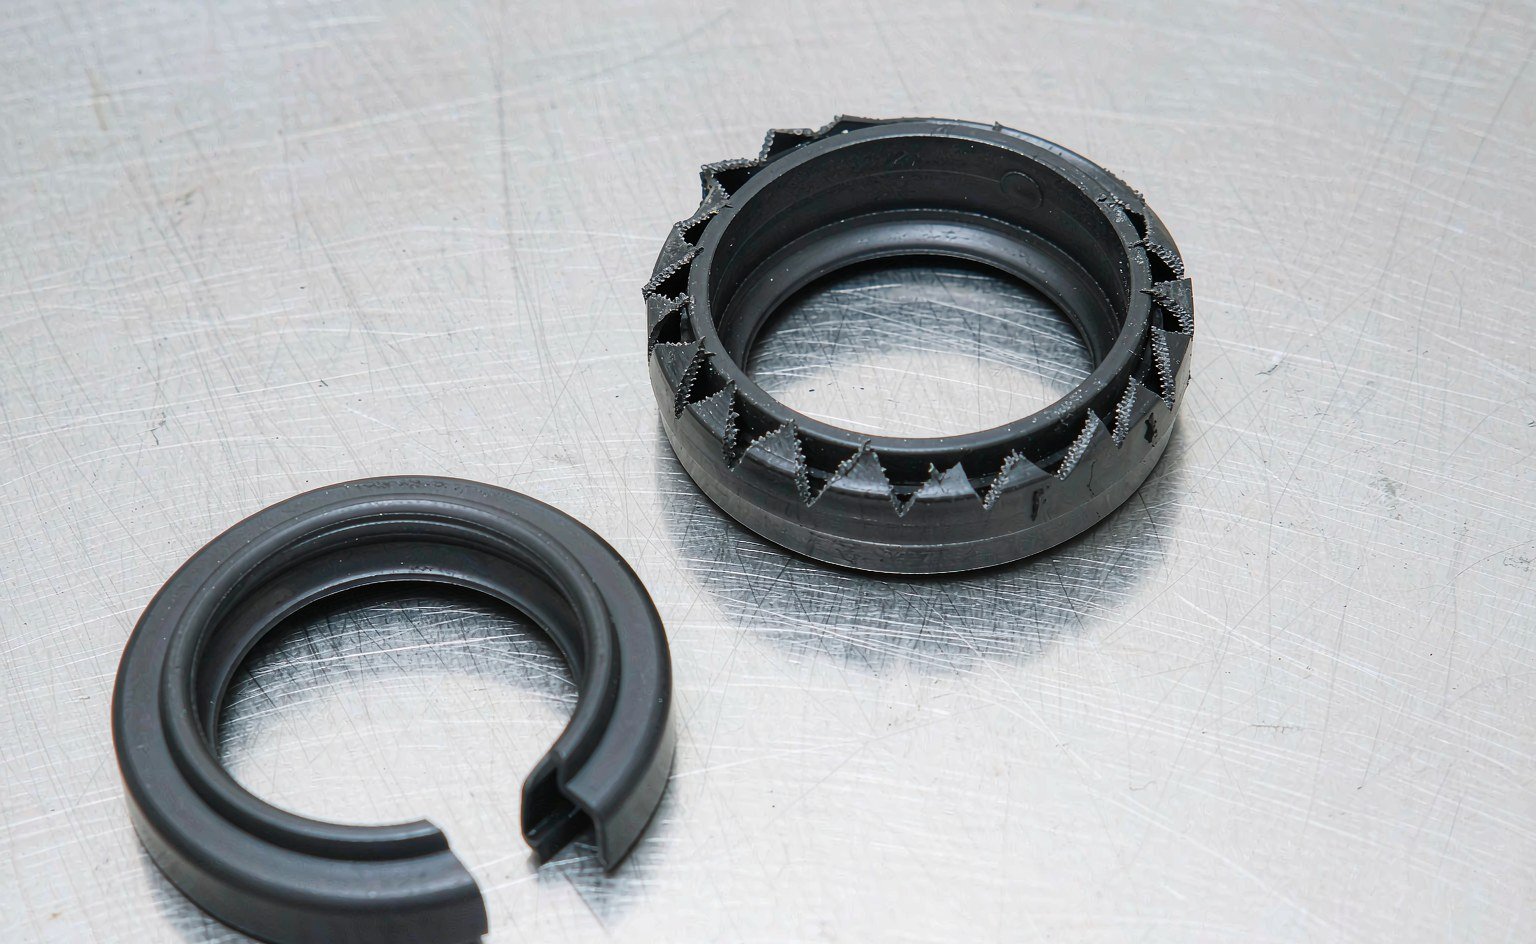
Revisybouwers slaan de buffer faker oer as hokker oar part dan ek, meastentiids om't it in tinne ring is dy't op in tuskenring liket. Dan falt de nije stangsegeling nei 300 oeren út en krijt de kit de skuld.
As de âlde stangsegeling in skjinne omtreksnij oan 'e lippehiel sjen lit, wie de buffer fuort of al ferneatige. As er in ôfknauwde, mei slyp folle lippe sjen lit, hat de wisker earst mislearre. It slitaazjepatroan fertelt jo hokker part yn it ûntwerp feroare wurde moat, net allinnich yn 'e kit.
Wiskerseleksje: wêr't modder it ûnderhâldsinterval beslút
In wisker hat ien taak en in fijannige wurkplak. Hy moat abrasive film fan in chrome-stang dy't mei 200 mm/s beweecht fuorthelje sûnder oalje fan 'e stang te lichten op 'e weromgong, en hy moat dat dwaan wylst er fol sit mei itselde abrasive dat er fuorthellet.
Trije konfiguraasjes dekke de measte masines. In inkelde-lippe PU wiperdichting is genôch foar skjinne plakken. In dûbele-lippe PU-wisker mei metalen hús foeget in twadde skrabkant ta en hâldt syn foarm yn in waarm gland. In PU-wisker mei yntegrearre stof lippe en in aparte metalen stipe-ring is de kar foar sloop- en groevewurk, wêr't de stang bedutsen weromkomt ynstee fan fochtich.
Klearring is like wichtich as gearstalling. As de wisker yn in gland sit wêr't de klearring tusken stang en boarring tastiet dat de lippe troch fêstsette smoargens nei bûten treaun wurdt, sil er omkeare. Wy hawwe omkearde wiskers sjoen op masines dy't nea in ferhurde hiem ferlitten hawwe — de oarsaak wie in gland dy't 0,3 mm te grut makke wie, net it materiaal.
Geleiringen en sydbelesting: it útlijingsprobleem
Geleiringen — slitrigen, lagerstrips, geleibannen — segelje neat. Se hâlde de suier en stang konsintrysk sadat de segelingen har wurk dwaan kinne by de klearring wêrfoar't se ûntwurpen binne. As se slite, falt de suier op 'e boarring, iepenet de segelklearring oan ien kant, en begjint ekstrúzje.
| Geleimateriaal | Draachfermogen | Slitaazjegedrach | Temperatuerplafond | Beste gebrûk |
|---|---|---|---|---|
| PTFE-brons | Heech | Lege wriuwing, wat ynbêdding fan slytstof | Sa'n 200 °C | Stanggelieders en piston-slijtriggen op silinders mei hege syklus |
| Fenolyske stof | Hiel heech | Goed yn smoarge oalje, kin swellje yn wetterbasearre floeistof | Sa'n 120 °C | Swiere pistons, parse-silinders, hege sydbelesting |
| Glasfersterke nylon | Medium | Skuorjend foar it tsjinoerflak as it droech is | Sa'n 100 °C | Kosten-bepaalde OEM-pistons |
| PEEK (maagdlik of koalstof-fol) | Heech | Hiel lege slitaazje, dimensjonele stabiliteit | Sa'n 250 °C | Hite, hege-belesting of tinne-seksje lieders |
De dikte fan de liedring wurdt bepaald troch de speling dy't er tichtsje moat, net troch de seelgroef. In fersliten lieder fan 1,5 mm nominaal dy't 1,1 mm mjit, hat de diametrale speling al ferdûbele; de pistonseel dêrefter extrudeart no yn in gat dêr't er nea foar berekkene wie. Dat is it meganisme efter de measte klachten fan “de nije seels hawwe binnen in moanne fale”.
Druk, gat en ekstrúsje: it bepalen fan de back-up
Ekstrúsjewjerstân is earst in spelingprobleem, dan in materiaalprobleem. Eltse druksel hat in maksimale diametrale gat by in opjûne druk en temperatuer; gean der oer hinne en de seel kâldfloeit it gat yn, begjinnend by it hytste punt fan de syklus.
De praktyske regels dêr't wy mei wurkje op mobile silinders:
- Oant 16 MPa kin in 90 Shore A PU-seel meastentiids sûnder back-up rinne by standertspelingen.
- 16–25 MPa, foegje in inkele back-up ta oan de leechdrukside of spesifisearje in seel mei in yntegrearre anty-ekstrúsjehiel.
- 25–40 MPa, brûk in back-up oan beide kanten fan de O-ring, of in seel mei plestikfoarkant yn in sletten groef, en hâld it gat ûnder de wearde yn de tabel fan de leveransier foar dy temperatuer.
- Boppe 40 MPa, behannelje de ferbining as in hegedrukûntwerp: sletten groef, hurde back-up (PEEK of fol PTFE ynstee fan sêft PTFE), en in boarring dy't net trochbûcht ûnder belesting.
Temperatuer ferskoot al dy sifers. In PU-seel rated foar 40 MPa by 40 °C ferliest rûchwei de helte fan syn ekstrúsjemarge by 80 °C, om't it materiaal sêfter wurdt en de speling iepenet as de silinderbarrel útset. Masines dy't yn simmerhjitte wurkje mei swartferve barrels sjogge krekt dit.
Wurkje foar de eigentlike limiten fan in publisearre spelingstabel ynstee fan in thumbregel: Trelleborg syn bibleteek foar sealingoplossingen en de Hallite fluid power-katalogus beide tabulearje it maksimale gat tsjin druk, hurdens en temperatuer, en beide brûke de ISO 5597-húsfêstingsdimensjes dy't de measte graafmasine-glanden folgje.
Floeistof en temperatuer: de stille fariabele
Mineraal oalje by 50–80 °C is it maklike gefal, en de measte graafmasine-kits binne dêrfoar boud. Trije oare floeistoffen komme faak genôch foar om foar te plannen.
Bio-oalje (HETG, HEES). Ester-basearre floeistoffen hydrolysearje polyester PU en swelje guon NBR-mingsels. In polyester PU-stangseel yn in bio-oaljemasine kin binnen in seizoen hurdens ferlieze en in permaninte set nimme. Dit is ien fan de pear gefallen dêr't wy in polyether PU of in HNBR-mingsel oanriede ynstee fan it standertpart. Algemiene floeistofkaarten lykas Marc Rubber's seleksjegids foar O-ringmateriaal binne in ridlike earste screening, mar se beoardielje basismaterialen, net mingsels, dus befêstigje de spesifike kwaliteit by de leveransier.
Wetter-glykol (HFC). Minne smeareigenskippen, en it tastiet in protte PU-kwaliteiten oan. HNBR of NBR mei in PTFE-foarkant stangseel is it gewoane antwurd.
Hite omjouwing. In masine dy't yn in stielfabryk of in woastyn wurket, sjocht oalje by 90–100 °C. Standert PU is op syn limyt; HNBR foar de statyske seels en in PTFE-stapseel op de stang hâlde better stân as hokker PU-opwurdearring dan ek.
Gjin fan dizze feroarings is djoer yn de offertefaze. Se binne allegear djoer nei in fal, om't de kit werboud wurde moat en de masine stil stiet.
De parse-silinder: itselde hardware, oare prioriteiten
Parse-silinders rinne stadich, hyt en skjin. Dat keart it measte fan de graafmasine-logika om.
Stadige beweging betsjut gjin hydrodynamyske film. De seel rint grins-smeard, en de lip moat druk hâlde kinne wylst er hast stil stiet. Kompresjeset wurdt de dominante faalmodus, net abrasje. In mingsel mei in lege kompresjeset by 80 °C — metten neffens ASTM D395 Metoade B, 22 oere by 100 °C foar in ferlykbere beoardieling — is wichtiger as treksterkte.
Stive druk betsjut dat de back-up trochgeand wurk docht ynstee fan spitsen te oerlibjen. Op in parse fan 31,5 MPa sil in PTFE-back-up dy't kâldfloeit, oer moannen út de groef weikrûpe. Fol PTFE of PEEK, yn in sletten groef, is de duorsume kar.
Skjinne oalje betsjut dat de wisker in formaliteit is en de liedringen tinner kinne. It betsjut ek dat de boarringôfwurking meastentiids poerbêst is, wat in PTFE-foarkant seel by hiel lege wriuwing rinne lit — nuttich op in parse mei in stadige oanrin-slag dêr't stick-slip him as in mark op it wurkstik sjen lit.
Twa konfiguraasjes dekke de measte parsen: in stof-fersterke V-pakking-set foar de haadram, fersteld troch in gland-moer, en in kompakte PTFE-stapseel plus liedring foar de werom- en útwurp-silinders. De V-pakking ferneart slitaazje troch ferstelling te nimmen; de stapseel docht dat net, mar hat folle legere wriuwing.
In OEM-kit krúsferwize sûnder skea
Masine-eigners hawwe selden in seeltekening. Se hawwe in partnûmer út it ûnderdielboek, of in pûde mei âlde seels. Beide wegen wurkje, mei betingsten.
Partnûmer-krúsferwizing is fluch mar ûndjip: ien OEM-nûmer kin trije ferskillende silinderbouwen dekke oer de produksjerûn fan in model. Nei-merke-listings fan it soarte dat dizze distributeur publisearret binne nuttich om fêst te stellen wat in kit befetsje moat, en katalogussen lykas PPE helpe as in Amerikaansk-oarspronklik ekwivalint tsjin in OEM-nûmer kontrolearre wurde moat. Gjin fan beide fertelt jo de groefbreedte. Wy freegje altyd ek it silinderjitterij- as gearstallingsnûmer, en wy fergelykje de âlde sealdimensjes mei de tekening foardat wy in priisopjefte dogge.
It mjitten fan de âlde ûnderdielen is betrouberder, mits de ûnderdielen net ferneatige binne. Mjit de stangseal yn syn frije tastân en notearje it lipprofyl; mjit de breedte fan de suierseal oer de efterkant, net by de lip; mjit de dikte fan de liedring op fjouwer punten, want slitaazje is selden gelyk. Fotografearje de gland mei in skaal yn byld. Njoggen fan de tsien krúsferwizingsflaters dy't wy sjogge komme fan in mjitting dien op in opswollen of fersliten ûnderdiel ynstee fan in skjin ien.
Ynstallaasjeflaters dy't materiaalfalen neibeare
Fjouwer flaters foarmje it grutste part fan de “ferkeard materiaal”-beskuldigings dy't wy ûndersykje:
- Diagonaal snij of ôfskave lip oan ien kant. De seal waard oer in tried, spiebaan of skerpe glandrâne sleept. Taped de triedden, sjamferje de gland-ynrin, en bedek de seal mei systeemoalje foar it montearjen.
- Seal ferdraaid yn de groef, lek op ien punt. Drûch monteard, of rôlle ynstee fan fold yn de groef. Brûk in montearkegel en kontrolearje de sitting mei in fieler foardat de gland derop giet.
- Hurd, barsten lip nei 200 oeren. Ferkearde floeistof of in fersmoarge spoeling, gjin flater fan de gearstalling. Nim in monster fan de oalje en sykje nei oplosmiddel of wetteryngong foardat jo de spesifikaasje feroarje.
- Liedring mar oan ien kant trochsliten. In bûgde stang of in fersliten pinboarring set in permaninte sydbelesting op de gland. Kontrolearje de rjochtheid fan de stang en de diameter fan it pinboarring foardat jo de nije kit montearje.
Elk fan dizze kostet in kit en in dei masjinstilstand. Gjin fan allegear wurdt oplost troch in djoerder materiaal te keapjen.
Wat wy freegje by in RFQ foar in graafmasine
Us eigen RFQ-formulier foar mobile silinderkits hat acht rigels, en in folsleine ynstjoering krijt in priisopjefte yn in dei ynstee fan in wike:
- Masjinemerk, model en searjerige.
- Silinderposysje — giek, earm, bak, swivel, riden, hammer, thumb.
- Silindergearstalling as ûnderdielnûmer, plus boarring × stang × slach as bekend.
- Reliëfdruk en oft it circuit in buffersealgrêf hat.
- Oaljetype en normale bedriuwstemperatuer.
- Siteomstannichheden — groeve, sloop, tunnelbou, haven, lânbou.
- Oantal per jier en oft de bestelling ienmalich of pland is.
- Eventuele ferpakking- of markearringseasken foar werynferkeap.
Foar distributeurs is de achtste rigel wichtiger as se ferwachtsje. In kit ferpakt as in losse ponge ringen ferkeapet min oan in baly; deselde kit op in printe kaart mei it masjinemodel en in posysjediagram ferkeapet tsjin in premium. Dat is in ferpakkingsbeslissing, gjin sealingbeslissing, mar it is part fan wat in fabryk foar jo dwaan moatte kinne.
Wichtichste punten
- Graafmasine- en perssilinders diele hardware, net funksje. Drukrimpel, stangfaasje, sydbelesting en smoargens stjoere it ûntwerp yn tsjinoerstelde rjochtingen.
- Spesifisearje tsjin reliëfdruk plus ien marzje-stap, net tsjin nominale wurkdruk.
- De bufferseal is net opsjoneel boppe sawat 25 MPa op circuits mei hege syklus; it oerslaan dêrfan is de meast foarkommende weropbouflater dy't wy sjogge.
- Slitaazje fan de liedring iepenet de ekstrúzjespleet lang foardat de seal sels falt. Kontrolearje de lieddikte by elke weropbou.
- PU op 93–95 Shore A dekt de measte mobile silinders; bio-oalje, wetter-glykol en hjitte omjouwing freegje elk in spesifike feroaring fan gearstalling.
- De measte “materiaalfalen” binne ynstallaasjeskea of fersmoarge oalje. Diagnostisearje it slitaazjepatroan foardat jo de spesifikaasje feroarje.
- In folsleine RFQ — masjine, posysje, dimensjes, reliëf, floeistof, site — is mear wurdich as in foto fan de âlde seal.
As jo in float weropbouwe en de stapel posysje foar posysje besjen wolle, stjoer dan de silindertekening en de reliëfynstelling. Wy komme werom mei in foarstelde stiklist, de groefdimensjes dy't it nedich hat, en de twa of trije plakken dêr't it oarspronklike ûntwerp wierskynlik wer falle sil.
Besibbe lêsmateriaal op dizze side: wat in hydraulyske silindersealkit befettet en hoe't jo der ien bestelle, de tsien oarsaken fan hydraulysk sealfalen dy't wy it meast sjogge, en stangseals fersus suierseals.
De hiele stapel, út ien tekeningenset
In silinderstapel is in systeem, en wy jouwe dêr priisopjefte foar op dy manier: suierseals yn stap-seal- of belêste U-cup-foarm, stang- en bufferseals, wipers, liedringen, back-up-ringen en de O-ringen dêrûnder — yn PU, PTFE-gearstallings, NBR, HNBR en PEEK. Maten kinne in OEM-kit folgje of boud wurde neffens de groefdimensjes dy't jo mjitte.
Wêr't in kit krúsferwiisd wurdt, kontrolearje wy fjouwer nûmers foardat der wat priisde wurdt: boarring, stang, groefbreedte en it druk-spleetpear. In graafmasinekit dy't by de boarring past mar net by de groef is de djoerste soarte fan krekt. Modderkantfunksje fertsjinnet in wiper-oanbefelling; hege sydbelesting fertsjinnet in wanddikte fan de liedring, net in tsjokkere seal.
Stjoer de silindertekening, de OEM-ûnderdielnûmers of in foto fan de falle stapel mei de funksje fan de masjine, en wy stjoere in foarstelde stiklist werom, de groefdimensjes dy't it nedich hat en de punten dêr't it oarspronklike ûntwerp wierskynlik werhelje sil. Priis en levertiid folgje binnen in dei, engineeringbeoardieling fergees — sales@bosssealing.com of de kontaktformulier.