
In tekening dy't seit “O-ring, NBR 70, foar 1.000 in boarring” is gjin spesifikaasje. In tekening dy't seit AS568-214, NBR 70 is dat wol. It streepke-nûmer befettet de binnendiameter en de trochsneed yn ien koade fan trije sifers, en it docht itselde op in hydraulyske tekening yn Ohio, in pomp-revisysset yn Hamburch en in paklist yn in pakhûs yn Bangkok. Dat is de hiele wearde fan it SAE AS568-systeem: ien mjitkundetaal dy't oerienkomt tusken OEM's, distributeurs en reparaasjewurkplakken.
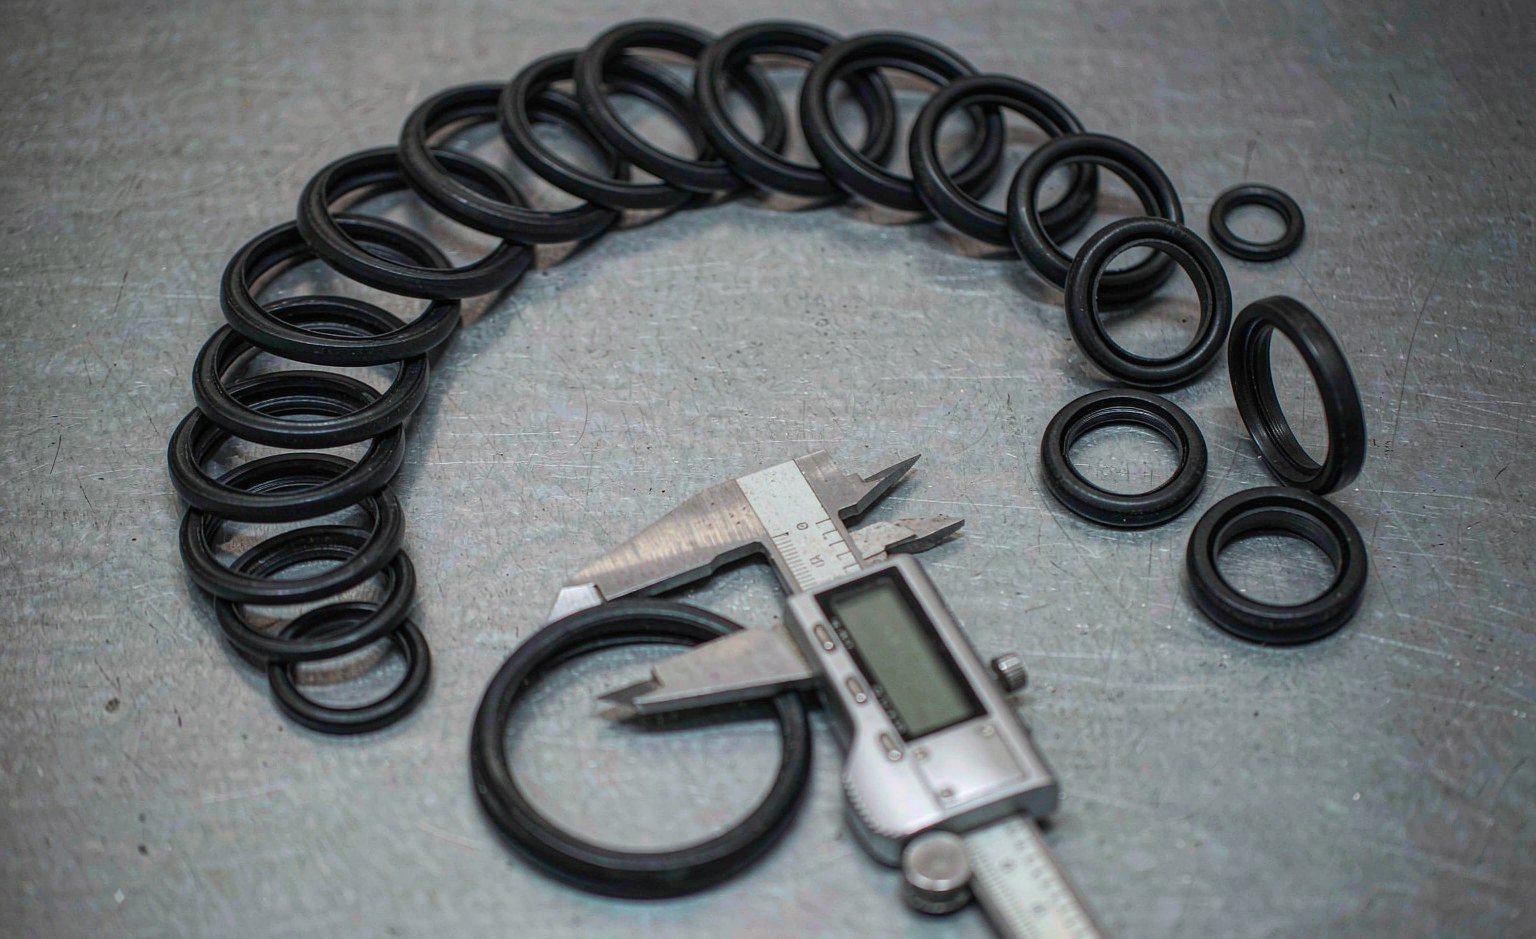
Wy produsearje en bewurkje O-ringen en ôfdichtingskomponinten foar hydraulyske, pneumatyske en rotearjende tapassingen, en de fragen dy't fan keapers komme geane selden oer it rubber. Se geane oer de sifers: wat betsjut -214 eins, hokker tolerânsje heart dêrby, en wat bart der mei de gearknipping as de groef bewurke is foar in oare trochsneed. Dit artikel beantwurdet dy fragen mei de werklike tabelwearden, net mei skattings.
De fiif trochsneed-riges
AS568 organisearret syn maten yn famyljes op basis fan trochsneed (CS). It earste sifer fan it streepke-nûmer fertelt jo de famylje, en de famylje leit de trochsneed fêst binnen in smelle tolerânsje. Fiif algemiene riges dekke it measte fluid-power-wurk, plus trije lytse spesjale maten ûnder de 1,78 mm koarde en in aparte 900-rige dy't reservearre is foar SAE rjochtdraad-buisfitting-bosskings (ORB-poarten).
| Rige | Streepke-berik | Nominale CS (in) | Nominale CS (mm) | CS-tolerânsje | Tipiese diens |
|---|---|---|---|---|---|
| 000 | -004 oant -050 | 0.070 | 1.78 | ±0,003 in | Lytse fittings, ynstrumintaasje, pneumatyk |
| 100 | -102 oant -178 | 0.103 | 2.62 | ±0,003 in | ORB-poarten, lytse silinders en kleppen |
| 200 | -201 oant -284 | 0.139 | 3.53 | ±0,004 in | Algemiene silinders, pompen |
| 300 | -309 oant -395 | 0.210 | 5.33 | ±0,005 in | Swiere hydraulyk, grutte flenzen |
| 400 | -425 oant -475 | 0.275 | 6.99 | ±0,006 in | Silinders mei grutte boarring, statyske flenzferbiningen |
Trije maten lizze ûnder de standertkoarde: -001, -002 en -003, mei trochsneden fan 0,040, 0,050 en 0,060 in (1,02, 1,27 en 1,52 mm). Se hawwe gjin metryske tsjinhinger yn ISO 3601-1 en tsjinje meast ynstrumintaasje. De 900-rige (-901 oant -932) is in hiel oar bist: mingde trochsneden, ôfmjitte foar SAE J1926 rjochtdraad-bosskingspoarten, en it is de muoite wurdich om as in eigen katalogus te behanneljen as jo foarried hâlde foar hydraulyske fittings.
As jo elk streepke-nûmer fan -001 oant -475 telle, listet AS568 sawat 349 algemiene maten plus de 20 bossmaten — yn totaal sa'n 369 mjitkundes. Yn 'e praktyk hâlde distributeurs de 100- en 200-rige folslein by, om't dy twa famyljes it grutste part fan silinder-, klep- en pomppakkingen dekke, en hâlde se de 300- en 400-rige op 'e planke foar grutte statyske ferbiningen. Us standert O-ring- en X-ring-oanbod folget deselde logika, mei de lichte 000-rige foar pneumatysk en ynstrumintwurk.
Wêr't de standert wei kaam — en wêrom't de letter minder wichtich is as jo tinke
It A-6C2 Seals Committee fan SAE International joech de oarspronklike AS568 út yn july 1971 om in echt logistyk probleem te einigjen: foar de standert spesifisearren Amerikaanske loftfeart- en militêre OEM's eigen O-ring-ôfmjittings, sadat reserveûnderdielen net útwikselber wiene, arkjen him fermannichfâldigen en fjildreparaasje in syktocht nei tekeningen waard. It Amerikaanske Ministearje fan Definsje naam letter SAE-AS568 oan foar pakking- en ôfdichtingsgebrûk, wat it streepke-systeem fêstsette yn militêre en yndustriële oanbesteging — en yn 'e âlde militêre ûnderdielnûmers dy't jo noch tsjinkomme sille. MS28775 pakking-oantsjuttings bygelyks, komme streepke foar streepke oerien mei AS568-maten, en dêrom lêst in offerte fan NOK of Parker foar in MS-ôfmjitte pakking deselde mjitkunde as in AS568-210.
It dokumint is troch ferskate ferzjes gien — AS568A, AS568B (2001), AS568C (2008, metryske ekwivalinten tafoege), AS568D (2014), AS568E (2020, technyske korreksjes), en AS568F, de hjoeddeiske letter. By de deistige oankeap seit nimmen “AS568F”: minsken sizze AS568, AS568A of gewoan “it streepke-nûmer”, en elke ferzje sûnt 1971 hat de mjitkunde fan it streepke-nûmer sels stabyl holden. In -214 besteld neffens AS568B yn 2005 en in -214 besteld neffens AS568F hjoed beskriuwe deselde ring. Dy efterútkompatibiliteit is de muoite wurdich om te witten as jo apparatuer ûnderhâlde dy't âld genôch is om te stimmen.
Ien warskôging heart by de skiednis: AS568 definiearret allinnich mjitkunde. De materiaalspesifikaasjes dy't dêrmei op loftfearttekeningen steane (AMS-ferbiningsoantsjuttings, militêre pakkingspesifikaasjes) binne aparte dokuminten mei har eigen goedkarringstrajekten. In leveransier dy't “AS568”-ringen oanbiedt sûnder te sizzen hokker materiaalspesifikaasje of sertifikaat derby heart, ferkeapet maat sûnder ynhâld.
Hoe't jo in streepke-nûmer op in tekening lêze
It streepke-nûmer is in yndeks yn in fêste tabel, gjin formule. It earste sifer kiest de trochsneed-famylje; de oare sifers rinne troch de binnendiameters binnen dy famylje, en stige mei sawat 1/16 inch (1,59 mm) per stap yn “e 100- oant 300-rige. Om't de keppeling in tabelopfreage is, kinne twa streepke-nûmers dy't numeryk tichtby elkoar ”lykje” yn ferskate riges mei ferskate trochsneden sitte — -114 en -214 binne hielendal net útwikselber.
Bûtendiameter is in referinsjeôfmjitting, gjin kontrolearre ôfmjitting: OD = ID + 2 × CS. Ynspeksje-ôfdielingen kontrolearje ID en CS en litte de OD gewurde, om't de tolerânsjes op ID bepale hoe't de ring him yn 'e pakking hâldt en gedraacht.
De tabel hjirûnder listet de streepke-nûmers dy't it meast foarkomme by hydraulysk en algemien-yndustrieel ûnderhâld, mei beide ienheidssystemen. As jo ôfdichtingssets op foarried hâlde, sitte de measte fan jo bewegende dielen yn 'e middelste tolve rigen.
| Streepke-nr. | CS (in / mm) | ID (in) | ID (mm) | OD (in) | Wêr't it foarkomt |
|---|---|---|---|---|---|
| -006 | 0.070 / 1.78 | 0.114 | 2.90 | 0.254 | Ynstrumintaasje-poarten |
| -010 | 0.070 / 1.78 | 0.239 | 6.07 | 0.379 | Lytse skroeffittings |
| -110 | 0.103 / 2.62 | 0.362 | 9.19 | 0.568 | SAE ORB-fittings |
| -116 | 0.103 / 2.62 | 0.676 | 17.17 | 0.882 | Middelgrutte fittings, lytse kleppen |
| -210 | 0.139 / 3.53 | 0.739 | 18.77 | 1.017 | Klepglânen |
| -214 | 0.139 / 3.53 | 0.984 | 24.99 | 1.262 | Gewoane silinder- en pompglân |
| -219 | 0.139 / 3.53 | 1.296 | 32.92 | 1.574 | Stang- en sûgerglânen |
| -325 | 0.210 / 5.33 | 1.859 | 47.22 | 2.279 | Grutte flenzen |
| -335 | 0.210 / 5.33 | 2.688 | 68.27 | 3.108 | Swiere statyske ferbiningen |
| -437 | 0.275 / 6.99 | 5.350 | 135.89 | 5.900 | Silinders mei grutte boarring |
Ien opmerking oer identifikaasje yn it fjild: as in ring sûnder markearring binnenkomt, mjit dan ID en CS mei in skúfmaat en fergelykje beide sifers mei de tabel. Fergelykje nea allinnich op OD — in -214 en in metryske 25 × 3,5-ring binne hast identyk op OD, mar ferskille genôch op CS om de squeeze en de glânfolje te feroarjen. Us eardere artikel oer hoe't men in O-ring korrekt mjit behannelt de skúfmaattechnyk en de gewoane mjitfallen.
Wat AS568 regelet — en wat it oan de materiaalspesifikaasje oerlitten
AS568 is in gruttestandaard. It leit ID, CS, tolerânsjes en de dash-nûmerkoade fêst. It seit neat oer compound, durometer, kleur of sertifisearring. Dy steane op de oankeaporder as in aparte materiaaloanrop: in AMS-spesifikaasje foar loftfeart, in troch de FDA beoardiele compound foar kontakt mei iten, of gewoan “NBR 70 Shore A” foar yndustrieel wurk. As in klant ús in RFQ stjoert dêr't allinnich “AS568-214 Viton” yn stiet, is it earste dat ús offerte docht it fêststellen fan de eigentlike compound-easken, want “-214” allinnich garandearret de geometry en neat oars.
Wat tolerânsjes oanbelanget, binne de grinzen fan de dwerssnede strak en unifoarm: de 0,070 in- en 0,103 in-searjes hawwe ±0,003 in (±0,08 mm), oprinnend nei ±0,006 in (±0,15 mm) foar de 6,99 mm-kord. De tolerânsje fan de binnendiameter skaalet mei de grutte. Yn metryske termen, mei ISO 3601-1 Klasse B-bannen dy't de AS568-wearden nau folgje, hat in -020 (21,95 mm ID) ±0,28 mm, in -035 (56,87 mm ID) ±0,55 mm, en in -050 (133,07 mm ID) ±1,0 mm. Loftfeartoanroppen meitsje dit fierder strak mei har eigen AMS-P-materiaal- en ynspeksjeeasken — leveransiers dy't dy merk betsjinje, wurkje yn Klasse A of strakker en sizze dat eksplisyt op it dimensjonele rapport.
Foar keapers dy't offertes fergelykje, is de praktyske fraach net oft in leveransier “AS568 foldocht” (elke betûfte foarmjende wurkpleats docht dat), mar hokker tolerânsjeklasse it sertifikaat neamt en oft it per lot of per foarmholte metten wurdt. Wy mjitte per lot op produksjeringsringen en per holte by nije matriisôffrege; dat is it nivo fan detail dat in werhellbere leveransier fan in goedkeape skiedt. It ISO 3601-gruttesysteem rint parallel oan AS568 mei syn eigen definysjes fan Klasse A- en B-tolerânsjes, en it mingen fan dy twa yn ien glân is in ûntwerpfout dêr't wy hjirûnder op weromkomme.
Fan dash-nûmer nei groef: squeeze, folje en stretch
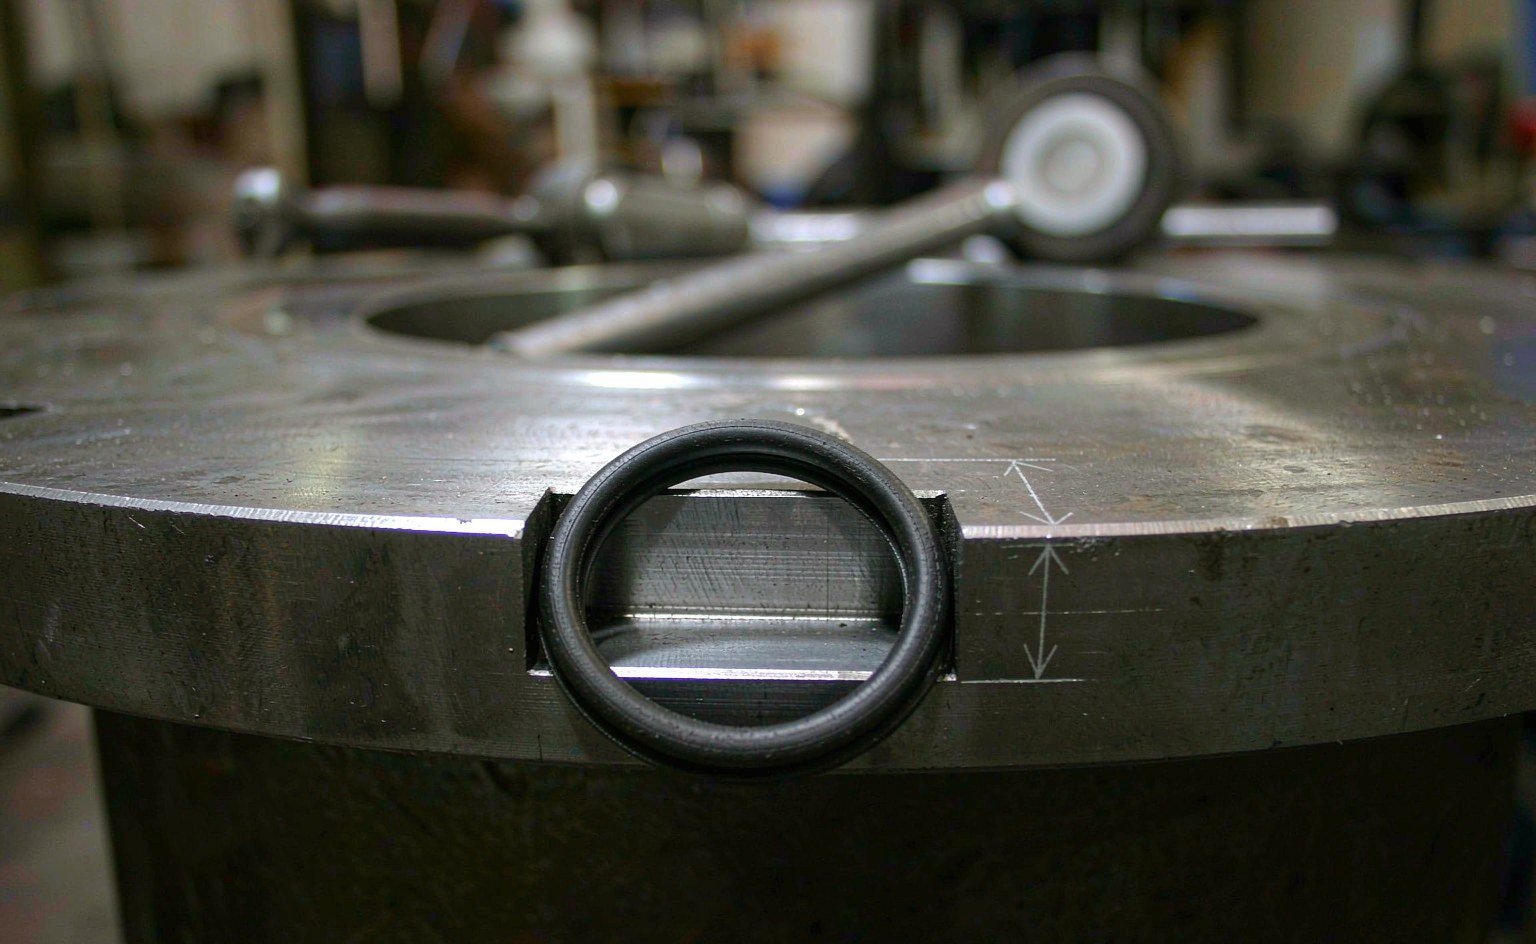
It dash-nûmer fertelt jo allinnich hokker ring jo kocht hawwe. Oft er ôfslút hinget fan trije ferhâldingen tusken de ring en it glân:
- Squeeze = (CS − glândjipte) ÷ CS. Statyske flakglânen rinne 20–30%; statyske radiale glânen rinne 15–25%; glidende (dynamyske) glânen rinne 8–16%, mei pneumatyske tapassingen mei lege wriuwing oan de ûnderkant fan dy bân.
- Stretch = (groef-ID − ring-ID) ÷ ring-ID. Hâld it ûnder sawat 5%. Mear stretch as dat makket de dwerssnede tinner, sleept de ID-tolerânsje yn de berekkening en befoarderet spiraalfalen yn dynamyske tsjinst.
- Glandfol = dwerssnede-oerflak fan de ring ÷ dwerssnede-oerflak fan de groef. Rjochtsje op 60–85%, en kies by foarkar de lege kant wannear't de compound yn de systeemfloeistof swellje kin.
De groefbreedte moat sawat 1,3–1,5 × CS wêze, sadat de ferfoarme ring earne hinne kin. De wearden hjirûnder wjerspegelje glândimensjes yn de styl fan ISO 3601-2, dy't oerienkomme mei de glântabellen dêr't de measte AS568-hurdwêre eins nei masjinearre wurdt. Tink derom hoe't it squeeze-persintaazje sakket as de dwerssnede grutter wurdt — in 6,99 mm-ring by 14–17% squeeze leveret in gruttere absolute squeeze-ôfstân as in 1,78 mm-ring by 25%, en dêrom tolerearje grutte statyske ferbiningen losser masjinearjen.
| CS (mm) | Statyske glândjipte (mm) | Statyske squeeze | Dynamyske glândjipte (mm) | Dynamyske squeeze | Groefbreedte (mm) |
|---|---|---|---|---|---|
| 1.78 | 1.30 – 1.35 | 24 – 27% | 1.47 – 1.50 | 16 – 17% | 2.4 – 2.5 |
| 2.62 | 2.00 – 2.05 | 22 – 24% | 2.20 – 2.22 | 15 – 16% | 3.4 – 3.6 |
| 3.53 | 2.70 – 2.82 | 20 – 24% | 2.95 | 16% | 4.6 – 4.7 |
| 5.33 | 4.20 – 4.34 | 19 – 21% | 4.50 – 4.60 | 14 – 16% | 6.9 – 7.0 |
| 6.99 | 5.74 – 5.80 | 17 – 18% | 5.90 – 6.00 | 14 – 15% | 9.0 – 9.1 |
De oerflakôfwurking foltôget it glân. Statyske ôfslútflakken wolle Ra ≤ 1,6 µm; dynamyske glidflakken hawwe Ra 0,2–0,4 µm nedich, slein of polyst, oars sil de ring binnen wiken ôfsliten en lekke. It artikel oer oerflakôfwurking fan groeven behannelt de faltekens yn detail. Brûk elke groefrâne R0,2–0,5 ôf en sjamfearje ynliedingen 15–20° — in skerpe poartrâne is de meast foarkommende oarsaak fan kerven dy't by yngongskontrôle fûn wurde.
In útwurke foarbyld: it glân bouwe foar in -214
Sifers meitsje de ferhâldingen konkreet, dus nim de meast foarkommende algemiene grutte, de -214 (0,984 in / 24,99 mm ID, 0,139 in / 3,53 mm CS), en ûntwerp in statysk radiaal glân deromhinne.
Knip. Kies in statyske radiale djipte fan 2,75 mm. Squeeze = (3,53 − 2,75) ÷ 3,53 = 22.1% — binnen de bân fan 15–25% foar radiale statyske tsjinst. As itselde glân in reciproke stangôfsluting wie, soe de djipte iepenje nei sawat 2,95 mm, wat 16,4% jout, en dat ruilet lekmarzje foar wriuwing en waarmte.
Glânbreedte en folje. Groefbreedte by 1,33×CS is 4,7 mm. Dwerssnede-oerflak fan de ring = π/4 × 3,53² = 9,79 mm². Dwerssnede-oerflak fan de groef (it holte benadere as breedte × djipte, sa't de measte wurkpleatsen it kontrolearje foar't it CAD-model draait) = 4,7 × 2,75 = 12,9 mm². Folje = 9,79 ÷ 12,9 = 76% — noflik binnen it doel fan 60–85% en mei genôch romte foar in beskieden thermyske útsetting fan it mingsel. As de systeemfloeistof it mingsel mear as in pear prosint útset, ferleegje dan de breedte nei de boppekant fan 'e bân of kontrolearje de foljen opnij tsjin 'e útsette trochsneed.
Utlizzen. De ID fan 'e ring is 24,99 mm. Foar in ring dy't op 'e suiger monteard is (ring útlutsen oer de suigergroef), jout in groefdiameter fan 25,75 mm útlis = (25,75 − 24,99) ÷ 24,99 = 3.0% — legaal, mar tink deroan dat útlis de trochsneed mei sawat 1,5% fertjintet en dat de knipberekkening de ynstallearre trochsneed brûke moat, net de frije, as de útlis de limyt fan 5% benei komt.
Ekstrúzje. By hokker druk hat dizze pakkingbus in stipe-ring nedich? Dat hinget ôf fan 'e diametrale spieling en de hurdens fan it mingsel — in 90 Shore A NBR mei in strakke spieling fan 0,1 mm giet folle fierder as wat in 70 Shore A-mingsel yn in spieling fan 0,3 mm ferneart. De folsleine logika stiet yn ús artikel oer wêrom't hydraulyske ôfdichtingen by hege druk lekje, mar de ûntwerpgewoante is ienfâldich: beslút de fraach oer de stipe-ring by it ûntwerpen fan 'e pakkingbus, net nei de earste demontearring.
Brûk deselde fjouwer sifers — knipping, foljen, útlis, ekstrúzjespieling — tsjin elk dash-nûmer en elke pakkingbus, en it tekenpetear mei in leveransier wurdt in útwikseling fan fiif minuten ynstee fan in wike e-mail. De yngenieurs fan leveransiers kinne in kandidaat-pakkingbus yn ien trochgong tsjin har mingselgegevens kontrolearje as alle fjouwer sifers tagelyk oankomme.
Hurdens en mingsel: de oare helte fan 'e oantsjutting
Om't AS568 by de geometry ophâldt, komt de mingselbeslissing apart — en dy feroaret hoe't deselde ring him yn deselde pakkingbus hâldt en draacht. De wurkferkennings:
- 70 Shore A tsjin 90 Shore A. It hurder mingsel wjerstiet ekstrúzje better en hat minder knipping nedich om gas te ôfdichtsjen; it sêfter mingsel past him better oan ûnfolsleine oerflakken oan en ôfdichtet by legere kontaktbelestingen. De measte yndustriële hydraulyk brûkt 70 Shore A mei stipe-ringen dy't de ekstrúzjeplicht nimme; loftfeart-pakkingbussen brûke faak 90 Shore A-mingsels neffens AMS-oantsjutting.
- De mingselfamylje stelt it temperatuer- en gemyske berik fêst. Deselde -214 yn NBR tsjinnet −40 oant +100 °C yn oaljebasearre media; yn FKM oerlibbet er +200 °C en agressive gemy; yn EPDM kin er stoom en glykol oan, mar giet er dea yn petroleumoalje. De geometry is konstant; it medium beslút de famylje.
- It gedrach fan kompresjeset skaalet mei hurdens en mingsel, net mei grutte. In 70 A NBR -214 en in 90 A FKM -214 yn identike statyske pakkingbussen ferâlderje oars: de FKM hâldt syn foarm by temperatuer, de NBR nimt in set en ûntspant. Langduorjende statyske tapassingen (klepstielen, testapparatuer, akkumulators foar feiligenssirkwy) moatte selektearje op kompresjeset-gegevens, net op priis.
As jo in RFQ stjoere, neam dan alle trije: dash-nûmer, mingselfamylje, hurdens. “AS568-214, FKM 75” is in folslein geometrysk en materiaal útgongspunt; in offerte kin deselde dei weromkomme. “AS568-214 O-ringen” begjint in petear — meastentiids deselde trije fragen, elke kear.
Trije flaters dy't by de yngongskontrôle opkomme
1. In metryske ring yn in inch-pakkingbus sette (of oarsom). In ring fan 25 × 3,53 liket op in -214 en ferskilt in fraksje fan in millimeter — krekt genôch om de knipping ûnder de lekdrompel te drukken of it foljen boppe de útsettingslimyt. De oplossing is administratyf, net technysk: printsje it dash-nûmer (of de ISO-koade) op 'e tekening en wegerje substitúsjes sûnder weromkontrôle fan 'e pakkingbus. Wy hâlde in konverzje-notysje yn elke offerte dy't in substitúsje oer standerts hinne omfettet, en wy freegje om 'e tekening fan 'e pakkingbus foardat wy ien goedkarre.
2. Utlizze om te passen. Underhâldstsjinsten ynstallearje in ring ien maat te lyts om't er yn 'e laad leit. Boppe sawat 5% útlis fertjintet de trochsneed, sakket de effektive knipping, en yn wjersidich wurkjende tsjinst begjint de ring te spiralisearjen. As it krekte dash-nûmer net beskikber is, wint in oanpasbere oanpak — in stipe-ring en de krekte ring, of in kit — it altyd fan in útlutsen ferfanger. Leveransiers mei betsjuttingsfolle foarrie bestean krekt om't dizze flater djoer is; algemiene referinsjes lykas Seal Sales en ERIKS publisearje de folsleine dash-nûmer-tabellen iepen, dus “wy koene de maat net fine” is in foarrieprobleem, net in ynformaasjeprobleem.
3. De bûtenste diameter as de kontrolearre diminsje behannelje. OD is ID + 2×CS, in referinsjewearde. Keapers dy't leveransiers allinnich op OD kwalifisearje, litte CS ôfdwale, en CS is wat de knipping fêststelt. Kontrolearje ID en CS; lit de OD lânje wêr't er lânet.
AS568, ISO 3601 en JIS B 2401 op ien oankeaporder
Globale apparatuer mingt alle trije systemen. AS568 dominearret Noard-Amerikaanske en loftfeart-hardware; ISO 3601 draacht de metryske maten yn Jeropeeske en hieltyd mear globale masines; JIS B 2401 definiearret de Japanske P-, G- en S-searjes mei har eigen trochsneden. Der is gjin direkte konverzje fan koade nei koade — in “tichtby” JIS-ring by in -214 kin genôch ferskille yn ID om yn in boarring fan 25 mm fan belang te wêzen.
Trije regels hâlde hardware mei meardere standerts sûn. Earst, konvertearje op mjitten geometry (ID en CS yn mm), en ferifiearje dan de pakkingbus tsjin it keazen standert — de ferskillen yn tolerânsjeklassen fan ISO 3601 meitsje in konverzje fan koade nei koade ûnmooglik. Twad, neam it standert op 'e PO-regel, net allinnich de diminsjes, sadat it sertifikaat by de oantsjutting past. Tred, as de hardware Amerikaansk is en de tekening dûbelsinnich, nim dan standert AS568 en sis dat yn 'e RFQ — dat iene wurd ferkoartet de offertesyklus, om't it foarmplan, de ark-kontrôle en de tolerânsjeklasse allegear dêrút folgje. Yndustriële referinsjekatalogussen lykas Precision Polymer Engineering en ôfdichtingsfabrikanten lykas Trelleborg, waans hânboeken foar pakkingbusûntwerp de AS568-tabellen neist kniplingsrjochtlijnen werjouwe, folgje deselde tabel — dat is it punt fan in standert: it dash-nûmer betsjut oeral itselde. It krúskontrolearjen fan 'e tabel fan in leveransier tsjin in fabrikant-hânboek duorret tsien minuten en fangt transkripsjeflaters op foardat se in groef berikke.
Foarrie-strategy: hokker dash-nûmers in distributeur echt nedich hat
Foar distributeurs en bouwers fan ôfdichtingskits is de folsleine tabel fan 369 maten in loftspiegeling — de fraach konsintrearret him sterk. Op basis fan wat troch ús fabryksferstjoeringen giet en wat hannelsklanten wer bestelle, sjocht in praktysk foarrieplan der sa út:
- Folsleine 100- en 200-searje (-102 oant -178, -201 oant -284) yn twa mingsels: NBR 70 en FKM 75. Dizze twa famyljes dekke de mearderheid fan 'e silinder-, klep-, pomp- en ORB-fittingspakkingbussen wrâldwiid, en kitbouwers helje der hieltyd út.
- De 000-searje yn NBR 70 en EPDM 70 foar pneumatyske en wetterbasearre tsjinst — it berik -006 oant -025 allinnich al beantwurdet de measte fersiken foar ynstruminten en fittings.
- Selektearre 300- en 400-searje yn FKM en NBR foar grutte statyske ferbiningen: -309 oant -395 yn 'e maten dy't jo pleatslike yndustry echt brûkt (itensapparatuer neiget nei de lytsere 3xx-maten; mynbou en marine nei de gruttere en de 4xx-searje).
- De 900-searje boss-ôfdichtingen yn NBR 70 en FKM 90 as jo hydraulyske fittings- en manifoldklanten tsjinje — 20 maten, hege omset, hast gjin konkurrinsje fan leveransiers dy't allinnich metrysk leverje.
- Ien lege-temperatuer- en ien itensfeilige line yn 'e fluchst ferkeapjende (-009, -010, -012, -110 oant -116, -210 oant -219): lege-temperatuer NBR of HNBR foar bûtendoarapparatuer, en in FDA-beoardiele mingsel foar de bellers út itens-, farma- en drinkwettersektor.
De rekkenkunde dy't dit wurkje lit: in folsleine foarrie fan twa famyljes en twa mingsels foar de 100+200-searje is sawat 160 line-items — in planke oan 'e muorre, gjin pakhûs. Elk dash-nûmer op dy planke ferfangt tsientallen ferskillende masines, dat is it stille foardiel fan in maatstandert: foarrie flakket de fraach op in manier dy't eigen maten nea dogge. It gefolch is dat de priisdruk him ek konsintrearret, om't elke distributeur deselde -214 NBR-ring op foarrie hat. Wêr't distributeurs oan 'e priisfal ûntkomme, is beskikberens fan mingsels, tolerânsjesertifisearring en reaksjefermogen by lytse batches — de net-geometryske helte fan 'e oantsjutting, dy't ek de helte is dy't AS568 net standertisearret.
As de eask fan in klant fan 'e planke falt — in ûngewoan mingsel, in strakke tolerânsjeklasse, in net-standert maat ôflaat fan AS568-geometry — dan is dat it petear oer op maat meitsjen, en dêr ferpleatst de offerte him fan plankepriis nei spesifikaasjebeoardieling. It dash-nûmer bliuwt it anker: ark- en ynspeksjeplannen begjinne allegear by de tichtstbye AS568-geometry.
Wichtichste punten
- AS568 hat fiif trochsneedsearjes foar algemien gebrûk (0,070 / 0,103 / 0,139 / 0,210 / 0,275 inch), sawat 349 maten, plus in 900-searje fan 20 maten foar ORB-boss-poarten.
- It dash-nûmer is in tabelindex, gjin formule; ID is de kontrolearre diminsje en OD is allinnich referinsje (OD = ID + 2×CS).
- CS-tolerânsjes rinne fan ±0,003 in op de twa lytste koarden oant ±0,006 in op 0,275 in; ID-tolerânsje wurdt breder mei de grutte (bgl. ±0,28 mm by 21,95 mm ID).
- AS568 leit allinnich de geometry fêst — compound, hurdens en sertifisearring hingje ôf fan 'e materiaaloantsjutting.
- Untwerp de gland op 'e ring: squeeze 15–25% statysk radiaal (20–30% flak, 8–16% dynamysk), stretch ûnder 5%, foljen 60–85%, breedte sa'n 1,3–1,5×CS.
- Ferfang nea in metryske ring foar in dash-nûmer sûnder squeeze en foljen op 'e nij te kontrolearjen tsjin 'e werklike gland-ôfmjittings.
Dash-nûmers, compounds en groeven op ien bestelling
AS568 dash-nûmers binne de wurktaal fan ús O-ring-oanbod: de folsleine dwerssnitsearje yn NBR, FKM, EPDM, silikoan, HNBR en FFKM, yn standert- en net-standertcompounds, mei grutte, tolerânsjeklasse en kwaliteitsgraad fermeld op “e bestelling. Metryske en JIS-grutten wurde itselde behannele, en de tekening draacht de standert yn stee fan in noat dy't ”ekwivalint" seit.
Dêr't wy wearde tafoegje is by de gland. As in dash-nûmer ferfongen wurdt, kontrolearje wy squeeze, stretch en foljen tsjin 'e groef foardat de ûnderdielen ferstjoerd wurde, en wy sizze it as de neiste dash-grutte net de neiste pasfoarm is. Hurde en compound wurde as aparte oantsjuttings offearre, om't se it kompresjeset en ekstrúsjegedrach folle mear beynfloedzje as de dwerssnittolerânsje.
Stjoer de dash-nûmers of de groeftekening mei it compound en de tapassing, en jo krije in offerte mei grutte, klasse, graad en levertiid dúdlik oanjûn — meastentiids binnen 24 oeren. Skriuw nei sales@bosssealing.com of brûk de kontaktformulier; de technyske beoardieling is fergees.