
Un retén rotativo se elige en tres niveles: material del labio, diseño del retén y estado del eje — y la mayoría de las devoluciones por fugas se remontan a una decisión omitida en uno de esos niveles. La tabla de materiales va primero porque la temperatura y la velocidad periférica descartan más rápido que cualquier otro factor. La familia de diseño —labio elastómero, labio de PTFE o casete— va en segundo lugar. El eje queda al final en el plano, pero primero en las estadísticas de fallo: un retén correcto que funciona sobre una contracara deficiente sigue fugando. Esta guía recorre los tres en el orden en que realmente ocurre una selección, con los números que usamos en el banco cuando un cliente nos envía un plano de eje y un rango de operación.
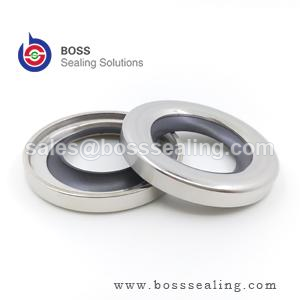
Qué hace realmente el labio
Un retén radial de labio no establece contacto metal-caucho sobre una superficie mojada. En condiciones adecuadas, el labio se desliza sobre una película de aceite hidrodinámica de aproximadamente 1–3 µm de espesor, generada por la rotación del eje y estabilizada por el patrón microscópico de asperezas de la superficie del eje. La función del retén es mantener esa película con el espesor correcto: si la película es demasiado gruesa, el aceite se bombea hacia fuera del labio; si colapsa, el labio trabaja en contacto límite en cada arranque, desgastándose a sí mismo y al eje. La banda de contacto es deliberadamente estrecha —unas décimas de milímetro— para que la carga radial se concentre en un menisco estable en el lado del aire.
De ello se derivan dos consecuencias que rigen todo lo demás en este artículo. Primero, el calor por fricción se genera en un volumen muy pequeño: la interfaz del labio suele estar entre 15 y 40 °C más caliente que el fluido en masa, lo que significa que un cárter a 90 °C ya está exigiendo a un labio de NBR sobrevivir cerca de su límite de material de 100 °C. Segundo, la superficie del eje no es un espectador pasivo: es la mitad del sistema tribológico, y su acabado, dureza y patrón de rectificado deciden si esa película de aceite puede existir siquiera.
Los cuatro materiales de labio y sus rangos
El material del labio es el primer filtro porque es el menos negociable. Los datos publicados por los fabricantes (incluidos los límites de catálogo ampliamente citados de Trelleborg y otros productores de retenes —véase la gama de retenes rotativos de Trelleborg para las fichas técnicas actuales de cada familia) convergen en los rangos que se indican a continuación.
| Material del labio | Temperatura continua | Velocidad periférica máx. | Compatibilidad con aditivos EP/AW | Funcionamiento en seco |
|---|---|---|---|---|
| NBR (nitrilo) | −40 a +100 °C | ~12–14 m/s | Aceptable — se hincha con aceites agresivos de tipo GL-5 | Deficiente |
| ACM (poliacrilato) | −20 a +150 °C | ~18 m/s | Excelente — el material para aditivos EP | Deficiente |
| FKM (fluoroelastómero) | −30 a +200 °C | ~35 m/s | Buena — verificar con sintéticos calientes y muy aditivados | Aceptable |
| Labio de PTFE | −60 a +250 °C | 40+ m/s | Esencialmente inerte | Excelente |
Lea la tabla como una escala de descarte. Un aceite en masa a 110 °C elimina el NBR por suave que sea la velocidad. Una caja de engranajes que funciona con un sintético muy aditivado a temperatura acorta drásticamente la vida del NBR: el ACM o el FKM suelen durar dos o tres veces más en la misma carcasa, y ahí la diferencia de precio del material se amortiza con las paradas evitadas. Existen labios de silicona para aplicaciones especiales y alimentarias, pero su resistencia al desgaste mecánico es limitada en servicio rotativo continuo, por lo que los tratamos como una opción de nicho y no como una fila de la tabla.
La velocidad es el primer cálculo real
La velocidad periférica, no las RPM, decide si un labio sobrevive. El cálculo ocupa una sola línea:
v = π × d × n / 60.000 (m/s), donde d es el diámetro del eje en milímetros y n es la velocidad en RPM.
Un eje de 45 mm a 1450 RPM da v = 3,4 m/s, cómodo para NBR. El mismo eje de 45 mm en una extensión de motor a 3600 RPM da 8,5 m/s: sigue dentro del rango del NBR, pero el calor por fricción ahora eleva la interfaz del labio 30 °C o más por encima del cárter, por lo que un cárter a 90 °C ya no es una aplicación para NBR. Un husillo de 25 mm a 12.000 RPM da 15,7 m/s: por encima de todos los elastómeros salvo el FKM, y marginal incluso en este; este es territorio del labio de PTFE.
Los valores de referencia estándar, incluidos los requisitos de acabado superficial y dureza construidos en torno a ellos, están documentados en ISO 6194-1 y DIN 3760, y son referenciados por recursos de ingeniería práctica como The Engineering ToolBox. Cuando una velocidad calculada supera los 12–15 m/s, pase a FKM; por encima de unos 20 m/s, especifique un labio de PTFE y prepare la contracara del eje en consecuencia.
Diseños de labio elastómero: qué hacen el muelle y el labio guardapolvo
El clásico retén radial de eje con labio elastómero —carcasa metálica, diámetro exterior recubierto de caucho, muelle de retención y labio recortado— sigue siendo la opción por defecto para la gran mayoría de los servicios rotativos por debajo de aproximadamente 0,5 bar de presión. Cada componente se justifica. El muelle de retención mantiene una carga radial constante a medida que el labio se desgasta, adopta una deformación permanente por envejecimiento térmico o absorbe pequeñas desalineaciones del eje; un labio que “se nota apretado al tacto” sin su muelle pierde la presión de contacto en pocas semanas a temperatura. El diámetro exterior de caucho sella contra el mecanizado del alojamiento de la carcasa, que nunca es tan liso como afirma el plano, y absorbe la diferencia de dilatación térmica entre una carcasa de aluminio y un inserto de acero.
Dos mejoras de diseño cubren la mayoría de las condiciones de campo. Un segundo labio guardapolvo orientado hacia el exterior mantiene las salpicaduras, la arenilla y el agua de lavado lejos del labio primario, pero duplica la fricción en la interfaz, por lo que reduce la capacidad de velocidad: utilice un retén con labio guardapolvo una clase de velocidad por debajo. Cuando la presión supera aproximadamente 0,5 bar —cárteres de bombas, cavidades de motores, cubos planetarios—, un labio estándar se abre o se desgasta por completo. Los diseños equilibrados en presión con un labio reforzado y más corto soportan varios bar; más allá de eso, la respuesta correcta es un cierre mecánico de caras, no un labio más grande.
Retenes de labio de PTFE: dónde justifican su precio
Los labios de PTFE invierten la lógica del sellado. El PTFE no se puede moldear como el caucho, por lo que el labio se mecaniza con precisión a partir de una pieza en bruto sinterizada o extruida por prensado y se retiene mecánicamente en la carcasa. No hay muelle de retención: el labio se conforma con una geometría de interferencia que se apoya en su propia memoria flexural —el labio de “memoria conformada”— para mantener el contacto. La banda de contacto es mucho más ancha que la de un labio elastómero, con una carga unitaria mucho menor, que es exactamente lo que permite velocidades superficiales superiores a 35–40 m/s y temperaturas continuas de hasta 250 °C con excursiones breves más altas. El material es esencialmente inerte a disolventes, ácidos, combustibles y la mayoría de los medios de proceso, y tolera arranques en seco que destruirían un labio de NBR o FKM en minutos.
Los diseños de labio de PTFE de alto rendimiento son un campo de ingeniería maduro y documentado —especialistas como Precision Polymer Engineering publican los rangos que resumimos aquí— y nuestra propia línea de retenes de PTFE energizados por muelle cubre las variantes rotativas y oscilantes en las que un labio polimérico más un muelle metálico sustituyen por completo al elastómero.
La columna honesta: los labios de PTFE cuestan varias veces lo que sus equivalentes elastómeros, son menos tolerantes a la excentricidad del eje, al patrón de paso y a los defectos superficiales porque el labio rígido no puede adaptarse, y los daños de instalación son menos reparables: un labio de PTFE muescado no se recupera como lo hace parcialmente el caucho. Especifique PTFE cuando la velocidad, la temperatura o la química descarten realmente el elastómero; especificarlo en exceso en un servicio moderado de caja de engranajes a 4 m/s no aporta nada.
El eje es la mitad del retén
Ninguna tabla de materiales sobrevive a una contracara deficiente. Los requisitos siguientes provienen de la práctica de ISO 6194 y son los valores que ponemos en los planos de proveedores.
| Parámetro del eje | Labio elastómero | Labio de PTFE | Por qué importa |
|---|---|---|---|
| Rugosidad superficial Ra | 0,2–0,8 µm | 0,1–0,4 µm | Demasiado rugoso abrasa el labio; demasiado liso no retiene la película de aceite |
| Dureza de la contracara | ≥ 45 HRC | ≥ 50 HRC | Por debajo de esto, el labio mecaniza una ranura de desgaste en el eje |
| Servicio con contaminación por partículas abrasivas | 55+ HRC o camisa endurecida | Se prefiere camisa endurecida | Las partículas abrasivas incrustadas convierten el labio en una herramienta de rectificado |
| Rectificado de penetración | Obligatorio — sin paso de mecanizado | Obligatorio, más fino | Un patrón de rectificado helicoidal bombea el aceite hacia fuera como un tornillo de Arquímedes |
| Excentricidad y desalineación | Según los límites de ISO 6194 | Más estricto — un labio rígido no se adapta | La excentricidad excesiva rompe el menisco en el lado del aire en cada revolución |
Dos notas relativas al eje ahorran dinero de verdad. Primero, un eje que ya ha funcionado con un retén durante años suele presentar una ranura de desgaste en la posición del labio; montar el nuevo retén sobre la ranura antigua provoca fugas desde la primera rotación. La solución correcta más económica es una camisa de reparación de pared fina prensada sobre el eje hasta un diámetro nuevo — un artículo de catálogo estándar, no un trabajo de mecanizado. Segundo, cuando se rectifica un alojamiento, compruebe que el chaflán del taladro sigue guiando el retén de forma escuadrada; un retén introducido torcido daña su propio labio antes de que la máquina llegue a funcionar.
Ajuste de la familia de diseño al servicio
| Servicio | Primera opción | Alternativa | Razonamiento |
|---|---|---|---|
| Reductor industrial limpio, aceite < 90 °C, v < 8 m/s | NBR de labio simple | FKM para una larga vida útil | Optimizado en coste; el NBR queda totalmente dentro de su rango |
| Aceite sintético con aditivos EP, cárter 100–140 °C | ACM | FKM | El ACM existe por su resistencia a los aditivos; el FKM gana en velocidad |
| v = 15–35 m/s, cárter caliente | FKM, eje endurecido | Labio de PTFE por encima de 35 m/s | El calor por fricción, no el fluido, es el causante del fallo |
| Medios agresivos, arranques en seco, v > 35 m/s | Labio de PTFE | PTFE energizado por muelle | La única familia con margen térmico y químico |
| Cubos de rueda, accionamientos de oruga, lodos, lavado a presión | Retén tipo casete | Doble labio + deflector anular en V | La trayectoria de contaminación debe ser un laberinto, no una línea |
| Presión > 0,5 bar en el retén | Diseño de labio equilibrado en presión | Retén mecánico de caras | Los labios estándar se abren bajo presión sostenida |
Catálogos de terceros como Seal Sales y Darcoid son útiles para referenciar tamaños comunes en pulgadas y métricos una vez decidida la familia de diseño — el dimensionado es la parte fácil; la elección de familia anterior es lo que evita la fuga repetida.
Presión, vacío y los límites de la familia de labios
La capacidad de presión merece su propio párrafo porque es la columna que más se malinterpreta en los catálogos de retenes. Un retén de labio convencional es un dispositivo de baja presión: el labio está diseñado para funcionar contra un cárter inundado y esencialmente sin presión, y una presión sostenida superior a aproximadamente 0,5 bar empuja el labio contra el eje con la fuerza suficiente para romper la película de aceite y quemar la banda de contacto. Los labios equilibrados en presión — más cortos, más anchos, respaldados por una cara de goma completa — llevan ese límite hasta unos 5 bar en los mejores diseños; más allá, la conversación pasa a los retenes mecánicos de caras o a los prensaestopas, que distribuyen la carga sobre caras diseñadas para ello. El corolario: si la presión en la posición del retén es intermitente — por ejemplo, picos de presión por dilatación térmica en una línea bloqueada —, especifique para el pico, no para la media, porque un labio falla en segundos en el pico, no a lo largo de meses de media.
El vacío aplica la misma física a la inversa y añade una exigencia: el retén no debe admitir aire. Para servicio de vacío, el labio se orienta en la dirección opuesta o un montaje de doble labio sella en ambos sentidos, y el acabado del eje se ajusta hacia el extremo liso de la banda de Ra — pero sin pasarse, porque un eje demasiado liso no retiene la micropelícula de aceite ni siquiera a baja velocidad, y el labio vibra. Los servicios rotativos de alto vacío son una especialidad de labio de PTFE y energizado por muelle por buenas razones; las familias de elastómeros conservan sus propiedades hasta el vacío basto, pero desgasifican y envejecen de forma distinta en el extremo profundo.
La velocidad en diámetros muy pequeños y muy grandes también distorsiona la tabla estándar. Los ejes pequeños de menos de 10 mm funcionan con labios ligeros y poca masa térmica — se sobrecalientan a velocidades que la tabla considera cómodas, porque los límites publicados suponen el disipador térmico de un diámetro medio. Los ejes grandes de más de 300 mm invierten el problema: la velocidad periférica es fácil de cumplir, pero la excentricidad, la deflexión y los daños por manipulación dominan, y la conversación sobre la selección del retén se convierte en una conversación sobre la rigidez del alojamiento. Ninguno de los extremos es exótico — los accionamientos de mezcladoras y los rodillos de calandria están ahí — y ambos son los casos en que una elección de catálogo estándar necesita más a menudo la intervención de un ingeniero.
Leer un retén rotativo fallido antes de pedir el repuesto
El retén fallido es un informe forense, y es gratis. Léalo antes de hacer el pedido, o el repuesto heredará la misma muerte. Labio endurecido y agrietado radialmente: envejecimiento térmico — el material superó su temperatura, normalmente porque se confundió la temperatura del cárter con la temperatura del labio; revise la fila del material, no la marca. Labio desgastado solo en un lado, lado opuesto sin desgaste: desalineación o desalineación entre alojamiento y eje más allá de los límites de excentricidad — el retén era correcto, el estudio del alojamiento no. Labio desgastado uniformemente pero con vida corta y una pista de desgaste pulida en el eje por debajo de la banda de contacto: el eje perdió su dureza o el acabado se degradó a través de la ranura de desgaste; la solución es un manguito de reparación, no otro retén. Labio hinchado y blando: incompatibilidad con el fluido — compruebe qué entró realmente en el cárter, porque los fluidos de relleno suelen ser el culpable habitual cuando un retén que funcionó durante años de repente se hincha. Cara del labio de PTFE ampollada o carbonizada: marcha en seco o pérdida grave de lubricación — investigue la lógica del nivel de aceite y el procedimiento de arranque, porque ningún material sobrevive indefinidamente a una rotación en seco real. Extruido o enrollado hacia atrás en el lado de presión: la presión superó el diseño — el servicio cambió aunque la máquina no lo hiciera, y la respuesta es un diseño equilibrado en presión o un cierre mecánico.
Dos hábitos de inspección hacen fiable este diagnóstico. Fotografíe el retén en el alojamiento antes de extraerlo — la posición de los residuos, el lado del desgaste y el estado del aceite cambian todos una vez que la pieza sale. Y corte un labio desgastado por la mitad: la anchura de la banda de contacto y el patrón de grietas subsuperficiales distinguen el envejecimiento térmico del desgaste mecánico en diez segundos, que es la diferencia entre pedir el mismo retén otra vez y arreglar de verdad la cuenta.
Instalación y la primera hora
La mayoría de los retenes rotativos mueren durante la instalación, no en servicio. Tres disciplinas lo evitan. Primero, la entrada: el chaflán del taladro del alojamiento y el chaflán del extremo del eje deben guiar el retén en escuadra; un retén introducido torcido raya su propio labio contra la ranura de la chaveta o la rosca del eje, y el daño es invisible una vez que el retén está asentado. Utilice una herramienta de instalación que empuje sobre la carcasa rígida del retén, nunca sobre la cara de goma, y apoye el taladro por el lado opuesto para que la carcasa no pueda deformarse. Segundo, lubricación: limpie el labio y el eje con el fluido de trabajo — nunca grasa en un retén destinado a servicio con aceite en un régimen de alta velocidad, porque los arranques lubricados con grasa mantienen el contacto límite mucho más tiempo. Tercero, disciplina del muelle: los muelles de retención se desplazan durante el transporte; verifique que el muelle está asentado tras la manipulación, porque un muelle que se sale en la caja es un retén que fuga en la primera hora.
La primera hora de funcionamiento forma parte de la especificación. Ponga la máquina en marcha y compruebe si hay rezume en el eje — una ligera niebla de aceite en el labio es normal durante los primeros minutos mientras el retén se asienta por sí mismo, pero un goteo dentro de la primera hora significa que el retén se extrae y el diagnóstico comienza a partir de la tabla de fallos anterior. Las máquinas arrancadas con nivel de aceite bajo, aceite frío o respiraderos obstruidos fallan retenes en esa primera hora a tasas que ninguna selección de material puede compensar.
Un flujo de trabajo de selección que resiste
Siga la decisión en este orden y la mayoría de los problemas de retenes nunca llegan a la máquina. Uno: anote la temperatura del fluido en el cárter, la velocidad periférica y la química del medio — la tabla de materiales descarta antes de que el diseño importe. Dos: compruebe la presión en la posición del retén; por encima de ~0,5 bar, la familia de labio estándar queda descartada y el presupuesto cambia. Tres: clasifique la contaminación — salpicadura, inmersión o suspensión — y deje que eso elija labio simple, labio doble o casete. Cuatro: audite el eje con la tabla anterior, incluida una comprobación del patrón de plomo en cualquier superficie rectificada. Cinco: solo ahora abra los catálogos de tamaños. Para dimensiones de taladro o eje no estándar, nuestra gama de retenes rotativos de aceite cubre los tamaños ISO habituales y diámetros personalizados, y nuestra línea de retenes de goma y gama de juntas de alta/baja temperatura cubre las variantes de elastómero de la tabla de materiales. Donde la envolvente se sale de todos los gráficos estándar — velocidad, temperatura y medio combinados — diseñamos el labio según el servicio a través de nuestro canal de productos personalizados, que en la práctica es como acaban especificadas la mayoría de las cuentas de husillos y mezcladores de OEM.
La conclusión
Seleccione el material del labio a partir de la temperatura y la velocidad periférica, seleccione la familia de diseño a partir de la presión y la contaminación, y luego dedique la atención restante al eje — porque la película de aceite que el retén necesita para sobrevivir solo existe sobre una contracara correctamente acabada, suficientemente dura y sin plomo. Consiga esas tres cosas en ese orden y el retén se convierte en el componente aburrido y olvidable que se supone que debe ser. Omita la auditoría del eje o deje que la temperatura del cárter sustituya a la temperatura del labio, y ninguna marca de retén arreglará lo que la especificación rompió.
Retenes de labio a la medida del eje
Los retenes rotativos de eje se cotizan contra el eje, no contra una lista de tamaños: retenes de labio de PTFE para la envolvente de velocidad y química que expone este artículo, retenes de labio de elastómero en NBR, FKM y silicona con el muelle y el labio guardapolvo que exija el servicio, y diseños de casete donde la contaminación es el caso de diseño y no una ocurrencia tardía. Los tamaños no estándar se mecanizan o moldean según las dimensiones de alojamiento y eje que usted mida.
Antes de proponer un material de labio pedimos cinco cifras: dureza del eje, acabado superficial Ra, excentricidad, velocidad en el labio y la presión que ve realmente el retén. Esas deciden si un labio de PTFE justifica su precio o si un labio de elastómero es simplemente lo correcto. Cuando un eje es marginal, lo decimos, porque ningún labio sobrevive a una contracara que no se acabó para él.
Envíe el plano del alojamiento y del eje, la velocidad y el medio a sales@bosssealing.com, y le devolveremos la familia de diseño, el compuesto y el precio con los requisitos del eje por escrito. Respuestas normalmente en un día; la revisión de ingeniería es gratuita, y el formulario de contacto llega al mismo equipo.