
El sellado en el sector petrolero falla por la física antes de fallar por la química. Un compuesto que parece correcto en una ficha técnica puede ampollarse y desintegrarse en el primer despresurizado, volverse frágil en un pozo agrio o extrusionarse a través de un huelgo ampliado en el tercer pico de presión. Los ocho desafíos siguientes explican la mayoría de los fallos de sellos elastómeros que vemos en clientes de perforación, cabezas de pozo y equipos de producción, cada uno con la respuesta de material y la norma de cualificación que convierte una suposición en una especificación.
Las dos pruebas que lo cambian todo
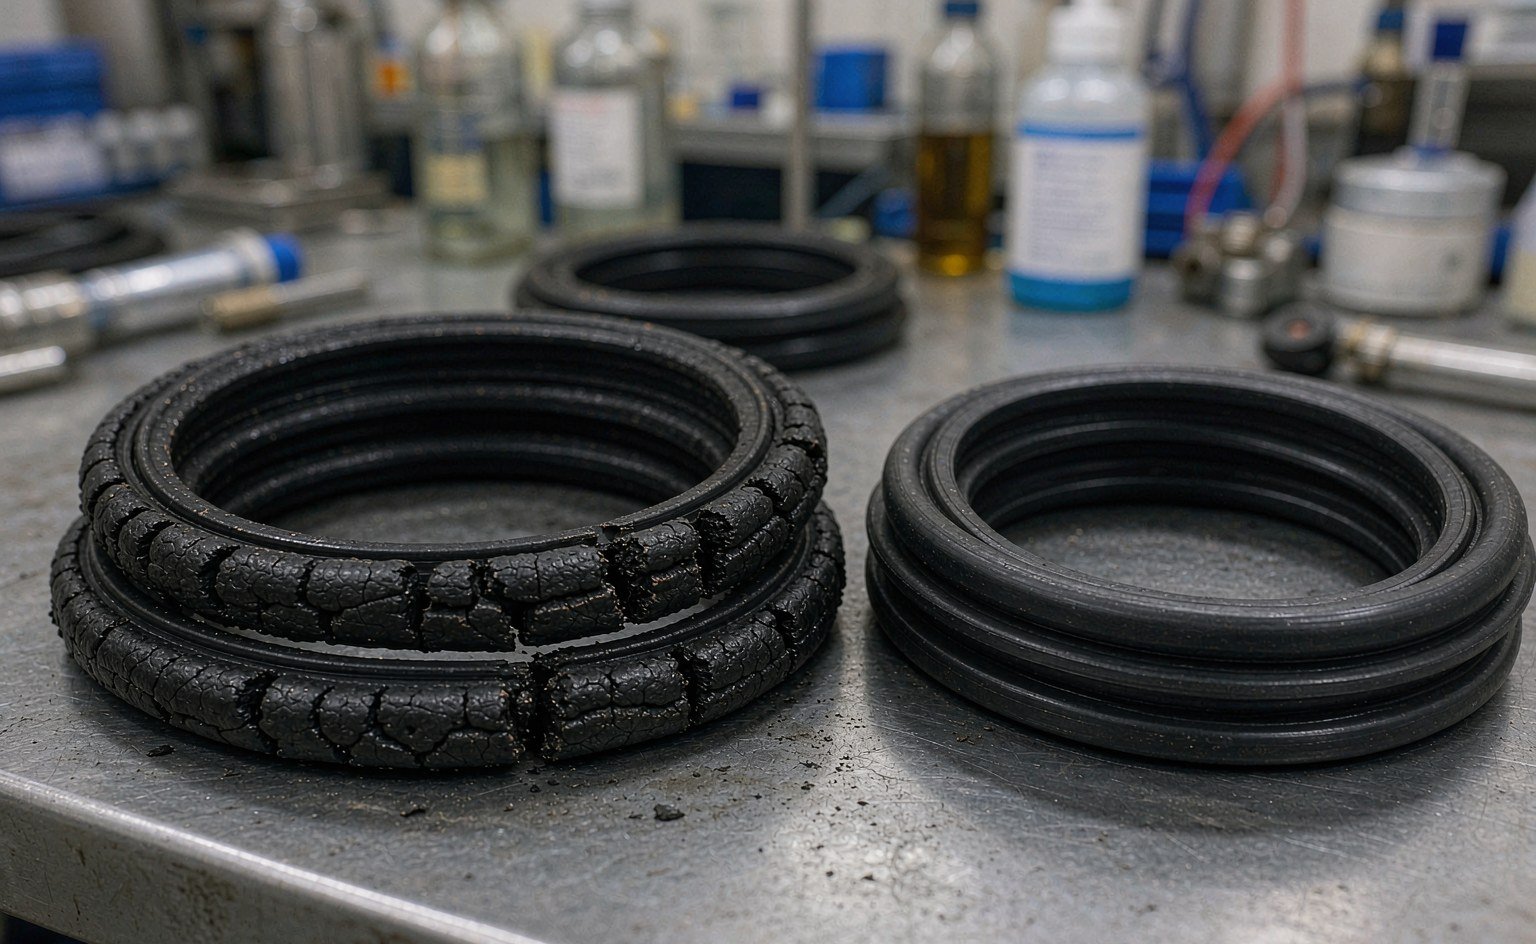
Antes de la lista, dos marcos de cualificación enmarcan toda decisión sobre sellos en el sector petrolero. El primero es la descompresión rápida de gas (RGD, también llamada descompresión explosiva): el gas disuelto en el elastómero tras horas de inmersión a alta presión se expande más rápido de lo que puede difundirse hacia el exterior cuando cae la presión, nucleando burbujas internas que ampollan y parten el sello desde dentro. La resistencia es una propiedad del compuesto que se ensaya según NORSOK M-710 e ISO 23936-2, no algo que se pueda inferir del nombre de la familia de materiales. El segundo es el servicio agrio: el sulfuro de hidrógeno ataca a muchos elastómeros y a los metales que los rodean, y la selección de materiales en entornos con H₂S se rige por NACE MR0175 / ISO 15156, mantenida actualmente bajo AMPP. Un compuesto que funciona bien en servicio dulce puede fallar en pocas semanas en condiciones agrias, por lo que lo que se compra es la cualificación, no la familia de polímeros.
Desafío 1: Descompresión rápida de gas
Dónde se presenta: válvulas de gas de alta presión, conectores submarinos, BOP, herramientas de completación de fondo de pozo, compresores de gas: en cualquier punto donde una barrera de presión pase de la presión de servicio a la atmosférica en minutos.
La respuesta de material: compuestos de alta dureza y alta densidad de reticulación con resultados documentados de ensayos RGD superados. El HNBR de 90 Shore A lidera la clasificación para servicio rico en CO₂; los compuestos de FKM cualificados según AED cubren aplicaciones más calientes; el FFKM donde la química lo exige. La dureza importa: un compuesto de 70 Shore A que supera la RGD con un huelgo determinado fallará donde un compuesto de 90 Shore A sobrevive. Combine el compuesto con holguras ajustadas y anillos de respaldo: el material por sí solo rara vez cierra la vía de extrusión.
Desafío 2: Gas agrio y H₂S
Dónde se presenta: pozos agrios, trenes de procesamiento de gas y cualquier producción en la que la presión parcial de H₂S cruce el umbral de NACE.
La respuesta de material: compuestos cualificados para exposición a H₂S. El FKM estándar de tipo A tolera porcentajes bajos de H₂S antes de degradarse; los compuestos de FKM resistentes a bases (familia Tipo B/Tipo F) toleran concentraciones de H₂S mucho más altas; el Aflas (FEPM) resiste H₂S, aminas y vapor y suele ser el caballo de batalla en gas agrio a temperaturas medias; el FFKM ocupa el nivel superior para las combinaciones más agresivas. Especifique en la fase de consulta que el compuesto y la dureza deben contar con la cualificación NACE MR0175 / ISO 15156 con documentación, no solo con el nombre correcto de la familia.
Desafío 3: Exposición a aminas y bases
Dónde se presenta: unidades de tratamiento con aminas, líneas de inyección de inhibidores de corrosión, productos químicos de producción alcalinos.
La respuesta de material: las aminas destruyen el FKM estándar: el sistema de curado con bisfenol que confiere al FKM Tipo A su resistencia a los aceites es exactamente lo que degrada el ataque de las aminas. El Aflas (FEPM) y las calidades de FKM resistentes a bases son las respuestas correctas; el EPDM sirve para sistemas de agua puramente alcalinos donde no hay hidrocarburos. Si su proceso inyecta inhibidores de aminas, compruebe qué familia de FKM le cotizó su proveedor: este es un error de especificación que vemos semanalmente en cotizaciones de compradores que pidieron “FKM” de forma genérica.
Desafío 4: Vapor y agua caliente
Dónde se presenta: drenaje por gravedad asistido con vapor (SAGD), recuperación térmica, pozos de inyección de vapor, lavado con agua caliente en las plataformas.
La respuesta de material: el vapor ataca tanto por hidrólisis como por extracción de los componentes del sistema de curado. El Aflas y el EPDM resisten bien el vapor saturado; el HNBR cubre el agua caliente moderada; los compuestos de FFKM con clasificación para vapor cubren el extremo superior. El FKM estándar se degrada en vapor por encima de aproximadamente 150 °C mediante desfluoración hidrolítica: otro caso en el que el nombre de la familia no es la cualificación.
Desafío 5: Extrusión a alta presión
Dónde se presenta: equipos de cabeza de pozo y de fondo de pozo de la clase de 10.000 a 15.000 psi, picos de presión a través de válvulas parcialmente abiertas.
La respuesta de material: dureza más hardware. Los diseños estándar de juntas tóricas suponen servicio en torno a 1.500 psi con holguras ajustadas; más allá de eso, el compuesto debe ser una calidad resistente a la extrusión de 90 Shore A y el alojamiento debe tener una holgura controlada, o anillos de respaldo, o un perfil resistente a la extrusión (sello en T, PTFE energizado por resorte). Cada micra de ampliación del huelgo por erosión o desgaste del hardware multiplica la fuerza de extrusión; el compuesto cualificado y la holgura controlada forman un conjunto, no son alternativas.
Desafío 6: Submarino a baja temperatura
Dónde se presenta: árboles submarinos, válvulas operadas por ROV, zonas de salpicadura de agua fría donde un sello debe sellar a la temperatura del lecho marino y mantenerse flexible durante la despresurización.
La respuesta de material: calidades de FKM para baja temperatura (tipo GLT) clasificadas hasta unos −40 °C, compuestos especiales XLT hasta −46 °C y por debajo, HNBR con formulación de baja temperatura adecuada, o FFKM de baja temperatura para la combinación de RGD, agrio y frío. La trampa: los elastómeros que superan todas las pruebas químicas pueden fallar en una despresurización de puesta en marcha en frío. El comportamiento de sellado a baja temperatura (TR10 o ensayos equivalentes) debe formar parte del conjunto de cualificación para aplicaciones submarinas.
Desafío 7: Compatibilidad con lodos de perforación e inyección de productos químicos
Dónde se presenta: motores de lodo, herramientas MWD, mandriles de inyección de productos químicos, equipos de slickline.
La respuesta de material: la lista de fluidos es larga: lodos base aceite y sintéticos, salmueras con sólidos de lastre, inhibidores de incrustación, captadores de oxígeno, lubricantes. El HNBR maneja la mayoría de las químicas de los fluidos de perforación con una fuerte resistencia a la abrasión; el FKM cubre los hidrocarburos calientes; el EPDM sirve para sistemas base agua y de glicol (pero muere en contacto con aceite); los sellos de PTFE energizados por resorte asumen las aplicaciones en las que ningún elastómero abarca la ventana química. Recoja el inventario real de fluidos, no el titular del programa de lodos: los aditivos químicos cambian el panorama de compatibilidad más que el fluido base.
Desafío 8: Ciclado térmico y deformación permanente por compresión
Dónde se presenta: pozos que alternan entre temperaturas de producción y de inyección, equipos de superficie en instalaciones desérticas y árticas, cualquier cosa que se pare durante la noche.
La respuesta de material: la deformación permanente por compresión es el reloj del daño acumulado. Los compuestos con baja deformación permanente por compresión a la temperatura máxima del pozo (FKM cualificado según AED, FFKM, HNBR de primera calidad) mantienen la tensión de contacto a lo largo de cientos de ciclos donde los compuestos genéricos se aplanan. El criterio de aceptación para servicio crítico debe ser un límite de deformación permanente por compresión a la temperatura real de funcionamiento, no en las condiciones estándar de ensayo, y la sustitución de los sellos debe programarse por ciclos térmicos, no solo por tiempo calendario.
El mapa de materiales, cara a cara
| Material | Temperatura de servicio | Puntos fuertes en servicio petrolero | Cualificación que debe exigir |
|---|---|---|---|
| HNBR | −30 °C a 150 °C (según el compuesto) | Mejor resistencia a la RGD, a la abrasión y a los fluidos de perforación | Superación de NORSOK M-710 AED |
| FKM estándar (Tipo A) | −20 °C a 200 °C | Hidrocarburos calientes, servicio dulce | Superación de RGD, datos de temperatura |
| FKM resistente a bases | −15 °C a 200 °C | Aminas, servicio con alto contenido de H₂S | Cualificación NACE MR0175 / ISO 15156 |
| Aflas (FEPM) | −10 °C a 250 °C | Gas ácido, aminas, vapor | Ensayo AED, cualificación para gas ácido |
| FKM de baja temperatura (GLT/XLT) | −46 °C a 200 °C | Servicio frío submarino con RGD | NORSOK M-710, ensayos a baja temperatura |
| FFKM | hasta ~310 °C (según el grado) | Ventana química más amplia, gas ácido + vapor + calor | Informes de ensayo específicos por compuesto |
| PTFE energizado por resorte | −200 °C a 260 °C | Amplitud química, inmunidad a la extrusión | Verificación a nivel de diseño |
| Desafío | Modo de fallo dominante | Respuesta de material de primera línea | Norma / ensayo aplicable |
|---|---|---|---|
| Descompresión de gas | Ampollamiento y agrietamiento internos | HNBR 90 Shore A o FKM AED | NORSOK M-710, ISO 23936-2 |
| Gas ácido (H₂S) | Hinchamiento, fragilización, fisuración | FKM resistente a bases, Aflas, FFKM | NACE MR0175 / ISO 15156 |
| Aminas y bases | Degradación del sistema de curado del FKM | Aflas o FKM resistente a bases | Ensayos de inmersión en fluidos |
| Vapor y agua caliente | Hidrólisis, extracción | Aflas, EPDM, FFKM apto para vapor | Inmersión + deformación permanente a temperatura |
| Extrusión a alta presión | Extrusión por holgura, mordedura | Compuestos de 90 Shore A + anillos de respaldo | Verificación del diseño del alojamiento |
| Baja temperatura submarina | Pérdida de flexibilidad, cierre frágil | FKM GLT/XLT, FFKM de baja temperatura | TR10 / baja temperatura + NORSOK |
| Fluidos de perforación | Hinchamiento, abrasión | HNBR (fluidos), PTFE energizado por resorte (amplitud) | Matriz de compatibilidad de fluidos |
| Ciclos térmicos | Deformación permanente por compresión, pérdida de carga | Compuestos cualificados de baja deformación permanente | Deformación permanente por compresión a la temperatura de servicio |
Disciplina de abastecimiento: compre el informe de ensayo, no la familia
El tema común en los ocho desafíos: los nombres de las familias de polímeros son categorías de marketing; las cualificaciones son hechos de ingeniería. Cuando un proyecto exige conformidad con NORSOK o NACE, solicite al proveedor la documentación de ensayo del compuesto —presión, temperatura, composición del gas y nivel de aceptación— y ajuste la dureza al alojamiento. Recursos de referencia como el resumen de materiales para petróleo y gas de Marco Rubber, la página de petróleo y gas de International Seal y las explicación de NORSOK de Polymax convergen todos en el mismo punto desde la perspectiva del comprador: las descripciones genéricas son insuficientes, y lo que realmente se envía a la plataforma son compuestos certificados con trazabilidad.
Nuestra propia práctica con clientes del sector petrolero sigue la misma regla. Suministramos compuestos de HNBR ensayados con AED y compuestos de FKM cualificados para servicios de fondo de pozo y cabezal de pozo, sellos de PTFE energizados por resorte a través de nuestra gama Vari-Seal donde las ventanas químicas superan a cualquier elastómero individual, herrajes de respaldo y antiextrusión de alta presión en nuestra línea de anillos de respaldo, y certificados de material con cada lote. Para ciclos de servicio que combinan calor y química ácida, la gama de retenes para alta y baja temperatura incluye los compuestos para temperaturas extremas, y las piezas de repuesto estándar para equipos de apoyo a la perforación proceden de la línea de kits de sellado. Los organismos de cualificación de equipos publican los marcos de ensayo de cada norma; la labor del proveedor es entregar el compuesto aprobado con la documentación adjunta.
La conclusión
El sellado en el sector petrolero no es un único problema de materiales; son ocho, y los dos que destruyen los sellos más rápido —la descompresión explosiva y el servicio ácido— son invisibles en cualquier ficha técnica que solo indique temperatura y dureza. Especifique por cualificación: NORSOK M-710 e ISO 23936-2 para descompresión, NACE MR0175 / ISO 15156 para servicio ácido, deformación permanente por compresión a la temperatura de servicio para ciclos de trabajo, y compatibilidad de fluidos documentada para todo lo demás. Compre el informe de ensayo junto con el compuesto, combine la dureza con el control de holgura y programe la sustitución por ciclos. Si lo hace, los fallos restantes serán los interesantes que merezca la pena investigar, no los previsibles que se podían haber evitado en la orden de compra.
Los sellos para el sector petrolero y los informes de ensayo que los respaldan
Los ocho desafíos de este artículo son los que el sector petrolero nos pide presupuestar, y la gama los acompaña: HNBR y FKM para servicio ácido y dulce, FFKM para servicio con aminas y disolventes, anillos de respaldo de PTFE y PEEK para presión y holgura, y construcciones metal-metal y de grafito donde los elastómeros dejan de ser viables. Los compuestos se suministran con los datos de RGD y de servicio ácido que exige la especificación del operador, no solo con una cifra de dureza.
Lo que distingue un presupuesto utilizable de un simple precio es la evidencia de ensayo: resultados de descompresión rápida de gases, envejecimiento en H₂S, deformación permanente por compresión a la temperatura del pozo y dureza combinada con la holgura de extrusión. Cuando una especificación exige una cualificación que no podemos respaldar, lo decimos antes del pedido y no después del ensayo de aceptación.
Envíe las condiciones del pozo, la especificación y el plano del sello a sales@bosssealing.com, y le devolveremos una propuesta de compuesto por posición con los informes de ensayo que la respaldan, además de precio y plazo de entrega, normalmente en un día laborable. La formulario de contacto llega a los mismos ingenieros.