
Nella tenuta dei pozzi petroliferi il cedimento arriva prima dalla fisica che dalla chimica. Un composto che sulla scheda tecnica sembra perfetto può sfaldarsi al primo blowdown, infragilirsi in un pozzo acido o estrudere attraverso un gioco allargato al terzo picco di pressione. Le otto criticità seguenti spiegano la maggior parte dei cedimenti delle guarnizioni elastomeriche che riscontriamo presso i clienti di perforazione, testa pozzo e attrezzature di produzione — ciascuna con la risposta in termini di materiale e lo standard di qualifica che trasforma un'ipotesi in una specifica.
I due test che cambiano tutto
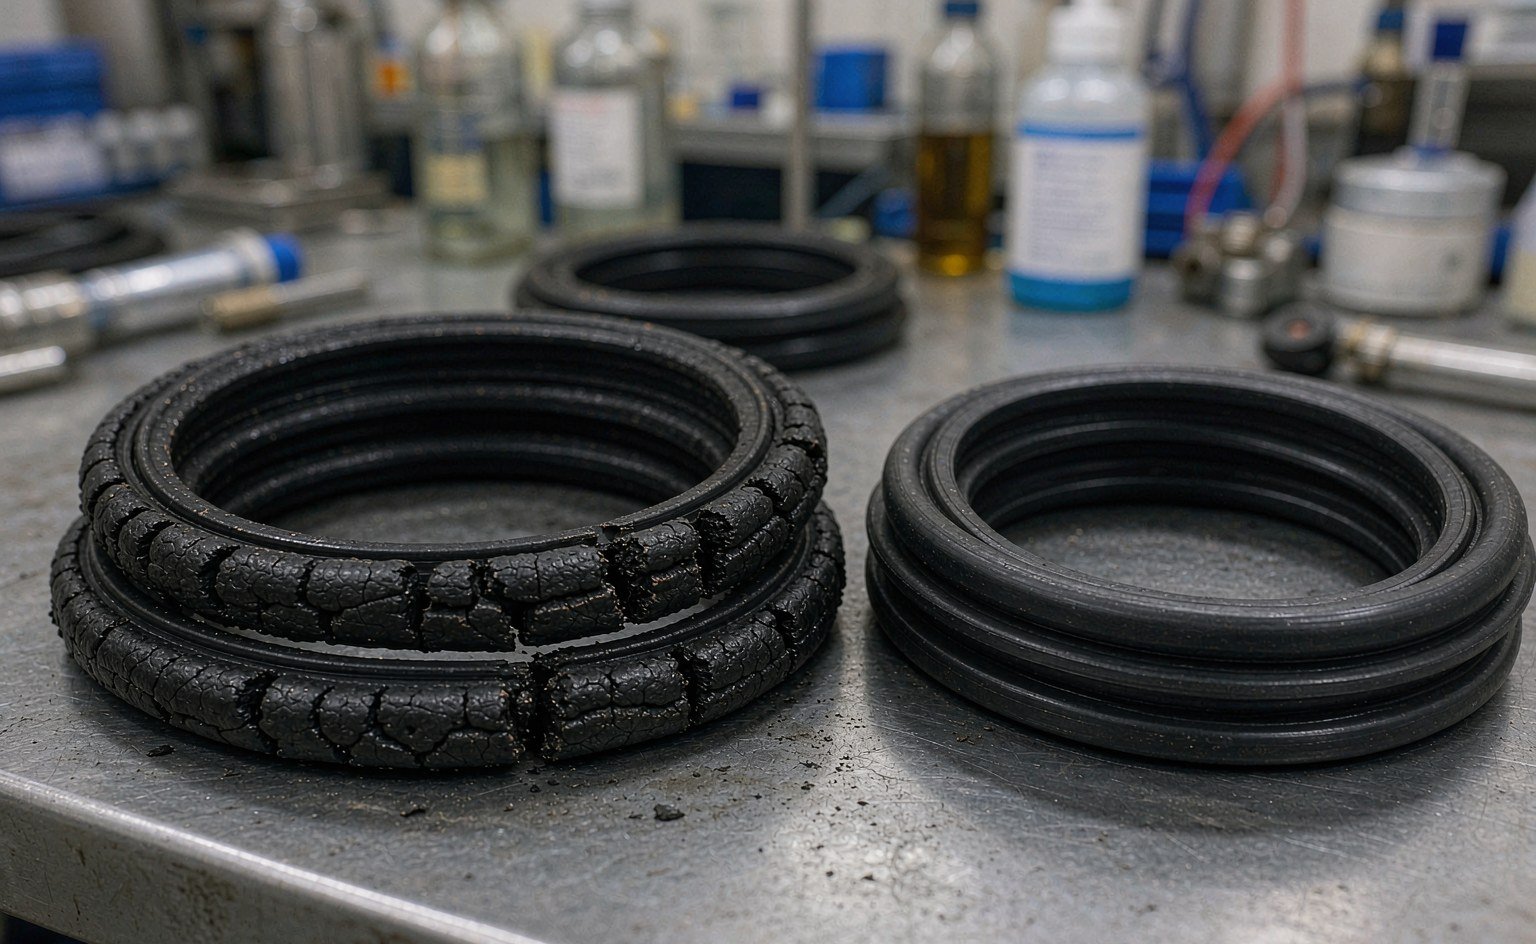
Prima dell'elenco, due quadri di qualifica inquadrano ogni decisione sulle guarnizioni per il settore petrolifero. Il primo è la decompressione rapida dei gas (RGD, detta anche decompressione esplosiva): il gas disciolto nell'elastomero durante ore di immersione ad alta pressione si espande più velocemente di quanto riesca a diffondere verso l'esterno quando la pressione cala, generando bolle interne che fanno rigonfiare e spaccare la guarnizione dall'interno. La resistenza è una proprietà del composto testata secondo NORSOK M-710 e ISO 23936-2 — non qualcosa che si possa dedurre dal nome della famiglia di materiali. Il secondo è il servizio acido: l'idrogeno solforato attacca molti elastomeri e i metalli circostanti, e la selezione dei materiali in ambienti contenenti H₂S è regolata da NACE MR0175 / ISO 15156, oggi mantenuta sotto AMPP. Un composto che si comporta bene in servizio dolce può cedere nel giro di settimane in condizioni acide, quindi ciò che si acquista è la qualifica — non la famiglia di polimeri.
Criticità 1: decompressione rapida dei gas
Dove si manifesta: valvole per gas ad alta pressione, connettori sottomarini, BOP, attrezzature di completamento in pozzo, compressori di gas — ovunque un confine di pressione passi dalla pressione di esercizio a quella atmosferica in pochi minuti.
La risposta in termini di materiale: composti ad alta durezza e alta densità di reticolazione con superamento documentato dei test RGD. L'HNBR a 90 Shore A guida la classifica per il servizio ricco di CO₂; i composti FKM qualificati AED coprono le applicazioni più calde; l'FFKM dove la chimica lo richiede. La durezza conta: un composto a 70 Shore A che supera l'RGD con un certo gioco cederà dove un composto a 90 Shore A resiste. Abbinare il composto a giochi ridotti e anelli di supporto — il solo materiale raramente chiude il percorso di estrusione.
Criticità 2: gas acido e H₂S
Dove si manifesta: pozzi acidi, treni di trattamento del gas, qualsiasi produzione in cui la pressione parziale di H₂S supera la soglia NACE.
La risposta in termini di materiale: composti qualificati per l'esposizione a H₂S. L'FKM standard di Tipo A tollera basse percentuali di H₂S prima di degradarsi; i composti FKM resistenti alle basi (famiglia Tipo B/Tipo F) tollerano concentrazioni di H₂S molto più elevate; l'Aflas (FEPM) resiste a H₂S, ammine e vapore ed è spesso il cavallo di battaglia per il gas acido a temperature medie; l'FFKM si colloca al vertice per le combinazioni più aggressive. Specificare già in fase di richiesta che il composto e la durezza devono avere la qualifica NACE MR0175 / ISO 15156 con documentazione, non solo il nome giusto della famiglia.
Criticità 3: esposizione ad ammine e basi
Dove si manifesta: unità di trattamento con ammine, linee di iniezione di inibitori di corrosione, prodotti chimici di produzione alcalini.
La risposta in termini di materiale: le ammine distruggono l'FKM standard — il sistema di vulcanizzazione al bisfenolo che conferisce all'FKM di Tipo A la sua resistenza agli oli è esattamente ciò che l'attacco delle ammine degrada. L'Aflas (FEPM) e i gradi FKM resistenti alle basi sono le risposte corrette; l'EPDM gestisce i sistemi ad acqua puramente alcalina dove gli idrocarburi sono assenti. Se il processo inietta inibitori amminici, verificate quale famiglia FKM ha quotato il fornitore — è un errore di specifica che vediamo ogni settimana nelle quotazioni di acquirenti che hanno ordinato “FKM” in modo generico.
Criticità 4: vapore e acqua calda
Dove si manifesta: drenaggio gravitazionale assistito da vapore (SAGD), recupero termico, pozzi di iniezione di vapore, lavaggio con acqua calda sugli impianti.
La risposta in termini di materiale: il vapore attacca sia per idrolisi sia per estrazione dei componenti del sistema di vulcanizzazione. Aflas ed EPDM gestiscono bene il vapore saturo; l'HNBR copre l'acqua calda moderata; i composti FFKM con classificazione per il vapore coprono la fascia alta. L'FKM standard si degrada nel vapore sopra circa 150 °C per defluorurazione idrolitica — un altro caso in cui il nome della famiglia non è la qualifica.
Criticità 5: estrusione ad alta pressione
Dove si manifesta: attrezzature di testa pozzo e in pozzo della classe 10.000–15.000 psi, picchi di pressione attraverso valvole parzialmente aperte.
La risposta in termini di materiale: durezza più hardware. I progetti standard di O-ring presuppongono un esercizio intorno a 1.500 psi con giochi ridotti; oltre, il composto deve essere un grado resistente all'estrusione a 90 Shore A e l'alloggiamento deve avere un gioco controllato — oppure anelli di supporto, oppure un profilo resistente all'estrusione (T-seal, PTFE energizzato a molla). Ogni micron di allargamento del gioco dovuto a erosione o usura dell'hardware moltiplica la forza di estrusione; composto qualificato e gioco controllato sono un pacchetto, non alternative.
Criticità 6: sottomarino a bassa temperatura
Dove si manifesta: alberi di produzione sottomarini, valvole azionate da ROV, zone di schizzi in acqua fredda dove una guarnizione deve tenere alla temperatura del fondale e restare flessibile durante la depressurizzazione.
La risposta in termini di materiale: gradi FKM per basse temperature (tipo GLT) classificati fino a circa −40 °C, composti speciali XLT fino a −46 °C e oltre, HNBR con formulazione adeguata per basse temperature, oppure FFKM a bassa temperatura per la combinazione di RGD, servizio acido e freddo. La trappola: elastomeri che superano ogni test chimico possono cedere in una depressurizzazione di messa in servizio a freddo. Il comportamento di tenuta a bassa temperatura (TR10 o test equivalenti) fa parte del set di qualifica per il sottomarino.
Criticità 7: compatibilità con fluidi di perforazione e iniezione chimica
Dove si manifesta: motori a fango, attrezzature MWD, mandrini di iniezione chimica, attrezzature per slickline.
La risposta in termini di materiale: l'elenco dei fluidi è lungo — fanghi a base olio e sintetici, salamoie con solidi pesanti, inibitori di incrostazioni, scavenger di ossigeno, lubrificanti. L'HNBR gestisce la maggior parte delle chimiche dei fluidi di perforazione con forte resistenza all'abrasione; l'FKM copre gli idrocarburi caldi; l'EPDM serve i sistemi a base acqua e glicole (ma muore a contatto con l'olio); le guarnizioni PTFE energizzate a molla assumono le applicazioni in cui nessun singolo elastomero copre la finestra chimica. Mappate l'inventario effettivo dei fluidi, non il titolo del programma fanghi — gli additivi chimici cambiano il quadro di compatibilità più del fluido di base.
Criticità 8: cicli termici e deformazione permanente per compressione
Dove si manifesta: pozzi che alternano temperature di produzione e di iniezione, attrezzature di superficie in installazioni desertiche e artiche, qualsiasi cosa che si fermi durante la notte.
La risposta in termini di materiale: la deformazione permanente per compressione è l'orologio del danno cumulativo. I composti con bassa deformazione permanente alla massima temperatura del pozzo — FKM qualificato AED, FFKM, HNBR di fascia alta — mantengono lo stress di contatto attraverso centinaia di cicli dove i composti generici si appiattiscono. Il criterio di accettazione per il servizio critico dovrebbe essere un limite di deformazione permanente alla temperatura di esercizio effettiva, non alle condizioni di prova standard, e la sostituzione delle guarnizioni dovrebbe essere pianificata in base ai cicli termici, non solo al tempo di calendario.
La mappa dei materiali, a confronto
| Materiale | Temperatura di esercizio | Punti di forza nel servizio petrolifero | Qualifica da richiedere |
|---|---|---|---|
| HNBR | da −30 °C a 150 °C (in funzione del composto) | Migliore resistenza all'RGD, all'abrasione, ai fluidi di perforazione | Superamento NORSOK M-710 AED |
| FKM standard (Tipo A) | da −20 °C a 200 °C | Idrocarburi caldi, servizio dolce | Superamento RGD, dati di temperatura |
| FKM resistente alle basi | da −15 °C a 200 °C | Ammine, servizio ad alto contenuto di H₂S | Qualifica NACE MR0175 / ISO 15156 |
| Aflas (FEPM) | da −10 °C a 250 °C | Gas acido, ammine, vapore | Test AED, qualifica per gas acido |
| FKM a bassa temperatura (GLT/XLT) | da −46 °C a 200 °C | Servizio subacqueo a freddo con RGD | NORSOK M-710, test a bassa temperatura |
| FFKM | fino a ~310 °C (in base alla classe) | Finestra chimica più ampia, gas acido + vapore + calore | Rapporti di prova specifici per composto |
| PTFE con molla energizzante | da −200 °C a 260 °C | Ampia resistenza chimica, immunità all'estrusione | Verifica a livello di progetto |
| Sfida | Modalità di guasto dominante | Risposta materiale di prima linea | Norma / test di riferimento |
|---|---|---|---|
| Decompressione del gas | Formazione di bolle interne e spaccature | HNBR 90 Shore A o FKM AED | NORSOK M-710, ISO 23936-2 |
| Gas acido (H₂S) | Rigonfiamento, infragilimento, fessurazione | FKM resistente alle basi, Aflas, FFKM | NACE MR0175 / ISO 15156 |
| Ammine e basi | Degradazione del sistema di vulcanizzazione del FKM | Aflas o FKM resistente alle basi | Test di immersione in fluido |
| Vapore e acqua calda | Idrolisi, estrazione | Aflas, EPDM, FFKM idoneo al vapore | Immersione + deformazione residua a temperatura |
| Estrusione ad alta pressione | Estrusione nella luce, rosicchiatura | Composti 90 Shore A + anelli di supporto | Verifica del progetto dell'alloggiamento |
| Bassa temperatura subacquea | Perdita di flessibilità, tenuta fragile | FKM GLT/XLT, FFKM a bassa temperatura | TR10 / bassa temperatura + NORSOK |
| Fluidi di perforazione | Rigonfiamento, abrasione | HNBR (fluidi), PTFE con molla energizzante (ampia gamma) | Matrice di compatibilità dei fluidi |
| Cicli termici | Deformazione residua, decadimento del carico | Composti qualificati a bassa deformazione residua | Deformazione residua alla temperatura di esercizio |
Disciplina negli acquisti: comprare il rapporto di prova, non la famiglia
Il tema comune a tutte e otto le sfide: i nomi delle famiglie polimeriche sono categorie di marketing; le qualifiche sono fatti ingegneristici. Quando un progetto richiede la conformità NORSOK o NACE, chiedere al fornitore la documentazione di prova del composto — pressione, temperatura, composizione del gas e livello di accettazione — e abbinare la durezza alla sede. Risorse di settore come la panoramica sui materiali per oil and gas di Marco Rubber, la pagina oil and gas di International Seal e le guida esplicativa NORSOK di Polymax convergono tutte sullo stesso punto dal lato dell'acquirente: le descrizioni generiche non bastano, e ciò che viene effettivamente spedito alla piattaforma sono i composti certificati con tracciabilità.
La nostra prassi per i clienti del settore petrolifero segue la stessa regola. Forniamo composti HNBR testati AED e composti FKM qualificati per impieghi in pozzo e in testa pozzo, tenute PTFE energizzate a molla tramite la nostra gamma Vari-Seal dove le finestre chimiche superano qualsiasi singolo elastomero, componenti di supporto e anti-estrusione per alta pressione nella nostra linea di anelli di supporto, e certificati dei materiali con ogni lotto. Per i cicli di esercizio che combinano calore e chimica acida, la intervallo di tenuta ad alta e bassa temperatura linea dedicata linea di kit di tenute. comprende i composti per temperature estreme, e i ricambi standard per le attrezzature di supporto alla perforazione provengono dalla linea di kit di tenute. Gli enti di qualificazione delle apparecchiature pubblicano i quadri di prova per ciascuno standard; il compito del fornitore è consegnare il composto idoneo con la documentazione allegata.
In conclusione
La tenuta nel settore petrolifero non è un unico problema di materiale; sono otto, e i due che uccidono le tenute più rapidamente — la decompressione esplosiva e il servizio acido — sono invisibili su qualsiasi scheda tecnica che elenchi solo temperatura e durezza. Specificare per qualifica: NORSOK M-710 e ISO 23936-2 per la decompressione, NACE MR0175 / ISO 15156 per l'ambiente acido, la deformazione permanente a compressione alla temperatura di esercizio per i cicli di lavoro, e la compatibilità documentata con i fluidi per tutto il resto. Comprare il rapporto di prova insieme al composto, abbinare la durezza al controllo del gioco e pianificare la sostituzione in base ai cicli. Fatto questo, i guasti rimanenti saranno quelli interessanti da indagare — non quelli prevedibili che si sarebbero potuti evitare già in fase di ordine d'acquisto.
Le tenute per il settore petrolifero e i rapporti di prova che stanno dietro
Le otto sfide di questo articolo sono quelle per cui il settore petrolifero ci chiede di quotare, e la gamma le segue: HNBR e FKM per servizio acido e dolce, FFKM per impieghi con ammine e solventi, anelli di supporto in PTFE e PEEK per pressione e gioco, e costruzioni metallo-metallo e in grafite dove gli elastomeri non arrivano. I composti vengono forniti con i dati RGD e di servizio acido richiesti dalla specifica dell'operatore, non solo con un valore di durezza.
Ciò che distingue un preventivo utilizzabile da un semplice prezzo sono le evidenze di prova: risultati di decompressione rapida dei gas, invecchiamento in H₂S, deformazione permanente a compressione alla temperatura del pozzo e durezza abbinata al gioco di estrusione. Quando una specifica richiede una qualifica che non possiamo supportare, lo diciamo prima dell'ordine anziché dopo il collaudo di accettazione.
Inviare le condizioni del pozzo, la specifica e il disegno della tenuta a sales@bosssealing.com, e restituiremo un composto proposto per posizione con i relativi rapporti di prova, oltre a prezzo e tempi di consegna — di solito entro un giorno lavorativo. Gli modulo di contatto raggiunge gli stessi ingegneri.