
Dichtungen im Ölfeld versagen zuerst aus physikalischen Gründen, nicht aus chemischen. Eine Mischung, die im Datenblatt gut aussieht, kann beim ersten Druckabbau aufplatzen, in einer Sauergasbohrung verspröden oder beim dritten Druckspitzendurchgang durch einen geweiteten Spalt extrudiert werden. Die acht folgenden Herausforderungen erklären die meisten Elastomer-Dichtungsausfälle, die wir von Kunden aus Bohren, Bohrlochkopf und Produktionsausrüstung sehen – jeweils mit der werkstofflichen Antwort und der Qualifikationsnorm, die aus einer Vermutung eine Spezifikation macht.
Die zwei Tests, die alles verändern
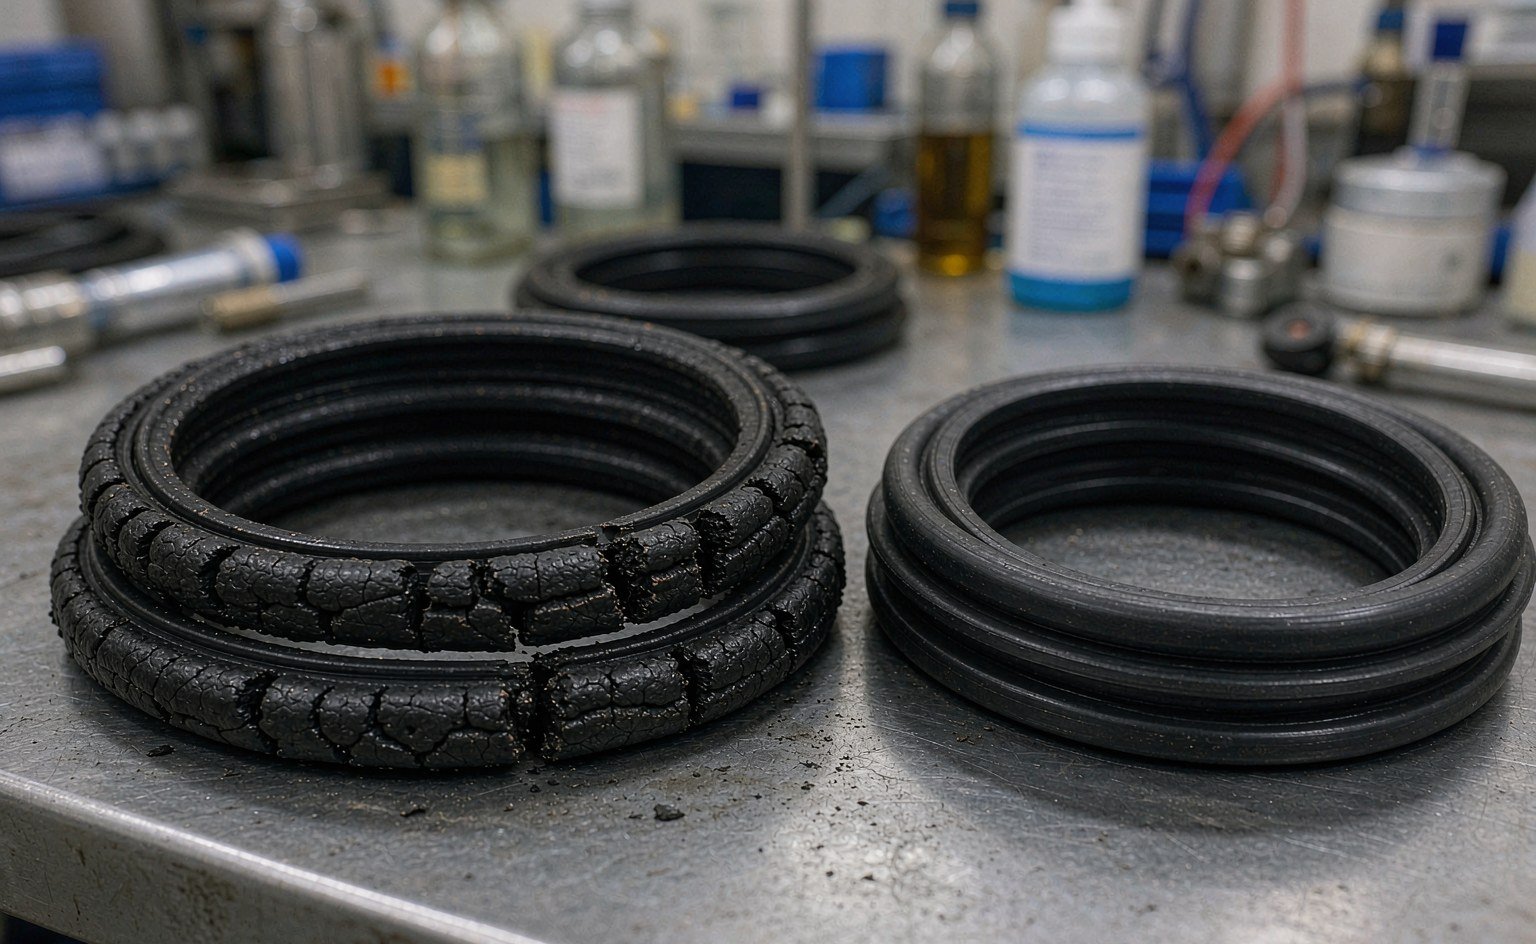
Vor der Liste stehen zwei Qualifikationsrahmen, die jede Entscheidung zu Ölfelddichtungen bestimmen. Der erste ist die schnelle Gasdekompression (RGD, auch explosionsartige Dekompression genannt): Gas, das sich unter stundenlanger Hochdrucklagerung im Elastomer gelöst hat, dehnt sich bei Druckabfall schneller aus, als es herausdiffundieren kann, und bildet innere Blasen, die die Dichtung von innen heraus aufblähen und aufreißen. Die Beständigkeit ist eine Mischungseigenschaft, die geprüft wird nach NORSOK M-710 und ISO 23936-2 – sie lässt sich nicht aus dem Namen der Werkstofffamilie ableiten. Der zweite ist der Sauergasdienst: Schwefelwasserstoff greift viele Elastomere und die umgebenden Metalle an, und die Werkstoffauswahl in H₂S-haltigen Umgebungen richtet sich nach NACE MR0175 / ISO 15156, heute gepflegt unter AMPP. Eine Mischung, die im Süßgasdienst gut abschneidet, kann unter Sauergasbedingungen innerhalb von Wochen versagen – daher kauft man die Qualifikation, nicht die Polymerfamilie.
Herausforderung 1: Schnelle Gasdekompression
Wo es auftritt: Hochdruck-Gasventile, Unterwasser-Verbindungen, BOPs, Bohrlochkomplettierungswerkzeuge, Gaskompressoren – überall dort, wo eine Druckgrenze innerhalb von Minuten vom Betriebsdruck auf Atmosphärendruck zyklisch wechselt.
Die werkstoffliche Antwort: Mischungen mit hoher Härte und hoher Vernetzungsdichte mit dokumentiert bestandenen RGD-Tests. HNBR mit 90 Shore A führt die Rangliste für CO₂-reichen Dienst an; AED-qualifizierte FKM-Mischungen decken heißere Anforderungen ab; FFKM, wo die Chemie es verlangt. Die Härte zählt: Eine 70-Shore-A-Mischung, die RGD bei einem Spalt besteht, versagt dort, wo eine 90-Shore-A-Mischung überlebt. Kombinieren Sie die Mischung mit engen Spalten und Stützringen – der Werkstoff allein verschließt den Extrusionsweg selten.
Herausforderung 2: Sauergas und H₂S
Wo es auftritt: Sauergasbohrungen, Gasaufbereitungsanlagen, jede Produktion, bei der der H₂S-Partialdruck die NACE-Schwelle überschreitet.
Die werkstoffliche Antwort: Mischungen, die für H₂S-Exposition qualifiziert sind. Standard-FKM vom Typ A verträgt niedrige H₂S-Anteile, bevor es abgebaut wird; laugenbeständige FKM-Mischungen (Typ B/Familie Typ F) vertragen weit höhere H₂S-Konzentrationen; Aflas (FEPM) widersteht H₂S, Aminen und Dampf und ist bei mittleren Temperaturen oft das Arbeitspferd für Sauergas; FFKM steht an der Spitze für die aggressivsten Kombinationen. Legen Sie bereits bei der Anfrage fest, dass die Mischung und die Härte eine NACE-MR0175-/ISO-15156-Qualifikation mit Dokumentation aufweisen müssen, nicht nur den richtigen Familiennamen.
Herausforderung 3: Amine und Laugenexposition
Wo es auftritt: Aminbehandlungsanlagen, Injektionsleitungen für Korrosionsinhibitoren, alkalische Produktionschemikalien.
Die werkstoffliche Antwort: Amine zerstören Standard-FKM – das Bisphenol-Vulkanisationssystem, das dem FKM vom Typ A seine Ölbeständigkeit verleiht, ist genau das, was der Aminangriff abbaut. Aflas (FEPM) und laugenbeständige FKM-Sorten sind die richtigen Antworten; EPDM eignet sich für rein alkalische Wassersysteme, in denen keine Kohlenwasserstoffe vorhanden sind. Wenn Ihr Prozess Amininhibitoren injiziert, prüfen Sie, welche FKM-Familie Ihr Lieferant angeboten hat – dies ist ein Spezifikationsfehler, den wir wöchentlich in Angeboten von Einkäufern sehen, die generisch “FKM” bestellt haben.
Herausforderung 4: Dampf und Heißwasser
Wo es auftritt: Dampfunterstützte Schwerkraftdrainage (SAGD), thermische Förderung, Dampfinjektionsbohrungen, Heißwasser-Abwaschung auf Bohrinseln.
Die werkstoffliche Antwort: Dampf greift sowohl durch Hydrolyse als auch durch Extraktion von Vulkanisationssystem-Bestandteilen an. Aflas und EPDM vertragen gesättigten Dampf gut; HNBR deckt mäßig heißes Wasser ab; FFKM-Mischungen mit Dampfeinstufung decken das obere Ende ab. Standard-FKM wird in Dampf oberhalb von etwa 150 °C durch hydrolytische Defluorierung abgebaut – ein weiterer Fall, in dem der Familienname nicht die Qualifikation ist.
Herausforderung 5: Extrusion bei hohem Druck
Wo es auftritt: Bohrlochkopf- und Bohrlochausrüstung der 10.000–15.000-psi-Klasse, Druckspitzen über teilweise geöffnete Ventile.
Die werkstoffliche Antwort: Härte plus Hardware. Standard-O-Ring-Auslegungen gehen von einem Einsatz um 1.500 psi mit engen Spalten aus; darüber hinaus muss die Mischung eine extrusionsbeständige Sorte mit 90 Shore A sein und die Nut muss eine kontrollierte Spaltweite aufweisen – oder Stützringe, oder ein extrusionsbeständiges Profil (T-Dichtung, federbelastetes PTFE). Jeder Mikrometer Spaltverweiterung durch Erosion oder Hardware-Verschleiß vervielfacht die Extrusionskraft; qualifizierte Mischung und kontrollierter Spalt sind ein Paket, keine Alternativen.
Herausforderung 6: Tieftemperatur-Unterwasserbereich
Wo es auftritt: Unterwasser-Weihnachtsbäume, ROV-betätigte Ventile, Kaltwasser-Spritzwasserzonen, in denen eine Dichtung bei Meeresbodentemperatur dichten und während der Druckentlastung flexibel bleiben muss.
Die werkstoffliche Antwort: FKM-Sorten für tiefe Temperaturen (GLT-Typ), ausgelegt für etwa −40 °C, spezielle XLT-Mischungen bis −46 °C und darunter, HNBR mit geeigneter Tieftemperatur-Rezeptur oder Tieftemperatur-FFKM für die Kombination aus RGD, Sauergas und Kälte. Die Falle: Elastomere, die jeden chemischen Test bestehen, können bei einer kalten Inbetriebnahme-Druckentlastung versagen. Das Dichtverhalten bei tiefen Temperaturen (TR10 oder gleichwertige Prüfung) gehört für den Unterwasserbereich in den Qualifikationsumfang.
Herausforderung 7: Kompatibilität mit Bohrflüssigkeiten und Chemikalieninjektion
Wo es auftritt: Mud-Motoren, MWD-Werkzeuge, Chemikalieninjektions-Dorne, Slickline-Ausrüstung.
Die werkstoffliche Antwort: die Fluidliste ist lang – ölbasierte und synthetische Schlämme, Sole mit beschwerten Feststoffen, Scale-Inhibitoren, Sauerstofffänger, Schmierstoffe. HNBR deckt die meisten Bohrflüssigkeits-Chemien mit starker Abriebfestigkeit ab; FKM deckt heiße Kohlenwasserstoffe ab; EPDM dient wasserbasierten und Glykol-Systemen (versagt aber bei Ölkontakt); federbelastete PTFE-Dichtungen übernehmen die Aufgaben, bei denen kein einzelnes Elastomer das chemische Fenster abdeckt. Erfassen Sie das tatsächliche Fluidinventar, nicht die Überschrift des Schlammprogramms – chemische Additive verändern das Kompatibilitätsbild stärker als das Basisfluid.
Herausforderung 8: Thermische Wechselbeanspruchung und Druckverformungsrest
Wo es auftritt: Bohrungen, die zwischen Förder- und Injektionstemperaturen wechseln, Oberflächenausrüstung in Wüsten- und Arktisinstallationen, alles, was über Nacht abgeschaltet wird.
Die werkstoffliche Antwort: Der Druckverformungsrest ist die kumulative Schadensuhr. Mischungen mit niedrigem Druckverformungsrest bei der maximalen Bohrlochtemperatur – AED-qualifiziertes FKM, FFKM, Premium-HNBR – halten die Kontaktspannung über Hunderte von Zyklen, wo generische Mischungen flach werden. Das Abnahmekriterium für kritische Einsätze sollte eine Grenze des Druckverformungsrests bei der tatsächlichen Betriebstemperatur sein, nicht bei Standardprüfbedingungen, und der Dichtungswechsel sollte nach thermischen Zyklen geplant werden, nicht nur nach Kalenderzeit.
Die Werkstoffkarte im direkten Vergleich
| Material | Einsatztemperatur | Stärken im Ölfeldeinsatz | Qualifikation, die Sie verlangen sollten |
|---|---|---|---|
| HNBR | −30 °C bis 150 °C (mischungsabhängig) | Beste RGD-Beständigkeit, Abrieb, Bohrflüssigkeiten | NORSOK M-710 AED bestanden |
| Standard-FKM (Typ A) | −20 °C bis 200 °C | Heiße Kohlenwasserstoffe, Süßgasdienst | RGD bestanden, Temperaturdaten |
| Laugenbeständiges FKM | −15 °C bis 200 °C | Amine, Dienst mit hohem H₂S-Anteil | Qualifikation nach NACE MR0175 / ISO 15156 |
| Aflas (FEPM) | −10 °C bis 250 °C | Sauergas, Amine, Dampf | AED-Test, Sauergas-Qualifizierung |
| Niedrigtemperatur-FKM (GLT/XLT) | −46 °C bis 200 °C | Unterwasser-Kaltdiensteinsatz mit RGD | NORSOK M-710, Niedrigtemperaturprüfung |
| FFKM | bis ~310 °C (typabhängig) | Breitestes chemisches Fenster, Sauergas + Dampf + Hitze | Verbindungsspezifische Prüfberichte |
| PTFE mit Federvorspannung | −200 °C bis 260 °C | Chemische Bandbreite, Extrusionsbeständigkeit | Verifikation auf Konstruktionsebene |
| Herausforderung | Dominierender Ausfallmodus | Erste Materialantwort | Maßgebliche Norm / Prüfung |
|---|---|---|---|
| Gasdekompression | Innere Blasenbildung und Rissbildung | HNBR 90 Shore A oder AED-FKM | NORSOK M-710, ISO 23936-2 |
| Sauergas (H₂S) | Quellung, Versprödung, Rissbildung | Laugenbeständiges FKM, Aflas, FFKM | NACE MR0175 / ISO 15156 |
| Amine und Laugen | Degradation des Vernetzungssystems von FKM | Aflas oder laugenbeständiges FKM | Fluideintauchprüfung |
| Dampf und Heißwasser | Hydrolyse, Extraktion | Aflas, EPDM, dampfbeständiges FFKM | Eintauchen + Verformungsrest bei Temperatur |
| Hochdruckextrusion | Spaltextrusion, Nagen | Verbindungen 90 Shore A + Stützringe | Verifikation der Nutkonstruktion |
| Unterwasser-Niedrigtemperatur | Verlust der Flexibilität, sprödes Abdichten | GLT/XLT-FKM, Niedrigtemperatur-FFKM | TR10 / Niedrigtemperatur + NORSOK |
| Bohrflüssigkeiten | Quellung, Abrieb | HNBR (Fluide), PTFE mit Federvorspannung (Bandbreite) | Fluidverträglichkeitsmatrix |
| Thermische Wechselbelastung | Druckverformungsrest, Kraftabfall | Verbindungen mit geringem Verformungsrest | Druckverformungsrest bei Betriebstemperatur |
Beschaffungsdisziplin: Kaufen Sie den Prüfbericht, nicht die Familie
Das übergreifende Thema aller acht Herausforderungen: Namen von Polymerfamilien sind Marketingkategorien; Qualifikationen sind technische Fakten. Wenn ein Projekt NORSOK- oder NACE-Konformität erfordert, verlangen Sie vom Lieferanten die Prüfdokumentation der Mischung — Druck, Temperatur, Gaszusammensetzung und Abnahmekriterium — und stimmen Sie die Härte auf die Stopfbuchse ab. Vergleichbare Ressourcen wie die Materialübersicht von Marco Rubber für Öl und Gas, die Öl-und-Gas-Seite von International Seal und die NORSOK-Erklärung von Polymax laufen alle aus Sicht des Käufers auf denselben Punkt hinaus: Allgemeine Beschreibungen reichen nicht aus, und tatsächlich auf die Bohrinsel geliefert werden zertifizierte Mischungen mit Rückverfolgbarkeit.
Unsere eigene Praxis für Ölfeldkunden folgt derselben Regel. Wir liefern AED-geprüfte HNBR- und qualifizierte FKM-Mischungen für Bohrloch- und Bohrlochkopfaufgaben, federbelastete PTFE-Dichtungen über unsere Vari-Seal-Reihe , wo die chemischen Einsatzbereiche jedes einzelne Elastomer übersteigen, Hochdruck-Stütz- und Anti-Extrusions-Komponenten in unserer Stützring-Reihe, sowie Materialzertifikate zu jeder Charge. Für Lastzyklen, die Hitze und saure Chemie kombinieren, enthält die Hoch- und Tieftemperatur-Dichtungsreihe die Hochtemperatur-Mischungen, und Standardersatzteile für Bohrunterstützungsausrüstung stammen aus der Dichtungssatz-Reihe. Gerätequalifizierungsstellen veröffentlichen die Prüfrahmen für jede Norm; die Aufgabe des Lieferanten ist es, die bestandene Mischung mit den zugehörigen Unterlagen zu übergeben.
Das Fazit
Die Abdichtung im Ölfeld ist kein einzelnes Materialproblem; es sind acht, und die beiden, die Dichtungen am schnellsten zerstören — explosive Dekompression und Sauergasbeanspruchung — sind auf keinem Datenblatt sichtbar, das nur Temperatur und Härte auflistet. Spezifizieren Sie nach Qualifikation: NORSOK M-710 und ISO 23936-2 für Dekompression, NACE MR0175 / ISO 15156 für Sauergas, Druckverformungsrest bei Betriebstemperatur für zyklische Beanspruchungen und dokumentierte Fluidverträglichkeit für alles andere. Kaufen Sie den Prüfbericht mit der Mischung, stimmen Sie die Härte auf die Spaltkontrolle ab und planen Sie den Austausch nach Zyklen. Dann sind die verbleibenden Ausfälle die interessanten, die es wert sind, untersucht zu werden — nicht die vorhersehbaren, die bereits bei der Bestellung vermeidbar gewesen wären.
Ölfeld-Dichtungen und die Prüfberichte dahinter
Die acht Herausforderungen in diesem Artikel sind diejenigen, für die das Ölfeld uns Angebote abverlangt, und das Sortiment folgt ihnen: HNBR und FKM für Sauergas- und Süßgasbeanspruchung, FFKM für Amin- und Lösungsmittelbeanspruchung, PTFE- und PEEK-Stützringe für Druck und Spalt, sowie Metall-auf-Metall- und Graphitkonstruktionen, wo Elastomere an ihre Grenzen stoßen. Mischungen werden mit den RGD- und Sauergas-Daten geliefert, die die Spezifikation des Betreibers verlangt, nicht nur mit einer Härteangabe.
Was ein brauchbares Angebot von einem Preis unterscheidet, ist der Prüfnachweis: Ergebnisse der schnellen Gasdekompression, H₂S-Alterung, Druckverformungsrest bei der Bohrlochtemperatur und Härte in Verbindung mit dem Extrusionsspalt. Wo eine Spezifikation eine Qualifikation verlangt, die wir nicht belegen können, sagen wir das vor der Bestellung und nicht erst nach der Abnahmeprüfung.
Senden Sie die Bohrlochbedingungen, die Spezifikation und die Dichtungszeichnung an sales@bosssealing.com, und wir senden Ihnen eine vorgeschlagene Mischung pro Position mit den zugehörigen Prüfberichten sowie Preis und Lieferzeit zurück — in der Regel innerhalb eines Werktages. Die Kontaktformular erreicht dieselben Ingenieure.