
Ein Auslegerzylinder eines Baggers und ein Hydraulikpressenzylinder sind beide “Schwerlast”. Genau dort endet die Ähnlichkeit. Der eine läuft mit Druckstößen von 35 MPa bei 200 mm/s, während Schlamm gegen seinen Abstreifer gepresst wird, viertausend Stunden im Jahr. Der andere läuft mit 28 MPa bei 3 mm/s in einer sauberen Anlage, manchmal zwanzig Jahre ohne Überholung. Baut man das Dichtungspaket der Presse in den Bagger ein, wird es innerhalb einer Saison lecken. Baut man das Paket des Baggers in die Presse ein, hat man für Schlagfestigkeit bezahlt, die die Maschine nie nutzt.
Dieser Leitfaden trennt die beiden Einsatzbereiche und geht dann den Baggerzylinder Position für Position durch: was jede Dichtung leisten muss, woraus sie üblicherweise besteht und welche Zahlen darüber entscheiden, ob sie überlebt. Die Pressenseite erhält am Ende einen eigenen Abschnitt, weil Einkäufer, die beide von derselben Fabrik beziehen, immer wieder ein einziges Dokument verlangen.
Warum die beiden Einsatzbereiche die Konstruktion auseinandertreiben
Vier Variablen unterscheiden einen Mobilzylinder von einem Industriezylinder: Druckprofil, Gleitgeschwindigkeit, Seitenlast und Kontamination. Betrachten wir sie einzeln.
Druckprofil. Eine Presse hält einen eingestellten Druck über eine lange Verweilzeit und überschreitet ihn selten. Ein Bagger erreicht jedes Mal den Ablassdruck, wenn der Bediener die Schaufel abwürgt, und das Überdruckventil öffnet und schließt sich mehrmals pro Sekunde, während die Maschine gegen einen Felsen arbeitet. Das erzeugt eine Druckwelligkeit auf der statischen Last. Eine Stangendichtung, die zweimal täglich 35 MPa statisch sieht, ist eine andere Komponente als eine, die 35 MPa plus 5 MPa Welligkeit 400.000 Mal sieht.
Gleitgeschwindigkeit. Pressenstößel bewegen sich mit 1–10 mm/s und verbringen den größten Teil ihres Lebens stationär unter Last. Baggerstangen bewegen sich mit 100–300 mm/s und kehren alle paar Sekunden die Richtung um. Langsame Bewegung baut keinen hydrodynamischen Film auf und lässt die Dichtung an einer Stelle verharren, weshalb Pressendichtungen durch Druckverformungsrest und Extrusion versagen; schnelle Hin- und Herbewegung baut einen Film auf, pumpt Öl zurück und verschleißt die Lippe durch Abrieb.
Seitenlast. Eine Presse wird durch Säulen geführt. Ein Baggerzylinder wird durch seine eigenen Führungsringe und durch die Bolzengelenke geführt, und die Schaufelzähne leiten ein Biegemoment direkt in die Stange ein. Der Verschleiß der Führungsringe ist der erste Ausfall in den meisten hochbetriebsstunden Baggerzylindern, und er nimmt die Stangendichtung mit.
Kontamination. Pressenöl wird gefiltert und ist eingeschlossen. Baggeröl wird ebenfalls gefiltert, aber die Stange verbringt ihr Leben im Steinbruchstaub, und jedes Einfahren zieht einen Film aus abrasivem Schlamm zur Stopfbuchse. Ölproben aus dem Feld von Maschinen mit 5.000 Stunden zeigen routinemäßig ISO 4406 19/17/14 gegenüber einem Zielwert von 16/14/11.
Öltemperatur und Lebensdauer vervollständigen das Bild. Baggeröl läuft bei 50–85 °C, angetrieben durch die Umgebung und durch die Beanspruchung der Maschine; eine Presse läuft kontrolliert bei 35–55 °C. Die Lebensdauerziele folgen: 4.000–8.000 Stunden an einer mobilen Maschine, 15.000–30.000 an einer Presse. Zwei Konstruktionen können auf einer Zeichnung identisch aussehen und für völlig unterschiedliche Kosten-pro-Stunde-Rechnungen optimiert sein.
Die vier Zahlen, die das Paket entscheiden
Bevor eine einzige Teilenummer angeboten wird, entscheiden vier Zahlen den größten Teil der Auswahl. Sind sie falsch, ist die Debatte über das Dichtungsmaterial sinnlos.
1. Bohrung, Stange und Hub. Nicht nominal. Gemessen. Eine verschlissene Bohrung von 120,15 mm verändert die Pressung der Kolbendichtung, und eine Stange, die 0,05 mm über Maß neu verchromt wurde, passt nicht in einen Standardabstreifer. Wir verlangen die Zylinderzeichnung plus eine Messung der Altteile.
2. Einstellung des Überdruckventils, nicht Arbeitsdruck. Die Dichtung sieht, was das Überdruckventil durchlässt, plus den Druckstoß, wenn ein heißer Kreislauf einen Steuerschieber schließt. Bei einer Maschine der 20-Tonnen-Klasse ist das Hauptüberdruckventil üblicherweise auf 32–35 MPa eingestellt; der Auslegerkreislauf kann beim Abwürgen 38 MPa sehen. Bestellen Sie die Dichtung für die Überdruckeinstellung und fügen Sie dann eine Sicherheitsstufe für den Druckstoß hinzu.
3. Zyklusrate und Hub. Ein Hammerkreislauf und ein Auslegerkreislauf verwenden dasselbe Öl und unterschiedliche Dichtungen. Hohe Zykluszahlen begünstigen PTFE-beschichtete Stufendichtungen an der Stange; niedrige Zykluszahlen mit hoher Haltekraft begünstigen belastete PU-U-Cups.
4. Öltyp und Temperatur. Mineralöl ISO VG 46 ist der Standard. Bioöl (HETG, HEES) greift einige NBR-Compounds und viele PU-Sorten durch Hydrolyse an. Schwer entflammbares Wasser-Glykol benötigt eine völlig andere Elastomerfamilie. Läuft die Maschine in einer Gießerei oder einer Wüste, verschiebt die Umgebungstemperatur das gesamte Paket.
Position für Position: Was jede Dichtung tatsächlich leistet
Ein Baggerzylinder-Kit enthält sechs funktionale Positionen. Lieferanten bieten sie als Satz an, und Einkäufer nehmen oft an, der Satz sei markenübergreifend austauschbar. Das ist er nicht: Nutbreiten, Radien und Stützringanordnungen unterscheiden sich, und dieselbe 100-mm-Bohrung kann drei verschiedene Kolbendichtungsprofile aufnehmen.
| Position | Aufgabe | Übliches Material | Übliche Härte | Typischer Ausfall |
|---|---|---|---|---|
| Stangendichtung | Druck halten, Ölfilm zurückführen, keine äußere Leckage | PU-U-Cup oder PTFE-Stufendichtung mit NBR-Energizer | 93–95 Shore A (PU) | Lippenverschleiß durch Schleifkorn, dann Extrusion in den Stopfbuchsspalt |
| Pufferdichtung | Den Druckstoß absorbieren, bevor er die Stangendichtung erreicht | PU oder PTFE mit Entlastungslippe | 93–95 Shore A | Ermüdungsrisse an der Entlastungslippe; bei der Überholung oft übersehen |
| Kolbendichtung | Kopf- und Stangenkammer trennen, Last ohne Drift halten | PTFE-Stufendichtung oder belasteter PU-Ring | Shore A 95 / Shore D 55–60 für PTFE | Riefen durch Bohrungsschäden; Verlust der Energizer-Pressung |
| Verschleiß-/Führungsring | Den Kolben zentrieren, Seitenlast tragen, Metallkontakt verhindern | PTFE-Bronze, Phenolharz, glasfaserverstärktes Nylon, PEEK | — | Verschleiß unter die Mindestdicke, dann Kontakt Kolben zu Bohrung |
| Abstreifer | Schlamm und Staub von der einfahrenden Stange abstreifen | PU-Doppellippe, teils metallummantelt | 93 Shore A | Lippe gerissen oder ausgehärtet; danach folgt die Stangendichtung |
| Statische O-Ringe | Dichtungssitz, Anschluss- und Kopfverbindungen | NBR 70, HNBR 90, FKM 80 für Heißbetrieb | 70–90 Shore A | Druckverformungsrest, Fressen an der Dichtfläche |
Wir fertigen diese als abgestimmte Kits – siehe unser Hydraulikdichtungssätze und Ersatzdichtungen Sortiment – wobei die einzelnen Kolbendichtung und Stangendichtung Profile separat erhältlich sind, wenn nur eine Position ausgefallen ist.
Zwei davon tragen den Großteil des Gewährleistungsrisikos: die Stangendichtung und der Abstreifer. Die Kolbendichtung steht im Fokus, weil ein interner Bypass leicht zu diagnostizieren ist, doch in unserer Rücklaufanalyse entfallen auf das Paar aus Stangendichtung und Abstreifer rund zwei Drittel der Leckage-Reklamationen nach außen.
Kolbendichtungen: Step-Seal oder belasteter U-Cup
Die Kolbendichtung muss zwei widersprüchliche Aufgaben erfüllen: bei nahezu Null Druck dichten, damit die Last nicht absinkt, und 35 MPa standhalten, ohne in das Bohrungsspiel zu extrudieren. Ein Elastomer allein tut sich mit beidem schwer. Deshalb verwenden die meisten Baggerkolben heute eine zweiteilige Bauform – einen reibungsarmen Kunststoff-Stützring für die Druckdichtung und einen Elastomer-Energizer für die statische Dichtheit.
| Ausführung | Druckgrenze (praktisch) | Losbrechreibung | Nutbreite | Einsatzbereich |
|---|---|---|---|---|
| PTFE-Step-Seal + NBR-O-Ring-Energizer | 35–40 MPa mit Stützring | Niedrig, stabil nach Einlauf | Breit, ISO 7425-1-Stil | Ausleger-, Stiel- und Löffelkolben an 13–40-t-Maschinen |
| Belasteter PU-U-Cup (einteilig) | 25 MPa | Höher, steigt mit der PU-Aushärtung | Schmal | Kleinbohrungs- und Hilfszylinder, ältere Nutgeometrien |
| PU-Kompaktdichtung mit integrierter Führung | 25–31,5 MPa | Mäßig | Schmal | Nachrüstung, wo die Kolbennut nicht verbreitert werden kann |
| Zweiteilig PU + PTFE-Stützring | 31,5 MPa | Mäßig | Medium | Preisgünstige Überholung eines Step-Seal-Kolbens |
Der Step-Seal punktet bei Reibung und Haltekraft, benötigt aber eine breitere Nut und eine gute Bohrungsoberfläche. Honen auf Ra 0,2–0,4 µm ist wichtiger, als die meisten Überholer erwarten: Eine gerissene Bohrungsoberfläche wirkt wie eine Läppscheibe und verschleißt die PTFE-Fläche in wenigen hundert Stunden.
Stangendichtungen und Pufferdichtungen: das Paar, nicht das Teil
Die Stangendichtung ist das einzige Bauteil zwischen dem unter Druck stehenden Öl und der Außenwelt, und zugleich das Bauteil, das einen mikroskopischen Ölfilm passieren lassen muss, um den Abstreifer zu schmieren. Dieses Gleichgewicht ist das gesamte Design.
An einem Bagger ist eine einzelne U-Cup-Stangendichtung bis etwa 25 MPa üblich. Darüber und in jedem Kreis mit schnellen Zyklusraten verdient sich die Pufferdichtung ihre Nut. Der Puffer sitzt außerhalb der Hauptstangendichtung, nimmt die Druckspitze mit seiner eigenen Lippe auf und entlüftet das eingeschlossene Öl über einen kleinen Entlastungskanal zurück zum Tank. Die dahinterliegende Stangendichtung sieht dann nur noch den Restdruck, was ihre Lebensdauer in Hammer- und Abbruchkreisen um ein Mehrfaches verlängert.
Überholer lassen den Puffer häufiger weg als jedes andere Teil, meist weil er ein dünner Ring ist, der wie ein Abstandshalter aussieht. Dann versagt die neue Stangendichtung nach 300 Stunden, und das Kit wird beschuldigt.
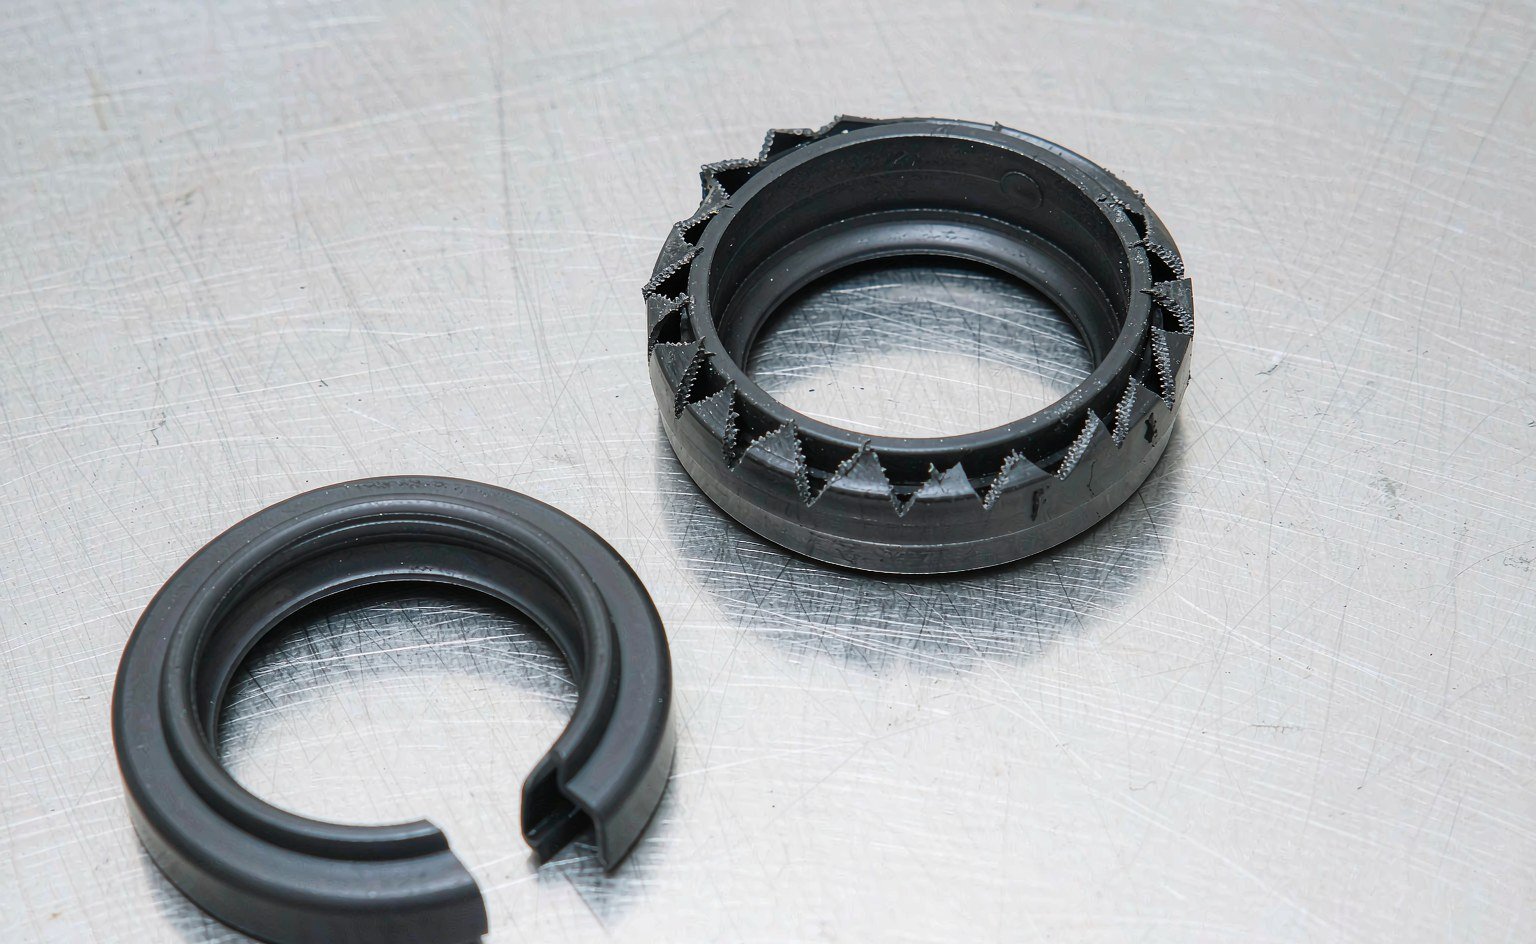
Zeigt die alte Stangendichtung einen sauberen umlaufenden Schnitt am Lippenfuß, fehlte der Puffer oder war bereits zerstört. Zeigt sie eine zerfressene, schmutzgefüllte Lippe, hat zuerst der Abstreifer versagt. Das Verschleißbild sagt Ihnen, welches Teil im Design zu ändern ist, nicht nur im Kit.
Abstreiferauswahl: Wo Schlamm das Wartungsintervall bestimmt
Ein Abstreifer hat eine Aufgabe und einen feindlichen Arbeitsplatz. Er muss einen abrasiven Film von einer Chromstange mit 200 mm/s entfernen, ohne beim Rückhub Öl von der Stange abzuheben, und das, während er mit demselben abrasiven Material vollgepackt ist, das er entfernt.
Drei Ausführungen decken die meisten Maschinen ab. Ein einlippiger PU-Abstreifer Abstreifdichtung ist für saubere Baustellen ausreichend. Ein doppellippiger PU-Abstreifer mit Metallmantel fügt eine zweite Abstreifkante hinzu und behält seine Form in einem heißen Dichtungssitz. Ein PU-Abstreifer mit integrierter Staublippe und einem separaten Metallstützring ist die Wahl für Abbruch- und Steinbrucharbeiten, wo die Stange eher beschichtet als feucht zurückkommt.
Das Spiel ist ebenso wichtig wie die Mischung. Sitzt der Abstreifer in einem Dichtungssitz, in dem das Spiel zwischen Stange und Bohrung es zulässt, dass die Lippe durch eingepackten Schmutz nach außen gedrückt wird, kehrt er sich um. Wir haben umgestülpte Abstreifer an Maschinen gesehen, die nie einen befestigten Hof verlassen haben – die Ursache war ein um 0,3 mm zu groß gefertigter Dichtungssitz, nicht das Material.
Führungsringe und Seitenlast: das Ausrichtungsproblem
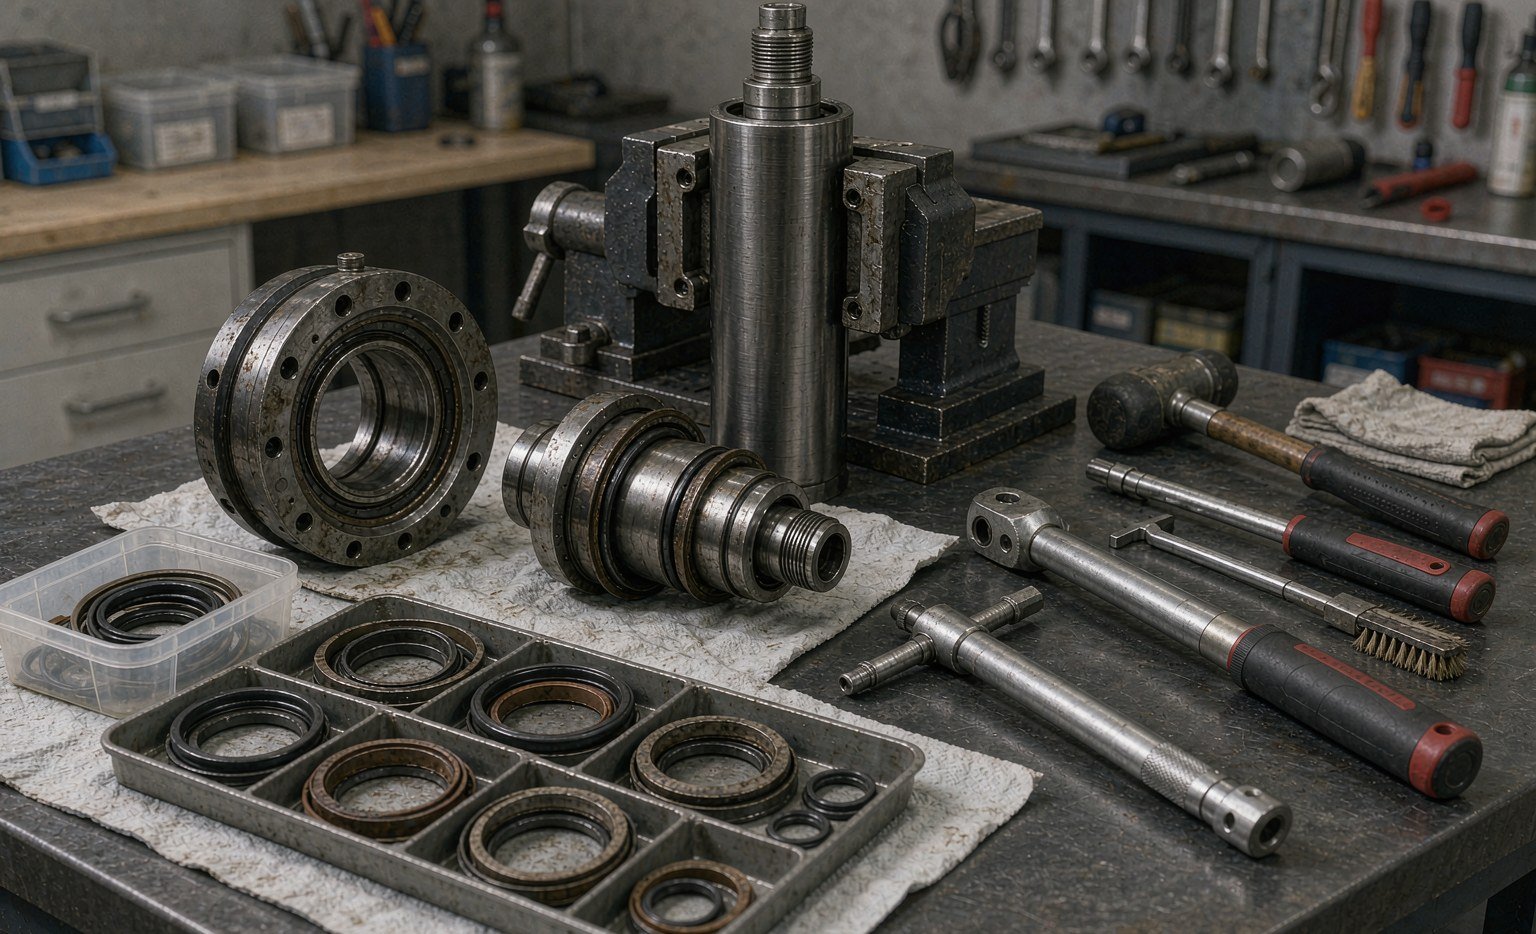
Führungsringe – Verschleißringe, Gleitstreifen, Führungsbänder – dichten nichts ab. Sie halten Kolben und Stange konzentrisch, damit die Dichtungen ihre Aufgabe bei dem Spiel erfüllen können, für das sie ausgelegt wurden. Wenn sie verschleißen, sinkt der Kolben auf die Bohrung, der Dichtungsspalt öffnet sich auf einer Seite, und die Extrusion beginnt.
| Führungswerkstoff | Tragfähigkeit | Verschleißverhalten | Temperaturobergrenze | Beste Verwendung |
|---|---|---|---|---|
| PTFE-Bronze | Hoch | Geringe Reibung, gewisse Einbettung von Schmutzpartikeln | Etwa 200 °C | Stangenführungen und Kolbenverschleißringe an Zylindern mit hoher Lastspielzahl |
| Phenolharzgewebe | Sehr hoch | Gut in verschmutztem Öl, kann in wasserbasiertem Fluid quellen | Etwa 120 °C | Schwere Kolben, Presszylinder, hohe Seitenlast |
| Glasfaserverstärktes Nylon | Medium | Abrieb an der Gegenfläche im Trockenlauf | Etwa 100 °C | Kostengetriebene OEM-Kolben |
| PEEK (unverstärkt oder kohlenstoffverstärkt) | Hoch | Sehr geringer Verschleiß, Formstabilität | Etwa 250 °C | Heiße, hochbelastete oder dünnwandige Führungen |
Die Dicke des Führungsrings wird durch das Spiel bestimmt, das er ausgleichen muss, nicht durch die Dichtungsnut. Ein verschlissener Führungsring mit 1,5 mm Nennmaß, der 1,1 mm misst, hat das diametrale Spiel bereits verdoppelt; die dahinterliegende Kolbendichtung wird nun in einen Spalt gepresst, für den sie nie ausgelegt war. Das ist der Mechanismus hinter den meisten Beschwerden “die neuen Dichtungen sind nach einem Monat ausgefallen”.
Druck, Spalt und Extrusion: Die Dimensionierung der Stützringe
Extrusionsbeständigkeit ist zuerst ein Spaltproblem und erst dann ein Materialproblem. Jede Druckdichtung hat bei gegebenem Druck und gegebener Temperatur ein maximales diametrales Spiel; wird es überschritten, fließt die Dichtung kalt in den Spalt, beginnend am heißesten Punkt des Zyklus.
Die praktischen Regeln, nach denen wir bei Mobilzylindern arbeiten:
- Bis 16 MPa kann eine PU-Dichtung mit 90 Shore A bei Standardspielen in der Regel ohne Stützring laufen.
- Bei 16–25 MPa einen einzelnen Stützring auf der Niederdruckseite hinzufügen oder eine Dichtung mit integrierter Extrusionsschutzferse spezifizieren.
- Bei 25–40 MPa einen Stützring auf beiden Seiten des O-Rings verwenden oder eine Dichtung mit Kunststofffront in einer geschlossenen Nut, und das Spiel unter dem Wert in der Tabelle des Lieferanten für diese Temperatur halten.
- Über 40 MPa die Verbindung als Hochdruckausführung behandeln: geschlossene Nut, harter Stützring (PEEK oder gefülltes PTFE statt weichem PTFE) und eine Bohrung, die sich unter Last nicht verformt.
Die Temperatur verschiebt alle diese Werte. Eine PU-Dichtung, die bei 40 °C für 40 MPa ausgelegt ist, verliert bei 80 °C etwa die Hälfte ihrer Extrusionsreserve, weil das Material weicher wird und sich das Spiel durch die Ausdehnung des Zylinderrohrs vergrößert. Maschinen, die in der Sommerhitze mit schwarz lackierten Rohren arbeiten, erleben genau das.
Für die tatsächlichen Grenzwerte arbeiten Sie mit einer veröffentlichten Spieltabelle statt mit einer Faustregel: Trelleborgs Bibliothek für Dichtungslösungen und die Hallite-Katalog für Fluidtechnik beide tabellieren das maximale Spiel in Abhängigkeit von Druck, Härte und Temperatur, und beide verwenden die Einbaumaße nach ISO 5597, denen die meisten Bagger-Dichtköpfe folgen.
Fluid und Temperatur: die stille Variable
Mineralöl bei 50–80 °C ist der einfache Fall, und die meisten Bagger-Dichtsätze sind dafür ausgelegt. Drei andere Fluide treten häufig genug auf, um sie einzuplanen.
Bioöl (HETG, HEES). Esterbasierte Fluide hydrolysieren Polyester-PU und lassen manche NBR-Compounds quellen. Eine Polyester-PU-Stangendichtung in einer Bioöl-Maschine kann innerhalb einer Saison an Härte verlieren und einen bleibenden Verformungsrest annehmen. Dies ist einer der wenigen Fälle, in denen wir statt des Standardteils ein Polyether-PU oder ein HNBR-Compound empfehlen. Allgemeine Fluidtabellen wie der Leitfaden von Marc Rubber zur Auswahl von O-Ring-Werkstoffen sind eine sinnvolle erste Vorauswahl, bewerten aber Basis-Polymere, nicht Compounds, daher sollte die konkrete Type mit dem Lieferanten bestätigt werden.
Wasser-Glykol (HFC). Schlechte Schmierfähigkeit, und es greift viele PU-Typen an. HNBR oder NBR mit PTFE-beschichteter Stangendichtung ist die übliche Lösung.
Heiße Umgebung. Eine Maschine in einem Stahlwerk oder in der Wüste sieht Öl bei 90–100 °C. Standard-PU ist an seiner Grenze; HNBR für die statischen Dichtungen und eine PTFE-Stufendichtung an der Stange halten besser stand als jede PU-Aufwertung.
Keine dieser Änderungen ist im Angebotsstadium teuer. Alle sind nach einem Ausfall teuer, weil der Dichtsatz neu aufgebaut werden muss und die Maschine stillsteht.
Der Presszylinder: gleiche Hardware, andere Prioritäten
Presszylinder laufen langsam, heiß und sauber. Das kehrt die meiste Bagger-Logik um.
Langsame Bewegung bedeutet keinen hydrodynamischen Film. Die Dichtung läuft mit Grenzschmierung, und die Lippe muss Druck halten können, während sie nahezu stillsteht. Der Druckverformungsrest wird zum dominierenden Ausfallmodus, nicht die Abrasion. Ein Compound mit geringem Druckverformungsrest bei 80 °C — gemessen nach ASTM D395 Verfahren B, 22 h bei 100 °C für eine vergleichbare Bewertung — ist wichtiger als die Zugfestigkeit.
Konstanter Druck bedeutet, dass der Stützring kontinuierlich arbeitet, statt Spitzen zu überstehen. An einer 31,5-MPa-Presse kriecht ein PTFE-Stützring, der kalt fließt, über Monate aus der Nut. Gefülltes PTFE oder PEEK in einer geschlossenen Nut ist die dauerhafte Wahl.
Sauberes Öl bedeutet, dass der Abstreifer eine Formsache ist und die Führungsringe dünner sein können. Es bedeutet auch, dass die Bohrungsoberfläche meist ausgezeichnet ist, was eine PTFE-beschichtete Dichtung bei sehr geringer Reibung laufen lässt — nützlich an einer Presse mit langsamem Zustellhub, wo Stick-Slip als Markierung auf dem Werkstück sichtbar wird.
Zwei Ausführungen decken die meisten Pressen ab: ein gewebeverstärktes V-Packungsset für den Hauptkolben, nachgestellt über eine Stopfbuchsmutter, und eine kompakte PTFE-Stufendichtung plus Führungsring für die Rücklauf- und Ausstoßerzylinder. Die V-Packung toleriert Verschleiß durch Nachstellen; die Stufendichtung nicht, hat aber deutlich geringere Reibung.
Einen OEM-Dichtsatz referenzieren, ohne sich die Finger zu verbrennen
Maschinenbesitzer haben selten eine Dichtungszeichnung. Sie haben eine Teilenummer aus dem Ersatzteilkatalog oder eine Tüte mit alten Dichtungen. Beide Wege funktionieren, mit Einschränkungen.
Die Referenzierung über Teilenummern ist schnell, aber oberflächlich: Eine OEM-Nummer kann über den Produktionszeitraum eines Modells drei verschiedene Zylinderausführungen abdecken. Aftermarket-Listen der Art, die dieser Distributor veröffentlicht sind nützlich, um festzulegen, was ein Kit enthalten sollte, und Kataloge wie PPE helfen, wenn ein US-basiertes Äquivalent gegen eine OEM-Nummer geprüft werden muss. Keines von beiden nennt Ihnen die Nutbreite. Wir fragen immer zusätzlich nach der Zylinderguss- oder Baugruppennummer und vergleichen die Abmessungen der alten Dichtung mit der Zeichnung, bevor wir ein Angebot abgeben.
Das Messen der alten Teile ist zuverlässiger, sofern die Teile nicht zerstört sind. Messen Sie die Stangendichtung im freien Zustand und notieren Sie das Lippenprofil; messen Sie die Breite der Kolbendichtung an der Rückseite, nicht an der Lippe; messen Sie die Dicke des Führungsrings an vier Punkten, denn Verschleiß ist selten gleichmäßig. Fotografieren Sie die Stopfbuchse mit einem Maßstab im Bild. Neun von zehn Referenzfehlern, die wir sehen, stammen von einer Messung an einem gequollenen oder verschlissenen Teil statt an einem sauberen.
Einbaufehler, die Materialversagen vortäuschen
Vier Fehler erklären die meisten der “falsches Material”-Reklamationen, die wir untersuchen:
- Diagonale Schnittkante oder abgeschabte Lippe auf einer Seite. Die Dichtung wurde über ein Gewinde, eine Passfeder oder eine scharfe Stopfbuchsenkante gezogen. Kleben Sie die Gewinde ab, fasen Sie den Einlauf der Stopfbuchse an und benetzen Sie die Dichtung vor dem Einbau mit dem Systemöl.
- Dichtung in der Nut verdreht, Leck an einer Stelle. Trocken eingebaut oder in die Nut gerollt statt gefaltet. Verwenden Sie einen Montagekonus und prüfen Sie den Sitz mit einer Fühlerlehre, bevor die Stopfbuchse aufgesetzt wird.
- Harte, rissige Lippe nach 200 Stunden. Falsches Fluid oder eine verunreinigte Spülung, kein Fehler der Mischung. Nehmen Sie eine Ölprobe und suchen Sie nach Lösungsmittel- oder Wassereintritt, bevor Sie die Spezifikation ändern.
- Führungsring nur auf einer Seite durchgeschliffen. Eine verbogene Stange oder eine ausgeschlagene Bolzenbohrung übt eine dauerhafte Seitenlast auf die Stopfbuchse aus. Prüfen Sie die Geradheit der Stange und den Durchmesser der Bolzenbohrung, bevor Sie das neue Kit einbauen.
Jeder dieser Fälle kostet ein Kit und einen Tag Maschinenstillstand. Keiner davon wird durch den Kauf einer teureren Mischung behoben.
Was wir bei einer Anfrage für einen Bagger benötigen
Unser eigenes Anfrageformular für Mobilzylinder-Kits hat acht Zeilen, und eine vollständige Einsendung erhält ein Angebot in einem Tag statt in einer Woche:
- Maschinenhersteller, Modell und Serienbereich.
- Zylinderposition — Ausleger, Stiel, Löffel, Schwenk, Fahrantrieb, Hammer, Greifer.
- Zylinderbaugruppen- oder Teilenummer, plus Bohrung × Stange × Hub, falls bekannt.
- Abschaltdruck und ob der Kreis eine Pufferdichtungsnut hat.
- Öltyp und normale Betriebstemperatur.
- Einsatzbedingungen — Steinbruch, Abbruch, Tunnelbau, Hafen, Landwirtschaft.
- Menge pro Jahr und ob die Bestellung einmalig oder geplant ist.
- Eventuelle Verpackungs- oder Kennzeichnungsanforderungen für den Wiederverkauf.
Für Händler ist die achte Zeile wichtiger, als sie erwarten. Ein Kit, das als loser Beutel mit Ringen verpackt ist, verkauft sich am Tresen schlecht; dasselbe Kit auf einer bedruckten Karte mit Maschinenmodell und Positionsdiagramm verkauft sich zu einem Aufpreis. Das ist eine Verpackungsentscheidung, keine Dichtungsentscheidung, aber es gehört zu dem, was eine Fabrik für Sie leisten können sollte.
Wichtigste Erkenntnisse
- Bagger- und Pressenzylinder teilen sich die Hardware, nicht die Beanspruchung. Druckpulsation, Stangengeschwindigkeit, Seitenlast und Schmutz treiben die Auslegung in entgegengesetzte Richtungen.
- Spezifizieren Sie gegen den Abschaltdruck plus eine Sicherheitsstufe, nicht gegen den nominalen Betriebsdruck.
- Die Pufferdichtung ist bei hochzyklischen Kreisen oberhalb von etwa 25 MPa nicht optional; sie wegzulassen ist der häufigste Überholungsfehler, den wir sehen.
- Der Verschleiß des Führungsrings öffnet den Extrusionsspalt lange bevor die Dichtung selbst versagt. Prüfen Sie die Führungsdicke bei jeder Überholung.
- PU mit 93–95 Shore A deckt die meisten Mobilzylinder ab; Bioöl, Wasser-Glykol und heiße Umgebung erfordern jeweils eine spezifische Änderung der Mischung.
- Die meisten “Materialfehler” sind Einbauschäden oder verunreinigtes Öl. Diagnostizieren Sie das Verschleißbild, bevor Sie die Spezifikation ändern.
- Eine vollständige Anfrage — Maschine, Position, Abmessungen, Abschaltdruck, Fluid, Einsatzort — ist mehr wert als ein Foto der alten Dichtung.
Wenn Sie einen Fuhrpark überholen und den Dichtungsstapel Position für Position überprüfen lassen möchten, senden Sie uns die Zylinderzeichnung und die Abschaltdruckeinstellung. Wir melden uns mit einem vorgeschlagenen Stücklistenentwurf, den dafür erforderlichen Nutabmessungen und den zwei oder drei Stellen, an denen das ursprüngliche Design wahrscheinlich erneut versagen wird.
Verwandte Lektüre auf dieser Website: was ein Hydraulikzylinder-Dichtungskit enthält und wie man eines bestellt, die zehn Ursachen für Hydraulikdichtungsversagen, die wir am häufigsten sehen, und Stangendichtungen versus Kolbendichtungen.
Der komplette Dichtungsstapel, aus einem Zeichnungssatz
Ein Zylinder-Dichtungsstapel ist ein System, und wir bieten ihn auch so an: Kolbendichtungen als Stufen- oder belastete U-Cup-Form, Stangen- und Pufferdichtungen, Abstreifer, Führungsringe, Stützringe und die darunterliegenden O-Ringe — in PU, PTFE-Mischungen, NBR, HNBR und PEEK. Die Abmessungen können einem OEM-Kit folgen oder nach den von Ihnen gemessenen Nutabmessungen gefertigt werden.
Wenn ein Kit referenziert wird, prüfen wir vier Zahlen, bevor irgendetwas bepreist wird: Bohrung, Stange, Nutbreite und das Druck-Spalt-Paar. Ein Bagger-Kit, das zur Bohrung, aber nicht zur Nut passt, ist die teuerste Art von korrekt. Beanspruchung auf der Schlammseite erfordert eine Abstreiferempfehlung; hohe Seitenlast erfordert eine Wanddicke des Führungsrings, nicht eine dickere Dichtung.
Senden Sie uns die Zylinderzeichnung, die OEM-Teilenummern oder ein Foto des versagten Dichtungsstapels mit der Beanspruchung der Maschine, und wir melden uns mit einem vorgeschlagenen Stücklistenentwurf, den dafür erforderlichen Nutabmessungen und den Stellen, an denen sich das ursprüngliche Design wahrscheinlich wiederholen wird. Preis und Lieferzeit folgen innerhalb eines Tages, technische Prüfung kostenlos — sales@bosssealing.com oder die Kontaktformular.