
Un tenuta rotante per albero si sceglie su tre livelli: materiale del labbro, design della tenuta e condizione dell'albero — e la maggior parte dei resi per perdite risale a una decisione saltata a uno di questi livelli. La tabella dei materiali viene per prima perché temperatura e velocità periferica squalificano più rapidamente di qualsiasi altro fattore. La famiglia di design — labbro elastomerico, labbro in PTFE o cassetta — viene per seconda. L'albero viene per ultimo sul disegno ma per primo nelle statistiche di guasto: una tenuta corretta che lavora su una controfaccia scadente perde comunque. Questa guida affronta tutti e tre nell'ordine in cui avviene realmente una selezione, con i numeri che usiamo al banco quando un cliente ci invia il disegno di un albero e un campo operativo.
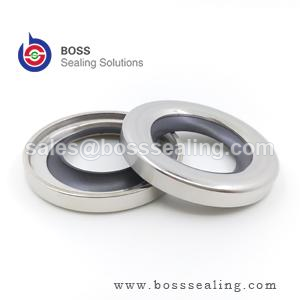
Cosa fa realmente il labbro
Una tenuta radiale a labbro non crea un contatto metallo-gomma su una superficie bagnata. In condizioni corrette il labbro scorre su un film d'olio idrodinamico spesso circa 1–3 µm, generato dalla rotazione dell'albero e stabilizzato dal pattern microscopico di asperità della superficie dell'albero. Il compito della tenuta è mantenere quel film allo spessore corretto: film troppo spesso e l'olio viene pompato fuori oltre il labbro; film che collassa e il labbro lavora in contatto limite a ogni avviamento, usurando se stesso e l'albero. La fascia di contatto è volutamente stretta — pochi decimi di millimetro — così il carico radiale si concentra in un menisco stabile sul lato aria.
Ne derivano due conseguenze, che guidano tutto il resto di questo articolo. Primo, il calore per attrito si genera in un volume molto piccolo: l'interfaccia del labbro lavora tipicamente 15–40 °C più calda del fluido in massa, il che significa che una coppa olio a 90 °C sta già chiedendo a un labbro in NBR di resistere vicino al suo limite di materiale di 100 °C. Secondo, la superficie dell'albero non è uno spettatore passivo — è metà del sistema tribologico, e la sua finitura, durezza e pattern di rettifica decidono se quel film d'olio può esistere o meno.
I quattro materiali del labbro e i loro campi di impiego
Il materiale del labbro è il primo filtro perché è il meno negoziabile. I dati pubblicati dai produttori (compresi i limiti di catalogo ampiamente citati di Trelleborg e di altri produttori di tenute — vedi la gamma di tenute rotanti Trelleborg per le schede tecniche aggiornate delle famiglie) convergono sui campi di impiego riportati di seguito.
| Materiale del labbro | Temperatura continua | Velocità periferica max | Compatibilità con additivi EP/AW | Funzionamento a secco |
|---|---|---|---|---|
| NBR (nitrile) | Da −40 a +100 °C | ~12–14 m/s | Discreta — rigonfia con oli aggressivi di tipo GL-5 | Scarso |
| ACM (poliacrilato) | −20 a +150 °C | ~18 m/s | Eccellente — il materiale per additivi EP | Scarso |
| FKM (fluoroelastomero) | −30 a +200 °C | ~35 m/s | Buona — verificare con sintetici caldi e altamente additivati | Discreto |
| Labbro in PTFE | −60 a +250 °C | 40+ m/s | Praticamente inerte | Eccellente |
Leggere la tabella come una scala di squalifica. Olio in massa a 110 °C elimina l'NBR indipendentemente da quanto sia contenuta la velocità. Un riduttore che lavora con un sintetico altamente additivato a temperatura riduce drasticamente la vita dell'NBR — ACM o FKM durano tipicamente da due a tre volte di più nello stesso alloggiamento, ed è qui che la differenza di prezzo del materiale si ripaga in fermate evitate. I labbri in silicone esistono per applicazioni speciali e alimentari, ma la loro resistenza all'usura meccanica è limitata in servizio rotativo continuo, per cui li trattiamo come una scelta di nicchia anziché come una riga della tabella.
La velocità è il primo calcolo reale
È la velocità periferica, non il numero di giri, a decidere se un labbro sopravvive. Il calcolo occupa una riga:
v = π × d × n / 60.000 (m/s), dove d è il diametro dell'albero in millimetri e n è la velocità in giri/min.
Un albero da 45 mm a 1450 giri/min dà v = 3,4 m/s — comodo per l'NBR. Lo stesso albero da 45 mm su una prolunga motore a 3600 giri/min dà 8,5 m/s — ancora dentro il campo dell'NBR, ma il calore per attrito ora spinge l'interfaccia del labbro 30 °C o più sopra la coppa, per cui una coppa a 90 °C non è più un'applicazione per NBR. Un mandrino da 25 mm a 12.000 giri/min dà 15,7 m/s — oltre ogni elastomero tranne il FKM, e marginale anche lì; questo è territorio da labbro in PTFE.
I valori di riferimento standard, compresi i requisiti di finitura superficiale e durezza costruiti attorno ad essi, sono documentati in ISO 6194-1 e DIN 3760, e richiamati da risorse ingegneristiche pratiche come The Engineering ToolBox. Quando una velocità calcolata supera i 12–15 m/s, passare al FKM; oltre circa 20 m/s, specificare un labbro in PTFE e preparare di conseguenza la controfaccia dell'albero.
Design dei labbri elastomerici: cosa fanno la molla e il labbro paraspolvero
La classica tenuta radiale elastomerica per albero — carcassa metallica, diametro esterno rivestito in gomma, molla a spirale, labbro rifilato — resta la scelta predefinita per la stragrande maggioranza dei servizi rotativi sotto circa 0,5 bar di pressione. Ogni componente merita il suo posto. La molla a spirale mantiene un carico radiale costante man mano che il labbro si usura, assorbe la deformazione permanente da invecchiamento termico o compensa piccoli disallineamenti dell'albero; un labbro che “sembra stretto a mano” senza la sua molla perde la pressione di contatto nel giro di settimane a temperatura. Il diametro esterno in gomma tiene contro la lavorazione dell'alesaggio dell'alloggiamento, che non è mai liscia come dichiara il disegno, e assorbe la differenza di dilatazione termica tra un alloggiamento in alluminio e un inserto in acciaio.
Due aggiornamenti di design coprono la maggior parte delle condizioni sul campo. Un secondo labbro paraspolvero rivolto verso l'esterno tiene schizzi, sabbia e acqua di lavaggio lontani dal labbro primario — ma raddoppia l'attrito all'interfaccia, quindi riduce la capacità di velocità; usare una tenuta con labbro paraspolvero una classe di velocità inferiore. Dove la pressione supera circa 0,5 bar — casse pompe, cavità motore, mozzi planetari — un labbro standard si apre o si consuma. I design a pressione bilanciata con labbro rinforzato e più corto gestiscono diversi bar; oltre, la risposta corretta è una tenuta meccanica frontale, non un labbro più grande.
Tenute a labbro in PTFE: dove valgono il loro prezzo
I labbri in PTFE ribaltano la logica di tenuta. Il PTFE non può essere stampato come la gomma, per cui il labbro è lavorato con precisione da un grezzo sinterizzato o estruso a pistone e trattenuto meccanicamente nella carcassa. Non c'è molla a spirale: il labbro è formato con una geometria di interferenza che si affida alla propria memoria flessionale — il labbro “memory-set” — per mantenere il contatto. La fascia di contatto è molto più larga di quella di un labbro elastomerico, con carico specifico molto inferiore, ed è proprio questo che consente velocità superficiali oltre 35–40 m/s e temperature continue fino a 250 °C con brevi escursioni superiori. Il materiale è praticamente inerte a solventi, acidi, carburanti e alla maggior parte dei fluidi di processo, e tollera avviamenti a secco che distruggerebbero un labbro in NBR o FKM in pochi minuti.
I design ad alte prestazioni con labbro in PTFE sono un campo ingegneristico maturo e documentato — specialisti come Precision Polymer Engineering pubblicano i campi di impiego che riassumiamo qui — e la nostra linea di tenute in PTFE energizzate a molla copre le varianti rotanti e oscillanti in cui un labbro polimerico più molla metallica sostituisce interamente l'elastomero.
La colonna onesta: i labbri in PTFE costano diverse volte i loro equivalenti elastomerici, sono meno tolleranti al runout dell'albero, al pattern di rettifica e ai difetti superficiali perché il labbro rigido non può adattarsi, e i danni di installazione sono meno riparabili — un labbro in PTFE intaccato non recupera come fa parzialmente la gomma. Specificare il PTFE quando velocità, temperatura o chimica squalificano effettivamente l'elastomero; sovraspecificarlo su un riduttore moderato a 4 m/s non compra nulla.
L'albero è metà della tenuta
Nessuna tabella dei materiali sopravvive a una controfaccia scadente. I requisiti seguenti derivano dalla pratica ISO 6194 e sono i valori che mettiamo sui disegni dei fornitori.
| Parametro dell'albero | Labbro in elastomero | Labbro in PTFE | Perché è importante |
|---|---|---|---|
| Rugosità superficiale Ra | 0,2–0,8 µm | 0,1–0,4 µm | Troppo ruvida abrasa il labbro; troppo liscia non trattiene il film d'olio |
| Durezza della controsuperficie | ≥ 45 HRC | ≥ 50 HRC | Al di sotto di questo valore, il labbro scava una scanalatura di usura sull'albero |
| Esercizio con contaminazione da particelle abrasive | 55+ HRC o boccola temprata | Preferibile boccola temprata | Le particelle abrasive inglobate trasformano il labbro in uno strumento di lappatura |
| Rettifica a tuffo | Obbligatoria — nessuna elica di lavorazione | Obbligatoria, più fine | Una lavorazione a elica trasporta l'olio verso l'esterno come una vite di Archimede |
| Eccentricità e disallineamento | Secondo i limiti ISO 6194 | Più stretti — un labbro rigido non si adatta | Un'eccentricità eccessiva rompe il menisco sul lato aria a ogni giro |
Due note lato albero fanno risparmiare denaro reale. Primo, un albero che ha già lavorato con una tenuta per anni di solito presenta una scanalatura di usura in corrispondenza del labbro; montare la nuova tenuta sulla vecchia scanalatura provoca perdite fin dalla prima rotazione. La soluzione corretta più economica è una boccola di riparazione a parete sottile pressata sull'albero fino a un diametro nuovo — un articolo di catalogo standard, non una lavorazione meccanica. Secondo, quando si ripristina un alloggiamento, verificare che lo smusso del foro guidi ancora la tenuta in squadra; una tenuta inserita storta danneggia il proprio labbro prima ancora che la macchina entri in funzione.
Abbinare la famiglia costruttiva all'impiego
| Impiego | Prima scelta | Alternativa | Ragionamento |
|---|---|---|---|
| Riduttore industriale pulito, olio < 90 °C, v < 8 m/s | NBR a labbro singolo | FKM per una lunga durata in servizio | Ottimizzato per i costi; NBR pienamente entro il suo campo d'impiego |
| Olio sintetico con additivi EP, coppa 100–140 °C | ACM | FKM | ACM esiste per la resistenza agli additivi; FKM vince sulla velocità |
| v = 15–35 m/s, coppa calda | FKM, albero temprato | Labbro in PTFE oltre 35 m/s | Il calore da attrito, non il fluido, è la causa del guasto |
| Fluidi aggressivi, avviamenti a secco, v > 35 m/s | Labbro in PTFE | PTFE energizzato a molla | Unica famiglia con margine di temperatura e chimico |
| Mozzi ruota, trasmissioni cingolate, fanghi, lavaggi | Tenuta a cassetta | Doppio labbro + deflettore V-ring | Il percorso di contaminazione deve essere un labirinto, non una linea |
| Pressione > 0,5 bar in corrispondenza della tenuta | Design del labbro bilanciato in pressione | Tenuta meccanica frontale | I labbri standard si aprono sotto pressione prolungata |
Cataloghi di terzi come Seal Sales e Darcoid sono utili per il confronto incrociato delle dimensioni comuni in pollici e metriche una volta decisa la famiglia costruttiva — il dimensionamento è la parte facile; la scelta della famiglia sopra è ciò che previene la perdita ricorrente.
Pressione, vuoto e i limiti della famiglia dei labbri
Pressure capability deserves its own paragraph because it is the most commonly misread column in seal catalogs. A conventional lip seal is a low-pressure device: the lip is designed to run against a flooded, essentially unpressurized sump, and sustained pressure above roughly 0.5 bar forces the lip against the shaft hard enough to tear the oil film and burn the contact band. Pressure-balanced lips — shorter, wider, backed by a full rubber face — push that boundary to around 5 bar in the better designs; beyond that, the conversation moves to mechanical face seals or packed glands, which distribute the load over faces designed for it. The corollary: if the pressure at the seal position is intermittent — pressure spikes from thermal expansion in a blocked-in line, for example — specify for the peak, not the average, because a lip fails in seconds at peak, not over months of average.
Vacuum runs the same physics in reverse and adds one demand: the seal must not admit air. For vacuum service, the lip faces the wrong direction or a double-lip arrangement seals both ways, and the shaft finish tightens toward the smooth end of the Ra band — but not past it, because a too-smooth shaft cannot hold the micro-oil film even at low speed, and the lip chatters. High-vacuum rotary duties are a PTFE-lip and spring-energized specialty for good reason; the elastomer families keep their properties down to rough vacuum but outgas and age differently at the deep end.
Speed at very small diameters and very large diameters also warps the standard table. Small shafts under 10 mm run light lips with little thermal mass — they overheat at speeds the table says are comfortable, because the published limits assume the heat sink of a mid-range diameter. Large shafts above 300 mm reverse the problem: peripheral speed is easy to satisfy, but runout, deflection and handling damage dominate, and the seal selection conversation becomes a housing-stiffness conversation. Neither extreme is exotic — mixer drives and calendar rolls live there — and both are the cases where a standard catalog pick most often needs an engineer’s override.
Reading a Failed Rotary Seal Before You Order the Replacement
The failed seal is a forensic report, and it is free. Read it before ordering, or the replacement inherits the same death. Lip hardened and cracked radially: thermal aging — the material ran past its temperature, usually because bulk sump temperature was mistaken for lip temperature; recheck the material row, not the brand. Lip worn on one side only, opposite side unworn: misalignment or bore-to-shaft misalignment beyond the runout limits — the seal was correct, the housing survey was not. Lip worn evenly but short life with a polished shaft wear track below the contact band: the shaft lost its hardness or the finish degraded through the wear groove; a repair sleeve is the fix, another seal is not. Swollen and soft lip: fluid incompatibility — check what actually went into the sump, because top-up fluids are the usual culprit when a seal that ran for years suddenly swells. Blistered or carbonized PTFE lip face: dry running or gross lubrication loss — investigate the oil level logic and the start-up procedure, because no material survives genuine dry rotation indefinitely. Extruded or rolled back on the pressure side: pressure exceeded the design — the duty changed even if the machine did not, and the answer is a pressure-balanced design or a mechanical seal.
Two inspection habits make this diagnosis reliable. Photograph the seal in the housing before removing it — the position of debris, the side of wear and the oil condition all change once the part comes out. And cut one worn lip in half: the contact band width and the subsurface cracking pattern distinguish heat aging from mechanical wear in ten seconds, which is the difference between ordering the same seal again and actually fixing the account.
Installation and the First Hour
Most rotary seals are killed during installation, not in service. Three disciplines prevent it. First, entry: the housing bore chamfer and the shaft end chamfer must lead the seal square; a seal entered cocked scrapes its own lip on the shaft keyway or thread, and the damage is invisible once the seal is home. Use an installation tool that pushes on the seal’s rigid case, never on the rubber face, and support the bore on the opposite side so the case cannot deform. Second, lubrication: wipe the lip and the shaft with the working fluid — never grease on a seal destined for oil service in a high-speed duty, because grease-lubricated start-ups run boundary contact far longer. Third, spring discipline: garter springs shift in transit; verify the spring is seated after handling, because a spring that pops out in the box is a seal that leaks in the first hour.
The first hour of running is part of the specification. Run the machine and check for weep at the shaft — a slight oil mist at the lip is normal during the first minutes as the seal laps itself in, but a drip within the first hour means the seal comes out and the diagnosis starts from the failure table above. Machines started on low oil level, cold oil or blocked breathers fail seals in that first hour at rates that no material selection can offset.
A Selection Workflow That Holds Up
Run the decision in this order and most seal problems never reach the machine. One: write down bulk fluid temperature, peripheral speed and media chemistry — the material table disqualifies before design matters. Two: check the pressure at the seal position; above ~0.5 bar, the standard lip family is out and the budget shifts. Three: classify the contamination — splash versus immersion versus slurry — and let that pick single lip, double lip or cassette. Four: audit the shaft with the table above, including a lead-pattern check on any reground surface. Five: only now open size catalogs. For non-standard bore or shaft dimensions, our rotary oil seal range covers the common ISO sizes and custom diameters, and our rubber seals line e high/low temperature seal range cover the elastomer variants in the material table. Where the envelope falls off every standard chart — combined speed, temperature and media — we design the lip to the duty through our customized products channel, which in practice is how most OEM spindle and mixer accounts end up specified.
In conclusione
Select lip material from temperature and peripheral speed, select the design family from pressure and contamination, and then spend the remaining attention on the shaft — because the oil film the seal needs to survive exists only on a correctly finished, sufficiently hard, lead-free counterface. Get those three in that order and the seal becomes the boring, forgettable component it is supposed to be. Skip the shaft audit or let bulk sump temperature stand in for lip temperature, and no brand of seal will fix what the specification broke.
Lip Seals Matched to the Shaft
Rotary shaft seals are quoted against the shaft, not against a size list: PTFE lip seals for the speed and chemical envelope this article sets out, elastomer lip seals in NBR, FKM and silicone with the spring and dust lip the duty calls for, and cassette designs where contamination is the design case rather than an afterthought. Non-standard sizes are machined or molded to the housing and shaft dimensions you measure.
Before a lip material is proposed we ask for five numbers: shaft hardness, surface finish Ra, runout, speed at the lip, and the pressure the seal actually sees. Those decide whether a PTFE lip earns its price or an elastomer lip is simply correct. Where a shaft is marginal we say so, because no lip survives a counterface that was not finished for it.
Send the housing and shaft drawing, the speed and the medium to sales@bosssealing.com, and we will return the design family, compound and price with the shaft requirements written out. Replies usually within a day; the engineering review is free, and the modulo di contatto reaches the same desk.