
Las fugas hidráulicas de alta presión rara vez anuncian su causa. El cilindro supura por un retén que superó el 100 % de su inspección de recepción, el repuesto se comporta de forma idéntica y el proveedor carga con la culpa de un fallo que reside en el propio hardware: el huelgo de extrusión. Por encima de unos 100 bar, la holgura entre el retén y la contracara se convierte en la variable de diseño que decide la vida del retén, antes que la marca del material, antes que la dureza y antes que el precio. Este artículo explica el mecanismo de extrusión, ofrece los valores de huelgo y presión con los que hay que diseñar y abarca las opciones de anillo de respaldo y de perfil que mantienen los retenes de alta presión fuera de los informes de fugas.
El mecanismo: cómo la presión convierte un retén en residuos extruidos
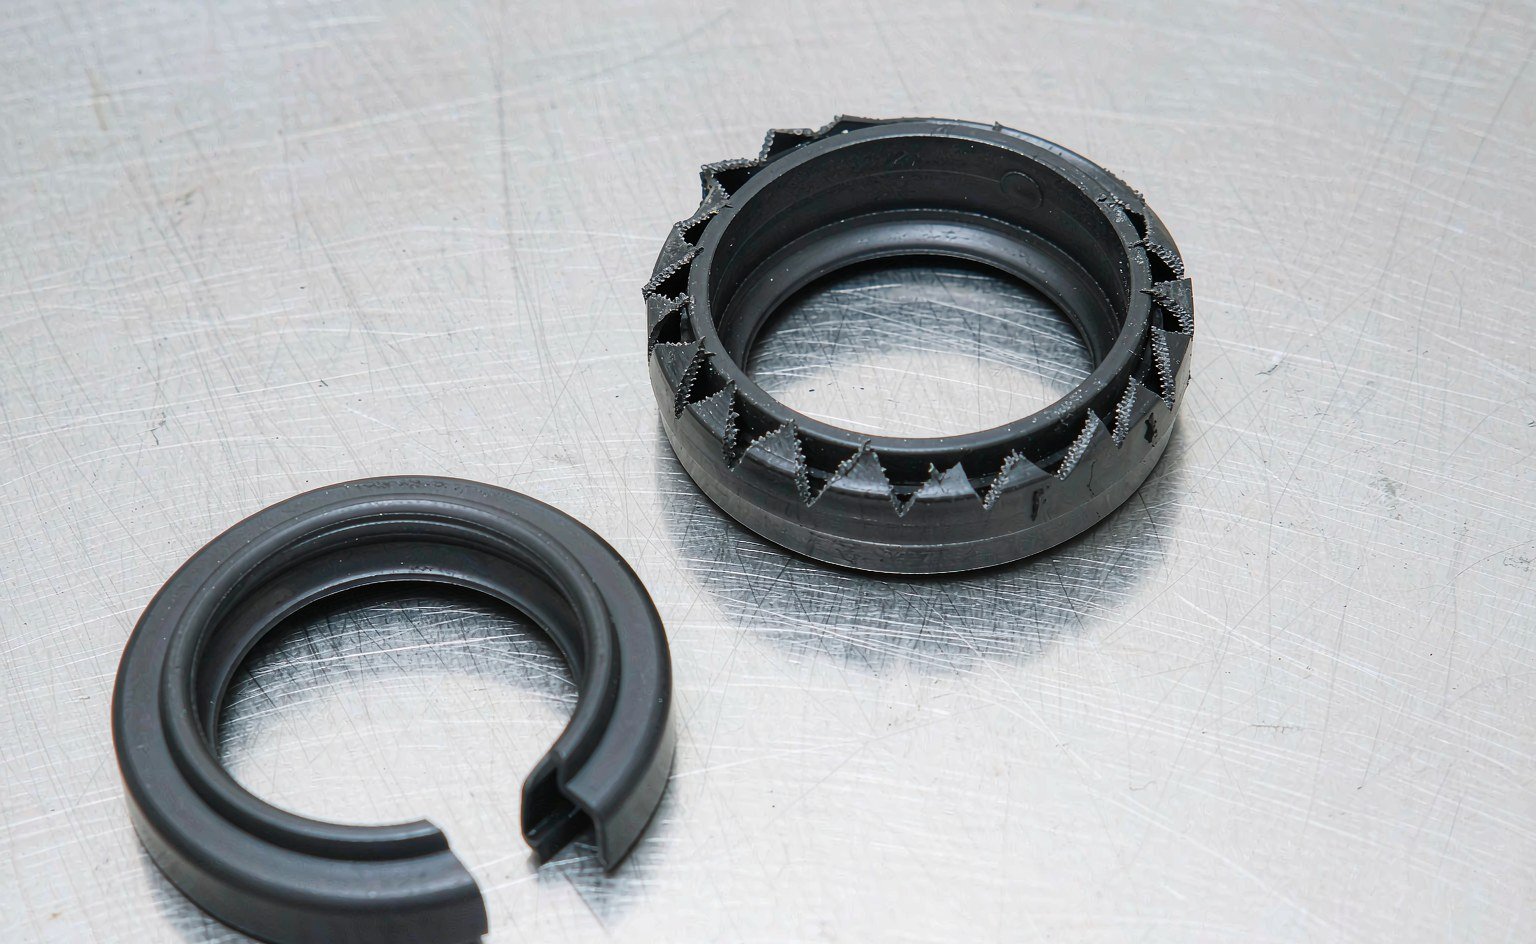
Una junta tórica o un retén de labio sometido a presión se comporta como un fluido muy viscoso. La presión empuja el elastómero hacia cualquier vía de escape disponible, y la única vía de escape en un alojamiento normal es el huelgo radial entre el pistón y el taladro, o entre el vástago y el alojamiento. Bajo presión sostenida, el borde de salida del retén se deforma hacia ese huelgo; bajo ciclos de presión, el borde se comprime repetidamente dentro del huelgo y se arrastra de vuelta hacia fuera. El resultado es el desgaste por mordisqueo: un patrón en diente de sierra de pequeños desgarros a lo largo de la cara de baja presión del retén, en el que cada ciclo arranca una esquirla de material.
El mordisqueo es acumulativo y se acelera por sí mismo. Cada esquirla arrancada amplía ligeramente el huelgo efectivo, lo que permite que el retén se deforme más profundamente en el siguiente ciclo. Si no se corrige, el daño avanza desde desgarros superficiales hasta un trozo completo del borde de salida del retén, y la fuga llega poco después: un retén que funcionó limpio a 150 bar durante meses puede pasar de la primera supuración a un bypass visible en unos cientos de ciclos de presión una vez establecido el daño por extrusión.
La temperatura y la presión interactúan porque la extrusión es un fenómeno de resistencia del material. Un compuesto de retén se ablanda al calentarse; el mismo huelgo que un poliuretano de 90 Shore A soporta sin problema a 40 °C se convierte en un factor de fallo a 100 °C cuando el módulo del compuesto ha disminuido. Por eso los fallos por extrusión se concentran en cilindros que realizan trabajo de alta cadencia en ambientes calurosos —auxiliares de fundición, prensas cerca de hornos, equipos móviles en verano— aunque nunca se haya superado la presión nominal de la ficha técnica.
El huelgo es una variable de diseño, no un accidente de tolerancia
El huelgo de extrusión es la distancia que el retén puede alcanzar, y viene determinado por las holguras diametrales, la compresión del retén, el desgaste y la deflexión de los cojinetes, no solo por el mecanizado nominal. El valor relevante para el diseño es el huelgo máximo en las condiciones de funcionamiento: taladro en la tolerancia máxima más el margen de desgaste del cojinete, vástago o pistón en el mínimo, eligiendo correctamente el lado de presión. Las guías publicadas para alojamientos, incluidas las ampliamente utilizadas tablas de diseño de ranuras para juntas tóricas, indican los huelgos máximos admisibles según la dureza del compuesto y la presión; la versión resumida se muestra a continuación.
| Presión del sistema | Dureza recomendada | Huelgo de extrusión radial máximo (un lado) | Requisito de anillo de respaldo |
|---|---|---|---|
| ≤ 50 bar (5 MPa) | 70 Shore A | ≤ 0,15 mm | No requerido |
| 50–100 bar (5–10 MPa) | 70–90 Shore A | ≤ 0,10 mm | Opcional en estático; recomendado para servicio dinámico de alta frecuencia |
| 100–200 bar (10–20 MPa) | 90 Shore A | ≤ 0,08 mm | Un anillo en el lado de baja presión (simple efecto) |
| > 200 bar (20 MPa) | 90–95 Shore A o poliuretano | ≤ 0,05 mm | Ambos lados para posiciones de doble efecto |
Lea la tabla según la presión que su sistema ve realmente en la posición del retén, no según el ajuste del alivio de la bomba impreso en el folleto. Los picos de presión cuentan: una línea bloqueada, un arranque en frío contra un cilindro cargado o una conmutación de circuito regenerativo pueden someter al retén a la presión máxima durante una fracción de segundo por ciclo, lo suficiente para provocar mordisqueo, porque el mecanismo de daño es por ciclo, no por hora. Especifique para el pico y cuente los ciclos.
Los límites de huelgo se estrechan aún más para compuestos blandos y secciones transversales delgadas. Una junta tórica de NBR de 70 Shore A a 210 bar necesita un huelgo inferior a aproximadamente 0,03 mm según la sección transversal —dimensiones que pocos conjuntos reales mantienen—, que es exactamente por lo que existen los anillos de respaldo. La misma junta tórica con un anillo de respaldo en el lado de presión cubre huelgos varias veces mayores, porque el anillo bloquea físicamente el paso hacia el huelgo.
Elección del compuesto: la dureza es la primera línea, la química la segunda
Dentro de cualquier familia de retenes, una mayor dureza aporta resistencia a la extrusión porque el compuesto resiste la deformación inicial hacia el huelgo. Por eso existen el NBR y el FKM de 90 Shore A, y por eso los retenes hidráulicos de labio de alta presión son casi universalmente de poliuretano de 90+ Shore A: la combinación de dureza, resistencia al desgarro y resistencia a la abrasión del PU lo convierte en el material por defecto para retenes de vástago y de pistón por encima de 150 bar en cilindros móviles e industriales.
Pero la dureza no sustituye al control del huelgo y conlleva costes. Los compuestos más duros sellan sobre superficies peores con menos tolerancia, funcionan con mayor fricción y pierden flexibilidad a baja temperatura. La secuencia correcta es: controlar el huelgo por diseño primero, añadir un anillo de respaldo donde el huelgo no pueda reducirse y seleccionar el compuesto para el fluido, la temperatura y el entorno de desgaste, con la dureza como palanca de resistencia a la extrusión una vez fijados aquellos. Proveedores como Hallite publican límites de presión frente a huelgo para sus perfiles; utilice los datos específicos del perfil en lugar de las tablas genéricas de juntas tóricas cuando especifique retenes conformados, porque la geometría del labio cambia cómo la presión carga el borde de salida.
| Compuesto | Dureza típica | Resistencia a la extrusión | Dónde encaja |
|---|---|---|---|
| NBR | 70–90 Shore A | Moderada a 90 A; deficiente a 70 A por encima de 150 bar | Hidráulica general hasta ~150 bar con anillos de respaldo |
| HNBR | 70–90 Shore A | Similar al NBR con mejor tolerancia al calor y a los aditivos | Circuitos hidráulicos calientes, fluidos con muchos aditivos |
| Poliuretano (AU) | 90–95 Shore A | Excelente: la opción por defecto en hidráulica de alta presión | Retenes de vástago y pistón, servicio de 200–400 bar |
| FKM | 75–90 Shore A | Buena a alta dureza; limitada por temperatura en los demás casos | Medios hidráulicos calientes y químicamente agresivos |
| PTFE con respaldo | N/A (grados rellenos) | Excelente con herrajes antiextrusión | Servicio químico, alta temperatura, baja fricción |
Anillos de respaldo: reglas de colocación y los errores que los anulan
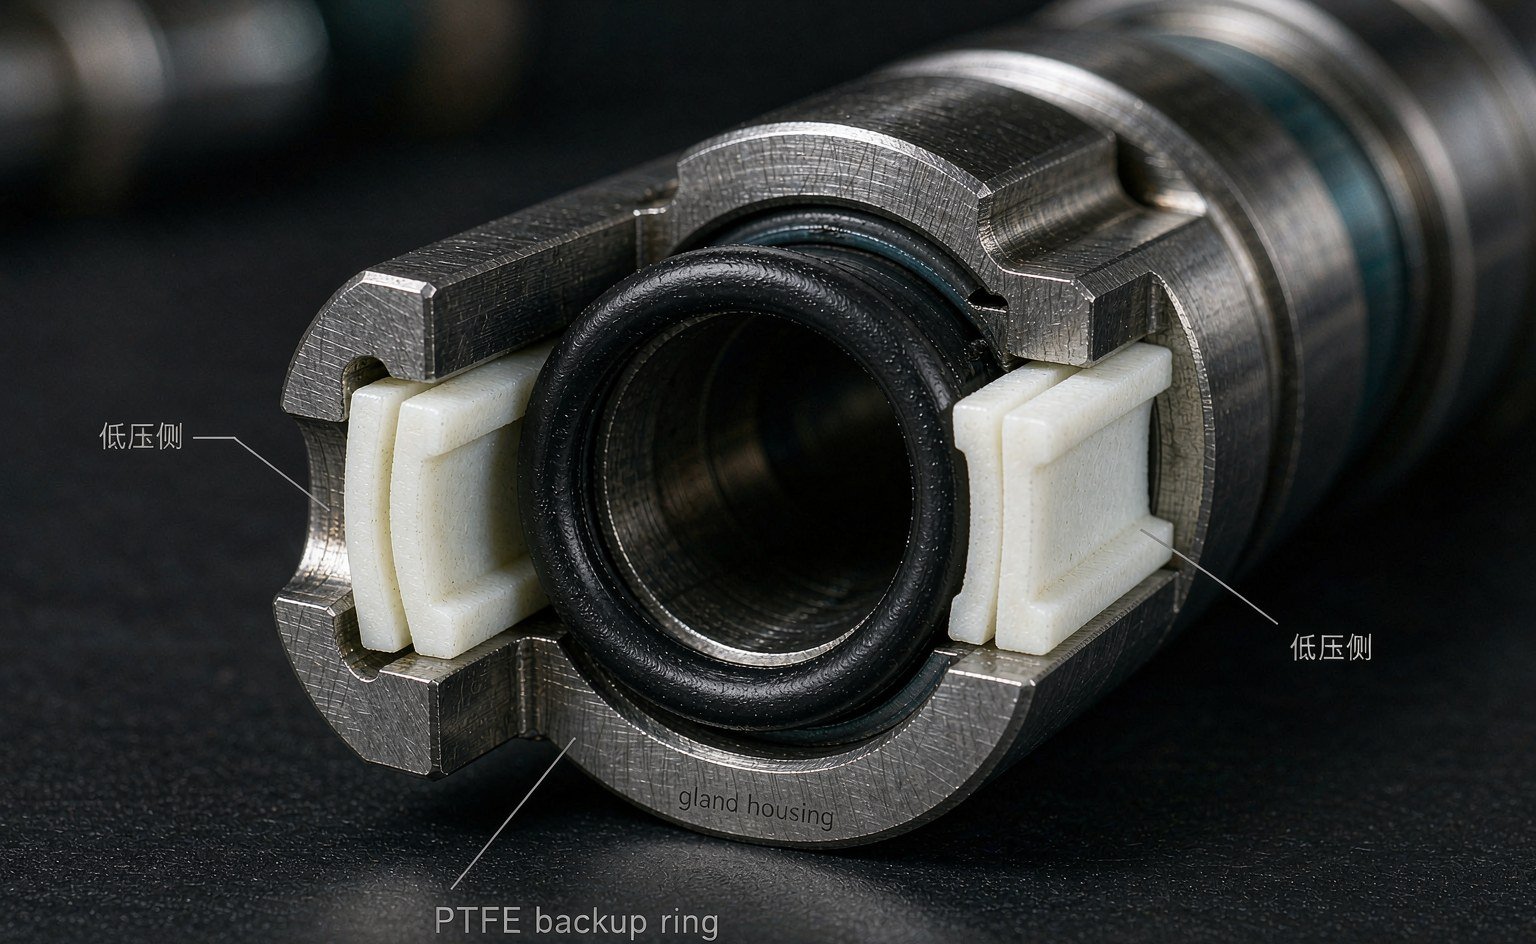
Un anillo de respaldo es una arandela rígida —de PTFE, nailon, PEEK o poliuretano duro— alojada en el alojamiento del lado de baja presión de la junta tórica, cerrando el huelgo de extrusión para que el elastómero no tenga por dónde escapar. Las reglas que importan son todas posicionales. La presión de simple efecto lleva un anillo en el lado de baja presión, que es el lado opuesto a la presión: equivocar el lado coloca el anillo donde no hace nada mientras la junta tórica se desgasta en el lado desprotegido. Las posiciones de doble efecto llevan anillos en ambos lados. Los anillos deben ser de corte biselado o partidos para poder instalarse alrededor de un eje sin estirar la junta tórica por encima de ellos, y deben dejar un pequeño huelgo circunferencial para la dilatación térmica: un anillo de PTFE instalado sin holgura se agarrotará y cargará la junta tórica de forma desigual.
Tres errores de instalación anulan el herraje que ha pagado. Los anillos instalados al revés (cara biselada hacia la junta en lugar de hacia el lado opuesto) pueden cortar el borde de la junta tórica que debían proteger. Los anillos omitidos durante un resellado en campo porque “quedó bien sin ellos”, hasta que el siguiente desmontaje descubre la junta tórica mordida. Y los anillos de material incorrecto que se hinchan con el fluido del sistema y cierran su propio huelgo de dilatación; un anillo de nailon en un fluido caliente a base de agua se comporta de forma distinta que en aceite mineral, por lo que el material del anillo recibe la misma comprobación de compatibilidad que la junta.
Una nota de diseño más: añadir anillos de respaldo ensancha el alojamiento requerido. Las ranuras convertidas de junta tórica simple a junta tórica con respaldo necesitan que se recalcule la anchura según las tablas de alojamiento del proveedor; forzar el conjunto en la ranura antigua la sobrecarga y crea un fallo distinto —cizalladura del compuesto en la línea de partición— que se diagnostica erróneamente como un problema de material. Nuestra gama de anillos de respaldo y arandelas cubre las medidas habituales en PTFE, nailon y compuestos más duros, y el recálculo de la anchura del alojamiento es lo primero que comprobamos cuando el alojamiento convertido de un cliente empieza a fallar.
Cuando la junta tórica tiene el perfil equivocado: juntas en T y juntas conformadas
Por encima de la capacidad de control de huelgo de una junta tórica con respaldo, lo que cambia es la familia de perfiles, no el compuesto. Las juntas en T —un núcleo elastómero en forma de T flanqueado por dos anillos de respaldo rígidos— incorporan el herraje antiextrusión en el propio perfil. Los anillos soportan toda la carga de presión y no pueden desplazarse, lo que permite a una junta en T salvar huelgos muy superiores a los límites de una junta tórica a la misma presión. Son la respuesta estándar en vástagos de válvula de alta presión, equipos de cabeza de pozo y prensas donde las holguras vienen determinadas por el desgaste y no por el mecanizado.
Para servicio de vástago y pistón alternativo a 200–400 bar, los perfiles hidráulicos de poliuretano específicos (con su propia geometría de soporte de presión) suelen superar a cualquier disposición de junta tórica tanto en vida útil como en fricción. El precio a pagar es la estandarización del alojamiento: las juntas tóricas y las juntas en T encajan en alojamientos ISO y AS568 que cualquier taller de cilindros puede mecanizar, mientras que los perfiles de PU específicos le atan a normas de alojamiento concretas —normalmente el intercambio correcto en diseños nuevos, el incorrecto en reparaciones. Cuando una reparación debe encajar en un alojamiento mecanizado existente, nuestras juntas de pistón y gamas de juntas de vástago cubren las familias de alojamiento estándar, y la categoría combinada de vástago/pistón enumera los perfiles que sirven para ambas posiciones en un alojamiento común.
Diagnóstico de una fuga por extrusión a partir de la pieza fallida
La junta fallida lleva su propio informe. Las firmas siguientes distinguen la extrusión de las demás causas de fuga a alta presión en un solo desmontaje.
| Firma en la junta fallida | Causa | Solución correcta |
|---|---|---|
| Mordiscos en diente de sierra en el borde de salida de baja presión | Huelgo de extrusión demasiado grande para la presión/dureza | Reducir el huelgo, añadir o recolocar el anillo de respaldo, aumentar la dureza |
| Falta un trozo en el borde de salida, caras de fractura nítidas | Extrusión avanzada hasta el fallo; comprobar los eventos de presión máxima | Igual que arriba, más auditoría de presión máxima (picos, arranques en frío) |
| Desgaste unilateral, lado opuesto intacto | Desgaste de cojinete o desalineación: la junta soporta cargas laterales | Sustituir anillos de desgaste/cojinetes; comprobar la concentricidad del alojamiento |
| Desgaste uniforme, contracara pulida, vida útil corta | Acabado o dureza de la contracara degradados | Remecanizar o encamisar la contracara; cambiar la junta no ayudará |
| Junta blanda e hinchada, el daño sigue al hinchamiento | La incompatibilidad con el fluido agrandó la junta hasta un huelgo fijo | Cambio de compuesto para el fluido real, incluidos los fluidos de relleno |
| Fractura en la línea de partición, alojamiento visiblemente sobrecargado | Anillos de respaldo añadidos sin ensanchar la ranura | Recalcular la anchura del alojamiento según las tablas del proveedor |
El hábito más útil con diferencia: fotografiar la junta en su sitio antes de retirarla y anotar en qué lado está el daño. Un daño por “extrusión” en el lado de presión en lugar del borde de salida significa que el diagnóstico no es extrusión en absoluto: es daño por presión inversa, y la solución es un doble respaldo o un perfil equilibrado en presión, no huelgos más ajustados.
Entre las referencias del sector para tablas de huelgo y valores nominales de presión están los catálogos de distribuidores de CNL Seals, las bibliotecas de datos de compuestos y perfiles publicadas por fabricantes de juntas como Trelleborg, y los antecedentes generales de potencia fluida en The Engineering ToolBox.
Preguntas frecuentes
¿A qué presión necesita realmente una junta tórica un anillo de respaldo? La respuesta honesta depende del huelgo, no de una cifra única. Como regla práctica, los compuestos de 70 Shore A empiezan a necesitar protección en torno a 50–100 bar en huelgos realistas, los de 90 Shore A en torno a 100–200 bar, y por encima de 200 bar debe suponerse que hay anillos de respaldo en los lados que soportan la presión. Si el huelgo máximo medido a la temperatura de servicio supera el valor de la tabla para su dureza y presión, el anillo se instala independientemente de la cifra de presión.
¿Puedo usar simplemente una junta tórica más dura en lugar de anillos de respaldo? A veces, a presiones moderadas. Pasar de 70 a 90 Shore A aproximadamente duplica el huelgo admisible a la misma presión, y es la solución más económica cuando el huelgo es marginal. Pero la dureza no escala mucho: por encima de 200 bar, incluso los compuestos de 90 Shore A necesitan valores de huelgo que la mayoría de los conjuntos no pueden mantener sin un anillo de respaldo, y el compuesto más duro le cuesta fricción y rendimiento a baja temperatura.
¿En qué lado va el anillo de respaldo? El lado de baja presión — opuesto a la presión — donde la junta tórica se deformaría de otro modo hacia la holgura. En las ranuras de simple efecto es un anillo; en las ranuras de doble efecto, un anillo por lado. Si un desmontaje revela daños por extrusión en el lado que se creía protegido, el anillo estaba en el lado equivocado o la dirección de la presión era distinta de la del plano.
¿Por qué la junta solo fuga después de que el sistema se calienta? Se acumulan dos razones. Las holguras diametrales aumentan a medida que el alojamiento se calienta respecto al entorno de la junta, ampliando la holgura efectiva de extrusión; y el compuesto se ablanda, reduciendo su resistencia a la extrusión justo en el momento en que la holgura creció. Un cilindro que sella en frío y supura en caliente le está mostrando un problema de holgura y temperatura: mida las holguras en frío, añada el crecimiento térmico y compruebe el resultado con la tabla de holguras a la temperatura de servicio.
¿Importan los picos de presión si la presión media está muy por debajo del límite? Sí: el daño por extrusión se acumula por ciclo, no por hora. Un sistema que alcanza picos de 250 bar una vez por ciclo con una media de 120 bar daña una junta marginal exactamente igual que un servicio continuo de 250 bar, solo que repartido en más ciclos. Especifique holguras y herrajes para el pico, y cuente los ciclos al estimar la vida útil.
Holgura, anillo y perfil, resueltos en conjunto
La extrusión es un fallo del sistema, por lo que las piezas que cotizamos para ella se presentan como un conjunto: anillos de respaldo en PTFE cargado y PEEK con carga de carbono, juntas en T y juntas perfiladas donde el perfil de junta tórica es la respuesta equivocada, y las juntas tóricas o copas en U debajo de ellas en NBR, PU y FKM — mecanizadas o moldeadas según el alojamiento que tenga, en lugar de según una serie nominal.
El número que decide la cotización es la holgura: la holgura diametral a temperatura, no a 20 °C. La solicitamos, junto con los picos de presión y el número de ciclos, y luego proponemos la dureza del anillo, el número de anillos y el radio de esquina que permite al elastómero fluir hacia la holgura sin ser cortado. Donde el herraje no se puede cambiar, hay que cambiar la junta, y le diremos qué vía es más económica.
Envíe la pieza fallida, las dimensiones de la ranura y el registro de presión a sales@bosssealing.com, y recibirá un diagnóstico en los mismos términos que emplea este artículo, además de una pila propuesta, precio y plazo de entrega. Normalmente en 24 horas; la revisión de ingeniería es sin cargo, a través de formulario de contacto también.