
حلقة التوجيه لا تُحكم إغلاق أي شيء، ولهذا السبب بالضبط تحدد مدة عمر الأختام المحيطة بها. عندما يعمل المكبس أو القضيب بشكل غير مركزي، يُجبر الختم الأساسي على سد فجوة أوسع من جانب وأضيق من الجانب الآخر، فيتعرض للبثق أو التآكل أو البلى على قوس واحد حتى يتسرب. حلقة التوجيه — التي تُسمى أيضًا شريط التآكل أو حلقة التآكل أو شريط التوجيه أو حلقة المحمل — تتحمل ذلك الحمل الجانبي قبل أن يصل إلى الختم. إذا أخطأت في اختيارها فلن ينقذ الأسطوانة أي مركّب ختم. وإذا أحسنت اختيارها فسيستمر ختم NBR أو PU قياسي لسنوات على تجويف لا يلامسه أبدًا.
تتناول هذه المقالة منطق الاختيار الذي نتبعه عندما يرسل لنا العملاء رسمًا للأسطوانة: كيفية تقدير الحمل الجانبي، وكيف تتباين عائلات المواد الثلاث الرئيسية، وما يجب أن تكون عليه أبعاد الأخدود، وأي بصمات الأعطال تشير إلى حلقة التوجيه بدلًا من الختم. معظم أعطال الميدان التي نحللها في هذه الفئة ليست أعطال مواد على الإطلاق. بل هي مشكلات في السُمك أو الفجوة أو السطح كان فحص الرسم سيكشفها.
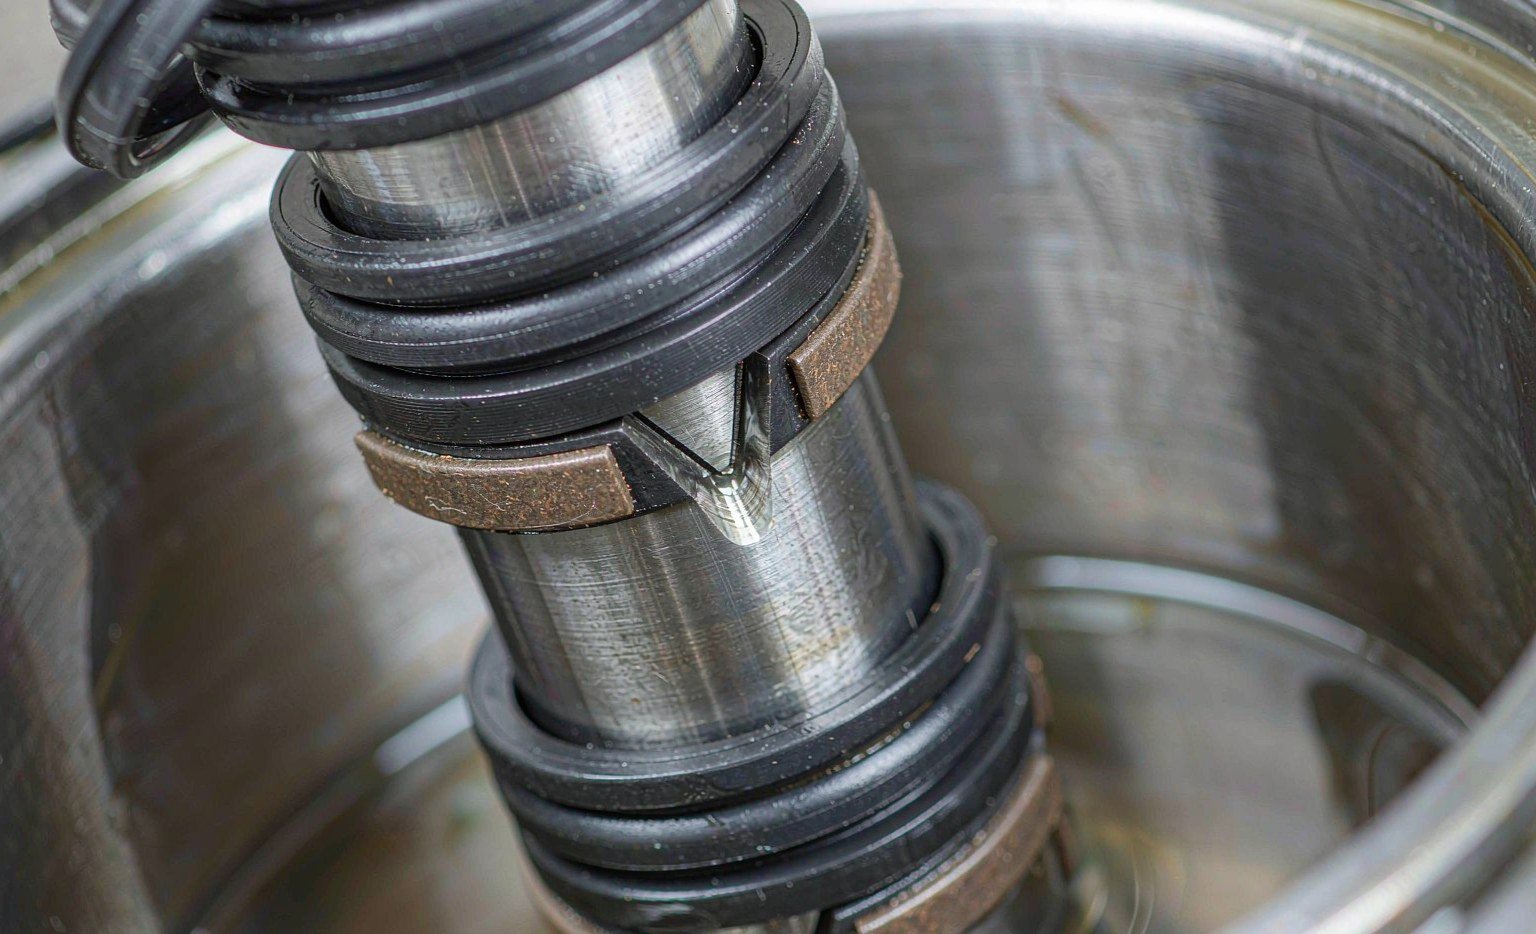
ما تفعله حلقة التوجيه ولا يستطيع الختم فعله
للأسطوانة الهيدروليكية أو الهوائية مهمتان منفصلتان على نفس السطح الانزلاقي. الأولى هي احتجاز الضغط، وهي مهمة الختم. والثانية هي الحفاظ على تمركز الجزء المتحرك مع التجويف، وهي مهمة حلقة التوجيه. التوجيه المعدني-المعدني — جلبة برونزية تعمل مباشرة على قضيب مطلي بالكروم، أو تنورة مكبس تعمل على أنبوب مصقول — يعمل، وقد استخدمته تصاميم الأسطوانات الأقدم لعقود. لكنه أيضًا يحوّل كل حمل جانبي إلى بلى لاصق على جزأين مكلفين، وينقل الاهتزاز مباشرة إلى أخدود الختم.
تستبدل حلقة التوجيه البوليمرية ذلك الزوج المعدني-المعدني بزوج معدني-بوليمري. وينتج عن ذلك الاستبدال أربعة أمور:
مسار الحمل الشعاعي. الحمل الجانبي الناتج عن قضيب غير محاذٍ تمامًا، أو عن وصلة تدفع بزاوية، أو عن وزن مكبس وقضيب أفقيين، تحمله حلقة التوجيه إلى جدار التجويف عبر مساحة تلامس محددة. ولا يراه الختم أبدًا.
التمركز. شريطا توجيه متباعدان على المكبس، أو شريط على المكبس وآخر في الحشوة، يحافظان على المحور. الشريط الواحد الضيق يسمح للمكبس بالميل؛ والمكبس المائل يقرص الختم من جانب ويفتح فجوة من الجانب الآخر.
احتكاك أقل وغياب الالتصاق-الانزلاق. يعمل PTFE المحشو بمعامل احتكاك ديناميكي يتراوح تقريبًا بين 0.05 و0.15 مقابل الفولاذ، وقيمه الساكنة والديناميكية متقاربة. هذا التقارب هو ما يزيل الحركة المتقطعة عند السرعات المنخفضة التي ينتجها ختم مطاطي جاف.
تحمّل التلوث. الشريط البوليمري أنعم من التجويف ويمكنه احتواء الجسيمات الصغيرة بدلًا من جرّها عبر سطح الإحكام. كما يعمل كماسحة ثانوية في الخدمة الملوثة.
النتيجة العملية: الأسطوانة ذات حلقة التوجيه المتآكلة تتسرب حتى عندما يكون الختم سليمًا، لأن الختم يُطلب منه أداء مهمة هندسية. الميكانيكيون الذين يستبدلون الختم ويتجاهلون حلقة التوجيه يرون عادةً نفس التسرب يعود خلال أسابيع.
ابدأ بالحمل الجانبي، لا بالمادة
اختيار المادة هو السؤال الثاني. أما الأول فهو مقدار القوة الشعاعية التي يجب أن تحملها حلقة التوجيه، لأن هذا الرقم يحدد ضغط التلامس، وضغط التلامس يحدد كلاً من المادة وعرض الشريط.
حساب ضغط التحمل قصير:
p = F / (d × L)
حيث p هو الحمل النوعي بوحدة N/mm²، F هو القوة الشعاعية بوحدة N، d هو قطر الانزلاق بوحدة mm و L هو الطول الكلي للتلامس المحوري لجميع أشرطة التوجيه بوحدة mm. بالنسبة لمكبس بشريطين بعرض 8 mm، L يكون 16 mm، وليس 8.
القوة نفسها هي حيث يقلل المهندسون من التقدير. ثلاثة مساهمات مهمة:
الوزن الميت. بالنسبة لأسطوانة أفقية، تعمل كتلة المكبس والقضيب على حلقة التوجيه باستمرار. مجموعة قضيب ومكبس بوزن 100 kg على تجويف 100 mm تعطي نحو 1 kN قبل تطبيق أي حمل تشغيلي.
الحمل الجانبي للوصلة. الأسطوانة المثبتة بمفصل شوكي والتي تحرك رافعة ترى مكوّنًا شعاعيًا قد يكون عدة أضعاف الدفع المحوري. إذا كان القضيب موجّهًا بواسطة هيكل الآلة بدلًا من الأسطوانة، فإن حلقة توجيه الأسطوانة ترى جزءًا فقط — أما إذا كان القضيب هو التوجيه الوحيد، فإنها ترى كل شيء.
عدم المحاذاة والانحراف. الأسطوانة ذات الشوط الطويل والقضيب الثقيل تنحرف تحت وزنها؛ وتتحمل حلقة التوجيه عند الحشوة رد الفعل. ويضاف إلى ذلك انحراف الأنبوب تحت الضغط.
بيانات المركّبات المنشورة تعطي الحد الأقصى. إحدى درجات PTFE المحشوة بالكربون المستخدمة على نطاق واسع في حلقات التوجيه مصنفة عند حمل نوعي نحو 15 N/mm² عند 25 °C، و12 N/mm² عند 80 °C، و8 N/mm² عند 120 °C — وهو تذكير بأن الحمل المسموح به ينخفض مع درجة الحرارة، وليس مع السرعة فقط. صمّم بعامل أمان لا يقل عن 2 على الضغط المحسوب، وتحقق من القيمة مقابل ورقة بيانات المركّب المحدد بدلًا من رقم PTFE العام، لأن الحشوات تغيّره بمعامل اثنين أو أكثر.
عائلات المواد الأربع، جنبًا إلى جنب
تكاد كل حلقة توجيه في الخدمة الصناعية تنتمي إلى إحدى أربع عائلات. الفروق المهمة في الاختيار هي السرعة ودرجة الحرارة والحمل والتكلفة، بهذا الترتيب من حيث التكرار. النطاقات أدناه تتبع البيانات المنشورة من كبرى شركات الأختام — بيانات حلول الإحكام من Trelleborg هي مرجع تحقق معقول عندما يعطي كتالوج المورد رقمًا واحدًا فقط.
| المادة | نطاق درجة الحرارة | أقصى سرعة انزلاق | سعة الحمل | حيث تناسب |
|---|---|---|---|---|
| PTFE معزز بالبرونز | −60 إلى +260 °C | حتى 15 m/s | متوسطة إلى عالية | الأسطوانات الهيدروليكية العامة، أسطوانات الحفارات والمكابس، آلات القولبة بالحقن — الدرجة الافتراضية |
| PTFE محشو بالكربون / الجرافيت | −60 إلى +250 °C | حتى 15 m/s | الوسيط | الأسطوانات عالية السرعة والسيرفو، الهيدروليك المائي، الخدمة المبددة للكهرباء الساكنة |
| PTFE محشو بالزجاج | −55 إلى +220 °C | حوالي 3 m/s | الوسيط | الهوائي العام والهيدروليكي منخفض الضغط، الإنتاج الحساس للتكلفة |
| راتنج فينولي مع قماش | −50 إلى +130 °C | 0.5–1 م/ث | مرتفع جدًا | حمل جانبي ثقيل عند سرعة منخفضة: التعدين، مصانع الصلب، المكابس الهيدروليكية، الأسطوانات ذات التجاويف الكبيرة |
| PEEK (غير معزز أو معزز بالكربون/الزجاج) | −50 إلى +250 °C، بعض الدرجات حتى 280 °C | الوسيط | عالي | درجات حرارة عالية مع التعرض للمواد الكيميائية، البيئات البحرية، أشباه الموصلات، معدات الغاز الطبيعي المسال المبردة |
| POM / PA (أسيتال، نايلون) | −40 إلى +120 °C | حوالي 1 م/ث | خفيف إلى متوسط | الأسطوانات الهوائية والمشغلات الصغيرة منخفضة الضغط حيث تكون التكلفة هي العامل الحاسم |
صفان في ذلك الجدول يسببان معظم الجدل في مراجعة التصميم. الأول هو الفينوليك: فهو يحمل أعلى حمل من بين جميع هذه المواد وله أدنى حد للسرعة، وهو عكس ما يتوقعه معظم الناس من جزء “مقاوم للتآكل”. الثاني هو PEEK: غالبًا ما يُحدد كترقية متميزة عندما تكون المشكلة الفعلية هي تشطيب السطح أو عمق التجويف، ثم يفشل عند نفس الفترة الزمنية كالجزء الرخيص الذي استبدله.
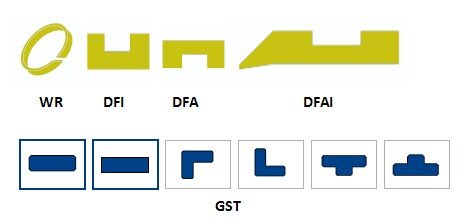
شكل المقطع مهم بقدر أهمية المركب. المقاطع المستطيلة ذات الحواف المشطوفة أو المستديرة هي المعيار لأن الزاوية الحادة تحفر في حافة التجويف تحت الحمل وتبدأ صدعًا. تضيف بعض التصاميم نمط تجويف أو نتوءات على سطح الاحتكاك للاحتفاظ بالزيت؛ الأسطح الملساء تعطي أقل احتكاك ولكن أقل تحمل للتزييت الهامشي. رموز المقطع في الصورة أعلاه — المستطيل العادي، والمحزز، والمتغيرات المتدرجة — موجودة لأن نفس المركب يتصرف بشكل مختلف اعتمادًا على مكان سقوط الحمل على المقطع.
PTFE المعزز: اختيار الحشو المناسب
PTFE بمفرده مادة محمل رديئة. فهو يزحف تحت الحمل، وليس لديه تقريبًا أي مقاومة للتآكل في الانزلاق الجاف، ويتمدد حوالي عشرة أضعاف ما يتمدد به الفولاذ عند ارتفاع درجة الحرارة 100 °C. الحشوات تعالج ما يكفي من ذلك لجعله المادة الأكثر استخدامًا في الصناعة كدليل توجيه، واختيار الحشو هو قرار هندسي حقيقي.
البرونز يرفع مقاومة الانضغاط والتوصيل الحراري. الحرارة المتولدة عند نقطة التلامس تتسرب إلى جزيئات البرونز وتخرج عبر الحلقة بدلاً من أن تبني نقطة ساخنة على السطح. لهذا السبب تهيمن الدرجات المعززة بالبرونز على الخدمة الهيدروليكية عالية الحمل. المقايضة هي أن البرونز أصلب من التجويف في حالة التزييت الهامشي، ويمكن لحدث التشغيل الجاف أن يصقل أو يخدش أنبوبًا مصقولًا.
الكربون والجرافيت يعطيان أقل احتكاك وأفضل سلوك للتشغيل الجاف، بالإضافة إلى خصائص مضادة للكهرباء الساكنة التي تهم في الأجواء المتفجرة وفي بعض أنظمة الوقود. سعة الحمل أقل من البرونز، لذا تناسب درجات الكربون الخدمة عالية السرعة ومنخفضة الضغط مثل أسطوانات السيرفو والهيدروليك المائي.
ألياف الزجاج هي الخيار الاقتصادي. تحسن مقاومة الزحف والاستقرار الأبعادي، وتعمل جيدًا حتى حوالي 3 م/ث وهي شائعة في الأسطوانات الهوائية والهيدروليكية الخفيفة. الزجاج كاشط ضد قضيب الكروم الصلب إذا جفت الحلقة في أي وقت.

ملاحظتان عمليتان من فحص الاستلام. أولاً، محتوى الحشو غير مرئي، وحلقتان تبدوان متطابقتين يمكن أن تختلفا بنسبة 15% برونز بالوزن. اطلب تعيين المركب وشهادة دفعة، وليس فقط “PTFE برونز”. ثانيًا، لا ينبغي أبدًا استخدام PTFE البكر كحلقة توجيه بغض النظر عن مدى انخفاض الحمل — فهو يتدفق على البارد خارج التجويف في غضون أشهر ويسقط المكبس على التجويف.
نسيج الفينوليك: لا يزال الجواب للحمل الثقيل عند السرعة المنخفضة
تُصنع حلقات التوجيه الفينوليكية من نسيج قطني مشبع براتنج فينوليكي ومعالج تحت الضغط إلى صفيحة كثيفة. النتيجة هي حلقة صلبة ومستقرة الأبعاد بمقاومة انضغاط في نطاق 300 N/mm² — أعلى بعدة أضعاف مما يمكن أن يتحمله مركب PTFE معزز — وسعر يقع بين PTFE وPEEK.
ما لا يمكنها فعله هو التشغيل السريع. السقف العملي حوالي 0.5–1 م/ث، وفوق ذلك لا تجد حرارة الاحتكاك مكانًا تذهب إليه: الفينوليك موصل رديء، والسطح يتزجج، والحلقة إما تتآكل بسرعة أو تنقبض. درجة الحرارة هي الحد الثاني؛ معظم درجات النسيج تصل إلى 120–130 °C كحد أقصى، مما يستبعدها من الأنظمة الهيدروليكية الساخنة ومعظم المعدات المتنقلة التي تعمل بالقرب من حرارة العادم أو الفرامل.
حيث يستحق الفينوليك مكانه هو بالضبط حيث تفشل البدائل: الأسطوانات ذات التجاويف الكبيرة مع أحمال جانبية ثقيلة عند سرعة منخفضة. معدات التعدين، المكابس الهيدروليكية، مقصات مصانع الصلب، البوابات ومشغلات المخمدات. أسطوانة مكبس بتجويف 400 مم مع مجموعة متحركة بوزن 3 أطنان وسرعة إغلاق 30 مم/ث هي تطبيق فينوليكي، وحلقة PTFE معززة بالبرونز في ذلك الموضع ستتشوه وتُضغط خارج التجويف.

تُورَّد درجات النسيج أيضًا كشرائط بدلاً من حلقات جاهزة، وهذا مهم لأعمال الإصلاح: يمكن لفريق الصيانة قطع وتركيب شريط في الموقع دون ضغط المكبس خارج القضيب. تصبح دقة القطع عندئذٍ متغير الجودة، والقطع الخشن بفجوة 3 مم هو فشل مستقبلي.
PEEK: عندما تستبعد درجة الحرارة والكيمياء كليهما
يقع PEEK فوق المادتين الأخريين في مقاومة الحرارة والمواد الكيميائية وتحت الفينوليك في حمل الانضغاط الصافي. يعمل PEEK غير المعزز حتى حوالي 250 °C بشكل مستمر، ويحافظ على معامله بشكل أفضل بكثير من PTFE عند تلك الدرجة، ويقاوم تقريبًا كل سوائل الهيدروليك والمذيبات وكيمياء المياه المنتجة باستثناء حمض الكبريتيك المركز وبعض الهالوجينات. الموردون الذين يصنعون أو يشغلون حلقات إحكام PEEK لخدمة النفط والغاز، مثل Precision Polymer Engineering، ينشرون بيانات تأهيلية مقابل تلك السوائل تستحق القراءة قبل إطلاق مادة ما إلى الرسم.
التطبيقات التي يكون فيها الجواب المعقول الوحيد تشترك في نمط: درجة حرارة عالية بالإضافة إلى سائل يهاجم أو يلدن البوليمرات الأخرى. أدوات الآبار السفلية والمعدات البحرية المعرضة لسوائل الإنتاج الحامضية. أنظمة النقل المبردة حيث يصبح PTFE هشًا ويتحطم POM. معدات أشباه الموصلات والتحليل حيث يجب أن يكون الانبعاث الغازي في حده الأدنى. خطوط الأغذية والأدوية التي تُنظف بالبخار أو بالصودا الكاوية يوميًا.
يمدد PEEK المعزز بألياف الكربون نطاق الحمل ويُستخدم في معدات الصمامات المبردة الكبيرة والغاز الطبيعي المسال، حيث البديل هو دليل معدني مع مشكلة تزييت. يقايض PEEK المعزز بالزجاج بعض القوة مقابل الاستقرار الأبعادي والتكلفة.

الحذر مع PEEK هو انضباط التكلفة. فهو يبلغ تقريبًا ثلاثة إلى خمسة أضعاف سعر حلقة PTFE معززة بالبرونز بنفس الحجم، ولا يصلح تجويفًا أعمق بـ 0.2 مم أو تجويفًا بـ Ra 1.6 ميكرومتر وأثر أداة مرئي. في تجربتنا، حوالي ثلث حلقات توجيه PEEK التي نقدمها كبدائل تُركب في مواضع لم يكن للفشل الأصلي فيها أي علاقة بالمادة.
التجويف وسماكة الجدار: حيث تبدأ معظم مشاكل التوجيه
المرجع الدولي لمقاعد حلقات التوجيه هو ISO 10766:2014، الطاقة المائعية الهيدروليكية — الأسطوانات — أبعاد المبيت لحلقات المحمل المقطوعة ذات المقطع المستطيل للمكابس والقضبان. يحدد عرض التجويف وقطر التجويف والتفاوتات للتجاويف من 16 مم إلى 500 مم والقضبان من 12 مم إلى 450 مم. وهو لا يحدد الحلقة نفسها عمدًا، لأن بناء الحلقة خاص بالشركة المصنعة. هذا الانفصال هو مصدر خطأ شراء شائع: يطلب المشتري وفق ISO 10766 ويفترض أن الحلقة ستناسب أي تجويف مصنوع وفق المعيار، بينما في الواقع يجب أن تتطابق سماكة الحلقة مع عمق التجويف المحدد للسلسلة المستخدمة. مصنعو الإحكام مثل Hallite ينشرون نطاقات حلقات التوجيه الخاصة بهم مقابل سلاسل المبيت تلك، وهي أسرع طريقة للتحقق مما إذا كان التجويف في الرسم معياريًا.
ثلاث قواعد أبعادية تحدد ما إذا كانت المجموعة تعمل:
السماكة الشعاعية مقابل عمق التجويف. يجب أن تجلس الحلقة في التجويف ببروز صغير محكوم — يكفي لإبقاء المكبس بعيدًا عن التجويف، وليس كافيًا لسحقها. إذا كانت الحلقة رقيقة جدًا، يلامس المكبس الأنبوب ولا تفعل الحلقة شيئًا. إذا كانت سميكة جدًا، تُحمَّل الحلقة مسبقًا بشكل ثقيل جدًا بحيث يرتفع الاحتكاك، وتستسلم جدار التجويف، وفي الغدة يُقرص إحكام القضيب. تفاوت السماكة في الحلقات المشغولة عادةً في نطاق 0 إلى −0.05 مم؛ أي شيء أكثر ارتخاءً ويختلف البروز حول المحيط.
عرض الشريط مقابل القطر. قاعدة عملية تقريبية هي عرض شريط توجيه لا يقل عن 0.2 × قطر القضيب لتوجيه القضيب و0.1 × قطر المكبس لتوجيه المكبس، مع تحديد الطول بحساب ضغط المحمل أعلاه. الأشرطة الضيقة على التجاويف الكبيرة هي السبب الأكثر شيوعًا لميل المكبس وتآكل الإحكام من جانب واحد.
حالة حافة التجويف. اشطف وأزل النتوءات من كل حافة تجويف. النتوء البارز على الجدار الجانبي للتجويف يخدش الحلقة أثناء تركيبها، والزاوية الداخلية الحادة تركز الإجهاد حتى تتشقق الحلقة عند تلك النقطة. قم بتدوير أو شطف زوايا التجويف لتطابق معالجة حافة الحلقة.
بُعد آخر يُنسى هو الفجوة بين شريطي التوجيه على المكبس. وضعهما عند الأطراف القصوى للمكبس يعطي أطول ذراع عزم وأقل ضغط محمل. وضعهما قريبين من بعضهما “لتوفير المساحة” يضاعف الحمل لكل شريط ويسمح للمكبس بالتأرجح.
فجوة القطع والتركيب والتجويف الذي تعمل عليه
حلقات التوجيه تكون مشقوقة دائمًا تقريبًا حتى يمكن تركيبها على مكبس دون تفكيك القضيب. الفجوة في ذلك الشق هي بُعد محسوب، وليست بقايا تصنيع.
حساب الفجوة. تتمدد الحلقة مع درجة الحرارة ومع امتصاص السائل. يجب أن تستوعب الفجوة الدنيا ذلك التمدد بالإضافة إلى تراكم التفاوتات:
Z = π × (D − t) × ΔT × α + Zدقيقة
حيث D هو قطر الأخدود، t سماكة الحلقة، ΔT ارتفاع درجة حرارة التشغيل، α معامل التمدد الخطي و Zدقيقة بدل تركيب صغير. معامل التمدد هو النقطة التي تتباين فيها المواد بشكل حاد: البولي تترافلوروإيثيلين (PTFE) غير المحشو يبلغ حوالي 12 × 10⁻⁵/K، والبولي إيثر إيثر كيتون (PEEK) حوالي 4.7 × 10⁻⁵/K، والصفائح الفينولية أقل من ذلك. الفجوة المصممة لـ PTFE في حلقة PEEK تكون أكبر بنحو ثلاث مرات مما ينبغي، مما يكلف مساحة التلامس وقدرة التحمل.
نمط القطع. القطع المستقيم المتلاصق هو الأرخص والأقل استقرارًا: تحت الحمل يمكن أن يتداخل الطرفان أو ينفصلا. القطع المائل بزاوية 30° أو 45° يعطي وصلة أكثر استقرارًا بكثير وهو المعيار في الحلقات الأفضل. تُستخدم القطوع المتدرجة حيث يجب ألا تنفتح الحلقة إطلاقًا تحت الحمل الشعاعي.
تشطيب التجويف والقضيب. يجب أن يكون السطح المقابل الذي يعمل عليه الدليل في نطاق 0.2–0.6 ميكرومتر Ra للخدمة الهيدروليكية، مصقولًا بالجلخ بدلًا من الخراطة، دون خط لولبي قائد. التشطيب المخروط بخط قائد واضح يعمل كناقل لولبي ويدفع الزيت عبر السدادة؛ والتشطيب الخشن المصقول بالجلخ يبلي الحلقة والسدادة معًا. يجب أن يكون الكروم الصلب على القضبان خاليًا من المسام؛ فالكروم المسامي يعمل كأداة جلخ للحلقة.
التركيب. سخّن الحلقة في الزيت أو الماء إلى 80–100 °C إذا كانت صلبة، وافتحها فقط بالقدر اللازم، ولا تستخدم أداة حادة أبدًا لرفعها فوق حافة الأخدود. عادةً يُقطع الشريط بالطول في الموقع، وقالب القطع أهم من السكين: كتلة التوصيل الزاوي التي تحافظ على 45° تعطي وصلة تُغلق بشكل صحيح، بينما القطع اليدوي يترك فجوة تتسع تحت الحمل. الموزعون الذين يوفّرون الشريط والحلقات الجاهزة، ERIKS من بينهم، عادةً ما يخزّنون أدوات القطع أيضًا. بعد التركيب، تحقق من أن الفجوة متساوية وأن الحلقة تدور بحرية في أخدودها دون تمايل.
بصمات الأعطال وما تخبرك به
عندما يعود أسطوانة بسدادة متسربة ودليل متآكل، عادةً ما يُلام الدليل. قراءة نمط التآكل تخبرك ما إذا كان ذلك منصفًا.
| ما تراه | السبب الأرجح | ما يجب تغييره |
|---|---|---|
| تآكل متساوٍ في كل الاتجاهات، تقلص سماكة الحلقة، تجويف مصقول | بلوغ عمر الخدمة الطبيعي، أو زيت ملوث يعمل كمركب جلخ | الترشيح، ثم الاستبدال — لا شيء آخر لإصلاحه |
| تآكل شديد على قوس واحد فقط، الجانب المقابل بالكاد متأثر | حمل جانبي أعلى من المصمم، أو شريط ضيق واحد يسمح بالميل | إضافة شريط ثانٍ، توسيع الأشرطة، إعادة حساب ضغط التحمل |
| انضغاط الحلقة خارج الأخدود، حواف مشوهة، مقطع “متفطر” | ضغط تحمل أعلى من الحمل المسموح للمركب، أو درجة حرارة فوق الحد | فينولي أو PEEK، شريط أعرض، حمل أقل |
| انشقاق الحلقة عند الوصلة، إغلاق الفجوة إلى الصفر | فجوة أصغر من اللازم للتمدد الحراري؛ تشغيل الحلقة في حرارة عالية | إعادة حساب Z، التحقق من نمط القطع |
| شقوق طولية، سطح جري مزجج | تشغيل حلقة فينولية فوق حد سرعتها؛ حرارة احتكاك | التحول إلى PTFE محشو، تقليل السرعة |
| الحلقة سليمة لكن السدادة مقذوفة على جانب واحد | بروز الدليل صغير جدًا — المكبس يلامس التجويف، والسدادة تتحمل الفجوة | تصحيح سماكة الحلقة لتطابق عمق الأخدود |
| رواسب سوداء، تلين الحلقة، نمو أبعادي | عدم توافق مع السائل — غالبًا إستر أو ماء-جليكول مقابل دليل PA أو POM | التحقق من توافق السائل، تغيير العائلة |
الصف الأخير في ذلك الجدول يستحق تعليقًا. غالبًا ما تُختار مواد الدليل للواجب الميكانيكي لدرجة أن توافق السائل يُعامل كفكرة لاحقة. حلقة دليل نايلون في نظام ماء-جليكول تمتص الرطوبة، وتنتفخ، وتغلق فجوتها وتنحشر؛ وحلقة POM في سائل إستر مقاوم للحريق تلين. كلا العطلين يبدوان كـ“مادة رخيصة” وهما في الواقع مادة خاطئة.
التوصيف والشراء: التفاوتات، نوع القطع، تقارير الاختبار
حلقات الدليل أجزاء منخفضة التكلفة ذات تأثير غير متناسب على مطالبات الضمان، وأمر الشراء هو المكان الذي تُدار فيه هذه المخاطر أو تُفقد. المواصفة التي تصمد أمام تغيير المورد تحتاج إلى خمسة أشياء فيها:
- المركب، لا اللون. اكتب نوع الحشو ومحتواه، على سبيل المثال “PTFE + 40% برونز، مقاومة شد 20 ميجاباسكال كحد أدنى”. “PTFE برونزي” بمفرده يغطي كل شيء من 15% إلى 60% حشو، ويظهر الفرق كتغير بنسبة 50% في معدل التآكل.
- الأبعاد مع التفاوتات. القطر الخارجي، القطر الداخلي، السماكة والعرض، كل منها بنطاقه الخاص. السماكة عند 0/−0.05 مم نموذجية للحلقات المشغولة؛ وأي شيء أكثر تساهلًا يعني أن البروز يتغير حول المحيط وضغط السدادة يتغير معه.
- نمط القطع. قطع مائل 45° بفجوة محددة وحافة منزوعة النتوءات. القطع المتلاصق أرخص وينفتح تحت الحمل؛ ثم ينتقل نمط التآكل إلى جانب واحد من التجويف.
- ظروف الخدمة. درجة الحرارة المستمرة والقصوى، اسم السائل وتركيزه، تقدير الحمل الجانبي. درجة الحرارة والسائل يحددان العائلة؛ الحمل يحدد العرض فقط.
- إمكانية التتبع. رمز الدفعة مدوّن على القطعة، وتقرير الأبعاد لكل دفعة، وشهادة المادة. وعندما يظهر عطل بعد 18 شهرًا، يكون رمز الدفعة هو الرابط الوحيد إلى المركّب الذي استُخدم فعليًا.
التغليف ينتمي إلى القائمة أيضًا. فحلقة التوجيه المخزّنة منثنية في كيس تأخذ تشكيلًا دائمًا ولن تدور مستقيمة مرة أخرى؛ والتغليف المسطح مع تاريخ التشكيل أو المعالجة على الملصق ليس مطلبًا مبالغًا فيه.
واقعان في التوريد. أولًا، حلقة التوجيه هي القطعة التي يُرجّح أن يستبدل فيها الموزّع مركّبًا أرخص دون أن يذكر ذلك، لأن لا أحد يراها بعد إغلاق الأسطوانة — وجداول المقابلات التي Seal Sales تنشرها جهات مماثلة مفيدة للتعريف، لكنها لا تقول شيئًا عن المركّب. ثانيًا، مدة التوريد لحلقات الفينوليك وPEEK أطول من PTFE لأن الأشكال الخام تُكبس وتُعالج بدلًا من بثقها، لذا تعامل معها كأصناف طويلة التوريد عندما تكون الأسطوانة على مسار حرج.
مرجع سريع: أي دليل لأي وظيفة
| الخدمة | الخيار الأول | بديل مقبول | تجنّب |
|---|---|---|---|
| هيدروليك متحرك، 200–350 بار، 0.5 م/ث، زيت | PTFE معزز بالبرونز | PTFE محشو بالكربون | PTFE خام، POM |
| أسطوانة سيرفو أو تناسبية، سرعة منخفضة، حركة دقيقة | PTFE المعزز بالكربون/الجرافيت | PTFE محشو بالبرونز مع وجه محزّز | نسيج فينوليك (التصاق-انزلاق) |
| أسطوانة مكبس أو تعدين، حمل جانبي ثقيل، أقل من 0.3 م/ث | نسيج فينوليك | PEEK لدرجات حرارة أعلى | PTFE محشو بالزجاج |
| هيدروليك مائي أو ماء-جليكول | PTFE محشو بالبرونز أو الكربون | PEEK | PA، POM (انتفاخ بالرطوبة) |
| أعلى من 150 °م أو كيمياء عدوانية | PEEK | PTFE محشو بالكربون حتى 250 °م | فينوليك، PA، POM |
| تبريد عميق أقل من −50 °م | PTFE محشو بالكربون أو PEEK | UHMWPE حتى −100 °م | فينوليك، POM |
| نيوماتيك، هواء جاف، مدفوع بالتكلفة | PTFE محشو بالزجاج أو POM | PA | فينوليك (احتكاك، بلا تشحيم) |
اقرأ الجدول كنقطة انطلاق، ثم أكّد بحساب ضغط التحمل وورقة بيانات المركّب. الحالات التي تفشل فيها حلقة التوجيه مبكرًا هي دائمًا تقريبًا الحالات التي قُدّر فيها الحمل بدلًا من حسابه، واختيرت فيها المادة من صفحة كتالوج بدلًا من الوظيفة. نحن نقطع حلقات التوجيه وأشرطة التآكل من شريط مخزون وأشكال مُشكّلة، وتخرج أجزاء PEEK والفينوليك المشغّلة من نفس للبلاستيك الهندسي. إذا كانت الأسطوانة في الخدمة بالفعل وتتسرب، فإن سدادة المكبس هي عادةً القطعة التي تُستبدل أولًا؛ افحص الدليل قبل أن تعيد التجميع، لأن مانع تسرب جديدًا على مكبس مائل يعني إصلاحًا متكررًا. ولجانب الضغط من المشكلة نفسها، بثق مانع التسرب عند الضغط العالي يغطي كيف تتفاعل خلوص الفجوة وحلقات الدعم مع ما يفعله الدليل، و اختيار مانع تسرب القضيب مقابل المكبس يشرح لماذا يحتاج الموضعان إلى توجيه مختلف.
الأدلة والأشرطة والتجويف الذي تجري فيه
حلقات التوجيه وأشرطة التآكل في العائلات الأربع التي تقارنها هذه المقالة تُشغّل هنا: PTFE محشو بدرجات الزجاج والكربون والبرونز والجرافيت، وصفيحة نسيج فينوليك، وPEEK ومركّبات PEEK. أشكال صلبة ومشقوقة ومقطوعة بدرجات، بسماكة جدار وفجوة قطع مصنوعة حسب الرسم بدلًا من أقرب مقاس مخزون.
تبدأ مشاكل الدليل عند الأخدود، لذا نتحقق من سماكة الجدار مقابل الحمل الجانبي، وفجوة القطع مقابل التجويف ودرجة الحرارة، وشطف الإدخال مقابل كيفية إدخال المكبس فعليًا. حلقة توجيه أسمك بـ 0.1 مم لا تفشل عند التشغيل الأول — بل تفشل عند أول دورة ساخنة، وتأخذ مانع التسرب معها.
أرسل الحمل الجانبي والتجويف والشوط ودرجة الحرارة مع رسم الأخدود إلى sales@bosssealing.com، وسنقترح العائلة وسماكة الجدار والقطع، مع السعر ومدة التوريد — عادةً خلال يوم. المراجعة الهندسية مجانية، و نموذج الاتصال يصل إلى المهندسين أنفسهم.