
PEEK выполняет задачи, для которых раньше назначали нержавеющую сталь, бронзу и алюминий — опорные кольца за гидравлическими уплотнениями, износостойкие ленты в цилиндрах, седла клапанов, кольца компрессоров, сепараторы подшипников и направляющие элементы. Этот переход — не дань моде. Это арифметика: PEEK не уступает металлу по свойствам, которые важны в уплотнительной арматуре, и превосходит металл по трём свойствам, которые чаще всего обрывают жизнь металлической детали во влажной системе под давлением. В этой статье приведены цифры, наполненные марки, изменившие расстановку сил, и случаи, где металл по-прежнему выигрывает.
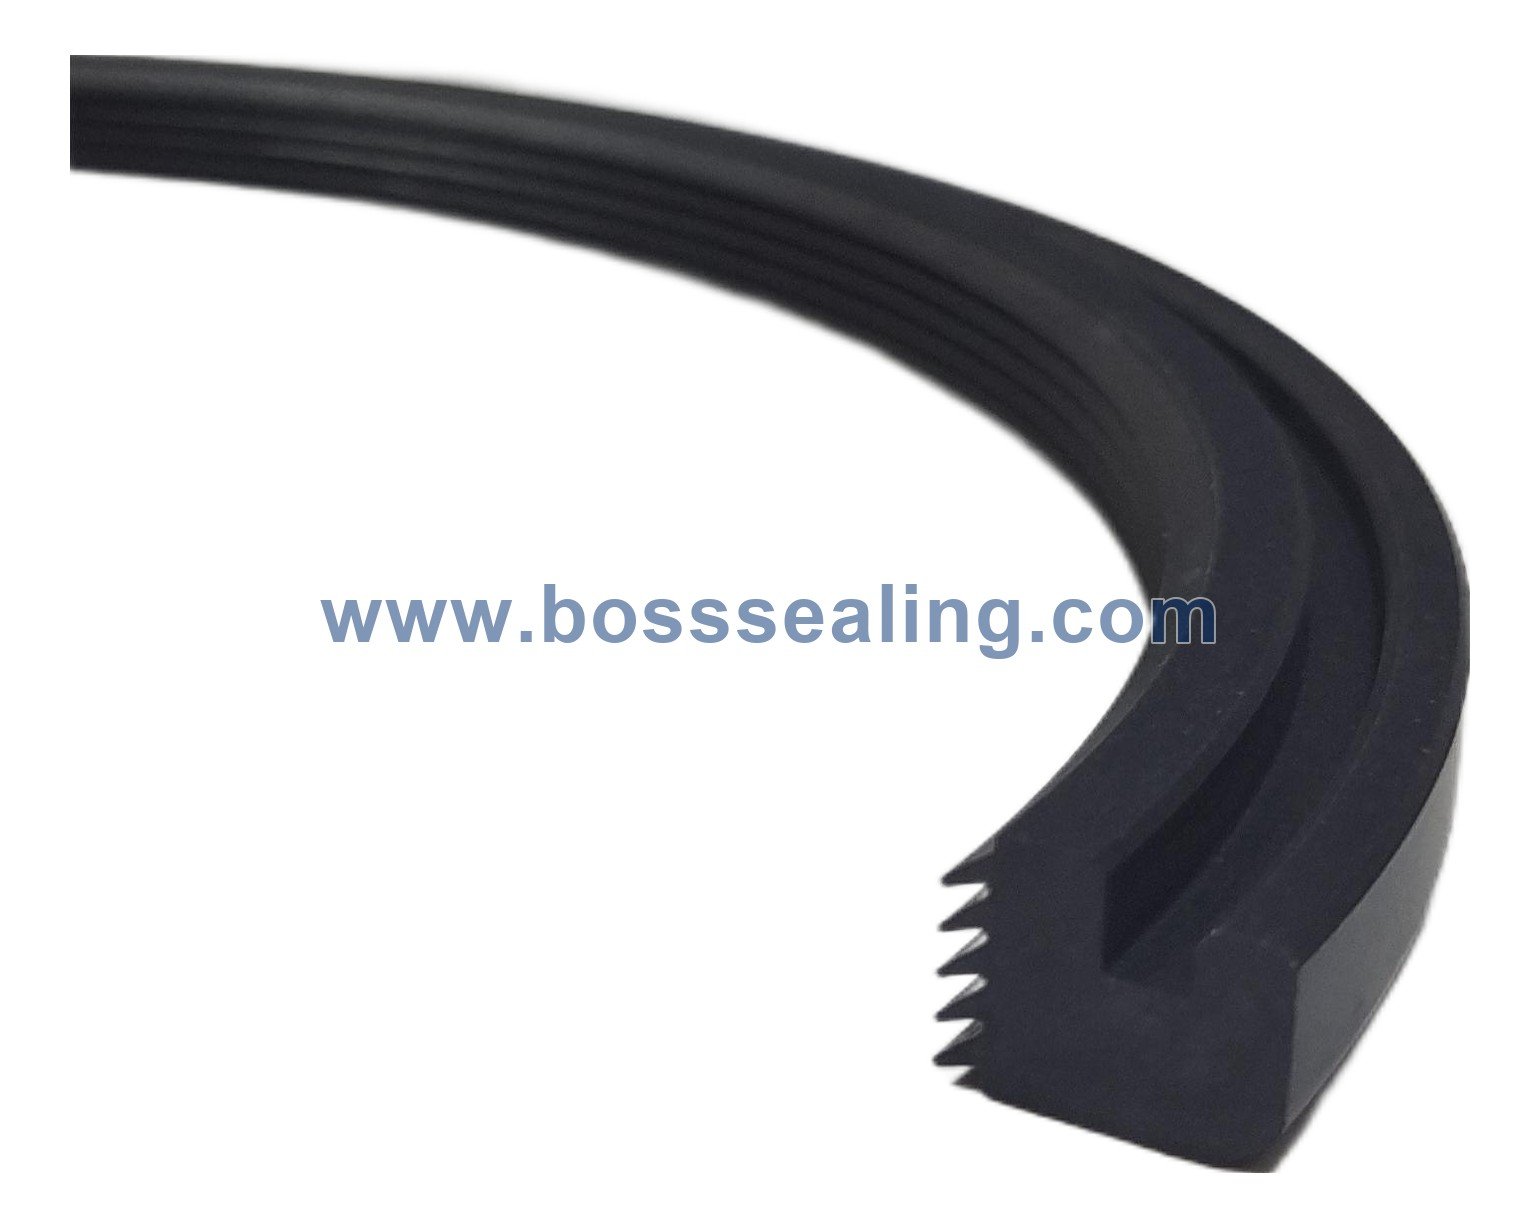
Какую работу выполнял металл
Посмотрите, что на самом деле должны делать металлические детали в системе уплотнений. Опорное кольцо должно сидеть в зазоре и не давать эластомеру выдавливаться через него под давлением — здесь нужна жёсткость, а не упругость. Износостойкая лента должна воспринимать боковые нагрузки на зеркале цилиндра при контролируемом коэффициенте трения — размерная стабильность и трибология. Седло клапана должно сохранять уплотнительную поверхность при термоциклировании и химическом воздействии. Ни одной из этих деталей не нужно проводить электричество, выдерживать удар молотом или нести конструктивную балку. Им нужны прочность при температуре, размерная стабильность, износостойкость и химическая инертность — и по этим осям полиэфирэфиркетон напрямую конкурирует с металлами, которые традиционно назначали.
В чём PEEK не уступает металлу — по цифрам
Ненаполненный PEEK — полукристаллический термопласт с непрерывной рабочей температурой 260 °C, кратковременной стойкостью около 310 °C, температурой стеклования 143 °C и температурой плавления 343 °C. Прочность на растяжение составляет 90–100 МПа в первичных марках; армирование углеродным волокном поднимает её выше 200 МПа при модуле упругости при изгибе свыше 15 ГПа — это область, перекрывающаяся с алюминиевыми сплавами, при массе примерно на 70% меньше. Химическая стойкость близка к ПТФЭ: практически нерастворим во всех обычных растворителях, кислотах и щелочах, кроме горячей концентрированной серной кислоты, и гидролитически стабилен в паре и горячей воде, где многие конструкционные пластики деградируют. Он изначально огнестоек до UL 94 V-0 без галогенсодержащих добавок и по определению не подвержен гальванической коррозии.
Для цеха уплотнений важнейшее свойство не указано в паспортах смол: размерная стабильность под нагрузкой. PEEK сохраняет геометрию при температурах, где нейлон ползёт, ацеталь размягчается, а реактопласты теряют упругость. В уплотнительном узле геометрия и есть уплотнение. Именно из-за этого одного свойства опорные кольца из PEEK и антиэкструзионные кольца T-образных уплотнений заняли рынок высоконапорной гидравлики.
Три области, где PEEK превосходит металл
Коррозия. Металлические уплотнительные компоненты выходят из строя по химическим причинам задолго до механических — питтинг в хлоридах, гальванические пары во влажных узлах, коррозионное растрескивание под напряжением в скважинных условиях. PEEK не корродирует, и наполненные марки наследуют эту стойкость. В химических насосах и клапанной арматуре, в нефтепромысловом инструменте, подверженном воздействию рассолов и H₂S, в водогидравлическом оборудовании одна только графа «коррозия» закрывает вопрос.
Масса и инерция. При плотности около 1,3 г/см³ против 2,7 у алюминия и 7,8 у стали переведённая деталь теряет от половины до четырёх пятых своей массы. В возвратно-поступательных и вращающихся узлах — тарелках клапанов компрессоров, башмаках наклонных шайб, внутренних деталях быстродействующих приводов — сниженная движущаяся масса проявляется как меньшее усилие страгивания и меньший износ всего, обо что она трётся. Аэрокосмическая гидравлика переходит на PEEK в первую очередь именно по этой причине.
Трение и износ. По стальным контрповерхностям ненаполненный PEEK работает с коэффициентом трения около 0,2–0,3, а марки с наполнителем из ПТФЭ/графита снижают его до 0,10–0,20 с возможностью сухого хода. Он образует тонкую переносную плёнку на сопряжённом металле, которая стабилизирует контакт, — тот же механизм твёрдой смазки, на который опираются бронзовые втулки, но без подачи смазки.
| Свойство | Ненаполненный PEEK | PEEK с углеродным волокном (30%) | Типичный металлический аналог (316 SS) |
|---|---|---|---|
| Непрерывная рабочая температура | 260 °C | 260 °C | Определяется коррозией, а не прочностью |
| Прочность при растяжении | 90–100 МПа | 200+ МПа | ≈485 МПа после отжига |
| Плотность | 1,32 г/см³ | ≈1,44 г/см³ | 8,0 г/см³ |
| Коэффициент трения по стали | 0.2–0.3 | 0.15–0.25 | Риск схватывания без смазки |
| Химическое воздействие | Только горячая конц. H₂SO₄ | Только горячая конц. H₂SO₄ | Хлориды, кислоты, гальванические пары |
| Достижимый допуск при механообработке | ±0,01 мм | ±0,01 мм | ±0,01 мм |
Поставщики, такие как Victrex и Ensinger Plastics публикуют полные паспорта марок; приведённые выше цифры — это общие показатели семейства, которыми инженеры пользуются для предварительных решений, а после назначения детали решающим является паспорт конкретной марки.
Наполненные марки меняют расстановку сил
Базовый полимер — лишь начало истории. Наполненные компаунды PEEK адаптируют материал к конкретным условиям износа и нагрузки, и большинство серийных уплотнительных компонентов — именно наполненные марки.
| Марка | Наполнитель | Что он даёт | Типичное применение в уплотнениях |
|---|---|---|---|
| PEEK (ненаполненный) | Нет | Наибольшая чистота, лучшая ударная вязкость, доступны марки для контакта с пищевыми продуктами | Сёдла, санитарные компоненты |
| PEEK GL | 30% стекловолокна | Жёсткость, стойкость к ползучести | Конструктивные направляющие, корпуса |
| PEEK CA | 30% углеродного волокна | Наивысшая прочность и модуль упругости, низкое тепловое расширение | Опорные кольца, износостойкие кольца для высокого давления |
| PEEK HPV / подшипниковый класс | PTFE + графит + углеродное волокно | Трение 0,10–0,20, работа без смазки, низкий износ | Поршневые кольца, направляющие ленты, подшипники сухого трения |
| PEEK + PTFE | Наполнитель PTFE | Наименьшее трение при умеренном снижении прочности | Низкоскоростные уплотнения, поверхности скольжения |
Практическое следствие: там, где металлической детали требовались упрочнение, покрытие или смазка, чтобы выдерживать работу на трение скольжения, подшипниковому PEEK часто не нужно ничего из этого. Это исключает линию нанесения покрытия, точку смазки и график технического обслуживания одним изменением спецификации.
Где металл всё ещё выигрывает
Честная инженерия требует и обратной колонки. Металл по-прежнему выигрывает по ударной вязкости — PEEK чувствителен к надрезам, и металлическая деталь с острыми кромками под ударной нагрузкой остаётся металлической. Он выигрывает при длительной нагрузке на верхней границе температурного диапазона: выше примерно 260 °C ползучесть становится определяющим ограничением, и металл сохраняет жёсткость там, где PEEK её теряет. Он выигрывает там, где требуется электромагнитная функция или заземление, а также где деталь должна паяться, свариваться или нести резьбу в металлические корпуса. Стоимость — смешанная колонка: при малых объёмах механически обработанная деталь из PEEK может стоить в несколько раз дороже своего аналога из нержавеющей стали, тогда как при серийных объёмах литой PEEK сокращает разрыв, и аргумент совокупной стоимости меняется в пользу веса и обслуживания.
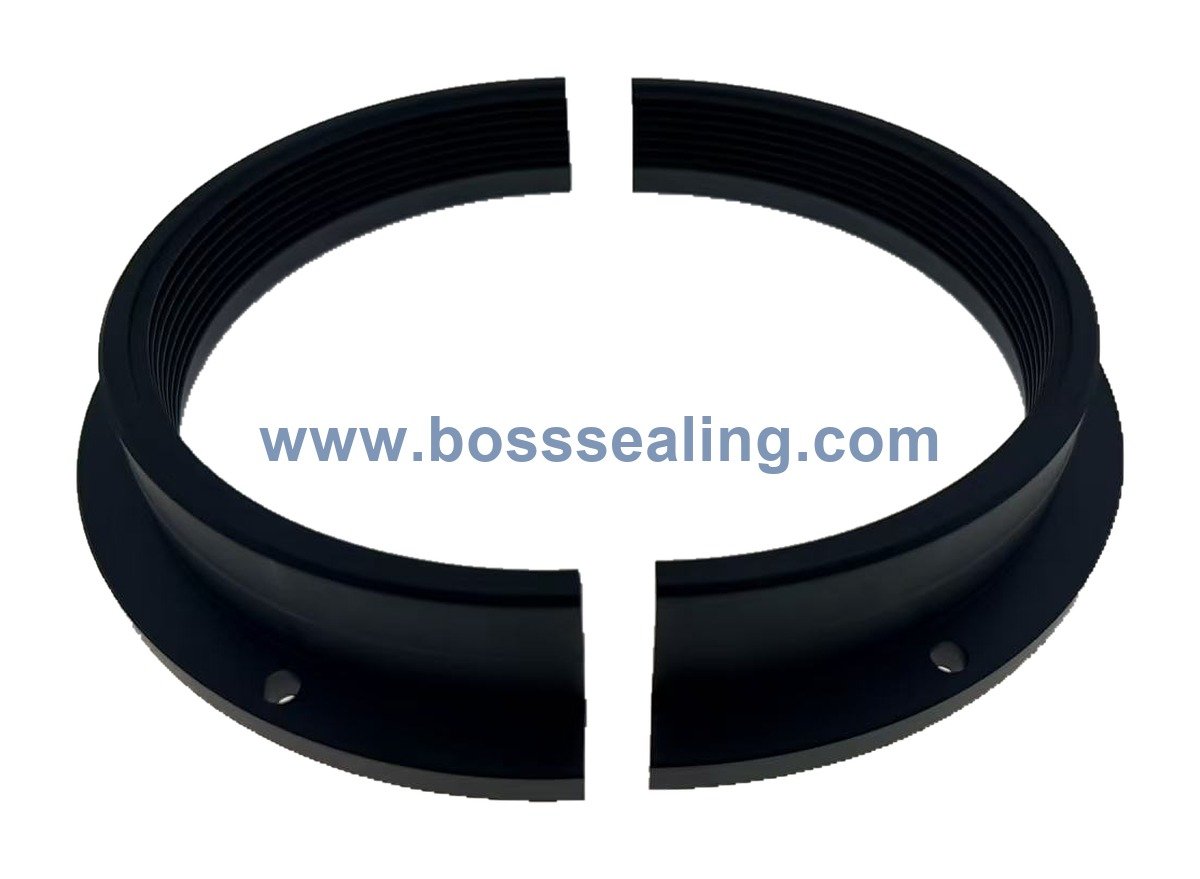
Меры предосторожности при проектировании для перехода
Три предостережения предотвращают большинство неудач при переходе. Первое — холодное течение: под длительной сжимающей нагрузкой при температуре PEEK ползёт, как любой термопласт. Опорные кольца и антиэкструзионные кольца T-уплотнений справляются с этим, потому что давление нагружает их периодически, а эластомер возвращает их обратно; фланец, постоянно приболченный к прокладке из PEEK, требует внимания при проектировании. Второе — тепловое расширение: PEEK расширяется примерно втрое сильнее стали на градус, поэтому посадки с натягом и зазоры необходимо проверять на обоих концах рабочего температурного диапазона, а не только при комнатной температуре. Третье — чистота контрповерхности: поверхности трения PEEK требуют твёрдой, гладкой контрповерхности — Ra 0,2–0,4 мкм на хонингованном или упрочнённом отверстии — и будут истираться о шероховатые или мягкие корпуса быстрее, чем бронза.
Это управляемые ограничения, и механики, имеющие опыт работы с материалом — Drake Plastics в их числе — публикуют руководства по проектированию, в которых все три параметра выражены числами. Наш собственный опыт перехода проходит через гидравлические и пневматические компоненты: опорные кольца, направляющие элементы и седла клапанов, переведённые с металла или с менее стойких пластиков, чаще всего после эксплуатационного отказа, который металл не решил.
Два практических случая показывают закономерность. Первый: производитель гидравлических молотов постоянно терял бронзовые износостойкие ленты на цилиндрах экскаваторов, работающих в карьерной пыли. Металлические ленты образовывали задиры на хонингованном отверстии при пиковых боковых нагрузках, а задиры, в свою очередь, усиливали износ уплотнения штока. Лента из PEEK с углеродным волокном при заданной чистоте контрповерхности полностью устранила задиры отверстия за сезон работы машин — работу сделала замена материала, но половину работы сделало изменение спецификации контрповерхности. Второй: производитель химических насосов заменил седла клапанов из нержавеющей стали 316, которые в хлоридной среде покрывались точечной коррозией за считаные месяцы. Седла из PEEK в той же геометрии проработали более двух лет, и насос получил побочное преимущество, которое инженерная команда не планировала: небольшая податливость пластикового седла устранила металлический щелчок, который клиенты сообщали как дефект. Ни один из случаев не начинался с “PEEK лучше” — оба начинались с названного механизма отказа, от которого металл не мог уйти.
Дерево решений для перехода на верстаке
Когда металлическая деталь, смежная с уплотнением, даёт повторяющиеся отказы, принимайте решение в таком порядке. Если механизм отказа — коррозия, химическое воздействие или гальваническая пара, PEEK полностью устраняет механизм — переходите. Если механизм отказа — износ о движущуюся контрповерхность, выберите наполненный PEEK подшипникового класса и проверьте чистоту контрповерхности — переходите со спецификацией чистоты. Если механизм отказа — экструзия мягкого уплотнения при пиках давления, переведите опорное кольцо на PEEK CA и сохраните эластомер. Если механизм отказа — удар, перетяжка или длительная нагрузка выше 250 °C, оставайтесь с металлом и исправляйте условия нагружения. Этот порядок, применённый честно, переводит детали, которым это выгодно, и оставляет остальные в покое.
Для покупателей, закупающих переведённые компоненты, наш ассортимент инженерных пластиков охватывает детали из PEEK, PTFE и нейлона, обработанные по чертежу, а наши направляющие элементы и ассортимент опорных колец включают наполненные марки PEEK из таблицы выше в качестве стандартных позиций. Трубный и стержневой прокат из профилей PEEK доступен через нашу линейку труб, стержней и листов для прототипов и малых партий. Сравнительные материалы сторонних производителей доступны у поставщиков литьевого PEEK которые документируют свойства каждой марки для объёмов литья под давлением.
Ключевые выводы
PEEK соответствует металлу там, где это нужно уплотнительной арматуре: прочность при температуре (260 °C непрерывно), размерная стабильность, химическая инертность и достижимая механическая точность.
Он превосходит металл по коррозионной стойкости, весу (≈70% легче стали) и сухому трению — три основных фактора отказов во влажных, находящихся под давлением возвратно-поступательных узлах.
Работу выполняют наполненные марки: углеродное волокно для жёсткости и стойкости к экструзии, PTFE/графит для трения и работы без смазки. Указывайте марку, а не название смолы.
Металл сохраняет преимущество при ударе, длительной нагрузке выше ~250 °C и резьбовых или сварных интерфейсах. Переходите там, где механизм отказа химический или трибологический, а не структурный.
Решение о переходе — это инженерная экспертиза, а не замена: проверьте холодное течение, тепловое расширение и чистоту контрповерхности, прежде чем вносить изменение в чертёж.
Пришлите нам чертёж или образец
BOSS Sealing проектирует и обрабатывает уплотнительные компоненты из PEEK собственными силами — выбор марки материала, проверка чертежа и допусков, механическая обработка и финальный контроль под одной крышей. Именно этот замкнутый цикл делает переход практичным: команда, которая читает ваш чертёж, также вырезает деталь, поэтому допуск, который невозможно выдержать, или геометрия, которая не выдержит установку, выявляются до первой стружки, а не после первого эксплуатационного отказа.
Детали, которые мы изготавливаем чаще всего, — это те, за которые ратует данная статья: опорные и антиэкструзионные кольца из PEEK с углеродным наполнением, износостойкие ленты и направляющие элементы, лабиринтные уплотнения, седла клапанов, поршневые кольца и нестандартные профили, обработанные по чертежу. Годы работы в гидравлической, пневматической, химической и нефтепромысловой арматуре научили нас, где детали из PEEK действительно отказывают — ориентация волокон в наполненных марках, зазор для теплового расширения, чистота контрповерхности, необходимая износостойкому кольцу, и деталь фаски и заходной части, которая не даёт разрезному кольцу треснуть при установке. Эти уроки входят в каждую проверку чертежа, а не только в программу обработки.
Пришлите чертёж, 3D-модель или изношенный образец на sales@bosssealing.com, или воспользуйтесь нашим форму обратной связи. Если чертежа нет, мы восстанавливаем геометрию по образцу, рекомендуем марку, соответствующую условиям работы, и возвращаемся с ценой, сроком поставки и предложением по образцу — обычно в течение 24 часов, причём инженерная экспертиза бесплатна. Сообщите нам механизм отказа и условия эксплуатации; это единственное техническое задание, которое нам нужно для начала.