
고압 유압 누유는 그 원인을 좀처럼 알려주지 않습니다. 실린더는 입고 검사에서 100% 합격한 씰을 통해 스며 나오고, 교체품도 똑같이 거동하며, 공급업체는 하드웨어에 존재하는 고장 — 바로 압출 갭(extrusion gap) — 에 대한 책임을 뒤집어쓰게 됩니다. 대략 100 bar 이상에서는 씰과 상대면 사이의 간극이 씰 수명을 결정하는 설계 변수가 됩니다. 소재 브랜드보다도, 경도보다도, 가격보다도 앞서는 변수입니다. 이 글에서는 압출 메커니즘을 설명하고, 설계 시 기준으로 삼아야 할 갭과 압력 수치를 제시하며, 고압 씰이 누유 보고서에 오르지 않도록 하는 백업 링과 프로파일 선택에 대해 다룹니다.
메커니즘: 압력이 씰을 압출된 파편으로 바꾸는 방식
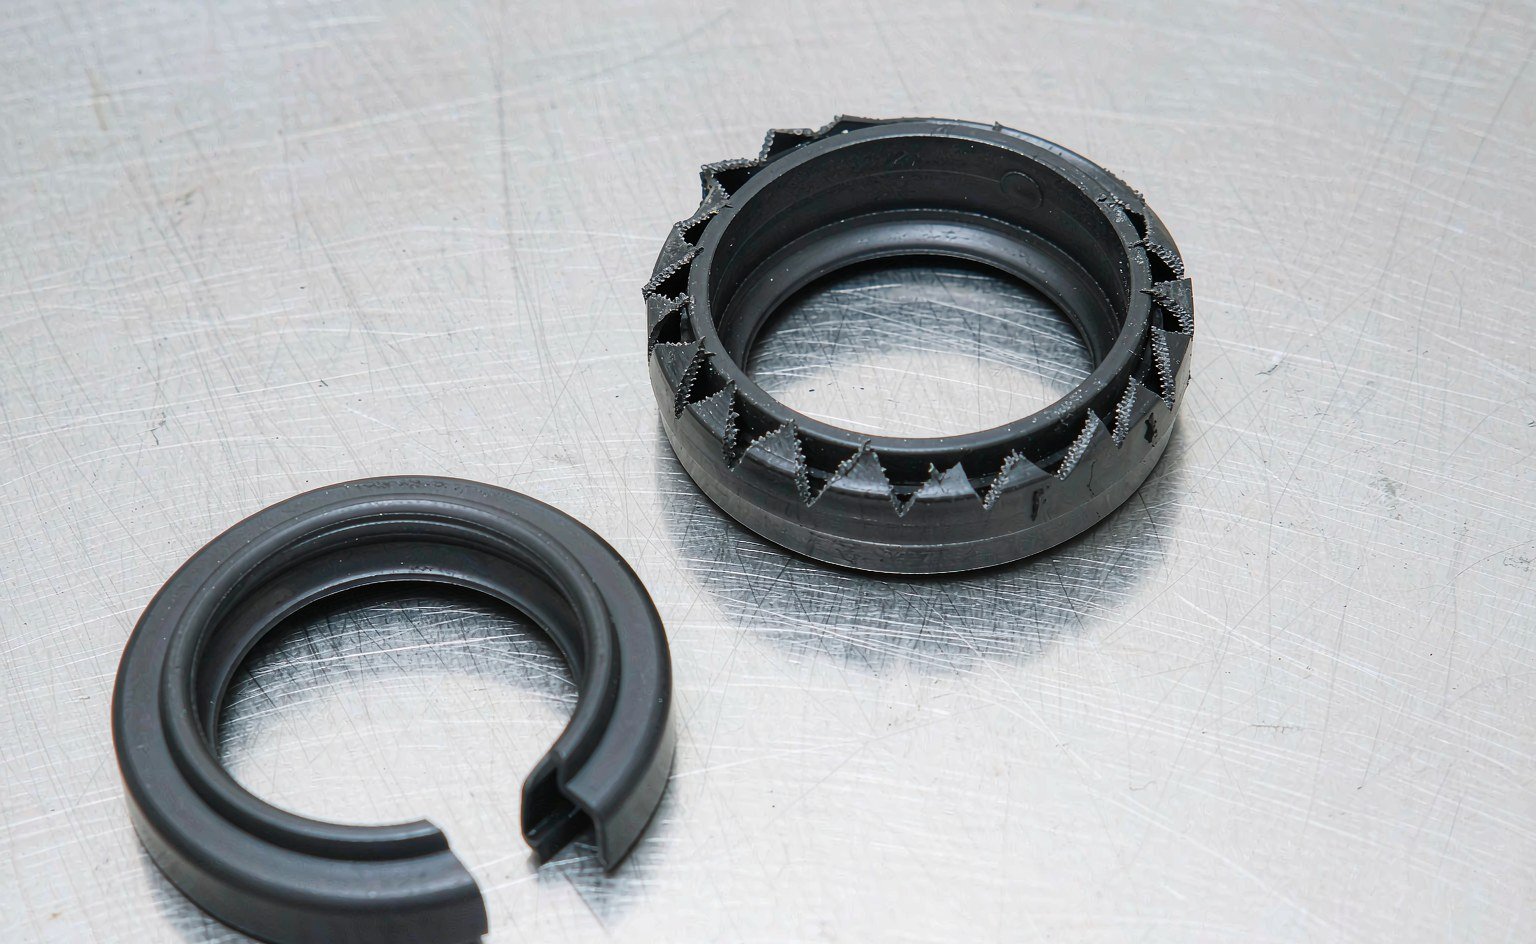
압력을 받는 O-링이나 립 씰은 매우 점성이 높은 유체처럼 거동합니다. 압력은 엘라스토머를 빠져나갈 수 있는 경로 쪽으로 밀어내며, 정상적인 글랜드에서 유일한 탈출 경로는 피스톤과 보어 사이, 또는 로드와 글랜드 사이의 반경 방향 간극입니다. 지속적인 압력 하에서 씰의 후연(trailing edge)이 그 간극으로 변형되고, 압력 사이클링 하에서는 그 가장자리가 반복적으로 간극 속으로 눌렸다가 다시 끌려 나옵니다. 그 결과가 바로 '니블링(nibbling)' — 씰의 저압면을 따라 작은 찢김이 톱니 모양으로 생기는 현상이며, 사이클마다 얇은 조각이 떨어져 나갑니다.
니블링은 누적되며 스스로 가속됩니다. 떨어져 나간 조각마다 유효 갭이 약간씩 커져 다음 사이클에서 씰이 더 깊이 변형되게 합니다. 방치하면 손상은 표면의 찢김에서 씰 후연 전체가 떨어져 나가는 단계로 진행되며, 그 직후 누유가 빠르게 발생합니다. 150 bar에서 수개월간 깨끗하게 작동하던 씰도 압출 손상이 자리 잡으면 수백 번의 압력 사이클 만에 첫 스며듦에서 눈에 보이는 바이패스로 넘어갈 수 있습니다.
압출은 소재 강도 현상이기 때문에 온도와 압력은 상호작용합니다. 씰 컴파운드는 가열되면 부드러워지며, 40 °C에서 90 Shore A 폴리우레탄이 견뎌내는 동일한 갭이 컴파운드의 모듈러스가 떨어진 100 °C에서는 고장 유발 요인이 됩니다. 이것이 데이터시트의 압력 정격을 초과한 적이 없음에도 압출 고장이 고온 환경에서 고부하 사이클 작업을 하는 실린더 — 주조 보조 설비, 용광로 근처의 프레스, 여름철 이동식 장비 — 에 집중되는 이유입니다.
갭은 공차상의 우연이 아니라 설계 변수입니다
압출 갭은 씰이 도달할 수 있는 거리이며, 이는 직경 방향 간극, 씰 압축량, 베어링 마모 및 처짐에 의해 결정됩니다. 단순한 공칭 가공 치수만으로 정해지는 것이 아닙니다. 설계상 관련 있는 수치는 운전 조건에서의 최대 갭입니다. 즉 보어는 최대 공차에 베어링 마모 허용량을 더하고, 로드나 피스톤은 최소로 하며, 압력 측을 올바르게 선택해야 합니다. 널리 사용되는 O-링 홈 설계 표, 를 포함한 공개된 글랜드 지침은 컴파운드 경도와 압력에 따른 최대 허용 갭을 제시하며, 요약본은 아래와 같습니다.
| 시스템 압력 | 권장 경도 | 최대 반경 방향 압출 갭(한쪽) | 백업 링 필요 여부 |
|---|---|---|---|
| ≤ 50 bar (5 MPa) | 70 Shore A | ≤ 0.15 mm | 불필요 |
| 50–100 bar (5–10 MPa) | 70–90 Shore A | ≤ 0.10 mm | 정적 용도에서는 선택 사항, 고빈도 동적 용도에서는 권장 |
| 100–200 bar (10–20 MPa) | 90 Shore A | ≤ 0.08 mm | 저압 측에 1개(단동식) |
| > 200 bar (20 MPa) | 90–95 Shore A 또는 폴리우레탄 | ≤ 0.05 mm | 복동식 위치에서는 양쪽 모두 |
표는 브로슈어에 인쇄된 펌프 릴리프 설정값이 아니라, 씰 위치에서 시스템이 실제로 겪는 압력을 기준으로 읽어야 합니다. 압력 스파이크도 포함해서요. 막힌 라인, 부하가 걸린 실린더에 대한 저온 시동, 또는 재생 회로의 전환은 사이클당 순간적으로 씰을 최고 압력에 노출시킬 수 있으며, 손상 메커니즘은 시간당이 아니라 사이클당이기 때문에 이것만으로도 니블링을 유발하기에 충분합니다. 최고 압력을 기준으로 사양을 정하고, 사이클 수를 계산하십시오.
연질 컴파운드와 얇은 단면에서는 갭 한계가 더욱 엄격해집니다. 210 bar에서 70 Shore A NBR O-링은 단면에 따라 대략 0.03 mm 미만의 갭이 필요하며, 실제 조립체 중 이 치수를 유지하는 경우는 거의 없습니다. 바로 이것이 백업 링이 존재하는 이유입니다. 압력 측에 백업 링을 추가한 동일한 O-링은 링이 갭으로 향하는 경로를 물리적으로 막아주기 때문에 몇 배 더 큰 갭을 메울 수 있습니다.
컴파운드 선택: 경도가 첫 번째 방어선, 화학적 성질이 두 번째
어떤 씰 계열에서든 경도가 높을수록 갭으로의 초기 변형에 저항하기 때문에 압출 저항성이 향상됩니다. 90 Shore A NBR과 FKM이 존재하는 이유이자, 고압 유압 립 씰이 거의 예외 없이 90 Shore A 이상의 폴리우레탄인 이유입니다. PU의 경도, 인열 강도, 내마모성의 조합은 이동식 및 산업용 실린더에서 150 bar 이상의 로드 및 피스톤 씰 소재로 기본 선택이 되게 합니다.
그러나 경도는 갭 제어를 대체할 수 없으며 비용도 따릅니다. 경도가 높은 컴파운드는 더 거친 표면에서 덜 관대하게 밀봉되고, 마찰이 더 크며, 저온 유연성을 잃습니다. 올바른 순서는 다음과 같습니다. 먼저 설계로 갭을 제어하고, 갭을 좁힐 수 없는 곳에는 백업 링을 추가하며, 유체, 온도, 마모 환경에 맞춰 컴파운드를 선택하되, 이것들이 확정된 후에 압출 저항성 레버로서 경도를 고려하는 것입니다. Hallite 와 같은 공급업체는 자사 프로파일에 대한 압력 대 갭 한계를 공개합니다. 형상 씰을 사양할 때는 일반적인 O-링 표가 아니라 프로파일별 데이터를 사용하십시오. 립 형상이 압력이 후연에 가해지는 방식을 바꾸기 때문입니다.
| 컴파운드 | 일반적인 경도 | 압출 저항성 | 적합한 용도 |
|---|---|---|---|
| NBR | 70–90 Shore A | 90 A에서 보통, 150 bar 이상에서 70 A는 취약 | 백업 링과 함께 최대 ~150 bar의 일반 유압 |
| HNBR | 70–90 Shore A | NBR과 유사하나 내열성 및 첨가제 내성이 더 우수 | 고온 유압 회로, 첨가제가 많은 유체 |
| 폴리우레탄 (AU) | 90–95 Shore A | 우수 — 고압 유압의 기본 선택 | 로드 및 피스톤 씰, 200–400 bar 용도 |
| FKM | 75–90 Shore A | 고경도에서 양호, 그 외에는 온도 제한 | 고온의 화학적 공격성이 강한 유압 매체 |
| 백업이 있는 PTFE | 해당 없음 (채워진 등급) | 압출 방지 하드웨어 포함 우수 | 화학 서비스, 고온, 저마찰 |
백업 링: 배치 규칙과 이를 무효화하는 실수들
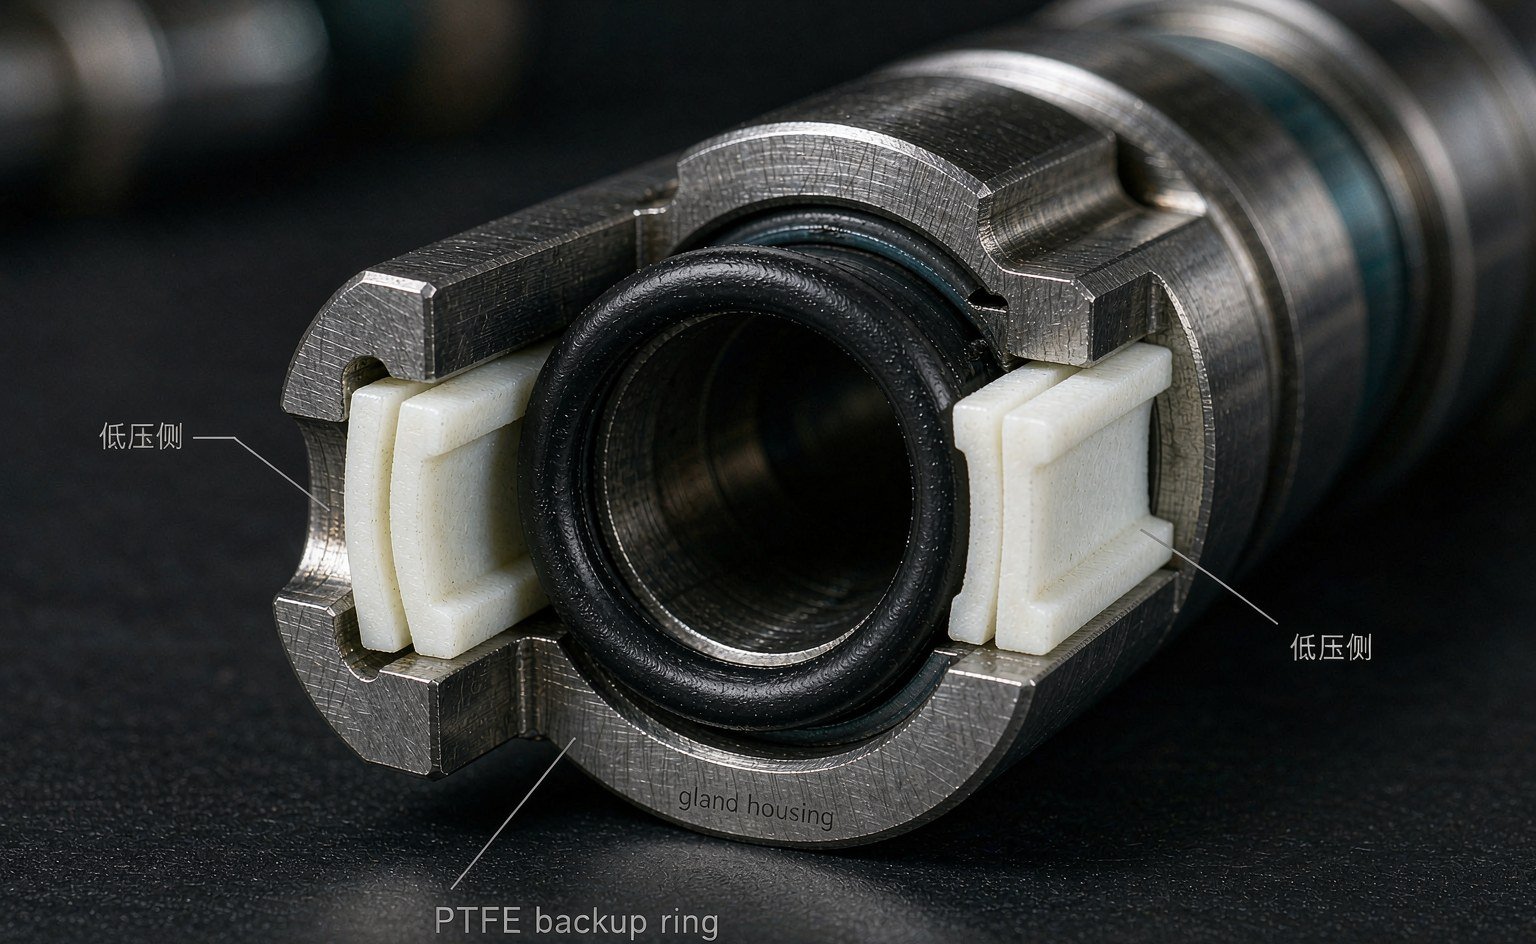
백업 링은 PTFE, 나일론, PEEK 또는 경질 폴리우레탄으로 만든 강성 와셔로, O-링의 저압 측 글랜드에 장착되어 압출 갭을 막아 엘라스토머가 빠져나갈 곳을 없앱니다. 중요한 규칙은 모두 위치에 관한 것입니다. 단동 압력에는 저압 측, 즉 압력의 반대쪽에 링 하나를 설치합니다. 측면을 잘못 잡으면 링은 아무 역할도 하지 못하는 곳에 놓이고 O-링은 보호되지 않은 쪽에서 깎여 나갑니다. 복동 위치에는 양쪽 모두에 링을 설치합니다. 링은 O-링을 늘리지 않고도 샤프트 주위에 설치할 수 있도록 스카프 컷 또는 분할형이어야 하며, 열팽창을 위한 작은 원주 방향 간극을 남겨야 합니다. 간극 없이 설치된 PTFE 링은 끼어서 O-링에 불균일한 하중을 가합니다.
세 가지 설치 실수는 비용을 들여 마련한 하드웨어를 무효화합니다. 링을 거꾸로 설치하면(베벨 면이 씰에서 멀어지는 대신 씰 쪽을 향함) 보호하려던 O-링 가장자리를 잘라낼 수 있습니다. 현장 재조립 시 “링 없이도 잘 조립됐다”며 링을 생략하면, 다음 분해 때 O-링이 갈려 나간 것을 발견하게 됩니다. 그리고 시스템 유체에서 팽윤하여 자체 팽창 간극을 닫아버리는 잘못된 재질의 링도 문제입니다. 뜨거운 수계 유체에서 나일론 링은 광유에서와 다르게 거동하므로, 링 재질도 씰과 동일한 호환성 검사를 받아야 합니다.
추가 설계 참고 사항: 백업 링을 추가하면 필요한 글랜드가 넓어집니다. 일반 O-링용에서 백업 O-링용으로 전환된 홈은 공급업체의 글랜드 표에 따라 폭을 다시 계산해야 합니다. 기존 홈에 억지로 조립하면 과충전되어 다른 고장, 즉 파팅 라인에서의 컴파운드 전단이 발생하며, 이는 재질 문제로 오진되기 쉽습니다. 당사의 백업 링 및 와셔 제품군 은 PTFE, 나일론 및 경질 컴파운드의 일반 사이즈를 모두 갖추고 있으며, 고객의 전환된 글랜드가 고장 나기 시작할 때 가장 먼저 확인하는 것이 바로 글랜드 폭 재계산입니다.
O-링이 잘못된 프로파일일 때: T-씰과 성형 씰
백업 O-링의 갭 제어 능력을 넘어서면 컴파운드가 아니라 프로파일 계열이 바뀝니다. T-씰은 T자형 엘라스토머 코어 양쪽에 두 개의 강성 백업 링을 배치하여 압출 방지 하드웨어를 프로파일 자체에 내장합니다. 링이 전체 압력 하중을 지탱하며 이동할 수 없으므로, T-씰은 동일 압력에서 O-링 한계를 훨씬 뛰어넘는 갭을 연결할 수 있습니다. 이는 클리어런스가 가공이 아닌 마모에 의해 결정되는 고압 밸브 스템, 유정 장비 및 프레스에서 표준 해답입니다.
200–400 bar에서의 왕복 로드 및 피스톤 용도에는 자체 압력 지지 형상을 갖춘 전용 폴리우레탄 유압 프로파일이 수명과 마찰 모두에서 일반적으로 어떤 O-링 구성보다 우수합니다. 대가는 하우징 표준화입니다. O-링과 T-씰은 모든 실린더 작업장이 가공할 수 있는 ISO 및 AS568 글랜드에 맞지만, 전용 PU 프로파일은 특정 하우징 표준에 종속됩니다. 이는 신규 설계에서는 대개 올바른 선택이고 수리에서는 잘못된 선택입니다. 수리가 기존 가공된 글랜드에 맞아야 하는 경우, 당사의 피스톤 씰 와 로드 씰 제품군 이 표준 하우징 계열을 모두 갖추고 있으며, 로드/피스톤 복합 카테고리 에는 공통 하우징에서 두 위치 모두에 사용되는 프로파일이 나열되어 있습니다.
고장 난 부품으로부터 압출 누설 진단하기
고장 난 씰은 그 자체로 보고서를 담고 있습니다. 아래의 징후들은 한 번의 분해로 압출과 다른 고압 누설 원인을 구분해 줍니다.
| 고장 난 씰의 징후 | 원인 | 올바른 해결책 |
|---|---|---|
| 저압 후행 가장자리의 톱니 모양 깎임 | 압력/경도에 비해 압출 갭이 너무 큼 | 갭 축소, 백업 링 추가 또는 재배치, 경도 상향 |
| 후행 가장자리에서 떨어져 나간 조각, 날카로운 파단면 | 압출이 파손까지 진행됨, 피크 압력 이벤트 확인 | 위와 동일, 추가로 피크 압력 점검(스파이크, 저온 시동) |
| 한쪽 편마모, 반대쪽은 온전함 | 베어링 마모 또는 정렬 불량 — 씰이 측면 하중을 받음 | 웨어 링/베어링 교체, 글랜드 동심도 확인 |
| 균일한 마모, 연마된 상대면, 짧은 수명 | 상대면 표면 조도 또는 경도 저하 | 상대면 재가공 또는 슬리브 삽입, 씰 교체만으로는 해결되지 않음 |
| 부드럽고 팽윤된 씰, 팽윤을 따라 손상 발생 | 유체 비호환으로 씰이 팽창하여 고정 갭에 끼임 | 실제 유체(보충 유체 포함)에 맞춰 컴파운드 변경 |
| 파팅 라인에서 파단, 글랜드가 눈에 띄게 과충전됨 | 홈을 넓히지 않고 백업 링 추가 | 공급업체 표에 따라 글랜드 폭 재계산 |
가장 유용한 습관 하나: 분해 전에 씰을 제자리에서 촬영하고 손상이 어느 쪽에 있는지 기록하십시오. 후행 가장자리가 아닌 압력 측에 “압출” 손상이 있다면 진단은 압출이 전혀 아닙니다. 그것은 역압 손상이며, 해결책은 갭을 더 조이는 것이 아니라 이중 백업 또는 압력 평형 프로파일입니다.
갭 표와 압력 등급에 대한 동료 참고 자료로는 다음의 유통업체 카탈로그가 있습니다: CNL Seals, 그리고 씰 제조사들이 공개한 컴파운드 및 프로파일 데이터 라이브러리(예: Trelleborg, ) 및 일반 유체 동력 배경 자료: The Engineering ToolBox.
FAQ
O-링에 실제로 백업 링이 필요한 압력은 얼마입니까? 정직한 답은 단일 수치가 아니라 갭에 따라 달라진다는 것입니다. 실무 규칙으로, 70 Shore A 컴파운드는 현실적인 갭에서 약 50–100 bar에서 보호가 필요하기 시작하고, 90 Shore A는 약 100–200 bar, 200 bar를 초과하는 경우에는 압력이 걸리는 측면에 백업 링이 있다고 가정해야 합니다. 작동 온도에서 측정한 최대 갭이 해당 경도와 압력에 대한 표 값을 초과하면 압력 수치와 관계없이 링을 설치합니다.
백업 링 대신 더 단단한 O-링을 사용하면 됩니까? 중간 압력에서는 때때로 가능합니다. 70에서 90 Shore A로 올리면 동일 압력에서 허용 갭이 대략 두 배가 되며, 갭이 한계에 가까운 경우 가장 저렴한 해결책입니다. 그러나 경도는 멀리까지 확장되지 않습니다. 200 bar를 초과하면 90 Shore A 컴파운드조차 백업 링 없이는 대부분의 어셈블리가 유지할 수 없는 갭 값이 필요하며, 더 단단한 컴파운드는 마찰과 저온 성능에서 손실을 봅니다.
백업 링은 어느 쪽에 설치합니까? 저압 측 — 압력의 반대쪽으로, 그렇지 않으면 O-링이 틈새로 변형될 수 있는 곳입니다. 단동 홈에서는 링 하나이고, 복동 홈에서는 측면당 링 하나입니다. 분해 점검에서 보호되었다고 생각한 쪽에 압출 손상이 발견된다면, 링이 잘못된 쪽에 있었거나 압력 방향이 도면과 달랐던 것입니다.
왜 씰은 시스템이 데워진 후에만 누설되나요? 두 가지 이유가 겹칩니다. 하우징이 씰의 환경에 비해 가열되면서 지름 방향 틈새가 커져 실효 압출 틈새가 넓어지고, 컴파운드가 연화되어 틈새가 커진 바로 그 시점에 압출 저항이 낮아집니다. 냉간에서는 밀봉되고 고온에서 스며드는 실린더는 틈새와 온도 문제를 보여주는 것입니다 — 냉간 틈새를 측정하고 열팽창을 더한 뒤, 그 결과를 작동 온도에서의 틈새 표와 대조해 확인하십시오.
평균 압력이 한계보다 훨씬 낮다면 압력 스파이크가 문제가 되나요? 예 — 압출 손상은 시간당이 아니라 사이클당 누적됩니다. 평균 120 bar에서 사이클당 한 번 250 bar로 스파이크하는 시스템은 한계에 가까운 씰에 연속 250 bar 사용과 똑같은 손상을 입히며, 단지 더 많은 사이클에 걸쳐 분산될 뿐입니다. 틈새와 하드웨어는 최고 압력 기준으로 지정하고, 수명을 추정할 때는 사이클 수를 계산하십시오.
틈새, 링, 프로파일을 함께 해결합니다
압출은 시스템 고장이므로, 이에 대해 견적하는 부품은 세트로 제공됩니다: 충전 PTFE 및 카본 충전 PEEK 재질의 백업 링, O-링 프로파일이 적합하지 않은 곳을 위한 T-씰과 성형 씰, 그리고 그 아래에 들어가는 NBR, PU, FKM 재질의 O-링 또는 U-컵 — 공칭 시리즈가 아니라 보유하신 글랜드에 맞춰 절삭 또는 성형합니다.
견적을 결정하는 숫자는 틈새입니다: 20 °C가 아닌 온도에서의 지름 방향 틈새입니다. 이를 압력 스파이크 및 사이클 수와 함께 요청드린 후, 엘라스토머가 절삭되지 않고 틈새로 흘러들 수 있게 하는 링 경도, 링 개수, 모서리 반경을 제안합니다. 하드웨어를 변경할 수 없는 경우에는 씰을 바꿔야 하며, 어느 쪽이 더 저렴한지 알려드립니다.
고장 난 부품, 홈 치수, 압력 추이를 다음으로 보내주십시오: sales@bosssealing.com, 그러면 이 글에서 사용하는 것과 같은 용어로 진단을 받으시고, 제안 스택, 가격, 리드 타임도 함께 받으실 수 있습니다. 보통 24시간 이내이며, 엔지니어링 검토는 무료로 다음을 통해 진행됩니다: 문의 양식 또한.