
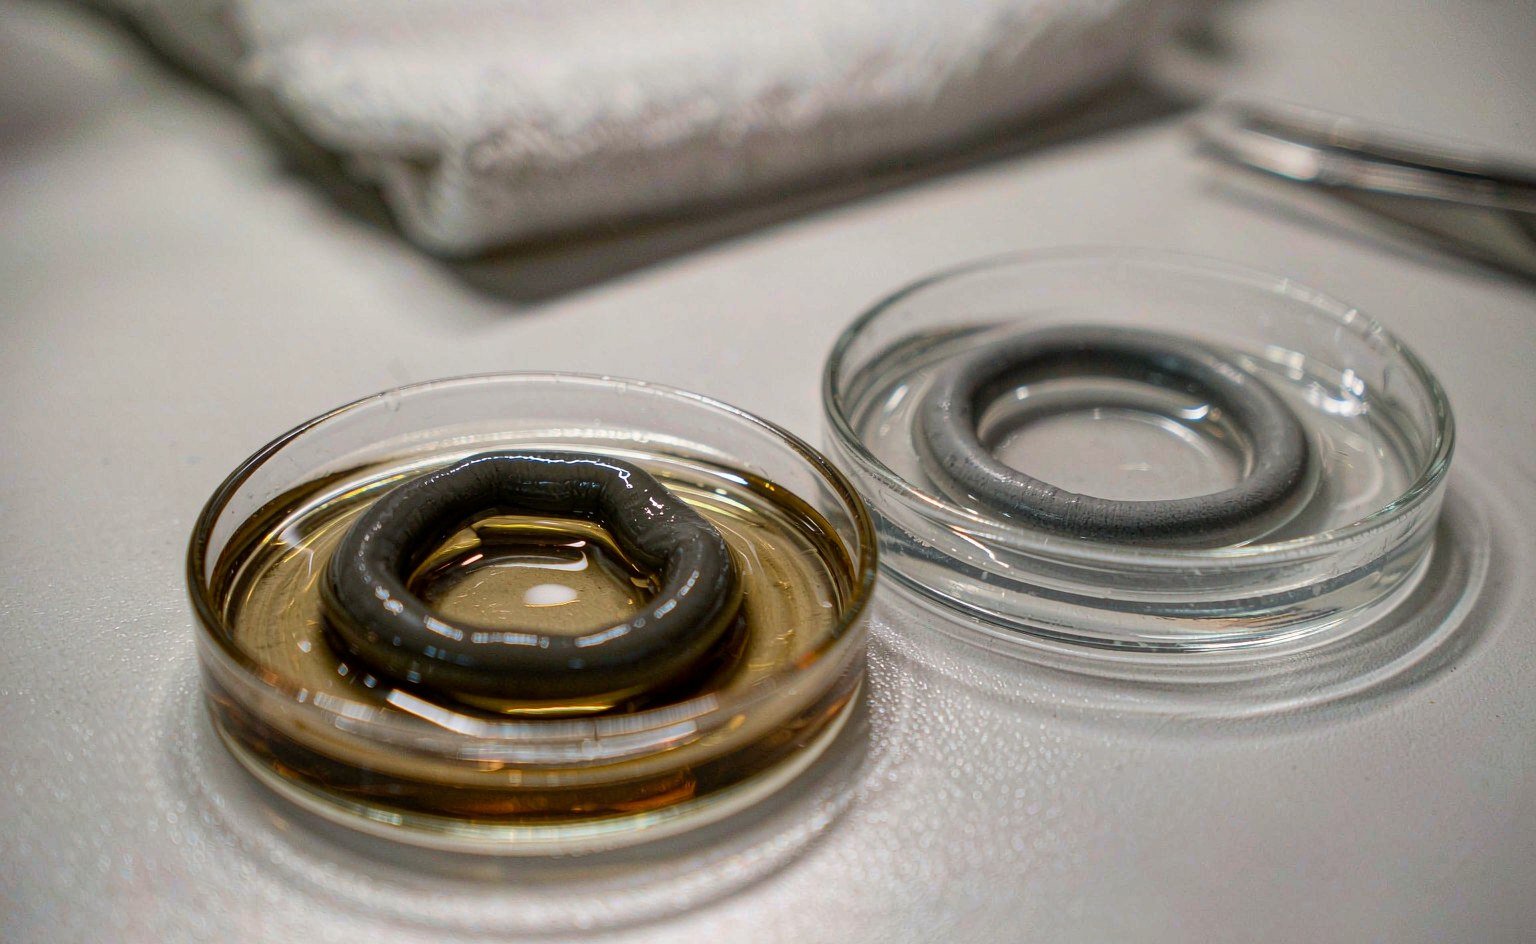
Un gruppo idraulico inizia a perdere un litro d'olio a settimana. Il team di manutenzione sostituisce gli O-ring sulla sede del filtro con quelli del cassetto di magazzino, la perdita si ferma per un mese e poi ritorna. Il cassetto contiene EPDM. Il fluido è olio idraulico minerale. Gli anelli si sono gonfiati di circa il 20 percento, si sono rammolliti e vengono tagliati dalla gola mentre la sede viene serrata. Nessuno ha scelto il materiale sbagliato di proposito; il codice del componente sembrava identico e il cassetto era più vicino.
NBR ed EPDM sembrano uguali, costano più o meno lo stesso e sono opposti nelle due proprietà che contano di più. L'NBR è l'elastomero per l'olio. L'EPDM è l'elastomero per acqua, vapore e agenti atmosferici. Quasi ogni errore di selezione tra i due è qualcuno che attraversa quella linea — in entrambe le direzioni.
Questo confronto ti fornisce la regola di compatibilità in una domanda, i numeri che ne stanno alla base e il calcolo dei costi per decidere quando nessuno dei due materiali è sufficientemente buono.
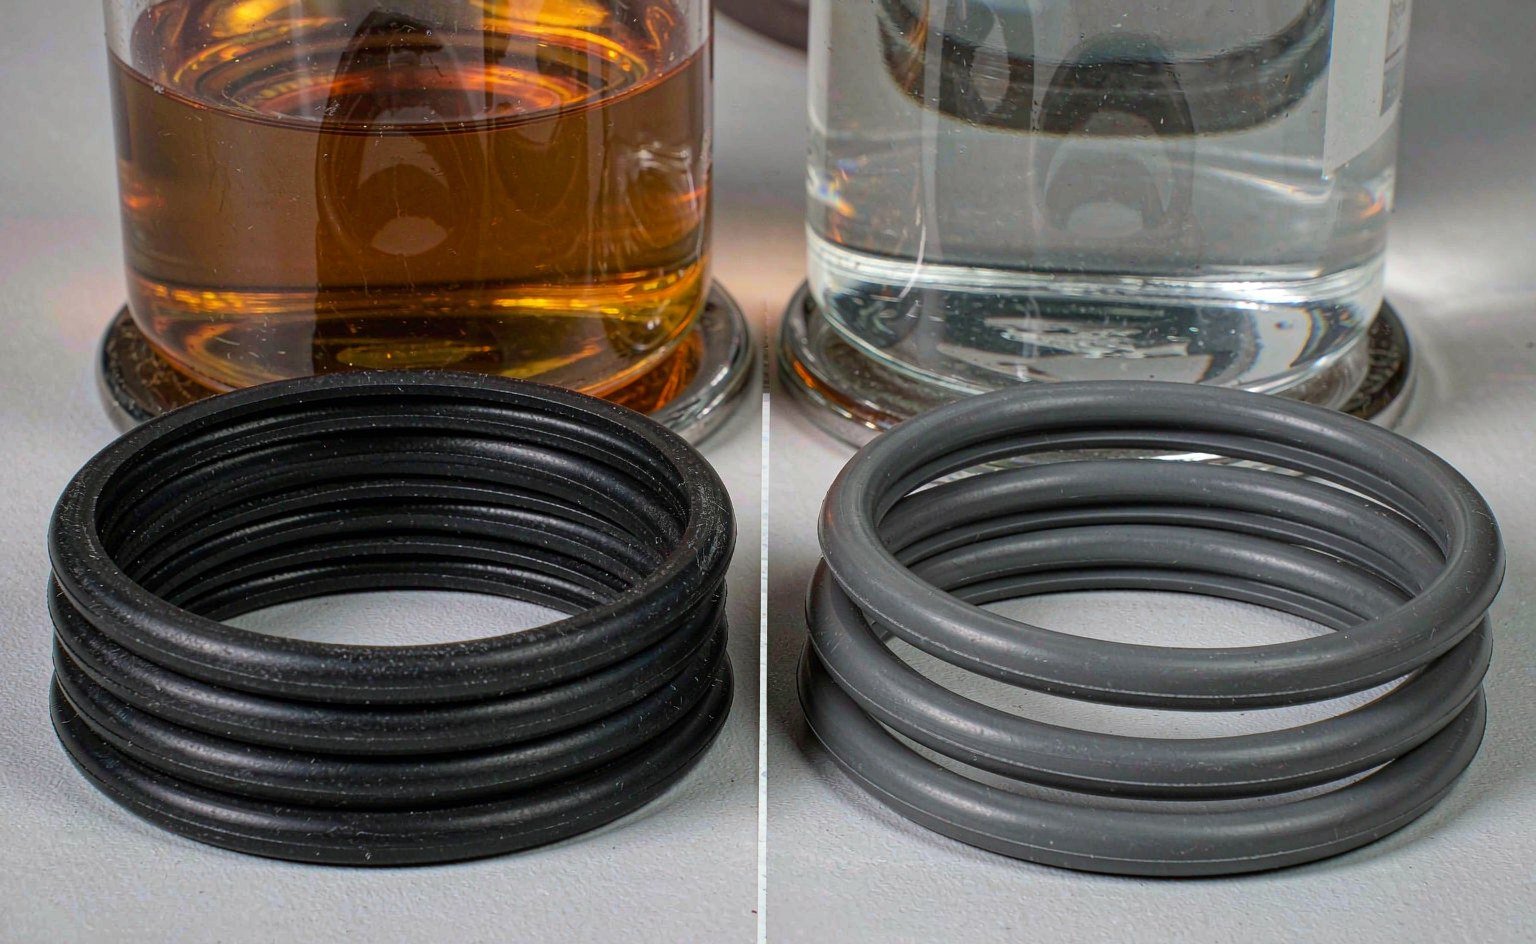
La domanda che risolve la questione
Il fluido è polare o non polare? Questo è il test. L'NBR è un polimero idrocarburico e dissolve i fluidi idrocarburici; resiste nei mezzi non polari perché i suoi gruppi acrilonitrile gli conferiscono una polarità che respinge l'olio. L'EPDM ha una catena principale satura e non polare e non ha tale resistenza — olio minerale, diesel, grasso e cherosene lo fanno gonfiare fino a fargli perdere resistenza.
In pratica: oli, carburanti, grassi e solventi idrocarburici vanno all'NBR. Acqua, vapore, refrigeranti glicolici, liquido freni, chetoni, alcoli e aria esterna vanno all'EPDM. Se l'applicazione è entrambe le cose — una linea di lavaggio che vede anche nebbia di lubrificante — stai scegliendo il fluido che raggiunge più spesso la tenuta, e probabilmente dovresti considerare l'FKM.
Confronto affiancato
| Proprietà | NBR (nitrile) | EPDM |
|---|---|---|
| Temperatura continua | -40 a +100 °C (120 °C per breve tempo) | -50 a +150 °C (picco 175 °C, gradi al perossido) |
| Olio minerale, diesel, grasso | Eccellente | Non idoneo — si gonfia oltre il 50% e si rammollisce |
| Acqua e vapore | Discreto; si idrolizza nel vapore caldo | Eccellente, incluso vapore CIP e SIP |
| Ozono e UV | Scarso — si fessura in poche settimane all'aperto | Eccellente, praticamente immune |
| Chetoni, esteri, alcoli | Scarso | Da buono a eccellente |
| Abrasione e lacerazione | Da buono a eccellente | Discreto — più debole dell'NBR |
| Deformazione permanente a 100 °C | 15–25% | 15–25% |
| Costo relativo della mescola | 1.0 | 1.1–1.3 |
I valori sono tipici per compound di produzione 70 Shore A. Gli estremi di temperatura dipendono dal compound specifico; un NBR per basse temperature può raggiungere -55 °C e un EPDM vulcanizzato al perossido può sopportare 175 °C per brevi periodi.
La temperatura è dove si muovono i soldi
Il divario di 50 °C tra le due temperature continue è la differenza più costosa, perché decide con che frequenza viene sostituita la tenuta. A 90 °C in olio, l'NBR dura. A 120 °C in olio, l'NBR è al limite del suo intervallo: si indurisce, perde allungamento e la deformazione permanente supera il 40 percento entro qualche migliaio di ore. L'EPDM gestirebbe 120 °C senza problemi — ma si gonfierebbe nell'olio molto prima che la temperatura diventi il problema.
La regola pratica per l'impiego con olio è che l'NBR è un materiale da 100 °C e tutto ciò che sta sopra è territorio FKM, non EPDM. Per l'impiego con acqua e acqua-glicole, l'EPDM è un materiale da 150 °C e l'NBR da 90 °C. In entrambi i casi, il materiale che vince sulla chimica stabilisce il limite massimo di temperatura.
Compatibilità, fluido per fluido
| Fluido o condizione | NBR | EPDM | Usa invece in caso di dubbio |
|---|---|---|---|
| Olio idraulico minerale, HL/HLP | Eccellente | Non adatto | — |
| Diesel, cherosene, benzina | Buono | Non adatto | FKM per miscele di benzina |
| Acqua, fredda e calda fino a 90 °C | Buono | Eccellente | — |
| Vapore saturo fino a 150 °C | Non adatto | Eccellente | FEPM oltre 150 °C |
| Refrigerante glicolico (EG, PG) | Buono | Eccellente | — |
| Liquido freni DOT 3/4 | Non adatto | Scelta standard | — |
| Estere fosfato (HFD) | Non adatto | Buono | Butile per temperature molto elevate |
| Acqua-glicole HFC | Discreto | Buono | — |
| Chetoni, MEK, acetone | Non adatto | Buono | — |
| Ammine calde e ammoniaca | Discreto | Buono | FFKM per impieghi concentrati |
| Esterni, ozono, UV | Non adatto | Eccellente | — |
| Ozono da motori e saldatrici | Non adatto | Eccellente | — |
Due voci colgono di sorpresa. Il liquido freni è a base glicolica, ed è per questo che ogni impianto frenante automobilistico utilizza EPDM — e per questo un meccanico ben intenzionato che monta anelli in NBR su una pinza causa un guasto che sembra un difetto di fabbricazione. Il fluido idraulico a estere fosfatico (in aviazione e in alcuni sistemi di controllo delle turbine) distrugge completamente l'NBR ed è una delle poche ragioni comuni per specificare l'EPDM in un sistema idraulico.
Leggi il guasto, non la scheda tecnica
Quando una guarnizione esce dal servizio, il danno ti dice quale errore è stato commesso.
Gonfia, morbida, appiccicosa, forte odore di solvente. Incompatibilità chimica con un fluido non polare nell'EPDM, o con un chetone, un estere o un estere fosfatico nell'NBR. Un rigonfiamento volumetrico superiore al 15 percento è un fallimento per una guarnizione statica; superiore al 10 percento per una dinamica. Misuralo: taglia un tratto di cordone da 25 mm o usa un O-ring intero, pesa e misura prima e dopo 72 ore di immersione alla temperatura di esercizio.
Dura, screpolata, con fessure sottili che si aprono quando viene stirata. Invecchiamento termico o ozono. NBR all'esterno, o NBR a 120 °C in olio, si presentano entrambi così. Le cricche da ozono sono di solito perpendicolari alla direzione di stiramento e compaiono secondo un motivo regolare; le cricche da calore sono più casuali e il pezzo è uniformemente duro.
Appiattita sulle facce di contatto, per il resto integra. Deformazione permanente. Entrambi i materiali lo fanno al loro limite di temperatura, ed è la ragione più comune per cui una guarnizione che “sembra a posto” perde.
Rosicchiata su un lato, con un pezzetto di materiale mancante. Estrusione o danno da installazione. La scelta del materiale raramente risolve questo; lo fanno il gioco, lo smusso e gli anelli di supporto.
L'aritmetica dei costi
L'EPDM costa all'incirca dal 10 al 30 percento in più per pezzo rispetto all'NBR a parità di dimensione e durezza. Questa differenza è irrilevante rispetto al costo di una singola fermata non pianificata, ed è per questo che la decisione va presa sul costo annuo anziché sul prezzo unitario.
| Scenario | NBR | EPDM | FKM |
|---|---|---|---|
| Prezzo relativo del pezzo, stessa dimensione | 1.0 | 1.2 | 3.5 |
| Durata prevista a 110 °C in acqua-glicole | 6–9 mesi | 3–5 anni | 3–5 anni |
| Sostituzioni in 5 anni | 7–10 | 1 | 1 |
| Spesa relativa per pezzi in 5 anni | 7–10× | 1.2× | 3.5× |
| Eventi di fermo in 5 anni | 7–10 | 0–1 | 0–1 |
Aritmetica illustrativa, non un preventivo. Inserisci il tuo prezzo del pezzo, la tariffa manodopera e il costo del fermo; la classifica raramente cambia.
In servizio con olio a 110 °C la tabella si ribalta: l'NBR è fuori dal suo intervallo, l'EPDM è incompatibile, e l'FKM a 3,5× il prezzo del pezzo è l'opzione economica perché è l'unico che sopravvive. Questo è ciò che significa “pagare di più” in questo confronto — non pagare per un materiale premium, ma pagare per il materiale la cui chimica corrisponde al fluido.
Dove nessuno dei due materiali funziona
Tre situazioni comuni restano fuori da entrambe le colonne. Olio ad alta temperatura oltre 120 °C: FKM, o HNBR dove anche l'abrasione è un fattore. Servizio con solventi aggressivi o aromatici: FKM, o anelli incapsulati in PTFE per chetoni ed esteri. Servizio con ammine calde e soda caustica: l'EPDM è meglio dell'FKM ma l'FFKM è la soluzione durevole a 150 °C e oltre.
C'è anche il caso misto — uno stabilimento alimentare che lava le attrezzature con soda caustica a 80 °C e poi vi fa passare olio vegetale. L'EPDM resiste al lavaggio e si gonfia nell'olio; l'NBR resiste all'olio e si degrada nella soda caustica. La soluzione abituale è una guarnizione a cambio: EPDM per il ciclo di lavaggio, NBR o FKM per la produzione, con due set contraddistinti da colori. Costa meno di un singolo composto esotico ed elimina la possibilità di montare quello sbagliato.
Dettagli d'ordine che cambiano le prestazioni
Una volta che la famiglia di materiali è corretta, tre righe di specifica decidono se i pezzi di due fornitori si comportano allo stesso modo.
Contenuto di acrilonitrile per l'NBR. Lo standard con 26 percento di ACN offre un equilibrio tra resistenza all'olio e flessibilità a bassa temperatura. Dal 33 al 41 percento resiste meglio al rigonfiamento in servizio aromatico e con carburanti ma irrigidisce l'anello; il 18 percento è per servizio a freddo e rinuncia alla resistenza all'olio. Un disegno che riporta solo “NBR 70” lascia scegliere al mescolatore, e la scelta economica raramente è quella giusta.
Sistema di vulcanizzazione per l'EPDM. La vulcanizzazione allo zolfo è più economica e adeguata per acqua e agenti atmosferici. La vulcanizzazione al perossido è necessaria per vapore, cicli CIP/SIP e qualsiasi applicazione in cui conti la deformazione permanente a 150 °C. La differenza di prezzo è piccola; quella di durata no.
Certificazione per acqua potabile e contatto alimentare. L'EPDM è la scelta abituale per l'acqua potabile (NSF/ANSI 61) e per il contatto alimentare secondo FDA 21 CFR 177.2600 o EU 10/2011. Chiedi il certificato sul composto, non sull'azienda.
La durezza merita una riga a sé. Passare da 70 a 90 Shore A riduce il rischio di estrusione ad alta pressione ma costa circa il 30 percento della forza di tenuta a bassa temperatura, e rende l'anello più difficile da installare senza torsioni. Per una flangia statica da 1 a 10 MPa, 70 Shore A è il valore predefinito corretto in entrambi i materiali. Per una guarnizione dinamica di pistone oltre 20 MPa, 90 Shore A più un anello di supporto batte 70 Shore A da solo — l'EPDM a 90 Shore A è sensibilmente meno tollerante su un foro rigato rispetto all'NBR, che è un'altra ragione per cui l'EPDM tende a essere in pratica un materiale per tenute statiche e per agenti atmosferici.
Punti chiave
- NBR per oli, carburanti e grassi; EPDM per acqua, vapore, glicoli, liquido freni, chetoni ed esposizione esterna. La questione polare/non polare lo decide in pochi secondi.
- L'NBR è un materiale da 100 °C in olio e da 90 °C in acqua. L'EPDM è un materiale da 150 °C — ma solo dove il fluido lo consente.
- L'EPDM costa dal 10 al 30 percento in più per pezzo e può restituire cinque volte tanto in sostituzioni evitate. L'FKM costa 3,5× ed è l'opzione più economica una volta che la temperatura dell'olio supera i 120 °C.
- Il rigonfiamento significa chimica sbagliata; l'indurimento e le cricche significano calore o ozono; l'appiattimento significa deformazione permanente. Diagnostica prima di riordinare.
- Specifica il contenuto di ACN per l'NBR, il sistema di vulcanizzazione per l'EPDM e il certificato per tutto ciò che tocca acqua potabile o alimenti.
Entrambi i materiali sono nella nostra gamma standard in 70 e 90 Shore A, con composti idonei FDA e NSF disponibili su richiesta. Parti dalla gamma di O-ring e X-ring per misure imperiali e metriche, o dalla gamma di tenute pneumatiche se l'applicazione è ad aria anziché a fluido. I composti personalizzati e le misure non standard passano attraverso prodotti personalizzati, e la gamma di guarnizioni dinamiche per pistone copre gli equivalenti lato olio in NBR, HNBR e FKM.
Per i dati sul polimero di base, Zeon produce sia NBR che EPDM e pubblica tabelle delle proprietà a livello di grado. Trelleborg dispone di una panoramica comparabile dei materiali e Hallite documenta la compatibilità dei fluidi specificamente per la tenuta idraulica. Una tabella di compatibilità di un distributore, utile per verifiche rapide su fluidi insoliti, è disponibile all'indirizzo Seal Sales; per i requisiti dei richiami di linea vedere ASTM D2000.