
Una junta tórica clasificada para 230 °C cuesta aproximadamente lo mismo que una taza de café. Mantendrá la presión durante un turno, a veces durante un mes. Después sale de la ranura plana, dura y con bordes rectos, y la brida empieza a supurar por los pernos. Nada de la temperatura de la placa de características era incorrecto. El fallo fue el número de horas transcurridas a esa temperatura, el fluido presente y el hecho de que nadie se preguntó cómo sería el elastómero después de 4000 de esas horas.
Sellar por encima de 200 °C no es un ejercicio de compra de materiales. Es un ejercicio de presupuesto térmico con tres variables: la temperatura continua en la interfaz de sellado, el tiempo de permanencia a esa temperatura y el entorno químico que acelera o bloquea la oxidación. Acierte con esas tres y la preselección de materiales se escribe sola. Fállese en ellas y el FFKM fallará en las mismas seis semanas que una junta de FKM de 0,30 $.
Esta guía compara las cuatro familias que realmente se usan por encima de 200 °C —FKM, FFKM, PTFE/PEEK y grafito o metal— con las cifras que las separan, los cambios de hardware que exige cada una y el flujo de trabajo que aplicamos cuando un cliente nos envía una solicitud de cotización para una aplicación caliente a nuestra planta de Foshan.
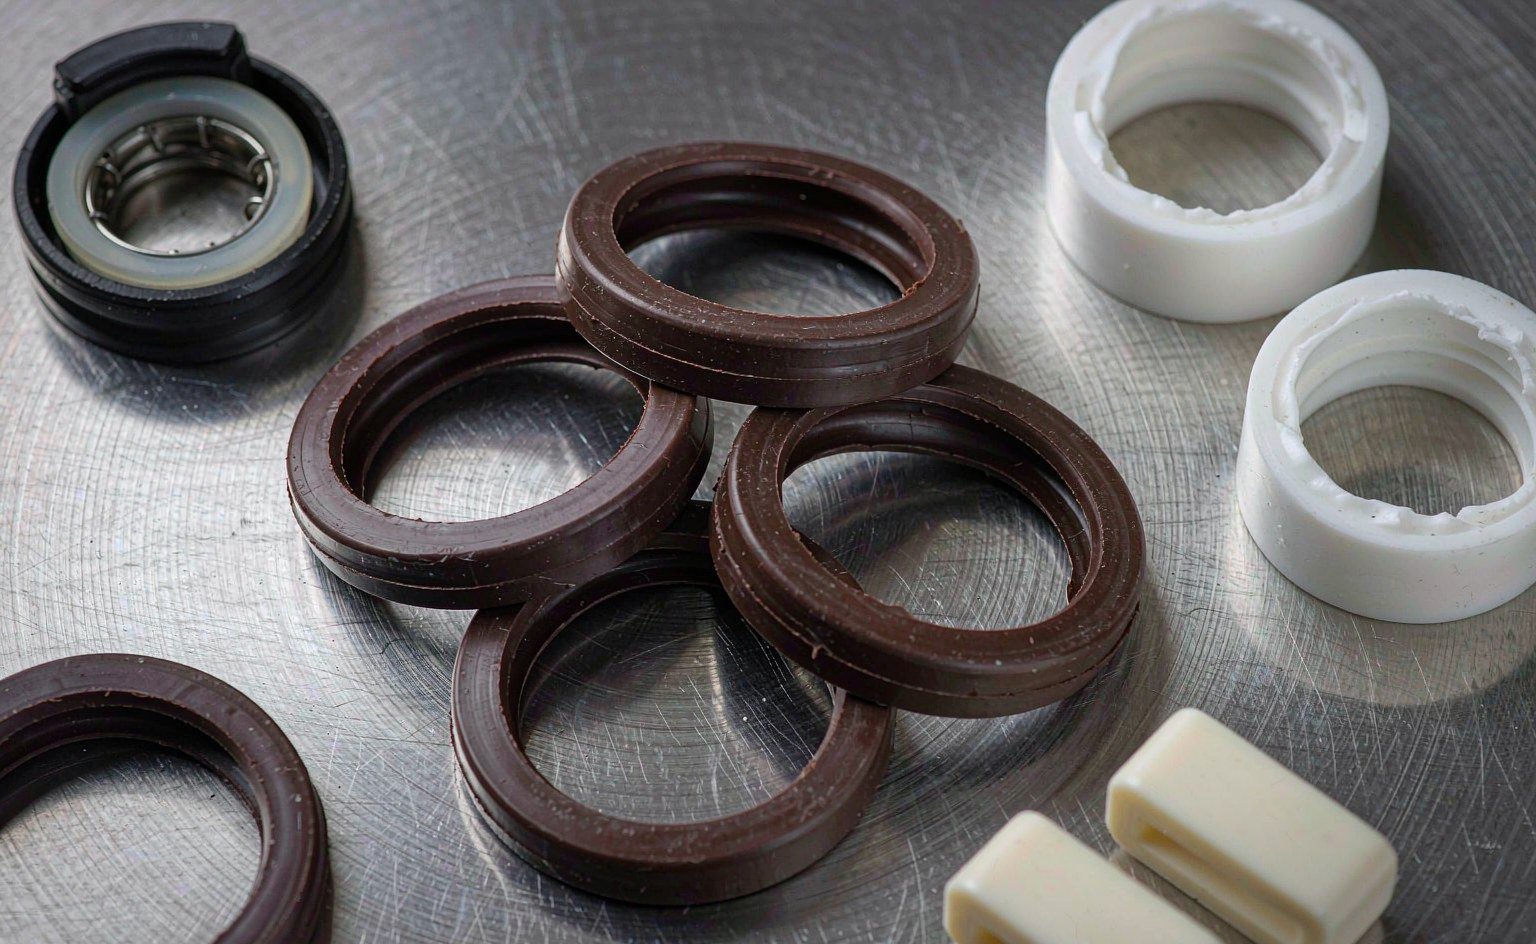
Qué le hace realmente a una junta una temperatura de 200 °C
Los polímeros no se funden a 200 °C. Lo que ocurre es más lento y más caro. Cuatro mecanismos actúan al mismo tiempo, y el que termina primero determina su intervalo de mantenimiento.
Oxidación y endurecimiento por reticulación. El oxígeno ataca la cadena principal del polímero y añade reticulaciones. El caucho se endurece, pierde alargamiento a la rotura y deja de seguir la ranura a medida que la presión cicla. Un compuesto de 70 Shore A que mide 85 Shore A tras el envejecimiento sigue pareciendo una junta y ya no se comporta como tal.
Deformación permanente por compresión. La junta se deforma por diseño —normalmente entre el 15 y el 25 por ciento de su sección transversal—. El calor permite que las cadenas poliméricas se relajen de forma permanente fuera de esa deformación. Una vez que la deformación permanente supera aproximadamente el 40 por ciento, la presión de contacto en la línea de sellado cae por debajo de la presión del fluido que debe contener, y empieza la fuga sin ningún daño visible.
Deshidrofluoración. Específica del fluorocarbono. Por encima de unos 150 °C en vapor, agua caliente o bases fuertes, el FKM pierde fluoruro de hidrógeno de la cadena. La superficie se endurece y forma ampollas, y el ataque avanza hacia el interior. Esta es la razón por la que una junta que funciona a 200 °C en aceite seco falla a 160 °C en vapor saturado.
Pérdida de módulo y extrusión. El calor reblandece el compuesto. A 200 °C, una junta de FKM de 75 Shore A tiene quizá la mitad del módulo de compresión que tiene a 23 °C. La misma presión y el mismo huelgo que eran seguros en frío ahora empujan el material hacia la holgura. Una vez que se cizalla una rebaba de caucho, la junta está acabada.
Cuatro sistemas que realmente funcionan a 200 °C
El calor en las aplicaciones de sellado proviene de cuatro fuentes, y cada una tiene una firma distinta. Saber cuál es la suya reduce la elección de material antes de abrir una ficha técnica.
Compresión y fricción. Los compresores de aire, las centrales hidráulicas y las cajas de engranajes calientan el aceite, y el aceite calienta la junta. Las juntas del lado de descarga de un compresor alternativo ven habitualmente de 180 a 220 °C, con aceite presente. El FKM lo soporta bien siempre que el aceite sea de base mineral o PAO y el contenido de agua se mantenga bajo.
Calor de proceso conducido a través del metal. Una brida en un reactor a 220 °C, un bonete de válvula en un colector de vapor, una tapa de canal de intercambiador de calor. Aquí la junta está a la temperatura del metal y el fluido puede ser benigno —a menudo el caso en módulos de alimentación, farmacia y química—. La conducción es constante y predecible, así que la clasificación continua es la cifra de diseño correcta.
Calor eléctrico y carga radiante. Platinas calefactadas, cilindros de extrusora, válvulas dosificadoras con calentadores de cartucho, puertas de cámaras de semiconductores. Estos funcionan de 180 a 250 °C en la junta con casi ninguna refrigeración por fluido. El modo de fallo es la oxidación en seco: endurecimiento y agrietamiento en lugar de hinchamiento, y a menudo un punto caliente en un lado de la junta porque el calentador no es concéntrico.
Motor y escape. Alimentaciones de aceite de turbocompresor, circuitos de EGR, juntas adyacentes al escape. Los picos de 250 a 300 °C son normales, y la junta experimenta ciclos térmicos en lugar de un régimen estacionario. Los ciclos térmicos son más dañinos que el calor constante, porque cada ciclo vuelve a extruir la junta hacia el huelgo y la vuelve a comprimir en frío.
Primero, mida la temperatura que realmente tiene
La mayoría de los fallos en aplicaciones calientes que investigamos empiezan con una cifra errónea en la solicitud de cotización. Tres hábitos lo solucionan.
Coloque el termopar en la junta, no en la carcasa. Una sonda en el exterior de una carcasa de rodamiento o de una culata mide de 40 a 80 °C menos que la interfaz de sellado en régimen estacionario, porque el camino del calor pasa primero por la junta.
Registre el pico de calor residual. Cuando se detiene una bomba, un compresor o un intercambiador de calor, el refrigerante y el flujo de proceso se detienen con él, pero la masa metálica sigue vertiendo calor en la junta. Las temperaturas de calor residual de 30 a 60 °C por encima de la temperatura de funcionamiento son normales, y pueden durar horas. Si la junta ve 205 °C en funcionamiento y 250 °C durante dos horas después de cada parada, el material tiene que soportar 250 °C, no 205 °C.
Registre la rampa de arranque. Una junta a 25 °C presionada contra una brida que alcanza 200 °C en cuatro minutos ve cómo la brida se expande antes que la junta. Ese diferencial es donde empiezan el desgaste por mordedura y el desgaste de la ranura.
Las cuatro familias, con cifras
La tabla siguiente ofrece límites continuos prácticos en aire seco o gas inerte, además de picos a corto plazo. El vapor, el aceite caliente con alto punto de anilina, las aminas y los oxidantes reducen todas estas cifras. Trate la columna de continuo como el objetivo de diseño y la columna de pico como un evento que puede soportar unas pocas veces, no como un patrón de turnos.
| Material | Máx. continuo | Pico corto | Límite inferior | Recuperación elástica | Índice de coste |
|---|---|---|---|---|---|
| HNBR | 150 °C | 175 °C | -40 °C | Bueno | 1.5× |
| Silicona VMQ | 200 °C | 230 °C | -60 °C | Buena, baja resistencia | 2× |
| FKM (estándar) | 200 °C | 230 °C | -20 °C | Bueno | 3× |
| FEPM (tipo AFLAS) | 200 °C | 230 °C | -5 °C | Aceptable | 6× |
| FFKM | 260–325 °C | 300–350 °C | -15 °C | Bueno | 40–80× |
| PTFE, virgen y con carga | 260 °C | 280 °C | -200 °C | None without spring | 1–1.5× |
| PEEK | 250 °C | 300 °C | -60 °C | None | 8–12× |
| Flexible graphite | 450 °C in air | Higher in inert gas | -200 °C | None | 2× |
Cost index is relative to a standard NBR O-ring of the same size, based on our own quotation history for production volumes. It is an order-of-magnitude guide, not a price list.
Read the table as a ladder, not a menu. Each rung buys roughly 30 to 60 °C of continuous service and costs three to ten times more than the rung below. The engineering question is never “what is the best material” but “what is the cheapest material that survives the whole duty cycle”.
Compression Set Decides, Not Datasheet Temperature
Every compound datasheet carries a temperature rating and a compression set figure. Buyers read the first and ignore the second. The second is the one that predicts leaks.
Compression set is measured by ASTM D395 Method B (or ISO 815): a specimen is compressed 25 percent, held at temperature for a fixed time — 22 hours or 70 hours are common — released, allowed to recover for 30 minutes, and measured. The result is the percentage of the original deflection that did not come back.
| Material | 70 h at 150 °C | 70 h at 200 °C | 70 h at 230 °C | Notas |
|---|---|---|---|---|
| NBR 70 | 25–35% | Not rated | — | Hardens fast above 120 °C |
| HNBR 70 | 20–30% | 40–55% | — | Peroxide-cured grades hold longer |
| FKM 75, bisphenol cure | 15–25% | 30–45% | 45–60% | Standard workhorse |
| FKM 75, peroxide cure | 12–20% | 25–35% | 35–50% | Better in steam and bases |
| FFKM 75 | 10–18% | 15–25% | 20–35% | Grade-dependent, verify report |
| VMQ 70 | 15–25% | 25–40% | 40–60% | Low strength limits use |
Ranges compiled from published compound datasheets. Ask your supplier for the test report on the actual batch, not the family typical. A 10-point spread on this table is the difference between a two-year seal and a six-month seal.
Two rules follow. First, if the application sits at 200 °C continuously, standard FKM with 35 percent set at that temperature gives you a seal that will creep toward failure within a year or two; a peroxide-cured grade or FFKM buys years. Second, if the application touches 230 °C for 10 percent of its running time, the aging that matters happens during that 10 percent, and it happens at an accelerated rate — roughly doubling for every 10 °C above the rated continuous limit.
FKM at 200 °C: Which Grade, and Where It Stops
Standard FKM — the A-type bisphenol-cured compounds that make up most of the market — is the correct answer for dry air, hydraulic oil, diesel, lubricating grease and most mineral oils at 200 °C continuous. It is the wrong answer in three situations that show up constantly:
- Steam and hot water above 150 °C. Dehydrofluorination sets in. Switch to a peroxide-cured FKM for marginal cases, FEPM (AFLAS type) or EPDM for real steam service.
- Amines, ammonia and many alkaline cleaners. FKM swells and softens. FFKM or PTFE.
- Cold start below -20 °C combined with 200 °C service. Standard FKM has a glass transition around -18 to -20 °C and will crack on a cold start. Low-temperature grades extend this to about -40 °C, but usually at the cost of some high-temperature set resistance.
Peroxide-cured FKM is worth the 10 to 20 percent premium in any hot application that also sees water, coolant, or CIP chemicals. Bisphenol cure is attacked by the base in many alkaline wash cycles; peroxide cure is not. If your line is cleaned with caustic at 80 °C every night, that difference decides the seal life, not the 200 °C rating.
FFKM: What the Extra 60 °C Costs
Perfluoroelastomer replaces every hydrogen on the polymer backbone with fluorine. That single change pushes continuous service to 260–325 °C depending on grade, and it makes the material resistant to nearly everything except molten alkali metals and elemental fluorine at temperature.
It also changes the design rules. FFKM has lower tensile strength and lower tear resistance than FKM, so it is less forgiving of sharp groove edges and more prone to nibbling during installation. It has a higher coefficient of thermal expansion, which matters on large diameters. And in high-pressure gas service — hydrogen, nitrogen, CO2, natural gas — it is susceptible to rapid gas decompression damage: gas dissolves into the polymer at pressure, then expands explosively when pressure drops, blistering the seal from the inside. The fix is a decompression-resistant grade with 90 Shore A hardness and a defined depressurization rate, not a standard FFKM ring.
At 40 to 80 times the cost of NBR, FFKM earns its place in exactly three cases: the temperature is above 230 °C continuously, the chemistry destroys FKM (amines, strong bases, ketones, hot acids), or the seal is inaccessible and the downtime cost dwarfs the part cost. If none of those three is true, FFKM is an expensive way to hide a design problem.
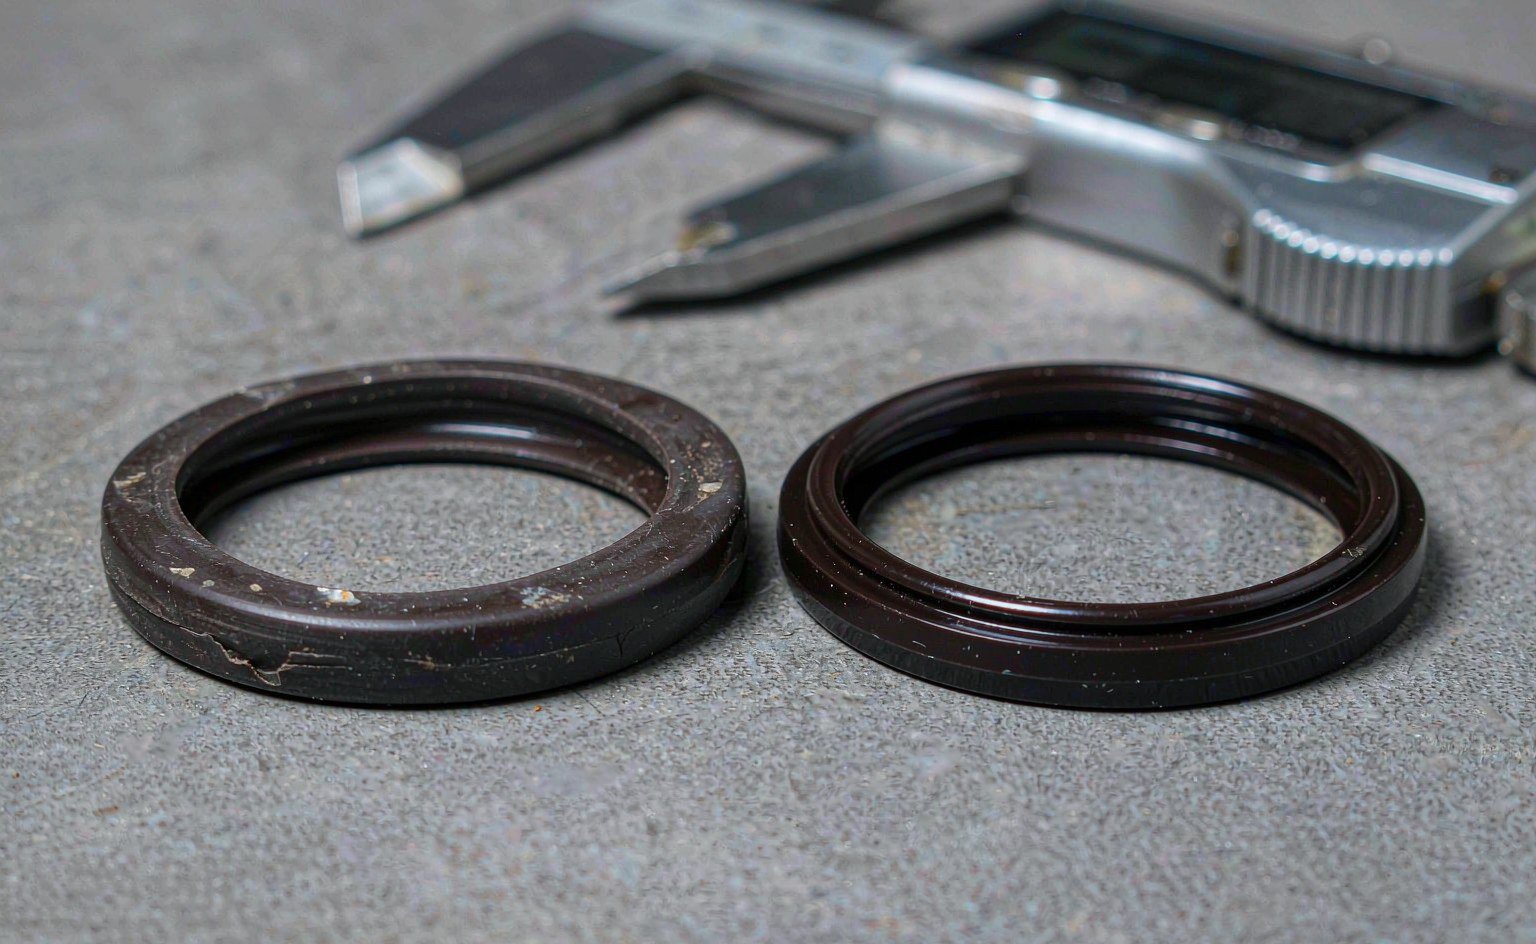
PTFE and PEEK: No Elastic Recovery, So Design Around It
Both materials hold their properties to 250–260 °C and resist nearly every fluid. Neither behaves like rubber. PTFE creeps under load and has essentially no elastic memory, so a plain PTFE ring in a groove will leak as soon as pressure drops. The standard solution is a spring-energized design: a canted coil, helical or cantilever spring inside a PTFE jacket supplies the permanent load that the polymer cannot.
PEEK is machined, not molded, which makes it ideal for backup rings, guide elements, lantern rings and wear parts at 250 °C where an elastomer would extrude. It is also used as the seat material in high-temperature check valves. What it will not do is seal dynamically on its own at low pressure — it has no recovery, so contact pressure has to come from somewhere else.
Above 200 °C, the most common combination we ship is an FKM or FFKM O-ring with PEEK backup rings on both sides. The elastomer provides the seal; the PEEK stops the softened elastomer from extruding into the gap. At 200 °C and 20 MPa, a 75 Shore A ring without backup will fail by extrusion in hours. Our rango de anillos de respaldo cubre PEEK, PTFE cargado y POM en los tamaños de sección estándar, y la gama energizada por muelle cubre los casos en los que la camisa de PTFE tiene que soportar el sellado por sí sola.
Por encima de 300 °C: grafito, metal y cerámica
Una vez que el requisito supera los 300 °C, los elastómeros quedan descartados. Las empaquetaduras y juntas de grafito flexible soportan 450 °C en aire y mucho más en gas inerte o bajo compresión, y son la respuesta estándar para la empaquetadura de vástagos de válvula y las bridas de alta temperatura. Las juntas metálicas en C, las juntas tóricas y las juntas en E de 316L, Inconel o Monel toman el relevo cuando la presión, el ciclado térmico y la permeación importan a la vez.
Estas juntas trasladan la dificultad del material a la ferretería. Las juntas metálicas necesitan una carga de pernos alta y estable, bridas muy planas y un acabado superficial medido en Ra 0,4 µm o mejor. No toleran bien el ciclado térmico a menos que los materiales de la brida y de los pernos estén emparejados, y necesitan un margen definido de aplastamiento o recuperación elástica. El grafito necesita retención de la compresión y protección contra la oxidación; en una atmósfera oxidante por encima de 450 °C simplemente se quema.
Reglas de ferretería para uniones calientes
La mitad de los fallos a alta temperatura que vemos son problemas de ferretería disfrazados de problemas de material. Estas cuatro reglas cubren la mayoría.
| Parámetro | Regla a 200 °C | Por qué importa |
|---|---|---|
| Holgura de extrusión | 0,15 mm máx. para 75 Shore A sin respaldo; 0,25 mm con respaldo de PEEK | El módulo a temperatura es aproximadamente la mitad del valor a temperatura ambiente |
| Acabado superficial de la ranura | Ra 0,8 µm o mejor en las caras de sellado; sin arañazos axiales | El caucho caliente es más blando y se adapta a los arañazos, y luego se desgarra al liberarse |
| Relleno de la ranura | Mantener el área de la sección de la junta tórica por debajo del 85 % del área de la ranura | La dilatación térmica del elastómero no tiene adónde ir con un relleno mayor |
| Material de la brida y de los pernos | Igualar los coeficientes de dilatación con una diferencia de aproximadamente el 15 % | El crecimiento diferencial a 200 °C abre la unión más rápido de lo que la junta puede seguirla |
Añadir dos reglas de instalación. Calentar la junta, no la ranura, al montar por encima de 150 °C: una junta caliente es más flexible y tiene menos probabilidades de ser cortada por el borde de la ranura. Y no reutilizar nunca una junta que haya estado a temperatura: la deformación permanente es irreversible, y un anillo usado ya ha consumido parte de su vida útil.
Un flujo de selección que supera una auditoría
Esta es la secuencia que aplicamos a las solicitudes de oferta entrantes para aplicaciones calientes. Tarda unos 30 minutos cuando el cliente dispone de los datos, y evita la mayoría de los errores costosos.
- Fijar la tripleta de temperaturas. Continua, de pico y de remanente térmico, cada una con su duración. Escribirlas en el plano, no en un correo electrónico.
- Identificar el fluido en la junta, no en el depósito. Los aditivos, el contenido de agua y la aireación cambian la compatibilidad. Un aceite caliente con un 0,5 % de agua es un entorno distinto del de un aceite seco.
- Fijar la presión y la holgura. Calcular la holgura máxima de extrusión a la temperatura de servicio, incluida la acumulación de tolerancias y el crecimiento térmico.
- Elegir el peldaño más bajo que supere las tres condiciones. Empezar por FKM y pasar a FFKM solo para temperaturas superiores a 230 °C o para una química que descarte el FKM.
- Añadir anillos de respaldo o un elemento de guía si el cálculo de la holgura está ajustado, si la presión supera los 20 MPa o si la junta es dinámica.
- Definir el ensayo de aceptación. Deformación permanente tras 70 h a la temperatura continua, cambio de dureza y una inmersión en fluido de 24 horas con registro del hinchamiento volumétrico. Indicar los límites en la orden de compra.
- Solicitar el informe del lote. Lote de compuesto, fecha de curado, ciclo de poscurado y datos de ensayo. Sin ello no se puede distinguir un buen lote de uno afortunado.
Lo que vemos en la planta de producción
Nuestros hornos realizan ensayos de envejecimiento con circulación de aire a 200 °C y 230 °C para lotes de clientes, y el patrón es constante: las piezas que fallan pronto casi nunca son las que tienen el polímero equivocado. Son aquellas en las que se acortó el poscurado para cumplir una fecha de envío. El poscurado —el segundo horneado que elimina los volátiles y completa el reticulado— es lo que hace que una pieza de FKM mantenga un 30 por ciento de deformación permanente en lugar de un 50 por ciento. Ahorrarse cuatro horas de poscurado para ganar un día de plazo le cuesta al cliente un año de vida útil.
El segundo patrón es dimensional. Una junta de alta temperatura se especifica a 23 °C y se instala a 200 °C, y el plano a menudo solo recoge la tolerancia a temperatura ambiente. Pedir el margen de dilatación térmica en el diámetro. En un anillo de 200 mm, el FKM crece varios milímetros en diámetro libre entre 23 °C y 200 °C —un orden de magnitud más que el acero que lo rodea— y si la ranura no tiene espacio para ese crecimiento, la junta se pandea o se extruye.
El tercero es la documentación. Para servicio en caliente, los compradores deberían exigir el registro del lote de compuesto y el informe del ensayo de envejecimiento junto con el envío. No cuesta nada en la fábrica y resuelve discusiones en la planta dos años después.
La conclusión
Por encima de 200 °C, la elección de material se reduce rápidamente: FKM hasta 200 °C continuos en aceite seco o aire, FFKM desde 230 °C en adelante o donde la química ataca al FKM, y PTFE, PEEK, grafito o metal una vez que la temperatura supera los 260 °C o el fluido vence a todos los elastómeros. Esa parte es sencilla.
La parte que decide si la junta dura es el ciclo de servicio: cuántas horas a la temperatura continua, cuánto calor alcanza el remanente térmico y cuánta holgura tiene que salvar el compuesto reblandecido. Un anillo de FKM estándar con el respaldo correcto, una holgura de 0,15 mm y un límite real de deformación permanente superará a un anillo de FFKM encajado a la fuerza en una ranura diseñada para temperatura ambiente.
Envíenos la tripleta de temperaturas, el fluido y la holgura, y le diremos qué peldaño de la escala necesita —y por cuál puede dejar de pagar. Explore los gama de retenes para alta y baja temperatura para los perfiles estándar, o consulte los componentes mecanizados de PEEK y PTFE si la respuesta es un anillo de respaldo en lugar de un elastómero.
Para la ciencia de materiales que respalda las clasificaciones, Trelleborg publica una útil visión general de seal materials and their application limits, and ASTM D2000 remains the line-callout standard most US drawings still reference. Compression set test details are in ASTM D395. For perfluoroelastomer base polymer data, Zeon publishes grade-level temperature and chemical tables. A distributor view of the same trade-offs, written for maintenance engineers rather than designers, is at Darcoid.