
Es gibt eine Familie von Dichtungen, die dort weiter funktioniert, wo Gummi aufgibt: bei −196 °C in einer Kryopumpe, in einer Vakuumkammer mit 10⁻⁶ mbar, in chemischen Medien, die jedes Elastomer im Katalog auflösen, und auf rotierenden Wellen, die für eine konventionelle Lippe zu schnell drehen. Die Komponente ist eine federenergetisierte Lippendichtung — ein U-förmiger Polymermantel mit einer präzisen Metallfeder darin. Der Mantel sorgt für Chemikalienbeständigkeit und geringe Reibung; die Feder liefert die Anpresskraft, die Gummi normalerweise aus seiner eigenen Elastizität bezieht.
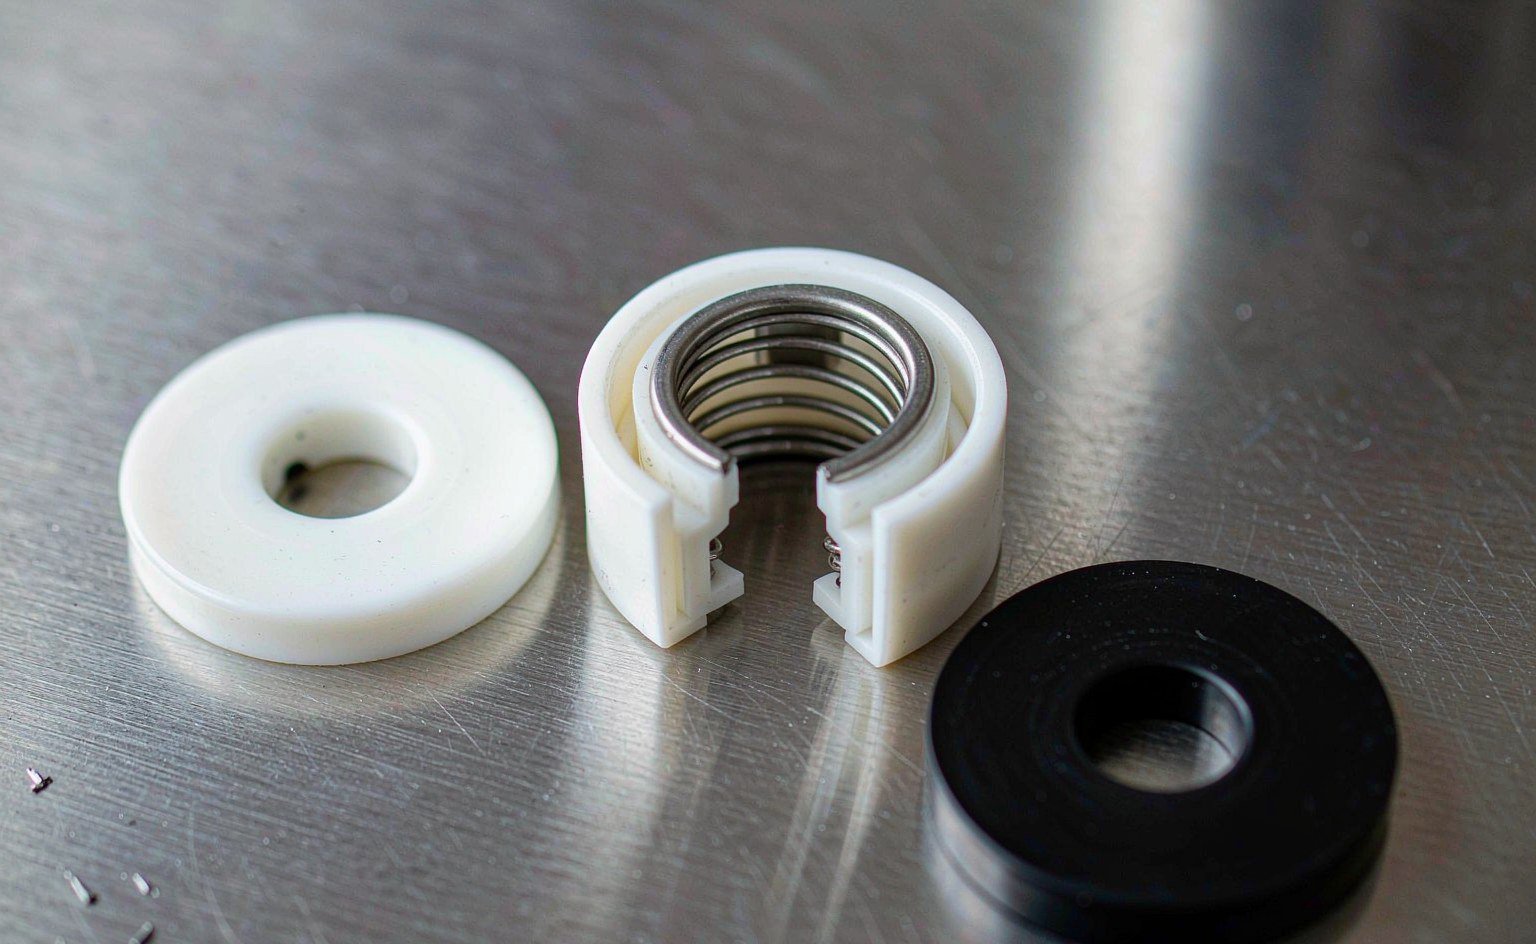
Dieser Artikel erklärt, wie das Design funktioniert, was die drei Federgometrien tatsächlich unterschiedlich leisten und wie wir Mantelwerkstoff, Federtyp und Federlegierung auf die Einsatzbedingungen abstimmen, wenn uns ein Kunde eine Anwendung statt einer Teilenummer schickt.
So funktioniert das Design
Der Mantel wird aus PTFE, UHMWPE oder einem anderen Polymer spanend gefertigt oder in ein U-Profil gespritzt. Die Ferse des U hält eine Metallfeder, die zwischen den beiden Lippen komprimiert ist. Im eingebauten Zustand drückt die Feder die Lippen gegen Stange, Bohrung oder Fläche – selbst bei Null-Systemdruck — das ist der grundlegende Unterschied zu einem konventionellen O-Ring, der vollständig von der Stauchung abhängt.
Steigt der Druck, dringt das Medium in das U ein und drückt die Lippen stärker gegen die Gegenflächen. Die Dichtung zieht sich unter Last also zusammen, statt zu extrudieren. Und weil die Feder die Dauerlast trägt und nicht das Spannungsrelaxationsverhalten des Polymers, bleibt die Anpresskraft über eine lange Lebensdauer nahezu konstant – der Mantel kann verschleißen, die Welle kann unrund laufen, das Gehäuse kann exzentrisch sein, und die Dichtung folgt weiter, ohne den Kontakt zu verlieren. Drucksetzverformung, der Ausfallmodus, der Elastomerdichtungen bei langen Standzeiten zugrunde richtet, ist hier praktisch kein Thema.
Auch die Dimensionierung ist anders: federenergetisierte Dichtungen werden auf die Einbaumaße, abgestimmt, niemals auf eine Dash-Nummer. Die Nutabmessungen, der Durchmesser und die Oberflächengüte der Gegenfläche, die Druckrichtung und die Geschwindigkeit fließen alle in die Profilzeichnung ein. Unser federbeaufschlagten Baureihe Vari-Seal wird genau aus diesem Grund anhand der Anwendungsdaten kalkuliert.
Die drei Federgometrien
Die Feder bestimmt die Lastkurve, den Federwegbereich, den die Dichtung aufnehmen kann, und die Reibung, die sie kostet. Drei Geometrien decken nahezu jede Anwendung ab, und die Hersteller benennen sie einheitlich:
- Schräggewickelte Feder (Canted Coil) — Windungen, die schräg zur Federachse stehen. Jede Windung federt unabhängig, was eine flache, nahezu konstante Lastkurve über einen weiten Federwegbereich. ergibt. Das bedeutet vorhersehbare Reibung und vorhersehbares Drehmoment, nachsichtiges Verhalten bei exzentrischen oder unrunden Wellen und starke Beständigkeit gegen Drucksetzverformung. Sie ist die Standardwahl für rotierende und oszillierende Anwendungen, und dieselbe Geometrie dient in anderen Branchen zugleich als EMV-Abschirmung oder elektrischer Steckverbinder.
- Biegebalken-V (Fingerfeder) — ein V-förmiges Band mit einer linearen Lastkurve: Die Kraft steigt mit dem Federweg. Die Last konzentriert sich an der Vorderkante der Lippe, was eine positive Abstreifwirkung ergibt – deshalb funktionieren biegebalkenenergetisierte Profile auch als Abstreifer in abrasiven Umgebungen. Moderate Last, weiter Federweg, wirksam bei hin- und hergehenden Stangen und Kolben sowie bei großformatigen Flächendichtungen, die Bearbeitungstoleranzen folgen müssen.
- Helikal (gewickeltes Band) — die höchste Flächenlast mit dem kleinsten Federwegbereich. Sie erzeugt eine dichte, zuverlässige Abdichtung, wo die Anpresskraft wichtiger ist als die Reibung: statische Flächendichtungen, Kryoventile, langsame oder intermittierende Bewegung. Hersteller beschränken helikal energetisierte Profile im Allgemeinen auf statische oder sehr langsame dynamische Anwendungen – die veröffentlichte Richtlinie von Parker setzt sie auf Gleitflächen unter etwa 150 sfpm (0,76 m/s) an.
| Federtyp | Lastkurve | Federwegbereich | Reibung | Am besten geeignet für |
|---|---|---|---|---|
| Schrägwickelfeder | Flach, nahezu konstant | Weit | Gering, vorhersehbar | Rotierende und oszillierende Wellen; drehmomentarme Antriebe; lange Standzeiten |
| Biegebalken-V | Linear (steigt mit dem Federweg) | Weit | Mäßig | Hin- und hergehende Stangen und Kolben; Flächendichtungen; Abstreif-/Abweisungsaufgaben |
| Helikal | Steil, hohe Last | Klein | Hoch bei Geschwindigkeit | Statische Flächendichtungen; Kryoventile; langsame oder seltene Bewegung |
Eine nützliche Abkürzung beim Lesen einer Wettbewerberzeichnung oder eines Herstellerdatenblatts: Benennen Sie die Bewegung, und die Feder folgt. Rotierend deutet auf Schrägwicklung, hin- und hergehend auf Biegebalken, statische oder kryogene Flächenabdichtung auf Helikal. Spezialhersteller wie Bal Seal, dessen schräggewickelte Feder die Produktkategorie begründete, veröffentlichen Lastkurven je Federgröße, und die seriösen Hersteller folgen alle derselben Taxonomie der drei Geometrien, die in Trelleborgs und anderen Dichtungshandbüchern der Hersteller.
Mantelwerkstoffe: Woraus die Lippen bestehen
The spring solves mechanical retention; the jacket solves chemistry and temperature. Four material families cover most requests we see:
| Jacket material | Continuous temp range | Wear | Chemikalienbeständigkeit | Typical role |
|---|---|---|---|---|
| Reines PTFE | ≈ −200 to +260 °C | Modest — creep-prone | Nearly universal (pH 0–14) | Chemical, purity, food contact, low-load static duty |
| Filled PTFE (glass, carbon, bronze, graphite, Ekonol) | ≈ −190 to +290 °C | Good to excellent; creep resistance improved | Broad; filler-dependent limits | Dynamic duty, higher pressure, rotary shafts |
| UHMWPE | ≈ −200 to +80 °C | Outstanding — several times virgin PTFE | Weak acids/bases, most solvents; not strong oxidizers | Abrasive slurry-adjacent duty, water, low-pressure hydraulics |
| PEEK | ≈ −70 to +250 °C (higher short-term) | Excellent; stiff | Broad incl. hot steam and many solvents | High pressure, high temperature, extrusion-critical glands |
Two practical notes from the factory floor. First, filled PTFE exists because virgin PTFE creeps — under sustained load at temperature, virgin PTFE cold-flows, and fillers (25–40% by weight in typical grades) are what hold the lip geometry over years. Second, the jacket and the counter-surface are a pair: a stiff PEEK jacket against a soft aluminium bore will machine the bore, while filled PTFE against hardened steel with Ra 0.2–0.4 µm will run for years. Tell us the counter-surface material and finish, not just the medium.
Where the Design Wins — and Where It Does Not
Spring-energized seals earn their price premium in five zones where elastomer O-rings fail outright:
- Cryogenic service — below about −60 °C most elastomers go glassy and crack. PTFE and UHMWPE jackets stay functional to roughly −200 °C, and the spring restores the contact force that thermal contraction would otherwise remove.
- Vakuum — elastomers outgas and permeate. PTFE jackets with canted-coil springs are standard on chamber doors, motion feedthroughs and gas panels.
- Aggressive chemistry — media that attack every elastomer (hot amines, strong oxidizers, HF-containing streams) leave PTFE and PEEK indifferent. Our earlier PTFE encapsulated O-ring guide covers the same chemistry logic for static glands.
- Hochdruck — pressure-energization means the seal tightens as pressure rises; with a PEEK jacket and proper anti-extrusion support these profiles hold well beyond O-ring limits.
- Speed — filled-PTFE lips with canted-coil energizers run on rotary shafts where elastomer lips would burn.
The honest trade-offs: a spring-energized seal is not a drop-in for an O-ring gland. The housing must be sized to the profile’s working deflection, the lip direction must match the pressure side on single-acting designs, and installation needs lead-in chamfers and dedicated tools because PTFE jackets do not stretch and recover like rubber. Closed glands may require stretching and resizing tools specific to the profile. Retrofitting one into a gland cut for an O-ring is a hardware redesign, not a swap — we send a section drawing with every quotation so the machine shop sees the complete gland specification before cutting metal.
| Anwendung | Spring | Jacket | Hinweis |
|---|---|---|---|
| Cryogenic pump/valve (−196 °C) | Helical or cantilever | Virgin or filled PTFE | Spring alloy must stay elastic at temperature |
| Vacuum chamber / semiconductor | Schrägwickelfeder | Reines PTFE | Low outgassing; cleanliness over load |
| Rotary shaft, high speed | Schrägwickelfeder | Filled PTFE (carbon/bronze) | Gegenlaufflächen-Finish 0,2–0,4 µm Ra |
| Hin- und hergehende Stange, abrasive Medien | Biegebalken-V | Gefülltes PTFE | Abstreiflippe an der Vorderkante; mit einem Abstreifer kombinieren |
| Hochdruck-Hydraulik/Gas | Freitragend oder helixförmig | PEEK oder gefülltes PTFE | Extrusionsschutz-Stützring auf der Niederdruckseite |
| Chemische Verfahrenstechnik / CIP-Anlagen | Schräg gewickelte Feder oder helixförmig | Reines PTFE | Federlegierung passend zur Reinigungschemie gewählt |
Die Federlegierung ist Teil der Spezifikation
Die meisten Ausfälle, die “der PTFE-Dichtung” angelastet werden, haben ihren Ursprung in der Feder – Korrosion, Relaxation oder Ermüdung der falschen Legierung. Edelstahl (301, 304, 17-7 PH) ist der Standard für Allzweck- und Kryo-Anwendungen. Hastelloy C bewältigt aggressiv korrosive Medien. Elgiloy (Kobalt-Chrom-Nickel) vereint Ermüdungsbeständigkeit mit Korrosionsbeständigkeit für heiße, salzhaltige oder Offshore-Anwendungen, und Inconel deckt extreme Hitze ab. Das Medium, das die Feder erreicht – nicht das Medium, das der Mantel sieht – entscheidet über die Legierung, denn Kapillarwirkung zieht Prozessfluid mit der Zeit in den Federraum. Geben Sie die Legierung ausdrücklich in der Anfrage an; “Federstahl” ist keine Antwort für einen Chlorstrom.
Für Einkäufer, die eine Spezifikation von Grund auf erstellen, führt unser Auswahlleitfaden für federbelastete Dichtungen durch den gesamten Entscheidungsbaum, und unsere Hoch-/Tieftemperatur-Dichtungsreihe listet die Lager-Mäntel und Legierungen je Temperaturbereich auf. Händlerseitige Referenzen wie Darcoid und Seal Sales sind nützlich, um Teilenummerierungskonventionen zwischen Herstellern abzugleichen, bevor Sie sich auf eine Zeichnung festlegen.
FAQ
Ist eine federbelastete Lippendichtung dasselbe wie ein ummantelter O-Ring?
Nein. Ein ummantelter O-Ring ist ein hohler FEP/PFA-Mantel über einem Elastomerkern, gedacht für statische Dichtnuten; er verformt sich wie ein O-Ring. Eine federbelastete Dichtung hat einen massiven, spanend bearbeiteten Mantel und eine Metallfeder, bewältigt dynamische Bewegung und weit höhere Drücke und wird nach der Konstruktionszeichnung gefertigt. Beide existieren, weil Gummi die Chemie oder Temperatur nicht übersteht – siehe unseren Vergleich von gekapselte Dichtungen für den statischen Fall.
Warum hat meine federbelastete Dichtung vom ersten Tag an geleckt, obwohl dasselbe Teil letztes Jahr funktioniert hat?
Prüfen Sie die Dichtnut vor der Dichtung. Die häufigsten Ursachen sind eine vertiefte oder neu eingestochene Nut, die die Federauslenkung verändert hat, eine außerhalb der Toleranz nachbearbeitete Gegenlauffläche und Montageschäden an einer Lippe durch eine scharfe Anschlusskante. Die Feder gleicht nur innerhalb ihres Auslenkungsbereichs aus; eine um 0,2 mm zu tiefe Nut kann den größten Teil davon aufheben.
Kann ich eine einzige federbelastete Dichtung für Druck von beiden Seiten verwenden?
Nur wenn das Profil ein symmetrisches, doppeltwirkendes Design ist. Einfachwirkende Profile haben eine definierte Druckseite, und eine verkehrt eingebaute Dichtung pumpt oder leckt. Entgegengesetzt angeordnete einfachwirkende Dichtungen sind die übliche Lösung für bidirektionale Anwendungen, aber das ändert das Nutvolumen und den Bauraum – holen Sie sich die Schnittzeichnung, bevor Sie das Gehäuse ändern.
Wie viel Druck halten diese Dichtungen aus?
Das hängt vom Mantel, vom Profil, vom Extrusionsschutz und von der Dichtnut ab – es gibt keinen einzigen veröffentlichten Wert, und jeder Lieferant, der eine Zahl nennt, ohne nach dem Extrusionsspalt und der Gegenlauffläche zu fragen, rät. Gefüllte PTFE-Mäntel mit PEEK-Stützringen eignen sich gut bis in den Bereich von Tausenden von bar; ungefülltes PTFE ohne Stützung nicht. Senden Sie den Lastzyklus, und lassen Sie die Profilzeichnung die Antwort geben.
Mantel, Feder und Dichtnut als ein Teil
Federbelastete Dichtungen werden als Baugruppe spezifiziert, daher bieten wir sie auch so an: PTFE- und gefüllte PTFE-Mäntel in den hier beschriebenen Profilen, PEEK-Stützringe dahinter und schräg gewickelte, freitragende oder helixförmige Federn in der für die Anwendung erforderlichen Legierung – Edelstahl 301 oder 316 als Standard, Elgiloy oder Hastelloy, wo Korrosion oder Temperatur die Edelstahlsorten ausschließen.
Was die Antwort ändert, ist meist nicht der Mantel, sondern die Hardware: der Extrusionsspalt hinter der Lippe, das Oberflächenfinish der Gegenlauffläche, auf der der Mantel läuft, und ob die Dichtnut Platz für den Federweg hat. Wir prüfen alle drei gegen die Zeichnung, denn ein gefüllter PTFE-Mantel, der über seine Spaltgrenze hinaus belastet wird, versagt auf eine Weise, die wie ein Materialproblem aussieht und keines ist.
Senden Sie die Dichtungszeichnung, den Druck, die Temperatur und das Medium an sales@bosssealing.com, und wir liefern einen vorgeschlagenen Mantelwerkstoff, eine Federlegierung und eine Stützringanordnung mit Preis und Lieferzeit zurück – normalerweise innerhalb eines Tages, Prüfung inklusive. Oder nutzen Sie den Kontaktformular.