
Federunterstützte Dichtungen lösen Probleme, die herkömmliche Elastomer-O-Ringe nicht lösen können: kryogene Temperaturen unter -200 °C, Trockenvakuum, aggressive chemische Medien und Drücke über 1.000 bar. Wenn Sie schon einmal einen O-Ring für den Einsatz mit flüssigem Stickstoff oder eine PTFE-Dichtung für eine Heißölanwendung spezifiziert und dann versagen sehen haben, führt dieser Leitfaden durch die Funktionsweise federunterstützter Dichtungen, die Auswahl der richtigen Feder und des richtigen Mantelwerkstoffs sowie die Details der Nutkonstruktion, die darüber entscheiden, ob die Dichtung ihren ersten Temperaturzyklus übersteht.
Wir fertigen diese Dichtungen täglich in unserem Werk in Foshan, China, und liefern sie an Hersteller von Halbleiterausrüstung, Kryopumpenhersteller und Ölfeldwerkzeugunternehmen in Nordamerika und Europa. Die folgende Auswahllogik spiegelt die Fragen wider, die unsere Ingenieure jede Woche bei echten Anfragen beantworten, nicht Katalogtheorie.
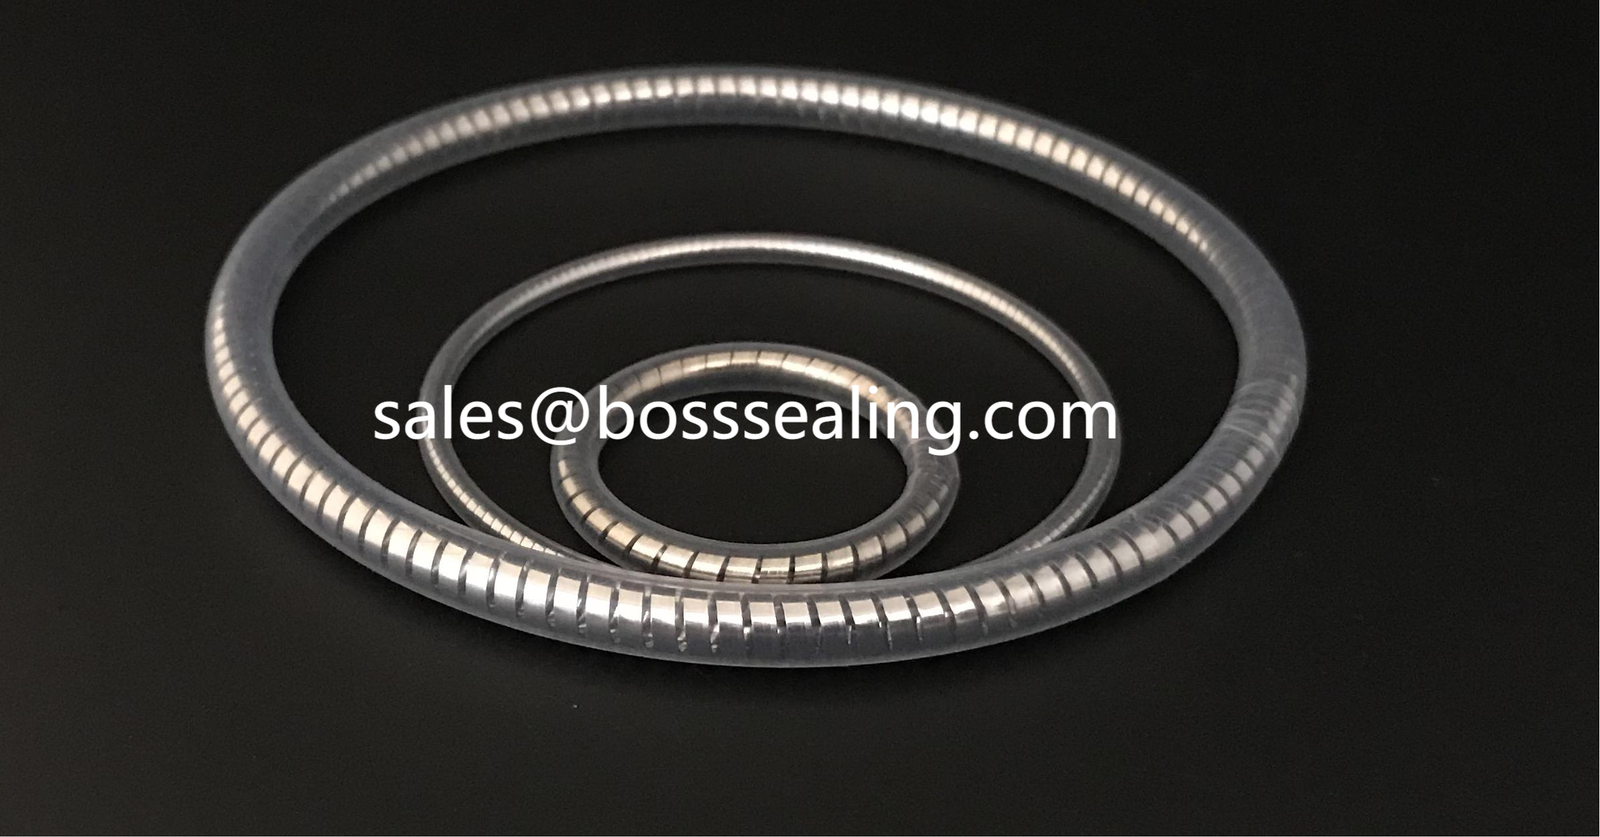
Was ist eine federunterstützte Dichtung?
Eine federunterstützte Dichtung ist eine Dichtungsvorrichtung aus zwei Komponenten: einem U-förmigen (oder rechteckigen) Polymermantel und einer Metallfeder, die in die offene Seite des Mantels eingesetzt ist. Der Mantel sorgt für Chemikalienbeständigkeit und geringe Reibung. Die Feder drückt die Dichtlippe gegen die Nutwand und die Dichtfläche und erzeugt eine kontinuierliche, positive Anpresskraft.
Warum ist das wichtig? Ein Elastomer-O-Ring ist auf seine eigene Elastizität angewiesen, um den Dichtkontakt aufrechtzuerhalten. Wenn die Temperatur sinkt, wird das Elastomer steifer und verliert seine Dichtkraft. Wenn die Temperatur über seine Grenze steigt, zersetzt es sich. Bei Kontakt mit aggressiven Chemikalien quillt es oder reißt. Ein PTFE-Mantel tut nichts davon, aber PTFE selbst hat kein Formgedächtnis und eine schlechte Elastizität – es drückt nicht von sich aus gegen die Dichtfläche zurück. Die Feder ersetzt die Elastizität, die dem Polymer fehlt.
Das ist die zentrale Konstruktionsidee: Kombinieren Sie einen chemisch inerten Polymermantel für einen weiten Temperaturbereich mit einer Feder, die die mechanische Energie liefert. Trelleborg und andere große Hersteller beschreiben in ihrer Literatur zu federunterstützten Dichtungen dasselbe Funktionsprinzip, und das Konzept gilt unabhängig davon, ob der Mantel aus spanend bearbeitetem PTFE oder aus geformtem UHMWPE besteht.
Die Konstruktion erklärt auch das Kostenprofil. Eine federunterstützte Dichtung kostet in der Regel ein Mehrfaches eines Elastomer-O-Rings, da jeder Mantel präzisionsbearbeitet und jede Feder aus speziellen Legierungen hergestellt wird. Diese Kosten sind nur dort gerechtfertigt, wo Elastomere tatsächlich versagen – und diese Grenze zu erkennen, ist der erste Schritt bei der Auswahl.
Die drei Federtypen und wann jeder von ihnen die beste Wahl ist
Die Feder ist kein Zubehör; sie bestimmt den Charakter der Dichtung. Es gibt drei Standard-Federgeometrien, und jede verändert die Kompressionseigenschaften, die Reibung und das Druckverhalten der Dichtung.
| Federtyp | Kraftkennlinie | Am besten geeignet für | Schwäche |
|---|---|---|---|
| Schrägwickelfeder | Nahezu flache Kraftkennlinie über den Kompressionsbereich | Geringe Reibung, dynamische Dichtung, empfindliche Gegenstücke, Vakuum | Allein mäßige Druckbelastbarkeit |
| Biegefeder (V-Feder) | Hohe, konzentrierte Kraft auf eine Lippe | Niederdruck-, langsame oder statische Gasdichtung; eindirektional | Kraft fällt schnell ab; richtungsempfindlich |
| Schraubenfeder (Wickelfeder) | Progressiv, höchste Gesamtkraft | Hochdruck- und statische Dichtung; kleine Querschnitte | Hohe Reibung; ungeeignet für dynamische Anwendungen |
Schrägwickelfeder
Die Schrägwickelfeder besteht aus Flachdrahtwindungen, die relativ zur Dichtungsachse geneigt sind. Wenn die Lippe verschleißt oder sich die Bauteile bewegen, lenkt jede Windung unabhängig voneinander aus, wodurch die Kontaktkraft über einen weiten Kompressionsbereich nahezu konstant bleibt. Diese nachgiebige Kraftkennlinie macht Schrägwickelfederdichtungen zur Standardwahl für dynamische Hub- und Rotationsanwendungen sowie für die Abdichtung gegen nicht starre Bauteile wie dünnwandige Gehäuse, Glas oder Keramik. In Vakuum- und Halbleiteranwendungen dominiert die Schrägwickelfederkonstruktion, da sie bei geringer Kompression eine stabile Abdichtung mit geringer Partikelbildung bietet. Bal Seal, das Unternehmen, das die Schrägwickelfeder entwickelt hat, baute eine ganze Produktlinie um diese Geometrie auf.
Biegefeder (V-Feder)
Eine Biegefeder ist ein V-förmiges Stück Flach- oder Runddraht, das zu einer Schlaufe verschweißt ist. Sie drückt eine Lippe stärker als die andere, was für niederdruck- und eindirektionale Dichtungen geeignet ist – insbesondere für Gasanwendungen. Biegefederkonstruktionen reagieren bei sehr niedrigen Drücken schnell, da die Federkraft auf ein einziges schmales Kontaktband konzentriert ist. Die Kompromisse: Die Kraft fällt mit zunehmendem Lippenverschleiß schnell ab, und die Dichtung funktioniert nur in der Richtung, in die die Feder weist, gut.
Schraubenfeder (Wickelfeder)
Die Schraubenfeder ist eine eng gewickelte Drahtspule, die zu einem Ring geformt ist, ähnlich einer kleinen Zugfeder. Sie liefert die höchste und steifste Kraft der drei, was sie für die Hochdruck-Statikdichtung und für sehr kleine Querschnitte wirksam macht, bei denen eine Schrägwickelfeder nicht gefertigt werden kann. Reibung ist der Preis: Schraubenfederunterstützte Dichtungen erzeugen mehr Widerstand und verschleißen bei dynamischem Einsatz schneller, sodass sie für hin- und hergehende Stangen oder rotierende Wellen selten die richtige Antwort sind.
Auswahl des Mantelwerkstoffs: Die wichtigste Entscheidung
Der Mantel bestimmt die chemische Verträglichkeit, die Temperaturgrenzen und das Verschleißverhalten. Wenn Sie dies richtig machen, wird die Federwahl zur sekundären Feinabstimmung. Dies sind die Mantelwerkstoffe, die wir am häufigsten bearbeiten:
| Mantelwerkstoff | Dauertemperaturbereich | Wichtigste Stärken | Typische Anwendungen |
|---|---|---|---|
| Reines PTFE | -200 °C bis +260 °C | Breiteste Chemikalienbeständigkeit, geringste Reibung | Allgemeine chemische Anwendungen, Vakuum |
| 15–25 % glasfaserverstärktes PTFE | -200 °C bis +260 °C | Bessere Verschleißfestigkeit und Dimensionsstabilität | Hydraulik, allgemeine Industrie |
| Kohlenstoff-/Graphitgefülltes PTFE | -200 °C bis +260 °C | Geringer Verschleiß, gut für dynamische Rotation | Rotationswellen, hohe Zyklenzahl |
| Bronzegefülltes PTFE | -150 °C bis +230 °C | Höchste Druckbelastbarkeit, ausgezeichnete Extrusionsbeständigkeit | Hochdruck-Hydraulik |
| Ekonol (PESTW)-gefülltes PTFE | -200 °C bis +260 °C | Ausgezeichneter Verschleiß bei geringer Abrasion der Gegenflächen | Lager und Dichtungen für die Luft- und Raumfahrt |
| PEEK | -70 °C bis +260 °C | Hohe Festigkeit, hervorragende Extrusionsbeständigkeit | Ölfeldwerkzeuge, Hochdruck |
| UHMWPE | -200 °C bis +80 °C | Extreme Abriebbeständigkeit, ideal für wasserbasierte Fluide | Wasserhydraulik, abrasive Medien |
| FFKM (geformter Mantel) | -20 °C bis +320 °C | Elastomere Rückstellkraft plus nahezu universelle chemische Beständigkeit | Halbleiter, chemische Verfahrenstechnik |
Einige praktische Hinweise aus unserer Fertigung. Ungefülltes PTFE kriecht unter Dauerlast, daher empfehlen wir für alles oberhalb mäßiger Drücke gefüllte Typen. Glasgefülltes PTFE ist abrasiv gegenüber weicheren Gegenflächen; kombinieren Sie es mit einer gehärteten oder beschichteten Welle. Kohlenstoffgefülltes PTFE ist unsere Standardempfehlung für rotierende Dynamik, da seine Verschleißrate vorhersehbar bleibt. PEEK-Mäntel übertreffen alles bei extremem Druck – Bohrlochwerkzeug-Hersteller schreiben sie routinemäßig vor –, aber die höhere Steifigkeit von PEEK erfordert eine präzisere Bearbeitung der Nut.
Für die chemische Verfahrenstechnik besetzen FFKM-ummantelte Federdichtungen eine besondere Nische: Sie verhalten sich wie ein Elastomer (anpassungsfähig, nachgiebig) und widerstehen gleichzeitig dem Lösungsmittelspektrum, das konventionellen Gummi zerstört. Die FFKM-Reihe von Precision Polymer Engineering veranschaulicht, wie weit diese Materialfamilie in aggressive Medien wie Amine, Ketone und Heißdampf vordringt.
Wo federenergetisierte Dichtungen Elastomere übertreffen
Zu wissen, wann ein Upgrade sinnvoll ist, beginnt damit, den Fehlermodus zu kennen, dem Sie entgehen.
Kryogener Einsatz. Unterhalb von -100 °C verlieren die meisten Elastomere ihre Elastizität vollständig – NBR, FKM, sogar Silikon erreichen den Glasübergang und werden zu hartem Kunststoff. Federenergetisierte PTFE-Dichtungen arbeiten bis -200 °C und darüber hinaus weiter, weil die Feder und nicht die Elastizität des Materials die Anpresskraft liefert. Wir liefern diese für Flüssigstickstoff-, Flüssigsauerstoff- und LNG-Anlagen. Unsere Produktlinie für kryogene Dichtungen deckt die gängigen Konfigurationen ab, und das Mantel-Feder-Konzept funktioniert gleichermaßen, ob das Medium -196 °C kalter Stickstoff oder -253 °C flüssiger Wasserstoff ist.
Vakuum- und Halbleiterverarbeitung. Elastomere geben flüchtige Stoffe ab und binden Feuchtigkeit, was Vakuumkammern verunreinigt. PTFE-Mäntel mit geringer Ausgasung und einer Schrägfeder sorgen für eine stabile, leckagearme Abdichtung bei Rotationsdurchführungen, Klemmringen und Wafer-Handling-Anlagen. Dies ist weltweit eine der größten Anwendungsbasen für federenergetisierte Dichtungen, und unsere federenergetisierte Dichtung für Vakuumanwendungen Produktseite zeigt eine typische Konfiguration.
Chemischer Angriff. FKM versagt in Ketonen, Estern und Aminen. EPDM versagt in Kohlenwasserstoffen. Kein bezahlbares Elastomer deckt das gesamte Lösungsmittelspektrum ab. PTFE ist gegenüber Prozesschemikalien in nahezu allen industriellen Medien praktisch inert, weshalb Hersteller von Chemiepumpen und -ventilen für ihre kritischen Verbindungen standardmäßig auf federenergetisiertes PTFE setzen.
Trockenlauf und geringe Schmierung. Der Reibungskoeffizient von PTFE bleibt auch ohne Schmierfilme niedrig. Wo eine Elastomer-Lippendichtung festfrisst und in wenigen Stunden verschleißt, übersteht ein PTFE-Mantel trockene Zyklen – eine häufige Anforderung bei Waschzyklen in Lebensmittelmaschinen, Dosieranlagen und Medizingeräten.
Hoher Druck mit Spalten in der Konstruktion. Bei hohem Druck verschiebt sich der Fehlermodus vom Material zur Extrusion. Elastomere und weiche Kunststoffe werden in Spalte gepresst. Ein bronzegefüllter PTFE- oder PEEK-Mantel, oft kombiniert mit Anti-Extrusions-Stützringen, widersteht der Extrusion weit über typische Elastomer-Grenzen hinaus. Hersteller von Hochdruck-Wasserstrahlanlagen und Hydraulikverstärkern verlassen sich bei Drücken über 1.000 bar auf diese Kombination.
Schritt-für-Schritt-Auswahlverfahren
Dies ist die Reihenfolge, die unsere Anwendungsingenieure befolgen, wenn eine Kundenanfrage eingeht. Sie können sie für jedes Dichtungsproblem nachvollziehen.
Schritt 1: Definieren Sie die Medien. Notieren Sie jedes Fluid, mit dem die Dichtung in Kontakt kommt, einschließlich Reinigungs- und Spülmitteln. Eine Dichtung, die der Prozesschemikalie widersteht, aber in einer alkalischen CIP-Wäsche versagt, ist immer noch eine fehlerhafte Dichtung.
Schritt 2: Ermitteln Sie die tatsächlichen Temperaturextreme. Verwenden Sie den tatsächlichen Betriebsbereich plus Exkursionen – Sterilisationszyklen, Kaltstarts, Hitzespitzen im Trockenlauf. Datenblätter der Mäntel geben Dauerbereiche an; kurze Überschreitungen darüber sind manchmal akzeptabel, aber bestätigen Sie dies mit dem Hersteller.
Schritt 3: Charakterisieren Sie die Bewegung. Statisch? Hin- und hergehend? Rotierend? Oszillierend in kleinen Winkeln? Statischer Einsatz ermöglicht steifere, höher belastete Federn und günstigere Schraubenfederkonstruktionen. Rotierender und hin- und hergehender Einsatz erfordert Schrägfedergeometrie und verschleißoptimierte Mantelfüllstoffe.
Schritt 4: Legen Sie die Druckgrenze fest. Beachten Sie kontinuierliche und Spitzendrücke sowie die Druckrichtung. Oberhalb von etwa 350 bar ist mit zusätzlichen Stützringen oder der Auswahl extrudionsbeständiger Mantelwerkstoffe zu rechnen. Oberhalb von 700 bar werden PEEK-Mäntel mit konstruktiv ausgelegten Spalten zum Standard.
Schritt 5: Messen Sie die Hardware. Bohrungsdurchmesser, Stangen- oder Wellendurchmesser, Nutgrundtiefe, Nutradius und Oberflächenbeschaffenheit. Die Oberflächenziele sind wichtig: Dichtflächen für PTFE-Mäntel benötigen in der Regel Ra 0,2–0,4 µm, glatter als bei vielen Elastomeranwendungen.
Schritt 6: Passen Sie den Federtyp an die Anforderung an. Verwenden Sie die Tabelle aus dem vorherigen Abschnitt. Bei Unsicherheit zwischen Schrägwendelfeder und Wendelfeder entscheidet die Reibung: Dynamische Anwendungen erhalten Schrägwendelfedern, statische Hochdruckanwendungen Wendelfedern.
Schritt 7: Prüfen Sie besondere Anforderungen. Vakuumausheizen, FDA/USP-Konformität, Reinraumverpackung, geringe Partikelbildung, elektrische Leitfähigkeit (kohlenstoffgefüllte Mäntel können statische Aufladung ableiten). Diese Vorgaben schließen häufig bestimmte Materialkombinationen aus, prüfen Sie sie daher, bevor Sie die Geometrie finalisieren.
Grundlagen der Nutkonstruktion
Federenergetisierte Dichtungen tolerieren eine Bandbreite an Nutbedingungen, doch einige wenige Zahlen entscheiden über lange Lebensdauer oder frühen Ausfall.
Kompression. Anders als Elastomer-O-Ringe, die 20–30% Quetschung benötigen, dichten federenergetisierte Dichtungen mit geringer Kompression – üblicherweise 8–15% radiale Überdeckung für die Mantellippe, wobei die Feder den Rest der Kontaktkraft liefert. Überkompression verursacht Reibung, Wärme und beschleunigten Lippenverschleiß; Unterkompression verursacht Leckagen bei niedrigem Druck. Befolgen Sie die Nut-Tabellen des Herstellers für den jeweiligen Querschnitt.
Nutfüllung. Halten Sie die gesamte Nutfüllung bei maximaler Wärmeausdehnung unter etwa 85%. Die Wärmeausdehnungsrate von PTFE ist um ein Vielfaches höher als die von Stahl, sodass eine bei Raumtemperatur unbedenkliche Dichtung bei +200 °C gefährlich eng sein kann. Wir berechnen die Füllung für jede kundenspezifische Nut bei beiden Temperaturgrenzwerten.
Extrusionsspalte. Begrenzen Sie das radiale Spiel entsprechend dem Druck und dem Mantelwerkstoff. Bei 350 bar toleriert ein bronzefüllungs-PTFE-Mantel etwa 0,15 mm diametrales Spiel; PEEK-Toleranzen können weiter sein. Wenn der Spalt der Hardware nicht reduziert werden kann, fügen Sie auf der Niederdruckseite einen Stützring aus gefülltem PTFE oder PEEK hinzu.
Oberflächenbeschaffenheit. Dynamische Dichtflächen erzielen die beste Leistung zwischen Ra 0,2 und 0,4 µm mit einem leichten, bleifreien Honmuster. Zu glatt, und der PTFE-Transferfilm kann sich nicht ausbilden; zu rau, und die Lippe verschleißt wie Schleifpapier. Statische Flächen tolerieren Ra bis 0,8 µm.
Anschlusslage und Druckrichtung. Die offene Seite der Dichtung muss dem Druck zugewandt sein. Ein U-Mantel, der von der geschlossenen Seite mit Druck beaufschlagt wird, kollabiert, anstatt zu dichten – ein überraschend häufiger Montagefehler, den wir bei zurückgesandten Mustern sehen.
Federenergetisierte Dichtungen vs. PTFE-ummantelte O-Ringe
Käufer fragen oft, ob ein ummantelter O-Ring dieselbe Aufgabe wie eine federenergetisierte Dichtung erfüllen kann, da beide Elastomer- oder Federfunktionalität in PTFE einbetten. Die beiden Bauformen überschneiden sich bei chemischen Anwendungen, unterscheiden sich jedoch bei Druck, Temperaturgrenzwerten und Präzisionsanforderungen.
Ein ummantelter O-Ring besteht aus einem Standard-Elastomerkern (üblicherweise FKM oder Silikon), der von einem nahtlosen FEP- oder PFA-Mantel umhüllt ist. Der Mantel übernimmt die Chemikalienbeständigkeit; der Kern liefert die Rückstellfähigkeit. Es ist eine wirtschaftliche Lösung für statische chemische Beanspruchung bei niedrigem bis mittlerem Druck – Flanschverbindungen in der chemischen Verfahrenstechnik, Batteriekappen und Ventilkörper. Seine Grenzen sind die Grenzen des Kerns bei Temperaturgrenzwerten und die Anfälligkeit des dünnen Mantels für Schnitte.
Eine federenergetisierte Dichtung kostet mehr, bewältigt jedoch Anforderungen, die die ummantelte Bauform nicht erfüllen kann: dynamische Bewegung, kryogene Temperaturen, bei denen selbst der Kern-Elastomer gefriert, tiefes Vakuum und Drücke, die den dünnen Mantel eindrücken würden. Die folgende Tabelle fasst die Grenzen zusammen.
| Faktor | PTFE-ummantelter O-Ring | Federenergetisierte Dichtung |
|---|---|---|
| Relativer Preis | Niedrig | Mittel bis hoch |
| Beste Anwendung | Statische chemische Abdichtung | Dynamisch, extreme Temperaturen, Vakuum |
| Maximaler praktischer Druck | ~200 bar statisch | 1.000+ bar mit Stützringen |
| Kryogene Eignung | Begrenzt durch Kern-Elastomer | Bis -200 °C und darunter |
| Rückstellfähigkeit nach bleibender Verformung | Kernabhängig | Federgetrieben – gleichbleibend |
| Reparatur-/Ersatzkosten | Günstiges Verbrauchsteil | Konstruktiv ausgelegtes Bauteil |
Verwenden Sie den ummantelten Ring dort, wo er funktioniert – er ist die wirtschaftlichere Wahl für statische chemische Anwendungen. Wechseln Sie zu einer federenergetisierten Bauform, wenn Bewegung, Temperaturgrenzwerte oder Druck ins Spiel kommen. Wenn Sie beide abwägen, übermitteln Sie beide Anwendungen an den Hersteller und fragen Sie nach der Fehlermodusanalyse; ein guter Lieferant wird Ihnen sagen, wann das günstigere Teil das richtige ist.
Anwendungsbeispiele
Bohrloch- und Ölfeldwerkzeuge. Bohrmotoren, MWD-Pakete und Sicherheitsventile vereinen Stoß, Vibration, Medien mit über 150 °C und Drücke, die innerhalb von Sekunden von Atmosphärendruck auf Hunderte bar wechseln. PEEK-ummantelte, wendelfederenergetisierte Dichtungen mit Stützringen sind die Standardantwort.
Kryogene Pumpen und Ventile. Ausrüstungen für LNG und Industriegase arbeiten mit PTFE-Mänteln und Schrägfedern. Der Mantel versprödet nie, und die Feder hält den Kontakt auch bei der Wärmeausdehnung bzw. -kontraktion der Hardware aufrecht.
Halbleiterausrüstung. Vakuumroboter, elektrostatische Chucks und Plasmakammern verwenden kohlenstoffgefüllte PTFE-Mäntel für geringe Partikelentstehung, oft mit FDA- oder SEMI-konformen Materialien und Reinraumverpackung.
Aerospace-Aktuatorik. Flugsteuerungen und Fahrwerkshydraulik kombinieren ein breites Temperaturspektrum mit hohem Druck. Glasfasergefüllte PTFE-Mäntel mit Schrägfedern und PEEK-Stützringen decken beide Enden des Spektrums ab.
Medizinische und analytische Geräte. Dosierpumpen und Laborgeräte erfordern geringe Reibung, Chemikalienbeständigkeit gegenüber aggressiven Reagenzien und häufig Konformitätsdokumentation. UHMWPE- und ungefüllte PTFE-Mäntel dominieren.
Hinweise zu Montage und Handhabung
Federbelastete Dichtungen vertragen eine sorgfältige Montage gut, bestrafen aber grobe Handhabung. Der Mantel ist die empfindliche Komponente: PTFE zerkratzt leicht, und ein tiefer Kratzer quer über die Dichtlippe wird zum Leckpfad, den keine Feder schließen kann. Befolgen Sie am Werktisch vier Praktiken.
Erstens: Dehnen Sie einen PTFE- oder PEEK-Mantel niemals über scharfe Kanten, wie Sie es bei einem Elastomer-O-Ring tun würden. Verwenden Sie Montagewerkzeuge mit Einführfase und halten Sie die auf der Nutzeichnung angegebenen Fasenradien ein — typischerweise 0,2–0,5 mm an der druckseitigen Kante und glatter an der Eintrittsseite. Zweitens: Wärmen Sie PTFE-Mäntel in kalten Werkstätten vor der Montage sanft an; PTFE über etwa 20 °C ist messbar nachgiebiger, und ein Heißwasserbad genügt — niemals eine Lötlampe. Drittens: Schmieren Sie mit einem mit dem Prozessmedium kompatiblen Fett; Silikonfett ist eine sichere Standardwahl, sofern die Anwendung keine Silikonkontamination zulässt, wie bei einigen Halbleiter- und Beschichtungsprozessen. Viertens: Prüfen Sie die Federausrichtung vor dem Schließen der Nut: Die Federseite zeigt zum Druck, und bei Freiträgerkonstruktionen zeigt die belastete Lippe zur Prozessseite.
Prüfen Sie schließlich Ersatzdichtungen vor der Montage auf Federschäden. Ein Mantel, der den Versand überstanden hat, kann eine verrutschte Feder verbergen; drücken Sie die Dichtung leicht mit den Fingern zusammen und prüfen Sie auf gleichmäßigen Widerstand — so erkennen Sie die meisten Transportschäden in Sekunden.
Häufige Spezifikationsfehler
Ungefülltes PTFE für hohen Druck wählen, um Kosten zu sparen, und dann mit Extrusions- und Kaltfließfehlern kämpfen. Eine Wendelfeder in einer rotierenden Anwendung einsetzen und feststellen, dass Reibungswärme den Mantel innerhalb von Wochen zerstört. Eine Elastomer-O-Ring-Nut kopieren, ohne die Kompression anzupassen — die resultierende Dichtung schleift oder leckt. Die Oberflächenbeschaffenheit der Gegenfläche ignorieren, weil die Elastomerdichtung zuvor “einwandfrei funktionierte”. Jeder dieser Fälle erreicht unsere Werkstatt als Nacharbeitsanfrage, und jeder ist mit den Prüfungen im obigen Auswahlverfahren vermeidbar.
Qualitätsprüfungen vor der Bestellung bei einem Hersteller
Die Qualität federbelasteter Dichtungen konzentriert sich auf drei Bereiche. Erstens: Maßgenauigkeit des Mantels: Die Lippengeometrie ist es, die die Dichtung funktionieren lässt, und die Bearbeitungstoleranz schlägt sich direkt in der Streuung der Anpresskraft nieder. Fordern Sie den tatsächlichen Prüfbericht zu Innendurchmesser, Außendurchmesser und Lippenbreite an. Zweitens: Integrität der Federverbindung: Die Schweißverbindung an einer Schrägfeder oder Freiträgerfeder darf beim Kompressionszyklus nicht hängen bleiben oder sich öffnen; ein Kompressionstestbericht sagt Ihnen mehr als ein Foto. Drittens: Materialrückverfolgbarkeit: Fordern Sie Zertifikate an, die die tatsächliche Polymersorte und den Füllstoffanteil ausweisen, nicht nur “PTFE”.”
Wenn Sie Lieferanten bewerten, senden Sie jedem dasselbe RFQ-Paket: Nutzeichnung mit Toleranzen, vollständige Medienliste, Temperatur- und Druckextreme sowie Bewegungsparameter. Vergleichen Sie die Antworten, die Sie erhalten, nicht nur die Preise — ein Lieferant, der klärende Fragen zum Druckzyklus stellt, fertigt in der Regel nach Spezifikation statt nach Katalog. Seiten wie Seal Sales zeigen typische Katalogkonfigurationen als Referenz, und Distributionsnetzwerke wie ERIKS können für den Spotkauf von Standardgrößen nützlich sein, aber bei kundenspezifischen Nuten und Wiederholprogrammen verkürzt die direkte Zusammenarbeit mit einem Hersteller den Weg, wenn etwas angepasst werden muss.
Wichtigste Erkenntnisse
- Eine federbelastete Dichtung ersetzt die Elastizität von Elastomeren durch eine Metallfeder und die Elastomerchemie durch einen Polymermantel — das ist das gesamte Konzept, und jede Auswahlentscheidung ergibt sich daraus.
- Schrägfeder für Dynamik und empfindliche Hardware, Freiträger für einseitig wirkendes Niederdruckgas, Wendelfeder für statische Hochdruckanwendungen.
- Die Mantelwahl bestimmt die Kompatibilität: ungefülltes und gefülltes PTFE für die meisten Einsätze, PEEK für extremen Druck, UHMWPE für abrasive wasserbasierte Medien, FFKM, wenn elastomere Anpassungsfähigkeit in aggressiven Chemikalien erforderlich ist.
- Dichten Sie mit 8–15 % Kompression, halten Sie die Nutfüllung unter 85 %, kontrollieren Sie Extrusionsspalte und bearbeiten Sie Dichtflächen auf Ra 0,2–0,4 µm.
- Die Feder muss zum Druck zeigen — beaufschlagen Sie die offene Seite des U-Mantels mit Druck.
Wenn Sie ein Dichtungsproblem mit Temperaturextremen, aggressiven Chemikalien oder Drücken jenseits der Elastomerfähigkeit haben, senden Sie uns die Nutzeichnung und die Betriebsbedingungen. Unsere Ingenieure prüfen die Anwendung und erstellen ein Angebot für eine passende Konfiguration, in der Regel mit Prototypen aus unserer CNC-Linie innerhalb von Tagen statt Wochen. Sie können auch unsere Kategorie federbelastete Dichtungen für Standardkonfigurationen, unsere Reihe ummantelter Dichtungen für korrosive Medien oder unseren Vergleich von Gummi-, PTFE-ummantelten und FFKM-O-Ringen durchsuchen, wenn Sie noch zwischen Dichtungskonzepten schwanken.