
Hochdruck-Hydrauliklecks verraten ihre Ursache selten. Der Zylinder schwitzt an einer Dichtung vorbei, die ihre Eingangsprüfung zu 100 % bestanden hat, das Ersatzteil verhält sich identisch, und der Lieferant bekommt die Schuld für einen Ausfall, der in der Hardware steckt: dem Extrusionsspalt. Oberhalb von etwa 100 bar wird der Spalt zwischen Dichtung und Gegenfläche zur Designvariable, die die Lebensdauer der Dichtung entscheidet – vor der Materialmarke, vor der Härte, vor dem Preis. Dieser Artikel erklärt den Extrusionsmechanismus, nennt die Spalt- und Druckwerte, gegen die ausgelegt werden muss, und behandelt die Auswahl von Stützringen und Profilen, die Hochdruckdichtungen aus den Leckageberichten heraushält.
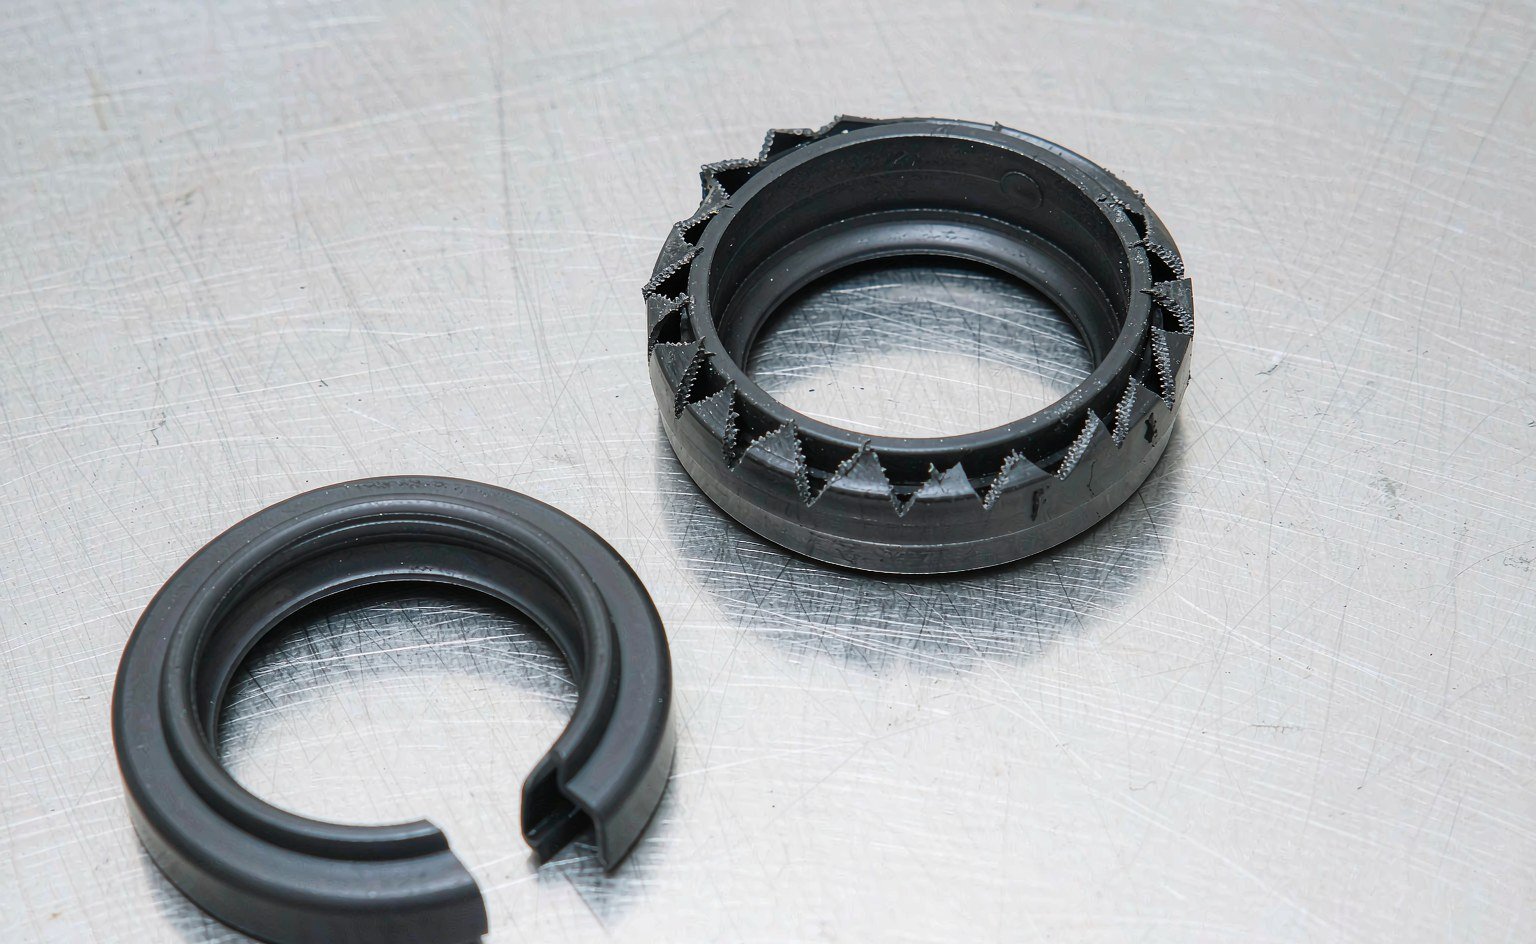
Der Mechanismus: Wie Druck eine Dichtung in extrudierten Abrieb verwandelt
Ein O-Ring oder eine Lippendichtung unter Druck verhält sich wie eine sehr zähe Flüssigkeit. Der Druck drückt das Elastomer in jede verfügbare Ausweichrichtung, und die einzige Ausweichrichtung in einer normalen Nut ist der radiale Spalt zwischen Kolben und Bohrung bzw. zwischen Stange und Nut. Unter anhaltendem Druck verformt sich die Hinterkante der Dichtung in diesen Spalt hinein; bei Druckwechseln wird die Kante wiederholt in den Spalt gepresst und wieder herausgezogen. Das Ergebnis ist Nagen – ein Sägezahnmuster kleiner Risse entlang der Niederdruckseite der Dichtung, wobei jeder Zyklus einen Span Material abträgt.
Das Nagen ist kumulativ und selbstbeschleunigend. Jeder abgetragene Span vergrößert den effektiven Spalt geringfügig, wodurch sich die Dichtung im nächsten Zyklus tiefer verformen kann. Bleibt dies unbeachtet, schreitet der Schaden von Oberflächenrissen bis zu einem ganzen Stück der Hinterkante der Dichtung fort, und das Leck tritt kurz danach auf – eine Dichtung, die monatelang bei 150 bar sauber lief, kann nach etabliertem Extrusionsschaden innerhalb weniger hundert Druckzyklen vom ersten Schwitzen bis zum sichtbaren Durchtritt übergehen.
Temperatur und Druck wirken zusammen, weil Extrusion ein Phänomen der Materialfestigkeit ist. Eine Dichtungsmischung wird beim Erwärmen weicher; derselbe Spalt, den ein Polyurethan mit 90 Shore A bei 40 °C mühelos verkraftet, wird bei 100 °C zum Ausfalltreiber, wenn der Modul der Mischung gesunken ist. Deshalb häufen sich Extrusionsausfälle an Zylindern mit hoher Einschaltdauer in heißer Umgebung – Gießereihilfsaggregate, Pressen in Ofennähe, mobile Geräte im Sommer –, obwohl die Druckangabe im Datenblatt nie überschritten wurde.
Der Spalt ist eine Designvariable, kein Toleranzzufall
Der Extrusionsspalt ist die Strecke, die die Dichtung überbrücken kann, und er wird durch diametrale Spiele, Dichtungsverpressung, Lagerabnutzung und Durchbiegung bestimmt – nicht nur durch die nominelle Bearbeitung. Die designrelevante Zahl ist der maximale Spalt unter Betriebsbedingungen: Bohrung am oberen Toleranzlimit plus Verschleißzuschlag für das Lager, Stange oder Kolben am unteren Limit, mit korrekt gewählter Druckseite. Veröffentlichte Nutrichtlinien, einschließlich der weit verbreiteten Konstruktionstabellen für O-Ring-Nuten, geben maximal zulässige Spalte nach Mischungshärte und Druck an; die komprimierte Version steht unten.
| Systemdruck | Empfohlene Härte | Max. radialer Extrusionsspalt (einseitig) | Anforderung an Stützring |
|---|---|---|---|
| ≤ 50 bar (5 MPa) | 70 Shore A | ≤ 0,15 mm | Nicht erforderlich |
| 50–100 bar (5–10 MPa) | 70–90 Shore A | ≤ 0,10 mm | Optional statisch; empfohlen für hochfrequente dynamische Beanspruchung |
| 100–200 bar (10–20 MPa) | 90 Shore A | ≤ 0,08 mm | Ein Ring auf der Niederdruckseite (einfachwirkend) |
| > 200 bar (20 MPa) | 90–95 Shore A oder Polyurethan | ≤ 0,05 mm | Beide Seiten bei doppeltwirkenden Positionen |
Lesen Sie die Tabelle anhand des Drucks, den Ihr System an der Dichtungsposition tatsächlich sieht, nicht anhand der auf der Broschüre angegebenen Pumpen-Absicherung. Druckspitzen zählen: eine abgesperrte Leitung, ein Kaltstart gegen einen belasteten Zylinder oder ein Umschalten eines Regenerativkreises können die Dichtung pro Zyklus für einen Sekundenbruchteil auf Spitzendruck bringen – genug, um das Nagen voranzutreiben, denn der Schadensmechanismus wirkt pro Zyklus, nicht pro Stunde. Auslegen auf den Spitzenwert und die Zyklen zählen.
Für weiche Mischungen und dünne Querschnitte verschärfen sich die Spaltgrenzen weiter. Ein NBR-O-Ring mit 70 Shore A benötigt bei 210 bar je nach Querschnitt einen Spalt unter etwa 0,03 mm – Abmessungen, die nur wenige reale Baugruppen einhalten –, genau deshalb gibt es Stützringe. Derselbe O-Ring mit einem Stützring auf der Druckseite überbrückt um ein Mehrfaches größere Spalte, weil der Ring den Weg in den Spalt physisch versperrt.
Mischungswahl: Härte ist die erste Verteidigungslinie, die Chemie die zweite
Innerhalb jeder Dichtungsfamilie erkauft höhere Härte Extrusionsbeständigkeit, weil die Mischung der anfänglichen Verformung in den Spalt widersteht. Deshalb gibt es NBR und FKM mit 90 Shore A, und deshalb sind Hochdruck-Hydraulik-Lippendichtungen nahezu ausnahmslos aus Polyurethan mit 90+ Shore A – die Kombination aus Härte, Reißfestigkeit und Abriebbeständigkeit macht PU zum Standardwerkstoff für Stangen- und Kolbendichtungen über 150 bar in Mobil- und Industriezylindern.
Doch Härte ersetzt keine Spaltkontrolle und hat ihren Preis. Härtere Mischungen dichten auf schlechteren Oberflächen weniger nachsichtig ab, laufen mit höherer Reibung und verlieren an Kälteflexibilität. Die richtige Reihenfolge ist: den Spalt zuerst konstruktiv kontrollieren, einen Stützring dort ergänzen, wo der Spalt nicht enger werden kann, und die Mischung nach Fluid, Temperatur und Verschleißumgebung auswählen – mit der Härte als Hebel für die Extrusionsbeständigkeit, sobald diese feststehen. Lieferanten wie Hallite veröffentlichen Druck-Spalt-Grenzen für ihre Profile; verwenden Sie die profilspezifischen Daten statt allgemeiner O-Ring-Tabellen, wenn Sie profilierte Dichtungen auslegen, denn die Lippengeometrie verändert, wie der Druck die Hinterkante belastet.
| Mischung | Typische Härte | Extrusionsbeständigkeit | Einsatzbereich |
|---|---|---|---|
| NBR | 70–90 Shore A | Mäßig bei 90 A; schlecht bei 70 A über 150+ bar | Allgemeine Hydraulik bis ~150 bar mit Stützringen |
| HNBR | 70–90 Shore A | Ähnlich NBR mit besserer Wärme- und Additivverträglichkeit | Heiße Hydraulikkreise, additivreiche Fluide |
| Polyurethan (AU) | 90–95 Shore A | Ausgezeichnet – der Standard für Hochdruckhydraulik | Stangen- und Kolbendichtungen, 200–400 bar Beanspruchung |
| FKM | 75–90 Shore A | Gut bei hoher Härte, ansonsten temperaturbegrenzt | Heiße, chemisch aggressive Hydraulikmedien |
| PTFE mit Stützring | N/A (gefüllte Typen) | Ausgezeichnet mit Anti-Extrusions-Hardware | Chemische Beanspruchung, hohe Temperatur, geringe Reibung |
Stützringe: Platzierungsregeln und die Fehler, die sie zunichtemachen
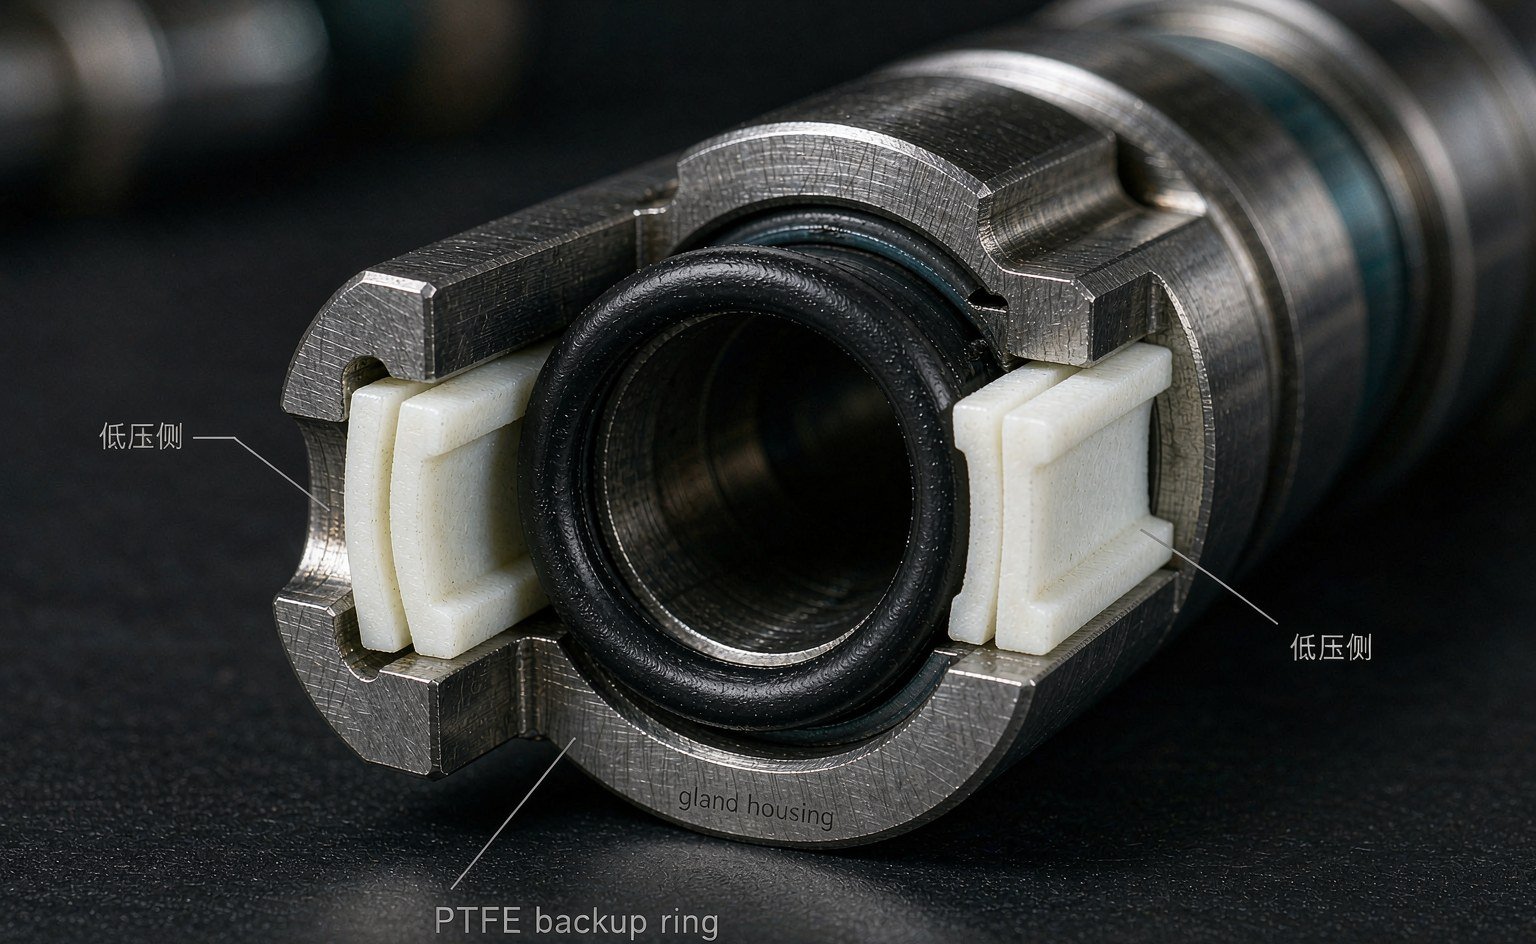
Ein Stützring ist eine starre Scheibe – PTFE, Nylon, PEEK oder hartes Polyurethan –, die in der Nut auf der Niederdruckseite des O-Rings sitzt und den Extrusionsspalt verschließt, sodass das Elastomer keinen Ausweichweg hat. Entscheidend sind ausschließlich die Positionen. Bei einfachwirkendem Druck gehört ein Ring auf die Niederdruckseite, also die dem Druck abgewandte Seite: die falsche Seite platziert den Ring dort, wo er nichts bewirkt, während der O-Ring auf der ungeschützten Seite nagt. Doppeltwirkende Positionen erhalten Ringe auf beiden Seiten. Die Ringe müssen schräg geschnitten oder geschlitzt sein, damit sie um eine Welle montiert werden können, ohne den O-Ring darüber zu dehnen, und sie müssen einen kleinen Umfangsspalt für die Wärmeausdehnung lassen – ein PTFE-Ring ohne Spiel klemmt und belastet den O-Ring ungleichmäßig.
Drei Montagefehler machen die Hardware zunichte, für die Sie bezahlt haben. Rückwärts eingebaute Ringe (Fase zur Dichtung hin statt von ihr weg) können die O-Ring-Kante einschneiden, die sie schützen sollten. Ringe, die bei einer Feld-Neuabdichtung weggelassen werden, weil “es ohne sie auch gut zusammenging” – bis beim nächsten Zerlegen der angefressene O-Ring auffällt. Und Ringe aus dem falschen Material, die im Systemfluid quellen und ihren eigenen Dehnungsspalt verschließen; ein Nylonring in heißem wasserbasiertem Fluid verhält sich anders als in Mineralöl, daher bekommt das Ringmaterial dieselbe Verträglichkeitsprüfung wie die Dichtung.
Ein weiterer Konstruktionshinweis: Das Hinzufügen von Stützringen verbreitert die erforderliche Nut. Nuten, die von reinem O-Ring auf gestützten O-Ring umgestellt werden, müssen anhand der Nut-Tabellen des Lieferanten neu berechnet werden; wird die Baugruppe in die alte Nut gezwungen, wird sie überfüllt und erzeugt einen anderen Fehler – Abscheren der Mischung an der Trennfuge –, der fälschlich als Materialproblem diagnostiziert wird. Unser Sortiment an Stützringen und Unterlegscheiben deckt die gängigen Größen in PTFE, Nylon und härteren Mischungen ab, und die Neuberechnung der Nutbreite ist das Erste, was wir prüfen, wenn eine umgestellte Nut eines Kunden auszufallen beginnt.
Wenn der O-Ring das falsche Profil hat: T-Dichtungen und Formdichtungen
Oberhalb der Spaltkontrollfähigkeit eines gestützten O-Rings ändert sich die Profilfamilie statt der Mischung. T-Dichtungen – ein T-förmiger Elastomerkern, flankiert von zwei starren Stützringen – bringen die Extrusionssicherung direkt ins Profil. Die Ringe tragen die volle Drucklast und können nicht verrutschen, wodurch eine T-Dichtung bei gleichem Druck Spalte weit über die O-Ring-Grenzen hinaus überbrücken kann. Sie sind die Standardlösung bei Hochdruck-Ventilschaften, Bohrlochkopf-Ausrüstung und Pressen, bei denen die Spiele durch Verschleiß statt durch Bearbeitung bestimmt werden.
Für Stangen- und Kolbenbetrieb mit Hin- und Herbewegung bei 200–400 bar schlagen spezielle Polyurethan-Hydraulikprofile (mit eigener Druckstützgeometrie) jede O-Ring-Anordnung sowohl bei Lebensdauer als auch bei Reibung. Der Preis dafür ist die Gehäusestandardisierung: O-Ringe und T-Dichtungen passen in ISO- und AS568-Nuten, die jede Zylinderwerkstatt fertigen kann, während spezielle PU-Profile Sie an bestimmte Gehäusestandards binden – bei Neukonstruktionen meist der richtige Kompromiss, bei Reparaturen der falsche. Wo eine Reparatur in eine vorhandene bearbeitete Nut passen muss, decken unsere Kolbendichtung und Stangendichtungs-Sortimente die Standard-Gehäusefamilien ab, und die Kategorie für kombinierte Stangen-/Kolbendichtungen listet die Profile auf, die beide Positionen in einem gemeinsamen Gehäuse bedienen.
Eine Extrusionsleckage am ausgefallenen Teil diagnostizieren
Die ausgefallene Dichtung liefert ihren eigenen Befund. Die folgenden Signaturen trennen Extrusion bei einem einzigen Zerlegen von den anderen Ursachen für Hochdruckleckagen.
| Signatur an der ausgefallenen Dichtung | Ursache | Korrekte Abhilfe |
|---|---|---|
| Sägezahnartige Ausbrüche an der druckabgewandten Hinterkante | Extrusionsspalt zu groß für Druck/Härte | Spalt verringern, Stützring hinzufügen oder neu positionieren, Härte erhöhen |
| Fehlendes Stück an der Hinterkante, scharfe Bruchflächen | Extrusion bis zum Ausfall fortgeschritten; Spitzendruckereignisse prüfen | Wie oben, plus Prüfung auf Spitzendruck (Spitzen, Kaltstarts) |
| Einseitiger Verschleiß, gegenüberliegende Seite intakt | Lager-/Führungsverschleiß oder Fehlausrichtung – Dichtung trägt Seitenlasten | Verschleißringe/Lager ersetzen; Konzentrizität der Nut prüfen |
| Gleichmäßiger Verschleiß, polierte Gegenfläche, kurze Lebensdauer | Oberflächengüte oder Härte der Gegenfläche beeinträchtigt | Gegenfläche nachbearbeiten oder mit Buchse versehen; ein Dichtungswechsel hilft nicht |
| Weiche, gequollene Dichtung, Schaden folgt der Quellung | Fluidunverträglichkeit hat die Dichtung in einen festen Spalt hinein vergrößert | Mischung an das tatsächliche Fluid anpassen, einschließlich Nachfüllfluids |
| Bruch an der Trennfuge, Nut sichtbar überfüllt | Stützringe hinzugefügt, ohne die Nut zu verbreitern | Nutbreite gemäß Lieferantentabellen neu berechnen |
Die vielleicht nützlichste Angewohnheit: Fotografieren Sie die Dichtung vor dem Ausbau an ihrem Einbauort und notieren Sie, auf welcher Seite der Schaden liegt. “Extrusions”-Schäden auf der Druckseite statt an der Hinterkante bedeuten, dass die Diagnose gar nicht Extrusion ist – es ist Rückdruck-Schaden, und die Abhilfe ist eine doppelte Stützung oder ein druckausgeglichenes Profil, nicht engere Spalte.
Fachliche Referenzen für Spalttabellen und Drucknennwerte sind unter anderem die Händlerkataloge bei CNL Seals, die von Dichtungsherstellern wie Trelleborg, veröffentlichten Mischungs- und Profildatenbanken sowie der allgemeine Fluidtechnik-Hintergrund bei The Engineering ToolBox.
FAQ
Ab welchem Druck braucht ein O-Ring tatsächlich einen Stützring? Die ehrliche Antwort hängt vom Spalt ab und ist keine einzelne Zahl. Als Faustregel gilt: Mischungen mit 70 Shore A beginnen bei realistischen Spalten ab etwa 50–100 bar Schutz zu benötigen, 90 Shore A ab etwa 100–200 bar, und oberhalb von 200 bar sollte man auf den druckbeaufschlagten Seiten grundsätzlich Stützringe annehmen. Wenn Ihr gemessener maximaler Spalt bei Betriebstemperatur den Tabellenwert für Ihre Härte und Ihren Druck übersteigt, kommt der Ring unabhängig von der Druckzahl hinein.
Kann ich einfach einen härteren O-Ring statt Stützringen verwenden? Manchmal, bei mäßigen Drücken. Der Wechsel von 70 auf 90 Shore A verdoppelt bei gleichem Druck in etwa den zulässigen Spalt und ist die günstigste Lösung, wenn der Spalt grenzwertig ist. Aber die Härte lässt sich nicht weit skalieren: Oberhalb von 200 bar benötigen selbst 90-Shore-A-Mischungen Spaltwerte, die die meisten Baugruppen ohne Stützring nicht einhalten können, und die härtere Mischung kostet Sie Reibungs- und Tieftemperaturleistung.
Auf welche Seite gehört der Stützring? Auf die Niederdruckseite – dem Druck entgegengesetzt –, wo sich der O-Ring sonst in den Spalt hinein verformen würde. Bei einfachwirkenden Nuten ist das ein Ring; bei doppeltwirkenden Nuten ein Ring pro Seite. Wenn beim Zerlegen Extrusionsschäden auf der Seite gefunden werden, die Sie für geschützt hielten, war der Ring auf der falschen Seite oder die Druckrichtung wich von der Zeichnung ab.
Warum leckt die Dichtung erst, nachdem das System warm geworden ist? Zwei Gründe summieren sich. Die diametralen Spiele wachsen, wenn sich das Gehäuse relativ zur Umgebung der Dichtung erwärmt, wodurch sich der effektive Extrusionsspalt verbreitert; und die Mischung erweicht, was ihren Extrusionswiderstand genau in dem Moment senkt, in dem der Spalt gewachsen ist. Ein Zylinder, der kalt dicht ist und warm schwitzt, zeigt Ihnen ein Spalt-und-Temperatur-Problem – messen Sie die Kaltspiele, addieren Sie das thermische Wachstum und prüfen Sie das Ergebnis bei Betriebstemperatur gegen die Spalttabelle.
Sind Druckspitzen relevant, wenn der mittlere Druck deutlich unter dem Grenzwert liegt? Ja – Extrusionsschäden summieren sich pro Zyklus, nicht pro Stunde. Ein System, das einmal pro Zyklus auf 250 bar spitzt bei einem Mittelwert von 120 bar, schädigt eine grenzwertige Dichtung genauso wie ein kontinuierlicher Betrieb bei 250 bar, nur über mehr Zyklen verteilt. Legen Sie Spalte und Hardware für die Spitze aus und zählen Sie die Zyklen, wenn Sie die Lebensdauer abschätzen.
Spalt, Ring und Profil – gemeinsam gelöst
Extrusion ist ein Systemversagen, deshalb kommen die Teile, die wir dafür anbieten, als Satz: Stützringe aus gefülltem PTFE und kohlenstoffgefülltem PEEK, T-Dichtungen und Formdichtungen, wo das O-Ring-Profil die falsche Antwort ist, sowie die darunterliegenden O-Ringe oder U-Manschetten aus NBR, PU und FKM – bearbeitet oder gespritzt auf die Nut, die Sie haben, statt auf eine nominelle Reihe.
Die Zahl, die das Angebot entscheidet, ist der Spalt: das diametrale Spiel bei Temperatur, nicht bei 20 °C. Wir fragen danach, ebenso nach Druckstößen und Lastspielzahl, und schlagen dann Ringhärte, Anzahl der Ringe und den Eckradius vor, der das Elastomer in den Spalt fließen lässt, ohne dass es abgeschert wird. Wo die Konstruktion nicht geändert werden kann, muss die Dichtung geändert werden, und wir sagen Ihnen, welcher Weg günstiger ist.
Senden Sie das ausgefallene Teil, die Nutabmessungen und den Druckverlauf an sales@bosssealing.com, und Sie erhalten eine Diagnose in denselben Begriffen, die dieser Artikel verwendet, plus einen vorgeschlagenen Dichtungssatz, Preis und Lieferzeit. In der Regel innerhalb von 24 Stunden; die technische Prüfung ist kostenlos, auch über die Kontaktformular .