
高圧油圧の漏れは、その原因をほとんど明かしてくれない。 シリンダーは、受入検査で100%合格したシールから滲み出し、交換品も同じ挙動を示し、サプライヤーはハードウェアに潜む故障、すなわち押出しギャップの責任を負わされる。およそ100 barを超えると、シールと対向面の間のすき間がシール寿命を決める設計変数となる——材料ブランドよりも、硬度よりも、価格よりも先に。本記事では押出しのメカニズムを解説し、設計時に考慮すべきギャップと圧力の数値を示し、高圧シールを漏れ報告から遠ざけるバックアップリングとプロファイルの選択について説明する。
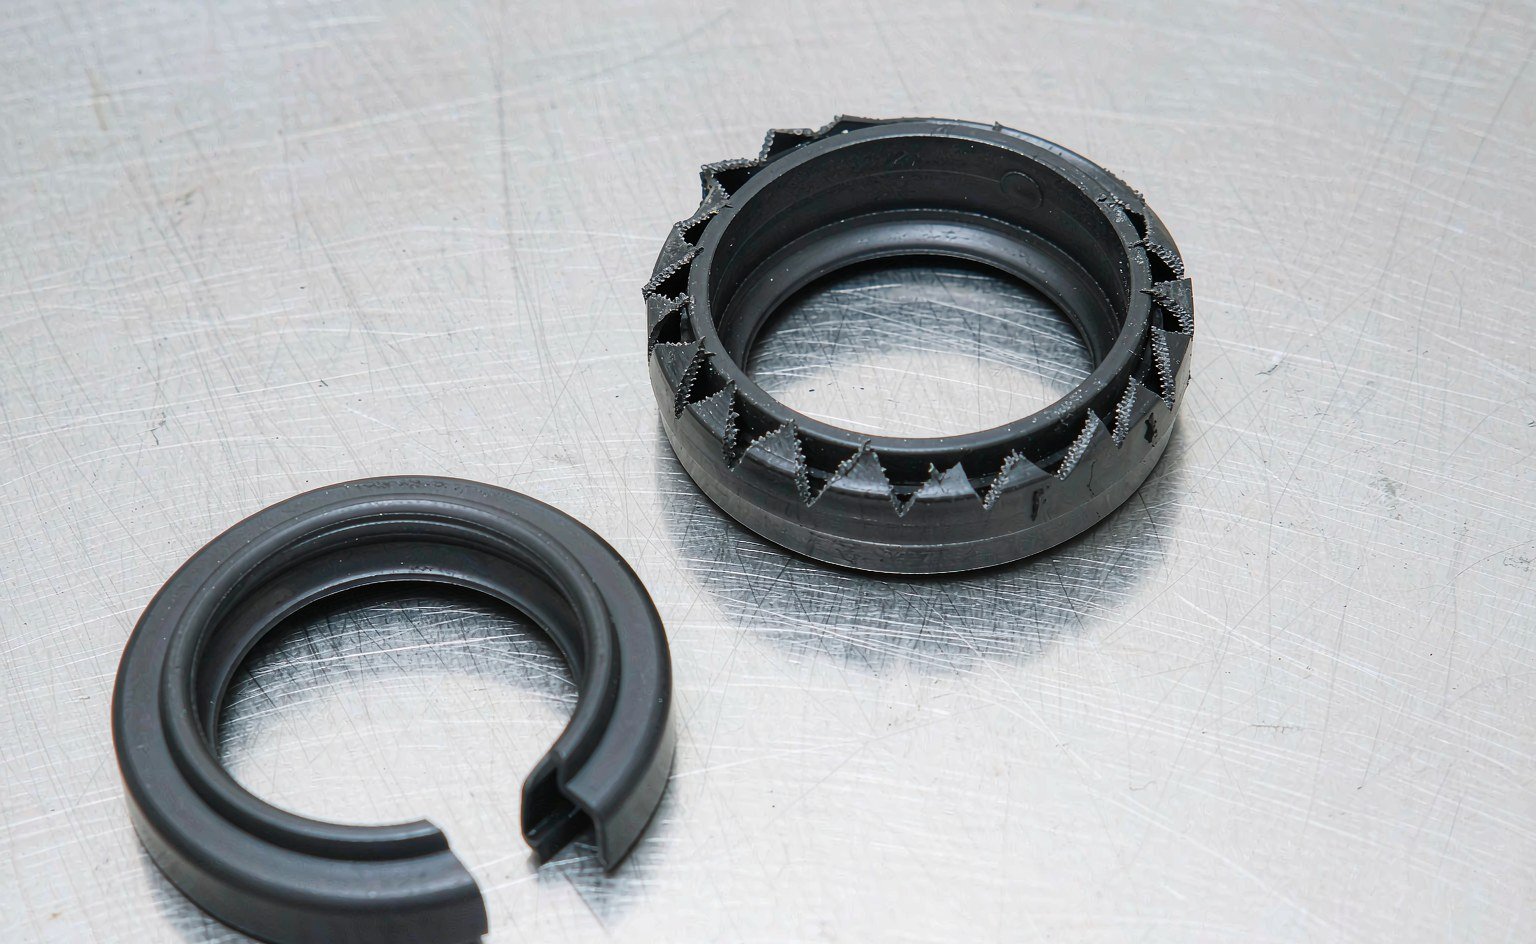
メカニズム:圧力がシールを押出し摩耗片に変える仕組み
圧力下のOリングやリップシールは、非常に粘性の高い流体のように振る舞う。圧力はエラストマーを逃げ道がある方向へ押しやるが、通常のグランドにおける唯一の逃げ道は、ピストンとボアの間、またはロッドとグランドの間の半径方向すき間ギャップである。持続的な圧力下でシールの後縁がそのギャップへ変形し、圧力のサイクリング下では縁が繰り返しギャップへ押し込まれ、引き戻される。その結果がかじり取り(ニブリング)であり、シールの低圧側面に沿って小さな裂け目が鋸歯状に並び、各サイクルで材料が薄片となって削り取られる。
かじり取りは累積的で、自己加速的である。削り取られた薄片ごとに実効ギャップがわずかに拡大し、次のサイクルでシールがより深く変形できるようになる。放置すれば、損傷は表面の裂け目からシール後縁の大きな塊の欠落へと進行し、その後まもなく漏れが発生する——150 barで何ヶ月も問題なく稼働していたシールが、押出し損傷が定着すると数百回の圧力サイクルで最初の滲みから目視可能なバイパスへと至ることがある。
押出しは材料強度の現象であるため、温度と圧力は相互に作用する。シールコンパウンドは加熱されると軟化する。90 Shore Aのポリウレタンが40 °Cで難なく耐える同じギャップが、コンパウンドの弾性率が低下した100 °Cでは故障要因となる。だからこそ、データシートの圧力定格を超えていないにもかかわらず、押出し故障は高温環境で高デューティサイクル作業を行うシリンダー——鋳造補機、炉の近くのプレス機、夏場の移動機械——に集中するのである。
ギャップは公差の偶然ではなく設計変数である
押出しギャップとはシールが到達できる距離であり、直径すき間、シール圧縮、軸受摩耗、たわみによって決まる——単なる公称加工寸法ではない。設計上重要な数値は、運転条件下での最大ギャップである。すなわち、ボアを最大公差+軸受摩耗許容分、ロッドまたはピストンを最小とし、圧力側を正しく選んだ値である。広く用いられているものを含む公表されたグランド指針 Oリング溝設計表, は、コンパウンド硬度と圧力別の最大許容ギャップを示している。要約版を以下に示す。
| システム圧力 | 推奨硬度 | 最大半径方向押出しギャップ(片側) | バックアップリングの要否 |
|---|---|---|---|
| ≤ 50 bar(5 MPa) | 70 Shore A | ≤ 0.15 mm | 不要 |
| 50~100 bar(5~10 MPa) | 70~90 Shore A | ≤ 0.10 mm | 静的用途では任意、高頻度の動的用途では推奨 |
| 100~200 bar(10~20 MPa) | 90 ショアA | ≤ 0.08 mm | 低圧側に1本(単動式) |
| > 200 bar(20 MPa) | 90~95 Shore Aまたはポリウレタン | ≤ 0.05 mm | 複動位置では両側 |
表は、パンフレットに記載されたポンプのリリーフ設定値ではなく、シール位置でシステムが実際に受ける圧力に対して読むこと。圧力スパイクも考慮に入れる。閉じ込められた管路、負荷のかかったシリンダーに対する低温始動、あるいは再生回路の切り替えは、1サイクルあたりほんの一瞬だけシールをピーク圧力にさらす——損傷メカニズムは時間あたりではなくサイクルあたりであるため、かじり取りを引き起こすには十分である。ピークに対して仕様を定め、サイクル数を数えよ。
軟質コンパウンドや薄い断面では、ギャップ限界はさらに厳しくなる。210 barにおける70 Shore AのNBR Oリングは、断面に応じておよそ0.03 mm未満のギャップを必要とする——実際の組立品でこれを維持できるものはほとんどない——まさにそれがバックアップリングが存在する理由である。同じOリングでも圧力側にバックアップリングを備えれば、数倍大きなギャップを橋渡しできる。リングがギャップへの経路を物理的に遮断するからである。
コンパウンドの選択:硬度が第一の防衛線、化学的性質が第二
どのシールファミリーにおいても、硬度が高いほど押出し抵抗が得られる。コンパウンドがギャップへの初期変形に抵抗するからである。90 Shore AのNBRやFKMが存在する理由、そして高圧油圧用リップシールがほぼ例外なく90 Shore A以上のポリウレタンである理由もそこにある——PUの硬度、引裂強度、耐摩耗性の組み合わせが、移動機械や産業用シリンダーにおいて150 bar超のロッドシールおよびピストンシールの標準材料となっている。
しかし硬度はギャップ管理の代替にはならず、コストも伴う。硬いコンパウンドは粗い表面でのシール性に乏しく、摩擦が高く、低温での柔軟性を失う。正しい順序は次のとおりである。まず設計によってギャップを管理し、ギャップを詰められない箇所にはバックアップリングを追加し、コンパウンドは流体、温度、摩耗環境に合わせて選定する——これらを確定した上で、押出し抵抗のレバーとして硬度を用いる。 Hallite のようなサプライヤーは、自社プロファイルの圧力対ギャップ限界を公表している。成形シールを指定する際は、汎用のOリング表ではなくプロファイル固有のデータを用いること。リップ形状は圧力が後縁に負荷をかける方法を変えるからである。
| 配合 | 代表的な硬度 | 押出し抵抗 | 適合する用途 |
|---|---|---|---|
| NBR | 70~90 Shore A | 90 Aでは中程度、150 bar超で70 Aは不良 | バックアップリング併用で約150 barまでの一般油圧 |
| HNBR | 70~90 Shore A | NBRと同程度だが耐熱性と添加剤耐性に優れる | 高温油圧回路、添加剤の多い流体 |
| ポリウレタン(AU) | 90~95 Shore A | 優秀——高圧油圧の標準 | ロッドシールおよびピストンシール、200~400 bar用途 |
| FKM | 75~90 Shore A | 高硬度では良好、それ以外では温度制約あり | 高温で化学的に過酷な油圧媒体 |
| バックアップ付きPTFE | 該当なし(充填グレード) | 耐押出しハードウェア併用で優秀 | 化学薬品用途、高温、低摩擦 |
バックアップリング:配置のルールとその効果を打ち消す誤り
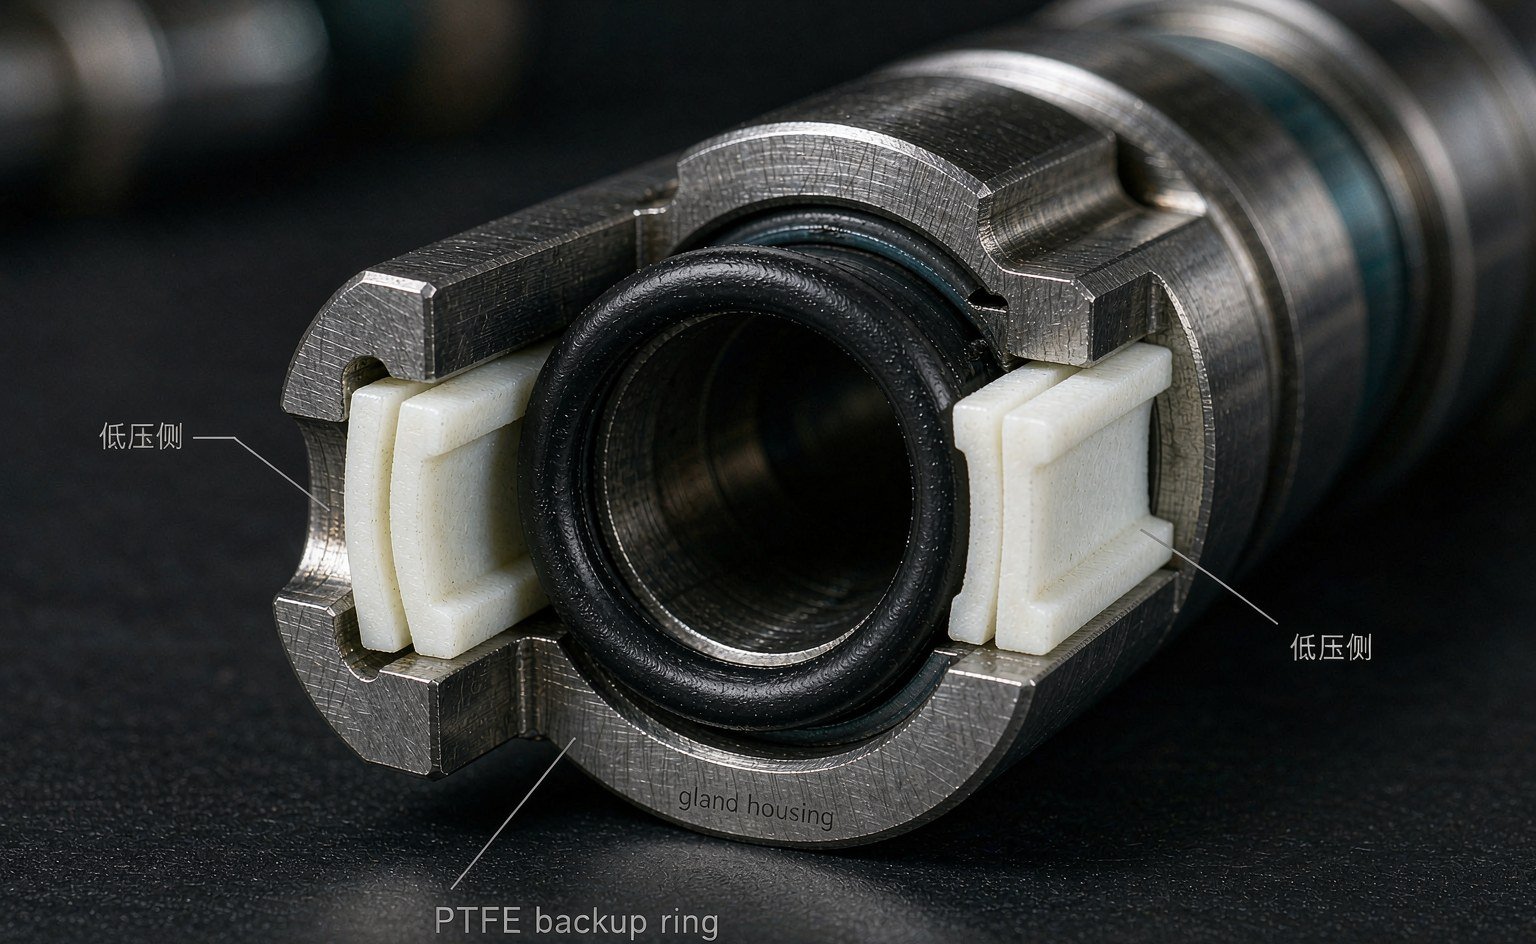
バックアップリングは、PTFE、ナイロン、PEEK、または硬質ポリウレタン製の剛性ワッシャーで、Oリングの低圧側のグランドに装着され、押し出しギャップを塞いでエラストマーが逃げ場をなくすものです。重要なルールはすべて位置に関するものです。単動圧力では低圧側、つまり圧力とは反対側に1つのリングを配置します。側を間違えると、リングが何の役にも立たない場所に置かれ、Oリングが保護されていない側でかじられることになります。複動の位置では両側にリングを配置します。リングは、Oリングの上を伸ばすことなくシャフトの周りに取り付けられるよう、スカーフカットまたは分割されている必要があり、熱膨張のための小さな円周方向の隙間を残さなければなりません。クリアランスなしで取り付けられたPTFEリングは固着し、Oリングに不均一な負荷をかけます。
3つの取り付けミスは、せっかく購入したハードウェアを台無しにします。リングを逆向きに取り付けると(面取り面がシールから離れるのではなくシールの方を向く)、保護するはずだったOリングのエッジを切ってしまうことがあります。現場での再シール時に「リングなしでも問題なく組み上がった」という理由でリングを省略すると、次回の分解時にOリングがかじられているのが見つかります。そして、システム流体中で膨潤して自身の膨張隙間を塞いでしまう誤った材質のリングです。温水系流体中のナイロンリングは鉱物油中とは異なる挙動を示すため、リング材質にもシールと同じ適合性チェックが必要です。
さらに設計上の注意点が1つあります。バックアップリングを追加すると、必要なグランドが広くなります。プレーンなOリング用からバックアップ付きOリング用に変更された溝は、サプライヤーのグランド表に照らして幅を再計算する必要があります。古い溝に無理に組み込むと溝が過充填され、別の故障、つまりパーティングラインでのコンパウンドのせん断が発生し、これが材質の問題と誤診されます。当社の バックアップリングとワッシャーのラインナップ は、PTFE、ナイロン、より硬質なコンパウンドの一般的なサイズを網羅しており、お客様の変更されたグランドが故障し始めた際に最初に確認するのが、このグランド幅の再計算です。
Oリングのプロファイルが不適切な場合:Tシールと成形シール
バックアップ付きOリングのギャップ制御能力を超えると、コンパウンドではなくプロファイルファミリーが変わります。Tシールは、T字型のエラストマーコアの両側を2つの剛性バックアップリングが挟む構造で、耐押し出しハードウェアをプロファイル自体に組み込んでいます。リングは全圧力荷重を受け、ずれることがないため、Tシールは同じ圧力でOリングの限界をはるかに超えるギャップを橋渡しできます。高圧バルブステム、坑口装置、プレスなど、クリアランスが加工ではなく摩耗によって決まる用途での標準的な答えです。
200~400 barでの往復動ロッドおよびピストン用途では、専用のポリウレタン油圧プロファイル(独自の圧力支持形状を持つ)が、寿命と摩擦の両面で通常あらゆるOリング構成を上回ります。その代償はハウジングの標準化です。OリングとTシールは、どのシリンダー工場でも加工できるISOおよびAS568グランドに適合しますが、専用PUプロファイルは特定のハウジング規格に縛られます。新規設計では正しい選択であり、修理では誤った選択となるのが通常です。修理で既存の加工済みグランドに適合させる必要がある場合、当社の ピストンシール および ロッドシールのラインナップ は標準的なハウジングファミリーを網羅しており、 ロッド/ピストン複合カテゴリー には共通ハウジングで両方の位置に対応するプロファイルが掲載されています。
故障部品から押し出し漏れを診断する
故障したシールは自ら報告書を携えています。以下のシグネチャは、1回の分解で押し出しと他の高圧漏れ原因を区別するものです。
| 故障シールのシグネチャ | 原因 | 正しい修正方法 |
|---|---|---|
| 低圧側の後縁に鋸歯状のかじり | 圧力/硬度に対して押し出しギャップが大きすぎる | ギャップを締める、バックアップリングを追加または位置変更、硬度を上げる |
| 後縁の欠け、鋭い破断面 | 押し出しが進行して破壊に至った;ピーク圧力イベントを確認 | 上記に加え、ピーク圧力の監査(スパイク、コールドスタート) |
| 片側摩耗、反対側は無傷 | ベアリング摩耗または芯ずれ — シールが側方荷重を受けている | ウェアリング/ベアリングを交換;グランドの同心度を確認 |
| 均一摩耗、相手面は鏡面、短寿命 | 相手面の仕上げまたは硬度が劣化 | 相手面を再加工またはスリーブ;シール交換では解決しない |
| 柔らかく膨潤したシール、膨潤に続いて損傷 | 流体不適合によりシールが膨張し固定ギャップに押し込まれた | 実際の流体(補充流体を含む)に合わせてコンパウンドを変更 |
| パーティングラインでの破断、グランドが明らかに過充填 | 溝を広げずにバックアップリングを追加 | サプライヤー表に従ってグランド幅を再計算 |
最も有用な習慣は1つです。取り外す前にシールを所定の位置のまま撮影し、損傷がどちら側にあるかを記録することです。後縁ではなく圧力側に「押し出し」損傷がある場合、診断は押し出しではまったくありません。それは逆圧損傷であり、修正方法はギャップを締めることではなく、ダブルバックアップまたは圧力バランス型プロファイルです。
ギャップ表と圧力定格に関する参考資料には、以下のディストリビューターカタログがあります: CNL Seals、シールメーカーが公開しているコンパウンドおよびプロファイルのデータライブラリ( Trelleborg, など)、そして一般的な流体動力の背景情報は The Engineering ToolBox.
よくある質問
Oリングに実際にバックアップリングが必要になるのはどの圧力からですか? 正直な答えは、単一の数値ではなくギャップに依存します。実用的な目安として、70ショアAのコンパウンドは現実的なギャップで約50~100 bar、90ショアAは約100~200 barで保護が必要になり始め、200 barを超える場合は圧力を受ける側にバックアップリングがあると想定すべきです。動作温度での実測最大ギャップが、硬度と圧力に対応する表の値を超える場合、圧力の数値にかかわらずリングを装着します。
バックアップリングの代わりに、より硬いOリングを使うだけではだめですか? 中程度の圧力では、場合によっては可能です。70から90ショアAに上げると、同じ圧力での許容ギャップはほぼ2倍になり、ギャップが限界的な場合には最も安価な修正方法です。しかし硬度には限界があります。200 barを超えると、90ショアAのコンパウンドでもバックアップリングなしではほとんどのアセンブリが維持できないギャップ値が必要になり、硬いコンパウンドは摩擦と低温性能の面でコストがかかります。
バックアップリングはどちら側に装着しますか? 低圧側、つまり圧力とは反対側で、Oリングがそうでなければギャップに変形してしまう側です。単動溝では1つのリング、複動溝では片側に1つずつです。保護されていると思っていた側に押し出し損傷が見つかった場合、リングが間違った側にあったか、圧力方向が図面と異なっていたかのどちらかです。
システムが温まってから初めてシールが漏れるのはなぜですか? 2つの理由が重なります。ハウジングがシールの環境に対して熱膨張するにつれて直径方向のクリアランスが大きくなり、実効的な押し出しギャップが広がります。そしてコンパウンドが軟化し、まさにギャップが広がった瞬間に耐押し出し性が低下します。冷間ではシールし、高温では滲むシリンダーは、ギャップと温度の問題を示しています。冷間時のクリアランスを測定し、熱膨張を加え、その結果を動作温度でのギャップ表と照合してください。
平均圧力が制限をはるかに下回っていても、圧力スパイクは問題になりますか? はい — 押し出し損傷は時間ではなくサイクルごとに蓄積します。1サイクルに1回250 barまでスパイクし平均120 barで運転するシステムは、限界ぎりぎりのシールに対して、連続250 barで使用した場合とまったく同じ損傷を与えます。ただそれがより多くのサイクルに分散されるだけです。すき間とハードウェアはピーク圧を基準に指定し、寿命を見積もる際にはサイクル数を数えてください。
すき間・リング・プロファイルを一体で解決
押し出しはシステムの故障であるため、当社がこれに対して見積もる部品は一式で提供されます。充填PTFEおよびカーボン充填PEEKのバックアップリング、Oリングプロファイルが適切でない箇所にはTシールや異形シール、そしてその下に配置するNBR、PU、FKMのOリングまたはUカップ — いずれも公称シリーズではなく、お客様の実際のグランドに合わせて機械加工または成形します。
見積もりを左右する数値はすき間です。20 °Cではなく、温度下での直径すき間です。これに加えて圧力スパイクとサイクル数を伺ったうえで、リング硬度、リング数、そしてエラストマーが切断されることなくすき間へ流れ込めるコーナー半径を提案します。ハードウェアを変更できない場合はシール側を変えるしかなく、どちらの方法が安価かをお伝えします。
破損した部品、溝寸法、圧力トレースを以下までお送りください: sales@bosssealing.com。本記事と同じ観点での診断に加え、提案する積層構成、価格、納期をお返しします。通常24時間以内です。エンジニアリングレビューは無償で、以下からも承ります: お問い合わせフォーム 。