
我們每個月聽到最貴的密封件更換個案,唔係漏油嗰個,而係有技師用硬化撬針撬起卡死嘅活塞桿密封件,一滑手,就喺溝槽側面刮出一道 0.3 毫米深嘅坑。新密封件裝咗入去,油缸重新組裝好,結果第一個壓力循環就漏油。個溝槽報廢,維修變成要換新嘅壓蓋螺母。
更換油缸密封件喺機械上簡單,但一啲都唔容許出錯。幾乎所有翻修後嘅提早失效,都追溯到以下五個原因之一:溝槽受損、唇邊被割傷、內部殘留污染物、密封件裝反,或者組裝時俾活塞桿刮過密封件。呢啲問題,單靠睇完成品油缸嘅外觀係檢查唔到嘅。
以下係我哋推薦俾維修工場嘅程序,按實際工序次序排列,並附上喺油缸裝返上機器之前,可以捉到上述五個問題嘅檢查步驟。
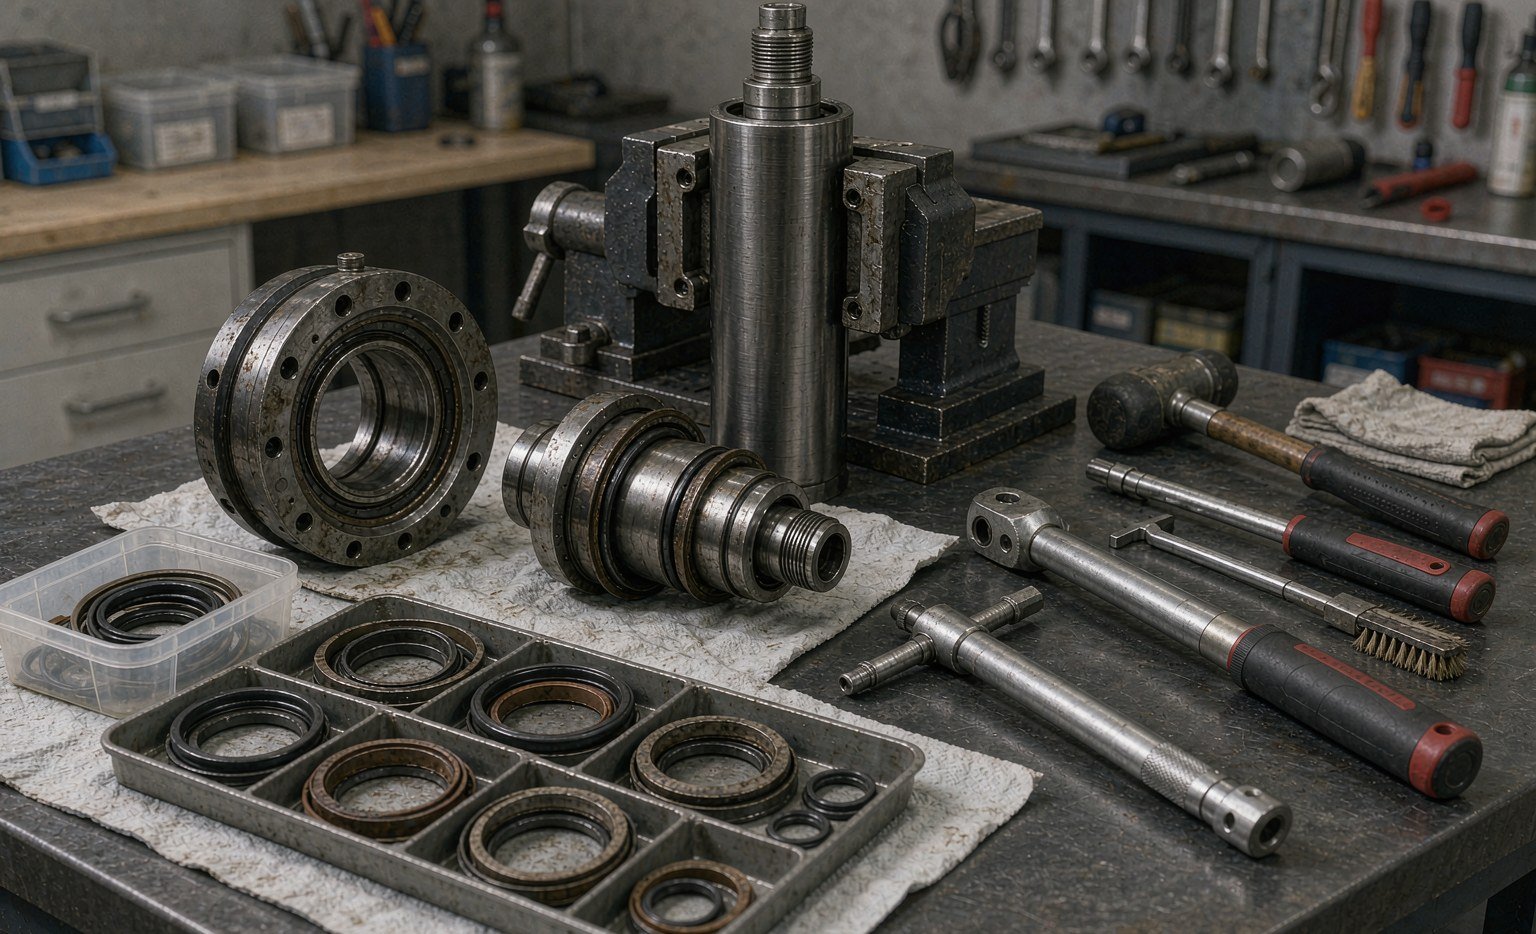
打開之前:五分鐘診斷
只有當漏油係密封件造成,翻修先至係正確嘅解決方法。三個快速檢查可以區分唔同情況:
- 油喺邊度出現? 喺壓蓋位置、而且只喺活塞桿一側出現,就指向活塞桿密封件或刮塵環。油喺油口或焊縫位置出現,就指向其他地方。只喺負載下先出現嘅油,指向壓力相關嘅密封件故障,而唔係靜態故障。
- 油缸會唔會漂移? 將活塞桿伸出並封鎖油路,喺活塞桿上做記號並計時量度移動。冇外部漏油但出現漂移,就係活塞密封件內洩,即係話無論壓蓋睇落有冇問題,缸筒都要拆開。
- 鍍鉻層睇落點樣? 用指甲沿住活塞桿、喺刮塵環行程範圍內刮過。凹坑、刮痕同剝落嘅鍍鉻層會喺幾星期內破壞新密封件。如果鍍鉻層受損,工程就包括重新電鍍或更換活塞桿,而唔止係換密封件。
將答案連同機器運行時數一齊記錄低。翻修後 1,200 小時就失效嘅油缸,同 12,000 小時先失效嘅油缸,係唔同嘅問題,而後者通常只係正常磨損。
拆解之前先做記錄
影相係呢項工程最便宜嘅保險。喺任何嘢移動之前,影低壓蓋、油口位置、活塞桿端同安裝位置。用漆線喺壓蓋螺母同缸筒上做記號,以便重新組裝時對照原本位置檢查扭力,並按密封件拆出嘅次序逐一編號。
次序比大部分人想像中更重要。緩衝密封件裝喺活塞桿密封件外側,或者支撐環裝喺壓力密封件錯誤嘅一側,會令油缸喺工作枱上保持到壓力,但喺實際使用中一小時內就失效。將舊零件按拆出次序放喺托盤上,並影低個托盤。
清潔之前先量度外殼。量度溝槽寬度、徑向深度,以及沿行程三個位置嘅孔徑,只需兩分鐘,就可以話你知替換零件可唔可以用標準件。油口端孔徑大咗 0.05 毫米,就係缸筒磨損,而唔係密封件問題,冇任何密封件可以補償到。
唔加熱、唔用蠻力拆解
壓蓋螺母同固定環要用正確工具拆:銷式扳手、鉤形扳手,或者原廠套筒。用喉鉗扭壓蓋螺母會留低毛刺,重新組裝時割傷新密封件,仲會磨圓平面,令下一個技師更難做。
加熱係另一個要避免嘅捷徑。用熱風槍喺低溫下小心加熱壓蓋,以鬆開螺紋鎖固劑係可以接受嘅,但用火槍燒已組裝嘅壓蓋,會焗壞入面嘅密封件,仲可能令溝槽變形。如果螺母扭唔郁,就用滲透油同時間,或者直接切走個螺母再換新。
千祈唔好將螺絲批揳入壓蓋同缸筒之間去「撬鬆」佢。咁樣就係溝槽被刮花、密封面被頂起毛刺嘅原因。如果壓蓋卡死,正確做法係用合適嘅拉拔器,或者用軟墊嘅壓床。
溝槽檢查:翻修成敗嘅關鍵
零件拆出、外殼清潔好之後,喺良好光線下用放大鏡檢查每一個密封面。以下缺陷,就係我哋調查嘅大部分重複失效個案嘅成因。
| 缺陷 | 成因 | 後果 | 維修 |
|---|---|---|---|
| 橫跨溝槽側面嘅軸向刮痕 | 用撬針或螺絲批撬起舊密封件 | 靜態面出現洩漏通道;安裝時割傷新密封件 | 深度少於 0.05 毫米就拋光處理,否則更換零件 |
| 溝槽邊緣有毛刺 | 螺紋修復、扳手滑脫、加工碎屑未清走 | 組裝時割傷密封件唇邊 | 用幼石去毛刺,然後驗證動態面嘅 Ra |
| 溝槽角位磨圓或撞崩 | 反覆用尖銳工具拆密封件 | 密封件無法就位;擠出間隙實際變大 | 更換壓蓋螺母或活塞;唔好用黏合劑堆焊修補 |
| 有明顯磨損台階嘅拋光帶 | 行程兩端嘅孔徑磨損 | 活塞密封件跟唔上;內洩同漂移 | 珩磨或更換缸筒;檢查圓度 |
| 溝槽內有腐蝕凹坑 | 油液受水污染、長時間閒置 | 靜態洩漏同密封件損壞 | 更換組件;凹坑無法可靠地拋光去除 |
| 活塞桿鍍鉻層剝落或出現凹坑 | 刮塵環失效、腐蝕性環境 | 會破壞每一個新活塞桿密封件 | 重新電鍍並研磨,或更換活塞桿 |
判斷的關鍵在於深度。用指甲能感覺到的刮痕,在動態面上通常太深,無法拋光去除,因為要磨掉足夠的材料來融合刮痕,會改變溝槽尺寸。在靜態面上,如果表面仍符合 Ra 目標,淺層融合是可以接受的。如有疑問,就更換零件;壓蓋螺母的成本低於第二次大修及其相關停機時間。
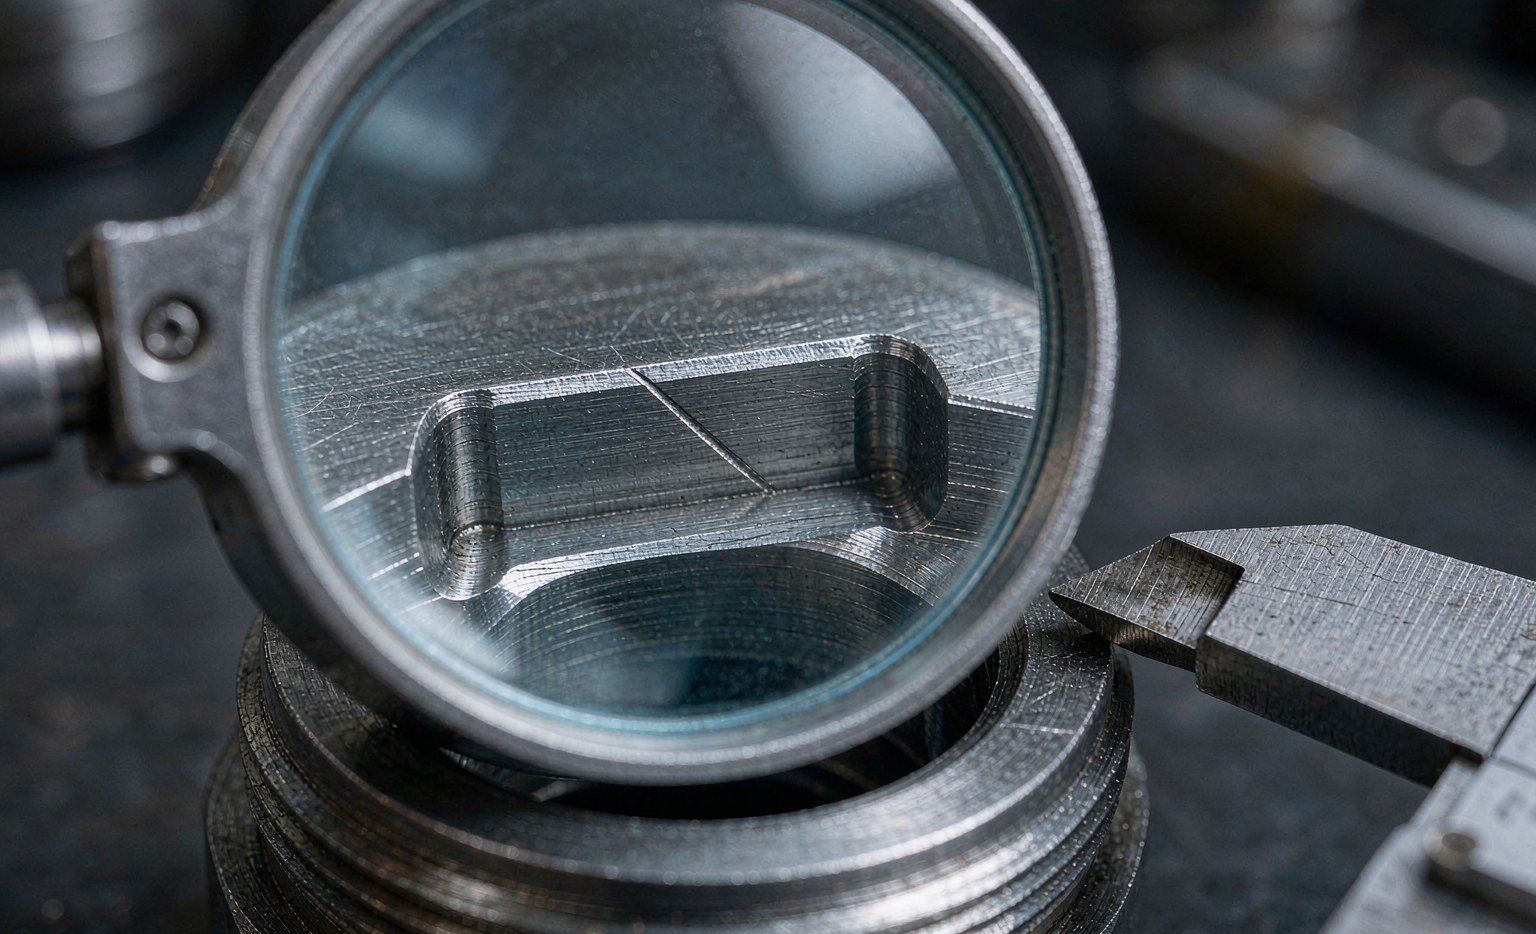
外殼的表面光潔度目標來自定義溝槽的同一套標準。動態面 Ra ≤ 0.4 µm,材料比率 50 至 80%;靜態面 Ra ≤ 1.6 µm;溝槽側面 Ra ≤ 3.5 µm。溝槽測得 0.2 µm Ra 但表面呈現撕裂、剝落,仍會磨損唇邊,因為平台太小,無法承載負荷。
清潔是維修的一部分,而非細節
大修會引入污染物:空氣中的灰塵、抹布上的棉絮、清理螺紋產生的金屬、缸筒內的舊油殘留。留在內部的每個顆粒都會在第一次行程中經過新密封件。這就是為什麼工作結束時的沖洗和更換濾芯不是可選項,以及為什麼工作台本身也很重要。
| 物品 | 目標 | 為何在此重要 |
|---|---|---|
| 維修後的流體清潔度 | ISO 4406 18/16/13 或更佳 | 標準液壓系統;顆粒計數高於此值會縮短密封件壽命 |
| 流體清潔度,伺服或比例 | ISO 4406 16/14/11 或更佳 | 閥芯間隙僅數微米;淤積物會卡住閥門並磨損密封件 |
| 工作台表面 | 清潔、無棉絮的墊子 | 抹布會掉落纖維,嵌入潤滑脂和密封唇邊 |
| 清潔劑 | 專用零件清潔劑,完全乾燥 | 溶劑殘留會侵蝕彈性體並剝離潤滑油膜 |
| 缸筒內部 | 用清潔無棉絮布擦拭,以燈光檢查 | 珩磨殘留物和舊油漆膜積聚在行程兩端 |
不要使用一般車間管線的壓縮空氣來乾燥零件。沒有乾燥器的管線會將水和油霧直接送入溝槽。如果只能用空氣,請使用過濾噴嘴,然後用無棉絮布擦拭。
安裝密封件而不割傷唇邊
大多數安裝損壞發生在行程最後 10 mm。唇邊會卡在螺紋、鍵槽、卡環槽或尖銳倒角上,一小部分會折回或撕裂。密封件看起來仍像安裝好了。但它會洩漏。
- 覆蓋活塞桿上的每一處中斷。 用膠帶包住螺紋,使用錐形安裝套筒,或用墊片材料包住鍵槽。套筒應光滑、去毛刺並用系統流體潤滑。
- 用系統流體潤滑,不要用潤滑脂或矽噴劑。潤滑脂會困住顆粒,且與某些流體不相容;矽污染在油漆和塗料廠中是問題。
- 加熱僵硬的密封件。 聚氨酯在 50 至 60 °C 的溫水中更容易就位。PTFE 面密封件通常加熱至 80 至 100 °C 以軟化,便於拉伸套過活塞;使用水或烤箱,絕不用火焰,且絕不超過材料的極限。
- 不要拉伸超過輪廓允許的範圍。 套過活塞的 PTFE 環必須用定徑套筒重新定徑,或在溫度下讓其恢復。冷拉伸的 PU U 形圈會保持變形。
- 用鈍頭工具就位,絕不用螺絲刀。 塑料刮刀或邊緣圓潤的黃銅沖頭可將唇邊推入溝槽而不割傷。
- 裝上壓蓋前確認方向。 唇邊的壓力側朝向壓力。對於活塞桿密封,那是內側。對於單作用活塞密封,它朝向所密封的腔室。
如果安裝時唇邊折疊,取出密封件並裝新的。折疊後推回原位的唇邊會有永久變形線,並在低壓下洩漏,而這正是機器上最難診斷的情況。
重新組裝與扭矩
螺紋清潔、乾燥或按 OEM 規定精確潤滑——兩者對相同扭矩值產生非常不同的夾緊負荷。使用校準過的扳手。壓蓋螺母扭矩不是估算的地方:太小則靜態密封滲漏,太大則壓蓋使溝槽變形或螺紋屈服。
用倒角或錐形環引導活塞進入缸孔,並支撐活塞桿,使其重量不懸掛在新密封件上。對於長活塞桿,在重心處使用吊帶是標準做法。以角度進入壓蓋的活塞桿會在一側刮傷防塵圈和活塞桿密封,且從外部看不見損壞。
關閉前檢查活塞耐磨環。磨損的導向帶會使活塞傾斜,從而使一側的擠出間隙打開,另一側關閉。然後密封件因擠出而失效,即使在工作台上測量的間隙符合規格。
調試:找出故障的測試
| 步驟 | 方法 | 通過標準 |
|---|---|---|
| 排除空氣 | 在低壓下緩慢循環氣缸,回油管通向油箱 | 運動平穩,無抖動或海綿狀反應 |
| 低壓循環 | 在 20 至 30 bar 下進行 10 至 20 次全行程 | 壓蓋處無滲漏,無尖叫聲 |
| 保壓測試 | 在活塞口接油箱的情況下,於桿側保持額定壓力 5 分鐘 | 無外部洩漏,無可量測的漂移 |
| 負載保持 | 於行程中段保持負載 10 分鐘,量測活塞桿位移 | 漂移在 OEM 容許範圍內 |
| 沖洗及過濾 | 進行低壓沖洗,然後更換回油濾芯 | ISO 4406 取樣結果達到或低於目標值 |
| 溫度檢查 | 運行一個工作循環並量測壓蓋溫度 | 穩定,壓蓋處無局部熱點 |
通過保壓測試但未能通過負載保持測試的油缸,代表活塞密封有問題。兩項測試均通過,但運行一小時後出現滲漏的,則屬熱或表面光潔度問題。在低壓下即時洩漏的,通常是唇邊摺曲或割損,或密封件裝反了。
結論
更換密封件是一項講求清潔與檢查的工作,只是剛好涉及橡膠零件。零件便宜,人工不便宜,而故障模式幾乎全部源於施工的人,而非密封件本身。保護溝槽、保護唇邊、保持內部清潔,並在機器重新投入服務前進行測試。
重複維修率低的工場與重複維修率高的工場,差別在於兩個習慣:他們會在拆卸前為密封件疊層拍照,以及量度殼體而非單憑零件編號。兩者都只需幾分鐘,卻能捕捉到那些否則會在三個星期後以洩漏形式出現的錯誤。
我們將此項工作的消耗品集中存放,以免重建因缺少零件而停頓: 液壓密封套件及備用密封件 按油缸系列, 活塞桿密封 及 防塵圈 於相同的殼體系列中,以及 擋圈 用於間隙緊密的高壓工作。若溝槽已損壞,請提供尺寸及照片;配對壓蓋螺母比試圖打磨掉過深的刮痕更快。
關於同一主題的設計方面,Apple Rubber 的 密封設計指南 涵蓋溝槽幾何及安裝倒角, Balseal 記錄精密密封件的處理實務,而 Trelleborg 的 液壓密封頁面 提供各型材專屬的安裝說明。至於故障模式, Marco Rubber 的故障分析指南 是有用的交叉核對資料,而 KASTAS 刊載高壓活塞桿密封件的間隙限值,解釋了為何偏差 0.1 mm 的溝槽在 400 bar 下失效,但在 200 bar 下卻能保持。
Rebuilds That Do Not Repeat
Replacing a cylinder seal is a procedure before it is a part, and the parts we supply are the ones that survive a correct procedure: rod and piston seals in PU and PTFE compounds, wipers, guide rings, back-up rings and O-rings, in the sizes the housing was cut to. Kits ship bagged by position so the fitter is not matching profiles at the bench.
Where rebuilds repeat, the cause is usually in the gland rather than in the seal: a scored bore, a groove with a burr, a chamfer that cuts the lip on entry, or a clearance outside the limit for the pressure. We will read photographs of the groove and the failed seal, and say whether the replacement will hold or whether the hardware needs work first.
Send the cylinder drawing, photographs of the groove and the failed seal, and the operating pressure to sales@bosssealing.com, and we will come back with the seal set, the installation points that matter for this housing, price and lead time — normally within a day. Or use the 聯絡表格.