
オゾンクラックはモールド不良のように見えるが、実際にそうであることはほとんどない。倉庫の棚に18か月置かれていた黒いNBR製Oリングや、ブラシ付きDCモーターから300mm離れた包装機のドアのシールが戻ってきたとき、引張方向に対して直角に走る細かい亀裂の網目が見られる。加硫成形された時点では配合は正しかった。環境が化学的性質を変えたのだ。
以下では、そのメカニズム、工場内でオゾンが実際どこから発生するのか、耐えられる配合、サプライヤーとの議論に決着をつける試験、そしてコストの低い順に並べた5つの対策について述べる。
オゾンが引張されたエラストマーを攻撃する仕組み
オゾンは強い求電子剤であり、不飽和ゴムの炭素-炭素二重結合はまさにその標的である。反応は二重結合に付加して不安定なオゾニドを形成し、これがポリマー鎖を切断する。ここまでは表面から数マイクロメートルの深さで起こる。
第二の条件は機械的なものである。オゾンは不飽和ゴムを引張していなくても攻撃するが、切断された鎖は絡まったままで目に見える変化は現れない。数パーセントの引張ひずみを加えると、切断された鎖が引き離されて微視的な亀裂となる。亀裂の先端は応力を集中させ、新しいポリマーがより多くのオゾンに曝され、亀裂は断面を貫通して進展する。亀裂はひずみ軸に沿って開口するため、目に見える亀裂は常に引張方向に対して垂直に走る — この配向が、オゾン劣化を熱や薬品による攻撃と区別する現場での特徴である。
濃度は一般に考えられているほど重要ではない。屋外のバックグラウンドオゾンはおよそ1〜10 pphm(1億分の1単位)である。標準的な促進試験は50 pphmで行われ、汎用NBRをそのチャンバー内で20%ひずみに保持すると数週間で目に見える亀裂が生じる。ブラシ付きモーター、レーザープリンター、UV硬化ランプ、アーク溶接機は、少量の空気中で局所濃度を屋外バックグラウンドをはるかに超えて押し上げることがある。
通常の工場現場でオゾンはどこから発生するのか
オゾンは放電または短波長紫外線が酸素と出会う場所で発生する。生産設備における一般的な発生源は次のとおりである:
- ブラシ付きDCモーターおよび電動工具。 ブラシのアーク放電はオゾンを継続的に発生させる。濃度は距離とともに急速に低下するが、非密閉モーターから1メートル以内にあるシールは周囲レベルをはるかに超える量に曝される。
- レーザープリンターおよび複写機。 帯電工程のコロナワイヤーは、筐体内部における安定した低レベルの発生源である。
- UV硬化ランプおよび殺菌ランプ。 185 nmの出力は空気から直接オゾンを生成する。254 nmの殺菌線はより緩やかだが、長いデューティサイクルにわたって生成する。
- アーク溶接およびプラズマ切断。 局所的な発生が強く、通常は一時的で、保守作業中にシリンダーシールの近くで起こることが多い。
- 電気集塵機、イオナイザーブロワー、オゾン水処理。 意図的なオゾン生成であり、ゴム部品から隔壁一枚隔てただけの場所にあることもある。
実際的な帰結として、シールがリスクに曝されるのに屋外にある必要はない。屋内の包装設備でNBRのグランドシールが亀裂した事例を見てきたが、唯一の異常な特徴はブラシ付きモーターと、その周囲の空気を閉じ込める密閉筐体であった。
耐えられる配合と、耐えているように見えるだけの配合
飽和主鎖にはオゾンが付加する余地がない。EPDM、HNBR、FKM、シリコーン(VMQ)、FFKMはいずれも主鎖に二重結合を持たないため、添加剤ではなく構造によってオゾンに耐える。ポリクロロプレン(CR)は部分的に飽和しており中程度に位置する。天然ゴム、SBR、NBR、および大部分のポリウレタングレードは不飽和であり、保護パッケージに依存する。
| 配合 | 主鎖の二重結合 | 耐オゾン性 | コスト面の負担 |
|---|---|---|---|
| NR / SBR | あり | 不良 | ひずみ下で数週間以内に亀裂;屋内専用 |
| NBR(ニトリル) | あり | 不良 | 老化防止剤+ワックスの併用が必要;屋外露出やモーター近傍での使用には不向き |
| HNBR | 実質なし | 非常に良好 | NBRの2〜3倍の価格、耐油性を約150 °Cまで維持 |
| CR(ネオプレン) | 部分的 | 中程度 | NBRより良好だが、恒久的な屋外対応策にはならない |
| EPDM | なし | 優れている | 耐鉱物油性なし — ASTM Oil No. 1で50%以上の膨潤 |
| シリコーン(VMQ) | なし | 優れている | 引裂強度が低く、動的な油環境に弱く、透過性が高い |
| FKM | なし | 優れている | FFKMに次いで材料コストが高く、低温域が限られる |
| FFKM | なし | 優れている | NBRの10〜20倍の価格で化学的・熱的余裕 |
| 注型ポリウレタン | グレードによる | 中程度までに限定 | 耐摩耗性に優れるが、屋外露出シールの第一選択ではない |
主要シールメーカーの公表する耐オゾン性評価も同じ順位に従っている — 次を参照: Trelleborgのシール材料データ および Hallite 流体動力材料表。その表の裏には2つの罠があります。第一に、オゾン劣化防止剤(6PPD、IPPD)とパラフィンワックスは、表面に移行して犠牲層または物理的バリアを形成することで機能します。摺動シールやワイピングシールは毎ストロークでその膜を除去するため、動的用途では保護が失われます — ワックスは静的シール向けの手段です。第二に、EPDMはオゾンに対する最も安価な完全解ですが、鉱物油に対しては最悪の解です。オゾン亀裂を止めるために漏れている油圧ロッドシールをEPDMに交換すると、表面の亀裂を膨潤・押し出しのシールと引き換えにすることになります。
議論に決着をつける試験
ASTM D1149 およびISO 1431-1は、管理されたチャンバー内でのオゾン亀裂の基準試験方法です。どちらも試験片を一定の伸長率まで引張り、管理された温度とオゾン濃度で保持し、一定間隔で最初の亀裂までの時間と最終的な亀裂グレードを検査します。標準条件は十分に一貫しているため、発注書に直接引用できます。
| パラメータ | 標準条件 | 重要な理由 |
|---|---|---|
| オゾン濃度 | 50 ± 5 pphm | 屋外バックグラウンドの約50倍 — 破壊モードを変えずに加速 |
| 温度 | 40 °C | 実験室間で反応速度を比較可能に保つ |
| ひずみ | 20% 静的伸長 | 約5%未満のひずみでは亀裂成長は無視できる。20%は装着時のOリング伸びを再現 |
| 時間 | 通常72時間。厳しい仕様では96時間および168時間 | 短時間では遅延開始型の配合剤が隠れる |
| 検査 | 2倍拡大、微細な亀裂が疑われる場合は7倍 | 2倍でのグレード0が一般的な合格ライン |
| 参考 | ASTM D1149 / ISO 1431-1、動的にはISO 1431-3 | 動的試験は屈曲が加わり、著しく厳しい |
推奨する発注書の記載は次の一文です: 耐オゾン性 — ASTM D1149に準拠し、50 pphm、40 °C、20%ひずみで72時間後、2倍拡大で亀裂なし。 これにより、配合剤が「耐オゾン性」かどうかの議論がなくなります。答えはデータシートの形容詞ではなく、チャンバー報告書になるからです。
データの限界が1つあります。チャンバーは配合剤を順位付けするものであり、何年もの使用を予測するものではありません。屋外ではUV、熱、湿度、屈曲が同時に作用し、それぞれが亀裂の成長速度を変えます。
5つの対策、安価な順に
- ひずみを減らす。 Oリングの装着伸びは、静的シールでは内径の5%以下、動的シールでは2〜3%に抑えるべきです。溝に合わせて10%伸ばしたシールは、オゾンにさらされる前に亀裂の予荷重がかかっています。
- シールを遮蔽するか、発生源を移動する。 モーターとシールの間に板金仕切りを設ける方が、配合変更より安価で、しばしば問題を根本的に解決します。
- 筐体を換気する。 滞留空気はオゾンを濃縮します。キャビネットにフィルター付き吸気口と排気ファンを設けると、数分で濃度が1桁下がります。
- モーターを交換する。 ブラシレスDCはオゾン発生源を根本から排除します。最も高価なハードウェア対策であり、最も恒久的な対策です。
- 配合剤を変更する。 水、蒸気、屋外空気にはEPDM、耐油性を維持する必要がある場合はHNBR、熱や薬品も存在する場合はFKM。オゾン劣化防止剤パッケージは第二の防衛線として保持し、主計画にはしないでください。
保管と倉庫の罠
ISO 2230がオゾンを保管上の危険因子として扱うのには理由があります。シールは暗所、5〜25 °C、相対湿度65%未満で、電気モーター、水銀ランプ、安定器が故障した蛍光灯器具から離して保管すべきです。ブラシモーターの隣で2年間保管されたNBRのパレットは、組立ラインに届く前に亀裂が入っていることがあり、その故障はプレス工場のせいにされます。
受入検査なら10秒で見つかります。サンプルのOリングを180°曲げ、2倍拡大で外径を観察します。 Marco Rubber および Apple Rubber などの販売代理店の資料も、保管在庫について同様の取扱い注意を公開しています。曲げ半径に対して垂直な亀裂は、そのロットが暴露されたことを意味します。当社独自の貯蔵寿命規則は次に定めています: ISO 2230 保管ガイド.
オゾンではない場合
当社が分析を依頼される「オゾン」故障の半分は、外観が似た別のものです。判別は亀裂の方向、表面状態、損傷の発生箇所に帰着します。
| 故障モード | 亀裂パターン | その他の証拠 |
|---|---|---|
| オゾン | 微細で均一、ひずみに垂直、表面起点 | シールが伸ばされたか、モーター/UV源に曝露された。膨潤なし |
| UV / 耐候 | 微細なクレージングとチョーキング | 色あせ、白亜化した残留物、片面が窓またはランプに面している |
| 熱老化 | 不規則な亀裂、硬く脆い感触 | 高い圧縮永久ひずみ、伸びの低下、表面の黒化 |
| 化学侵食 | 軟化、ブリスター、またはべたつく表面 | 体積膨潤、重量増加、溝内の流体残留物 |
| 組立時の損傷 | 深い切り込みまたは欠けが1か所、網目状なし | 単一の時計位置での損傷、近くに工具痕 |
| 押し出し | 隙間部での齧り取りまたはせん断されたエッジ | バックアップリングの欠落または損傷、圧力スパイクの履歴 |
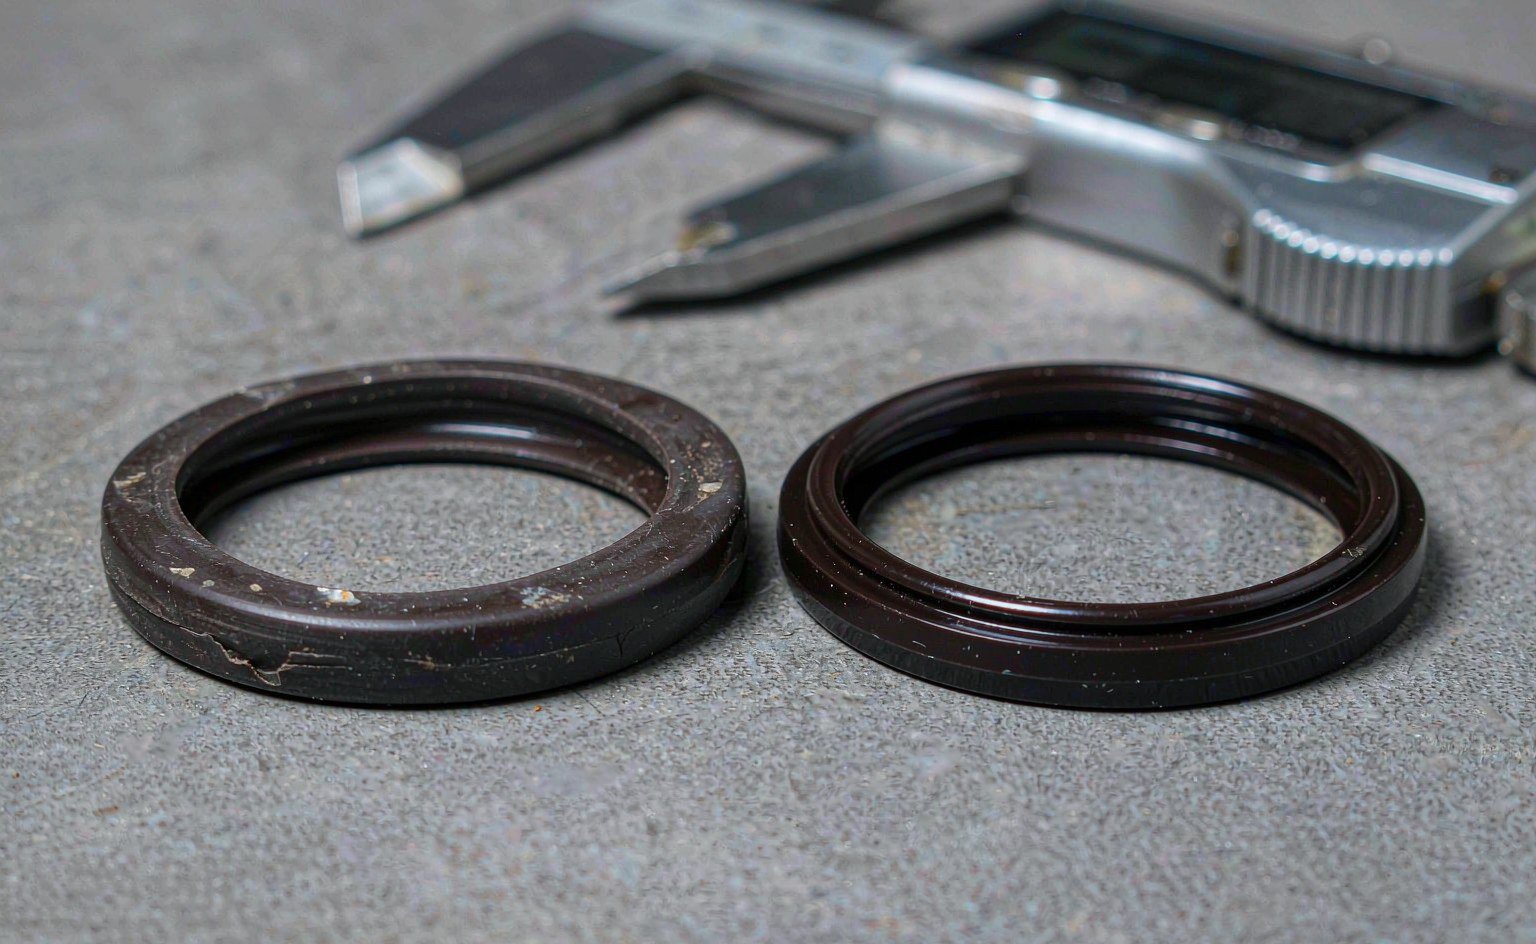
熱老化はよくある紛らわしい要因です。硬化して永久ひずみを生じたシールは溝に追従できず、その結果生じる亀裂は一見似て見えます。圧縮永久ひずみのデータで両者はすぐに区別でき、当社の 圧縮永久ひずみがシールを損なう理由 に関する解説で測定方法を説明しています。
現場でのクイックチェックリスト
- 亀裂の方向を確認 — 伸びに垂直ならオゾン、不規則なら熱。
- シールから2 m以内にあるすべてのブラシモーター、UVランプ、コロナ源を洗い出す。
- 装着時の伸びを測定: (溝ID − 自由ID) ÷ 自由ID、目標は静的で≤5%。
- 保管記録を確認: 光曝露、モーターとの近接、棚での年数。
- シール表面のワックス膜を確認 — なければバリアが失われている。
- データシートの記載を信じず、次の発注書にASTM D1149を指定する。
- 油が存在する場合、EPDMに飛びつかない。HNBRまたはFKMに移行し、耐油性を維持する。
屋外やモーターの近くで使用されるシールの場合、配合リストは限られています: EPDMおよびHNBR Oリング が大半をカバーし、標準配合では対応できない場合、 カスタム配合開発 が現場故障よりも通常安価です。2つの主力材料間のトレードオフについては NBR vs EPDM Oリング.